
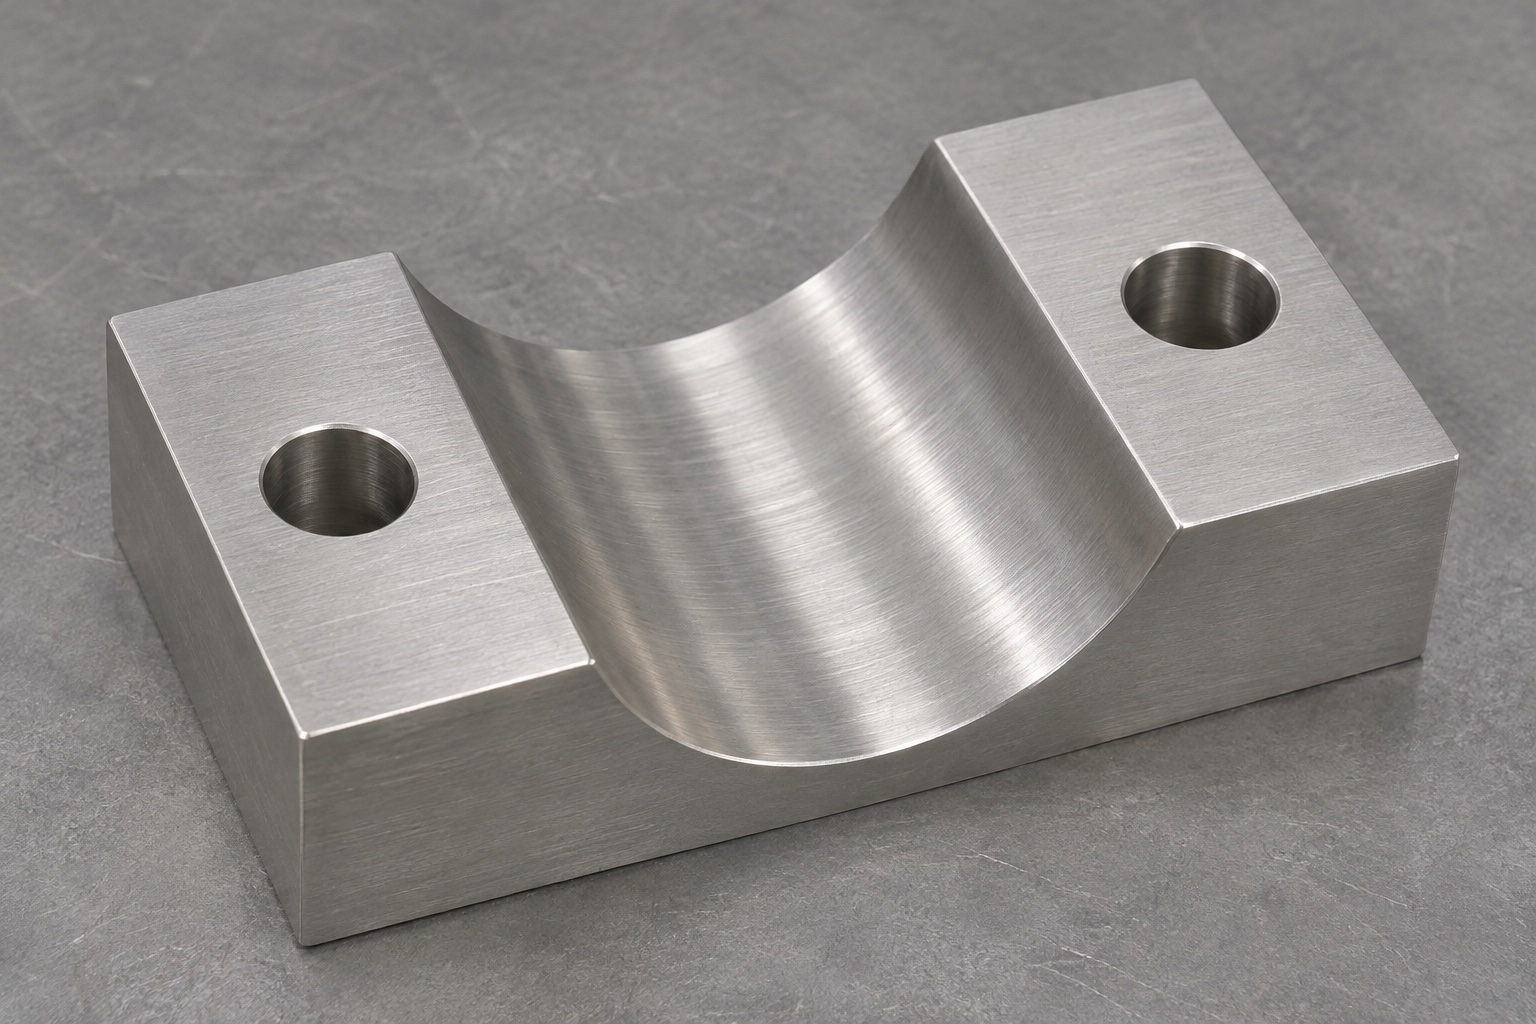
Umfang der repräsentativen Schellenhälfte
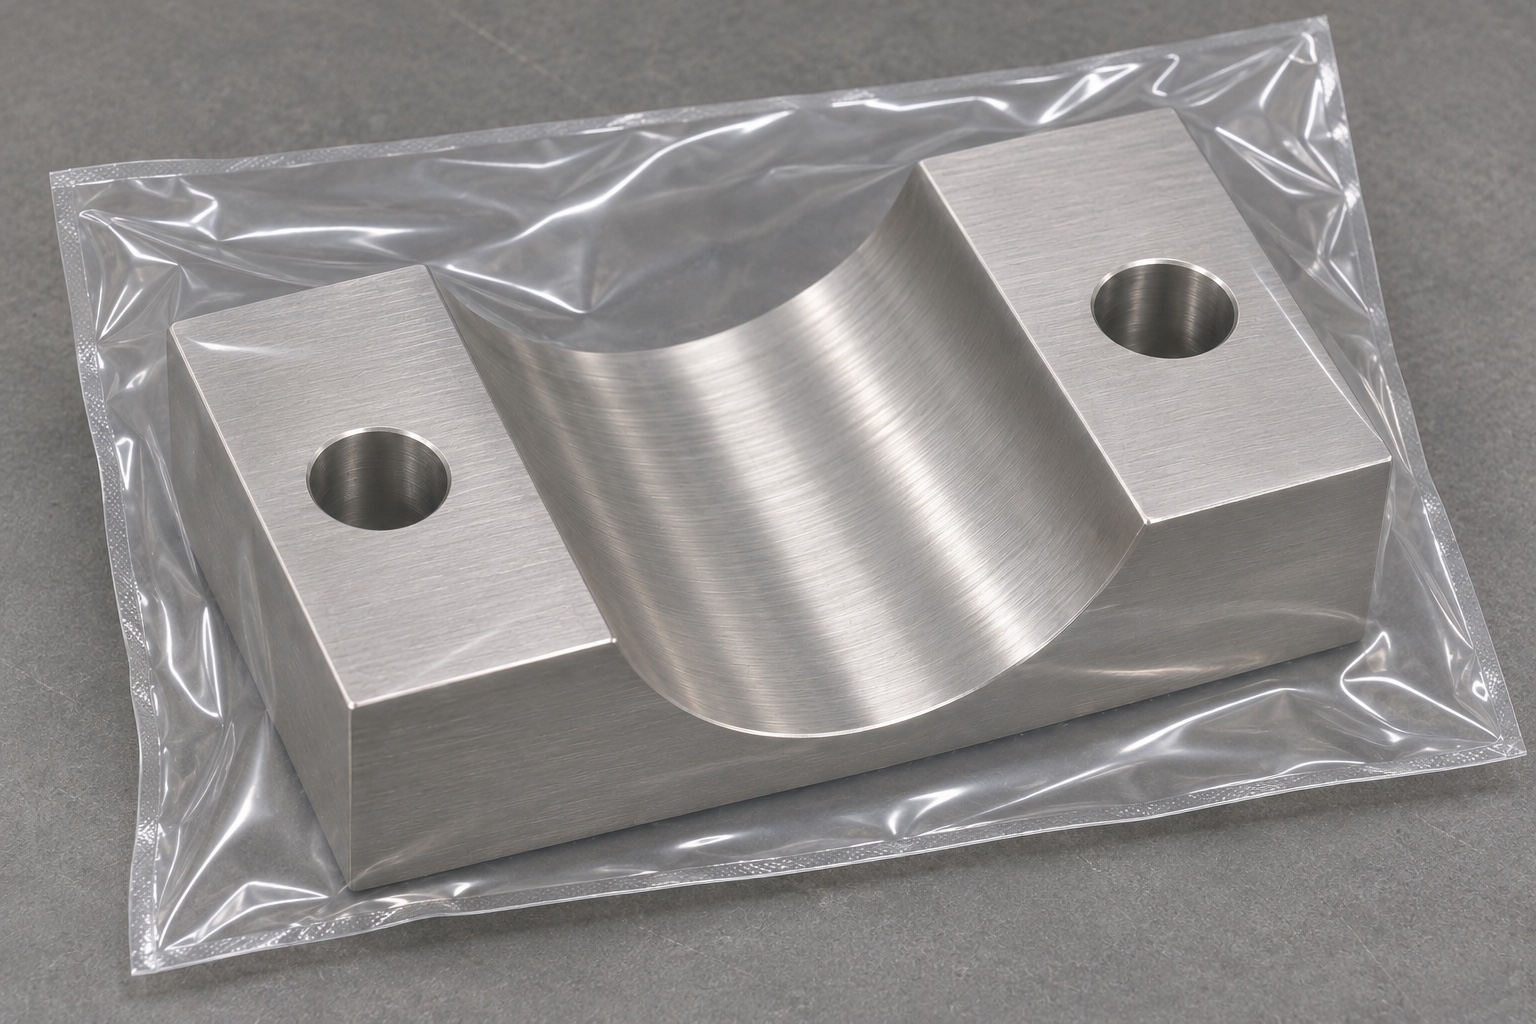
Dieser repräsentative Bearbeitungsfall beschreibt eine vorgeschlagene 316L-Stangensattelklemmenhälfte für eine Zubehör-Prüfvorrichtung für einen medizinischen Absaugwagen. Durch den Oberkörper verläuft eine gerade halbzylindrische Nut mit einer flachen Befestigungslasche und einem einfachen Durchgangsloch auf jeder Seite. Der vorgeschlagene Umfang umfasst die bearbeitete Hälfte und die vereinbarte Inspektion, nicht eine komplette Klemme oder einen kompletten Betriebswagen. Es gibt keinen Anspruch auf Kundenlieferung, gemessene Haltekraft, Zertifizierung oder Serviceergebnis. Für eine tatsächliche Bestellung wären genehmigte Zeichnungen, Verbindungsinformationen und Abnahmekriterien erforderlich. Der Herstellungsweg soll zeigen, wie gebogene Sitzmöbel kontrolliert werden können, ohne die Montageleistung neu zu erfinden.
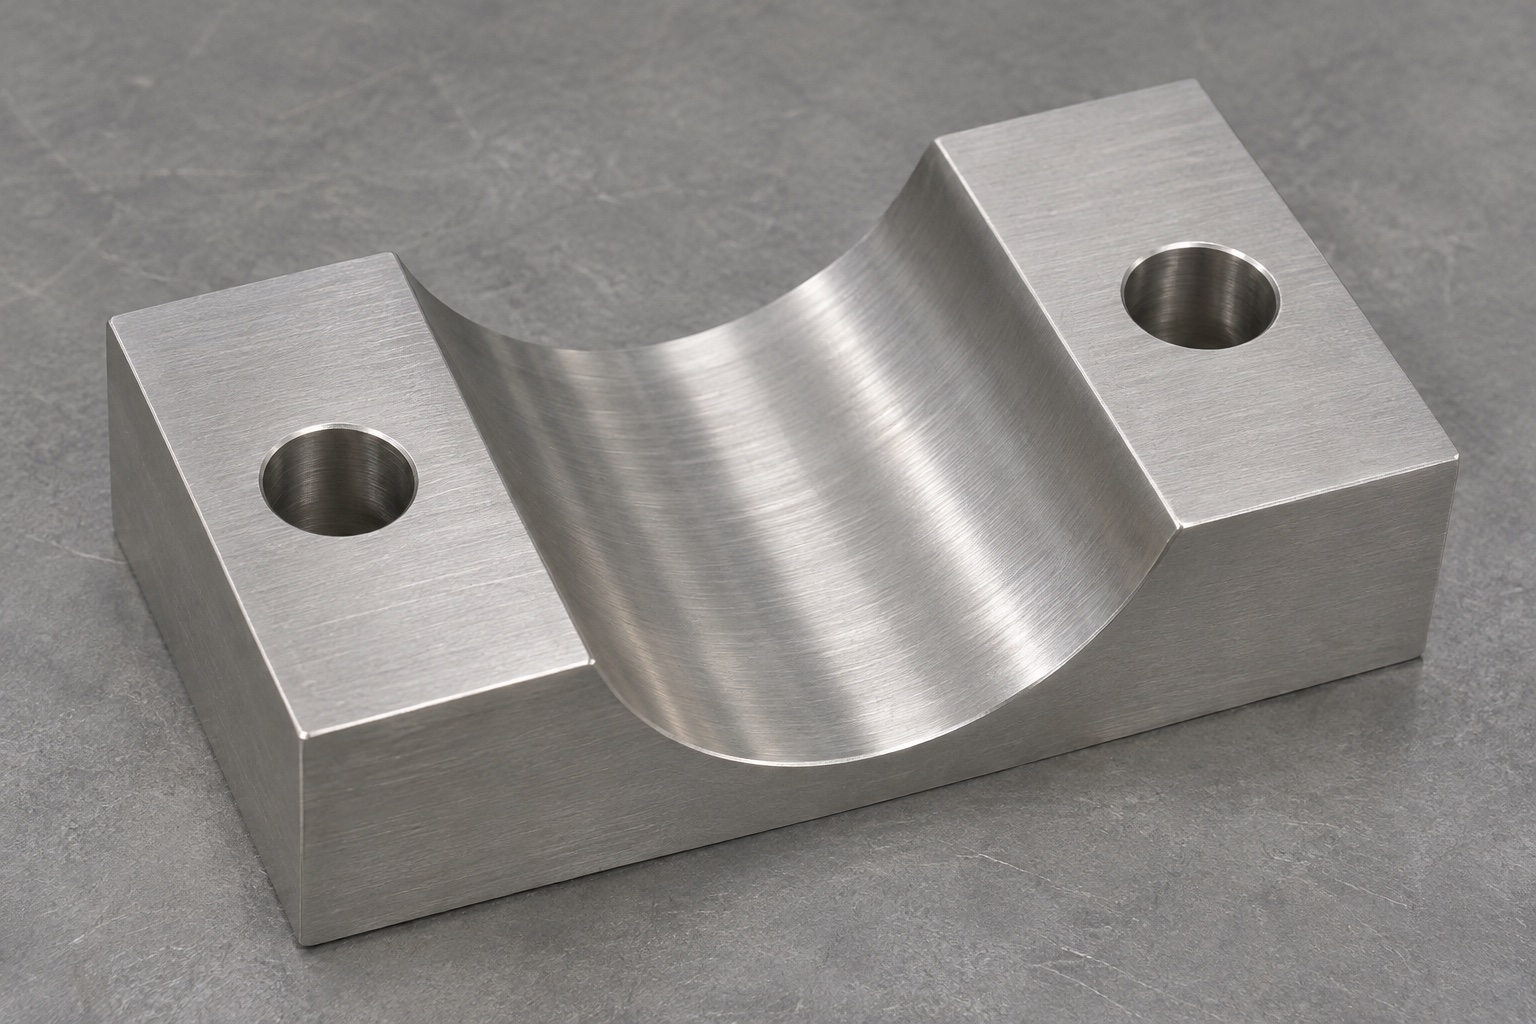
Freigegebene Gegenstückgeometrie erfassen
Bei der ersten Überprüfung würden die Stangenkontur, die Zeichnung der Gegenhälfte, die Befestigungsspezifikation und die erforderliche Beziehung der Befestigungslaschen ermittelt. Es würde die Einschubrichtung identifizieren und ob die Hälften mit einer absichtlichen Lücke schließen. Ein Foto kann diese Abmessungen oder die zulässige Abweichung der Stange nicht belegen. Die Parteien würden festlegen, welche Flächen die Hälfte während der Inspektion positionieren und welche lediglich für den Befestigungsfreiraum sorgen. Jegliche Unsicherheit darüber, wie die Klemme funktioniert, geht an den Konstrukteur zurück. Die Rolle des Lieferanten besteht darin, die genehmigte Geometrie in einen Fertigungs- und Prüfplan umzusetzen, und nicht darin, Belastungs-, Spann- oder Unterstützungsanforderungen für medizinische Geräte festzulegen.
Rückverfolgbaren Materialfluss festlegen
Der vorgeschlagene Rohling würde die spezifizierte 316L-Rohstoffform und -beschaffenheit verwenden, wobei die Materialidentifikation durch das Schneiden erhalten bleibt. Bei der eingehenden Überprüfung würden die erforderliche Dokumentation und sichtbare Schäden überprüft, bevor die Bearbeitung geplant wird. Es verbleibt ausreichend Spielraum für Referenzflächen und eine sichere Werkstückhalterung. Der Prozessplaner würde den unter dem gebogenen Sitz verbleibenden Abschnitt und die Steifigkeit der Befestigungsösen berücksichtigen. Jede zusätzliche Oberflächenbehandlung würde vor der Produktion definiert, damit ihre Auswirkung auf die Endabnahme verstanden wird. In diesem Beispiel wird keine Korrosionsbewertung, validierte Reinigungsmethode oder medizinische Materialzertifizierung zugewiesen, nur weil die Komponente aus Edelstahl besteht.
Stabile Bezüge am Rohling herstellen
Das anfängliche Fräsen würde die primäre Stützfläche und die sekundären Referenzen festlegen, die in der Zeichnung erforderlich sind. Der Prozess würde den Sitz nach dem Ausspannen überprüfen, anstatt sich nur auf eine Klemmmessung zu verlassen. Saubere Vorrichtungsauflagen würden verhindern, dass Späne in eine Referenzfläche gedrückt werden. Wenn das Teil zur Nutoperation übertragen wird, zeigt das Einrichtungsblatt, wie das Referenzsystem wiederhergestellt wird. Die Klemmlasten würden in ausreichend steifen Bereichen verbleiben, mit Werkzeugfreiraum in der Nähe beider Befestigungslaschen. Eine Erstprüfung würde sicherstellen, dass die Werkstückhalteanordnung keine Verformungen verbirgt, die erst nach dem Entfernen der Hälfte auftreten.
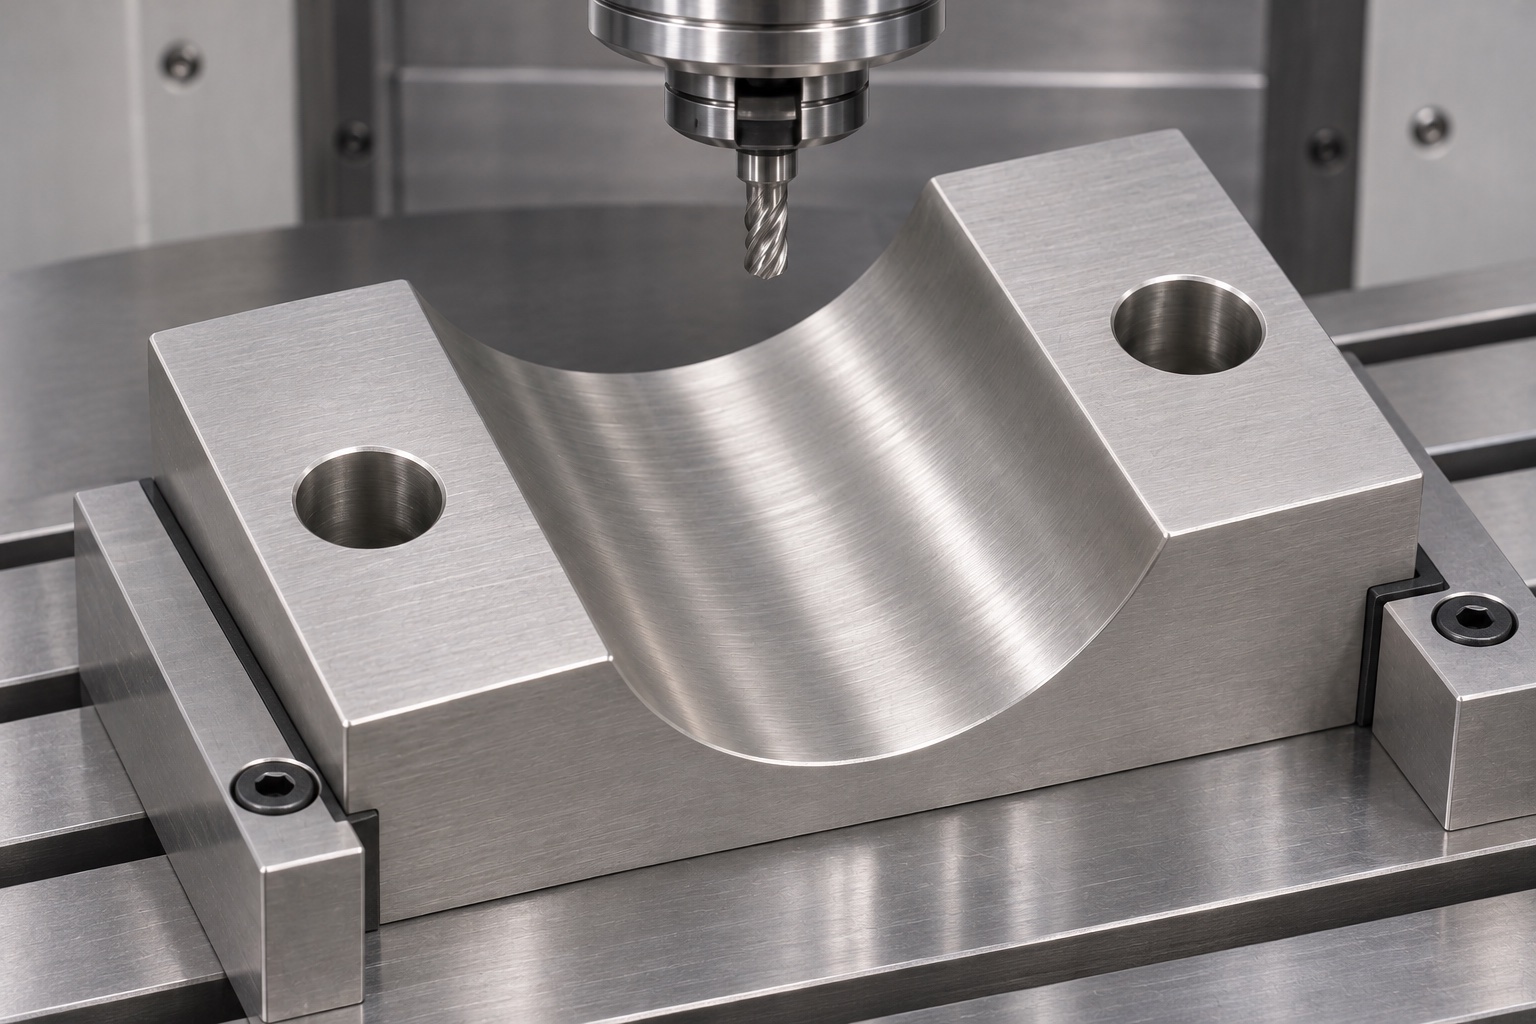
Offenen zylindrischen Sitz schruppen
Die Nut würde geschruppt, während der Körper noch genügend Halt hat, so dass ein dokumentiertes Schlichtaufmaß verbleibt. Der Planer würde geeignete Werkzeugformen und den Zugang von den offenen Enden vergleichen, anstatt davon auszugehen, dass immer ein bestimmter Fräser erforderlich ist. Werkzeugreichweite, Spanabfuhr und Schnitteingriff würden für das ausgewählte rostfreie Material überprüft. Ein langer Überhang kann die Form beeinträchtigen, selbst wenn der Fräser jeden Punkt in einer Werkzeugwegsimulation erreicht. Zwischenprüfungen würden auf unerwartete Bewegungen, Nachschnittmarken und nicht unterstützte Kanten achten. Die vorgeschlagene Sequenz würde einen physischen Erststückbeweis erfordern, bevor sie als genehmigter Wiederholungsproduktionsprozess behandelt werden kann.
Kontaktprofil gezielt schlichten
Die letzte Nutoperation würde den spezifizierten Radius oder das spezifizierte Profil, die Achsenausrichtung und den Oberflächenzustand gemeinsam berücksichtigen. Ein durchgehender Schlichtweg könnte abrupte Übergänge reduzieren, die Route müsste jedoch dennoch an mehreren Abschnitten überprüft werden. Die offenen Rillenenden würden auf Grate überprüft, die den anfänglichen Sitz beeinträchtigen könnten. Um eine nicht verifizierte Stangenprobe fit zu machen, wird kein manuelles Mischen verwendet. Wenn die Zeichnung eine Form erfordert, die über die vorgeschlagene Werkzeugkapazität hinausgeht, würde die Technik einen alternativen Prozess oder eine Geometrieänderung genehmigen. In diesem repräsentativen Beispiel werden keine numerischen Genauigkeits- oder Prozessfähigkeitsergebnisse geliefert. Diese Aufzeichnungen würden von tatsächlich geprüften Teilen stammen.
Zwei einfache Befestigungsbohrungen herstellen
Der vorgeschlagene Lochvorgang würde sich auf dieselbe kontrollierte Geometrie beziehen, die zum Lokalisieren des gekrümmten Sitzes verwendet wird. Jede Befestigungslasche würde ein einfaches Durchgangsloch erhalten. Lochgröße, Abstand und etwaige Ausrichtungsanforderungen richten sich nach der Zeichnung. Wo praktisch möglich, würde der Bohrausbruch unterstützt und beide Bohrlochausgänge würden auf Grate untersucht. Senkungen, Gewinde und zusätzliche Dübellöcher würden mutmaßlich nicht hinzugefügt. Das Team würde bestätigen, dass die ausgewählte Hardware passieren kann, ohne die Befestigungslaschen in eine Ausrichtung zu zwingen. Ein Erstmusterbericht würde die erforderlichen Locheigenschaften unabhängig von einer optionalen unbelasteten Baugruppenprüfung messen.
Kanten und finalen Oberflächenzustand prüfen
Das Entgraten würde auf die Rillenmündungen, die äußeren Bearbeitungskanten und die Lochausgänge abzielen, während das entworfene zylindrische Kontaktband erhalten bleibt. Eine vergrößerte Betrachtung würde einen gefalteten Grat von einem akzeptablen Kantenbruch unterscheiden. Durch die Reinigung würden Prozessrückstände und eingeschlossene Edelstahlspäne in den vereinbarten Zustand gebracht. Wenn eine genehmigte Behandlung bestellt wird, werden in der Route der Lieferant, die Dokumentation und die Merkmale angegeben, die anschließend einer abschließenden Prüfung bedürfen. Diese schützende Vorbereitung würde nicht als Sterilisation oder validierter Wiederaufbereitungszyklus bezeichnet werden. Beschädigte Kontaktkanten werden zur Entsorgung zurückgehalten und nicht poliert, bis der ursprüngliche Schaden schwer zu identifizieren ist.
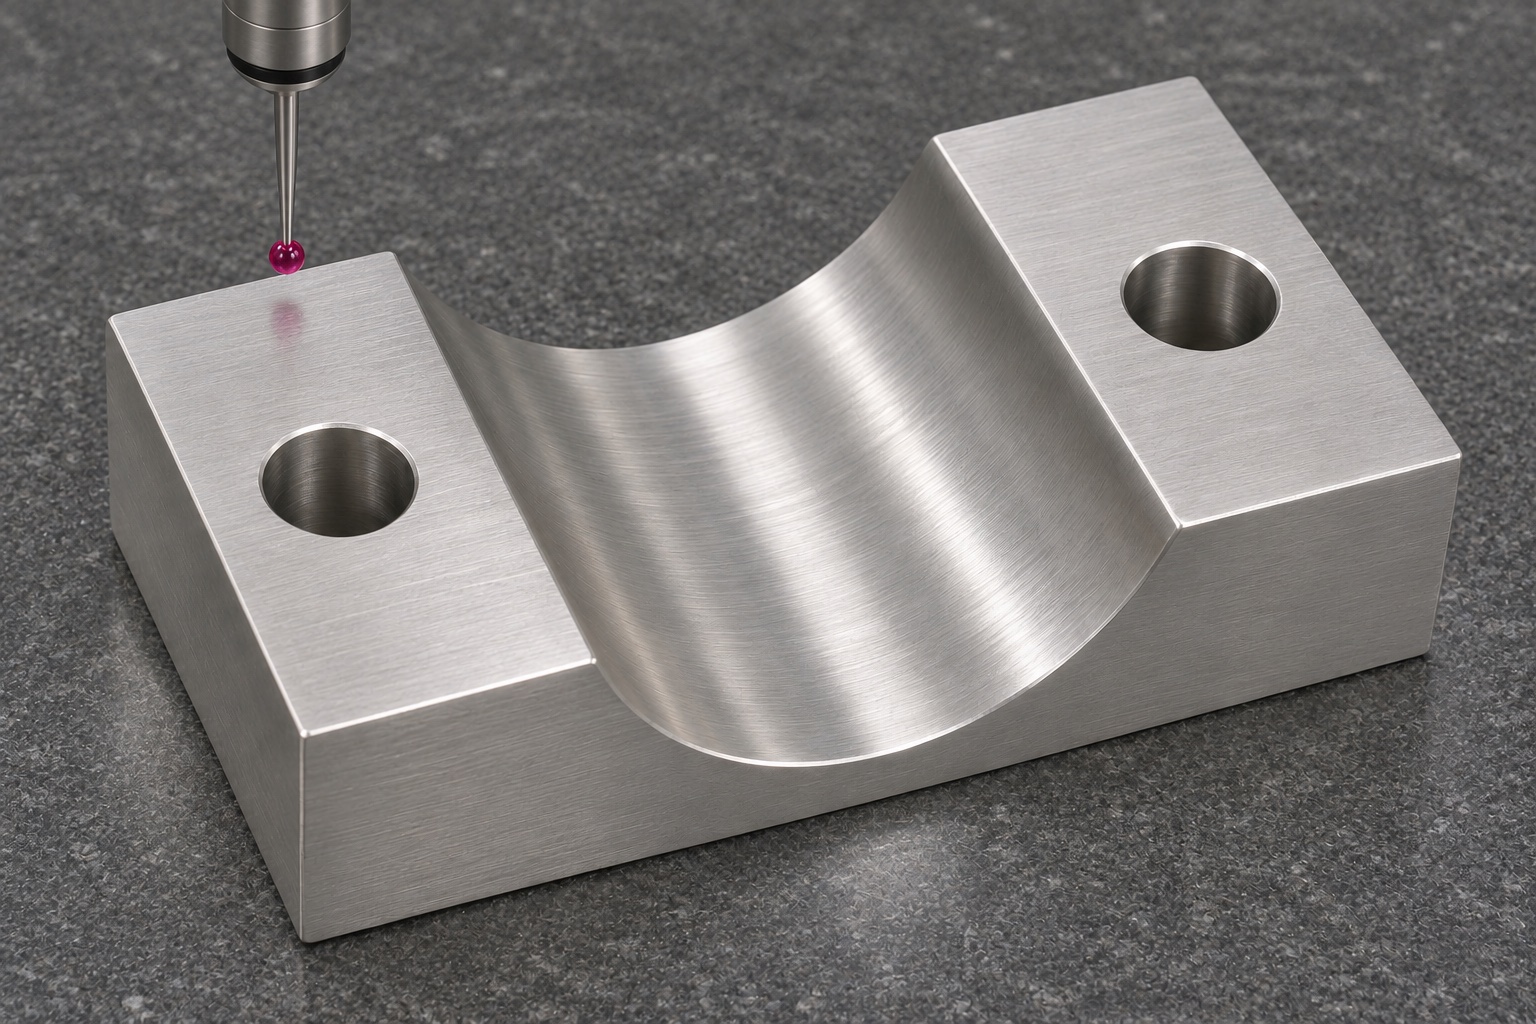
Geometrie des Erstmusters dokumentieren
Der vorgeschlagene Bericht würde den Bezugspunktaufbau, den Stützzustand und die Messmethode angeben. Das Rillenprofil würde an definierten Längsstationen überprüft, um die lokale Form und Ausrichtung zu beurteilen. Laschenflächen, Lochpositionen und andere Zeichenmerkmale würden ihre eigenen Ergebnisse erhalten. Ein Koordinaten- oder Formmesssystem bräuchte einen entsprechenden Zugang und eine geeignete Antaststrategie. Der Bericht würde sich auf die tatsächliche Zeichnungsrevision beziehen, nicht nur auf ein Maschinenprogramm. Dieser Fall enthält keine erfundenen Messungen oder Akzeptanzraten. Eine tatsächliche Freigabe würde einen aufgezeichneten Nachweis und eine genehmigte Behandlung etwaiger Abweichungen erfordern, bevor Teile zum Versand angenommen werden.
Begrenzte unbelastete Montageprüfung durchführen
Eine identifizierte inerte Stangenreferenz und eine zugelassene passende Hälfte könnten verwendet werden, um das Sitzen ohne Betriebslasten zu beobachten. Bei der Überprüfung würden Komponentenrevisionen, Hardware und der Zustand, in dem die Hälften zusammengefügt werden, erfasst. Unerwarteter erster Kontakt, Ohrschaukeln oder Störungen an einem Rillenende würden dokumentiert, bevor etwas geändert wird. Der Versuch konnte keine Haltefestigkeit, Vibrationsfestigkeit, Transportsicherheit oder Eignung für patientennahe Geräte nachweisen. Wenn sich die Passform nach der Befestigung ändert, umfasst die Untersuchung auch den Referenzpol und die Gegenhälfte. Ein Teil, das seiner Zeichnung entspricht, sollte nicht einfach nachbearbeitet werden, um eine inkompatible externe Komponente auszugleichen.
Kontrollen für Folgeaufträge festlegen
Für eine spätere Charge würde der Lieferant die Zeichnung, die Stangenkontur, die Überarbeitung der Gegenhälfte, das Material und die Verarbeitung bestätigen, bevor er den Prozess wiederverwendet. Der Austausch von Werkzeugen oder Vorrichtungsänderungen würde proportional zu ihrer Auswirkung auf Profil und Ausrichtung überprüft. Die Probenahme von Inspektionen würde vereinbart und nicht aus einem erfolgreichen Pilotprojekt abgeleitet werden. Die Angebotsdokumente würden die Komponentenfertigung, die Erstmusterberichterstattung und die Entwicklung einer speziellen Passvorrichtung voneinander trennen. Kleine Stückzahlen machen nachverfolgbare Schnittstellen nicht überflüssig. Ziel ist ein wiederholbarer und überprüfbarer Bearbeitungsumfang, wobei die Montageleistung und die Gerätequalifizierung im Rahmen des Plans der verantwortlichen Organisation getrennte Leistungen bleiben.
Gekrümmten Sitz beim Versand schützen
Die Verpackung würde den starren Körper stützen und verhindern, dass die Nut, die Montageflächen und die Befestigungslaschen an einem anderen Teil reiben. Lose Schrauben und Stangencoupons werden separat verpackt. Es werden saubere Schutzbeutel oder Separatoren ausgewählt, die den vereinbarten Handhabungsanforderungen entsprechen, ohne Anspruch auf Sterilität. Revisions-, Materialidentifikations- und Inspektionsdokumentation bleiben mit der verpackten Komponente verknüpft. Eine abschließende visuelle Überprüfung würde auf zurückgebliebene Späne und transportempfindliche Kanten prüfen. Dieser repräsentative Weg erklärt die Herstellungsentscheidungen hinter einer maßgefertigten Stangensattelhälfte aus Edelstahl; Es wird kein tatsächlicher Versand, kein zertifiziertes Klemmendesign oder keine nachgewiesene Servicefähigkeit behauptet.
FAQ
Handelt es sich um ein geliefertes medizinisches Trolley-Projekt?
Nein. Es handelt sich um einen repräsentativen Herstellungsvorschlag. Es werden keine tatsächlichen Kunden-, Versand-, Zertifizierungs-, Haltekraft- oder Serviceergebnisse beansprucht.
Handelt es sich bei dem vorgeschlagenen Teil um eine komplette Schelle?
Nein. Es ist eine Sattelhälfte. Die Anforderungen an die Gegenhälfte, die Befestigungselemente, die Stangenkontur und die komplette Montage müssen separat definiert werden.
Warum sollte die Materialcharge mit dem Rohling verknüpft bleiben?
Durch die Rückverfolgbarkeit wird verhindert, dass nicht identifizierter Bestand als spezifiziertes 316L-Material behandelt wird, und die fertige Komponente wird mit der vereinbarten Beschaffungsdokumentation verknüpft.
Welche Merkmale bedürfen einer gesonderten Prüfung?
Die Zeichnung kann Rillenprofil und -ausrichtung, Stützflächen, Ohrgeometrie und Lochpositionen erfordern. Eine Stangenanpassung allein reicht nicht aus, um sie alle zu messen.
Lässt sich ein Passungsproblem durch Polieren des Sitzes lösen?
Nicht ohne Untersuchung und Genehmigung. Lokales Polieren kann die Kontaktgeometrie verändern und gleichzeitig einen Passteil- oder Referenzfehler verbergen.
Was ist für ein festes Bearbeitungsangebot erforderlich?
Stellen Sie kontrollierte Zeichnungen, Informationen zu Materialien, Mengen, Pol- und Gegenstückhälften, Befestigungselementen, endgültigem Oberflächenzustand, Prüfergebnissen und Anforderungen an die Schutzverpackung bereit.
tanghangyun@oemach.com