
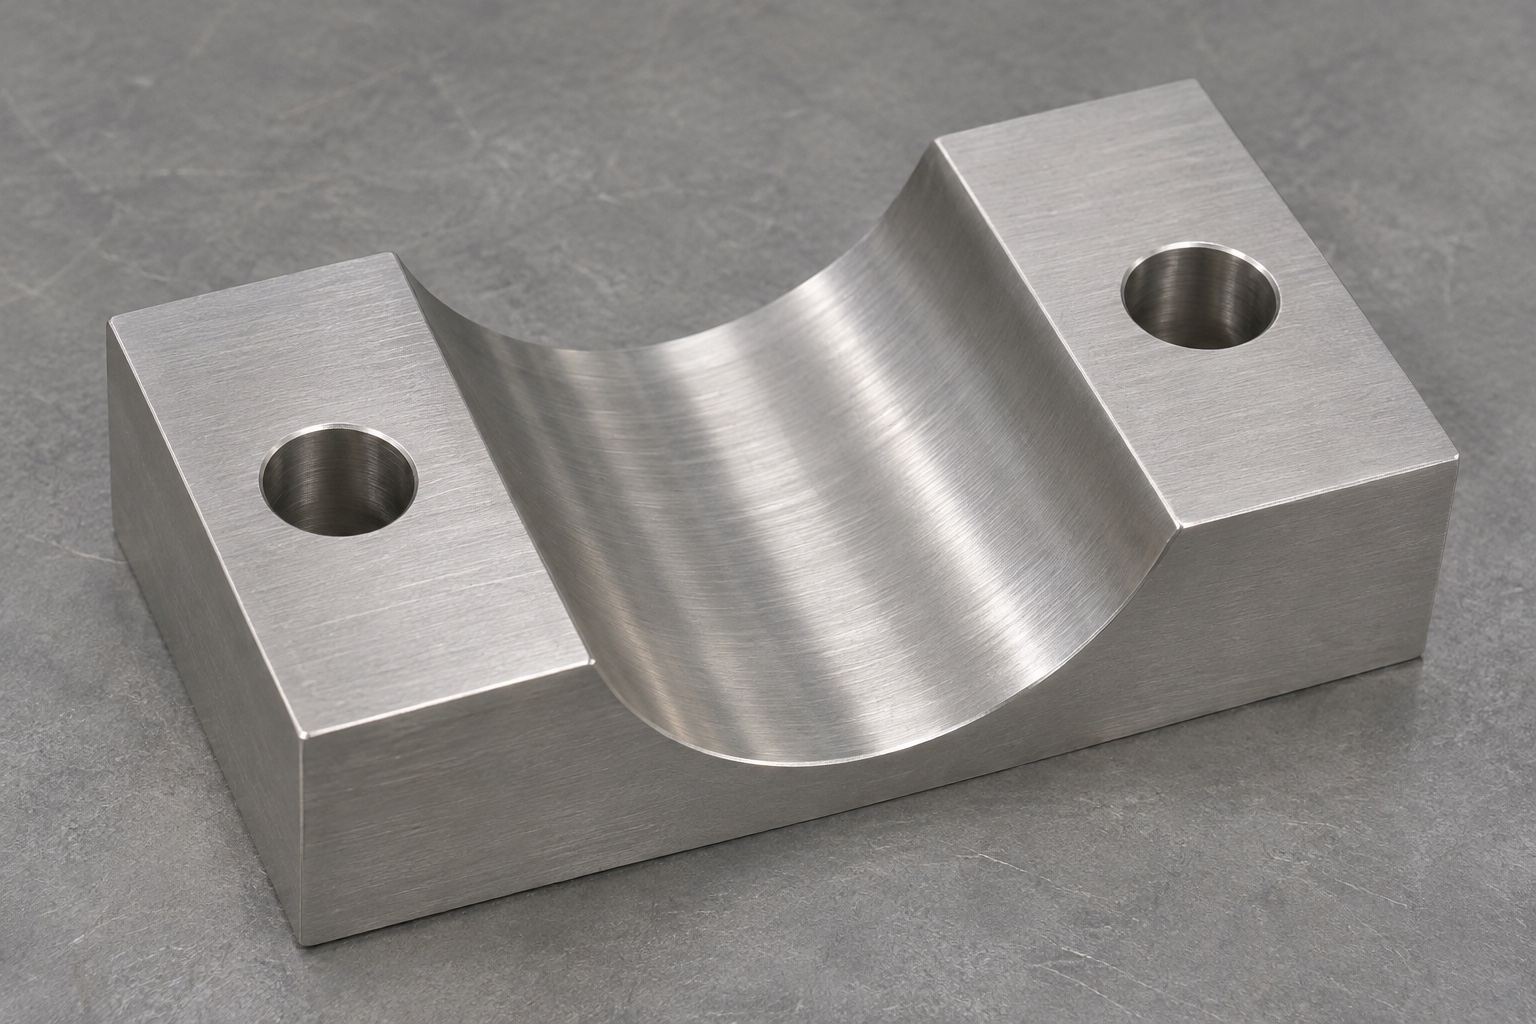
Alcance del componente representativo
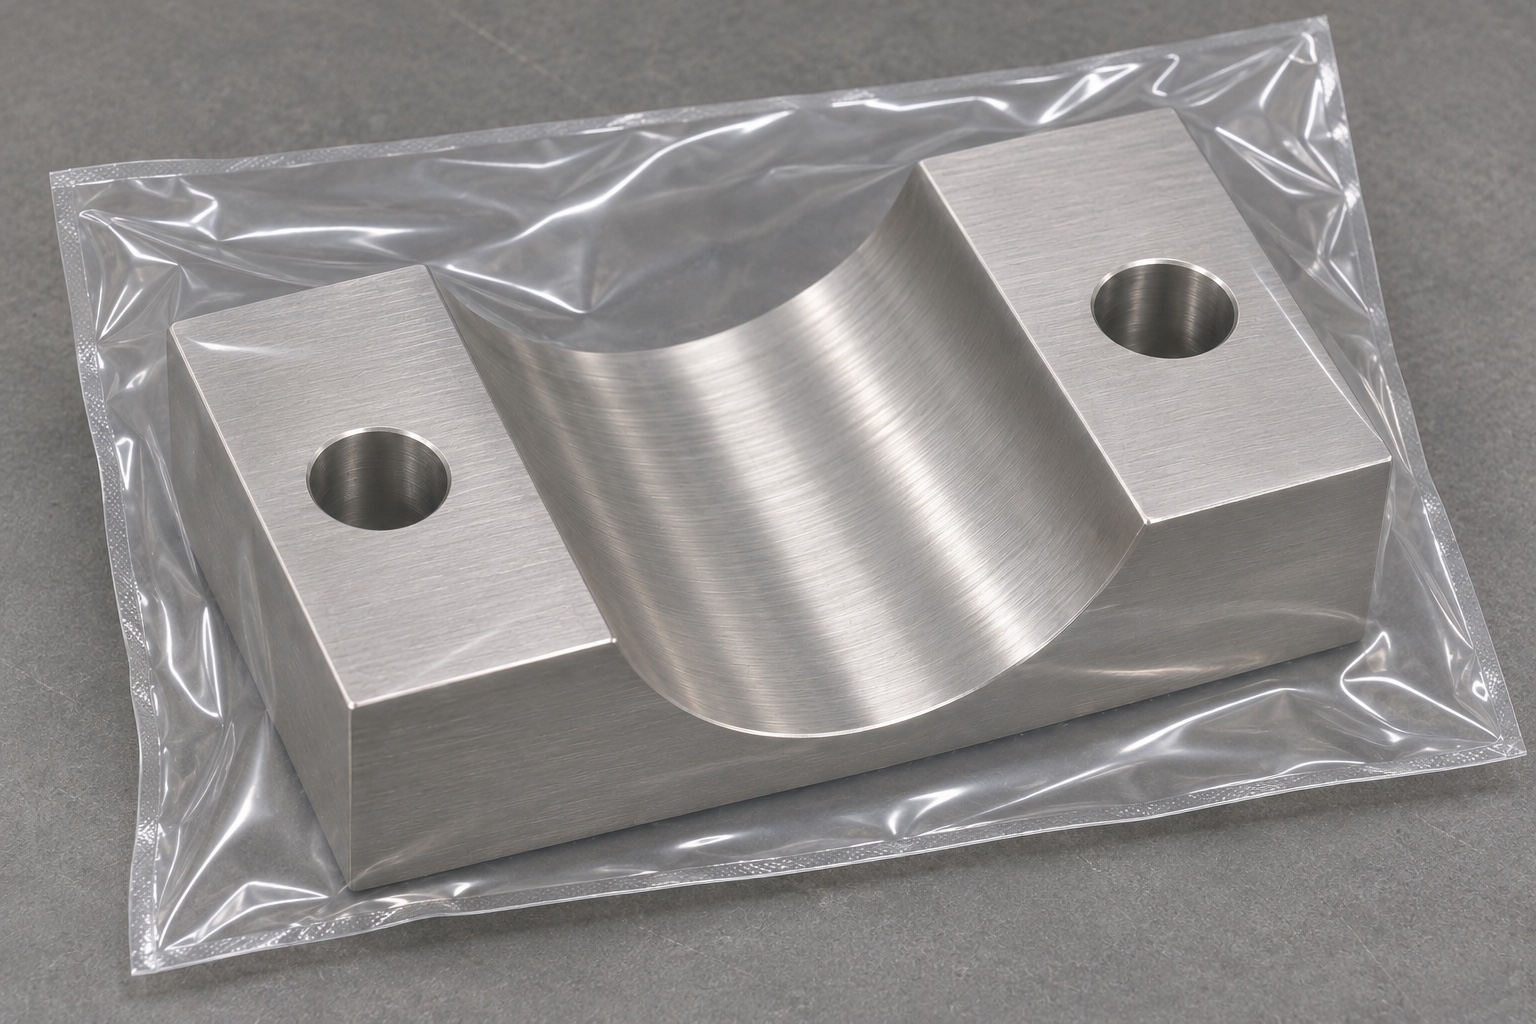
Este ejemplo representativo propone una mitad de abrazadera 316L para una fijación de banco de un carro médico de aspiración. Tiene ranura semicilíndrica, dos orejetas y un taladro simple en cada una. El alcance comprende la pieza y la inspección acordada, no una abrazadera completa. No se afirma cliente, entrega, certificación, fuerza medida ni resultado operativo. Un pedido real necesita planos, interfaces y aceptación aprobados. La ruta explica cómo controlar el asiento sin inventar prestaciones del conjunto.
Reunir la geometría de acoplamiento
La revisión inicial incluirá la obtención del contorno del poste, el plano de la pieza complementaria, las especificaciones de los elementos de fijación y la configuración requerida para las orejetas. Se determinará la dirección de inserción y si las dos mitades deben cerrarse dejando una separación (holgura) intencionada. Una fotografía no permite establecer estas dimensiones ni la variación admisible del poste. Las partes definirán qué caras sirven para posicionar la pieza durante la inspección y cuáles simplemente proporcionan espacio libre para el montaje. Cualquier duda sobre el funcionamiento de la abrazadera deberá consultarse con el diseñador. El papel del proveedor consiste en traducir la geometría aprobada en un plan de fabricación e inspección; no le corresponde definir los requisitos de carga, apriete o soporte para equipos médicos.
Establecer una ruta trazable del material
La pieza en bruto (o pieza en bruto) propuesta utilizará el material 316L en la forma y estado especificados, garantizando que la identificación del material se mantenga durante el corte. En la recepción, se verificará la documentación necesaria y la ausencia de daños visibles antes de programar el mecanizado. Se dejará un sobrematerial suficiente para las caras de referencia y una sujeción segura. El planificador del proceso deberá tener en cuenta la sección situada bajo el asiento curvo y la rigidez de las orejetas de montaje. Cualquier tratamiento superficial adicional deberá definirse antes de la producción, a fin de comprender su impacto en la aceptación final del componente. En este ejemplo, no se asigna una clasificación de resistencia a la corrosión, un método de limpieza validado ni una certificación de material de grado médico, a pesar de que el componente esté fabricado en acero inoxidable.
Crear referencias estables en el material inicial
El fresado inicial establecerá la cara de apoyo principal y las referencias secundarias exigidas por el plano. El proceso incluirá la verificación del asiento una vez liberada la pieza, en lugar de confiar únicamente en las mediciones realizadas mientras esta permanece sujeta. El uso de soportes de fijación limpios evitará que las virutas queden incrustadas en las superficies de referencia. Cuando la pieza pase a la operación de mecanizado de la ranura, la hoja de preparación indicará cómo restablecer el sistema de referencia. Las fuerzas de sujeción se aplicarán en zonas suficientemente rígidas, dejando espacio libre para la herramienta cerca de ambas orejetas. La inspección de la primera pieza servirá para confirmar que el sistema de sujeción no oculta deformaciones que solo se manifiestan una vez retirada la pieza.
Desbastar el asiento cilíndrico abierto
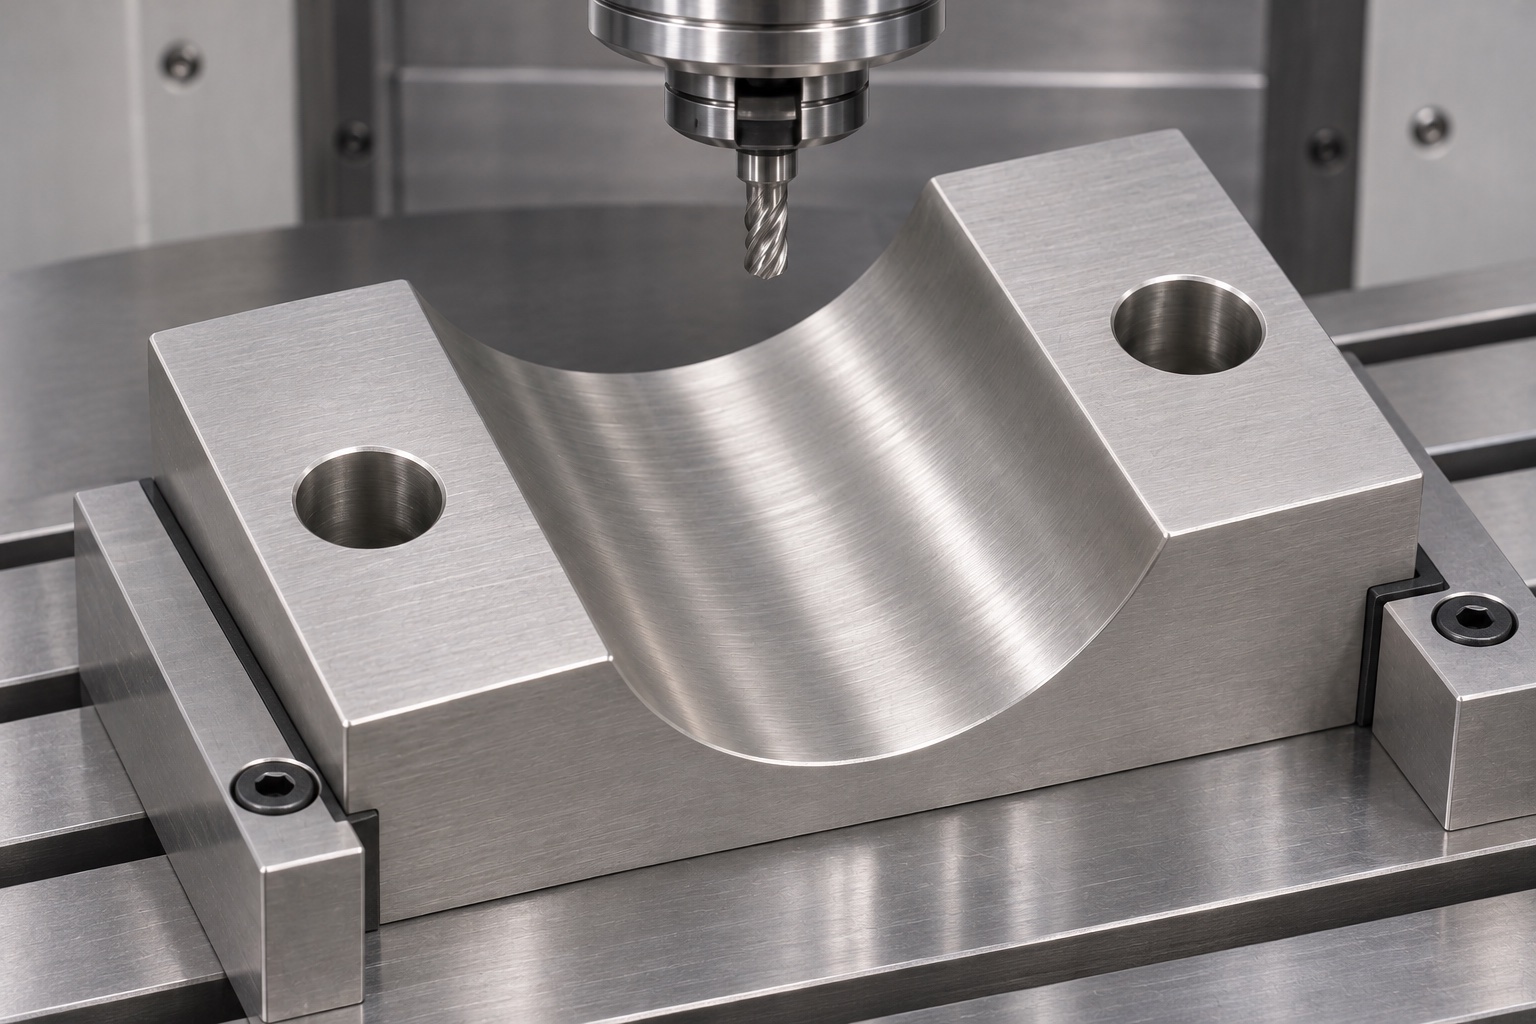
Se desbastaría la ranura con apoyo suficiente, dejando sobrematerial de acabado documentado. Se compararían herramientas y acceso desde los extremos según el material real. Un voladizo excesivo puede perjudicar el perfil aunque la simulación permita alcanzar toda la geometría. Las comprobaciones intermedias buscarían deformaciones, marcas de virutas y bordes sin apoyo. La secuencia propuesta necesitaría inspección física de primera pieza antes de aprobarla para pedidos repetidos.
Acabar de forma controlada el perfil
La operación final de ranurado abordará, de manera integral, el radio o perfil especificado, la orientación de los ejes y el estado de la superficie. Una trayectoria de acabado continua puede reducir las transiciones bruscas; no obstante, dicha trayectoria deberá inspeccionarse en múltiples secciones. Se comprobará que en los extremos abiertos de la ranura no existan rebabas o resaltes que puedan interferir con el asentamiento inicial. No se recurrirá al ajuste manual para lograr que una pieza no verificada encaje en su alojamiento. Si el plano exige una forma que excede las capacidades del herramental propuesto, el departamento de ingeniería autorizará un proceso alternativo o una modificación en la geometría. En este ejemplo representativo no se incluyen datos sobre precisión numérica ni capacidad del proceso; dicha información se obtendrá a partir de la inspección de piezas reales.
Taladrar los dos orificios simples
La operación de taladrado propuesta tomará como referencia la misma geometría controlada utilizada para ubicar el asiento curvo. En cada orejeta se realizará un orificio pasante simple. El tamaño de los orificios, su espaciado y cualquier requisito de orientación deberán ajustarse a lo indicado en el plano. Siempre que sea posible, se proporcionará soporte en la zona de salida de la broca para evitar el desgarro del material, y se inspeccionarán las salidas de todos los orificios para detectar la presencia de rebabas. No se incluirán, por defecto, avellanados, roscas ni orificios adicionales para pasadores. El equipo verificará que los elementos de fijación seleccionados puedan instalarse sin necesidad de forzar la alineación de las orejetas. El informe de la primera pieza (informe de primera pieza) incluirá la medición de las características de los orificios, de forma independiente a cualquier comprobación opcional de montaje sin carga.
Controlar bordes y estado superficial final
El desbarbado se centrará en las entradas de las ranuras, los bordes exteriores (zonas de manipulación) y las salidas de los orificios, preservando al mismo tiempo la banda de contacto cilíndrica definida en el diseño. Mediante inspección con aumento, se diferenciará una rebaba plegada de un redondeo de borde aceptable. La limpieza eliminará los residuos del proceso y las virutas de acero inoxidable que hayan podido quedar atrapadas, hasta alcanzar el estado acordado. Si se solicita un tratamiento específico, el proceso incluirá la identificación del proveedor, la documentación correspondiente y las características que deban someterse a una inspección final tras dicho tratamiento. Esta preparación protectora no debe considerarse una esterilización ni un ciclo de retrabajo validado. En caso de que los bordes de contacto presenten daños, las piezas se retendrán para determinar su disposición; no se procederá a pulirlas hasta el punto en que el daño original resulte difícil de identificar.
Documentar la geometría de la primera pieza
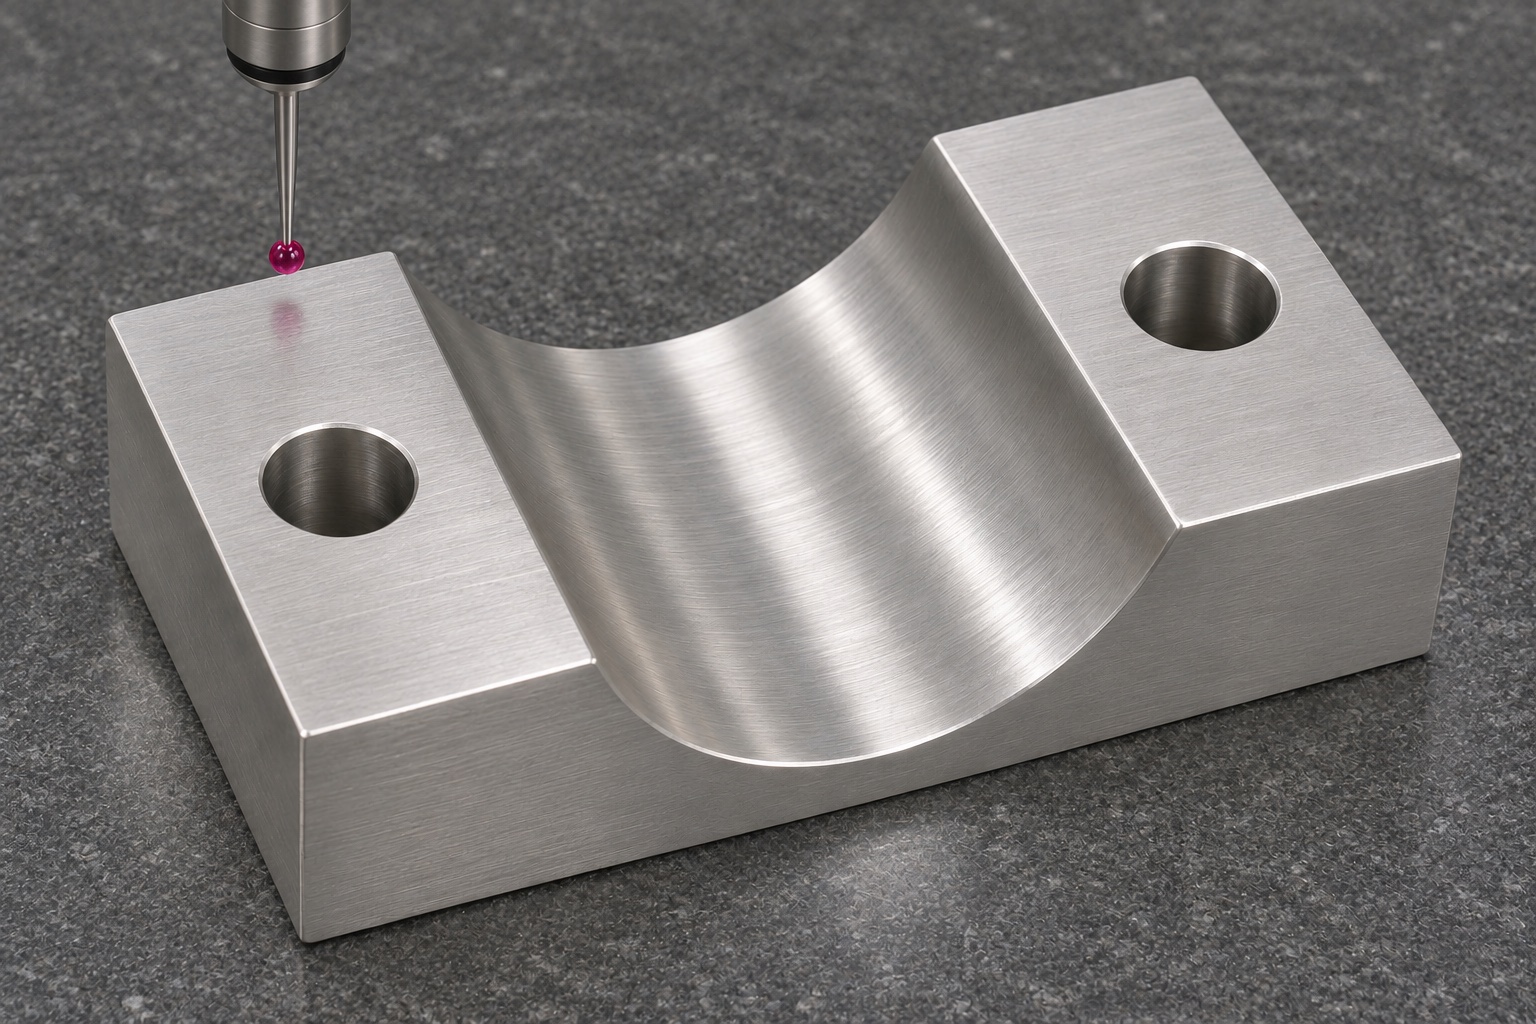
El informe propuesto especificará la configuración de las referencias (datum), las condiciones de soporte y el método de medición. Se verificará el perfil de la ranura en secciones longitudinales predefinidas para evaluar su forma y orientación local. Asimismo, se registrarán los resultados correspondientes a las caras de las orejetas, la posición de los orificios y otras características especificadas en el plano. El sistema de medición —ya sea de coordenadas o de forma— deberá contar con el acceso adecuado y una estrategia de palpado apropiada. El informe hará referencia a la revisión vigente del plano, no únicamente al programa de mecanizado. Este caso no incluye mediciones ficticias ni tasas de aceptación preestablecidas. Para la aprobación final de las piezas, será necesario contar con registros documentales y un procedimiento aprobado para el tratamiento de cualquier desviación, antes de proceder a su expedición.
Revisar un montaje de banco limitado
Se podrá utilizar una referencia inerte (un componente de referencia) junto con la pieza complementaria aprobada para observar el asentamiento de los componentes, sin aplicar cargas operativas. En dicha revisión se registrarán las revisiones de los componentes, los elementos de fijación utilizados y las condiciones en las que se realiza el acoplamiento de las piezas. Cualquier contacto inicial imprevisto, balanceo o interferencia en el extremo de una ranura debe documentarse antes de realizar modificación alguna. Esta prueba no constituye una validación de la fuerza de sujeción, la resistencia a las vibraciones, la seguridad durante el transporte ni la idoneidad para equipos situados cerca del paciente. Si el ajuste varía tras la fijación, el análisis deberá incluir tanto el poste de referencia como la pieza complementaria. No se debe reelaborar una pieza que cumpla con las especificaciones de su plano simplemente para compensar la incompatibilidad con un componente externo.
Definir controles de los pedidos repetidos
Para lotes posteriores, el proveedor deberá confirmar el plano, el espacio ocupado por el poste, la revisión de la pieza complementaria, el material y el acabado antes de volver a emplear el mismo proceso. La sustitución de herramientas o los cambios en los dispositivos de sujeción deberán someterse a una revisión proporcional a su impacto en el perfil y la alineación. El muestreo para inspección debe acordarse expresamente, en lugar de deducirse simplemente del éxito de una prueba piloto. En la documentación de la oferta, deben separarse los conceptos de fabricación del componente, la presentación del informe de la primera pieza (FAI) y el desarrollo de cualquier dispositivo de ajuste específico. El hecho de trabajar con cantidades pequeñas no exime de la necesidad de contar con interfaces trazables. El objetivo es definir un alcance de mecanizado que sea repetible y auditable, manteniendo el rendimiento del ensamblaje y la cualificación del equipo como entregables independientes, conforme al plan de la organización responsable.
Proteger el asiento curvo durante el envío
El embalaje sostendría el cuerpo y evitaría roces en ranura, caras y orejetas. Tornillos y referencias se separarían de la pieza. Se elegirían bolsas o separadores limpios según el pedido, sin afirmar esterilidad. Revisión, lote e inspección permanecerían vinculados al componente. Antes del envío se revisarían virutas y bordes sensibles. El ejemplo describe decisiones de fabricación, no una expedición real, una abrazadera certificada ni una capacidad de servicio demostrada.
FAQ
¿Se trata de un proyecto de carro médico ya entregado?
No. Es una propuesta de fabricación a modo de ejemplo. No hace referencia a ningún cliente, envío, certificación, fuerza de sujeción ni resultado operativo real.
¿La pieza propuesta constituye una abrazadera completa?
No. Se trata únicamente de una semimordaza. La pieza complementaria, los elementos de fijación, las especificaciones del poste y los requisitos para el montaje completo deben definirse por separado.
¿Por qué mantener el lote de material vinculado a la pieza en bruto?
La trazabilidad evita que material no identificado sea tratado como el acero 316L especificado, y permite vincular el componente final con la documentación de adquisición acordada.
¿Qué características requieren una inspección independiente?
El plano puede exigir la verificación del perfil y la orientación de la ranura, las superficies de apoyo, la geometría de las orejetas y la posición de los orificios. Una simple prueba de ajuste sobre el poste no permite evaluar todos estos aspectos.
¿Se puede solucionar un problema de ajuste puliendo el asiento de la pieza?
No sin una investigación previa y la debida aprobación. El pulido localizado puede alterar la geometría de contacto, ocultando al mismo tiempo errores en la pieza complementaria o en las referencias de diseño.
¿Qué se necesita para obtener un presupuesto de mecanizado en firme?
Es necesario proporcionar planos controlados, especificaciones del material, cantidades, información sobre el poste y la pieza complementaria, elementos de fijación, acabado superficial final, documentación de inspección y requisitos de embalaje protector.
tanghangyun@oemach.com