
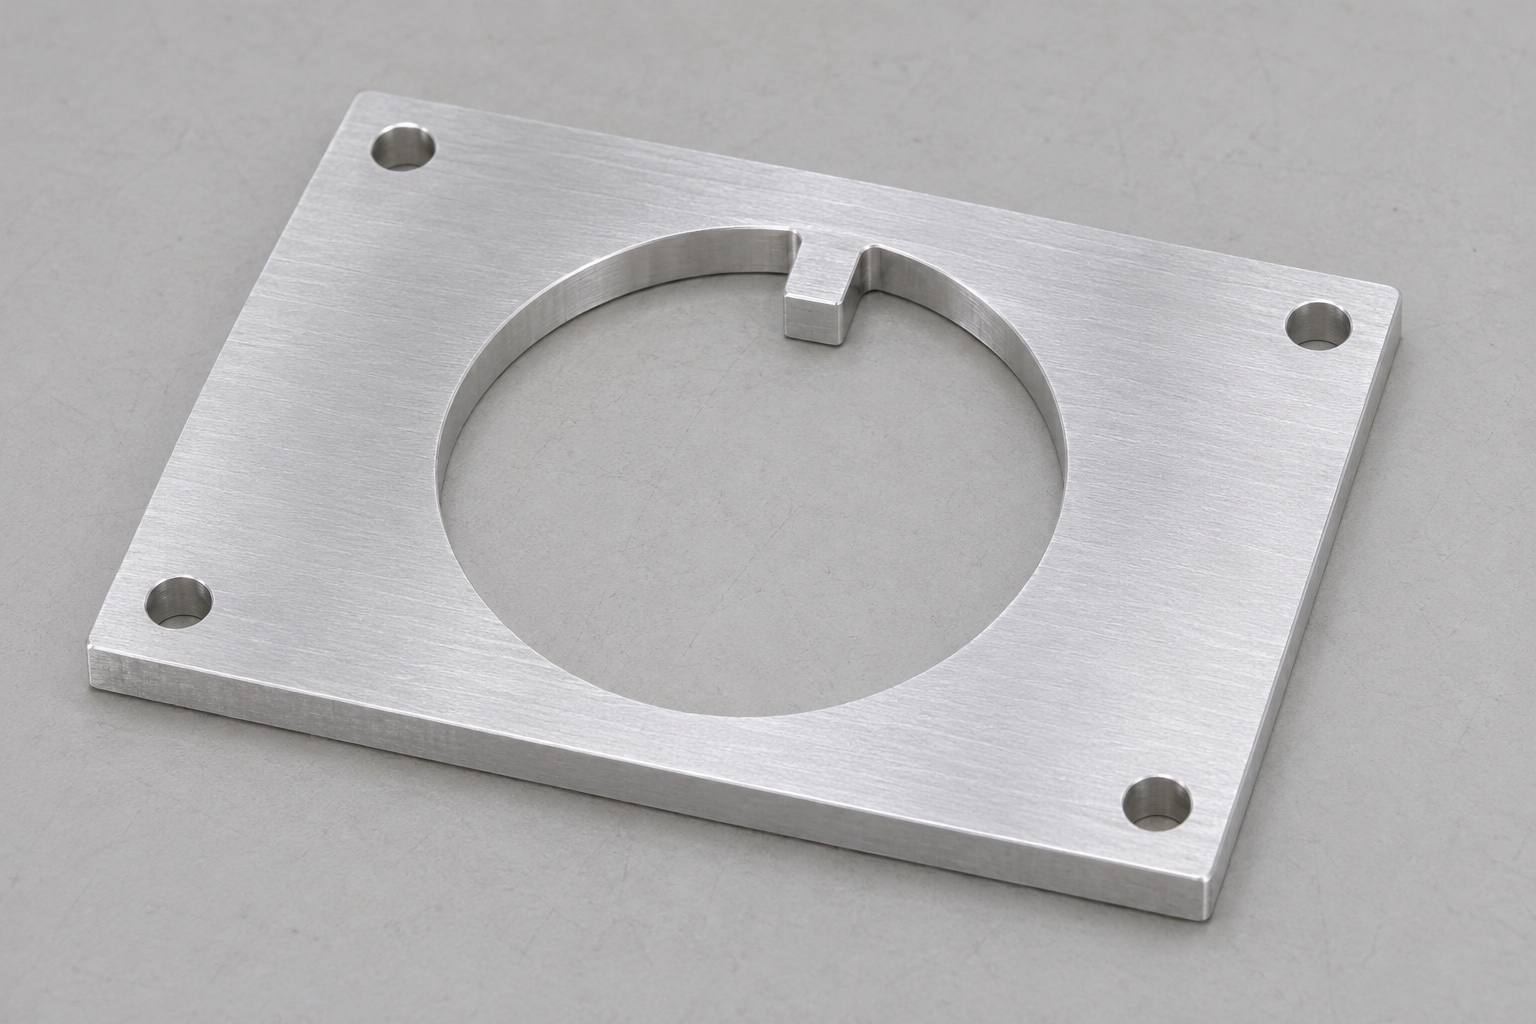
Repräsentatives Bauteil einer mechanischen Vorrichtung
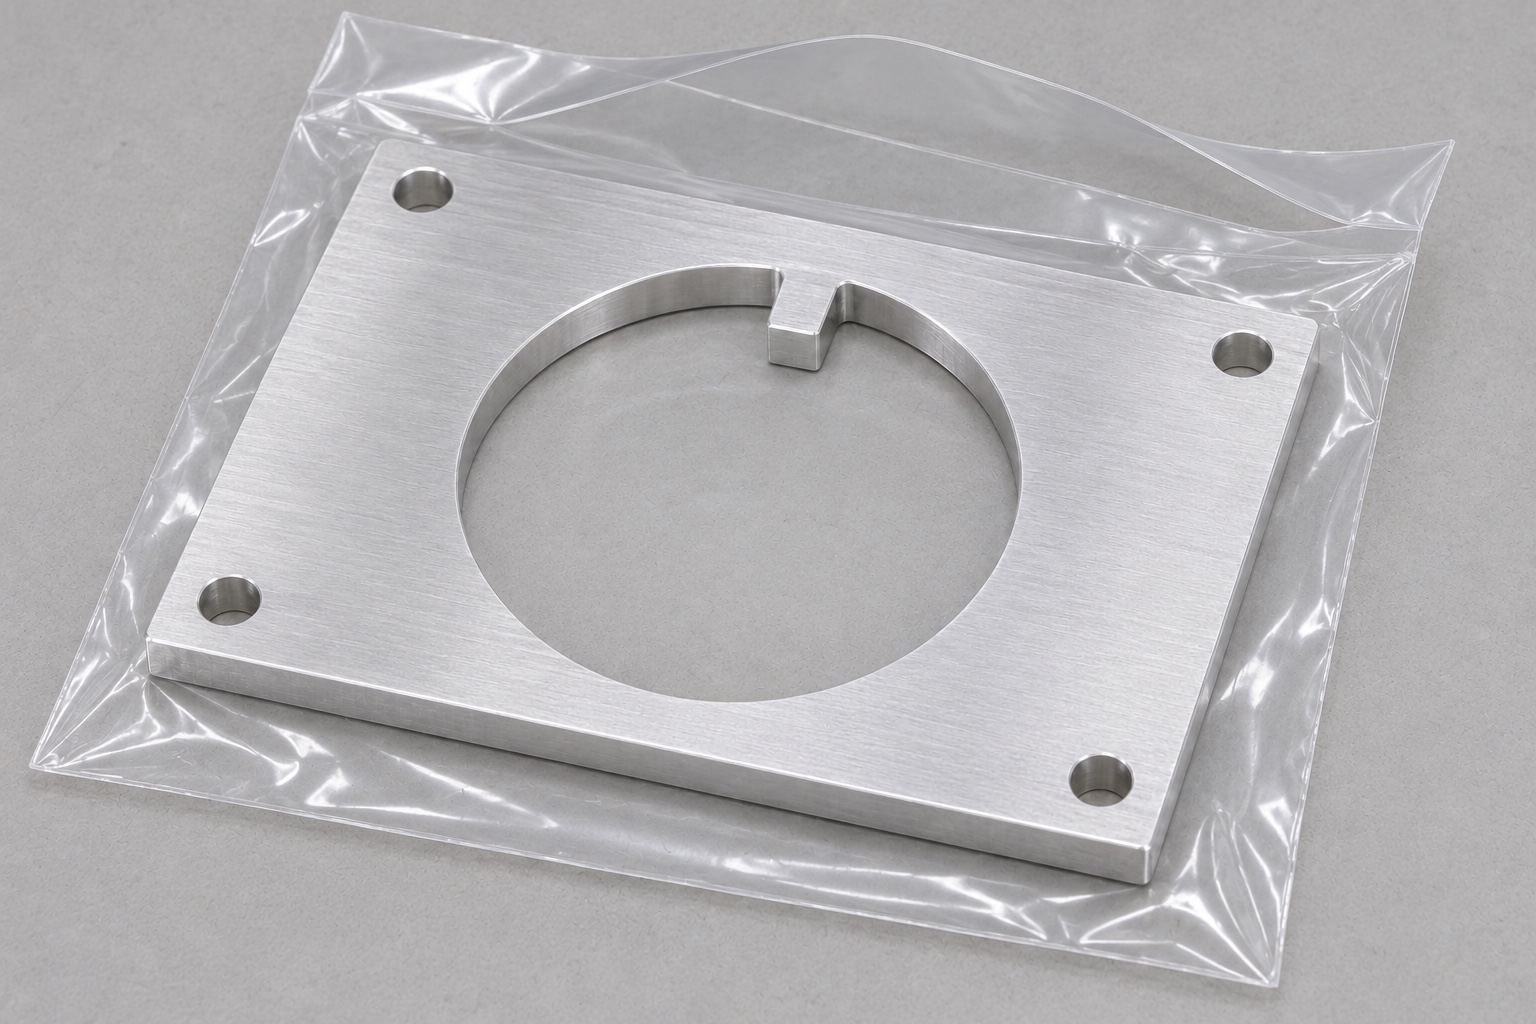
Dieser repräsentative Bearbeitungsfall beschreibt eine geplante 6061-Aluminiumplatte für eine Tischvorrichtung zur Befestigung eines nicht betriebsbereiten Adapters für eine chirurgische Mikroskopkamera. Die flache, rechteckige Platte weist eine große, kreisrunde Durchgangsöffnung, eine rechteckige Lasche, die oben in diese Öffnung hineinragt, und vier einfache Eckbefestigungslöcher auf. Er veranschaulicht, wie die kundenspezifische CNC-Bearbeitung die Merkmalskontrolle um eine mechanische Schnittstelle herum optimieren kann. Es handelt sich hierbei nicht um einen Bericht über eine Kundenauslieferung, ein zertifiziertes Gerät, eine geprüfte optische Baugruppe oder ein gemessenes Leistungsergebnis. Alle Maße, Akzeptanzgrenzen, Oberflächenanforderungen und kommerziellen Verpflichtungen bedürfen einer genehmigten Zeichnung und einer Bestellung, bevor die eigentliche Fertigung beginnen kann.
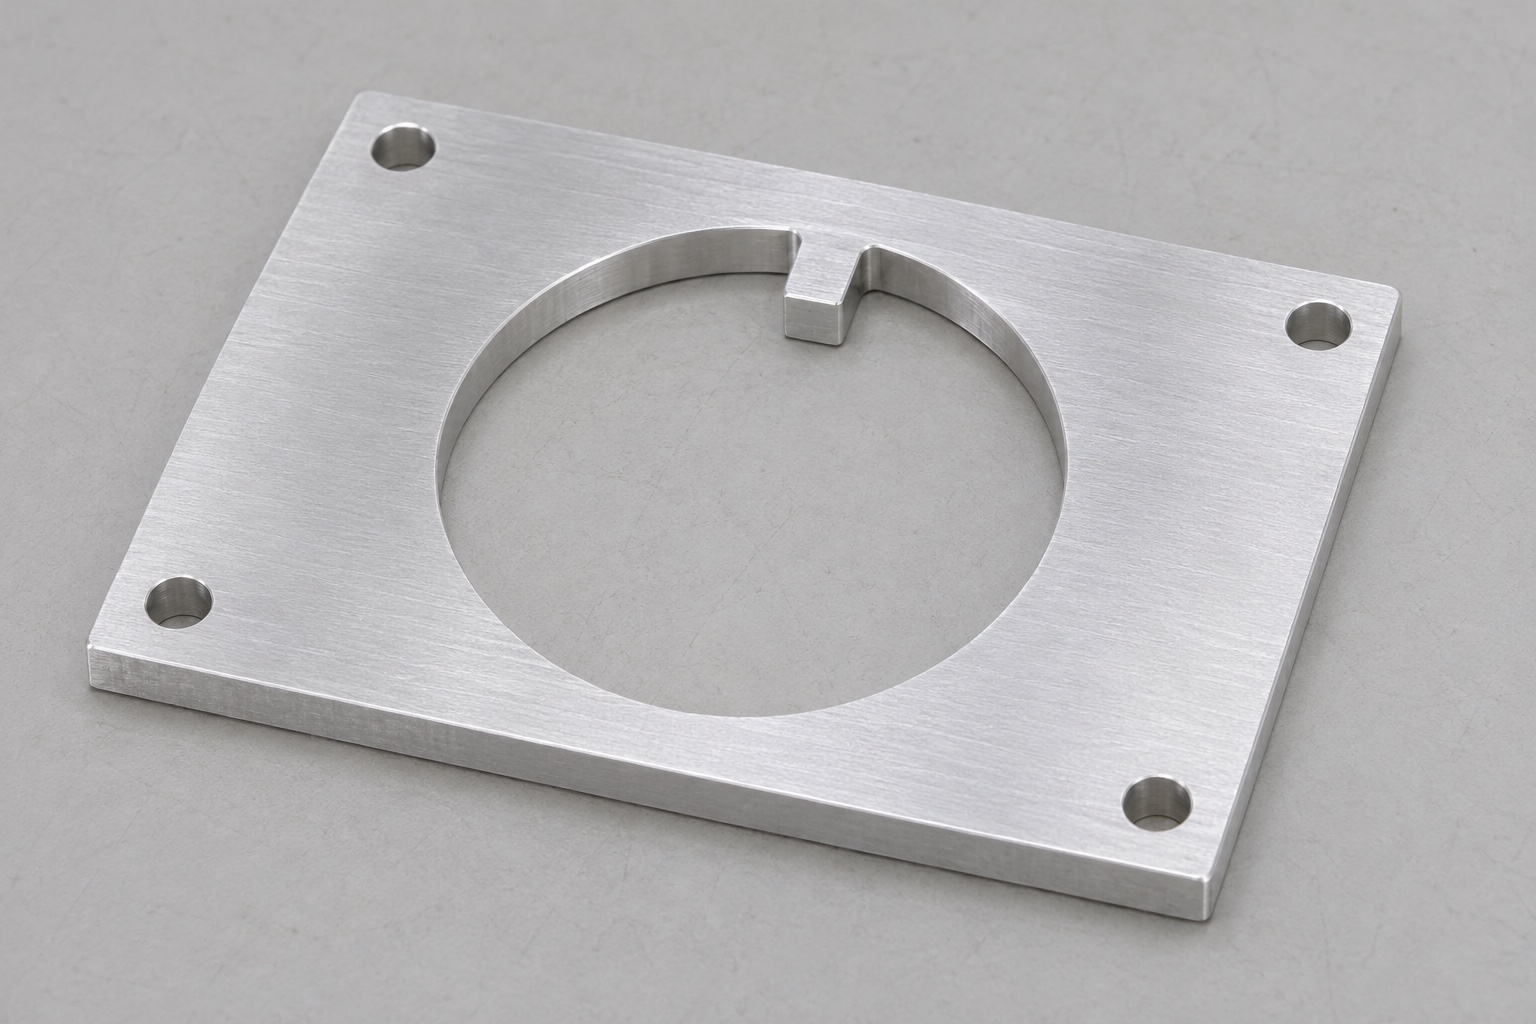
Schnittstelle in Zeichnungsanforderungen übersetzen
Im Rahmen der ersten Überprüfung wird geklärt, wie der Adapter sitzt, welches Merkmal die Zentrierung bewirkt und welche Flanke des Vorsprungs (Tabs) die Rotation begrenzt. Eine Zeichnung, die auch die Gegenaufnahme (den Schlitz) zeigt, ist hilfreicher als ein Modell der Platte allein, da sie den Zusammenhang zwischen der Breite des Vorsprungs, der Eingriffstiefe und dem Spiel am Grund verdeutlicht. Die vier Eckbohrungen sind als Durchgangsbohrungen – und nicht als Positionierungselemente – zu betrachten. Eventuelle Unklarheiten hinsichtlich des Sitzes der Schraubenköpfe müssen vor der Programmierung geklärt werden. Zudem sollte geprüft werden, ob die Platte in einer Laborvorrichtung verbleibt oder später Teil einer Gerätequalifizierung wird. Dieser Unterschied beeinflusst die Anforderungen an die Dokumentation, ändert jedoch nichts an der Notwendigkeit einer präzisen, zeichnungsbasierten CNC-Bearbeitung.
Kontrollierten Materialfluss festlegen
Als Ausgangsmaterial ist Aluminium 6061 in der spezifizierten Wärmebehandlung und Lieferform vorgesehen. Die Materialunterlagen müssen während des gesamten Fertigungsprozesses dem jeweiligen Rohling zugeordnet bleiben. Ein zugesägter Rohling muss ein ausreichendes Aufmaß aufweisen, um die Montagefläche sowie die gegenüberliegende Seite bearbeiten zu können – ohne dabei vorauszusetzen, dass das Ausgangsmaterial bereits plan ist. Der Arbeitsplaner prüft die Materialdicke, die verbleibende Breite der Außenkontur sowie das zu erwartende Verzugsverhalten, bevor er die Strategie für die Schruppbearbeitung festlegt. Die bloße Bezeichnung der Legierung lässt keine Rückschlüsse auf Sterilisierbarkeit, Biokompatibilität oder eine medizinische Zertifizierung zu. Sollte der Betreiber der Anlage zusätzliche Anforderungen an das Material oder die chemische Zusammensetzung stellen, müssen diese explizit definiert und mit den Unterlagen des Lieferanten abgeglichen werden.
Erste zuverlässige Auflagefläche herstellen
Bei der ersten Bearbeitung werden eine Bezugsfläche sowie geeignete Außenkanten festgelegt, solange der Rohling noch ausreichend gestützt ist. Die gegenüberliegende Seite wird anschließend unter Einhaltung eines definierten Dickenaufmaßes bearbeitet. Der Planer kann vor der Schlichtbearbeitung einen Zwischenschritt zum Lösen und erneuten Spannen einplanen, um Spannungen abzubauen, die durch die Vorrichtung verdeckt wurden. Die endgültige Vorgehensweise richtet sich nach der freigegebenen Geometrie und nicht nach einem allgemeingültigen Standardverfahren zum Spannungsabbau. Die Montagefläche muss bei jedem weiteren Rüstvorgang vor Spänen geschützt werden. Eine Kontrolle der Vorrichtung stellt sicher, dass die Auflagepunkte sauber sind und die Spannelemente den dünnen Randbereich um die große Öffnung nicht verformen (d. h. nicht in einen scheinbar planen Zustand zwingen).
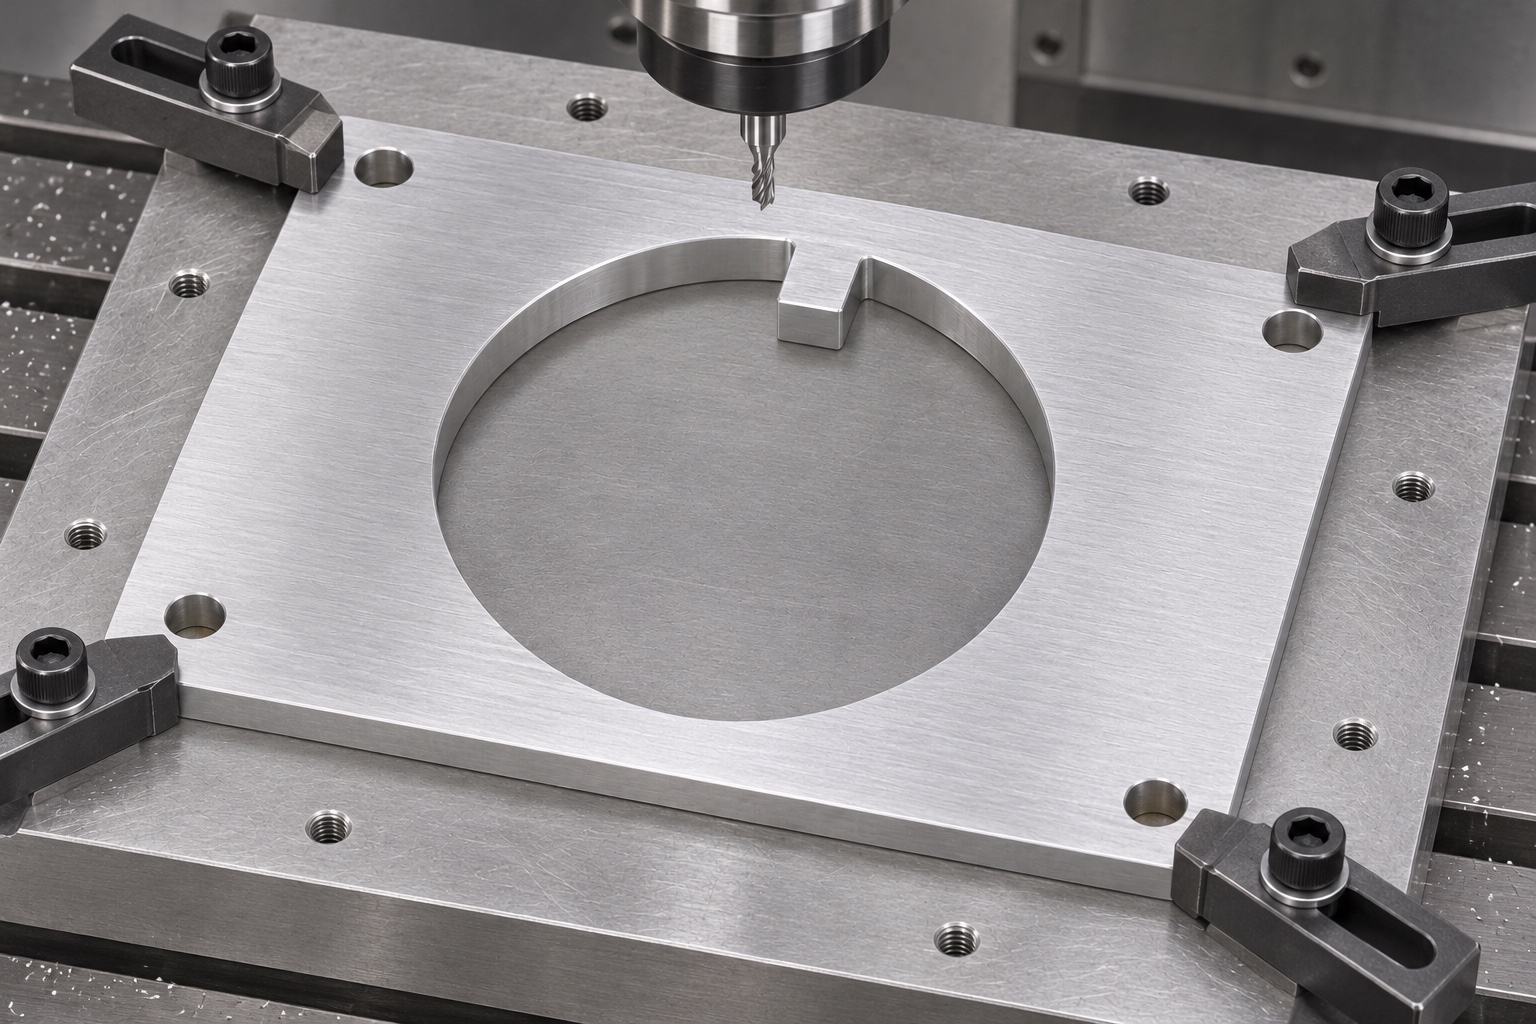
Abgestützte Profilfrässtrategie entwickeln
Für die große Durchgangsöffnung kann die Platte auf einer Opferunterlage (Hilfsvorrichtung) abgestützt werden; dies ermöglicht den Werkzeugdurchgang, ohne dass ein Bereich ohne Unterlage verbleibt. Äußere Spannbacken fixieren das Material außerhalb des Funktionsprofils. Ihre Positionen werden im Einrichtungsblatt dokumentiert. Beim Schruppen verbleibt ein kontrolliertes Schlichtzugabemaß um die kreisförmige Wand und den Steg. Der Werkzeugeingriff in der Nähe des Stegs wird separat vom offenen Bogen geprüft, da abrupte Änderungen der Schnittkraft die lokale Geometrie beeinflussen können. Diese vorgeschlagene CNC-Fräseinrichtung wird an einem freigegebenen ersten Werkstück erprobt. Ein plausibler Prozessplan allein belegt nicht, dass die fertige Platte der Zeichnung entspricht.
Einzelne integrale Passnase erhalten
Der Steg ist integraler Bestandteil der Platte und wird durch Belassen von Material im Inneren der Öffnung geformt. Seine Flanken, der Vorsprung und der Fußradius werden als ein durchgehendes Profil programmiert. Der Werkzeugzugang wird anhand der Nutöffnung, insbesondere an den beiden Fußpunkten, überprüft. Ohne Konstruktionsfreigabe wird kein loser Passstift ersetzt oder ein zweiter Steg hinzugefügt. Eine sorgfältige Prüfung unterscheidet zwischen einem kosmetischen Kantenbruch und Materialabtrag, der den Eingriff verändert. Falls das CAD-Modell einen nicht realisierbaren, scharfen Innenübergang aufweist, definiert die Konstruktionsabteilung einen herstellbaren Radius oder eine Aussparung und aktualisiert die Zeichnung vor Produktionsbeginn.
Vier einfache Durchgangsbohrungen herstellen
Der vorgeschlagene Bohrungsvorgang sieht das Einbringen von vier durchgehenden Bohrungen aus denselben genehmigten Referenzen vor, die zur Definition des Innenprofils verwendet wurden. Die Austrittsstellen der Bohrungen werden, wo praktikabel, unterstützt und nach dem Ausbrechen auf Grate geprüft. Senkungen, Aufweitungen oder Gewinde werden nicht automatisch hinzugefügt. Der Freiraum für Befestigungselemente und die erforderliche Unterlegscheibenpassung werden anhand der Montageinformationen überprüft. Ein Erstmusterprüfbericht kann die Bohrungsgröße und die Lage des Lochmusters unter Verwendung der in der Zeichnung angegebenen genauen Merkmale dokumentieren. Das Aufspannen einer Musterplatte auf eine nicht passende Vorrichtung wird nicht als Nachweis für das korrekte Lochmuster akzeptiert.
Grenzen der Oberflächen- und Kantenbearbeitung festlegen
Nach der Bearbeitung werden durch die Kantenbearbeitung lose Grate entfernt, ohne die Laschenflanken zu verrunden oder die Montagefläche zu verändern. Die Austrittsstellen der Öffnungen und der kleinen Bohrungen erfordern besondere Prüfungen, da sie dünne Aluminiumgrate aufweisen können. Wenn eine genehmigte Oberflächenbehandlung bestellt wird, werden die Anforderungen an die Abdeckung und der Zeitpunkt der Abnahme der Endmaße im Ablaufplan festgelegt. Aussehen, Schichtdicke und mechanische Passung sind separate Merkmale. Der vorgeschlagene Weg würde Korrosionsbeständigkeit, Desinfektionsmittelverträglichkeit oder elektrische Isolation ohne spezifizierte Anforderungen und entsprechende Nachweise nicht beanspruchen. Die Reinigung würde Prozessrückstände bis zum vereinbarten Zustand entfernen und nicht als validierte Sterilisation beschrieben werden.
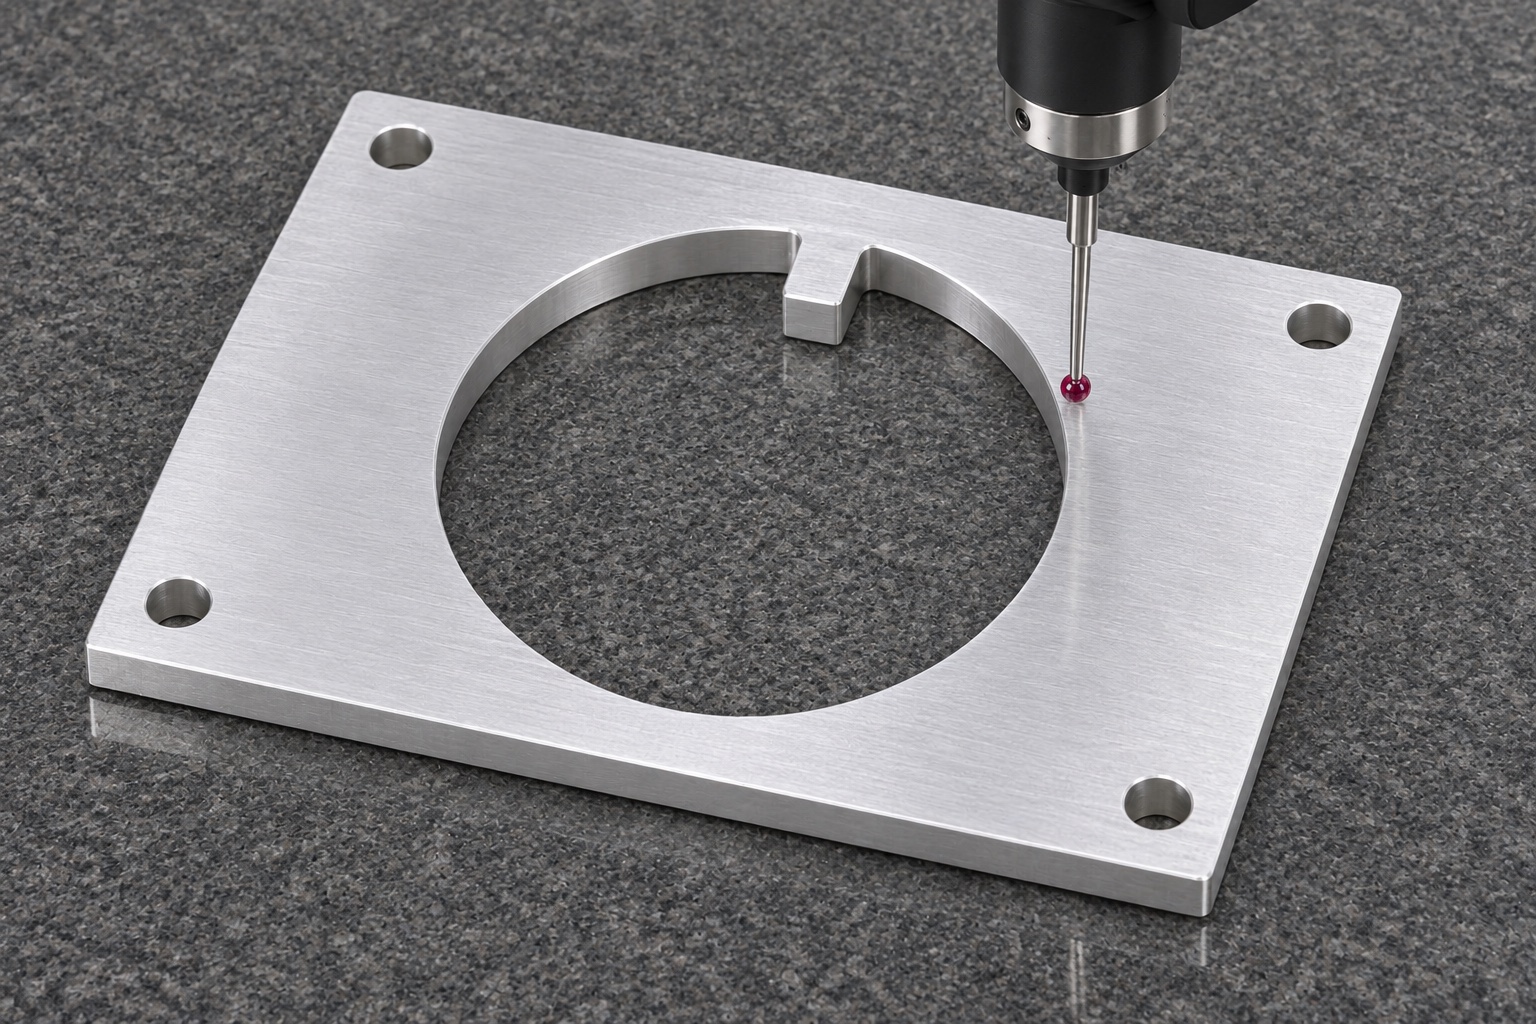
Merkmalsbezogenen Erstmusterbericht vorbereiten
Der vorgeschlagene Bericht würde Merkmale nach Funktion gruppieren: Geometrie der Montagefläche, Plattendicke, externe Bezugspunkte, Spiel an der kreisförmigen Öffnung, Laschenprofil und Montagelochmuster. Koordinatenmessung könnte mit optischer Inspektion für kleine Laschenwurzeldetails kombiniert werden. Der Messaufbau würde den Auflagezustand und die Bezugsausrichtung angeben. Die Ergebnisse würden sich auf die kontrollierte Zeichnungsrevision und nicht auf einen informellen CAD-Screenshot beziehen. Dieses repräsentative Beispiel enthält keine erfundenen Messwerte oder Akzeptanzrate. In einem realen Auftrag würden Messergebnisse erst nach Prüfung mit einer geeigneten Methode erfasst, und nichtkonforme Merkmale würden vor der Freigabe dokumentierte Maßnahmen erfordern.
Montage mit rückverfolgbarem Dummy-Adapter prüfen
Ein unbelasteter Dummy-Adapter kann die Maßprüfung ergänzen, indem er einen lokalen Konflikt zwischen Lasche und Gegennut aufdeckt. Die Dummy-Revision, -Orientierung und Kontaktsequenz werden protokolliert. Die Prüfung überwacht Einsetzen, Positionieren und Entfernen ohne Belastung oder Einsatz eines optischen Systems. Bei Störungen ermittelt das Team die Ursache: Laschenbreite, Wurzelradius, Nutgeometrie oder Plattensitz. Manuelles Feilen der Lasche bis zum Passen eines nicht verifizierten Musters würde die Zeichnungsvorgaben außer Kraft setzen. Eine erfolgreiche Prüfung belegt weder Bildqualität, Mikroskopie-Zulassung noch Eignung für den klinischen Einsatz; diese Aufgaben bleiben separate Verantwortlichkeiten.
Änderungen vor Kleinserien-Folgeaufträgen kontrollieren
Bei einem Nachlauf bleiben die genehmigten Einstellungen, Werkzeuginformationen, Oberflächenanforderungen und Prüfmethoden erhalten. Gleichzeitig wird bestätigt, dass sich Zeichnung und Gegenstück nicht geändert haben. Eine andere Adapterrevision kann den Lascheneingriff verändern, selbst wenn die Plattenkontur identisch erscheint. Werkzeugwechsel oder Vorrichtungsänderungen lösen eine entsprechende Prozessprüfung aus, anstatt alte Korrekturen stillschweigend wiederzuverwenden. Angebotsänderungen machen jeglichen neuen Prüf- oder Nachbearbeitungsaufwand sichtbar. Präzisionsbauteile aus Aluminium in kleinen Stückzahlen profitieren von nachvollziehbaren Entscheidungen, da geringe Mengen das Risiko an Schnittstellen nicht ausschließen. Zweck dieser Route ist die wiederholbare und überprüfbare Fertigungssteuerung, nicht das Versprechen unerreichter Leistung.
Fertige Schnittstelle beim Versand schützen
Der Verpackungsvorschlag sieht vor, die Platten so voneinander zu trennen, dass die Lasche, die Öffnungskante und die Montagefläche nicht an anderen Bauteilen reiben können. Es werden saubere Schutzbeutel und geeignete Trennelemente verwendet, die den Handhabungsanforderungen des Auftrags entsprechen – ohne sterile Kennzeichnung oder unbegründete Zusicherungen hinsichtlich der Reinheit. Die Lieferverpackung enthält Angaben zur Zeichnungsrevision, zum Materialnachweis sowie zu den vereinbarten Prüfdokumenten. Vor dem Verschließen der Schutzverpackung erfolgt eine abschließende Sichtprüfung, bei der insbesondere auf transportempfindliche Kanten und eventuelle Rückstände geachtet wird. Dieses Beispiel verdeutlicht, welche Aspekte zwischen Lieferant und Anlagenteam bei einer kundenspezifischen CNC-Fertigung geklärt werden sollten; es ersetzt jedoch weder ein freigegebenes Design noch einen Qualifizierungsplan oder die eigentliche Abnahmeprüfung.
FAQ
Handelt es sich hierbei um ein tatsächlich ausgeliefertes Kundenprojekt?
Nein. Es handelt sich um ein repräsentatives Fertigungsszenario mit einem entsprechenden Prozessvorschlag. Es gibt keinen konkreten Kunden, keine tatsächliche Lieferung, keine Zertifizierung und keine gemessenen Leistungsergebnisse.
Was sind die Hauptmerkmale der Platte?
Die repräsentative Geometrie besteht aus einem flachen, rechteckigen Grundkörper mit einer zentralen kreisförmigen Öffnung – inklusive einer nach innen ragenden Lasche – sowie vier einfachen Montagebohrungen.
Warum bleibt die Lasche ein integraler Bestandteil der Platte?
Der vorliegende Entwurf nutzt das vorhandene Plattenmaterial, um die Lasche (das Passstück) zu formen. Eine alternative Lösung mit einem separaten Bauteil würde eine entsprechende Anpassung und Freigabe der Schnittstellenkonstruktion erfordern.
Welche Prüfverfahren könnten angewendet werden?
Koordinatenmesstechnik eignet sich zur Überprüfung zugänglicher Konturen und Lochbilder, während optische Prüfverfahren zur Kontrolle kleinerer Details, etwa am Ansatz der Lasche, ergänzend eingesetzt werden können. Das jeweils gewählte Verfahren muss den Vorgaben der Zeichnung entsprechen.
Können Anforderungen an die Oberflächenbehandlung erst nach der Fertigung festgelegt werden?
Diese sollten bereits im Vorfeld geklärt werden. Schichtdicken durch Beschichtungen oder notwendige Abdeckungen (Maskierungen) können die Passgenauigkeit der Lasche, das Spiel in der Öffnung sowie den Sitz des Bauteils beeinflussen; daher muss der gewünschte Endzustand klar definiert sein.
Welche Unterlagen sind für ein verbindliches Angebot erforderlich?
Benötigt werden die verbindliche Zeichnung (inkl. CAD-Revision), Informationen zur Schnittstelle (Anschlussgeometrie), Angaben zu Material und Werkstoffzustand, Stückzahl, Oberflächenbehandlung, Abnahmekriterien, zu liefernde Prüfdokumente sowie Anforderungen an die Verpackung.
tanghangyun@oemach.com