
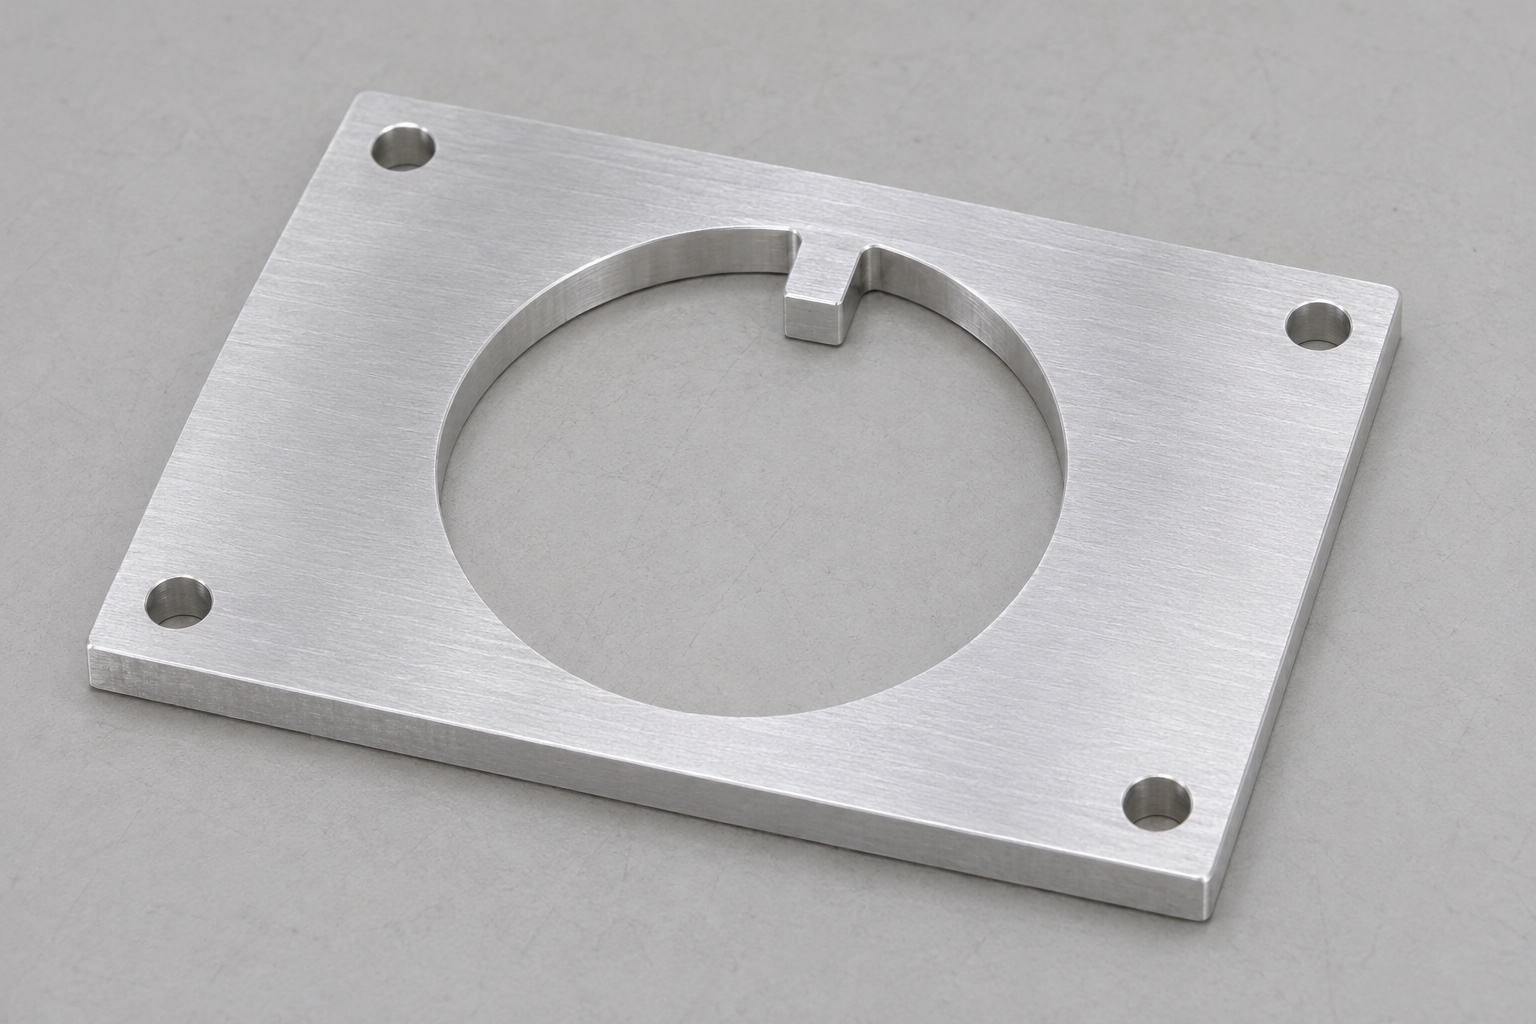
Un componente representativo de una fijación mecánica
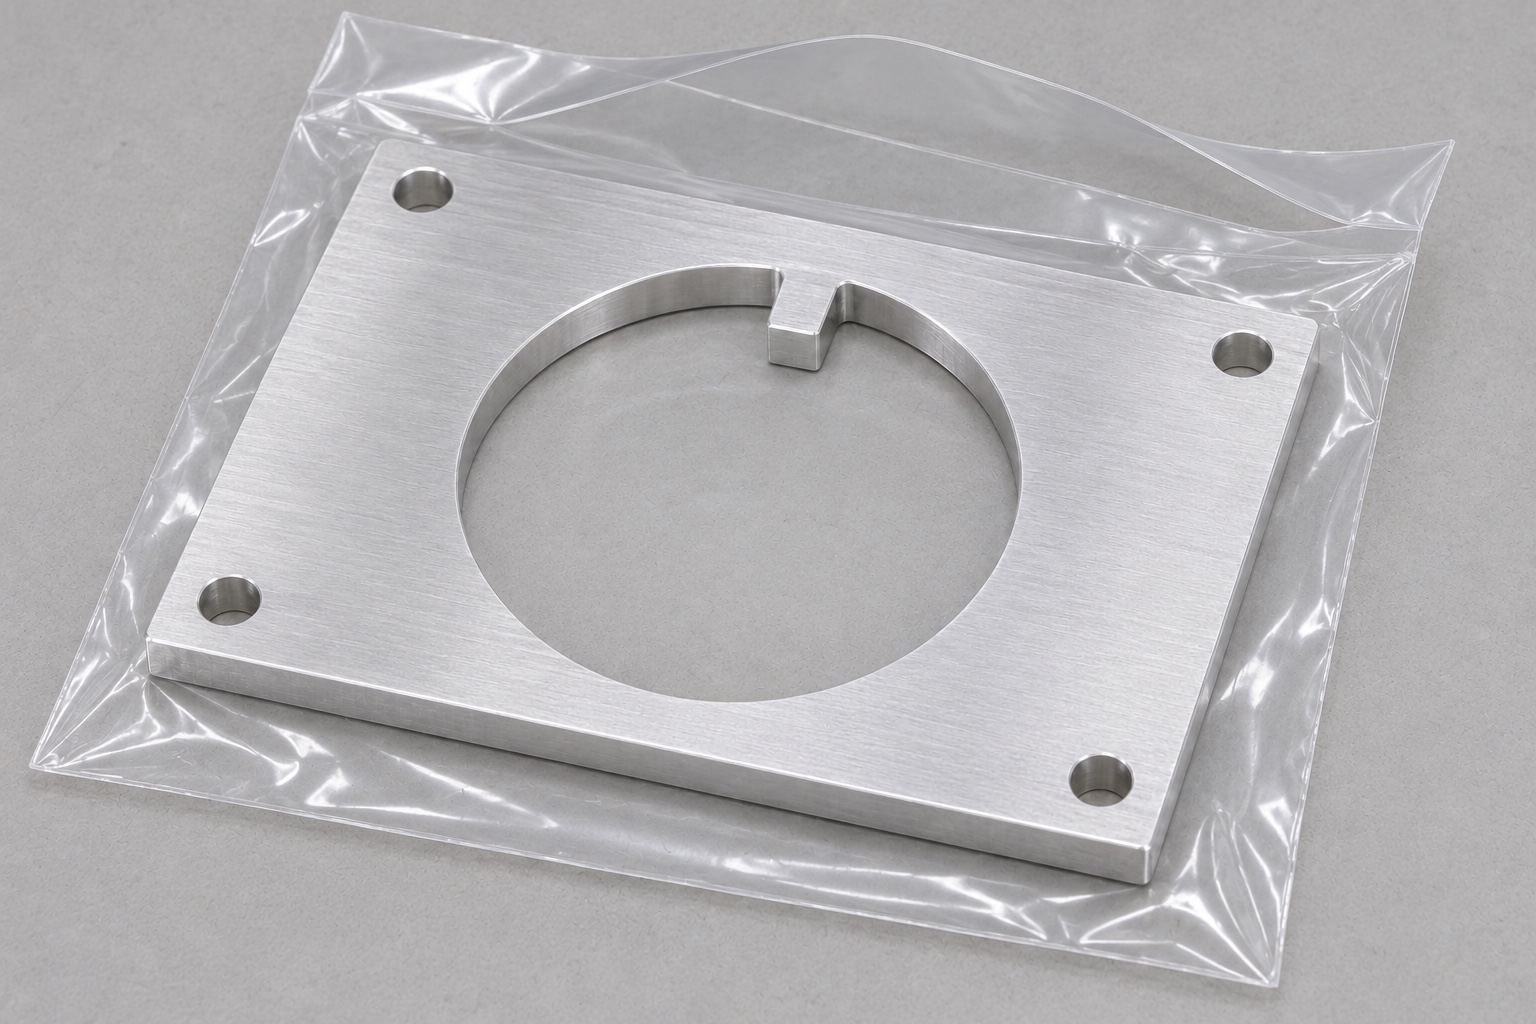
Este caso representativo propone una placa de aluminio 6061 para una fijación de banco de un adaptador de cámara de microscopio quirúrgico sin funcionamiento. La placa rectangular tiene una abertura circular, una sola lengüeta rectangular hacia el interior y cuatro taladros simples de esquina. El ejemplo organiza el mecanizado CNC alrededor de una interfaz mecánica; no documenta una entrega, cliente, certificación, montaje óptico ensayado ni rendimiento medido. Antes de fabricar, un pedido real necesitaría plano aprobado, tolerancias, acabado y condiciones comerciales definidos.
Traducir la interfaz en requisitos del plano
La revisión inicial determinaría cómo asienta el adaptador, qué elemento centra y qué flanco impide el giro. El plano de la ranura correspondiente permite relacionar anchura de lengüeta, profundidad de enganche y radios. Se confirmarían los cuatro taladros como elementos de paso, no de posicionamiento. Las dudas sobre asientos de tornillo deben resolverse antes de programar. También se aclararía si la placa permanece en un útil de laboratorio o entra después en una cualificación del equipo; esto cambia la documentación, no la necesidad de mecanizar según plano.
Establecer una ruta trazable del material
El material de partida propuesto es aluminio 6061, con el temple y el formato de suministro especificados. Los registros del material deben mantenerse vinculados a la pieza en bruto durante todas las operaciones. La pieza, cortada previamente con sierra, debe incluir un sobrematerial suficiente para mecanizar tanto la cara de montaje como la opuesta, sin dar por sentado que el material de partida es perfectamente plano. El responsable de la planificación del proceso debe evaluar el espesor, el ancho perimetral restante y las posibles deformaciones antes de definir la secuencia de desbaste. El nombre de la aleación no implica, por sí mismo, ninguna garantía en cuanto a esterilización, biocompatibilidad o certificación médica. Si el propietario del equipo requiere restricciones adicionales —ya sean relativas al material o a su composición química—, dichos requisitos deben especificarse claramente y verificarse frente a la documentación del proveedor.
Crear una referencia de montaje fiable
El mecanizado inicial debe establecer una cara de referencia y unos bordes exteriores adecuados, aprovechando que la pieza en bruto aún cuenta con un soporte sólido. A continuación, se mecaniza la cara opuesta, manteniendo un margen de espesor controlado. El planificador puede incluir una etapa de liberación y nueva sujeción antes del acabado final, con el fin de detectar posibles deformaciones que hubieran quedado ocultas por los sistemas de sujeción. Las decisiones finales dependerán de la geometría aprobada, en lugar de seguir una receta genérica para la liberación de tensiones. La cara de montaje debe protegerse de las virutas durante todas las operaciones posteriores. Asimismo, es necesario inspeccionar el dispositivo de sujeción para garantizar que los puntos de apoyo estén limpios y que las bridas no deformen el perímetro —relativamente fino— que rodea la gran abertura, lo cual podría generar una falsa planitud.
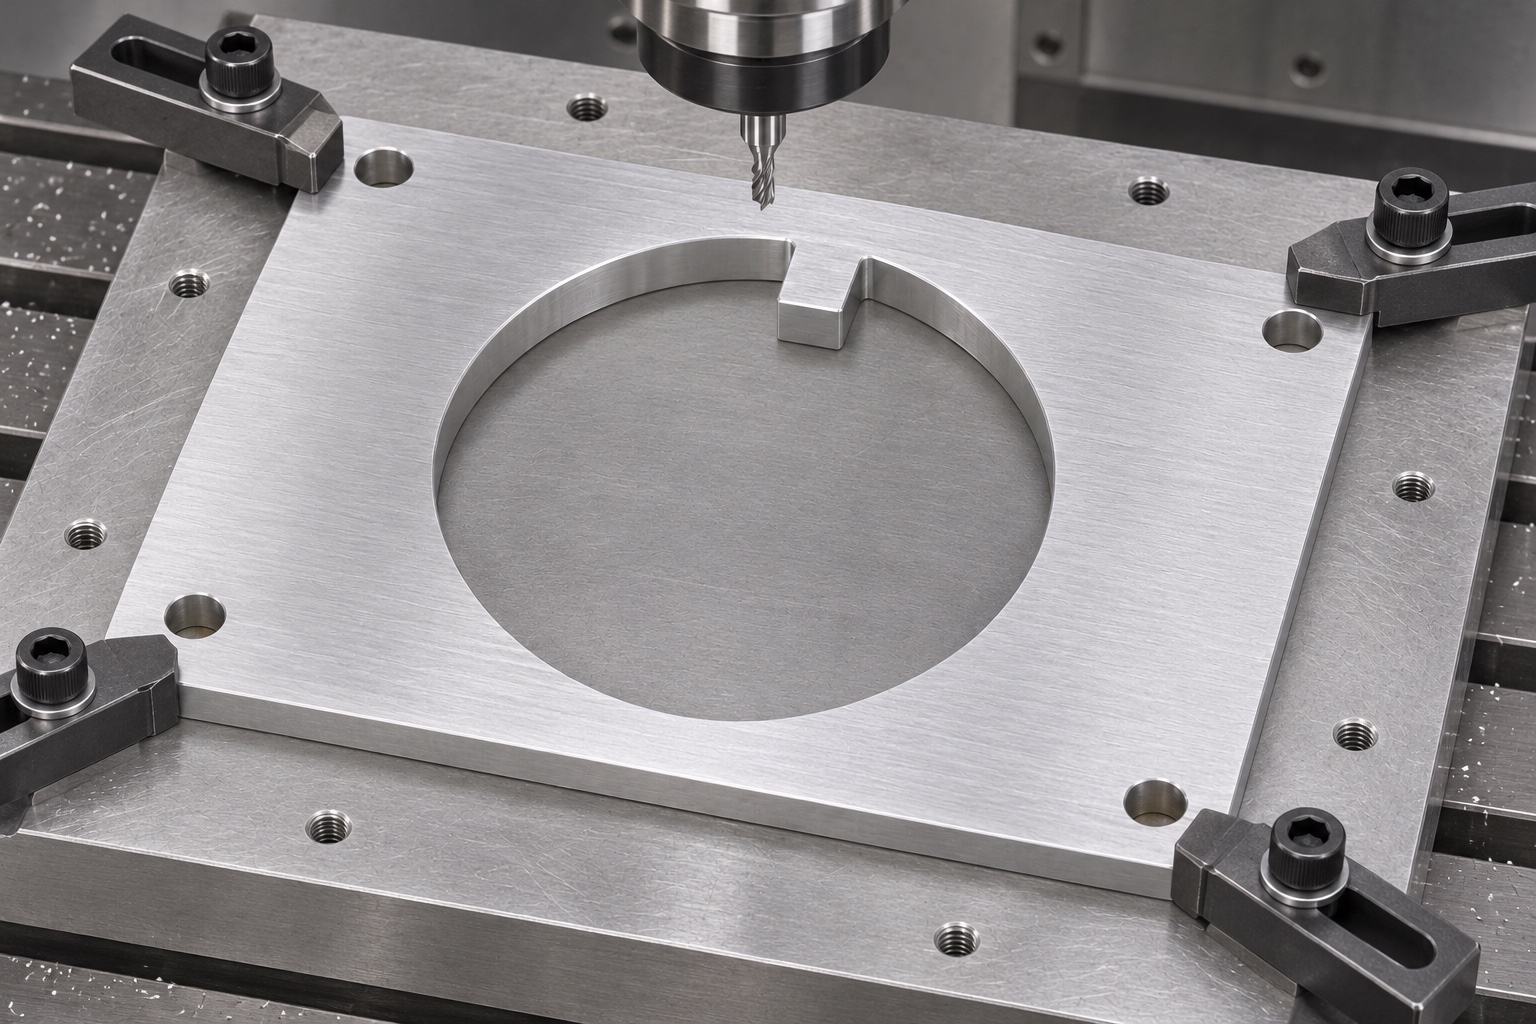
Planificar el fresado con apoyo adecuado
Para la gran abertura pasante, la placa puede apoyarse sobre un dispositivo de sacrificio que permita la salida de la herramienta sin dejar zonas sin soporte. Las mordazas exteriores sujetarán el material fuera del perfil funcional; sus ubicaciones se documentarán en la hoja de preparación (setup sheet). El desbaste dejará un sobreespesor controlado para el acabado alrededor de la pared circular y de la lengüeta. La interacción de la herramienta cerca de la lengüeta se analizará por separado de la del arco abierto, dado que los cambios bruscos en la carga de corte pueden afectar a la geometría local. Esta propuesta de preparación para el fresado CNC deberá validarse mediante la verificación de una primera pieza aprobada; un plan de proceso, por sí solo, no garantiza que la placa terminada cumpla con las especificaciones del plano.
Conservar la única lengüeta antirrotación integral
La lengüeta forma parte de la placa y se obtiene dejando material dentro de la abertura. Flancos, proyección y radios de raíz se programarían como un perfil continuo. Se comprobaría el acceso de herramienta frente a la ranura correspondiente, especialmente en ambas raíces. No se sustituiría por una chaveta suelta ni se añadiría otra lengüeta sin aprobación. El desbarbado debe distinguirse de una eliminación de material que altere el enganche. Si una transición interior del CAD no resulta mecanizable, ingeniería definiría un radio o alivio autorizado antes de fabricar.
Taladrar cuatro orificios de montaje simples
La operación de taladrado propuesta contempla la realización de cuatro orificios pasantes simples, tomando como referencia las mismas bases aprobadas que se utilizaron para definir el perfil interno. Siempre que sea posible, se proporcionará soporte en la salida de los orificios y se inspeccionará la posible presencia de rebabas tras la perforación. Por defecto, el proceso no incluye avellanados, rebajes ni roscado. Se verificará el espacio libre para los elementos de fijación, así como la interfaz con las arandelas, conforme a la información de montaje. Se podrá elaborar un informe de primera pieza que documente el tamaño de los orificios y la disposición de los mismos, utilizando las características exactas especificadas en el plano. El hecho de fijar una placa de muestra sobre un dispositivo de sujeción que no se ajuste correctamente no se considerará prueba válida de que la disposición de los orificios sea la correcta.
Definir los límites del acabado y del tratamiento de bordes
Tras el mecanizado, se procederá al acabado de los bordes para eliminar las rebabas sueltas, sin redondear los flancos de las pestañas ni alterar la cara de montaje. Las salidas de las aberturas y de los orificios pequeños requieren una inspección específica, ya que en ellas pueden quedar adheridas finas rebabas de aluminio. Si se solicita un tratamiento superficial aprobado, el proceso deberá especificar los requisitos de enmascaramiento, así como la etapa en la que se validan las dimensiones finales. La apariencia, el espesor del recubrimiento y el ajuste mecánico son características independientes. El proceso propuesto no garantiza resistencia a la corrosión, compatibilidad con desinfectantes ni aislamiento eléctrico, a menos que existan requisitos específicos y pruebas que lo respalden. La limpieza tiene como fin eliminar los residuos del proceso hasta alcanzar el estado acordado; no debe interpretarse como una esterilización validada.
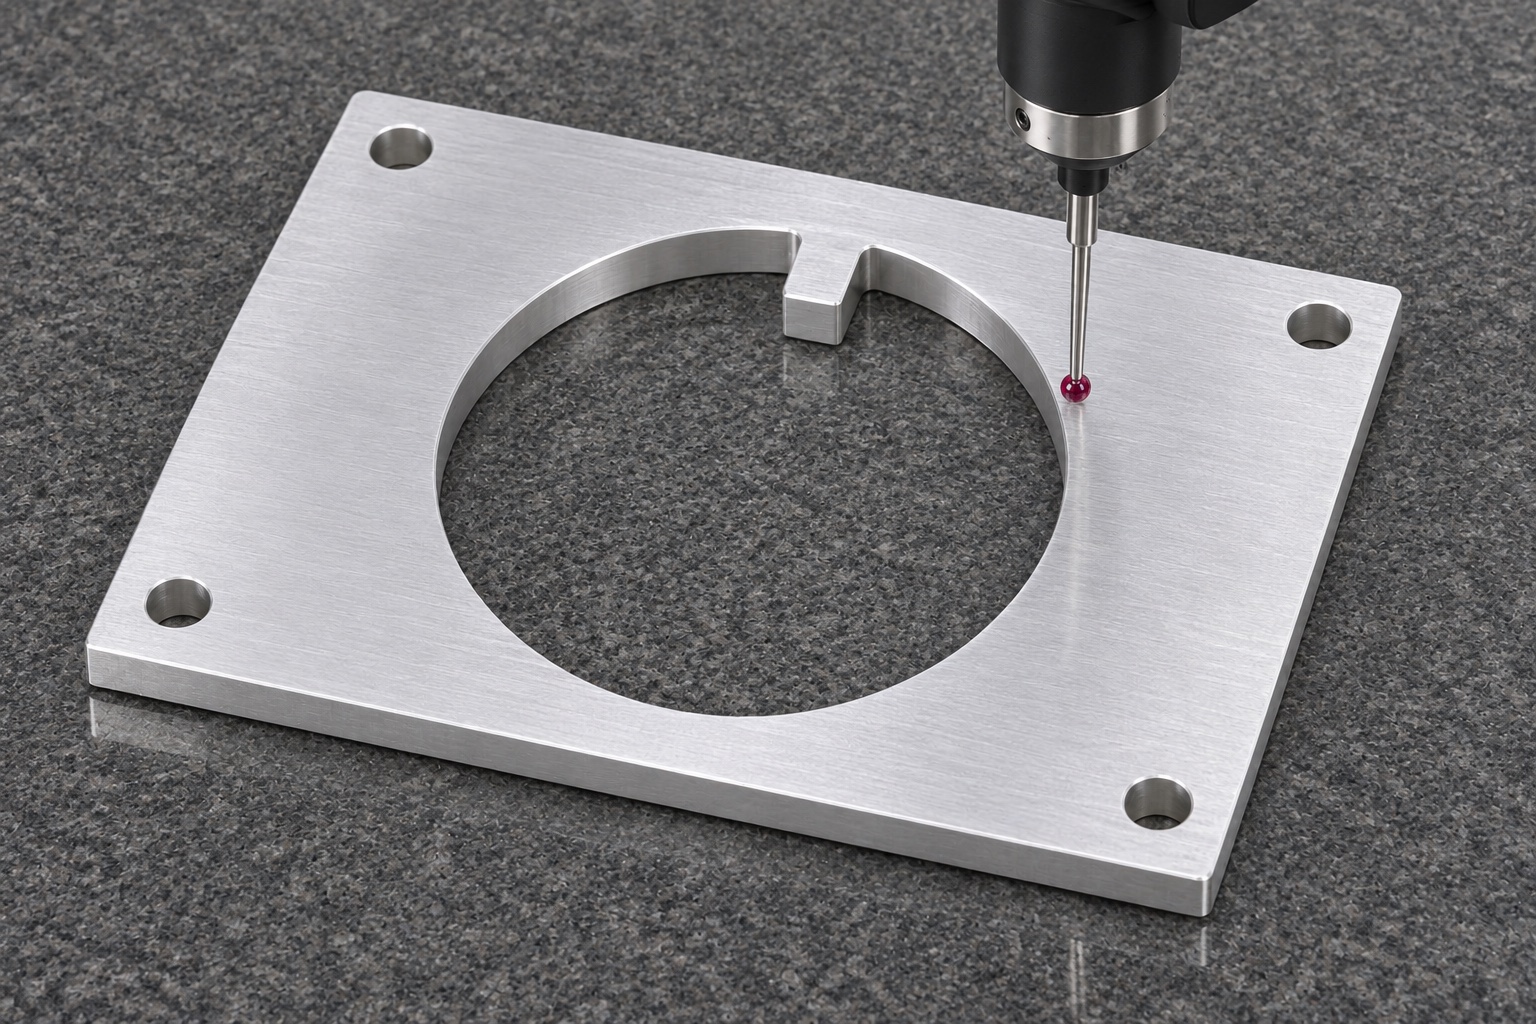
Preparar un informe de primera pieza por características
El informe propuesto agrupará las características según su función: geometría de la cara de montaje, espesor de la placa, elementos de referencia externos, holgura de la abertura circular, perfil de las pestañas y disposición de los orificios de montaje. Para los detalles pequeños en la base de las pestañas, se podrá combinar la medición por coordenadas con la inspección óptica. El procedimiento de medición deberá indicar las condiciones de soporte y la alineación respecto a las bases de referencia (datums). Los resultados harán referencia a la revisión controlada del plano, y no a una captura de pantalla informal de un sistema CAD. Este ejemplo ilustrativo no incluye valores de medición ficticios ni tasas de aceptación. En un pedido real, los resultados de las mediciones solo se registrarán tras realizar una inspección mediante un método adecuado; cualquier característica que no cumpla con las especificaciones requerirá una disposición documentada antes de la liberación del componente.
Comprobar con un adaptador de prueba trazable
El uso de un adaptador ficticio —sin carga— puede complementar la inspección dimensional, permitiendo detectar posibles interferencias locales entre una pestaña y su ranura de acoplamiento. Se registrará la revisión, la orientación y la secuencia de contacto del componente de prueba (dummy). La verificación observará la inserción, el asentamiento y la extracción sin aplicar cargas operativas ni utilizar un sistema óptico activo. Si surge alguna interferencia, el equipo determinará si se debe a la anchura de la lengüeta, al radio de la base, a la geometría de la ranura o al asentamiento de la placa. Limar manualmente la lengüeta hasta que una muestra no verificada encaje invalidaría los controles establecidos en los planos. Una verificación exitosa no garantiza la calidad de la imagen, la aprobación del microscopio ni la idoneidad para el uso clínico; estos aspectos son responsabilidades independientes.
Controlar cambios antes de un pedido repetido
En un pedido de repetición, se mantendrán la configuración aprobada, la información sobre las herramientas, los requisitos de acabado y el método de inspección, confirmando al mismo tiempo que los planos y los componentes de acoplamiento no han sufrido modificaciones. Una revisión distinta del adaptador puede alterar el encaje de la lengüeta, incluso cuando el contorno de la placa parezca idéntico. La sustitución de herramientas o los cambios en los dispositivos de sujeción requerirán una revisión del proceso, en lugar de reutilizar sin más los parámetros (offsets) anteriores. Las actualizaciones en los presupuestos permitirán identificar cualquier carga adicional derivada de nuevos requisitos de inspección o acabado. En el caso de piezas de aluminio de precisión fabricadas en bajo volumen, es fundamental contar con decisiones trazables, ya que las cantidades reducidas no eliminan el riesgo de problemas en la interfaz. El objetivo de la hoja de ruta es garantizar un control de fabricación repetible y auditable, no prometer un rendimiento que no ha sido medido.
Proteger la interfaz terminada durante el envío
El embalaje separaría cada placa para impedir el roce de lengüeta, abertura y cara de montaje. Se elegirían bolsas limpias y separadores según el pedido, sin símbolos estériles ni afirmaciones de limpieza no demostradas. La documentación identificaría revisión, material e inspección acordada. Antes de cerrar la protección se revisarían bordes sensibles al transporte y posibles residuos. El ejemplo expone decisiones que proveedor y responsable del equipo deben acordar para el mecanizado CNC a medida; no sustituye un diseño aprobado, la cualificación ni la inspección real de liberación.
FAQ
¿Se trata de un proyecto realizado para un cliente?
No. Es un ejemplo representativo de mecanizado con una secuencia de fabricación propuesta. No implica la existencia de un cliente, un envío, una certificación ni resultados de rendimiento medidos.
¿Cuáles son las características principales de la placa?
La geometría representativa consiste en un cuerpo rectangular plano, una abertura circular central con una lengüeta orientada hacia el interior y cuatro orificios de montaje simples.
¿Por qué mantener la lengüeta integrada en la propia placa?
El diseño propuesto utiliza el material de la placa para formar la lengüeta. Si se optara por una lengüeta independiente, sería necesario un diseño de interfaz distinto que requiriera su propia aprobación.
¿Qué métodos de inspección podrían emplearse?
La medición por coordenadas permite evaluar los perfiles accesibles y la disposición de los orificios, mientras que la inspección óptica puede complementar la verificación de detalles pequeños, como la base de la lengüeta. El método concreto debe ajustarse a lo especificado en el plano.
¿Se pueden definir los requisitos de acabado después del mecanizado?
Deben definirse con antelación. El espesor del recubrimiento y el uso de enmascaramiento pueden afectar al encaje de la lengüeta, al espacio libre en la abertura y al asiento de la pieza; por tanto, el proceso requiere una definición clara del estado final.
¿Qué documentación es necesaria para obtener una cotización formal?
Es preciso facilitar el plano controlado y la revisión CAD, información sobre la interfaz de acoplamiento, el material y su estado metalúrgico (temple), la cantidad, el acabado, los criterios de aceptación, la documentación de inspección y los requisitos de embalaje.
tanghangyun@oemach.com