
Umfang des Fertigungsbeispiels
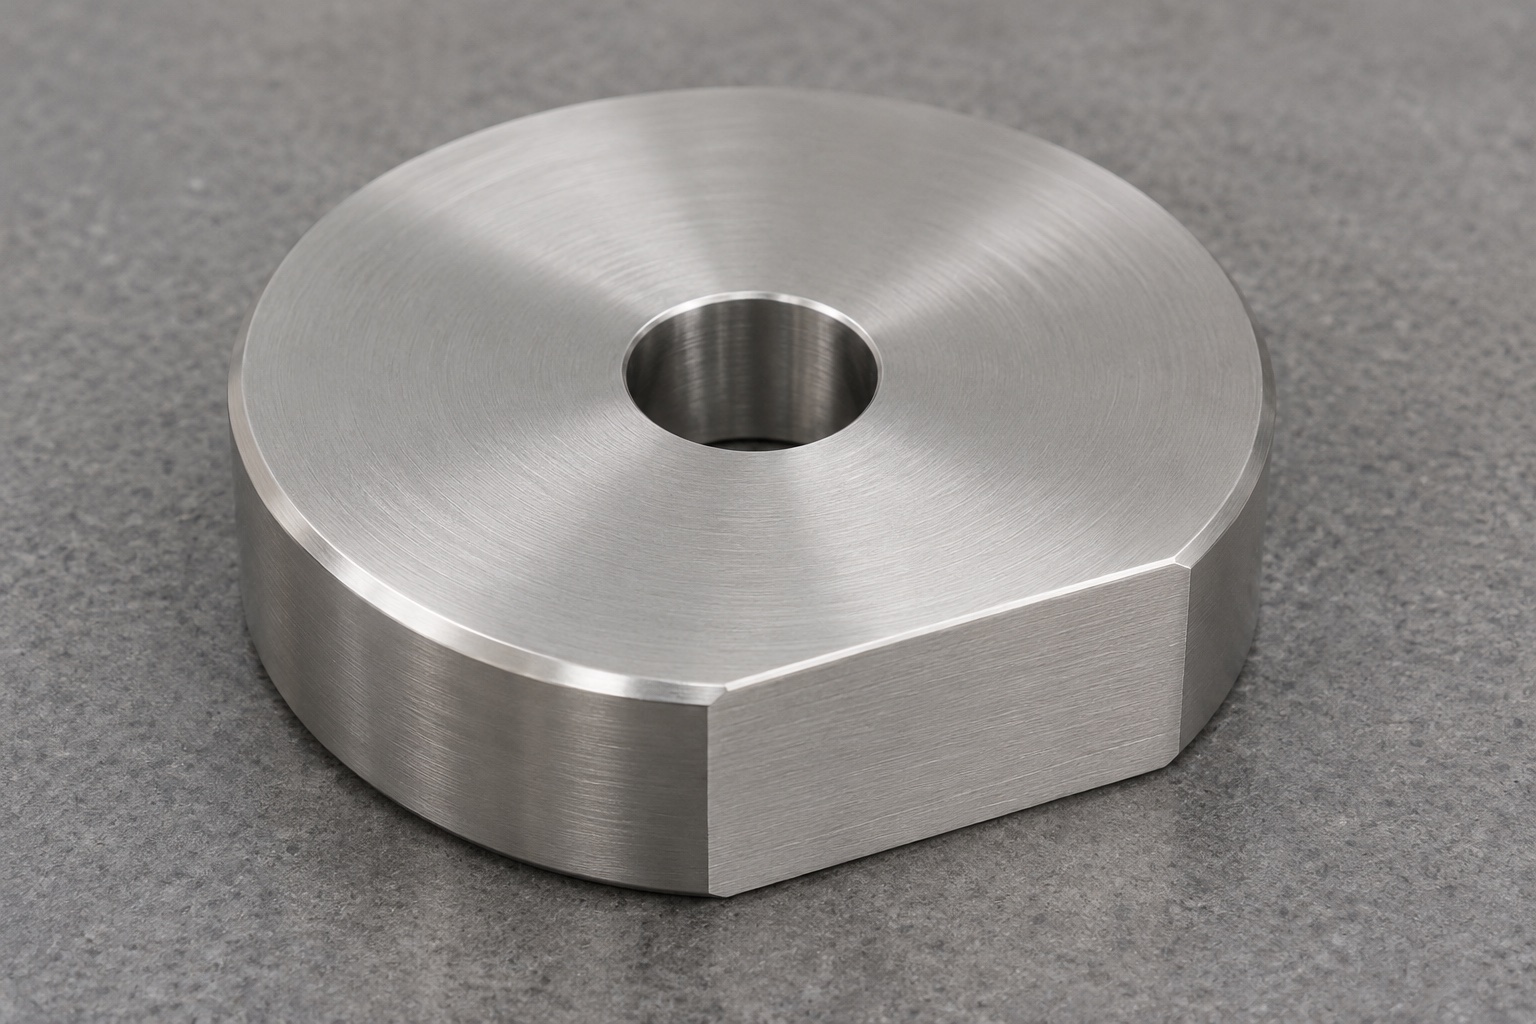
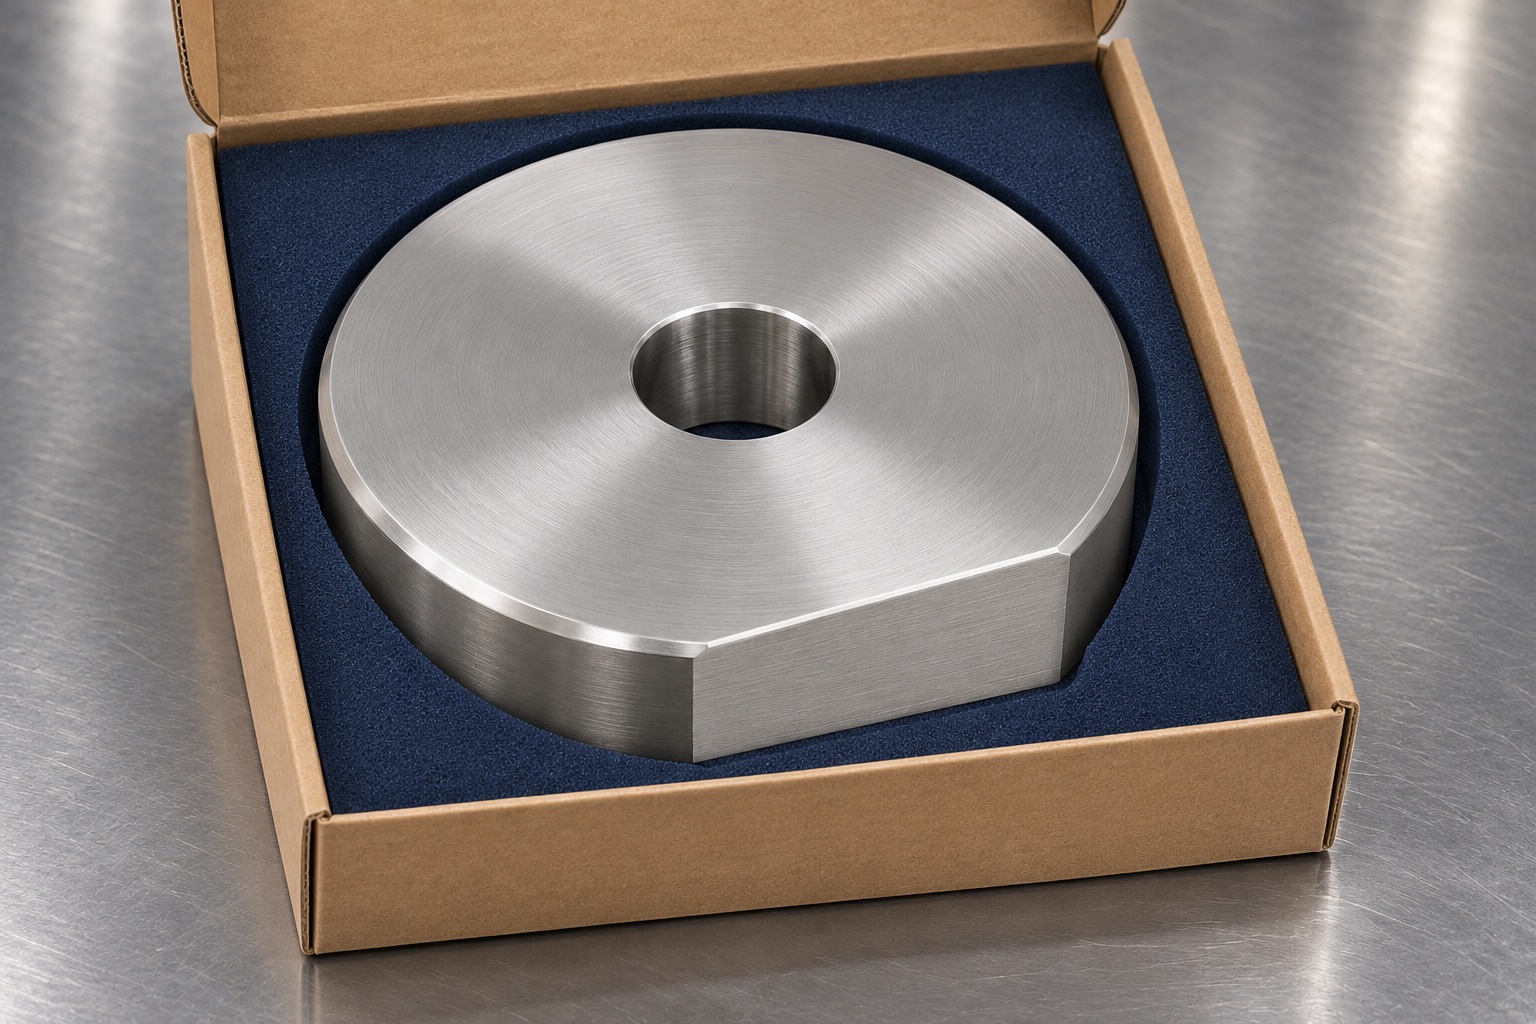
Dieses repräsentative Fertigungsbeispiel beschreibt eine kurze Indexierlehre aus Edelstahl 316L für einen nicht betriebsbereiten Prüfaufbau einer Strahlentherapie-Schiene. Die Scheibe besitzt eine Durchgangsbohrung, eine Anlagefläche und eine gefräste Abflachung. Ein Bezugsstift greift in die Bohrung; die Abflachung dient zur Kontrolle eines Richtungsanschlags. Es handelt sich nicht um eine Kundenlieferung, ein zertifiziertes Messgerät oder ein Patientenzubehör. Das Beispiel zeigt die Fertigung, die Koordinatenmessung und den Transportschutz. Maßgeblich bleiben die Grenzwerte der freigegebenen Zeichnung.
Schnittstellen der Prüfvorrichtung klären
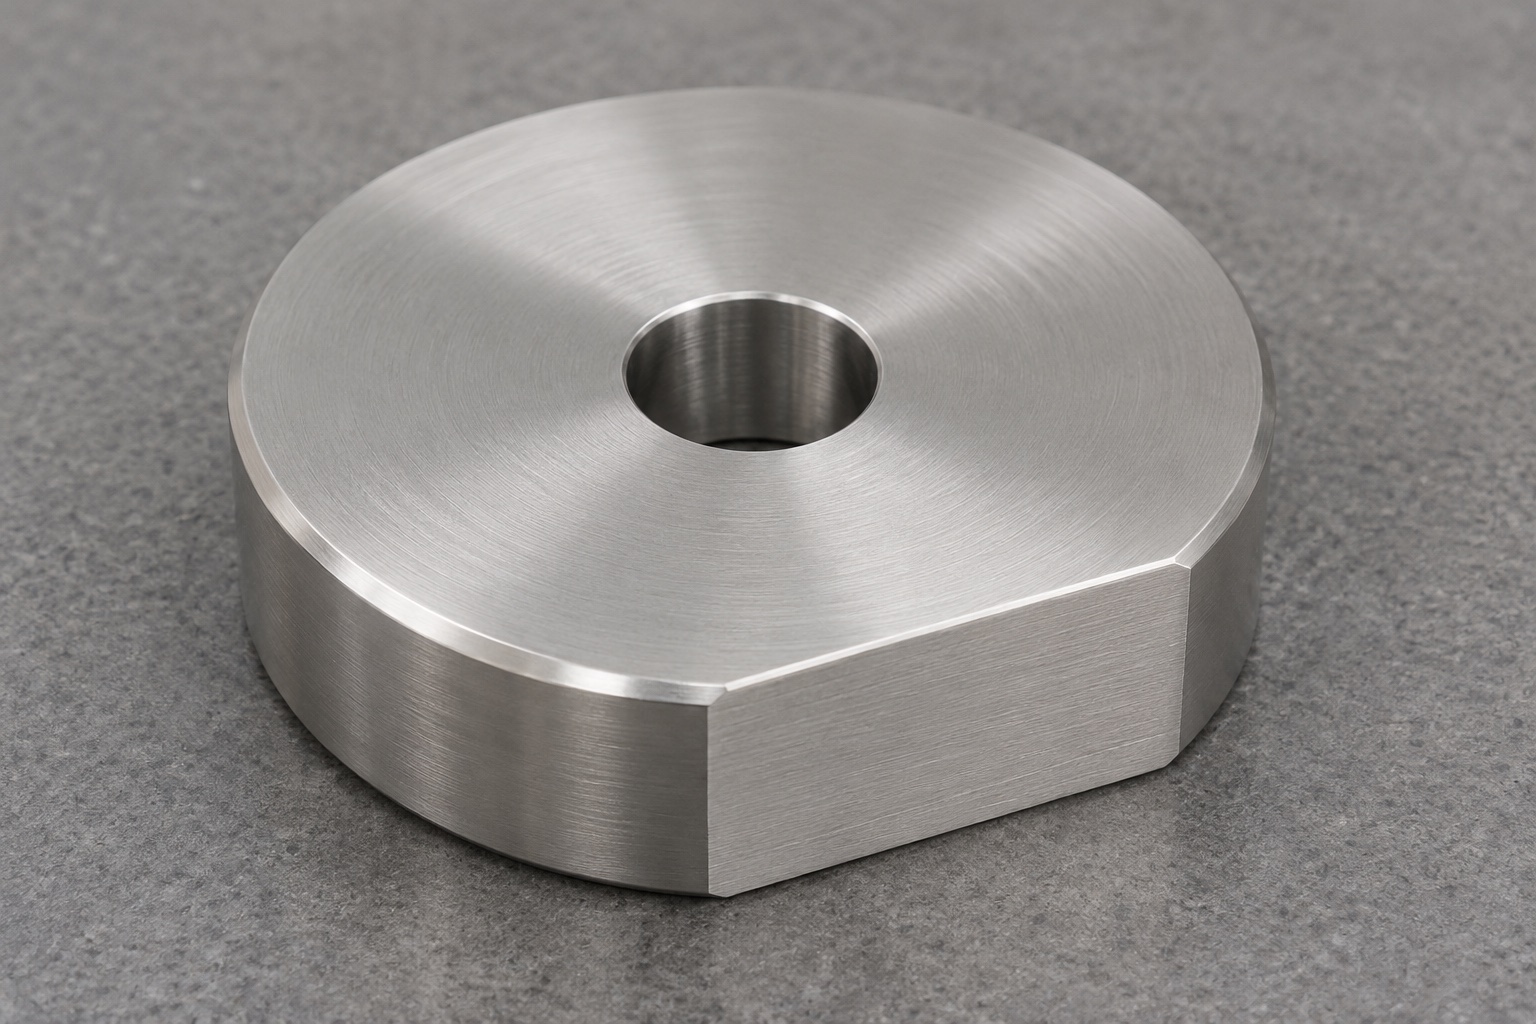
Fragen Sie nach der Größe des Befestigungsstifts und dem nutzbaren Eingriff, der Auflagefläche und der Anschlagposition. Stellen Sie fest, ob die Diskette immer von der gleichen Seite eingelegt wird. Wenn eine Seite mit dem Sitz verwechselt werden kann, identifizieren Sie die beabsichtigte Ausrichtung anhand einer Dokumentation oder einer außerhalb des Funktionsbereichs zulässigen Markierung. Legen Sie die Zugangshülle um die Scheibe herum, damit die Werkstatt prüfen kann, ob der Außendurchmesser eine Grenze darstellt oder funktionsfähig ist. Eine Zeichnung, die die Sehnenlänge, aber nicht ihren Versatz von der Bohrungsachse zeigt, reicht möglicherweise nicht aus, um zu beurteilen, ob die Scheibe den Anschlag erreicht.
Rückverfolgbaren Rohling vorbereiten
Wählen Sie 316L in der angegebenen Form und Beschaffenheit aus und protokollieren Sie die Charge vor dem Schneiden. Lassen Sie einen Vorrat übrig, um das Gesicht zu reinigen und sicher zu halten. Überprüfen Sie den fertigen Wandabschnitt um die Bohrung herum und planen Sie die Unterstützung entsprechend. Vermeiden Sie die Verwendung eines gezahnten Griffs auf Oberflächen, die als Funktionskontakte bestehen müssen. Halten Sie die Richtung des Rohteils und die Schruppreihenfolge im Pilotlos konsistent, damit eine Dimensionsverschiebung untersucht werden kann. Wenn später eine Abschlussbehandlung erforderlich ist, lassen Sie das Feld leer und verknüpfen Sie die Nachbehandlungsaufzeichnungen. Es wird kein Lagerzustand oder keine Oberflächenbehandlung vorausgesetzt, die über die Angaben des Käufers hinausgeht.
Anlagefläche und Durchgangsbohrung herstellen
Stellen Sie sich dem Rohling gegenüber und drehen Sie den zugänglichen Außendurchmesser und die Bohrung mit einer gemeinsamen Spindelreferenz, sofern dies praktisch ist. Schruppen Sie die Bohrung mit genügend Spielraum auf, um einen stabilen Schlichtdurchgang zu ermöglichen. Halten Sie den unteren Kontaktring frei von abgerissenen Spänen und härten Sie loses Kantenmaterial mit der vereinbarten Kantenmethode aus. Wenn es notwendig ist, die Scheibe umzudrehen, um die zweite Fläche fertigzustellen, verwenden Sie weiche Backen oder eine geeignete Unterlage, die die Arbeitsbohrung nicht markiert. Überprüfen Sie nach dem Lösen die Ebenheit des Sitzes und die Bohrungsgeometrie. Ein Maschinen-Offset-Datensatz unterstützt Wiederholungsarbeiten, ist jedoch kein alleiniger Dimensionsnachweis.
Abflachung zur Bohrungsachse fräsen
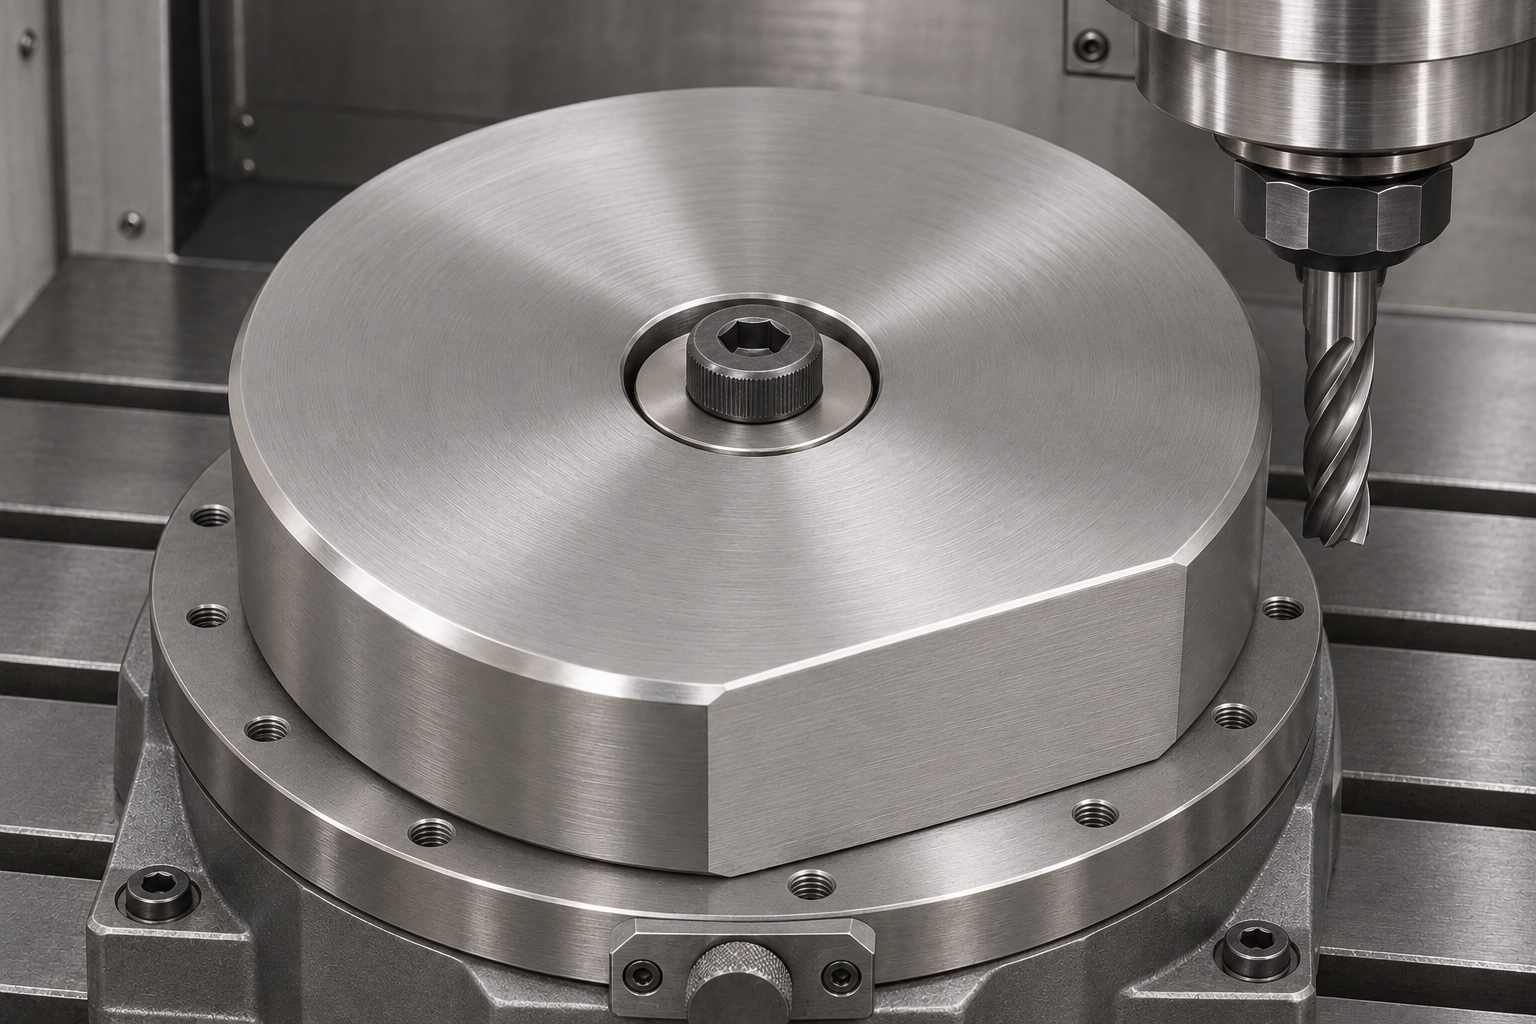
Setzen Sie die gedrehte Scheibe auf saubere Unterlagen und positionieren Sie sie von der Bohrung aus. Eine zentrale Klemme kann es festhalten, wenn die Platzierung des Pads die Last trägt und der Fräser die Hardware freigibt. Prüfen Sie die Bohrungsmitte in der Fräseinrichtung oder verifizieren Sie sie auf andere Weise. Verwenden Sie das Bearbeitungsprogramm, um die Sehnenfläche im genehmigten Abstand von dieser Achse zu platzieren. Besichtigen Sie den ersten Teil auf Funktionshöhe der Wohnung. Wenn bei einem Schruppdurchgang ein Zeuge in der Nähe der Sehnenenden zurückbleibt, passen Sie die Route basierend auf dem Ergebnis und der Zeichnung an, anstatt die gesamte Oberfläche zu schleifen. Speichern Sie sowohl die Stützpositionen als auch die Positionierungsmethode für wiederholte Arbeiten.
Entgraten ohne Veränderung der Anschlagfläche
Überprüfen Sie die beiden flachen Übergänge, den Außenumfang, beide Bohrungsöffnungen und die Kontaktfläche. Lose Erhebungen entfernen, ohne bis in die Funktionsfläche zurückzuschneiden. Ein kurzer, kontrollierter Kantenbruch ist einer breiten Überblendung vorzuziehen, wenn ein schmaler Anschlag ein zuverlässiges Kontaktband benötigt. Verwenden Sie Endbearbeitungswerkzeuge, die eine Übertragung von Verunreinigungen auf die Edelstahloberfläche verhindern. Wenn ein weiterer genehmigter Prozess folgt, bestätigen Sie, welche Funktionen anschließend erneut bewertet werden müssen. Schützen Sie akzeptierte Teile vor Kontakt mit blankem Stahl und Sand, während sie zur Inspektion transportiert werden. Verwenden Sie kein abrasives Reiben, um einem beschädigten Datum ein gleichmäßiges Aussehen zu verleihen.
Drei Funktionsmerkmale messen
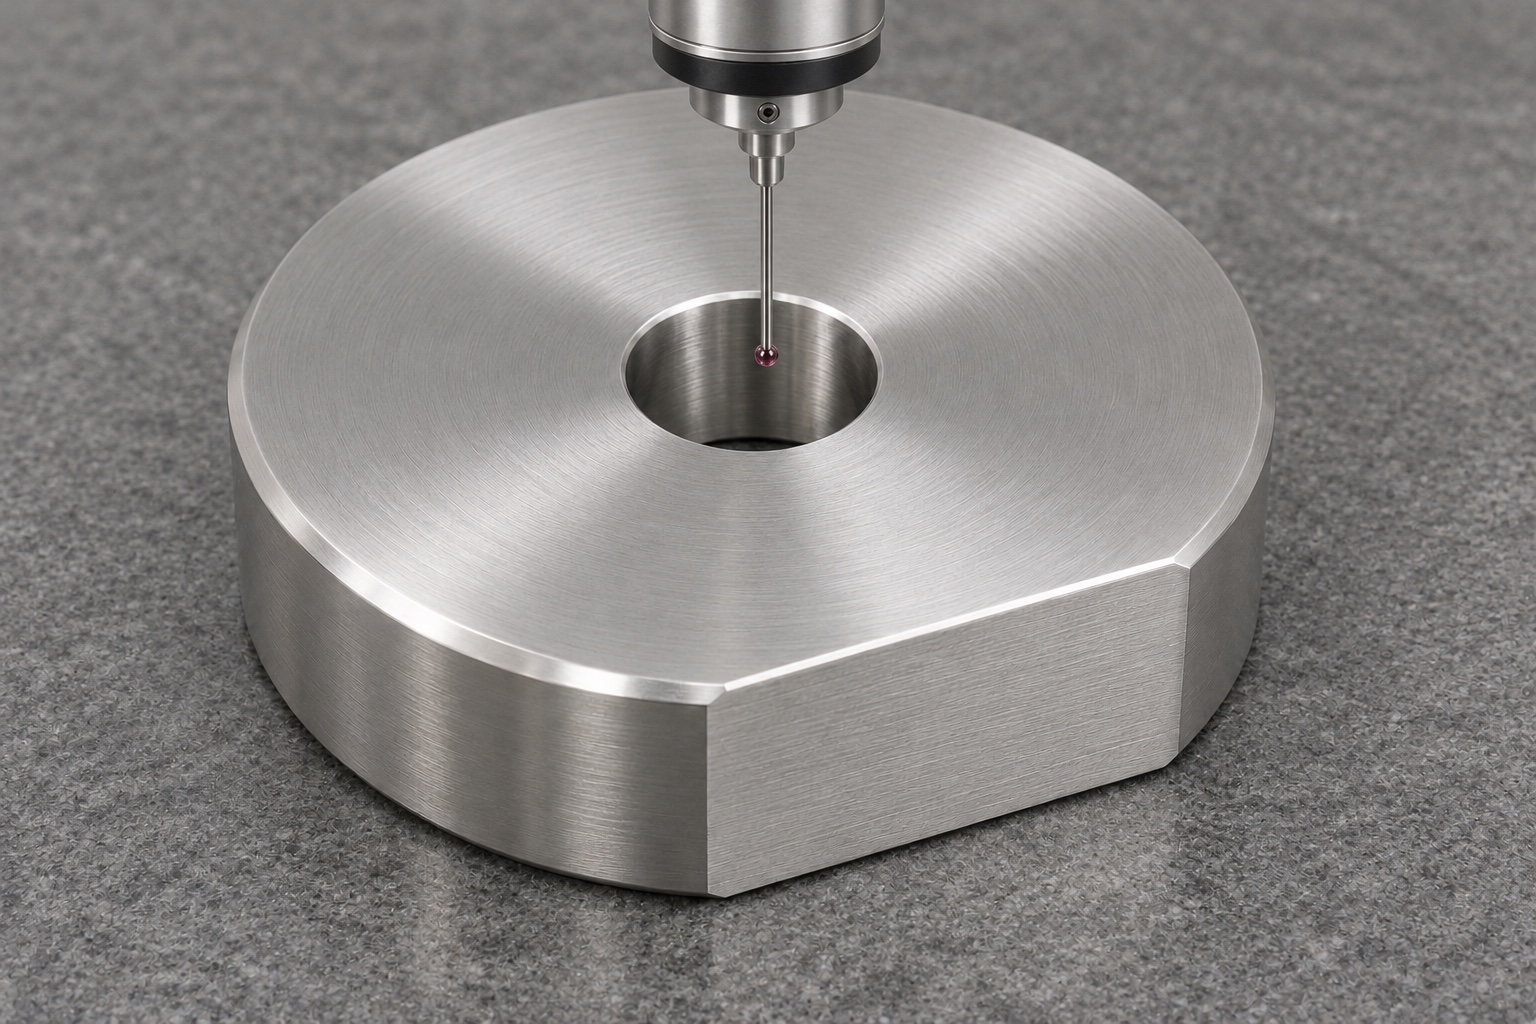
Verwenden Sie die freigegebene Zeichnung, um die Fläche, Bohrung und Fläche zu definieren. Messen Sie den Sitz und stellen Sie sicher, dass die Halterung die Scheibe nicht flach drückt. Erfassen Sie ausreichend zylindrische Oberfläche, um Bohrungsgröße und -achse in den erforderlichen Tiefen festzulegen. Sammeln Sie Punkte auf der zentralen Nutzebene und nicht auf den abgerundeten Übergängen. Geben Sie den Versatz von der Bohrungsachse und die in der Zeichnung angegebene Winkelbeziehung zur Sitzfläche an. Wenn die Form über diese Prüfung hinaus eine Rolle spielt, vereinbaren Sie die Probenahme und die Anpassungsmethode. Notieren Sie Einheiten, ggf. die Temperatur und die explizite Überarbeitung jedes Messprogramms.
Separate Passprobe am Prüfaufbau
Die optionale Passungsprüfung verwendet ein nicht betriebsbereites Schienenmodell mit sauberen Stift- und Anschlagflächen. Setzen Sie die Scheibe unter die angegebene Last und achten Sie auf die Reihenfolge, in der die Oberflächen in Kontakt kommen. Verwenden Sie einen bekannten Befestigungszustand, anstatt Teile festzuziehen, bis sie scheinbar passen. Wiederholen Sie den Einschub nach dem Entfernen der Scheibe und prüfen Sie, ob Kratzer oder eine Verschiebung im Sitz vorhanden sind. Wenn unerwartet eine Druckkraft erforderlich ist, überprüfen Sie die Grate und die Stifthülle, bevor Sie die Bohrung wieder öffnen. Der vorgeschlagene Test ist auf die angegebene Schnittstelle beschränkt. Es überprüft weder ein Behandlungssystem noch qualifiziert es ein klinisches Verfahren.
Ursachen für Abweichungen nachweisen
Wenn der Steckerdurchgang gut ist, aber die Flachkontakte zu früh sind, vergleichen Sie den gemessenen Versatz mit der Einstellung des Vorrichtungsanschlags. Wenn der Mittenversatz von der Klemmkraft abhängt, überprüfen Sie die Sitzpolster oder das Klemmdesign, anstatt das Schneidwerkzeug anzupassen. Wenn die Scheibe nur in eine Richtung wackelt, suchen Sie nach einem lokalen Höhepunkt auf der Schlagfläche und dokumentieren Sie diesen. Führen Sie Aufzeichnungen darüber, ob ein Mangel vor oder nach der Fertigstellung und Handhabung auftritt. Ändern Sie nach Möglichkeit jeweils eine Variable, damit die Korrektur beim nächsten ersten Stück reproduziert werden kann. Eskalieren Sie Zeichnungsänderungen, anstatt die Akzeptanzgrenzen informell zu erweitern.
Prüfplan für Kleinserien
Trennen Sie für einen kleinen Piloten die anfängliche Einrichtung und Messentwicklung von der wiederkehrenden Bearbeitung. Der Versuch kann eine indexierte Dreh-Fräs-Route mit separatem Drehen und Fräsen vergleichen. Überprüfen Sie den Zugang zur Vorrichtung und prüfen Sie, ob Bohrung und Sitz ohne Markierungen übertragen werden können. Nach jedem Wechsel des Einsatzes, des Positionierers oder der Oberfläche, der sich auf die Arbeitsflächen auswirken könnte, sind erneute Kontrollen erforderlich. Bewahren Sie ein verifiziertes Original neben normalen Produktionsstücken auf, wenn der Käufer dies wünscht. Definieren Sie die Überprüfungsmethode, bevor Sie sie als Referenz verwenden. In dieser vorgeschlagenen Route werden keine Ergebnisse zu Rate, Toleranzfähigkeit oder Langlebigkeit behauptet.
Lieferumfang und Nachweise
Stellen Sie die Bestandsidentität, die Zeichnungsrevision, den Maßbericht und alle separat bestellten Vorrichtungspassdaten bereit. Geben Sie an, ob der Käufer die Bankschiene, den Stift oder den Anschlag liefert und ob das Teil nach dem Test zurückgeschickt wird. Klären Sie die erforderlichen Empfangsbedingungen, den Identifikationsort und den Schutz. Berücksichtigen Sie die Preise für die gewünschte Vorrichtungsentwicklung und Sonderprüfung, damit die Angebote vergleichbar sind. Entscheiden Sie, wie eine Abweichung erfasst wird und wer eine Änderung genehmigen kann. Ein Lieferant sollte nicht aus der Teilebezeichnung auf eine Behandlungsgeräteanforderung schließen müssen. Beschränken Sie den Vorschlag ausdrücklich auf den mechanischen Master und die angegebenen Beweise.
Breitflächig verpacken und Kanten schützen
Packen Sie die Scheibe in eine glatte, passende Aussparung, die ihre breite Fläche ohne Punktlasten stützt und eine Bewegung in Schrauben oder Stifte verhindert. Halten Sie die Bohrung sauber und vermeiden Sie, dass eine Trennkante gegen die Fläche drückt. Bewahren Sie die Identität jedes geprüften Teils und verknüpfen Sie äußere Etiketten mit dem Dimensionsdatensatz. Diese Verpackung schützt das Teil beim Transport und ist keine sterile Verpackung. Überprüfen Sie beim Empfang den Sitz und die Bohrung auf Handhabungsspuren, vergleichen Sie die ID mit dem Bericht und bestätigen Sie die vorgesehene Fläche. Halten Sie jedes beschädigte Teil zur Überprüfung bereit, bevor Sie es in eine Vorrichtung einsetzen.
FAQ
Handelt es sich hier um ein tatsächliches Behandlungsausrüstungsprojekt?
Nein. Es handelt sich um einen repräsentativen Fertigungsplan für eine nicht betriebsbereite Tischbefestigungshilfe, ohne Kundenreklamation oder Betriebsmittelergebnis.
Warum die Fläche nach dem Drehen schneiden?
Die Bohrung und die Sitzfläche geben nützliche Hinweise zur Lokalisierung der Abflachung. Wenn eine andere Sequenz ausgewählt wird, zeigen Sie, wie diese Beziehungen beibehalten werden.
Kann die Lehre mit einem beliebigen Werkstattstift geprüft werden?
Nur wenn der Stift die Prüfsituation tatsächlich abbildet. Dokumentieren Sie seine Maße und prüfen Sie alle übrigen Merkmale separat wie vereinbart.
Was gehört zur Prüfung der Abflachung?
Berichten Sie den Abstand zur festgelegten Bohrungsachse, den Messbereich auf der Fläche und die in der Zeichnung definierte Beziehung zur Anlagefläche. Nennen Sie den Messaufbau.
Ist eine Passivierung für jedes Teil erforderlich?
Hier wird von keiner Behandlung ausgegangen. Befolgen Sie die freigegebenen Material- und Oberflächenanforderungen, einschließlich aller nach der genehmigten Behandlung erforderlichen Überprüfungen.
Kann dieser Teil die Patientenpositionierung kalibrieren?
Nein. Die vorgeschlagene Prüfung betrifft eine Entwicklungsvorrichtung und hat keinen Umfang zur Patientenpositionierung oder klinischen Validierung.
tanghangyun@oemach.com