
Alcance del caso representativo
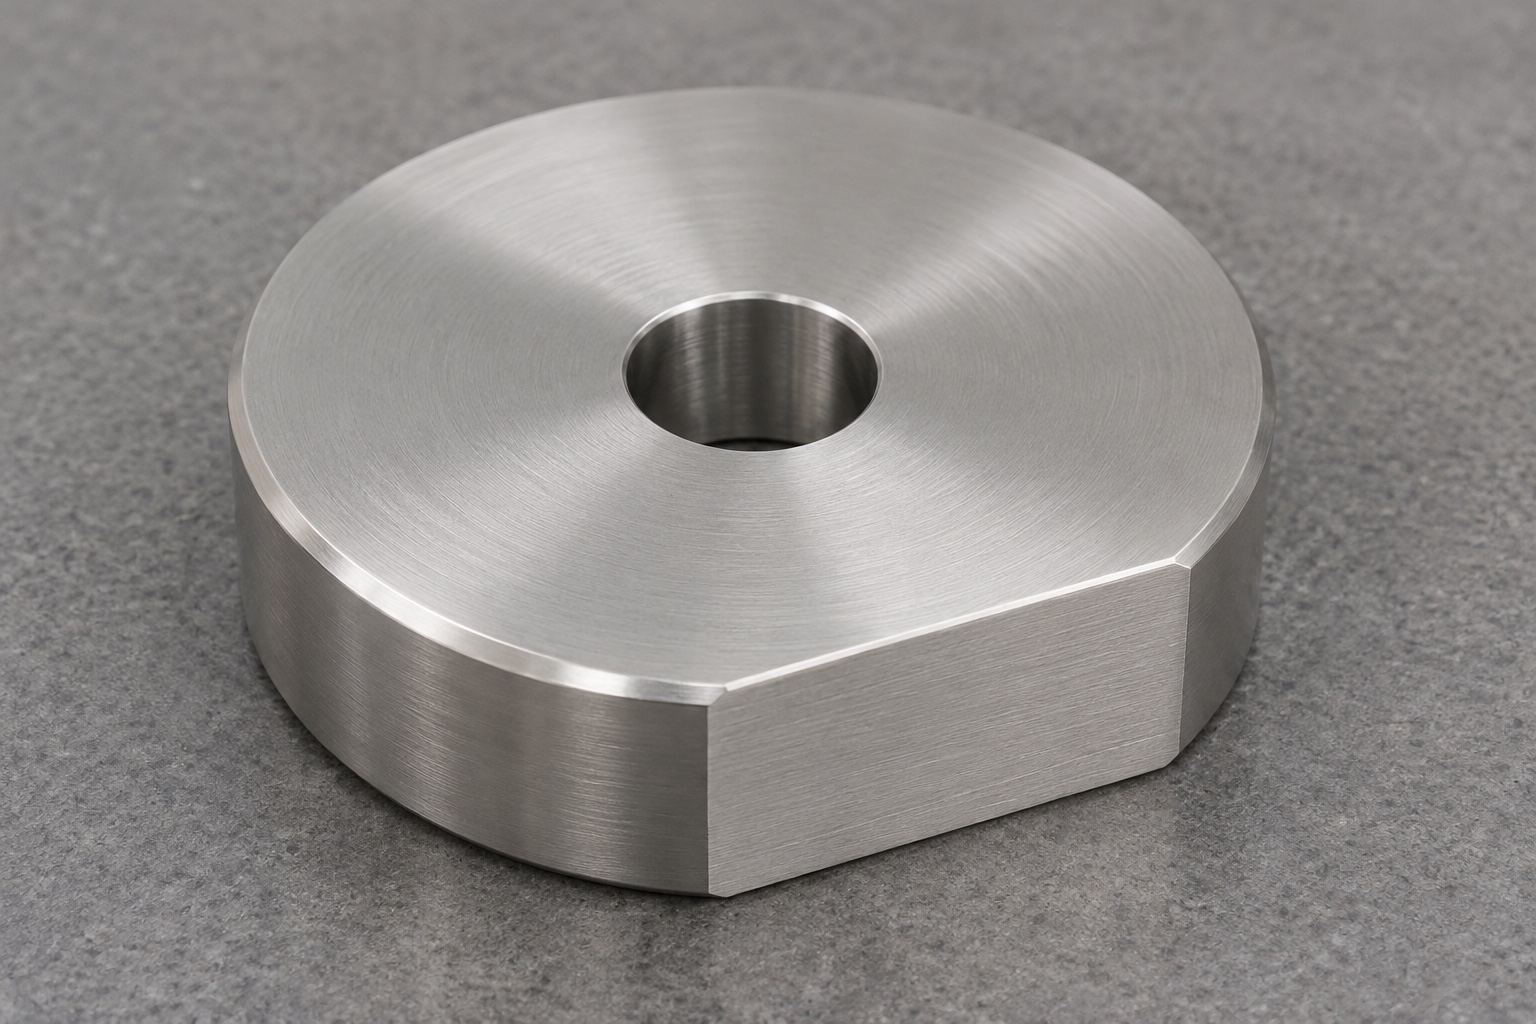
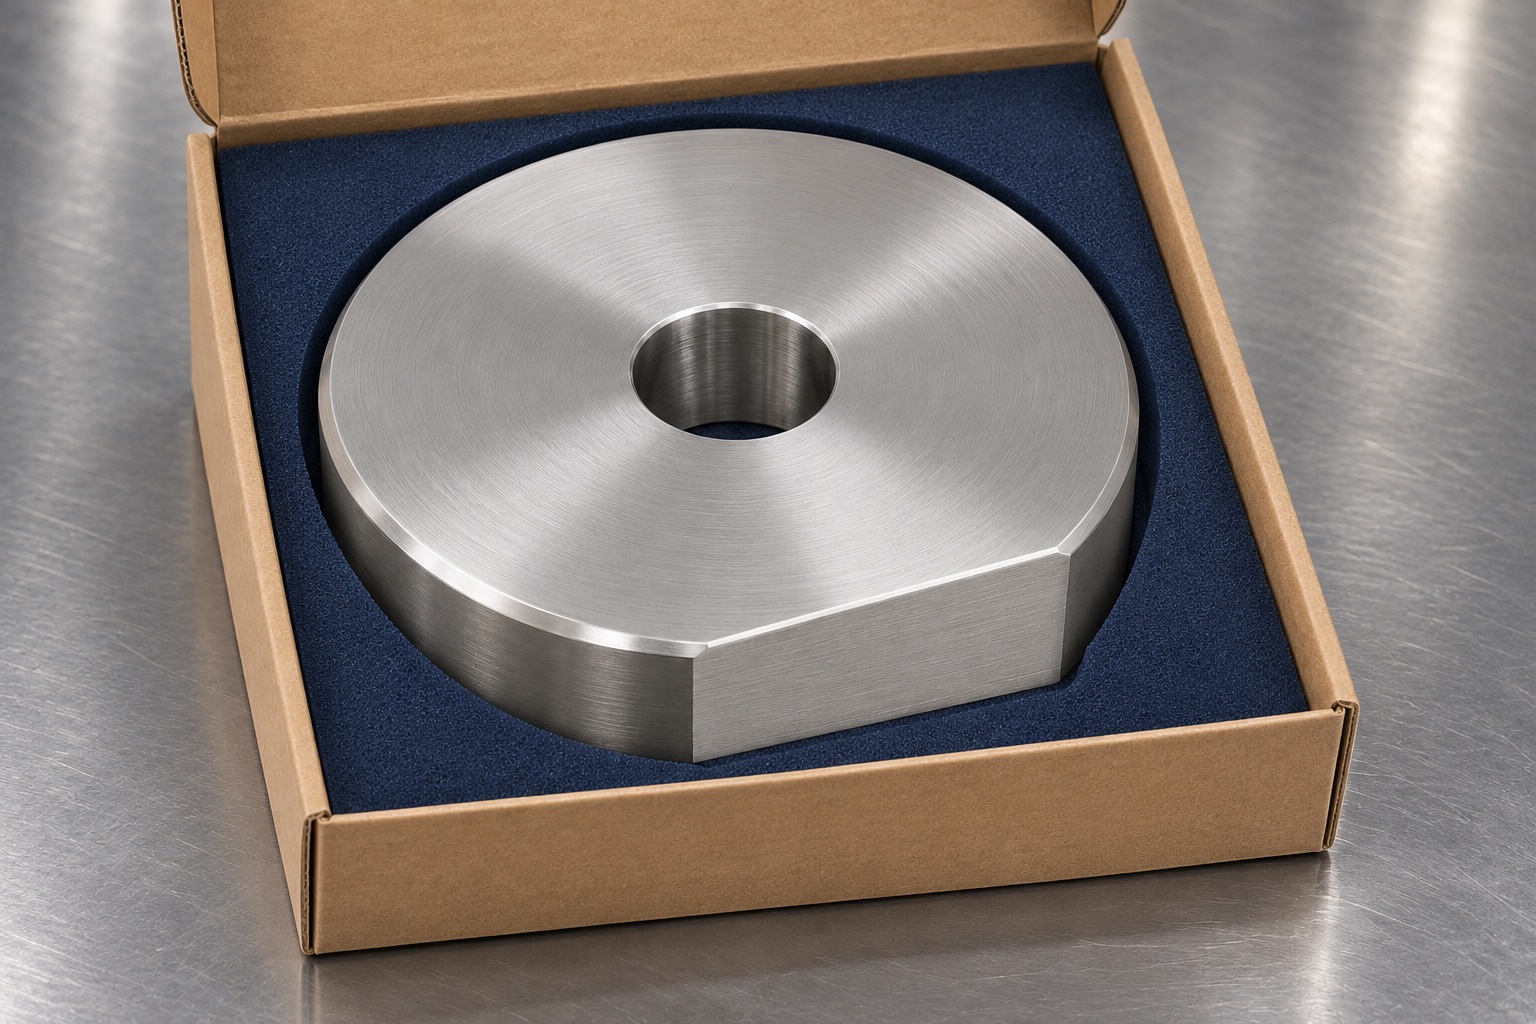
Este caso representativo describe un patrón de indexación de acero inoxidable, diseñado para un banco de desarrollo de rieles de radioterapia (no operativo). La pieza consiste en un disco de acero 316L con un orificio pasante, una cara de asentamiento y una superficie plana fresada. Un dispositivo de prueba puede acoplarse al orificio mediante un pasador y utilizar la superficie plana para verificar un tope direccional. Este ejemplo no corresponde a un pedido real de un cliente, a un instrumento certificado, a un accesorio para pacientes ni a un equipo verificado. Muestra cómo transformar los puntos de contacto previstos en el banco de pruebas en un proceso de mecanizado, medición por coordenadas y un embalaje adecuado para el transporte. Los límites dimensionales reales son los especificados en el plano aprobado.
Interfaces del útil de trabajo
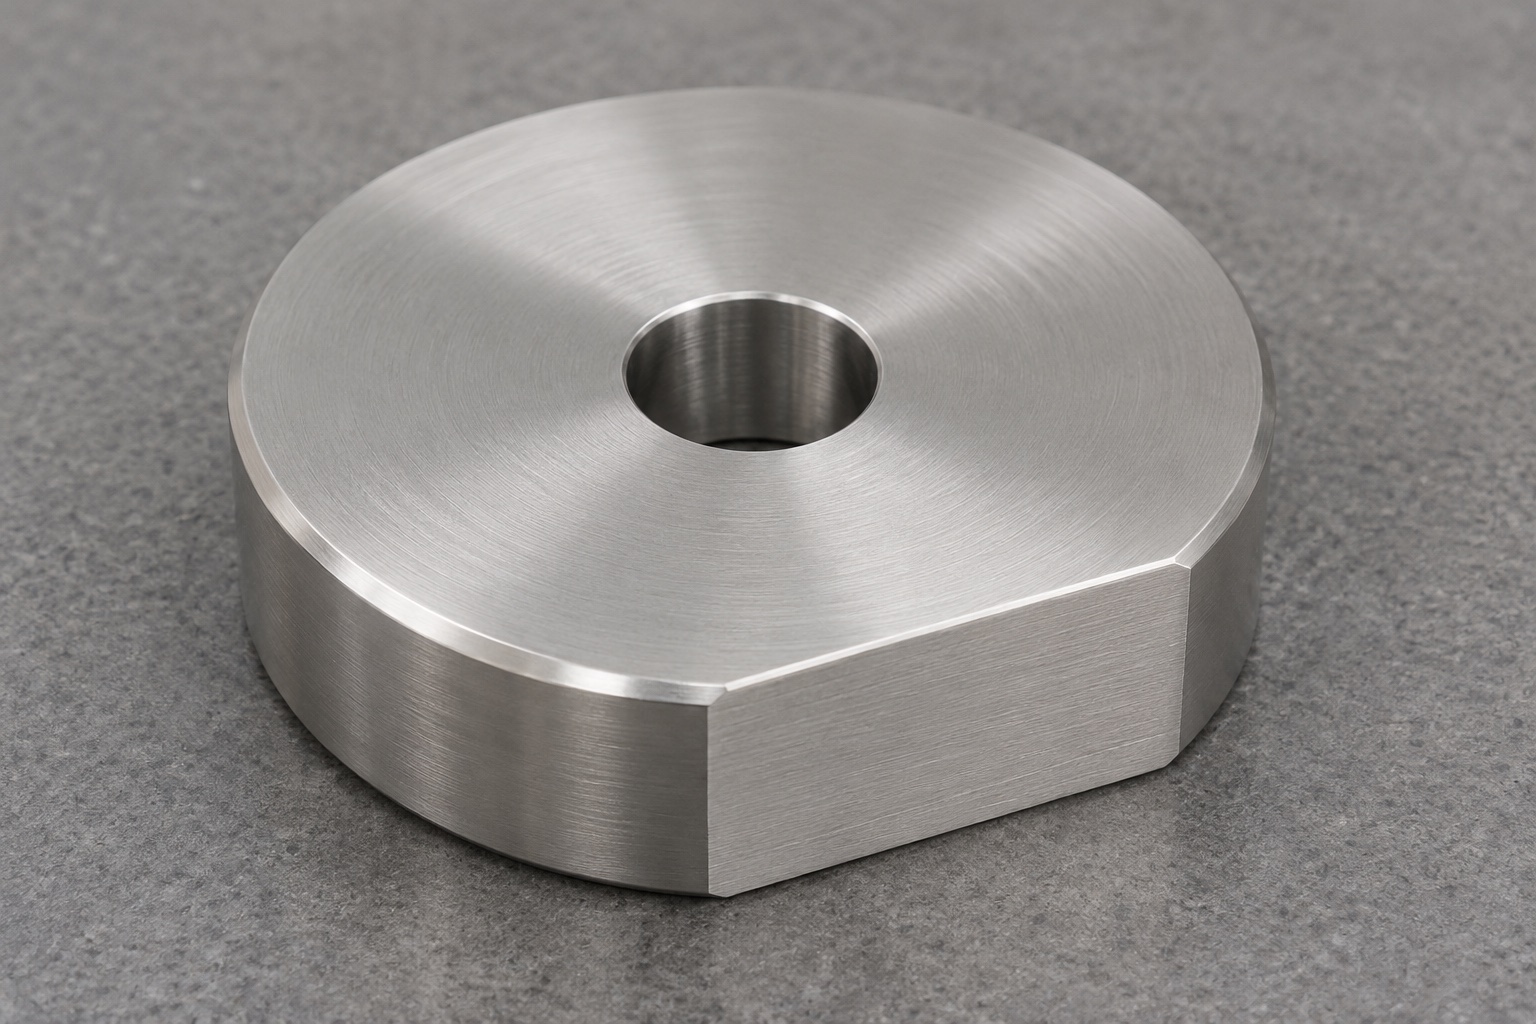
Solicite información sobre el tamaño del pasador de sujeción y su longitud de contacto útil, la cara de apoyo y la ubicación del tope. Determine si el disco se inserta siempre por el mismo lado. Si existe riesgo de confundir una cara con otra (la cara de asiento), identifique la orientación correcta mediante la documentación o una marca situada fuera de la zona funcional. Incluya el espacio de acceso alrededor del disco para que el taller pueda verificar si el diámetro exterior constituye un límite o un ajuste funcional. Un plano que indique la longitud de la cuerda, pero no su desplazamiento respecto al eje del orificio, podría ser insuficiente para determinar si el disco hará contacto correctamente con el tope.
Preparación del material trazable
Seleccione material 316L en la forma y estado especificados y registre el número de lote antes del corte. Deje sobrematerial suficiente para el refrentado y para una sujeción segura. Analice el espesor de pared final alrededor del orificio y planifique el soporte en consecuencia. Evite el uso de mordazas estriadas en superficies que deban actuar como puntos de contacto funcionales. Mantenga constante la orientación del material y la secuencia de desbaste en el lote piloto, de modo que sea posible investigar cualquier desviación dimensional. Si posteriormente se requiere un tratamiento de acabado, asegúrese de mantener vinculados los registros de la pieza en bruto con los del tratamiento posterior. No se asume ningún estado del material ni tratamiento superficial adicional a lo especificado por el comprador.
Torneado de la cara y el orificio
Refrente la pieza en bruto y tornee el diámetro exterior accesible y el orificio, utilizando, siempre que sea posible, una referencia común del husillo. Realice el desbaste del orificio dejando el sobrematerial necesario para una pasada de acabado estable. Asegúrese de que la zona de contacto en la cara inferior esté libre de virutas y elimine cualquier rebaba o material suelto en los bordes mediante el método acordado. Si es necesario invertir el disco para mecanizar la segunda cara, utilice mordazas blandas o un soporte adecuado que no deje marcas en el orificio funcional. Tras liberar la pieza, verifique la planitud de la cara de asiento y la geometría del orificio. El registro de los desplazamientos (offsets) de la máquina facilita la repetición del proceso, pero por sí solo no constituye una prueba de las dimensiones finales.
Fresado del plano desde el eje del orificio
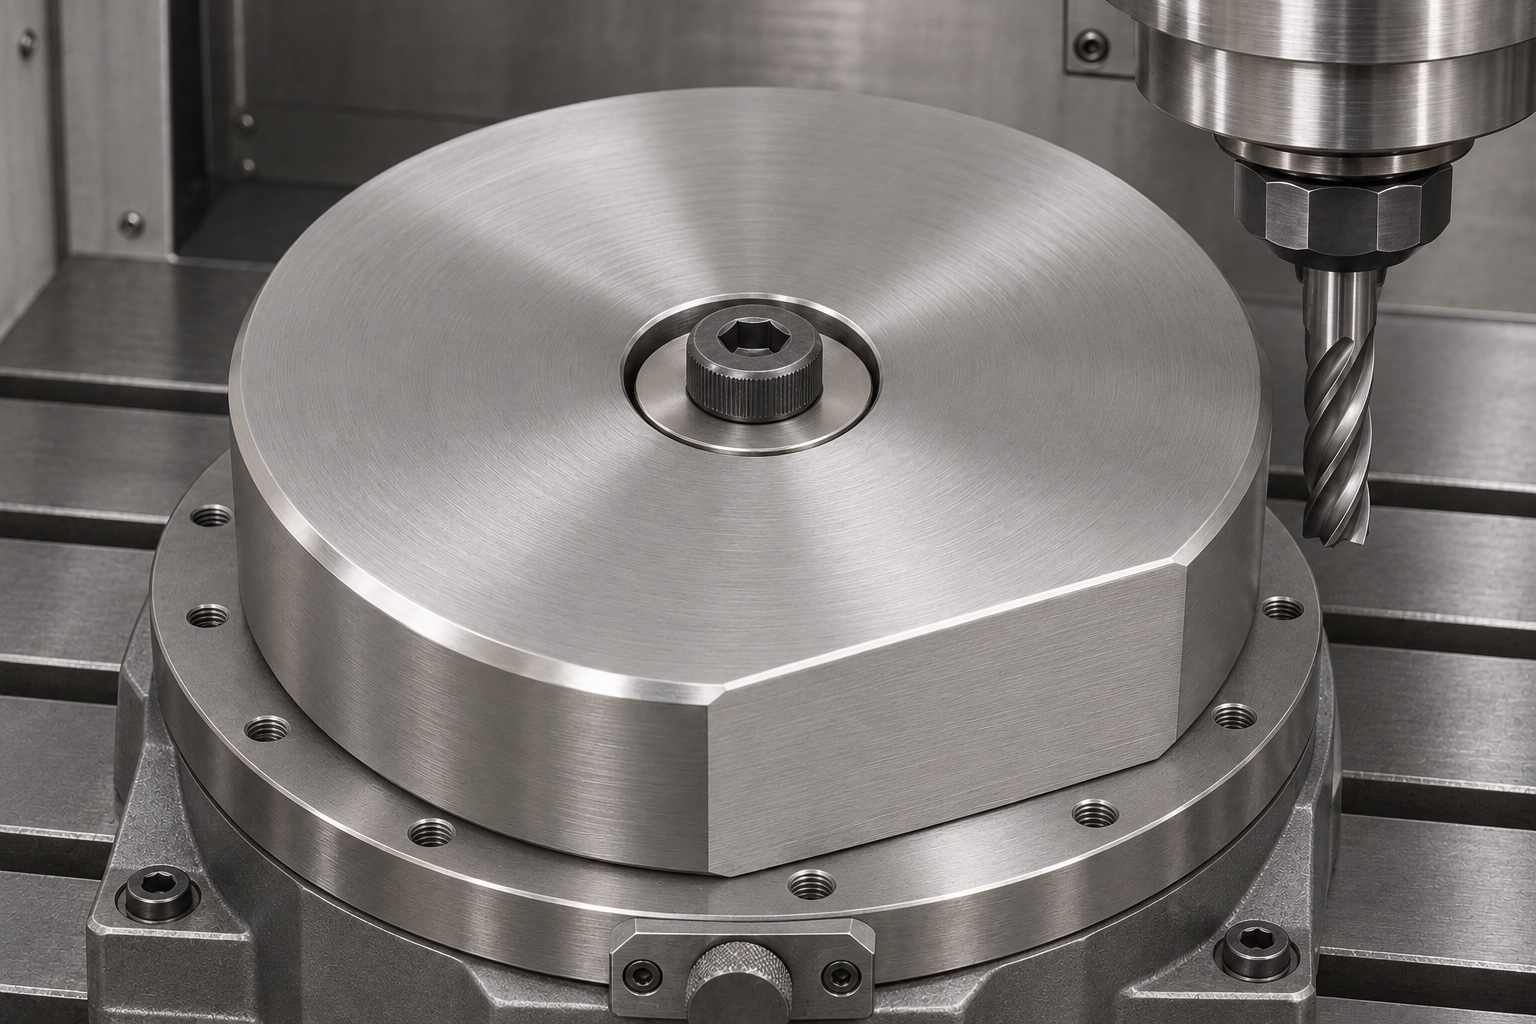
Coloque el disco torneado sobre apoyos limpios y posicione la pieza tomando como referencia el orificio. Se puede utilizar una brida central para la sujeción, siempre que la disposición de los apoyos soporte la carga y la herramienta de corte no interfiera con los elementos de sujeción. Durante la preparación del fresado, verifique el centro del orificio mediante palpado u otro método adecuado. Utilice el programa de mecanizado para situar la superficie plana (el «plano de cuerda») a la distancia especificada respecto a dicho eje. Inspeccione la primera pieza en la altura funcional de dicha superficie plana. Si una pasada de desbaste deja una marca cerca de los extremos de la superficie plana, ajuste la trayectoria de la herramienta basándose en el resultado obtenido y en el plano, en lugar de lijar toda la superficie. Registre tanto las posiciones de los soportes como el método de posicionamiento para futuras repeticiones del trabajo.
Desbarbado del plano de tope
Inspeccione las dos transiciones de las superficies planas, el perímetro exterior, las aberturas de ambos orificios y la cara de contacto. Retire el material sobrante (rebabas o material levantado) sin llegar a rebajar la superficie plana funcional. Es preferible realizar un biselado o redondeo de aristas breve y controlado, en lugar de un suavizado general, especialmente cuando se requiere una banda de contacto fiable en una superficie de tope estrecha. Utilice herramientas de acabado que no contaminen la superficie de acero inoxidable. Si el proceso continúa con otra operación autorizada, verifique qué elementos deben volver a inspeccionarse posteriormente. Proteja las piezas conformes frente al contacto con acero sin tratar y frente a partículas abrasivas durante su traslado a la zona de inspección. No utilice métodos abrasivos para intentar disimular daños en una superficie de referencia con el fin de darle un aspecto uniforme.
Medición de las tres superficies funcionales
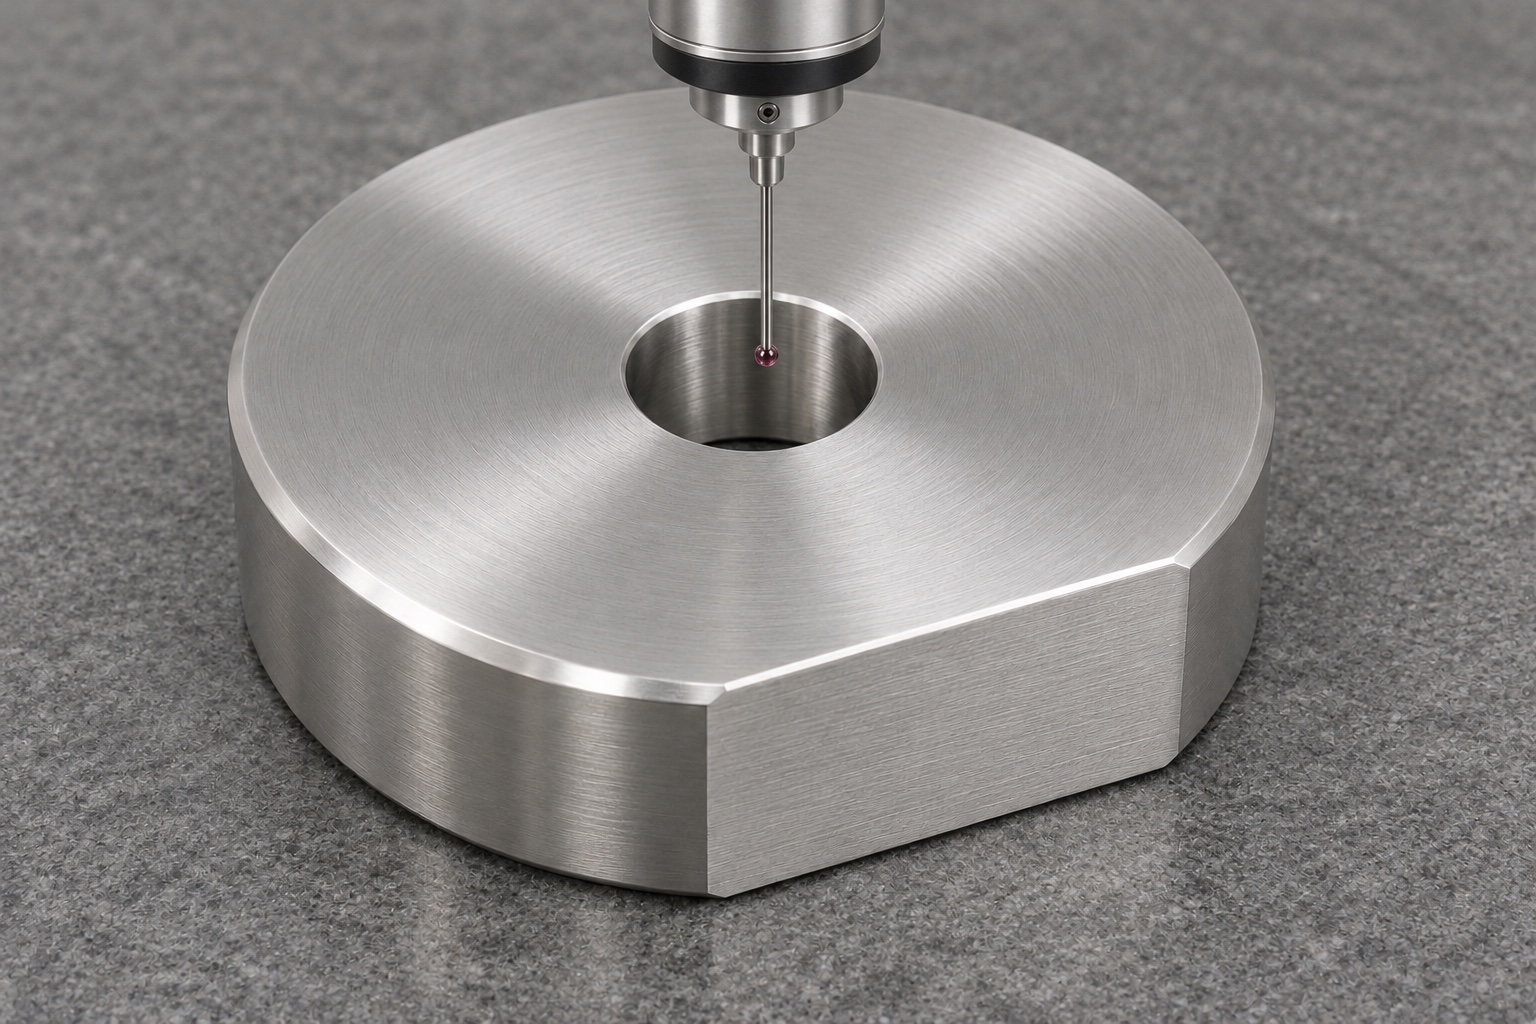
Utilice el plano aprobado para definir la cara, el orificio y la superficie plana. Mida el asiento y verifique que el dispositivo de sujeción no fuerce la superficie plana del disco. Capture suficiente superficie cilíndrica para determinar el tamaño del orificio y su eje a las profundidades requeridas. Recopile puntos sobre la superficie plana central útil, evitando las transiciones redondeadas. Registre el desplazamiento respecto al eje del orificio y la relación angular con la cara de asiento, tal como se especifica en el plano. Si la forma es crítica más allá de estas verificaciones, acuerde el método de muestreo y el procedimiento de ajuste. Registre las unidades, la temperatura (cuando sea relevante) y la revisión específica de cada programa de medición.
Prueba de ajuste independiente
Esta verificación de ajuste opcional utiliza una maqueta del riel (no funcional) con superficies de contacto y topes limpios. Asiente el disco aplicando la carga especificada y observe el orden en que las superficies entran en contacto. Utilice una configuración del dispositivo de sujeción predefinida, en lugar de apretar las piezas hasta que parezcan encajar. Retire el disco, vuelva a insertarlo y compruebe si aparecen arañazos o si se ha desplazado la posición de asiento. Si se requiere una fuerza de inserción inesperada, inspeccione la presencia de rebabas y verifique las dimensiones del perno antes de volver a mecanizar el orificio. Esta prueba se limita exclusivamente a la interfaz indicada; no valida un sistema de tratamiento ni califica ningún procedimiento clínico.
Diagnóstico de desviaciones
Si el paso del tapón es correcto pero la superficie plana entra en contacto prematuramente, compare el desplazamiento medido con el ajuste del tope en el dispositivo de sujeción. Si el desplazamiento central depende de la fuerza de sujeción, revise las almohadillas de apoyo o el diseño del sistema de sujeción, en lugar de ajustar la herramienta de corte. Si el disco oscila en una sola dirección, busque un punto alto localizado en la cara y documéntelo. Registre si el defecto aparece antes o después de las operaciones de acabado y manipulación. Siempre que sea posible, modifique solo una variable a la vez para que la corrección pueda replicarse en la siguiente pieza inicial. Si es necesario, gestione formalmente los cambios en el plano en lugar de ampliar los límites de aceptación de manera informal.
Plan de control para series cortas
Para una prueba piloto, separe la configuración inicial y el desarrollo de los métodos de medición de las operaciones de mecanizado recurrentes. La prueba puede comparar un proceso de torneado-fresado indexado frente a operaciones de torneado y fresado realizadas por separado. Evalúe el acceso a los dispositivos de sujeción y verifique si el orificio y el asiento pueden transferirse sin dejar marcas. Exija nuevas verificaciones tras cualquier cambio en los insertos, elementos de posicionamiento o acabados que puedan afectar a las superficies de trabajo. Mantenga un patrón verificado («master») separado de las piezas de producción habituales, si el comprador así lo solicita. Defina el método de verificación antes de establecerlo como referencia. En esta propuesta no se garantiza ningún índice de rendimiento, capacidad de tolerancia ni vida útil.
Alcance de compra y entrega
Proporcionar la identificación del material, la revisión del plano, el informe dimensional y cualquier registro de ajuste de los dispositivos de sujeción solicitado por separado. Especifique si el comprador suministrará el riel de banco, el pasador o el tope, y si la pieza será devuelta tras la prueba. Aclare las condiciones requeridas para la recepción, la ubicación de la identificación y las medidas de protección. Incluya los costes del desarrollo de dispositivos de sujeción y de las inspecciones especiales solicitadas, a fin de que las ofertas sean comparables. Determine cómo se registrarán las desviaciones y quién tiene la autoridad para aprobar cambios. El proveedor no debería tener que deducir los requisitos de los dispositivos de sujeción a partir del nombre de la pieza. Limite explícitamente la propuesta al patrón mecánico («master») y a las evidencias documentales indicadas.
Embalaje con apoyo en la cara ancha
Coloque el disco en un alojamiento a medida que soporte su cara ancha sin generar cargas puntuales y que evite el contacto con tornillos o pasadores. Mantenga el orificio limpio y asegúrese de que ningún borde afilado presione la superficie plana. Conserve la identificación de cada pieza inspeccionada y vincule las etiquetas externas con el registro dimensional. Este embalaje protege la pieza durante el transporte, pero no constituye un empaquetado estéril. Al recibirla, inspeccione la superficie de apoyo y el orificio en busca de marcas de manipulación, verifique que la identificación coincida con el informe y confirme cuál es la cara correcta. Si una pieza presenta daños, reténgala para su evaluación antes de colocarla en cualquier dispositivo de sujeción.
FAQ
¿Se trata de un proyecto relacionado con equipos de tratamiento reales?
No. Es un plan de fabricación representativo para un dispositivo auxiliar de banco (no operativo); no implica una aplicación clínica ni forma parte de un equipo en funcionamiento.
¿Por qué realizar el mecanizado de la superficie plana después del torneado?
El orificio y la superficie de apoyo sirven como referencias útiles para localizar la superficie plana. Si se opta por una secuencia distinta, debe demostrarse cómo se mantienen estas relaciones geométricas.
¿Se puede evaluar la pieza patrón utilizando un pasador de taller?
Solo si dicho pasador representa fielmente la condición que se pretende evaluar. Registre sus dimensiones y su propósito; utilice un método aprobado independiente para verificar los aspectos geométricos que el pasador no cubre.
¿Qué debe indicar el informe respecto a la superficie plana?
Debe especificar el desplazamiento respecto al eje indicado, la zona de muestreo de la superficie plana y su relación con la superficie de apoyo, conforme a lo definido en el plano. Incluya también la configuración de medición utilizada.
¿Es necesaria la pasivación para todas las piezas?
En este caso, no se contempla ningún tratamiento. Siga los requisitos especificados para el material y el acabado, incluyendo cualquier verificación necesaria tras la aplicación del tratamiento aprobado.
¿Puede esta pieza utilizarse para calibrar el posicionamiento de pacientes?
No. La verificación propuesta corresponde a un dispositivo de desarrollo y no tiene como fin el posicionamiento de pacientes ni cuenta con validación clínica.
tanghangyun@oemach.com