
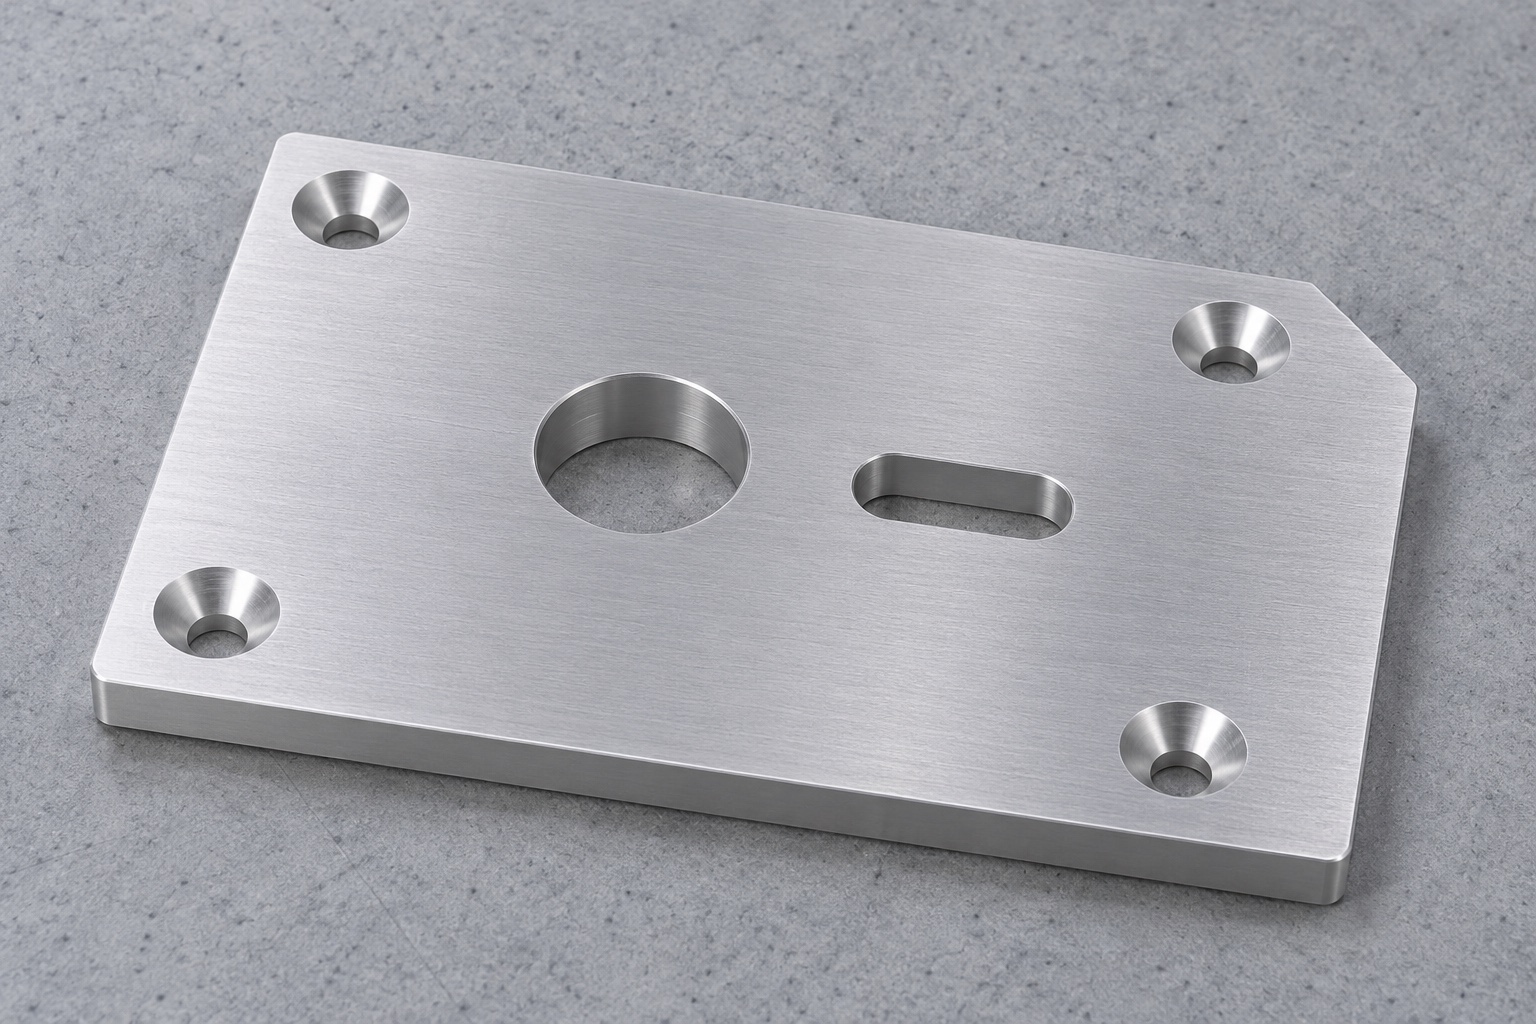
Umfang des Fertigungsbeispiels
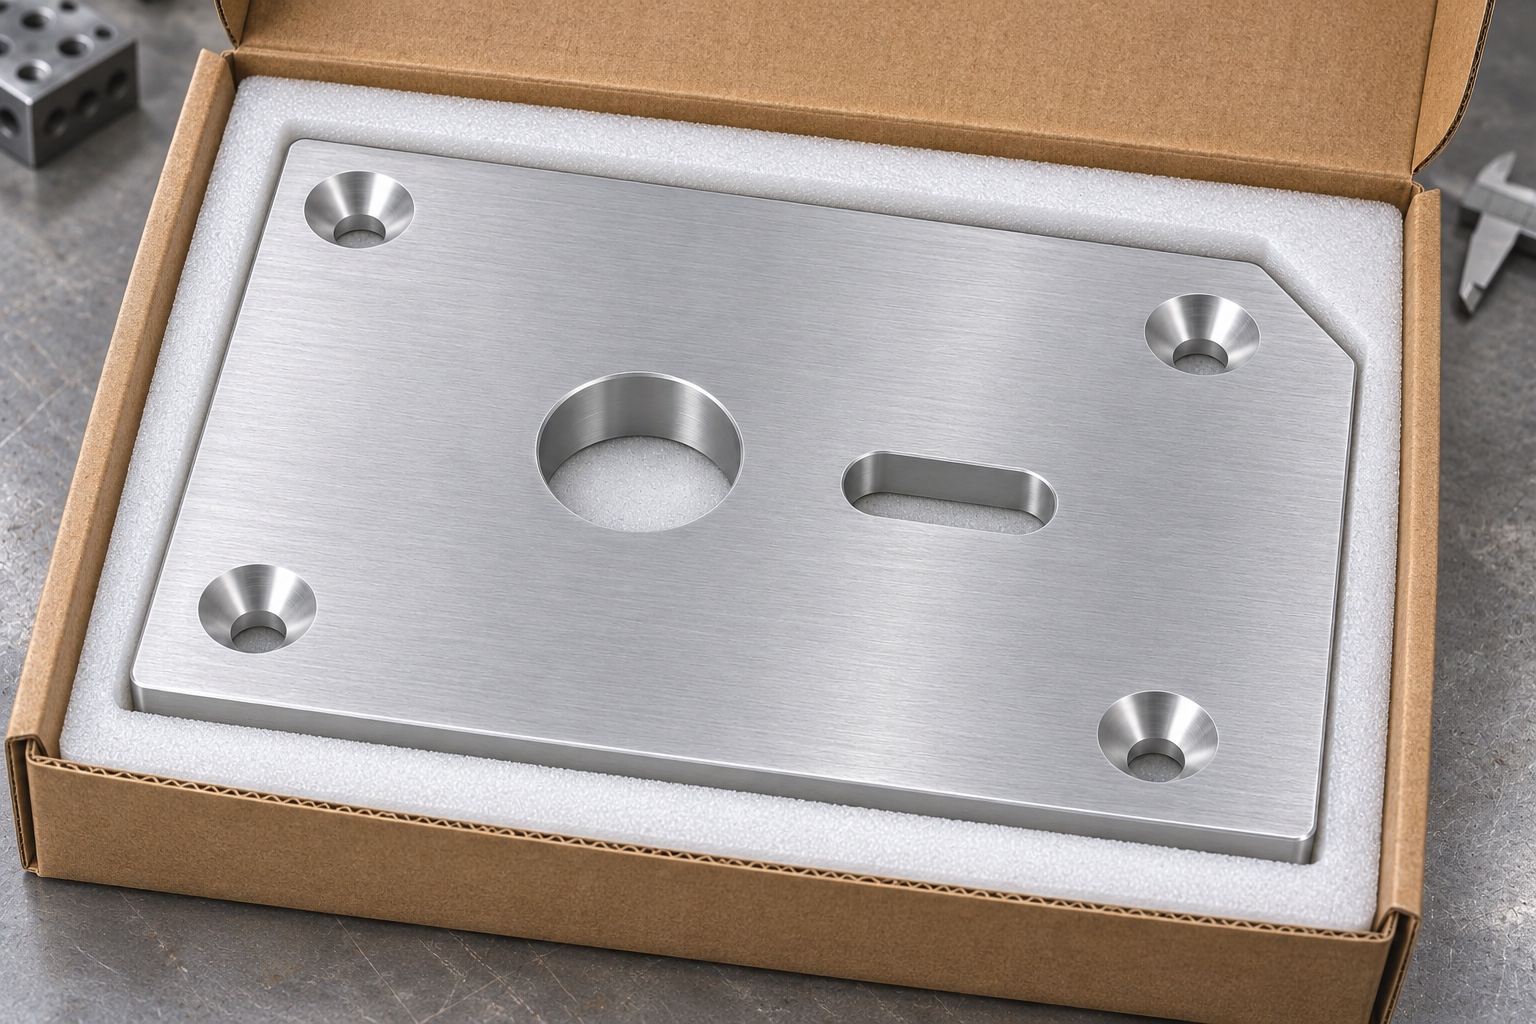
Dieses repräsentative Herstellungsbeispiel deckt eine flache 6061-Positionierungsplatte ab, die in einer geräteexternen Servicevorrichtung für eine Zugangsplatte eines Anästhesie-Arbeitsplatzes verwendet wird. Seine Arbeitsmerkmale sind eine flache Auflagefläche, eine runde Positionierungsbohrung, ein länglicher Positionierungsschlitz, vier versenkte Schraubenlöcher und eine geklipste Orientierungsecke. Die Platte ist ein Werkzeug für eine Tischbefestigung und kein Bedienteil eines Anästhesiegeräts. Es werden keine Kundenprojekte, Zertifizierungen oder Geräteergebnisse dargestellt. Ziel ist es, zu zeigen, wie eine Werkstatt das CNC-Fräsen planen und die mechanische Schnittstelle anhand einer kontrollierten Zeichnung und eines definierten Paars von Spannstiften überprüfen kann.
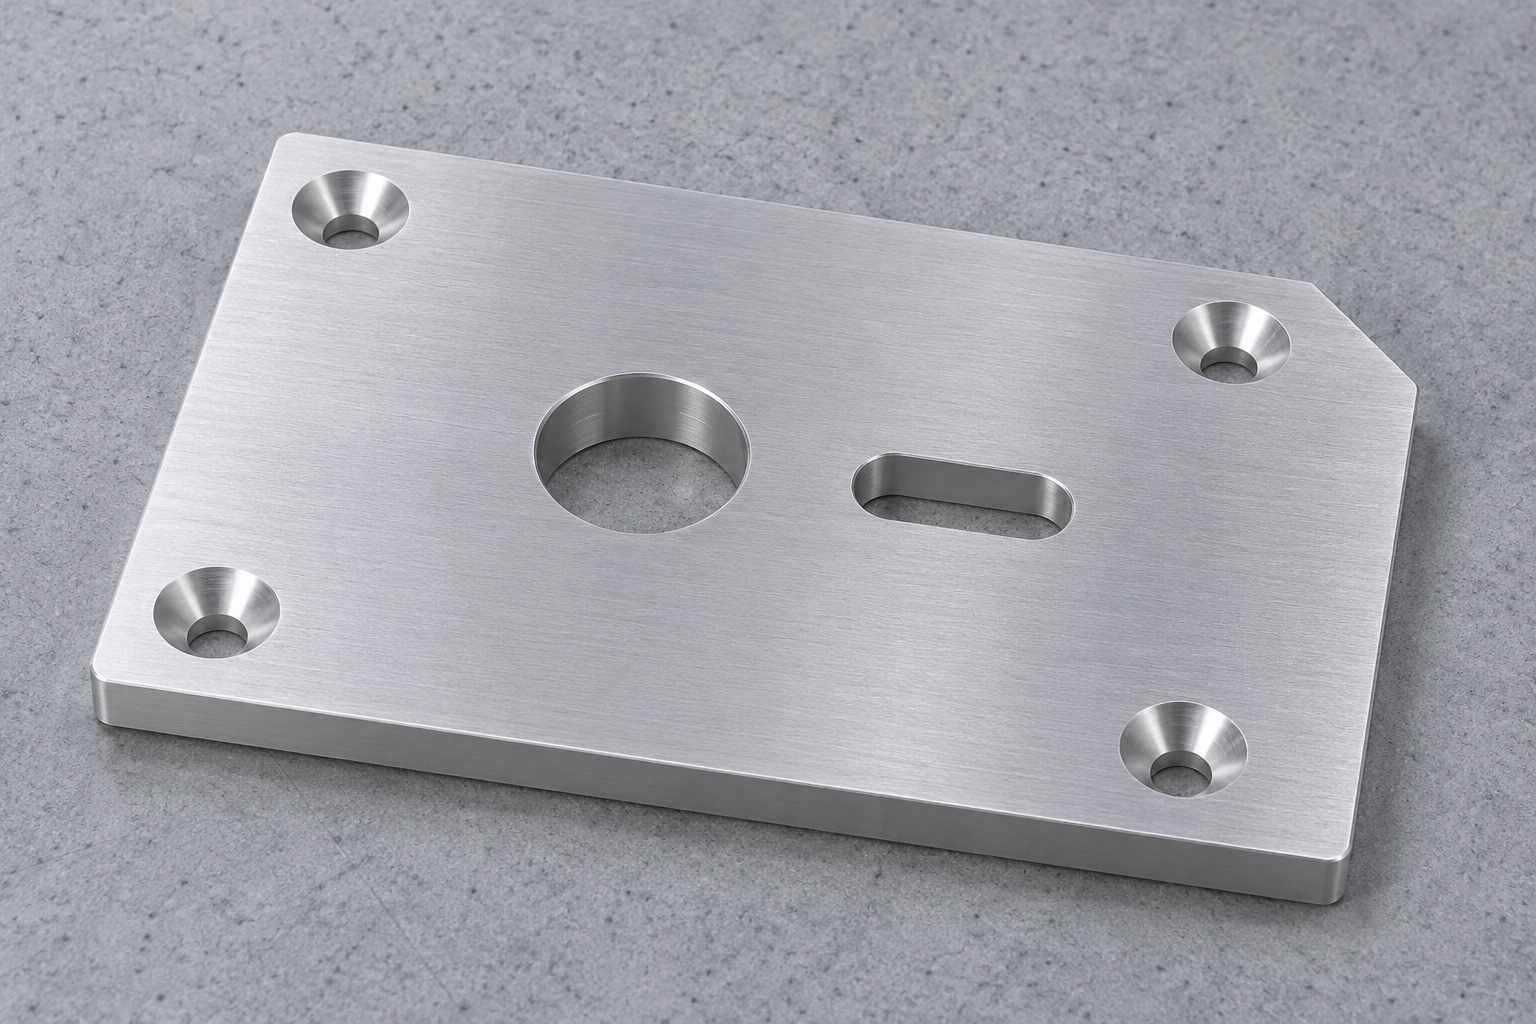
Eingaben für die Bearbeitungsplanung
Besorgen Sie sich die Zeichnung der Befestigungsplatte, die Stiftgrößen und den zulässigen Mittenabstand, die Befestigungsschrauben und die zulässige Außenkontur des Prüfpaneels. Klären Sie, welche Plattenfläche die Basis der Vorrichtung berührt und ob die Oberseite etwas trägt. Markieren Sie die Schlitzrichtung in der Inspektionsansicht. Identifizieren Sie, welche Ecke abgeschnitten ist, damit das Teil nicht verkehrt herum auf einer passenden Vorrichtung installiert werden kann, in der der Schlüssel verwendet wird. Fragen Sie, ob die Zeichnung den Schraubenkopfüberstand anhand der Abmessung oder Passung steuert. Eine fehlende Schraubenspezifikation kann zu irreführenden Ergebnissen führen, da ein anderer Kopfwinkel verändert, wie weit die Schraube in einer nachgiebigen Senkung sitzt.
Rohmaterial und Schlichtaufmaß
Wählen Sie 6061 in der angegebenen Härte und Form. Verknüpfen Sie jedes Pilotstück mit seinem Rohmateriallos und dokumentieren Sie sichtbare Verformungen oder Schäden vor der Bearbeitung. Sägen Sie den Rohling mit genügend Material ab, um den Umfang zu reinigen und dabei nützliche Stützränder beizubehalten. Drücken Sie die Rohplatte nicht mit Gewalt flach unter schwere Klammern, nur um eine bequeme Referenz zu schaffen. Prüfen Sie, ob eine beidseitige Stirnbearbeitung erforderlich ist, um den gewünschten Endzustand zu erreichen. Notieren Sie die Reihenfolge des Ausbaus und alle zwischenzeitlichen Ebenheitsprüfungen. Wenn das gekaufte Material bereits fast die Dicke erreicht hat, vereinbaren Sie vor Beginn, wie viel entfernt werden kann.
Stabile erste Aufspannung
Stützen Sie den Rohling auf einer geeigneten Opferplatte oder auf geprüften Unterlagen, die unter dem Schneidbereich positioniert sind. Legen Sie die Arbeitsfläche und die zugänglichen Kanten fest und halten Sie dabei die Klemmen außerhalb der Bohrungs- und Schlitz-Werkzeugwege. Schruppen Sie beide breiten Flächen auf, wenn der Pilot eine Bewegung erkennt, und überprüfen Sie dann den entspannten Rohling noch einmal, bevor Sie den endgültigen Flächenschnitt durchführen. Legen Sie die richtige Seite nach oben, wenn Sie zum Lokalisierungsvorgang wechseln. Späne unter der Platte können ihren Sitzzustand verändern und zu einer falschen Setup-Referenz führen. Reinigen Sie daher die Kontaktflächen vor jeder Belastung. Stellen Sie sicher, dass die Stütze in keinem bestimmten Sitzbereich Spuren hinterlässt.
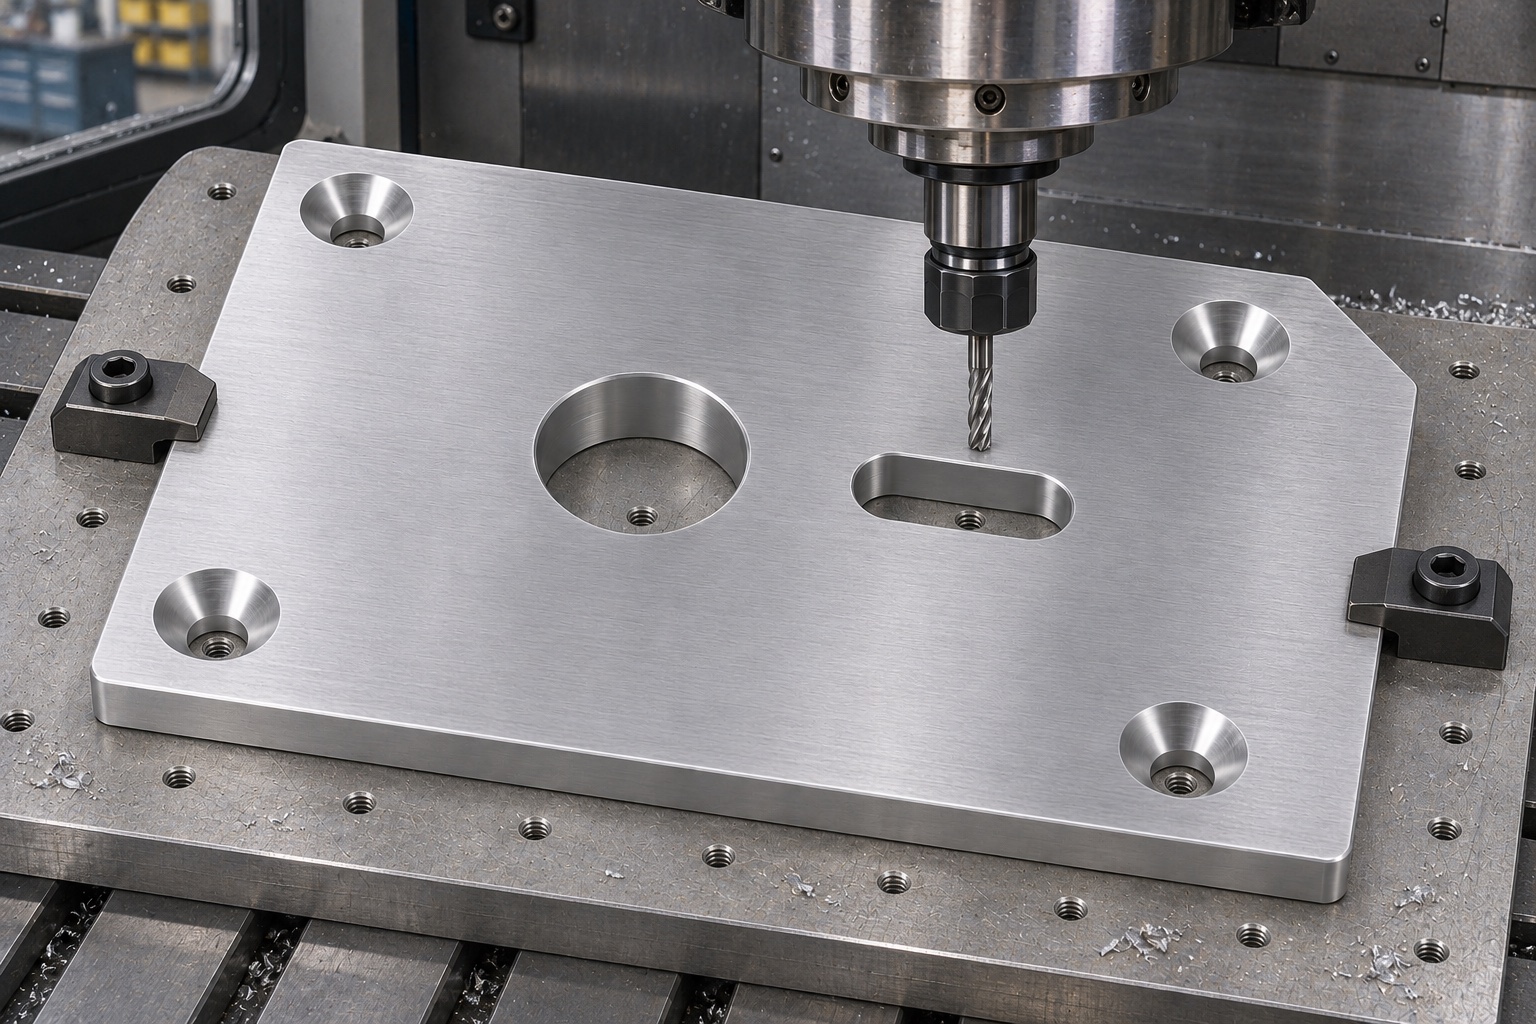
Bohrung und Langloch gemeinsam bearbeiten
Verwenden Sie nach Möglichkeit eine gemeinsame Koordinatenanordnung für die runde Bohrung und den Schlitz. Schruppen Sie die Bohrung und verwenden Sie die für ihre Größe und Passung geeignete Endbearbeitungsmethode. Schruppen Sie den Schlitz auf und lassen Sie dabei Spielraum für einen separaten Schlichtdurchgang entlang seiner geraden Wände. Stellen Sie sicher, dass der Fräser die abgerundeten Enden bearbeiten kann, ohne den Arbeitswandabstand zu verändern. Überprüfen Sie die tatsächliche Schlitzrichtung und Arbeitslänge anhand der Zeichnungsreferenzen, anstatt den programmierten Werkzeugweg als Beweis zu verwenden. Wenn ein Werkzeug von der gegenüberliegenden Seite aus angefahren werden muss, stellen Sie sicher, dass die Bezugspunktübertragung die Beziehung zwischen den beiden Positioniermerkmalen beibehält.
Senkungen und Orientierungsecke fertigen
Bearbeiten Sie die vier Schraubenlöcher und Senkungen mit den zeichnungsspezifischen Werkzeugen. Überprüfen Sie den Kopfsitz mit der vereinbarten Schraube oder einer geeigneten Lehre, bevor Sie Tiefenkorrekturen vornehmen. Behalten Sie einen definierten Kantenbruch an den Ausgängen bei und erstellen Sie die abgeschnittene Ecke, ohne die angrenzende Bezugskante zu ändern. Entfernen Sie Späne aus beiden Positionierungsöffnungen und prüfen Sie, ob an der Unterseite erhabenes Material vorhanden ist. Wenn der Schlitz der Größe entspricht, sich aber ein Grat in einem Stift verfängt, korrigieren Sie die Kante gemäß den genehmigten Anforderungen, anstatt den Schlitz zu verbreitern. Trennen Sie die Anforderungen an die kosmetische Oberfläche von den Grenzwerten, die den Sitz und das Positionierungspaar schützen.
Oberflächenzustand bei der Endabnahme
Die Route kann die Platte so belassen, wie sie bearbeitet wurde, oder eine bestimmte Endbearbeitung beinhalten. Wenn eine Eloxierung oder eine andere Behandlung erforderlich ist, vereinbaren Sie vor dem Schneiden des Piloten die entsprechenden Maskierungs- und Endmessbedingungen. Schützen Sie die Sitzfläche zwischen den Arbeitsgängen vor Handhabungsspuren. Überprüfen Sie nach jeder Behandlung die beschnittenen Ecken und Kanten und vergewissern Sie sich, dass die Öffnungen frei von Rückständen sind. Ein vor der Endbearbeitung akzeptiertes Teil sollte nicht automatisch nachträglich akzeptiert werden, wenn eine beschichtete Oberfläche die Passform beeinträchtigt. Im Beispiel wird keine Beschichtungsklasse, kein Korrosionsbeständigkeitsergebnis, keine Reinheitsklasse oder keine elektrische Funktion angegeben.
Geometrie auf Funktionsbezüge beziehen
Überprüfen Sie die Grundfläche, ohne sie flach zu drücken. Bestimmen Sie die Bohrungsgröße und die Mittelposition und messen Sie die Schlitzbreite und -richtung an identifizierten Punkten auf den geraden Wänden. Überprüfen Sie den Abstand an den Schlitzenden. Messen Sie nach Bedarf die Merkmale der Befestigungselemente und die Gesamtdicke. Verwenden Sie im Bericht dieselben Referenzen wie in der genehmigten Zeichnung, damit ein Prüfer die Messwerte direkt vergleichen kann. Eine Vorrichtung mit Masterpins kann den Maßbericht ergänzen, sollte diesen aber nicht ohne Absprache ersetzen. Identifizieren Sie für den Piloten das tatsächliche Instrument, den Stützzustand und den Endzustand, anstatt Nennwerte als Ergebnisse anzugeben.
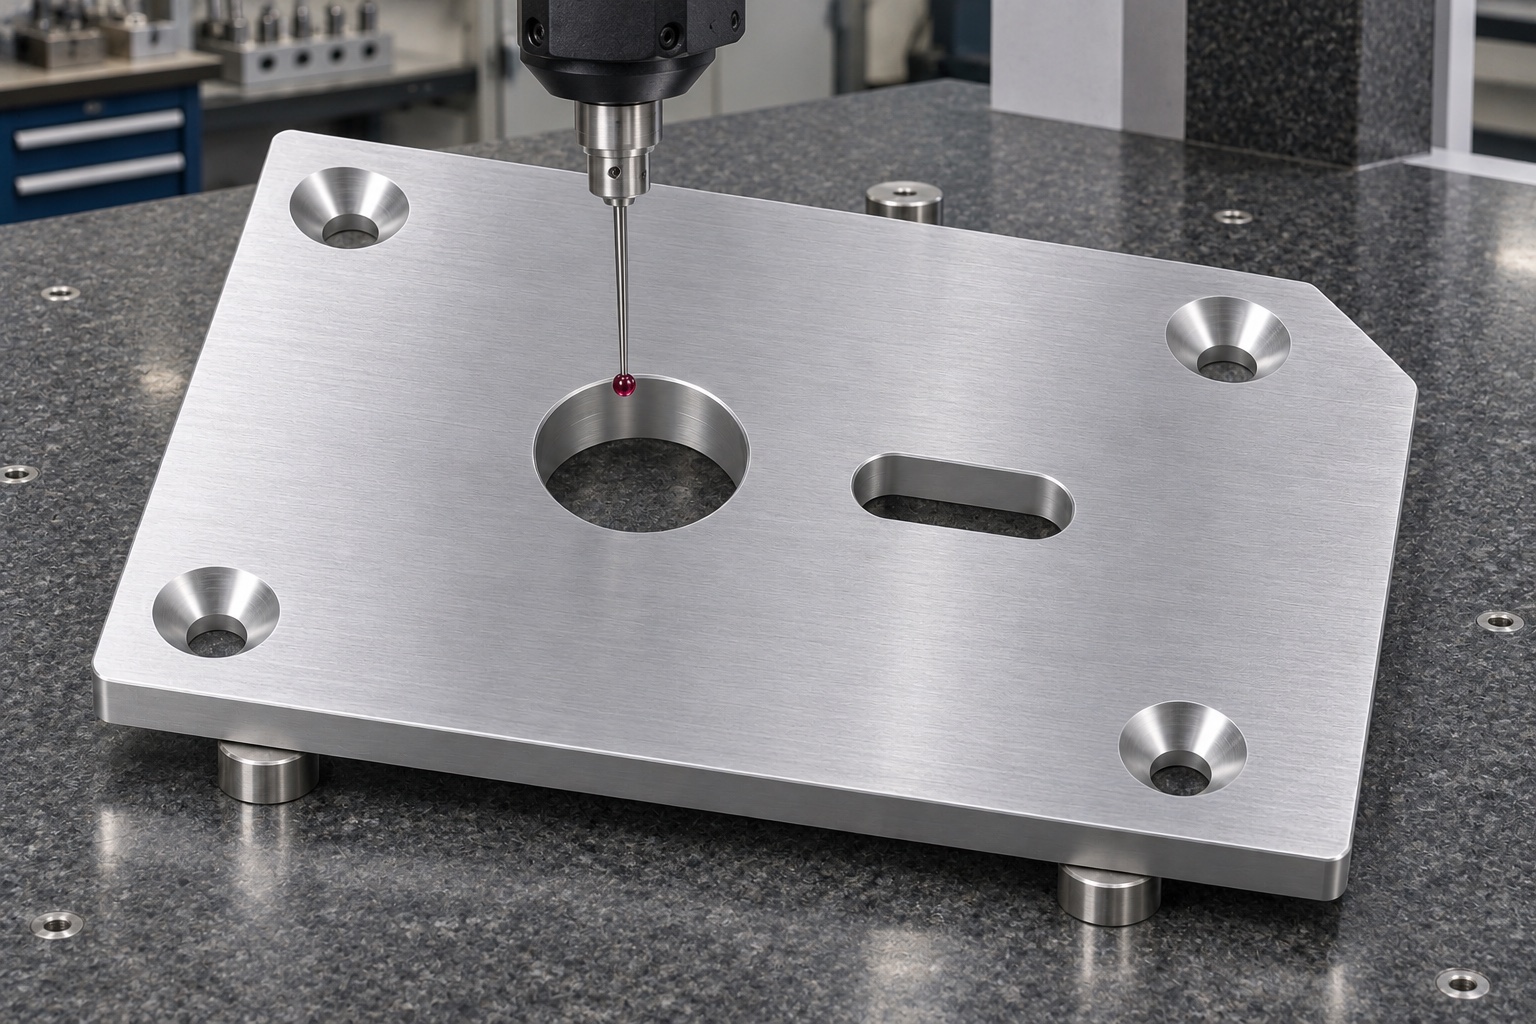
Einbau und Ausbau am Prüfaufbau
Verwenden Sie eine Vorrichtungsbasis oder einen nicht betriebsbereiten Prüfmuster mit den angegebenen Positionierungsstiften. Setzen Sie die Platte von Hand unter Einhaltung der vereinbarten Spielbedingungen ein und vergewissern Sie sich, dass sie ohne Hebeln entfernt werden kann. Vor und nach Anwendung der angegebenen Montagebedingungen auf Wackeln prüfen. Überprüfen Sie, wie die Schraubenköpfe im Verhältnis zur Plattenhülle sitzen. Wenn beide Stifte eingreifen, sich die Platte jedoch beim Anziehen verschiebt, prüfen Sie die Senkungen und Gegengewinde. Dabei handelt es sich lediglich um eine vorgeschlagene mechanische Prüfung der Werkzeugschnittstellen. Das Beispiel umfasst keinen Betrieb von Anästhesiegeräten, Gasanschlüssen oder klinischen Untersuchungen.
Abweichungen in der Pilotserie klären
Wenn der Schlitz den zweiten Stift einklemmt, überprüfen Sie seine Richtung anhand der tatsächlichen Stiftlinie, bevor Sie die Breite ändern. Wenn eine Schraube hoch sitzt, überprüfen Sie zunächst Kopfwinkel, Tiefe und Grate. Wenn sich die Platte nach dem Lösen verbiegt, vergleichen Sie das Material, die Klemmkraft und die Schnittreihenfolge. Ändern Sie den Prozess in einer dokumentierten Reihenfolge, damit die Ursache offensichtlich ist. Wiederholen Sie die entsprechenden Prüfungen an einem neuen Pilotstück. Bewahren Sie beim CNC-Fräsen in kleinen Stückzahlen die Vorrichtungsreferenzen und den Endmessplan für Nachbestellungslose auf. Eine erfolgreiche Pilotanpassung ist kein statistisches Fähigkeitsergebnis und ersetzt nicht den vereinbarten Probenahmeplan.
Nachweise für Wiederholungsaufträge
Fordern Sie die kontrollierte Teilerevision, die Identifikation des Rohmaterials und einen Maßbericht an, der die vereinbarten Merkmale abdeckt. Wenn der Lieferant einen Passungsversuch durchführt, listen Sie die Revisionen der Vorrichtung und Schrauben sowie den aufgezeichneten Passungszustand auf. Klären Sie, welche Seite die Master-Pins liefert und ob der Preis den Aufbau der Vorrichtung, die Endbearbeitung und die Verpackung beinhaltet. Fragen Sie beim Vergleich von Bearbeitungsrouten nach separaten Prototypen- und Wiederholungspreisen. Ein einteiliger Aufbau kann für einen kleinen Piloten wirtschaftlich sein, während eine spezielle Vorrichtung dabei helfen kann, Serien zu wiederholen, wenn die Nachfrage dies rechtfertigt. In diesem Fall wird kein solches Kosten- oder Zykluszeitergebnis angenommen.
Platte unbelastet verpacken
Legen Sie jede Platte auf eine saubere, flache Unterlage oder in ein einzelnes Tablett und verwenden Sie dabei Trennvorrichtungen, die nicht an den Positionierungskanten reiben können. Bewahren Sie lose Hardware in einem separaten Fach auf. Halten Sie die Platte von lokalem Druck durch Kartonverschlüsse oder Bänder fern. Tragen Sie die Revision und die Materialcharge auf dem äußeren Etikett oder dem Transportband bei. Diese Maßnahmen verhindern Handhabungsschäden; Es handelt sich nicht um eine sterile Verpackung. Überprüfen Sie beim Empfang die Bohrungs- und Schlitzkanten und vergewissern Sie sich, dass die Unterseite sauber ist, bevor Sie die Passgenauigkeit wiederholen. Wenn Schlagspuren oder sichtbare Verformungen vorhanden sind, prüfen Sie die Platte, bevor Sie versuchen, sie mit Gewalt auf die Befestigungsstifte zu drücken.
FAQ
Handelt es sich um eine dokumentierte Lieferung von Anästhesiegeräten?
Nein. Es handelt sich um ein repräsentatives Beispiel für die Bearbeitung einer abnehmbaren Tischbefestigungsplatte. Es beschreibt weder einen Kunden noch ein funktionierendes Gerät.
Warum beide Positioniermerkmale in einer Aufspannung bearbeiten?
Es kann Fehler reduzieren, die durch die Bewegung des Teils zwischen den Bohrungs- und Schlitzoperationen entstehen. Die fertige Geometrie muss noch überprüft werden.
Wie kann die korrekte Schlitzrichtung überprüft werden?
Messen Sie beide geraden Schlitzwände relativ zum vereinbarten Bezugssystem. Vergleichen Sie die Richtung mit der tatsächlichen Linie zwischen den Befestigungsstiften.
Was kann eine repräsentative Schraube zeigen?
Es kann einen Kopfvorsprung oder einen falschen Sitzzustand bei der definierten Montage aufdecken. Es ersetzt nicht die erforderlichen Maße des Senkers.
Ist die Platte immer eloxiert?
Nein. Verwenden Sie die freigegebene Endspezifikation und überprüfen Sie die Positioniermerkmale in ihrem endgültigen akzeptierten Zustand.
Belegt die Passprobe die Funktion des Geräts?
Nein. Es geht um die Passform und den Zugang in einer nicht betriebsbereiten Werkbank, nicht um medizinische, elektrische oder pneumatische Funktionen.
tanghangyun@oemach.com