
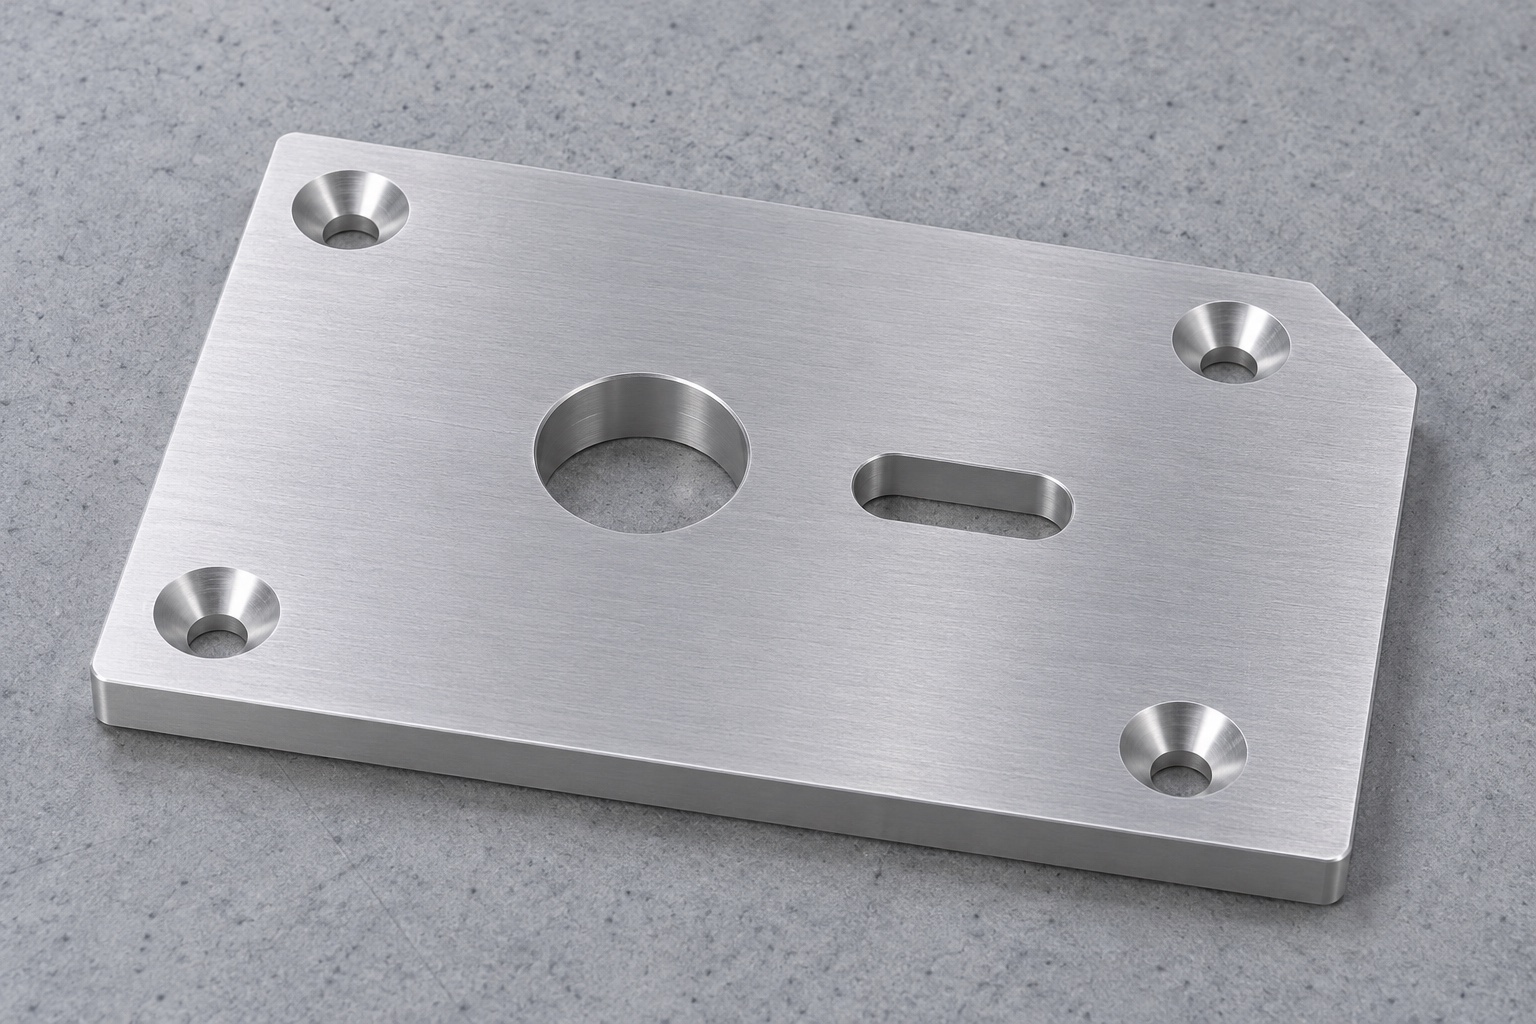
Alcance del caso representativo
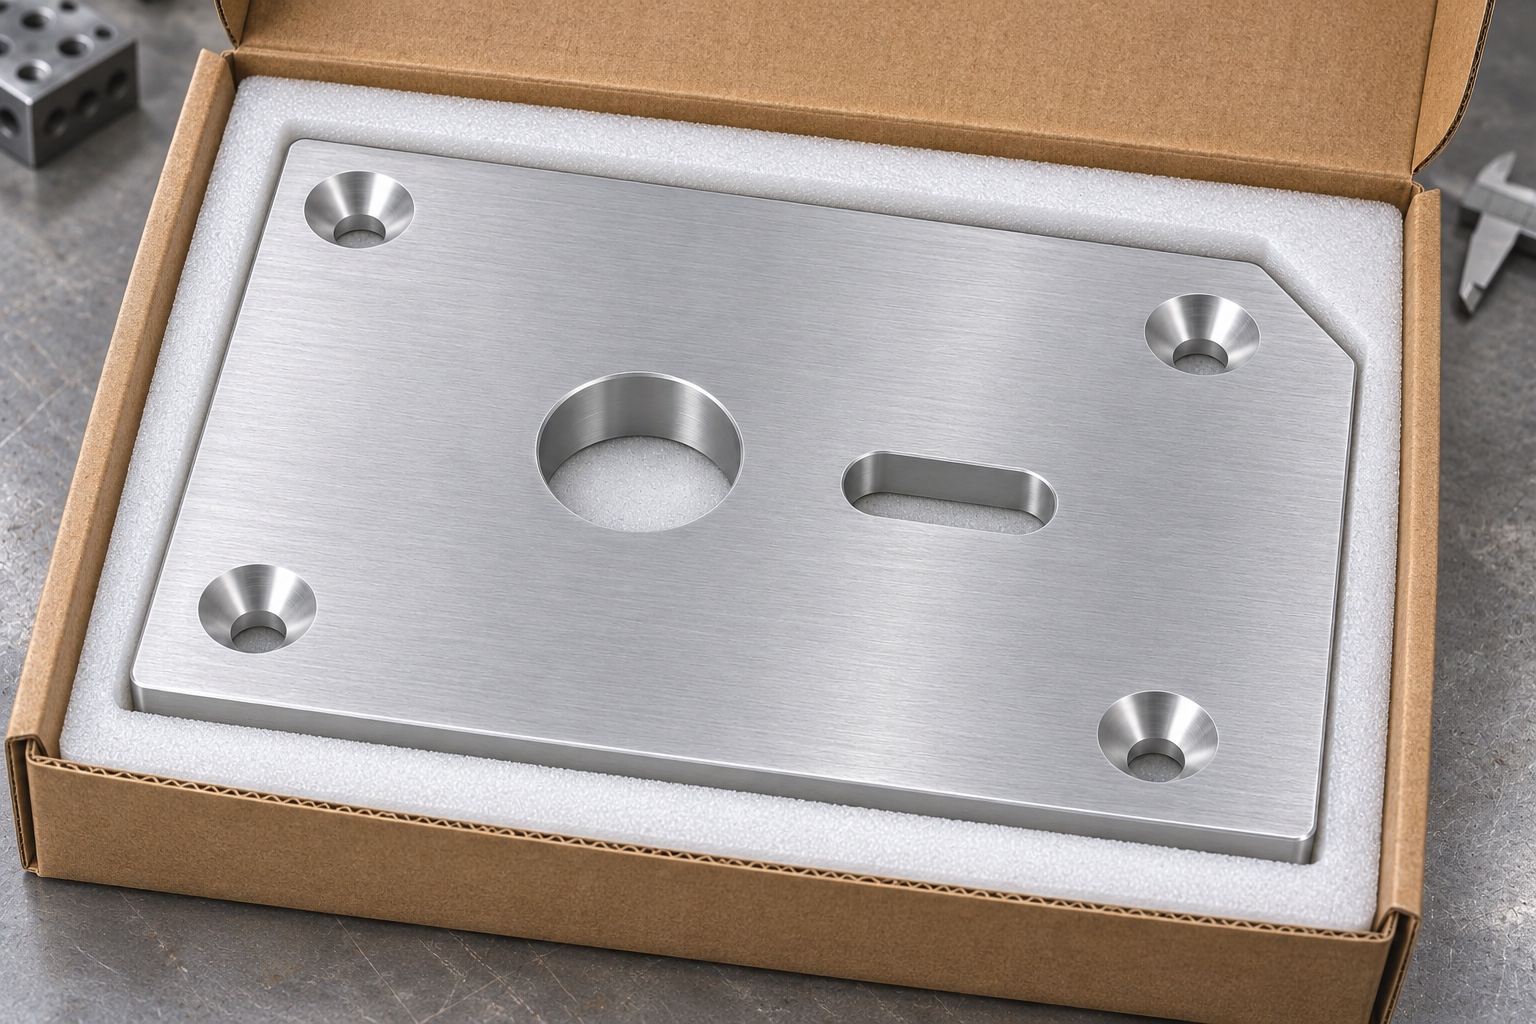
Este ejemplo de fabricación ilustra una placa de posicionamiento de aluminio 6061, de perfil bajo, utilizada en un dispositivo de mantenimiento externo para un panel de acceso de una estación de trabajo de anestesia. Sus características funcionales incluyen una cara de apoyo plana, un orificio de posicionamiento circular, una ranura de posicionamiento oblonga, cuatro orificios avellanados para tornillos y una esquina recortada para asegurar la orientación correcta. La placa actúa como utillaje para un dispositivo de banco; no forma parte operativa de la máquina de anestesia en sí. Este ejemplo no corresponde a ningún proyecto real de un cliente, ni implica certificaciones o equipos específicos. El objetivo es mostrar cómo un taller puede planificar el fresado CNC y verificar la interfaz mecánica a partir de un plano controlado y un par de pasadores de posicionamiento definidos.
Datos para planificar el mecanizado
Recopile la siguiente información: el plano de la placa de utillaje, las dimensiones de los pasadores y la tolerancia permitida en la distancia entre sus centros, los tornillos de montaje y las dimensiones (envolvente) del panel de prueba. Aclare qué cara de la placa entra en contacto con la base del dispositivo y si la cara superior debe soportar algún elemento. Indique la orientación de la ranura en el plano de inspección. Identifique qué esquina está recortada para evitar que la pieza se instale en la posición incorrecta sobre el dispositivo correspondiente. Verifique si el plano especifica la protuberancia de la cabeza del tornillo mediante una cota precisa o mediante un ajuste específico. La falta de especificaciones sobre los tornillos puede llevar a resultados erróneos, ya que un ángulo de cabeza distinto alterará la profundidad a la que el tornillo se asienta en el avellanado.
Material y sobremedida para acabado
Seleccionar aluminio 6061 con el temple y la forma especificados. Vincular cada pieza piloto a su lote de material y registrar cualquier curvatura o daño visible antes del mecanizado. Cortar la pieza en bruto dejando material suficiente para limpiar el perímetro, manteniendo al mismo tiempo márgenes de apoyo adecuados. No forzar la placa en bruto para aplanarla mediante el uso de mordazas o bridas potentes solo para establecer una referencia cómoda. Evaluar si es necesario mecanizar ambas caras para alcanzar el estado final requerido. Registrar el orden de eliminación de material y cualquier verificación intermedia de planitud. Si el material adquirido ya tiene un espesor cercano al final, acordar cuánto material se puede retirar antes de comenzar.
Primera sujeción estable
Apoyar la pieza en bruto sobre una placa de sacrificio adecuada o sobre calces verificados, situados debajo de la zona de corte. Definir la cara de trabajo y los bordes accesibles, asegurándose de que los elementos de sujeción queden fuera de las trayectorias de la herramienta para el taladrado y el ranurado. Realizar un desbaste en ambas caras principales si la pieza piloto muestra indicios de movimiento; a continuación, volver a comprobar la pieza una vez liberada de tensiones antes de realizar el mecanizado de acabado de las caras. Colocar la pieza con la orientación correcta al pasar a la operación de mecanizado de los elementos de posicionamiento. La presencia de virutas bajo la placa puede alterar su asiento y generar una referencia de posicionamiento incorrecta; por tanto, limpiar las superficies de contacto antes de cada carga. Asegurarse de que el sistema de apoyo no deje marcas en ninguna zona definida como superficie de asiento.
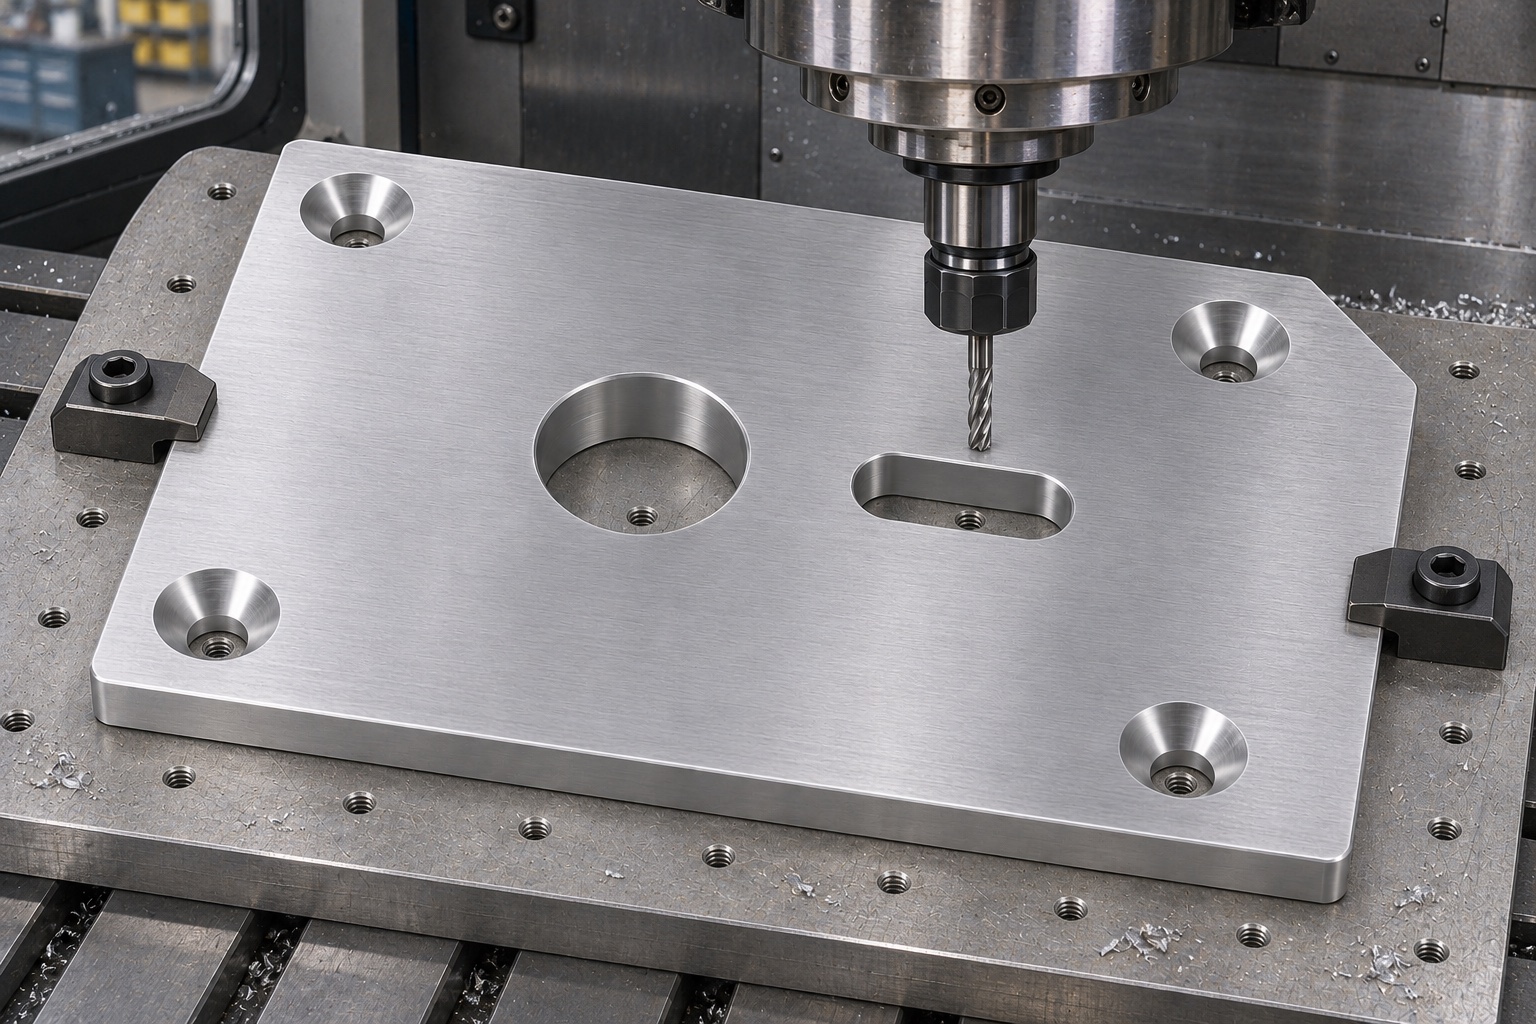
Mecanizado conjunto del orificio y la ranura
Utilizar, siempre que sea posible, un sistema de coordenadas común para el orificio circular y la ranura. Realizar el desbaste del orificio y aplicar el método de acabado adecuado según su tamaño y ajuste. Desbastar la ranura dejando margen para una pasada de acabado independiente a lo largo de sus paredes rectas. Verificar que la herramienta pueda pasar por los extremos redondeados sin alterar la distancia entre las paredes de trabajo. Comprobar la orientación real de la ranura y su longitud útil basándose en las referencias del plano, en lugar de tomar como referencia la trayectoria programada de la herramienta. Si es necesario que la herramienta acceda desde la cara opuesta, verificar que la transferencia de la referencia mantenga la relación correcta entre ambos elementos de posicionamiento.
Avellanados y orientación
Mecanizar los cuatro orificios para tornillos y sus avellanados utilizando las herramientas especificadas en el plano. Comprobar el asiento de la cabeza del tornillo —empleando el tornillo definitivo o un calibre adecuado— antes de realizar cualquier ajuste en la profundidad. Mantenga un chaflán o redondeo de arista bien definido en las salidas y realice el recorte de la esquina sin alterar ninguna arista de referencia adyacente. Elimine las virutas de ambas aberturas de posicionamiento e inspeccione la cara inferior en busca de material levantado. Si la ranura cumple con las dimensiones especificadas, pero una rebaba interfiere con un pasador, corrija la arista conforme a los requisitos establecidos en lugar de ensanchar la ranura. Distinga entre los requisitos de acabado estético y los límites destinados a proteger las superficies de apoyo y los elementos de posicionamiento.
Estado superficial para la aceptación
La pieza puede entregarse tal como sale del mecanizado o con un acabado específico. Si se requiere anodizado u otro tratamiento, acuerde el enmascaramiento pertinente y las condiciones para la medición final antes de realizar el mecanizado inicial. Proteja la superficie de apoyo frente a marcas por manipulación entre las distintas operaciones. Tras cualquier tratamiento, revise la esquina recortada y las aristas, y asegúrese de que las aberturas estén libres de residuos. Una pieza aceptada antes del acabado no debe considerarse automáticamente aceptada después del mismo, especialmente si el recubrimiento afecta al ajuste. Este ejemplo no especifica una clase de recubrimiento, nivel de resistencia a la corrosión, grado de limpieza ni función eléctrica.
Medición desde las referencias funcionales
Inspeccione la cara base sin presionarla para aplanarla. Determine el tamaño del orificio y la posición de su centro; asimismo, mida el ancho y la orientación de la ranura en puntos específicos a lo largo de las paredes rectas. Verifique la holgura en los extremos de la ranura. Mida las características de los elementos de fijación y el espesor total, según sea necesario. Utilice en el informe las mismas referencias que aparecen en el plano aprobado, de modo que quien revise el documento pueda comparar las mediciones directamente. Un dispositivo de sujeción (útil) con pasadores de referencia puede complementar el informe dimensional, pero no debe sustituirlo sin previo acuerdo. Indique el instrumento utilizado, las condiciones de soporte y el estado de acabado de la pieza piloto, en lugar de presentar valores nominales como resultados.
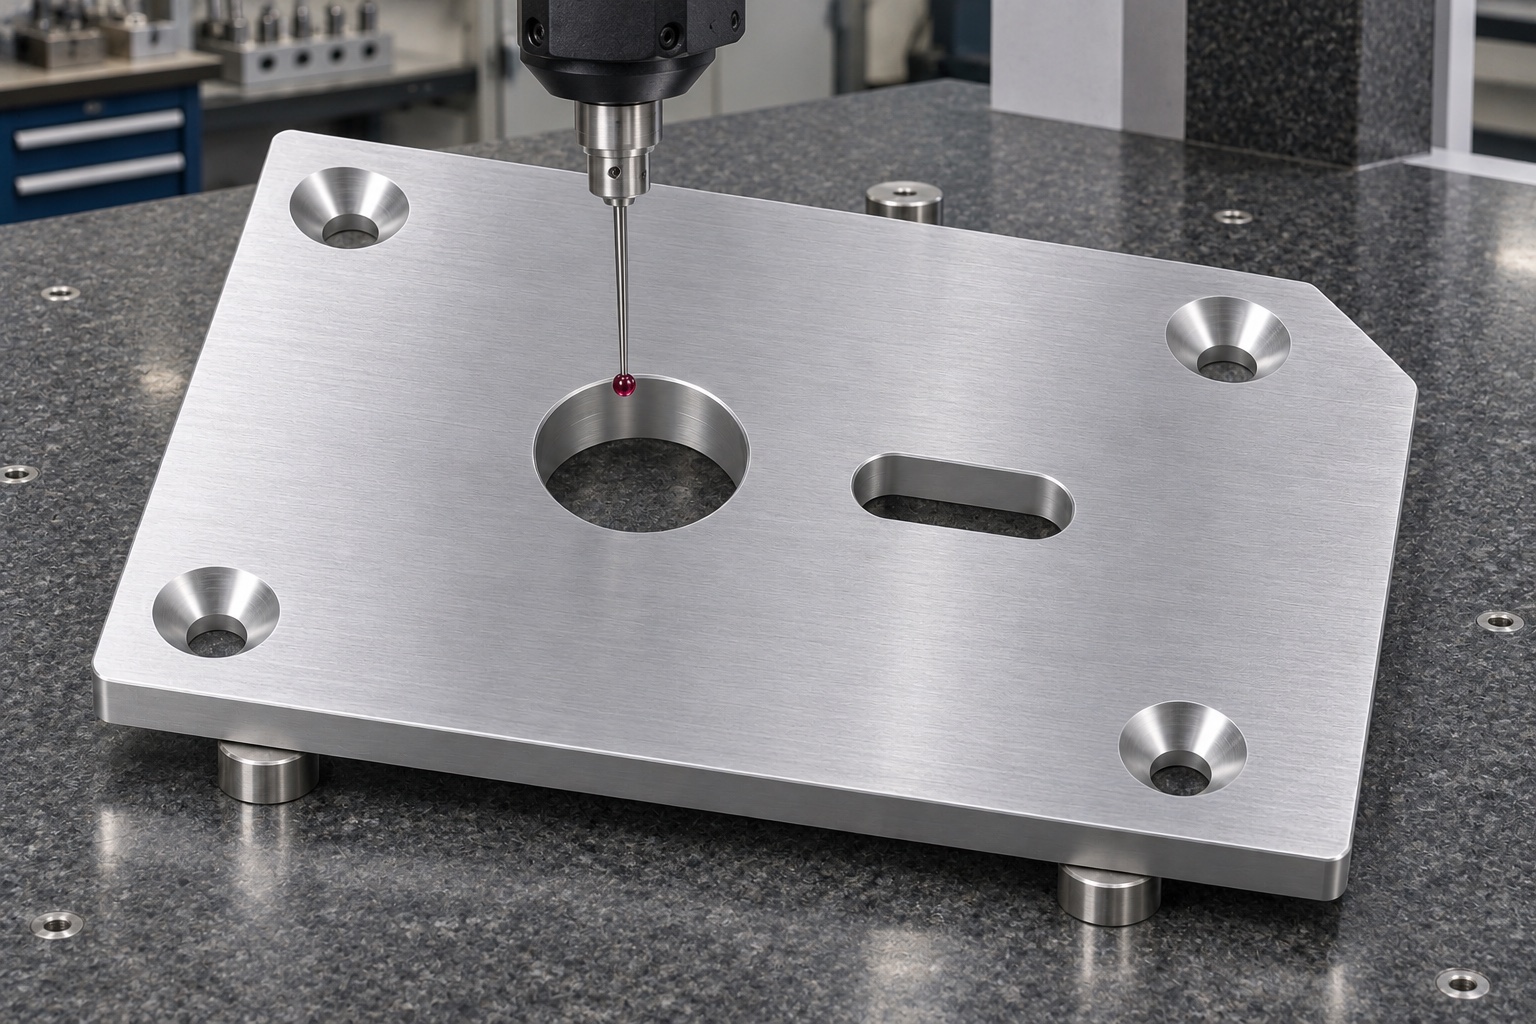
Comprobación del montaje y desmontaje
Utilice una base de sujeción o una pieza de prueba (no destinada a uso operativo) equipada con los pasadores de posicionamiento especificados. Inserte la placa manualmente, respetando la holgura acordada, y confirme que pueda extraerse sin necesidad de hacer palanca. Compruebe si existe oscilación (balanceo) tanto antes como después de aplicar las condiciones de montaje especificadas. Inspeccione cómo asientan las cabezas de los tornillos con respecto al contorno del panel. Si ambos pasadores entran, pero la placa se desplaza al apretar los tornillos, revise los avellanados y las roscas correspondientes. Este es únicamente un control mecánico de las interfaces de las herramientas; no incluye el uso de equipos de anestesia, conexiones de gases ni evaluaciones clínicas.
Corrección de desviaciones del piloto
Si la ranura atrapa el segundo pasador, verifique su orientación respecto a la línea real de los pasadores antes de modificar el ancho de la ranura. Si la cabeza de un tornillo queda demasiado elevada, compruebe primero el ángulo de la cabeza, la profundidad del avellanado y la presencia de rebabas. Si la placa se curva tras liberarla, revise el material base, la fuerza de sujeción y la secuencia de mecanizado de las caras. Realice los cambios en el proceso de forma documentada para que la causa sea evidente. Repita las comprobaciones pertinentes en una nueva pieza piloto. En el caso de fresado CNC de bajo volumen, conserve las referencias del dispositivo de sujeción y el plan de medición para futuros pedidos. Un ajuste correcto en la pieza piloto no constituye un resultado de capacidad estadística y no sustituye al plan de muestreo acordado.
Entregables para pedidos sucesivos
Solicite la revisión controlada de la pieza, la identificación del material y un informe dimensional que abarque las características acordadas. Si el proveedor realiza una prueba de ajuste, registre las versiones del dispositivo de sujeción y de los tornillos, así como el resultado obtenido durante dicha prueba. Aclare qué parte suministra los pasadores maestros y si el precio incluye la preparación del dispositivo de sujeción, el acabado final y el embalaje. Solicite precios por separado para prototipos y para pedidos recurrentes al comparar diferentes procesos de mecanizado. Una configuración para una sola pieza puede resultar económica para una pequeña prueba piloto, mientras que un dispositivo de sujeción específico puede ser útil para lotes recurrentes si la demanda lo justifica. En este caso, no se asume ningún resultado específico en cuanto a costes o tiempos de ciclo.
Embalaje sin carga sobre la placa
Coloque cada placa sobre un soporte plano y limpio, o en una bandeja individual, utilizando separadores que no rocen los bordes de posicionamiento. Guarde los elementos de fijación sueltos en un compartimento aparte. Evite que la placa reciba presión localizada, por ejemplo, debido a cierres de cajas de cartón o flejes. Indique la revisión y el lote de material en la etiqueta exterior o en la hoja de seguimiento. Estas medidas sirven para evitar daños durante la manipulación; no constituyen un embalaje estéril. Al recibir el material, revise los bordes del orificio y de la ranura, y asegúrese de que la cara inferior esté limpia antes de realizar una comprobación de ajuste. Si observa marcas de impacto o una curvatura visible, evalúe la placa antes de intentar forzar su colocación sobre los pasadores del dispositivo de sujeción.
FAQ
¿Se trata de una entrega documentada de equipo de anestesia?
No. Es un ejemplo representativo del mecanizado de una placa de sujeción extraíble para banco de trabajo. No hace referencia a ningún cliente ni a un dispositivo funcional.
¿Por qué mecanizar ambos elementos de posicionamiento en una misma configuración?
Esto puede reducir los errores derivados de desplazar la pieza entre las operaciones de mecanizado del orificio y de la ranura. La geometría final, no obstante, debe someterse a inspección.
¿Cómo se puede verificar la orientación correcta de la ranura?
Mida ambas paredes rectas de la ranura con respecto al sistema de referencia establecido. Compare dicha orientación con la línea real que une los pasadores del dispositivo de sujeción (útil).
¿Qué puede revelar un tornillo representativo?
Puede mostrar si la cabeza sobresale o si el asiento es incorrecto dentro del montaje definido. Esto no sustituye a las mediciones obligatorias del avellanado.
¿La placa está siempre anodizada?
No. Consulte la especificación de acabado autorizada y verifique los elementos de posicionamiento en su estado final aprobado.
¿La comprobación mediante el dispositivo de sujeción (útil) demuestra el funcionamiento del equipo?
No. Solo evalúa el ajuste y el acceso en un entorno de banco de pruebas no operativo; no analiza ninguna función médica, eléctrica o neumática.
tanghangyun@oemach.com