
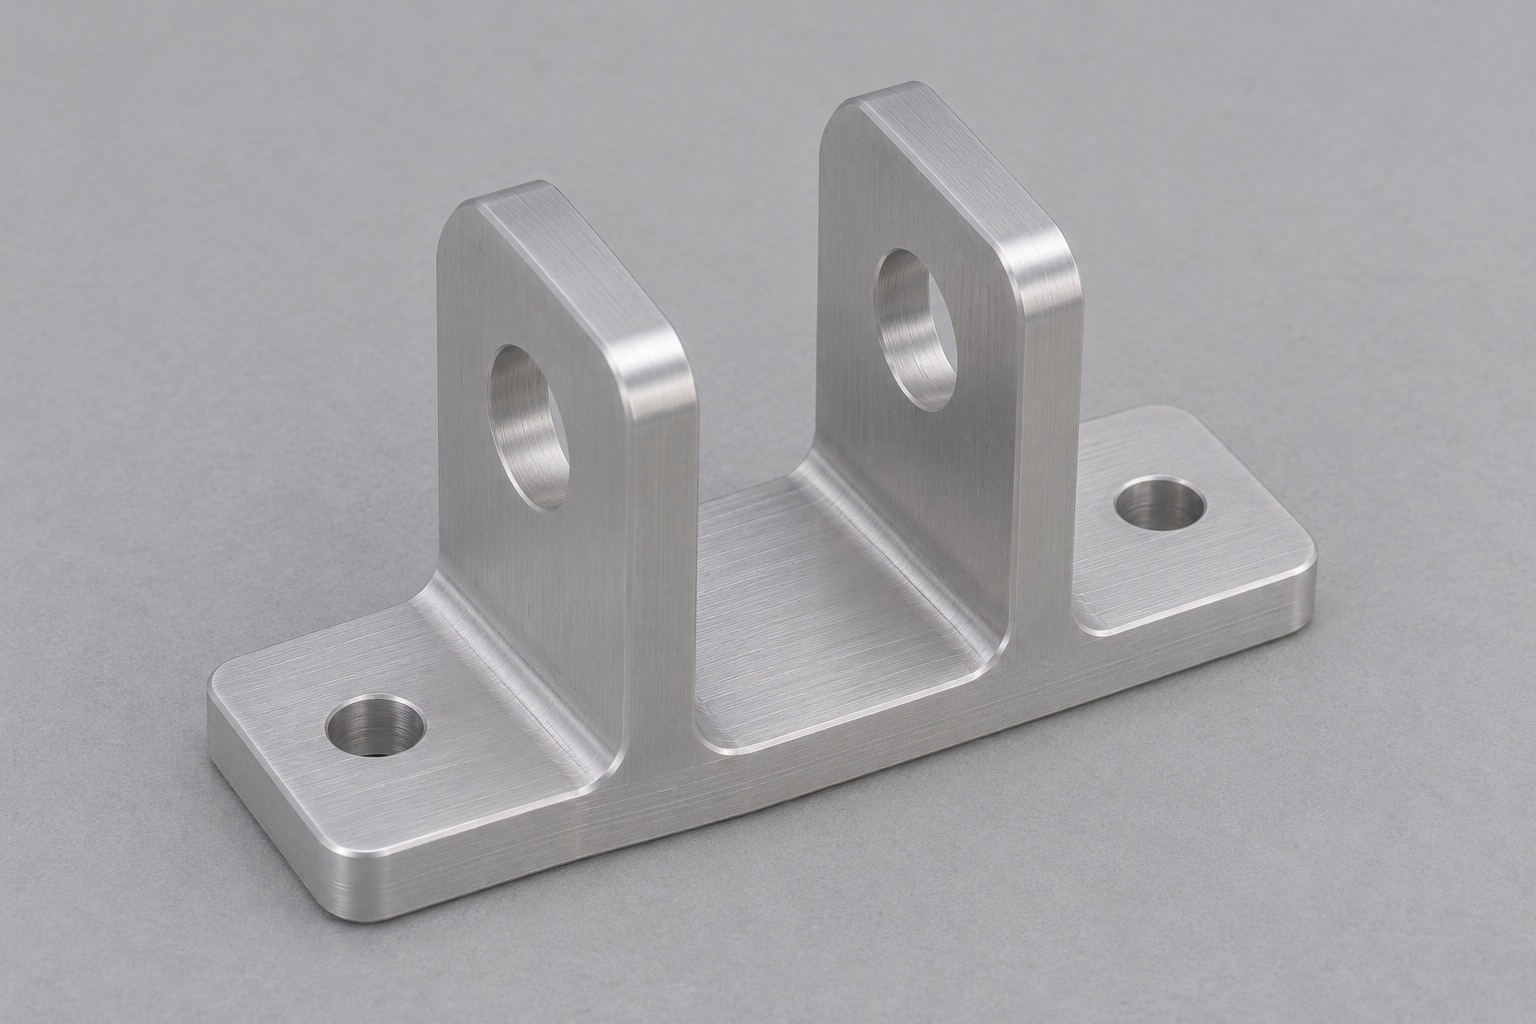
Umfang des Fertigungsbeispiels
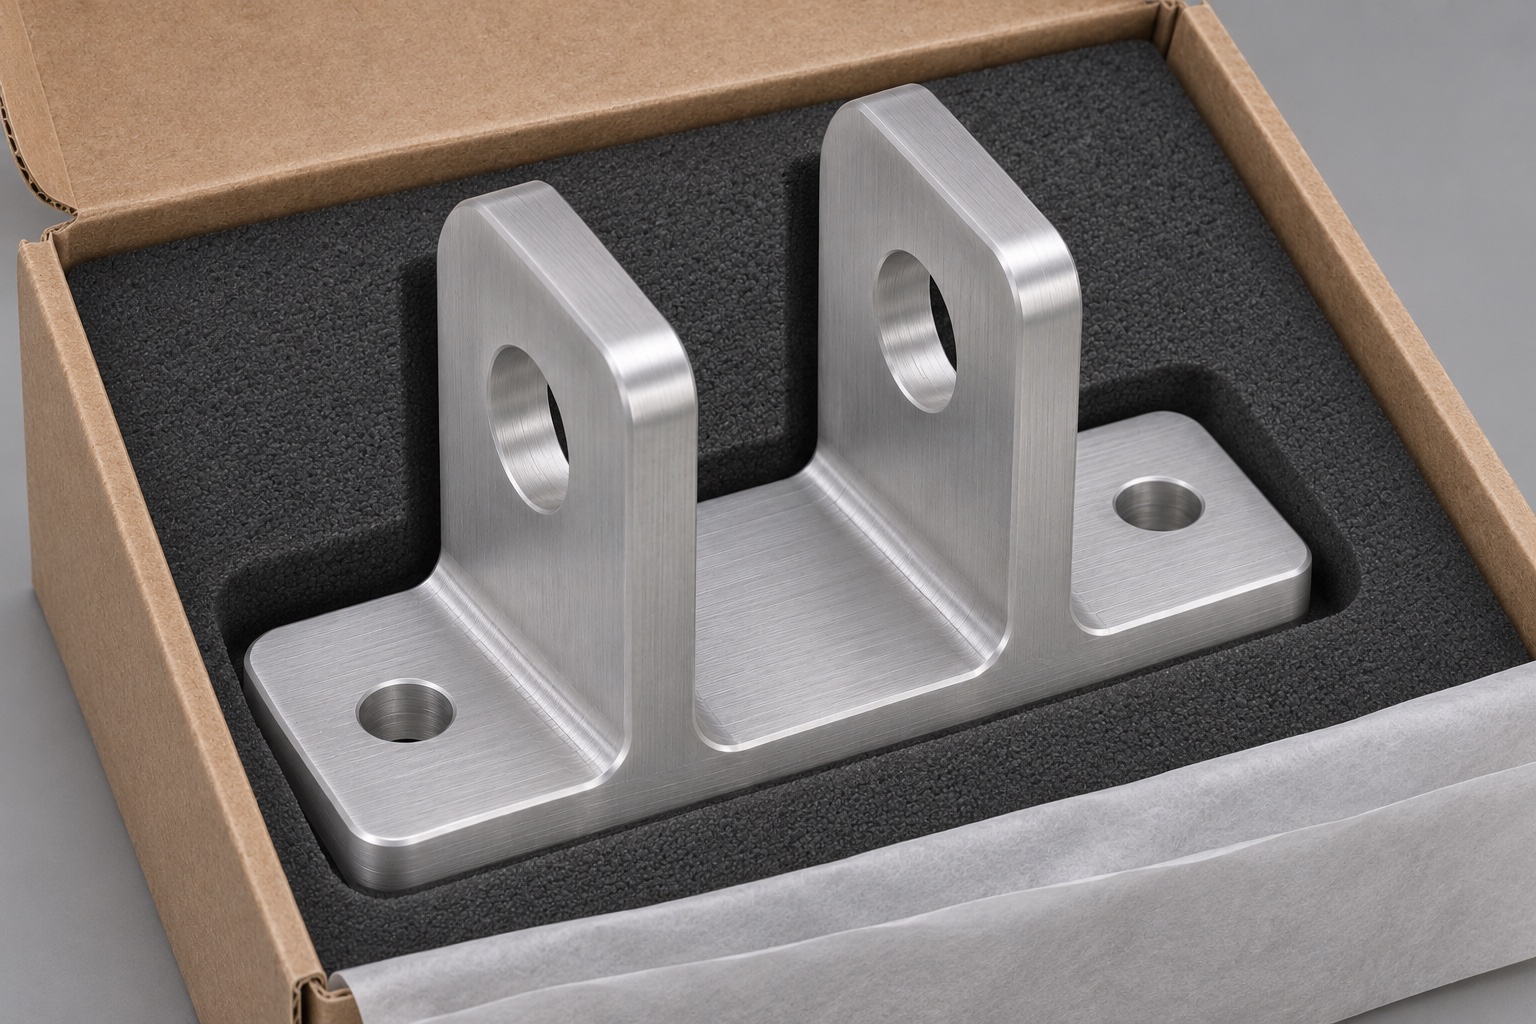
Dieser repräsentative CNC-Bearbeitungsfall beschreibt eine 6061-Aluminiumhalterung für den Auswurfhebel eines Point-of-Care-Diagnoseanalysators. Eine flache Basis wird an ein Gerätechassis geschraubt, und zwei integrierte aufrechte Laschen tragen einen gemeinsamen Stift. Der Hebel bewegt sich zwischen den Laschen. Dies ist ein Beispiel für die Herstellung und Prüfung der Komponente, kein Bericht über eine Kundenbestellung oder verifizierte klinische Ausrüstung. Es werden keine Messungen oder Produktionsergebnisse beansprucht. Die Arbeitseingaben wären eine kontrollierte Zeichnung, ein Modell sowie die Stift- und Hebelschnittstellen. Die Abnahme betrifft die mechanische Halterung und nur die im Vorfeld vereinbarten Montageschnittstellen.
Prüfplan aus der Einbausituation ableiten
Verwenden Sie die Unterseite als Hauptsitzreferenz. Fügen Sie eine Seiten- und Endreferenz hinzu, wenn die Baugruppe von diesen Features aus lokalisiert wird. Verwenden Sie stattdessen ein Bezugsmuster, wenn in der Zeichnung eines angegeben ist. Identifizieren Sie die beiden Bolzenbohrungen auf dem Bericht als nah und fern relativ zur Stifteinführung. Notieren Sie die beabsichtigte Beziehung zwischen beiden Achsen und der Montageebene. Trennen Sie diese Maße vom Laschenabstand, dem Bolzenlochabstand und den Wurzelkehlen. Die Zeichnung sollte den Platzbedarf des Bolzens und die Dicke aller Distanzstücke zeigen, die Spielraum im Kanal beanspruchen. Die Montageschrauben sollten nicht als passgenaue Positionierungselemente betrachtet werden, es sei denn, die Konstruktion erfordert diese Bedingung tatsächlich.
Rohmaterial und Ausrichtung wählen
Wählen Sie 6061 in der angegebenen Härte- und Lieferform aus und bewahren Sie die rückverfolgbare Charge auf dem Laufzettel auf. Richten Sie den Rohling so aus, dass die Basis und die Laschen mit Zugang zu ihren Wurzeln gefräst werden können. Sägen Sie genügend Material zum Halten des Werkstücks und für einen sauberen Sitz, aber vermeiden Sie das Hinzufügen von Material, das eine unnötig lange Fräserreichweite erfordert. Trennen Sie die Akzeptanzfläche von allen temporären Griffflächen, die entfernt werden sollen. Lassen Sie an den Stellen, an denen sich das Werkstück bei starker Schruppbearbeitung bewegen kann, ein Schlichtaufmaß und überprüfen Sie die Basis zwischen den Arbeitsgängen. Eine Sequenz, die eine gebogene Unterseite hinterlässt und gleichzeitig schöne Laschen bildet, löst das eigentliche Sitzproblem nicht.
Grundplatte herstellen und U-Kanal schruppen
Fräsen Sie die Hauptauflagefläche plan und erstellen Sie die Transferreferenzen für die nächste Einrichtung. Stützen Sie den Rohling direkt unter dem Kanal ab und entfernen Sie den größten Teil des Materials, bevor Sie die Laschen fertigstellen. Abwechseln, wo sinnvoll, damit eine Lasche nicht dünn bleibt, während die gegenüberliegende Seite noch starke Schnitte benötigt. Halten Sie den Wurzelradius im Einklang mit der Zeichnung und dem Fräserzugang. Für ein kurzes Los kann eine einfache Vorrichtung mit weichen Backen oder einer basisgestützten Vorrichtung geeignet sein, wenn sie sich wiederholt und Späne vom Sitz fernhält. Stellen Sie sicher, dass die Klemmlast nicht zu einer vorübergehenden Ebenheit führt, die verschwindet, wenn die Halterung gelöst wird. Notieren Sie vor der Endbearbeitung den groben Zustand des Rohteils.
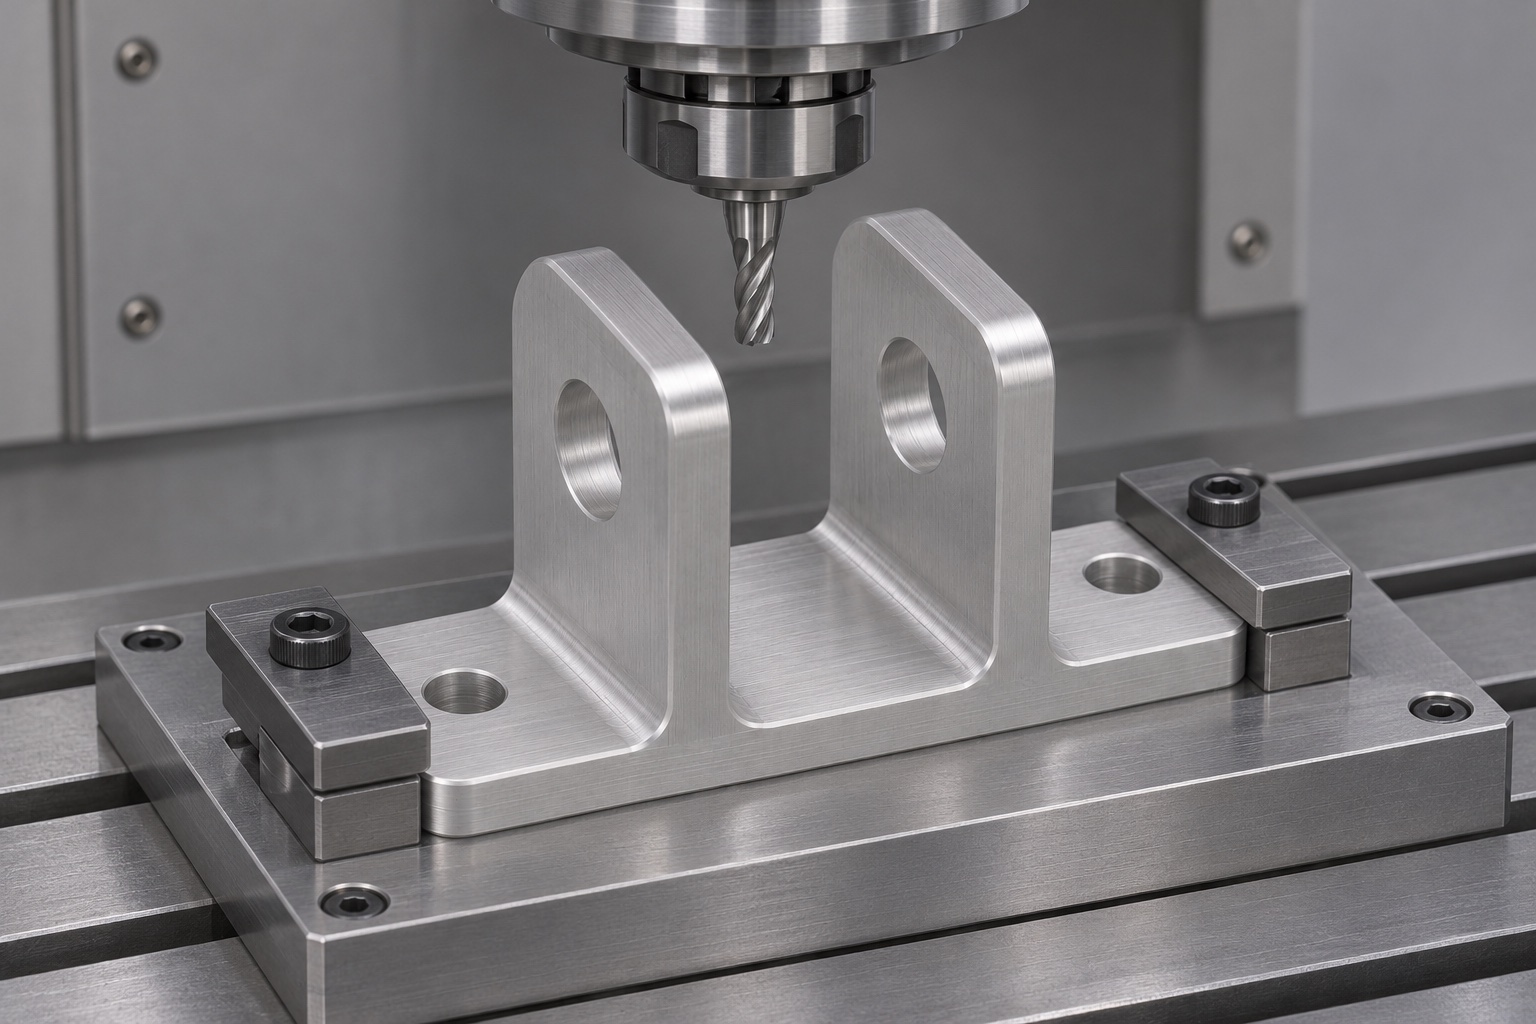
Montagemerkmale und Laschenabstand fertigstellen
Verwenden Sie den Arbeitsbezug, um die Montagelaschen und Löcher fertigzustellen. Prüfen Sie, ob der Sitz frei von Klemmdruck ist. Bearbeiten Sie die beiden Kanalflächen mit einem Werkzeugeingriff, der die seitliche Belastung begrenzt, und prüfen Sie den oberen und unteren Spalt, sodass die Verjüngung sichtbar ist. Belassen Sie an den Kanalkanten nur die angegebenen Fasen. Stellen Sie sicher, dass weder eine Wurzelkehle noch ein hervorstehender Schraubenkopf die Hebelhülle behindert. Wenn es die Konstruktion zulässt, achten Sie darauf, dass nur der Kontakt zwischen der Halterung und dem Sockel besteht. Dünne Laschen sollten nicht zusammengedrückt werden, um das Teil leichter zu halten, da dies sowohl den Spalt als auch die Bohrungsausrichtung verändern kann, sobald die Klemme geöffnet wird.
Aufspannung für die seitlichen Bohrungen
Montieren Sie die Basis an einer wiederholbaren Seitenhalterung oder verwenden Sie eine validierte Neuausrichtung, um dem Werkzeug eine geraden Werkzeugzugang über beide Laschen zu geben. Stellen Sie sicher, dass die Spindel die gegenüberliegende Bohrung ohne Behinderung erreichen kann. Legen Sie vor der endgültigen Dimensionierung Startlöcher fest und überprüfen Sie die andere Seite des ersten Teils, anstatt von der nahen Seite zu extrapolieren. Wenn der Stift auf einer Seite einen Haltesitz hat, verwenden Sie die zeichnungsspezifischen Nachbearbeitungswerkzeuge und Abnahmelehren. Wo ein durchgehendes Werkzeug nicht sicher reicht, verwenden Sie separat ausgerichtete Aufbauten und beziehen Sie die Bezugspunktübertragung in den Prüfplan ein. Es gibt keine automatische Präferenz für ein Setup, das nicht gemessen werden kann.
Entgraten und Oberflächenbehandlung
Grate an allen vier Bohrungsrändern und an den Befestigungslöchern entfernen. Überprüfen Sie die Innenflächen nur dann visuell und taktil, wenn die Inspektionsmethode dies zulässt. ein gefalteter Grat kann im Bohrschatten verborgen bleiben. Wenn eine Endbearbeitung festgelegt ist, vereinbaren Sie die Maskierung, ggf. die Lage der elektrischen Kontakte und die Abnahme nach der Endbearbeitung. Rechnen Sie nicht mit einem übergroßen Loch, um einen nicht spezifizierten Beschichtungswechsel auszugleichen. Schützen Sie die Hauptsitzfläche vor Beschädigungen durch Abrieb. Reinigen Sie die Teile gemäß der Zeichnung und halten Sie gemischte Finish-Bedingungen getrennt von ihren Laufzetteln. Das Beispiel im bearbeiteten Zustand impliziert keine Beschichtung, Korrosionsbewertung oder Reinraumklassifizierung.
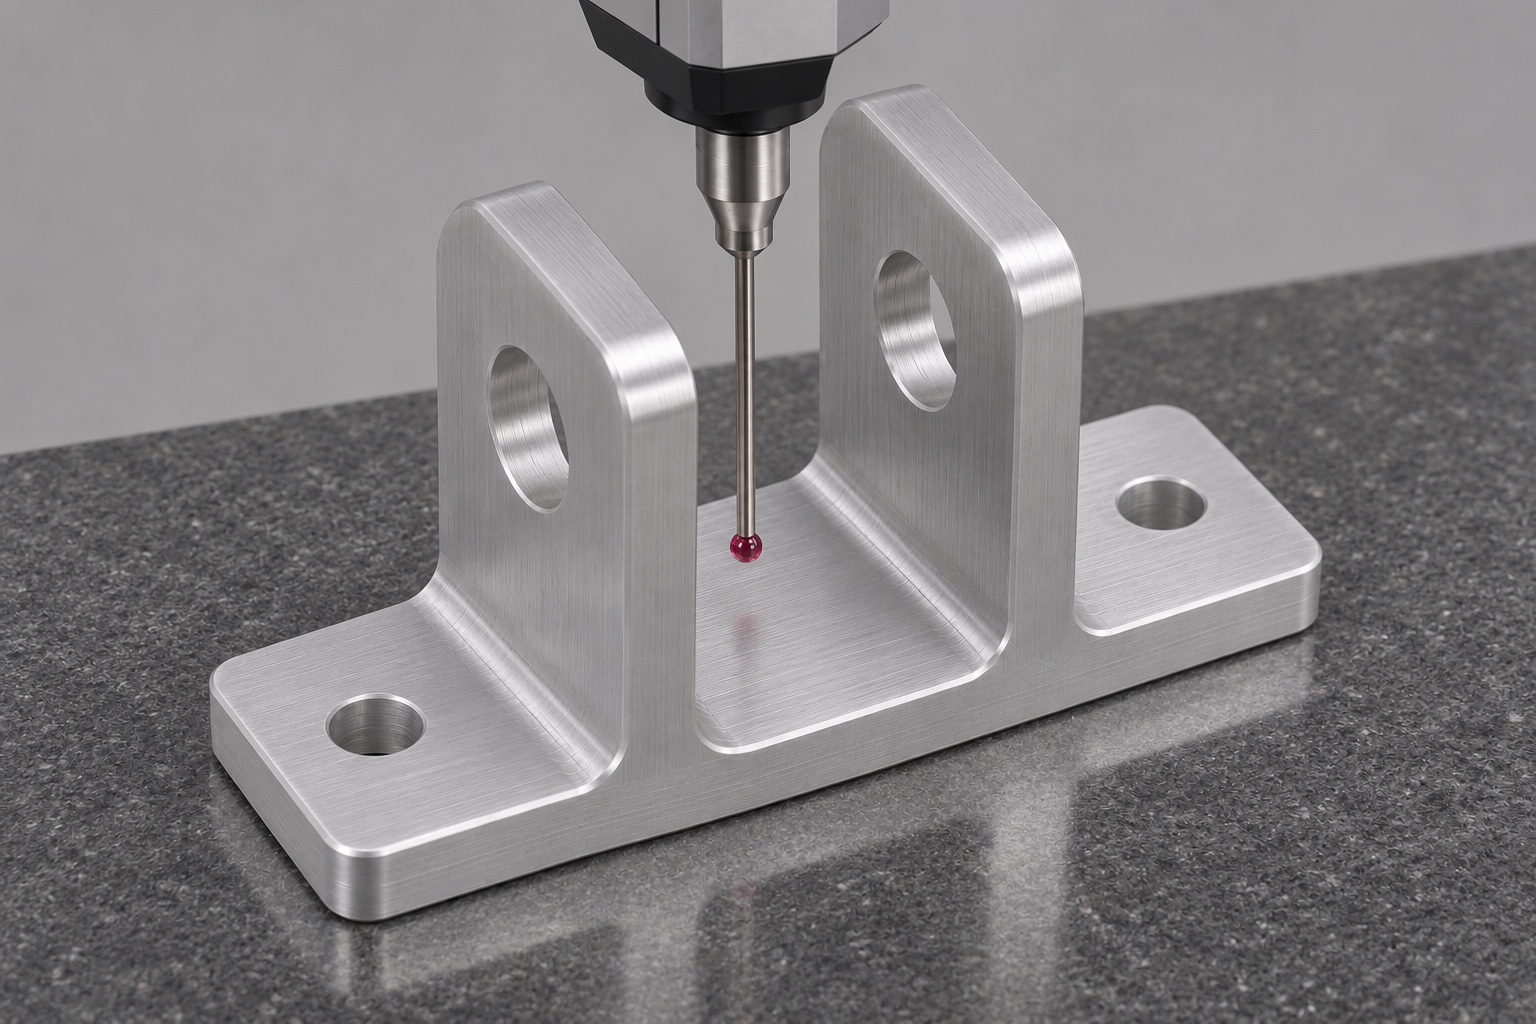
Erstmusterprüfung einrichten
Platzieren Sie die Basis auf einer stabilen, gemessenen Unterlage und überprüfen Sie das Koordinatensystem anhand der definierten Bezugspunkte. Tasten Sie beide Bohrungen an, unterscheiden Sie die Mittelposition vom Passdurchmesser und verwenden Sie geeignete Tiefen ohne Fasen. Messen Sie den Kanalspalt an den Zeichnungsstellen und überprüfen Sie das Montagelochmuster im gleichen Bezugssystem. Wählen Sie eine zugängliche Tasterkonfiguration und stellen Sie sicher, dass er keines der aufrechten Laschen berührt. Ein Messstift kann die Messung ergänzen, indem er den Durchgang durch beide Löcher prüft. In einem Bericht sollten der Zustand der Halterung und das endgültige Finish vermerkt sein. Verbindliche Grenzwerte ergeben sich aus der freigegebenen Zeichnung.
Unbelastete Passprobe am Prüfaufbau
Montieren Sie die Halterung mit den angegebenen Montageteilen und dem Prüfhebel an einem repräsentativen Fahrgestellstück. Installieren Sie den Nominalstift mit dem genehmigten Verfahren und drehen Sie den Hebel von Hand innerhalb des definierten Bereichs. Überprüfen Sie den Zugang zum Stifthalter und den vorgesehenen Abstand zu einem nicht funktionsfähigen Prüfkartusche. Wenn der Bolzen im losen Lagerbock passt, nach der Montage jedoch klemmt, überprüfen Sie zunächst die Ebenheit der Montage, Drehmomenteffekte und Sitzrückstände. Wenn der Hebel schleift, der Stift aber durchgeht, überprüfen Sie den Innenwandabstand und etwaige Distanzstücke. Diese Passprobe dient der Kontrolle der mechanischen Montageschnittstellen. Es handelt sich nicht um einen Beweis für die Diagnosefunktionalität oder die Lebensdauer bei wiederholtem Auswurf.
Vom Prototyp zum Wiederholungslos
Legen Sie nach der Pilotserie die Ausrichtung der Werkstückhalterung, die Bezugspunktfolge und das zum Fertigstellen der zweiten Bohrung verwendete Werkzeug fest. Behalten Sie den Material- und Oberflächenzustand in Verbindung mit dem Maßbericht bei. Wenn eine Änderung vorgeschlagen wird, vergleichen Sie das neue und das vorherige Setup hinsichtlich der Achsenbeziehung und des Laschenabstands, anstatt nur die an geeigneten Punkten gemessenen Ausgabeabmessungen zu vergleichen. Ein erstes Stück nach der Wartung der Vorrichtung oder dem Austausch des Fräsers sollte die definierten Prüfungen wiederholen. Notieren Sie bei wiederholter Kleinserienproduktion, wie oft die Ausrichtung und der Spalt überprüft werden. Erweitern Sie die Probenahme nur, wenn genehmigte Beweise und Anforderungen die Änderung unterstützen. In diesem Beispiel wird keine erreichte Fähigkeit angenommen.
Vergleichbare Angebote einholen
Senden Sie Lieferanten die gleichen kontrollierten Zeichnungs- und Inspektionsanforderungen. Listen Sie die Verfügbarkeit von Bolzen-, Hebel- und Chassis-Prüfmustern separat auf, da ein Komponentenangebot möglicherweise keine funktionsfähige Vorrichtung enthält. Geben Sie an, ob der Lieferant sowohl eine fluchtende Bearbeitung in einer Aufspannung als auch eine Variante mit zwei Aufspannungen vorschlagen soll. Unterscheiden Sie die Kosten für den Nachweis des Erstmusters vom Preis für das Folgeteil. Fragen Sie, wie der Lieferant die Innenbohrungsausgänge prüfen und die Ausrichtung überprüfen will. Dokumentieren Sie die Verantwortung für die Eloxierung und die endgültige Größenabnahme. Dies ermöglicht es einem technischen Einkäufer, tatsächliche Prozessauswahlen zu vergleichen, anstatt identische Teilebeschreibungen als Beweis für einen gleichwertigen Fertigungsumfang zu betrachten.
Grundplatte beim Versand abstützen
Verwenden Sie einen angepassten Hohlraum, der die Basis zurückhält und über und um beide Laschen Platz lässt. Ein Separator sollte die Bolzenlaschen und die Sitzfläche schützen, ohne auf die Bohrungskanten zu drücken. Wenn der Auftrag Stifte oder Schrauben umfasst, bewahren Sie diese separat auf, damit sie während des Transports nicht in den Kanal gelangen können. Beschriften Sie Teile oder Pakete wie vereinbart und verknüpfen Sie den Endprüfbericht mit der Charge. Dabei handelt es sich um eine gewöhnliche Schutzverpackung für ein mechanisches Bauteil. Achten Sie beim Empfang auf Schlagspuren an beiden Ösen und prüfen Sie die Basis, bevor Sie einen Prüfbolzen oder die vorgesehene Vorrichtung verwenden, um die Installation zu überprüfen.
FAQ
Was macht diesen Fall zu einem repräsentativen Fall?
Es spezifiziert einen vorgeschlagenen Herstellungs- und Prüfweg für eine Beispielhalterung. Es identifiziert keinen Kunden, beansprucht keine Zertifizierung und meldet keine gemessenen Ergebnisse.
Warum die Halterung mit geringer oder keiner Klemmung prüfen?
Durch Klemmen kann der Spalt geschlossen oder eine gebogene Basis abgeflacht werden. Notieren Sie die beabsichtigte Messbedingung, um zu vermeiden, dass Geometrie akzeptiert wird, die nur unter Vorrichtungslast vorhanden ist.
Was gilt, wenn der Bolzen nur in einer Lasche einen Presssitz hat?
Definieren Sie beide Passungen einzeln und überprüfen Sie die Stifteinführung und -unterstützung in der vorgesehenen Richtung. Haltebohrung und Freibohrung müssen nicht gleich groß sein.
Was lässt sich mit der Prüfkartusche kontrollieren?
Die Prüfkartusche macht mechanische Kollisionen unter den festgelegten Einbaubedingungen sichtbar. Probenhandhabung, Zuverlässigkeit und Funktion des Analysegeräts werden dadurch nicht bewertet.
Ist in diesem Beispiel eine Beschichtung vorgesehen?
Nicht, es sei denn, die freigegebene Zeichnung gibt eine solche an. Wenn eine Behandlung erforderlich ist, klären Sie die abgedeckten Bereiche und überprüfen Sie die Passungsmerkmale im Endzustand.
Welche Nachweise sollen Wiederholungslose begleiten?
Verwenden Sie den erforderlichen Maßbericht, rückverfolgbare Material- und Oberflächeninformationen sowie den Revisionsstand der vereinbarten Vorrichtung oder der passenden Komponenten, wenn eine Passprüfung enthalten ist.
tanghangyun@oemach.com