
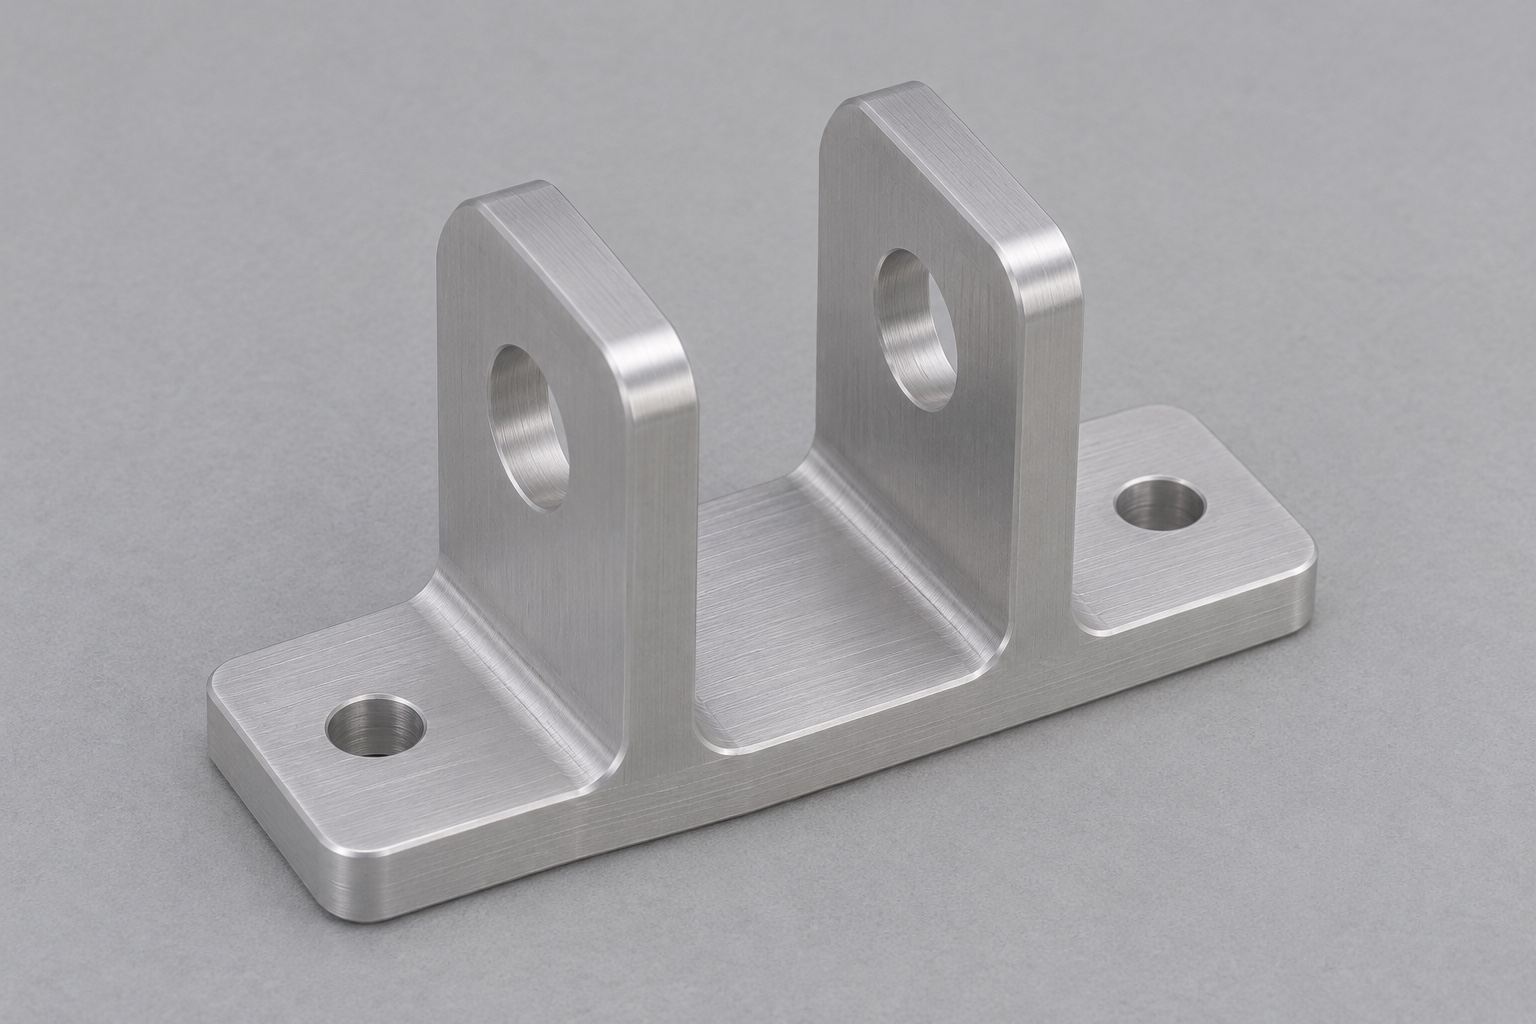
Alcance del caso representativo
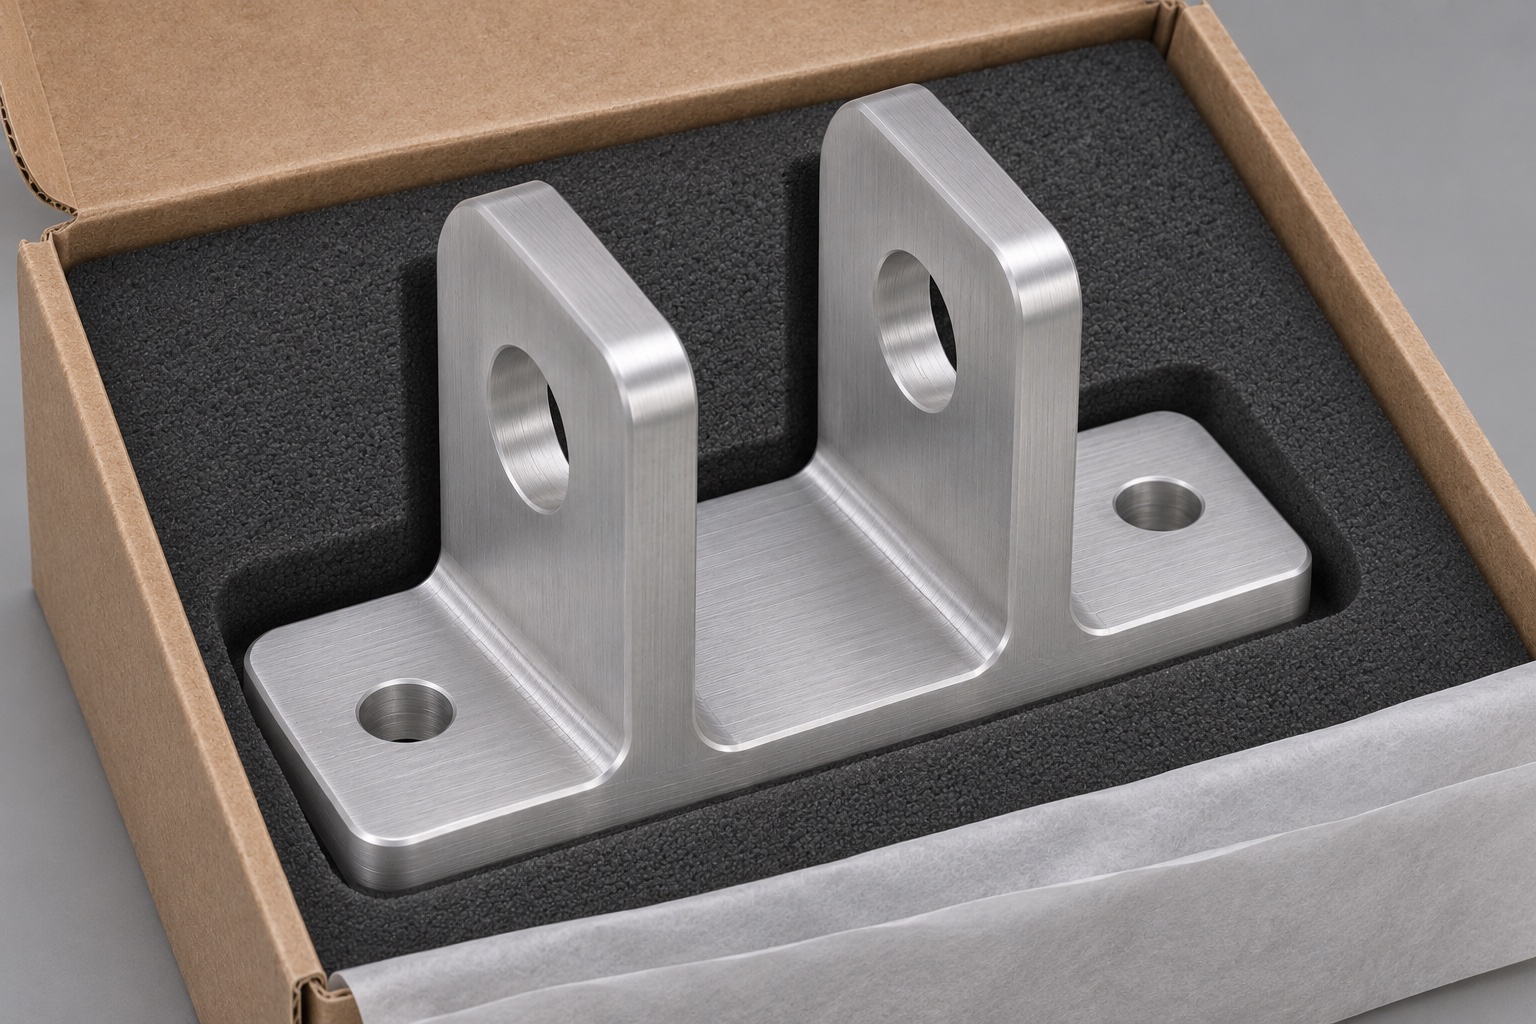
Este caso representativo de mecanizado CNC describe un soporte de aluminio 6061 para la palanca de expulsión de un analizador de diagnóstico en el punto de atención (point-of-care). El soporte consta de una base plana que se fija mediante pernos al chasis del equipo y dos orejetas verticales integradas que alojan un pasador común. La palanca se desplaza entre dichas orejetas. Este es un ejemplo de cómo fabricar e inspeccionar el componente; no constituye un informe sobre un pedido de cliente ni sobre un equipo clínico verificado. No se afirma nada respecto a mediciones específicas ni resultados de producción. Los datos de entrada para el trabajo consistirían en un plano controlado, un modelo digital y las interfaces correspondientes al pasador y a la palanca. La aceptación se refiere únicamente al soporte mecánico y a aquellas interfaces de montaje acordadas previamente.
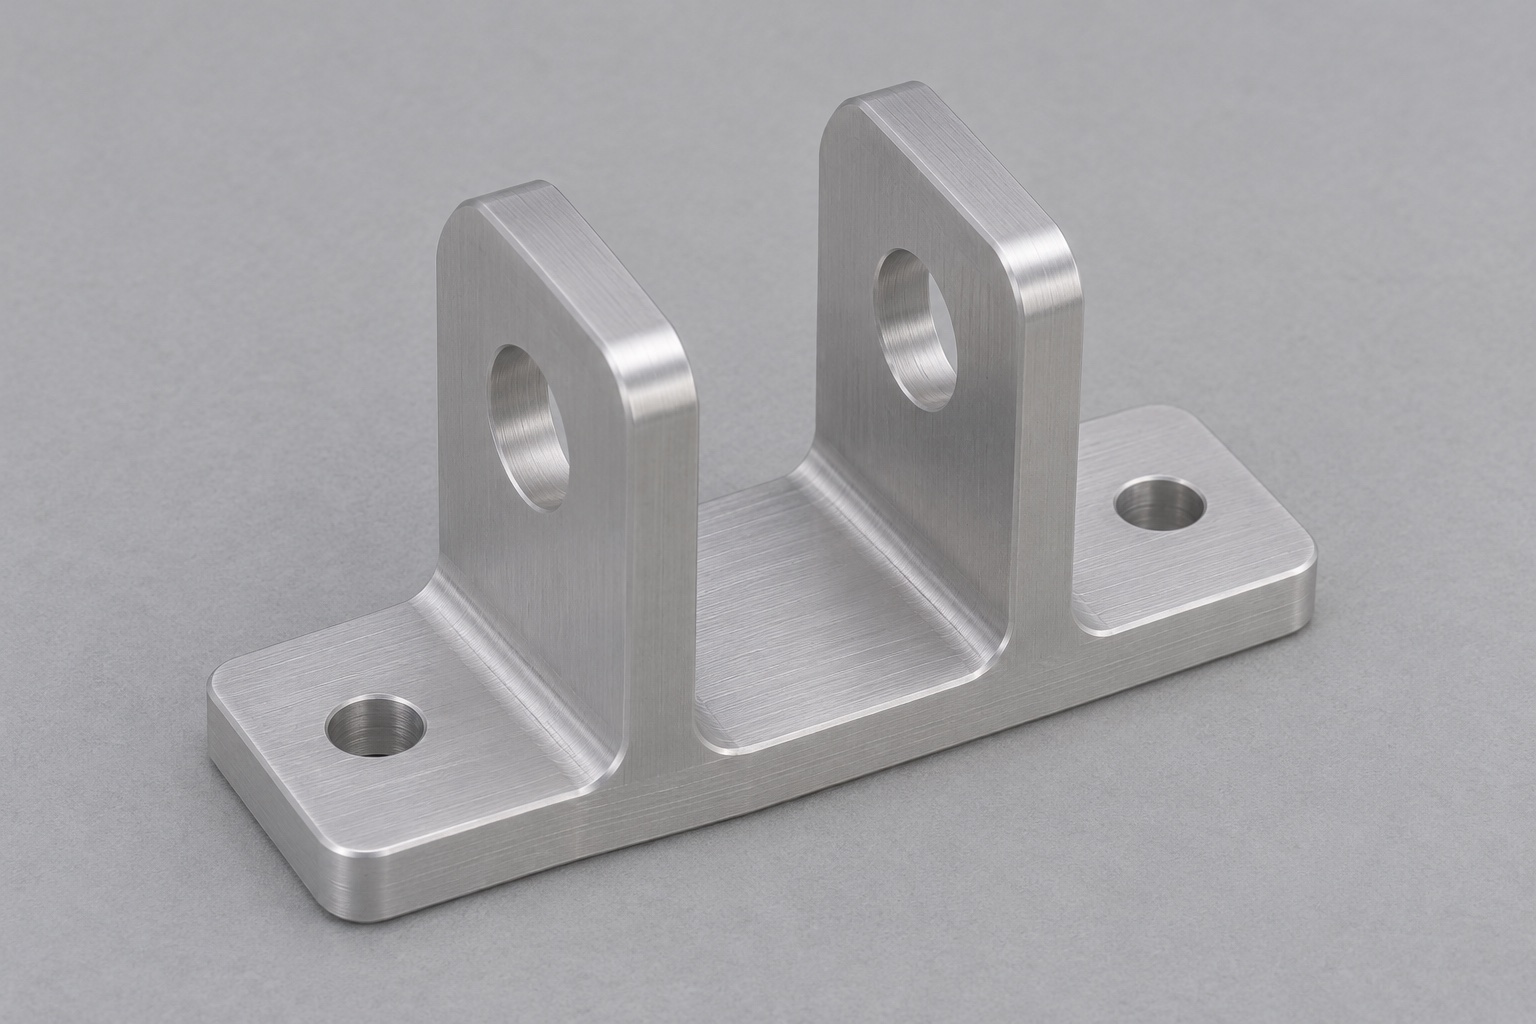
Plan de inspección según la función de montaje
Utilice la cara inferior como referencia principal de apoyo. Si el montaje se posiciona a partir de un lateral o un extremo, añada estas superficies como referencias; de lo contrario, utilice el sistema de referencias (datum) especificado en el plano. En el informe, identifique los dos orificios de las orejetas como «cercano» y «lejano» en relación con la inserción del pasador. Registre la relación prevista entre ambos ejes y el plano de montaje. Separe estas dimensiones de otras, como la separación entre orejetas, el espaciado entre los orificios para pernos y los radios de acuerdo (filetes) en la base. El plano debe mostrar el espacio ocupado por el pasador y el espesor de cualquier espaciador que reduzca la holgura en el canal. Los tornillos de montaje no deben considerarse elementos de posicionamiento de ajuste preciso, a menos que el diseño requiera explícitamente dicha condición.
Material y orientación de la pieza en bruto
Seleccione material 6061 con el temple y la forma de suministro especificados; asegúrese de que la trazabilidad del lote se mantenga junto con la hoja de ruta (documentación de proceso). Oriente la pieza en bruto de modo que la base y las «orejas» (pestañas) puedan mecanizarse permitiendo el acceso a sus bases (raíces). Deje suficiente material para la sujeción y para lograr una superficie de asiento limpia, pero evite añadir material innecesario que requiera una herramienta de corte con un voladizo excesivamente largo. Separe la superficie de asiento funcional de cualquier zona de sujeción temporal que vaya a ser eliminada posteriormente. Si existe riesgo de desplazamiento del material durante el desbaste pesado, deje un sobreespesor para el acabado y verifique la base entre operaciones. Una secuencia que resulte en una cara inferior deformada (arqueada), aunque logre unas pestañas bien mecanizadas, no resuelve el problema fundamental del asiento de la pieza.
Mecanizado de la base y desbaste del canal en U
Mecanice el asiento y establezca las referencias para la siguiente sujeción. Apoye la pieza bajo el canal y retire el grueso del material antes de acabar las orejetas. Distribuya el desbaste para no dejar una orejeta delgada mientras la otra requiere pasadas intensas. Respete el radio de raíz y el acceso de la herramienta. Para una serie corta pueden servir mordazas blandas o un apoyo directo bajo la base si el montaje repite y se mantiene limpio. Compruebe la planitud después de liberar la pieza.
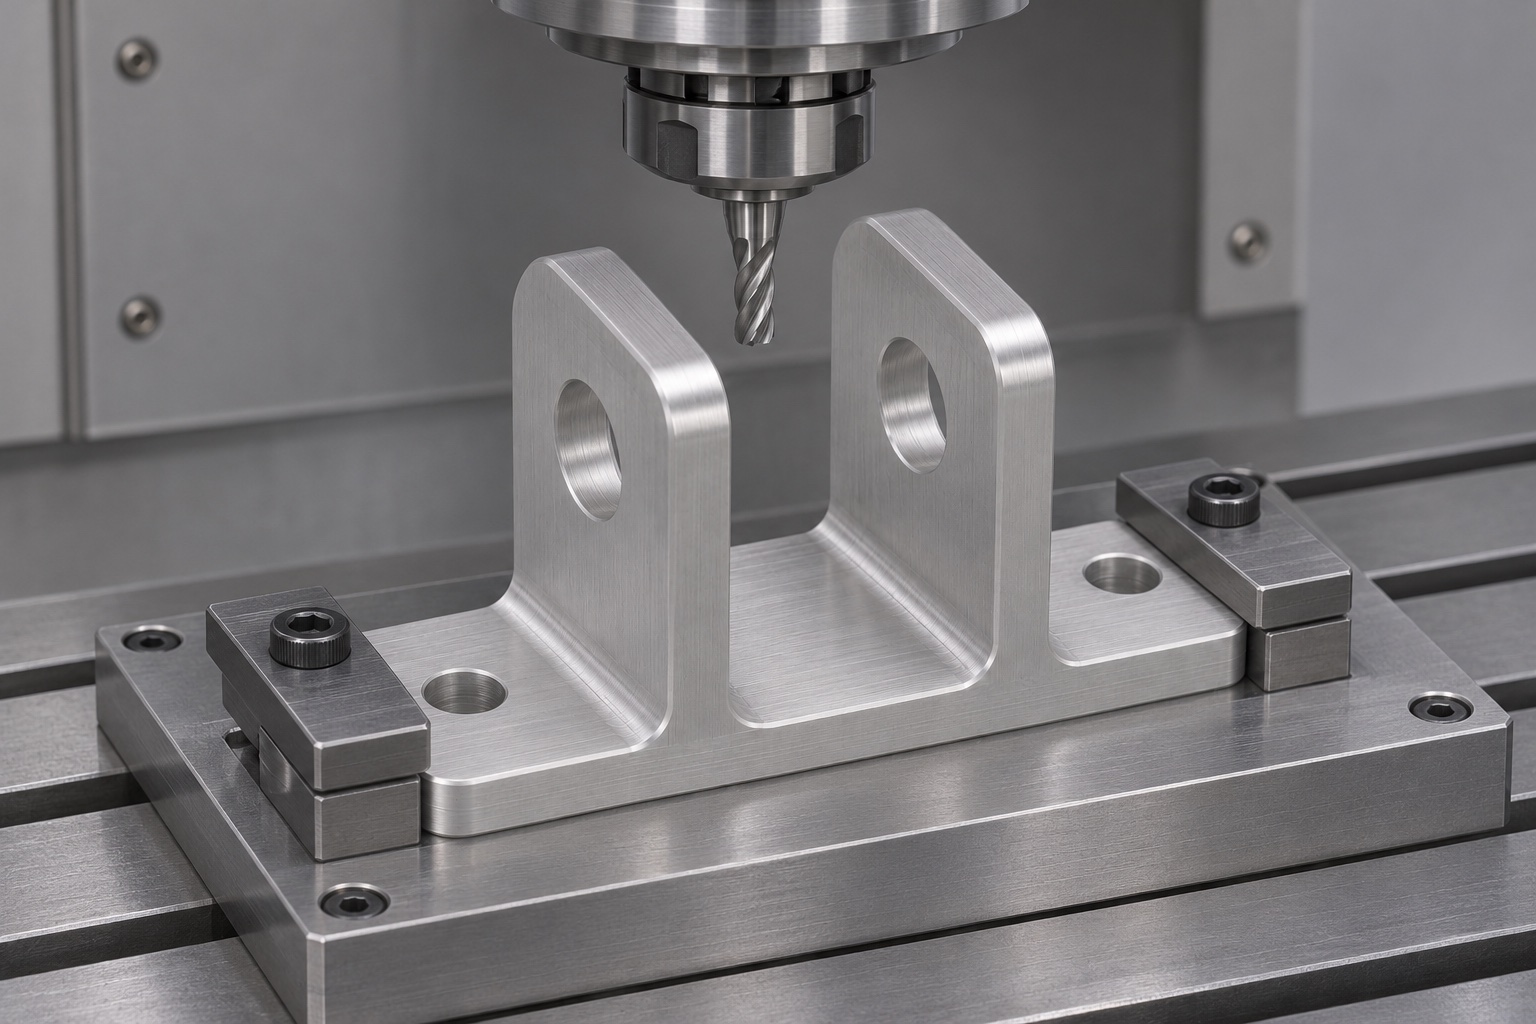
Acabado del montaje y del espacio interior
Utilice la referencia de trabajo (datum) para terminar las pestañas y los orificios de montaje. Inspeccione la superficie de asiento sin aplicar presión de sujeción. Realice el acabado de las dos caras del canal controlando la entrada de la herramienta para limitar las cargas laterales; verifique la abertura superior e inferior para asegurar que exista una conicidad (inclinación) visible. Aplique únicamente los chaflanes especificados en los bordes del canal. Compruebe que ni el radio de la base ni la cabeza de algún tornillo sobresaliente interfieran con el espacio de trabajo (envolvente) de la palanca. Si el diseño lo permite, mantenga el contacto entre el dispositivo de sujeción y la base exclusivamente. No comprima las pestañas delgadas para facilitar la sujeción de la pieza, ya que esto podría alterar tanto la abertura como la alineación de los orificios una vez que se libere la sujeción.
Preparación de los dos orificios laterales
Monte la base contra un tope lateral que garantice la repetibilidad, o bien utilice un método de reorientación validado que permita a la herramienta acceder a ambos soportes laterales («orejas»). Confirme que el husillo pueda alcanzar el orificio más alejado sin interferencias. Realice un taladrado previo antes de alcanzar las dimensiones finales y, en la primera pieza, verifique el orificio más alejado en lugar de extrapolar los datos a partir del orificio más cercano. Si el pasador requiere un ajuste con retención en uno de los lados, utilice las herramientas de acabado y los calibres de aceptación especificados en el plano. En los casos en que una herramienta no pueda acceder de forma segura a través de toda la pieza, emplee configuraciones alineadas por separado e incluya la transferencia de referencias (datum) en el plan de inspección. No se debe dar preferencia, por defecto, a una configuración que no permita realizar mediciones.
Desbarbado y tratamiento superficial
Elimine rebabas en las entradas y salidas de los dos orificios de pivote y en los orificios de montaje. Inspeccione las caras internas mediante el método acordado; una rebaba plegada puede quedar oculta. Si el plano exige acabado superficial, acuerde el enmascarado, los puntos de contacto del proceso y la aceptación final. No aumente un diámetro para compensar un recubrimiento sin especificar. Proteja la cara de asiento de los abrasivos y mantenga separados los lotes con acabados distintos. El ejemplo no atribuye un recubrimiento ni una clase de limpieza.
Inspección de la primera pieza
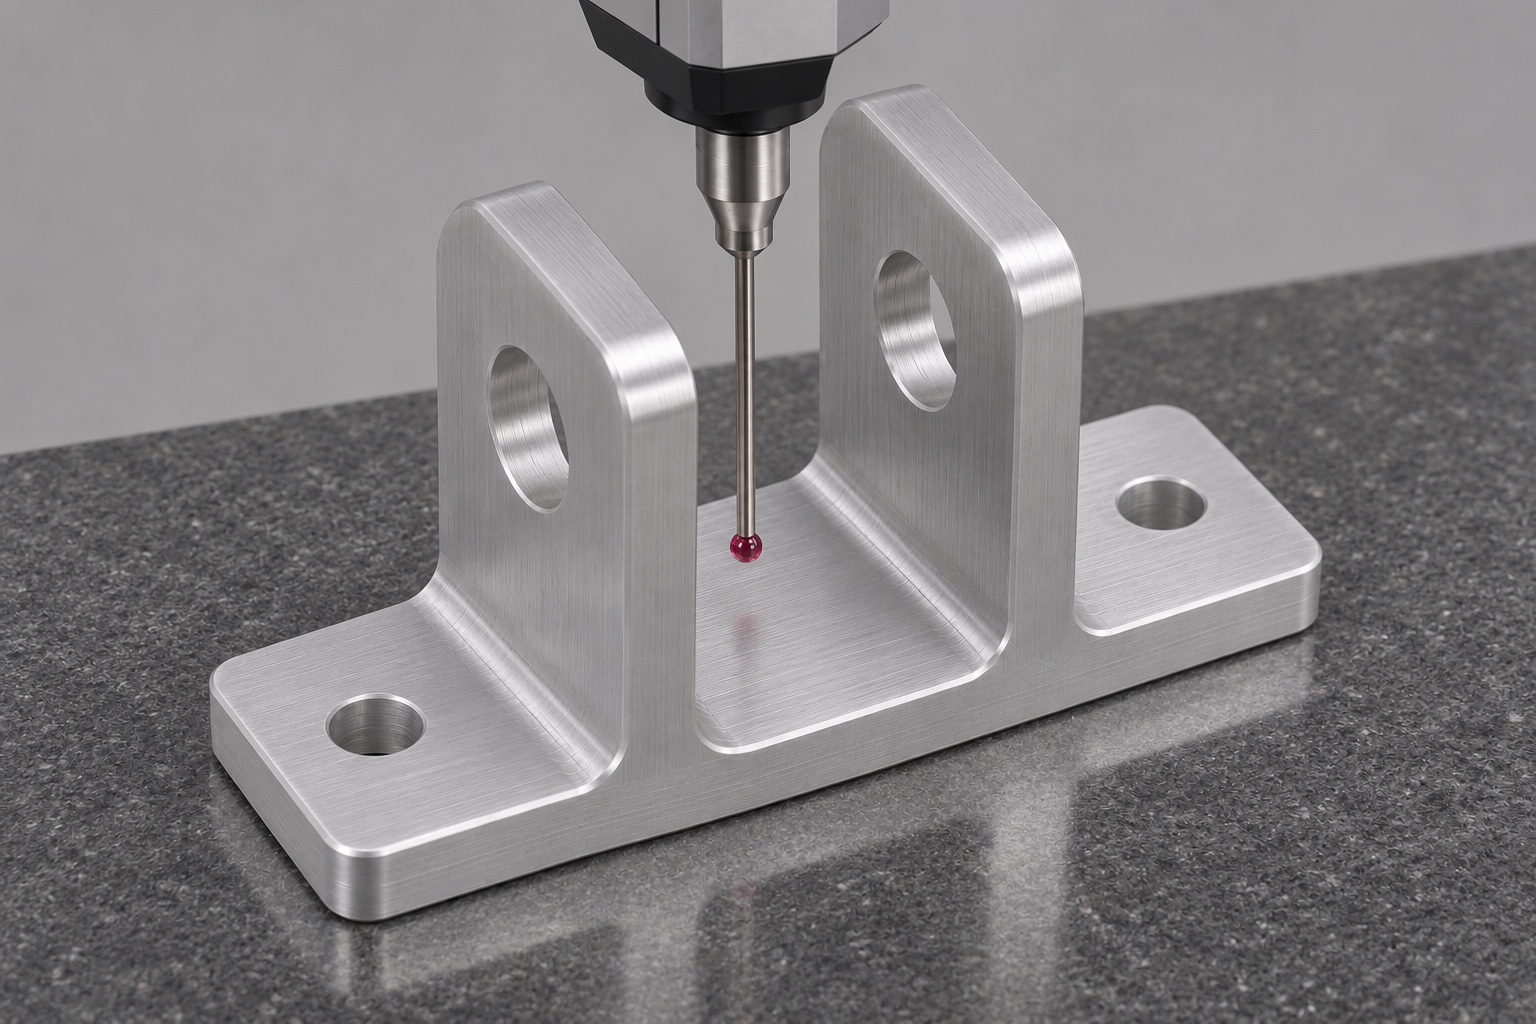
Coloque la base sobre un soporte estable y verificado, y establezca el sistema de coordenadas a partir de las referencias (datums) definidas. Mida ambos orificios, distinguiendo entre la posición del centro y el diámetro real, y asegúrese de realizar las mediciones a una profundidad adecuada, evitando los chaflanes. Mida la separación del canal en los puntos indicados en el plano y verifique la disposición de los orificios de montaje utilizando el mismo sistema de referencias. Seleccione una configuración de palpador que sea accesible y asegúrese de que no colisione con ninguno de los soportes laterales. Se puede utilizar un pasador de calibración como complemento, verificando que pase a través de ambos orificios. El informe debe indicar el estado del soporte y su acabado final. Los límites de aceptación deben extraerse siempre del plano oficial aprobado, y no de una ilustración.
Prueba de montaje sin carga
Ensamble el soporte en un muestra de chasis representativo con el elementos de fijación especificado y la palanca de prueba. Instale el pasador nominal utilizando el procedimiento aprobado y gire la palanca con la mano dentro del envolvente definido. Verifique el acceso de retención del pasador y el espacio libre previsto para un cartucho sustituto que no funciona. Si el pasador encaja en el muestra de montaje pero no está instalado, primero inspeccione la planicidad del montaje, los efectos del torque y los residuos del asiento. Si la palanca raspa pero el pasador pasa, inspeccione el espacio libre de la pared interior y cualquier espaciador. Este banco de montaje se propone como mampara de montaje. No es evidencia de funcionalidad diagnóstica ni de vida de eyección repetida.
Paso del prototipo a lotes sucesivos
Después del piloto, congele la orientación del portapiezas, la secuencia de establecimiento de referencias y la herramienta utilizada para terminar el segundo orificio. Mantenga el material y la condición del acabado junto con el informe dimensional. Si se propone un cambio, compare la configuración nueva y anterior en la relación del eje y la separación entre orejas en lugar de comparar únicamente las dimensiones de salida medidas en puntos convenientes. Una primera pieza después del mantenimiento del utillaje o sustitución de la fresa deberá repetir las comprobaciones definidas. Para producciones repetidas de bajo volumen, registre la frecuencia con la que se verifica la alineación y la separación. Sólo extender el muestreo cuando la evidencia y los requisitos aprobados respalden el cambio; En este ejemplo no se asume ninguna capacidad lograda.
Presupuestos con el mismo alcance
Enviar a los proveedores los mismos requisitos controlados de plano e inspección. Indique la disponibilidad de pasadores, palancas y muestras de chasis por separado, ya que una cotización de componentes puede no incluir un accesorio funcional. Especifique si el proveedor debe proponer tanto una operación alineada como una alternativa de dos configuraciones. Distinga el coste de probar el primer artículo del precio de la pieza repetida. Pregunte cómo piensa el proveedor inspeccionar las salidas del orificio interior y verificar la alineación. Documente la responsabilidad de cualquier anodizado y aceptación del tamaño final. Esto permite a un comprador de ingeniería comparar opciones de procesos reales en lugar de tratar descripciones de piezas idénticas como evidencia de un alcance de fabricación equivalente.
Embalaje con apoyo bajo la base
Utilice una cavidad ajustada que restrinja la base y deje espacio encima y alrededor de ambas orejas. Un separador debe proteger las lengüetas de los pernos y la cara de asiento sin presionar los bordes del orificio. Si el trabajo incluye pasadores o tornillos, conténgalos de forma independiente para que no puedan viajar hacia el canal en tránsito. Etiquete las piezas o paquetes según lo acordado y vincule el informe de inspección final al lote. Se trata de un embalaje protector normal para un componente mecánico. Al recibirlo, busque marcas de impacto en cualquiera de las orejas e inspeccione la base antes de usar un pasador maestro o el accesorio previsto para verificar la instalación.
FAQ
¿Qué hace que este sea un caso representativo?
Especifica una ruta propuesta de fabricación e inspección para un soporte de ejemplo. No identifica a un cliente, no reclama certificación ni informa resultados medidos.
¿Por qué inspeccionar el soporte con poca o ninguna sujeción?
La sujeción puede cerrar el espacio o aplanar una base arqueada. Registre la condición de medición prevista para evitar aceptar una geometría que solo existe bajo la carga del accesorio.
¿Qué pasa si el pasador debe presionar solo una oreja?
Defina ambos ajustes individualmente y verifique la inserción y el soporte del pasador en la dirección deseada. No es necesario que el orificio de retención y el orificio libre sean del mismo tamaño.
¿Qué verifica el sustituto del cartucho?
Puede mostrar interferencia mecánica local durante el ajuste de banco definido. No evalúa el manejo de muestras, la confiabilidad ni el funcionamiento de un analizador en funcionamiento.
¿Incluye el caso algún recubrimiento?
No, a menos que el plano aprobado especifique uno. Si se requiere tratamiento, aclare las áreas enmascaradas y verifique las características de ajuste en la condición de acabado final.
¿Qué documentación debe acompañar a los lotes sucesivos?
Utilice el informe dimensional requerido, material rastreable e información de acabado, y la revisión del accesorio acordado o componentes coincidentes si se incluye una verificación de ajuste.
tanghangyun@oemach.com