
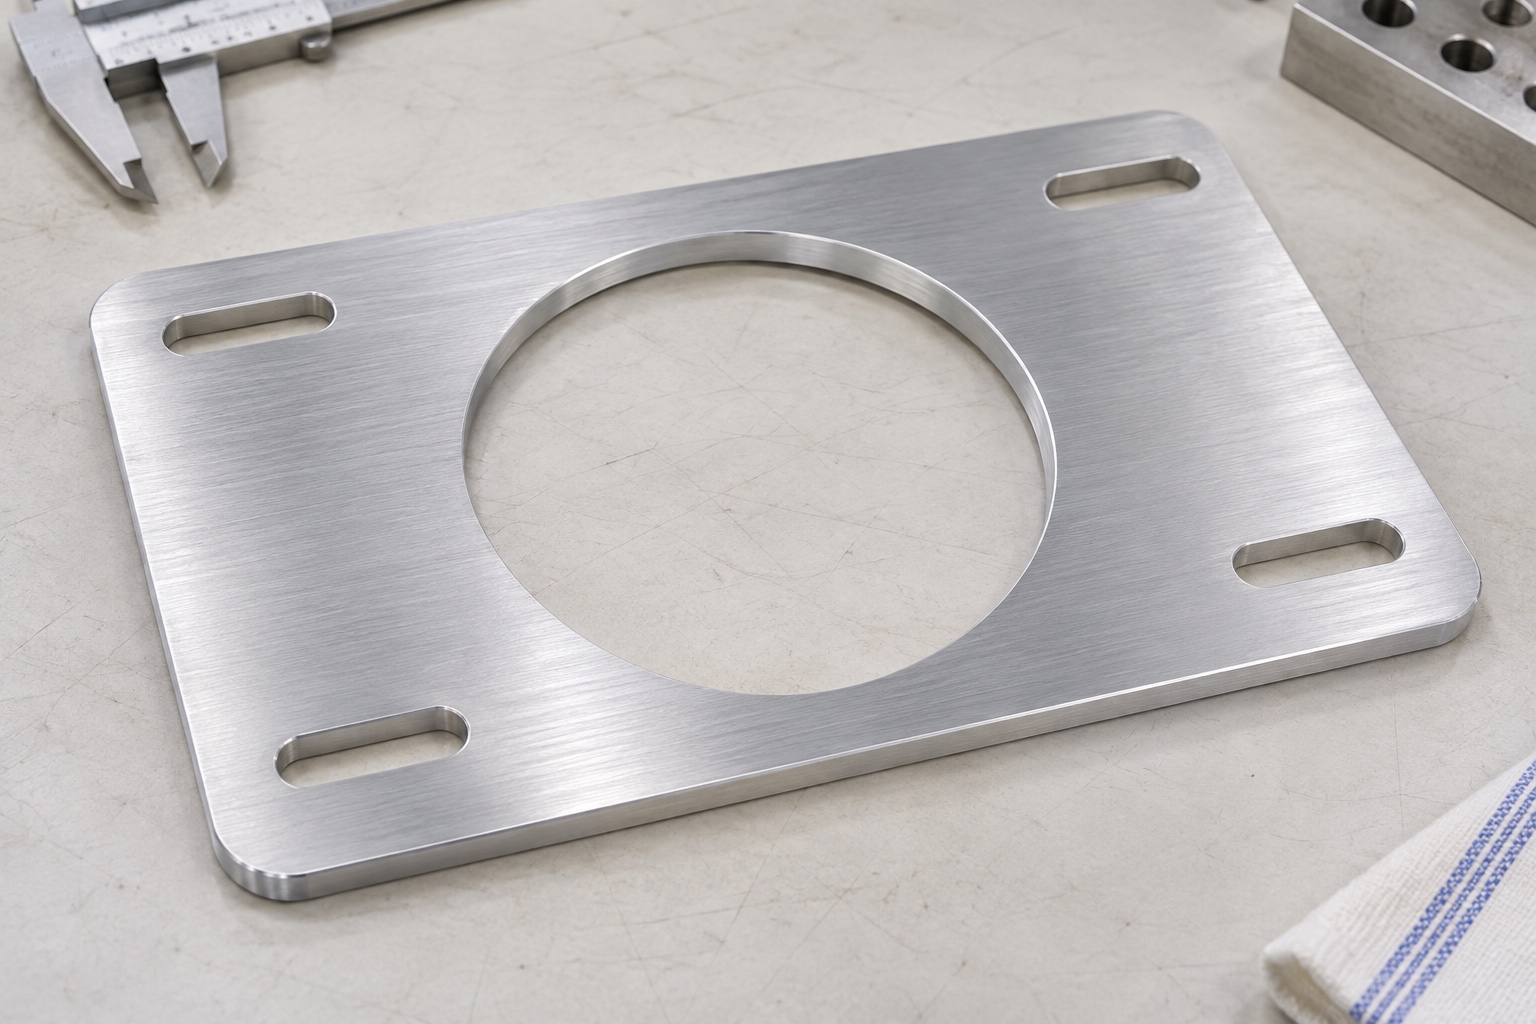
Repräsentative Platte und Umfang des Beispiels
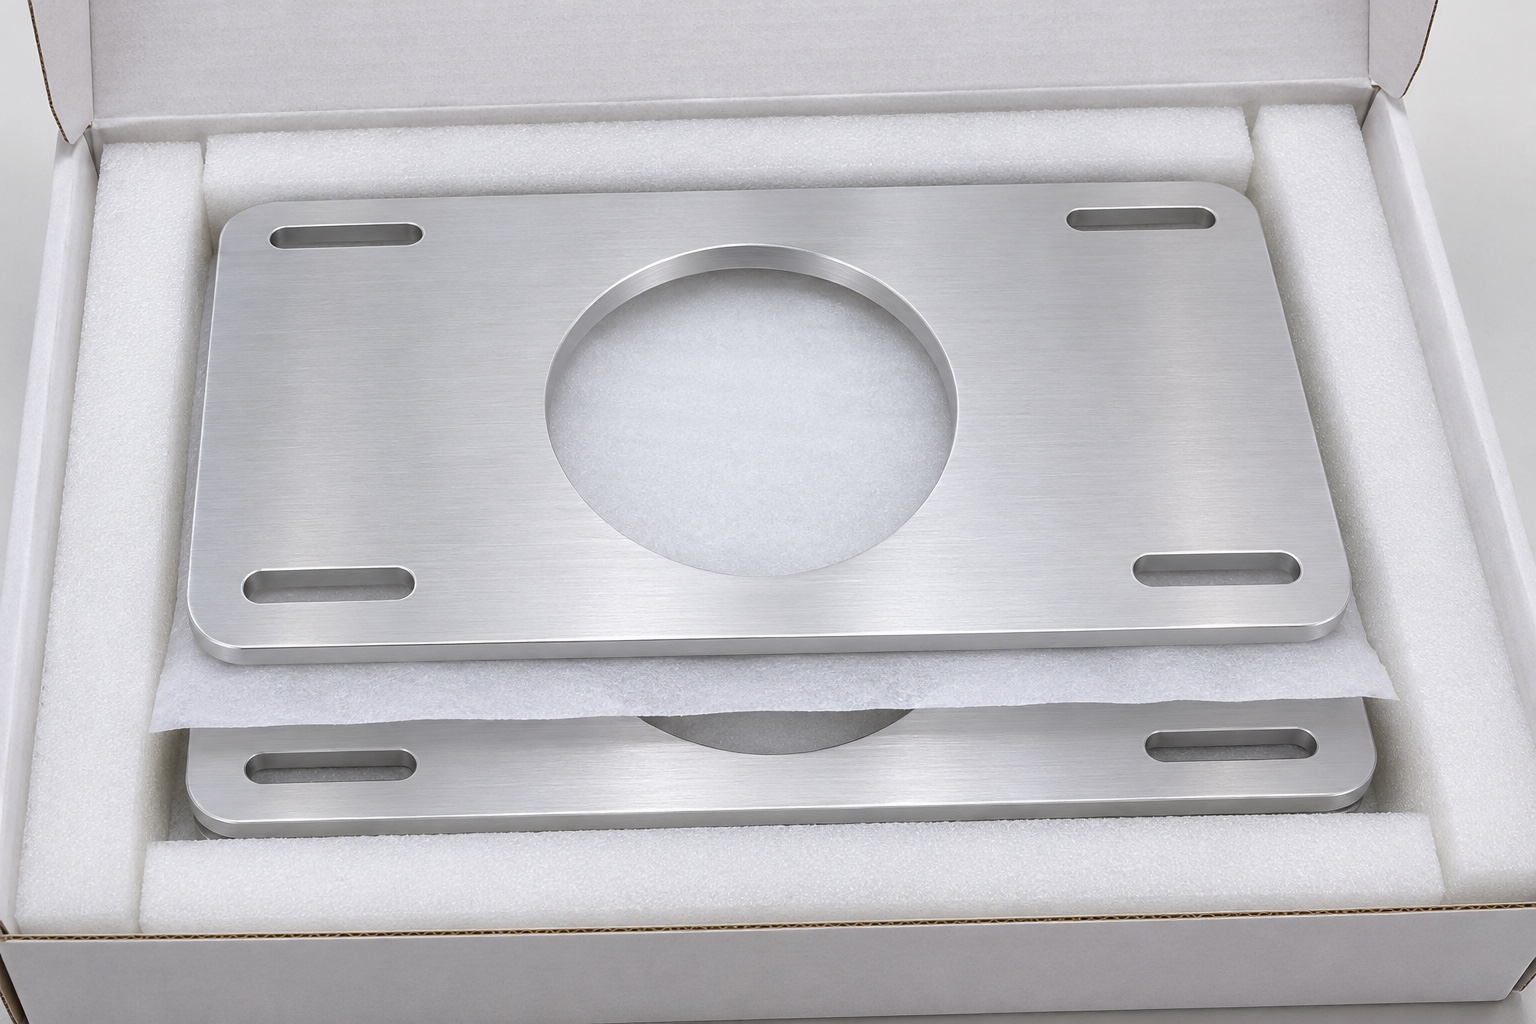
Dieser repräsentative Fall einer medizinischen CNC-Fräsbearbeitung behandelt eine 6061-Lüfter-Montageplatte im Kontext einer Patientenwärmeeinheit. Es handelt sich nicht um eine Lieferung an einen bestimmten Kunden, keinen zertifizierten Ersatz oder ein getestetes Wärmesystem. Es werden keine erreichten Toleranzen, Luftströmungs-, Temperaturregelungsergebnisse oder Patientenergebnisse beansprucht. Die Geometrie ist eine rechteckige Platte mit einer zentralen runden Öffnung und vier äußeren Montagelanglöchern. Das Beispiel erklärt, wie ein Lieferant die Fertigung und Inspektion planen könnte, nachdem genehmigte Anforderungen vorliegen. Lüfterauswahl, Elektroarbeiten, Montageanleitungen und Gerätequalifikation bleiben getrennt von der Abnahme der Platte nach ihrer kontrollierten mechanischen Definition.
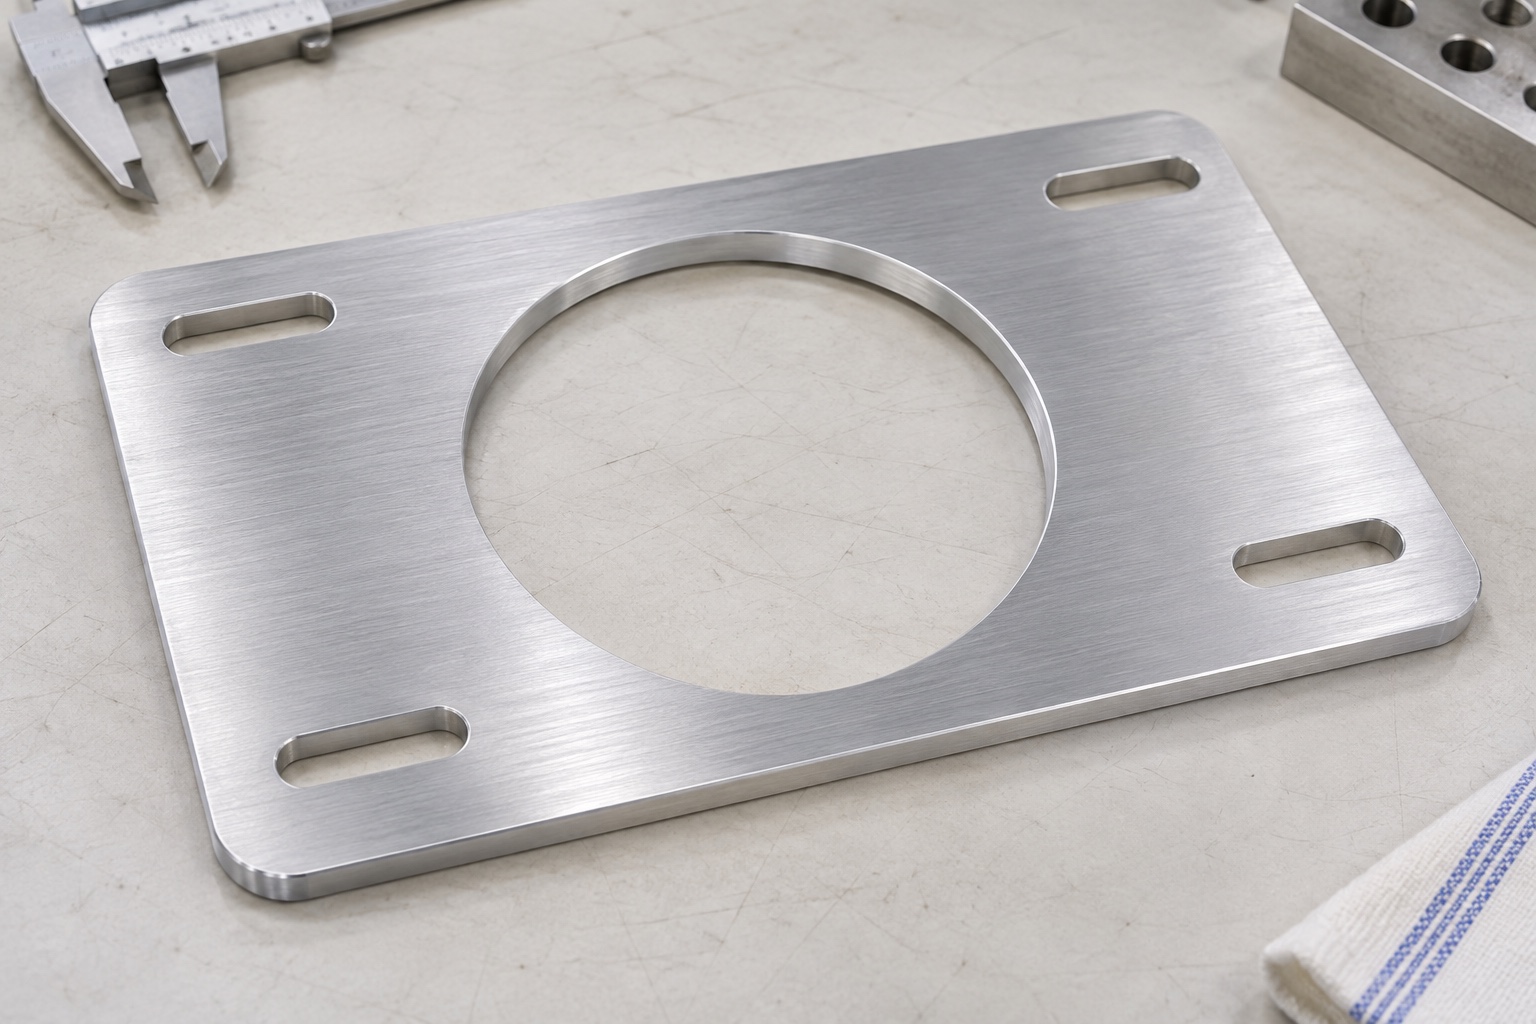
Dateien und Abnahmebedingungen abgleichen
Bei einem echten Projekt würden Zeichnungen und Modellüberarbeitungen zusammen überprüft, bevor man Lagerbestände oder Vorrichtungen auswählt. Der Lieferant würde nach fehlenden Definitionen der Sitzkontakte, der Öffnungsfunktion, der Schlitzgeometrie und des erforderlichen Prüfzustands fragen. Eine visuelle Ähnlichkeit mit einer anderen Gebläseplatte würde keine angenommene Montage-Schnittstelle rechtfertigen. Das Angebot würde Material, Menge, Endbearbeitung und Prüfnachweise angeben, anstatt schwierige Zusammenhänge hinter einer allgemeinen Präzisionsangabe zu verschweigen. Spätere Designänderungen würden einer kontrollierten Revision folgen, damit Beschaffung, Fertigung und Prüfung weiterhin auf dasselbe Bauteil Bezug nehmen und nicht eine Mischung aus früheren und späteren Schnittstellendefinitionen verwenden.
Die Sitzreferenzen festlegen
Die vorgeschlagene Zeichnungsprüfung würde nützliche Sitzbereiche identifizieren und sie von Bereichen unterscheiden, die nicht den genehmigten Halter kontaktieren. Die Stärke würde separat von der Form und jeglicher erforderlicher Beziehung zwischen den Flächen behandelt werden. Der Lieferant würde klären, ob das Teil frei oder in einem bestimmten montierten Zustand akzeptiert wird. Wenn die Montagehardware die Definition beeinflusst, würden genehmigte Details bereitgestellt. Eine beliebige Vorrichtung, die die Platte flachzieht, würde nicht zum Akzeptanzmaßstab. Der Prüfplan würde die beabsichtigte Geometrie behandeln, anstatt einen günstigen Zustand zu berichten, der durch eine nicht dokumentierte Unterstützung oder Anzugsanordnung erzeugt wurde.
Definieren Sie die Öffnungs- und Schlitzschnittstellen
Die zentrale runde Öffnung würde gemäß dem kontrollierten Design als Lage- oder Passgenauigkeitsgeometrie identifiziert werden. Ihre Größe und Position wären vom Montage-Schlitzmuster getrennt. Der Lieferant würde die nützliche Schlitzlänge, Breite, Ausrichtung und Endbedingungen überprüfen, zusammen mit dem genehmigten angrenzenden Raum. Eine Schraube, die durch einen Schlitz geht, würde nicht die gesamte Schnittstelle festlegen. Dieses Beispiel wählt keine Öffnung für den Luftstrom aus und legt keinen verstellbaren Montagepunkt fest. Diese Entscheidungen liegen beim verantwortlichen Design. Die Fertigung würde von der genehmigten mechanischen Definition ausgehen, anstatt ein vollständiges Erwärmungssystem aus der Plattenkontur abzuleiten.
Materialidentität und Behandlungsumfang bestätigen
Der angegebene 6061-Zustand, die Halbzeugform und die Dokumentationsanforderungen würden vor einer tatsächlichen Materialfreigabe bestätigt werden. Die Identität würde weiterhin mit der Zeichnungsrevision und dem Produktionsdatensatz verknüpft bleiben. Jeder vorgeschlagene Ersatz müsste genehmigt werden. Eloxieren, eine andere Behandlung oder Kennzeichnung hätte einen kontrollierten Umfang und einen expliziten Endabnahmezustand. Der Fall schließt nicht auf elektrische Isolierung, Korrosionsprüfungsergebnisse oder Reinigungskompatibilität aufgrund eines Finish-Namens. Der Lieferant würde tatsächliche Materialdokumente von Maßnachweisen und Gerätequalifikationen unterscheiden. Eine Messung, die vor der Behandlung durchgeführt wird, würde nicht automatisch für eine Anforderung wiederverwendet, die nur für die fertige Platte gilt.
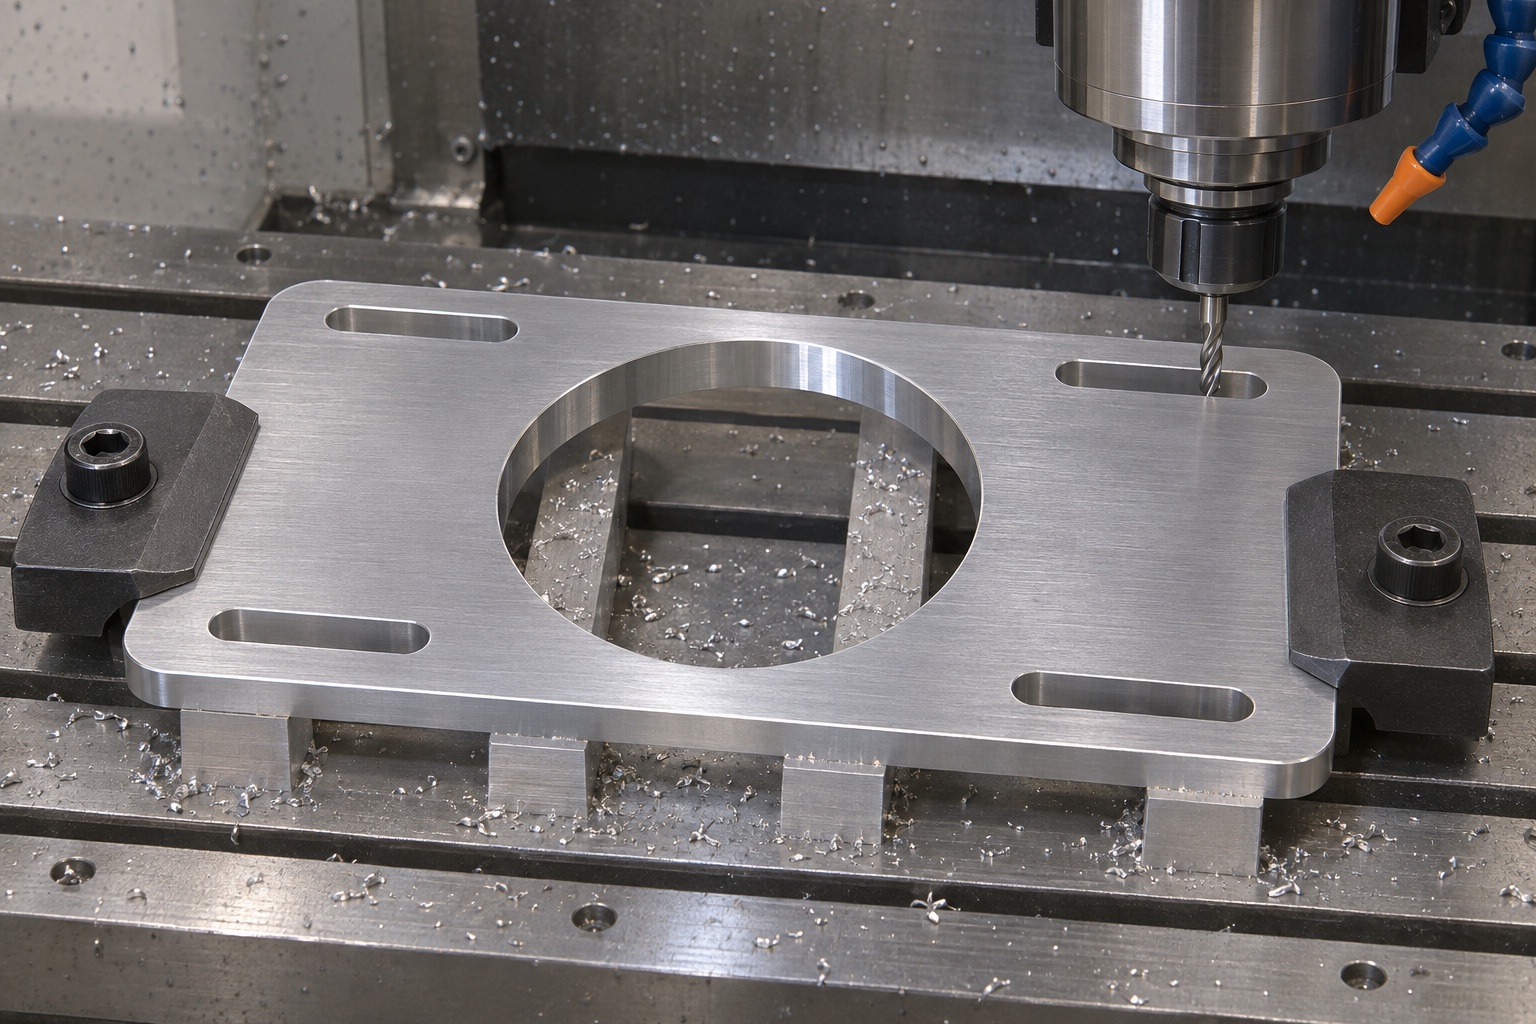
Plane eine unterstützte Fräsfolge
Die typische Vorgehensweise würde überlegen, wie man die Flächen, die zentrale Öffnung und die Montagestege herstellt, während die Unterstützung um die restlichen Stege erhalten bleibt. Die tatsächlichen Maße, das Rohteil und die Ausrüstung bestimmen die Reihenfolge. Es werden keine universellen Vorschübe, Drehzahlen oder Wärmebehandlungen festgelegt. Der Lieferant würde festlegen, welche Referenzflächen in welchem Stadium verfügbar sind und wie sie bei späteren Arbeiten geschützt werden. Das Entfernen des zentralen Bereichs verändert die Unterstützungsmöglichkeiten, daher würde der Zugriff auf Vorrichtungen vor der Produktion überprüft und nicht nachträglich improvisiert. Ein praktischer Weg benötigt trotzdem abschließende Nachweise für die akzeptierte Platte nach den Vorgängen, die Sitz- und Montageverhältnisse beeinflussen können.
Referenzen wiederherstellen, ohne die Platte zu zwingen
Jede Umkehrung oder sekundäre Vorrichtung würde die zugelassenen Bezugspunkte wiederherstellen und verhindern, dass durch Klemmen verursachte Formabweichungen als Konformitätsnachweis betrachtet werden. Der Plan würde die Montageunterstützung von der Endabnahmeunterstützung unterscheiden. Wenn eine montierte Inspektion erforderlich wäre, würden deren zugelassenes Zubehör und Zustand absichtlich reproduziert. Ein Unterschied zwischen eingeschränkten und freigegebenen Beobachtungen würde vor dem korrigierenden Schneiden überprüft. Der Lieferant würde nicht einfach zusätzliches Material entfernen, nur weil eine andere Vorrichtung einen anderen Messwert liefert. Dies hält den Prozess auf ein reproduzierbares Bauteil gegen kontrollierte Anforderungen fokussiert, anstatt auf eine bestandene Messung, die durch Festziehen, Verschieben oder Fixieren der Platte erzielt wurde, bis die gewünschte Beobachtung erscheint.
Kanten fertigstellen und den Endzustand herstellen
Die Kantenbearbeitung würde die zentrale Öffnung, die Slot-Enden, die Montagekontakte und den Umfang abdecken. Nützliche Slotbewegungen und Sitzbereiche würden erhalten bleiben. Die Route würde Merkmale identifizieren, die nach der Kantenbearbeitung oder nach genehmigter Behandlung erneut überprüft werden müssen. Lockeres Material würde vor Schnittstellenversuchen entfernt werden, aber gewöhnliche Späneentfernung würde nicht als validierte Reinigung beschrieben. Das Gehäuse erhebt keinen Anspruch auf sterile Lieferung. Kennzeichnung und schützender Umgang würden nützliche Kontakte bewahren, anstatt sie zu verdecken. Ein echtes Abnahmeprotokoll würde den tatsächlichen Endzustand und die ausgeführten Arbeiten dokumentieren, anstatt Messungen von vor und nach der Behandlung zu kombinieren, als hätte sich nichts geändert.
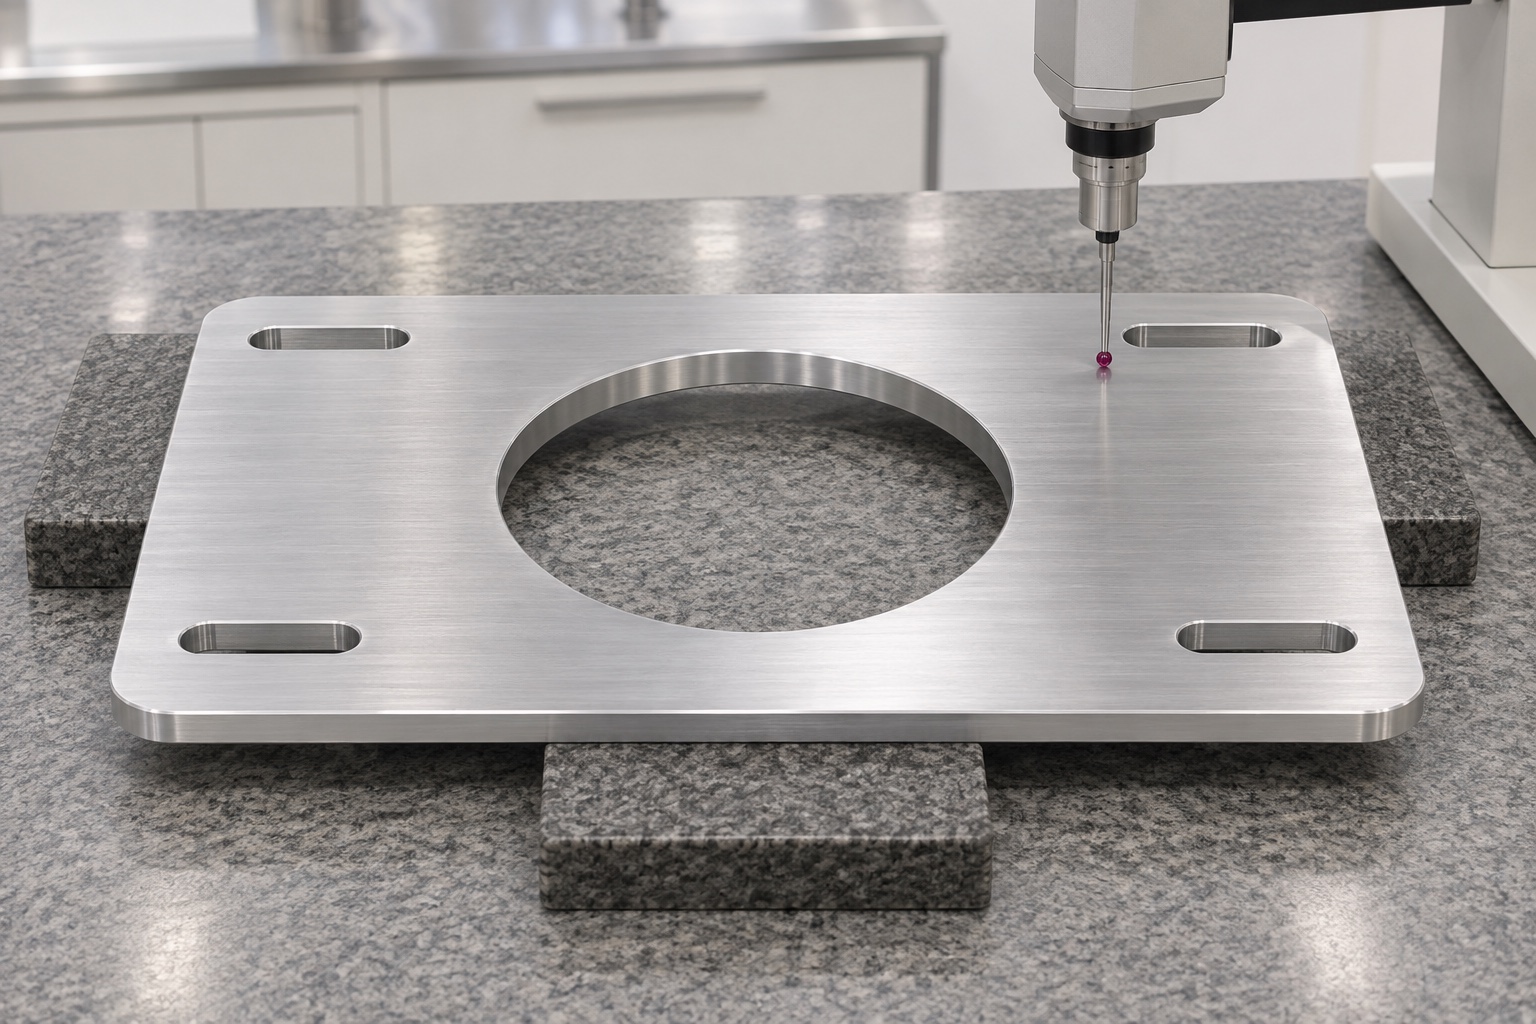
Definiere ein charakteristikbasiertes Inspektionspaket
Die Beispielmatrix würde Dicke, nützliche Sitzform, Öffnungsgröße und -position, Schlitzmaße und Montagemuster-Beziehungen voneinander trennen. Jede Anforderung hätte eine geeignete Methode, Referenz und Bauteilzustand. Koordinaten-, optische oder Kontaktmessungen würden Zugang zum tatsächlichen Merkmal und einen dokumentierten Umfang benötigen. Ein echter Bericht würde Bauteile, Instrumente, Revision und gemessene Ergebnisse im Vergleich zu genehmigten Grenzen aufzeigen. Dieser Fall enthält keine erfundene Prüftabelle. Wenn eine vorgeschlagene Methode einen benötigten Bereich nicht bewerten könnte, würde diese Einschränkung vor der Produktion gelöst werden, anstatt hinter einer allgemeinen Aussage zu verstecken, dass jede Platte auf Präzisionsgeräten überprüft wurde.
Betrachte eine hypothetische Wipp-Schnittstelle
Angenommen, eine identifizierte inerte Gebläsereferenz kippelte oder berührte unerwartet die zentrale Öffnung. Dies ist ein diagnostisches Szenario, kein berichtetes Fertigungsergebnis. Der Lieferant würde die Beobachtung sichern und die Sitzbereiche, Referenzausrichtung, Schlitzdefinition sowie Unterstützungs- und Randbedingungen überprüfen. Alle Schlitze zu vergrößern wäre nicht die automatische Reaktion. Eine Fertigungsabweichung würde eine autorisierte Entscheidung erfordern; unvollständige Schnittstelleninformationen müssten geklärt oder überarbeitet werden. Nach genehmigter Korrektur würden die betroffenen Merkmale erneut im definierten Endzustand geprüft. Referenzidentität und Unterstützung würden weiterhin aufgezeichnet, sodass ein geänderter Abstandshalter oder Anzugzustand nicht stillschweigend als gleichwertiger Beweis behandelt wird.
Montagennachweise von Tests des Wärmesystems trennen
Ein träges Schnittstellenvergleich kann den Kontakt und die Freiräume dokumentieren, ohne elektrische Geräte zu installieren oder eine Patientenwärmeeinheit zu betreiben. Er könnte jedoch nicht den Luftstrom, Geräusche, Vibrationsisolierung, Temperaturkontrolle, elektrische Sicherheit oder Patientenergebnisse feststellen. Die zuständige Geräteorganisation würde diese Anforderungen separat definieren und bewerten. Ein Bauteileverzeichnis eines Lieferanten würde keinen Ersatz für ein benanntes kommerzielles System genehmigen. Diese Abgrenzung hält einen repräsentativen Fertigungsfall für die Beschaffung nützlich, ohne dass eine begrenzte Passformbeobachtung zu einer medizinischen Leistungsbehauptung wird. Tatsächliche Beweise würden beschreiben, was gemessen und beobachtet wurde, zusammen mit den spezifischen Einschränkungen der ausgewählten Methoden und Referenzen.
Die Platte schützen und eine echte Bestellung vorbereiten
Für den Transport würde eine individuelle Trennung verhindern, dass Kanten und Sitzflächen benachbarte Metallteile berühren. Halterungen würden verhindern, dass verbleibende Stege verbogen oder Verpackungsreste in den Schlitzen zurückgelassen werden. Die Identität der Teile, Revisionen und Inspektionsaufzeichnungen würden mit der Lieferung verbunden bleiben. Eine echte Anfrage würde kontrollierte Dateien, Materialzustand, Menge, Sitz- und Öffnungsdefinitionen, Schlitzmuster, Zusammenpassungsbereich, Endbearbeitung, Inspektionsumfang und Schutzverpackung enthalten. Dieser repräsentative Ablauf bietet einen konkreten Rahmen für eine Diskussion über die Bearbeitung von medizinischen Geräten, ohne zu implizieren, dass eine Kundenlieferung, Toleranzerreichung, Gebläseleistungstest oder abgeschlossene Qualifizierung eines Patientenwärmegeräts bereits erfolgt ist.
FAQ
Beschreibt dieser Fall eine getestete Lieferung eines Wärmesystems?
Nein. Es ist ein repräsentatives Beispiel für die Herstellung von Bauteilen, ohne dass eine bestimmte Lieferung, gemessene Toleranz, Luftstrom-Ergebnis, Temperaturkontrollergebnis oder Gerätezulassung angegeben ist.
Warum wird die Sitzform separat von der Dicke geprüft?
Dickemessungen zeigen nicht die Form der für den Kontakt relevanten Flächen. Die genehmigte Zeichnung muss die entsprechende Form und den Prüfzustand festlegen.
Kann der Lieferant die zentrale Öffnung aus einem Foto des Gebläses auswählen?
Nein. Ihre Funktion, Größe, Position und vorhandene Freiräume müssen aus der genehmigten mechanischen Definition stammen, nicht aus einem Anwendungsbild abgeleitet werden.
Was würde nach einem hypothetischen Wackelversuch passieren?
Die Beobachtung erhalten und Kontakte, Unterstützung, Kanten sowie Referenzausrichtung prüfen. Vor einer Korrektur die erforderliche Freigabe einholen und danach die betroffenen Merkmale erneut bewerten.
Beweist ein erfolgreicher Montagetest die thermische Leistung?
Nein. Es erfasst nur begrenzte mechanische Geometrie, nicht Luftstrom, Temperaturregelung, Geräuschpegel, elektrische Sicherheit oder die Leistung des gesamten Patientenwärmesystems.
Was wird vor der eigentlichen Produktion benötigt?
Genehmige konsistente Dateien, Materialien, Mengen, Endzustand, Sitz- und Öffnungsgeometrie, Schlitzmuster, Verbindungspunkte, Prüfanforderungen und Schutzverpackung.
tanghangyun@oemach.com