
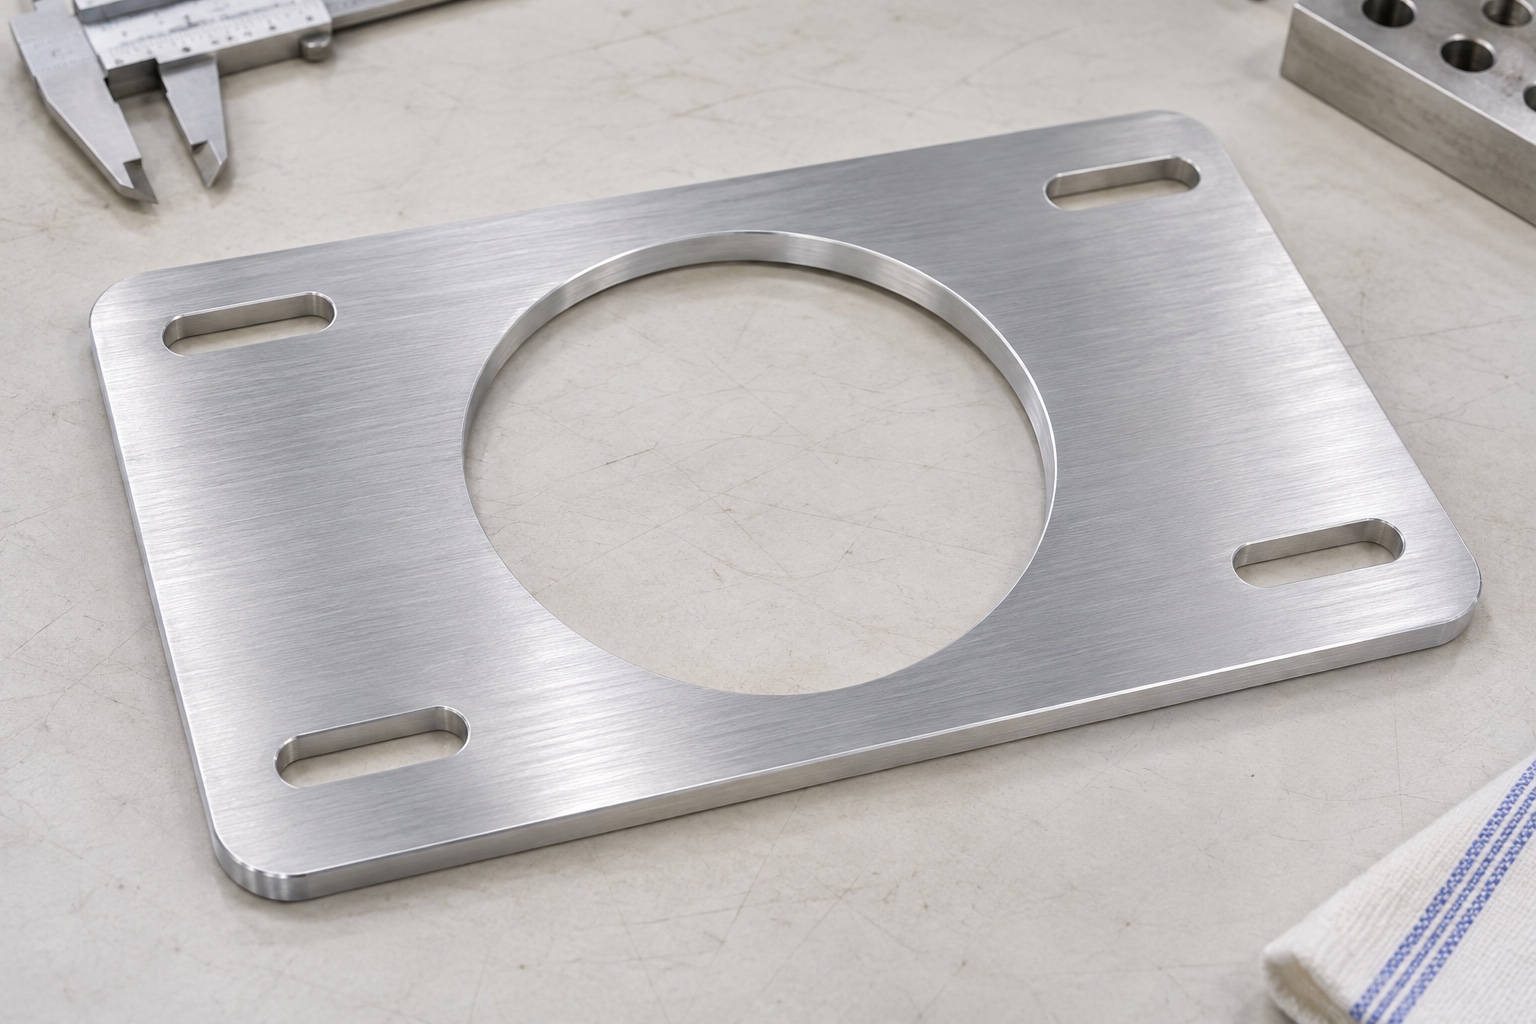
Placa representativa y alcance del ejemplo
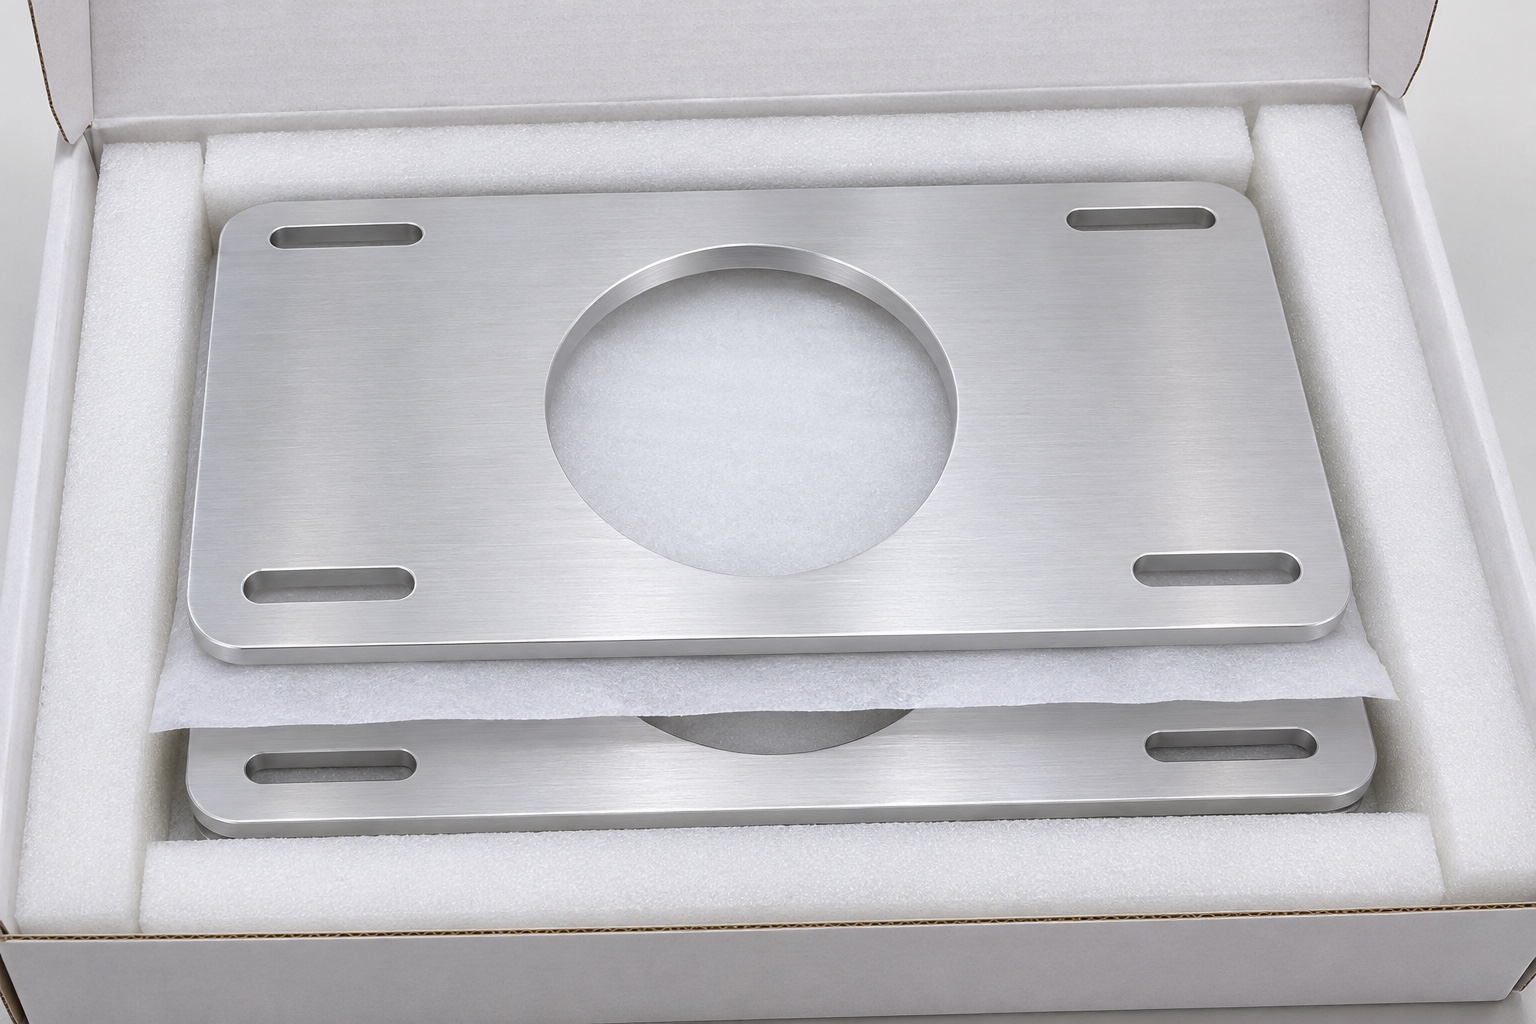
Este caso representativo de fresado CNC médico considera una placa de montaje del ventilador 6061 para un contexto de unidad de calentamiento de pacientes. No es una entrega a un cliente específico, ni un reemplazo certificado o un sistema de calentamiento probado. No se reivindican tolerancias logradas, flujo de aire, resultados de control de temperatura ni resultados para el paciente. La geometría es una placa rectangular con una abertura circular central y cuatro ranuras de montaje externas. El ejemplo explica cómo un proveedor podría planificar la fabricación e inspección después de recibir los requisitos aprobados. La selección del ventilador, el trabajo eléctrico, las instrucciones de ensamblaje y la evaluación del dispositivo permanecen separados de la aceptación de la placa frente a su definición mecánica controlada.
Conciliar archivos y condiciones de aceptación
Para un proyecto real, las revisiones de planos y modelos se verificarían juntos antes de seleccionar el stock o los accesorios. El proveedor solicitaría las definiciones faltantes de los contactos de asiento, el rol de apertura, la geometría de la ranura y el estado de inspección requerido. Una similitud visual con otra placa de ventilador no autorizaría asumir una interfaz de montaje. La cotización identificaría el material, la cantidad, el acabado final y la evidencia de inspección en lugar de omitir relaciones difíciles detrás de una declaración general de precisión. Los cambios de diseño posteriores seguirían una revisión controlada para que compras, mecanizado e inspección continúen referenciando el mismo componente en lugar de una mezcla de definiciones de interfaz anteriores y posteriores.
Establece las referencias de asiento
La revisión de planos propuesta identificaría las áreas útiles para asientos y las distinguiría de las zonas que no contactan con el montaje aprobado. El grosor se trataría por separado de la forma y cualquier relación necesaria entre las caras. El proveedor aclararía si la pieza se acepta libre o en una condición de montaje especificada. Si el hardware de montaje influye en la definición, se proporcionarían los detalles aprobados. Un dispositivo arbitrario que aplana la placa no se convertiría en la referencia de aceptación. El plan de inspección abordaría la geometría prevista en lugar de informar sobre una condición favorable producida por un soporte o ajuste no registrado.
Definir las interfaces de abertura y ranura
La apertura circular central se identificaría como geometría de localización o de holgura según el diseño controlado. Su tamaño y posición estarían separados del patrón de la ranura de montaje. El proveedor revisaría la longitud, el ancho, la orientación y las condiciones finales útiles de la ranura, junto con el contorno aprobado vecino. Un tornillo que pase por una ranura no establecería toda la interfaz. Este ejemplo no elige una apertura para el flujo de aire ni prescribe una posición de montaje ajustable. Esas decisiones corresponden al diseño responsable. La fabricación trabajaría a partir de la definición mecánica aprobada, en lugar de inferir un subsistema de calefacción completo a partir del contorno de la placa.
Confirmar la identidad del material y el alcance del tratamiento
Se confirmaría la condición especificada del 6061, la forma del material y los requisitos de los documentos antes de liberar el material real. La identidad seguiría vinculada a la revisión del plano y al registro de producción. Cualquier sustituto propuesto necesitaría aprobación. El anodizado, otro tratamiento o marcado tendría un alcance controlado y un estado de aceptación final explícito. El caso no implica aislamiento eléctrico, rendimiento en pruebas de corrosión o compatibilidad de limpieza a partir del nombre de un acabado. El proveedor distinguiría los documentos reales del material de la evidencia dimensional y la calificación a nivel de dispositivo. Una medición realizada antes del tratamiento no se reutilizaría automáticamente para un requisito que solo se aplica a la placa terminada después.
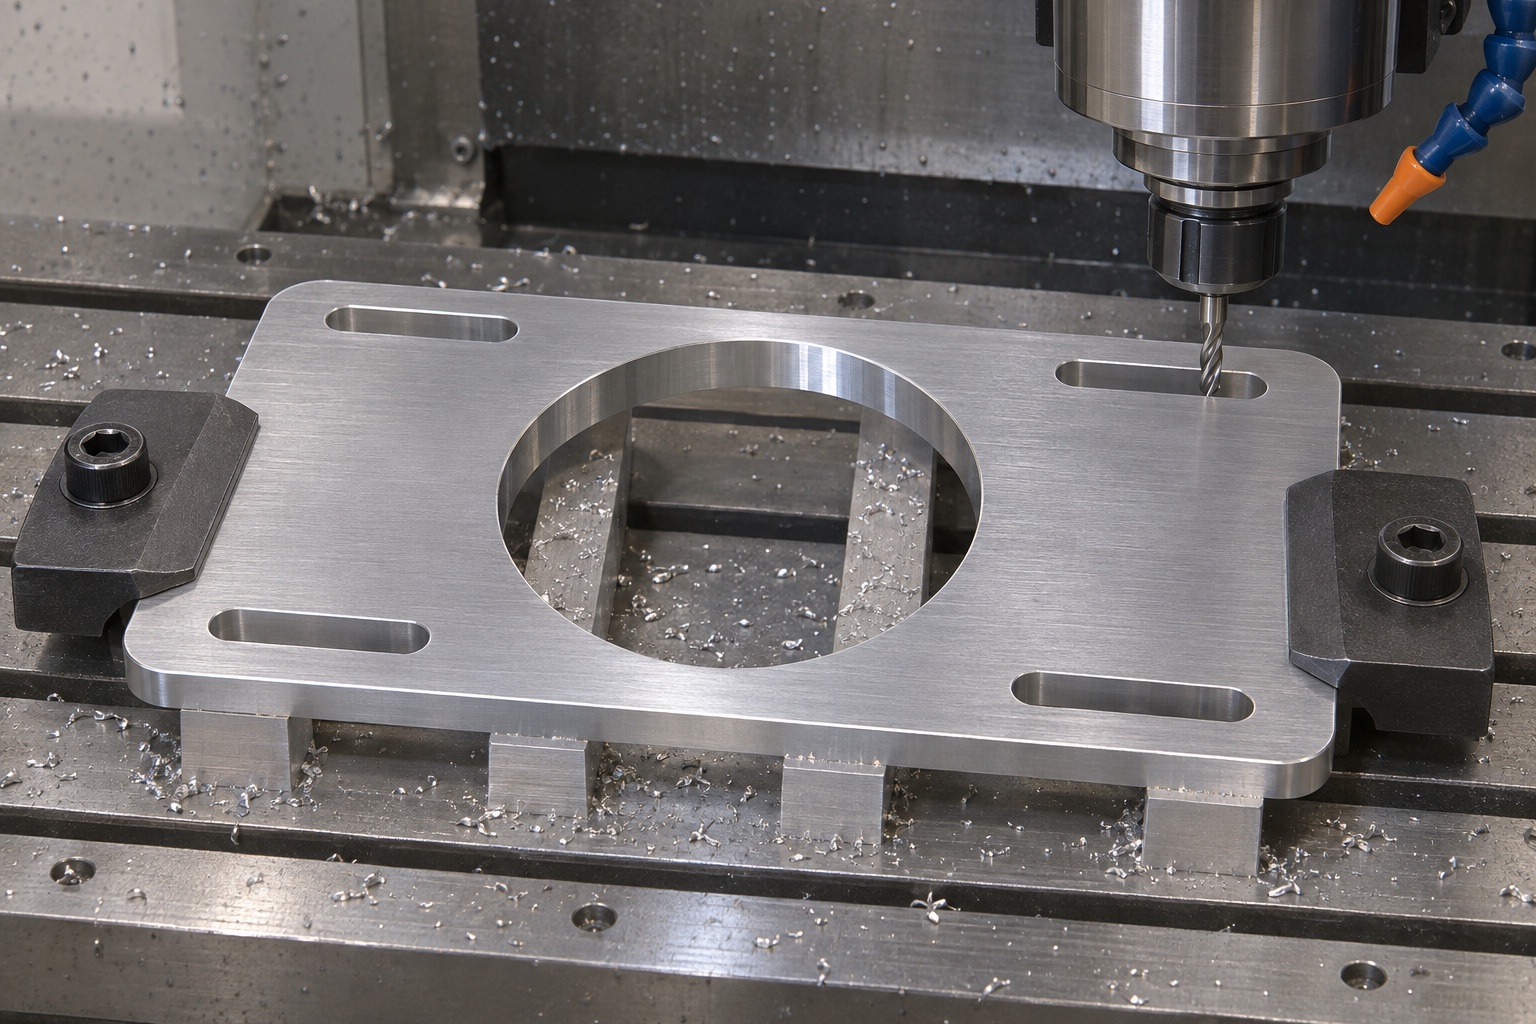
Planifica una secuencia de fresado con soporte
La ruta representativa consideraría cómo producir las caras, la abertura central y las ranuras de montaje mientras se mantiene soporte alrededor de los restantes nervios. Las dimensiones reales, la pieza en bruto y el equipo determinarían la secuencia. No se afirman velocidades de alimentación universales, ni velocidades ni tratamientos térmicos. El proveedor identificaría qué superficies de referencia están disponibles en cada etapa y cómo se protegen durante trabajos posteriores. Quitar la sección central cambia las posibilidades de soporte, por lo que se revisaría el acceso del dispositivo antes de la producción en lugar de improvisarlo después. Una ruta conveniente aún necesitaría evidencia final de la placa aceptada después de operaciones que puedan influir en el asentamiento y las relaciones de montaje.
Recuperar referencias sin forzar la placa
Cualquier inversión o fijación secundaria recuperaría los puntos de referencia aprobados y evitaría tratar la forma inducida por la abrazadera como prueba de conformidad. El plan distinguiría el soporte de mecanizado del soporte para aceptación final. Si se requiriera una inspección montada, se reproducirían deliberadamente su hardware y condición aprobados. Una diferencia entre observaciones restringidas y liberadas provocaría una revisión antes de realizar cortes correctivos. El proveedor no eliminaría material adicional solo porque una fijación diferente produjera una lectura distinta. Esto mantiene el proceso enfocado en un componente reproducible frente a requisitos controlados, en lugar de una medición aprobatoria obtenida al apretar, mover o restringir la placa hasta que aparezca la observación deseada.
Acabar los bordes y establecer el estado final
El acabado de los bordes cubriría la apertura central, los extremos de las ranuras, los contactos de montaje y el perímetro. Se conservarían las zonas útiles de recorrido de la ranura y de asiento. La ruta identificaría las características que necesitaran reinspección después del trabajo de los bordes o tratamiento aprobado. El material suelto se removería antes de las pruebas de interfaz, pero la remoción ordinaria de virutas no se describiría como limpieza validada. El caso no hace ninguna afirmación sobre entrega estéril. El marcado y el manejo protector preservarían los contactos útiles en lugar de taparlos. Un registro real de aceptación identificaría el estado final real y las operaciones realizadas en lugar de combinar mediciones de antes y después del tratamiento como si nada hubiera cambiado.
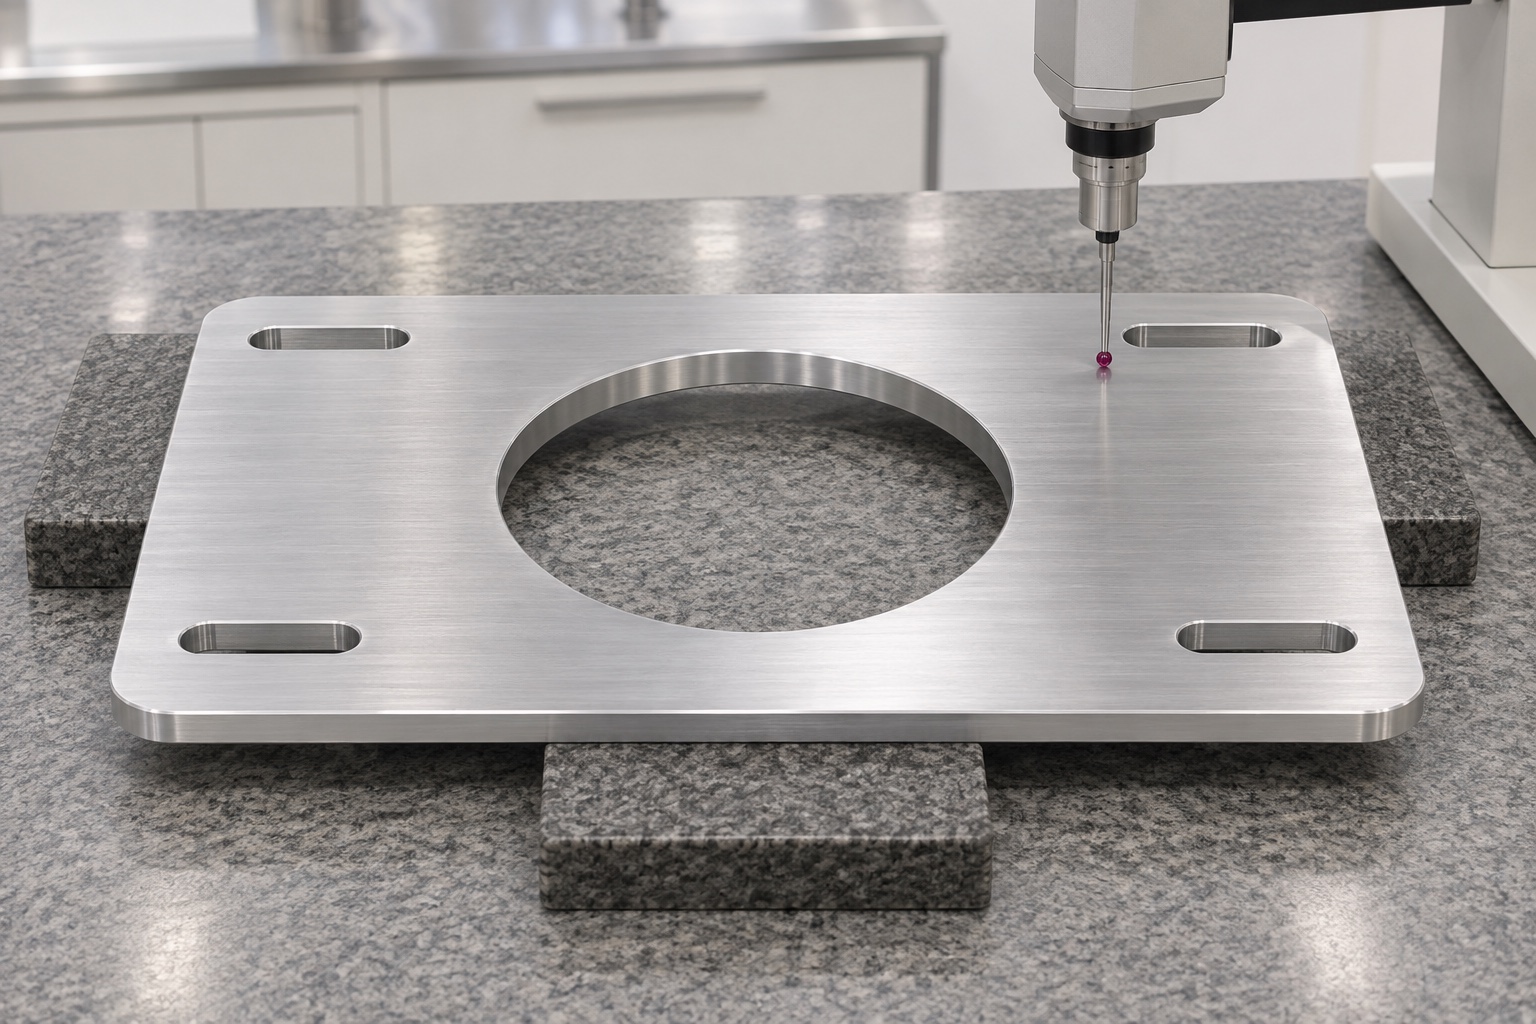
Definir un paquete de inspección basado en características
La matriz de ejemplo separaría grosor, forma útil de los asientos, tamaño y posición de la apertura, dimensiones de ranuras y relaciones del patrón de montaje. Cada requisito tendría un método adecuado, referencia y estado de la pieza. Las mediciones por coordenadas, ópticas o de contacto necesitarían acceso a la característica real y un alcance documentado. Un informe real identificaría piezas, instrumentos, revisiones y resultados medidos contra los límites aprobados. Este caso no incluye una tabla de inspección fabricada. Si un método propuesto no pudiera evaluar una región requerida, esa limitación se resolvería antes de la producción en lugar de ocultarla detrás de una declaración general de que cada placa se comprobó en equipos de precisión.
Considera una interfaz de balanceo hipotética
Supongamos que una referencia identificada con forma de ventilador inerte se moviera o contactara la apertura central inesperadamente. Este es un escenario de diagnóstico, no un resultado reportado de fabricación. El proveedor conservaría la observación y revisaría las áreas de asentamiento, la alineación de la referencia, la definición de ranuras, el soporte y las condiciones de los bordes. Ampliar todas las ranuras no sería la respuesta automática. Una desviación de fabricación requeriría una decisión de corrección autorizada; la información incompleta de la interfaz requeriría aclaración o revisión. Después de la corrección aprobada, se inspeccionarían nuevamente las características afectadas en el estado final definido. La identidad de la referencia y el soporte seguirían registrados para que un espaciador cambiado o una condición de apriete no se trate silenciosamente como evidencia equivalente.
Separar las pruebas de montaje de las del sistema de calentamiento
Una comparación de interfaz inerte podría documentar contacto y espacio libre sin instalar equipos eléctricos ni operar una unidad de calentamiento para pacientes. No podría establecer flujo de aire, ruido, aislamiento de vibraciones, control de temperatura, seguridad eléctrica o resultados en pacientes. La organización responsable del dispositivo definiría y evaluaría esos requisitos por separado. El informe de un componente de un proveedor no aprobaría un reemplazo para un sistema comercial específico. Este límite mantiene útil un caso representativo de fabricación para la compra sin convertir una simple observación de ajuste en una afirmación de rendimiento médico. La evidencia real describiría lo que se midió y observó, junto con las limitaciones específicas de los métodos seleccionados y las referencias.
Protege la placa y prepara un pedido real
Para el transporte, la separación individual evitaría que los bordes y las superficies de asiento golpeen las piezas metálicas vecinas. Los soportes evitarían doblar las aletas restantes o dejar fragmentos de embalaje en las ranuras. La identidad de la pieza, la revisión y los registros de inspección permanecerían asociados con el envío. Una consulta real incluiría archivos controlados, estado del material, cantidad, definiciones de asiento y apertura, patrón de ranuras, envolvente de montaje, tratamiento final, alcance de la inspección y embalaje protector. Esta ruta representativa ofrece un marco concreto para una discusión sobre el mecanizado de equipos médicos sin implicar que ya se haya producido la entrega al cliente, el logro de tolerancias, la prueba de rendimiento del ventilador o la calificación completa de un dispositivo de calentamiento de pacientes.
FAQ
¿Este caso describe la entrega de un sistema de calentamiento probado?
No. Es un ejemplo representativo de fabricación de componentes sin entrega identificada, tolerancia medida, resultado de flujo de aire, resultado de control de temperatura o declaración de evaluación del dispositivo.
¿Por qué inspeccionar la forma de montaje por separado del grosor?
Las mediciones de grosor no establecen la forma de las áreas de contacto útiles. El plano aprobado debe definir la forma relevante y el estado de inspección.
¿Puede el proveedor elegir la apertura central a partir de una foto del ventilador?
No. Su función, tamaño, posición y espacio libre circundante deben provenir de la definición mecánica aprobada, no deducirse de una imagen de aplicación.
¿Qué pasaría después de un hipotético ensayo de balanceo?
Conserva la observación y revisa los contactos, apoyos, bordes y alineación de referencia. Obtén la autorización requerida antes de corregir y luego vuelve a comprobar las características afectadas.
¿Un ensayo de montaje satisfactorio demuestra el rendimiento térmico?
No. Registra geometría mecánica limitada, no el flujo de aire, control de temperatura, ruido, seguridad eléctrica o desempeño del sistema completo de calentamiento del paciente.
¿Qué se necesita antes de la producción real?
Aprobar archivos consistentes, material, cantidad, estado final, geometría de asiento y apertura, patrón de ranuras, referencias de acoplamiento, requisitos de inspección y embalaje protector.
tanghangyun@oemach.com