
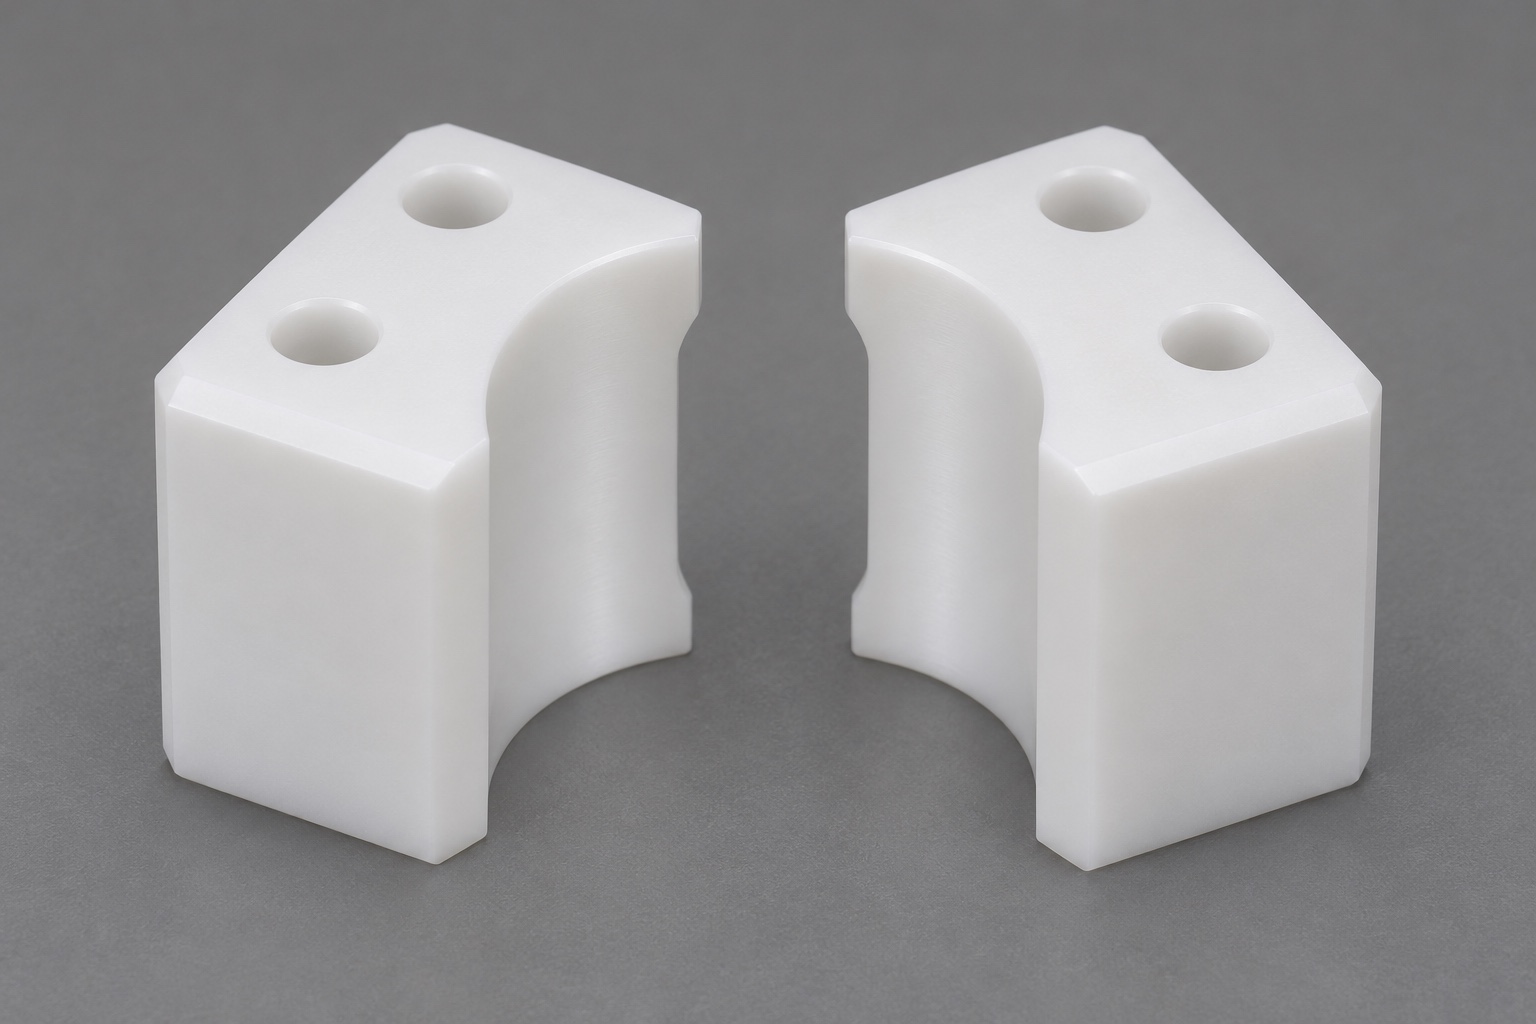
Repräsentatives Beispiel statt Liefernachweis
Diese POM-C-Greifbackeneinsätze für Röhrchenentkapper sind ein repräsentatives CNC-Fertigungsbeispiel, keine tatsächliche Kundenlieferung und keine qualifizierte Serienkonstruktion. Betrachtet werden zwei Polymerblöcke mit gegenüberliegenden konkaven Flächen und definierten Montagebezügen. Das Beispiel verfolgt vorgeschlagene Fertigungs- und Prüfentscheidungen für einen realen Auftrag. Es behauptet weder Kundenidentität noch Zertifizierung, gemessene Fähigkeit oder Entkappungsergebnis. Reale Proben werden nicht verwendet; Öffnungsmoment, Haltefunktion und Röhrchenverträglichkeit werden nicht nachgewiesen. Die Geometrie bleibt vom automatisierten Laborprozess und von der Gerätefreigabe getrennt. Bilder und beschriebene Prüfschritte ersetzen keine tatsächlichen Nachweise einer ausgelieferten Komponente für eine genehmigte medizinische Anwendung.
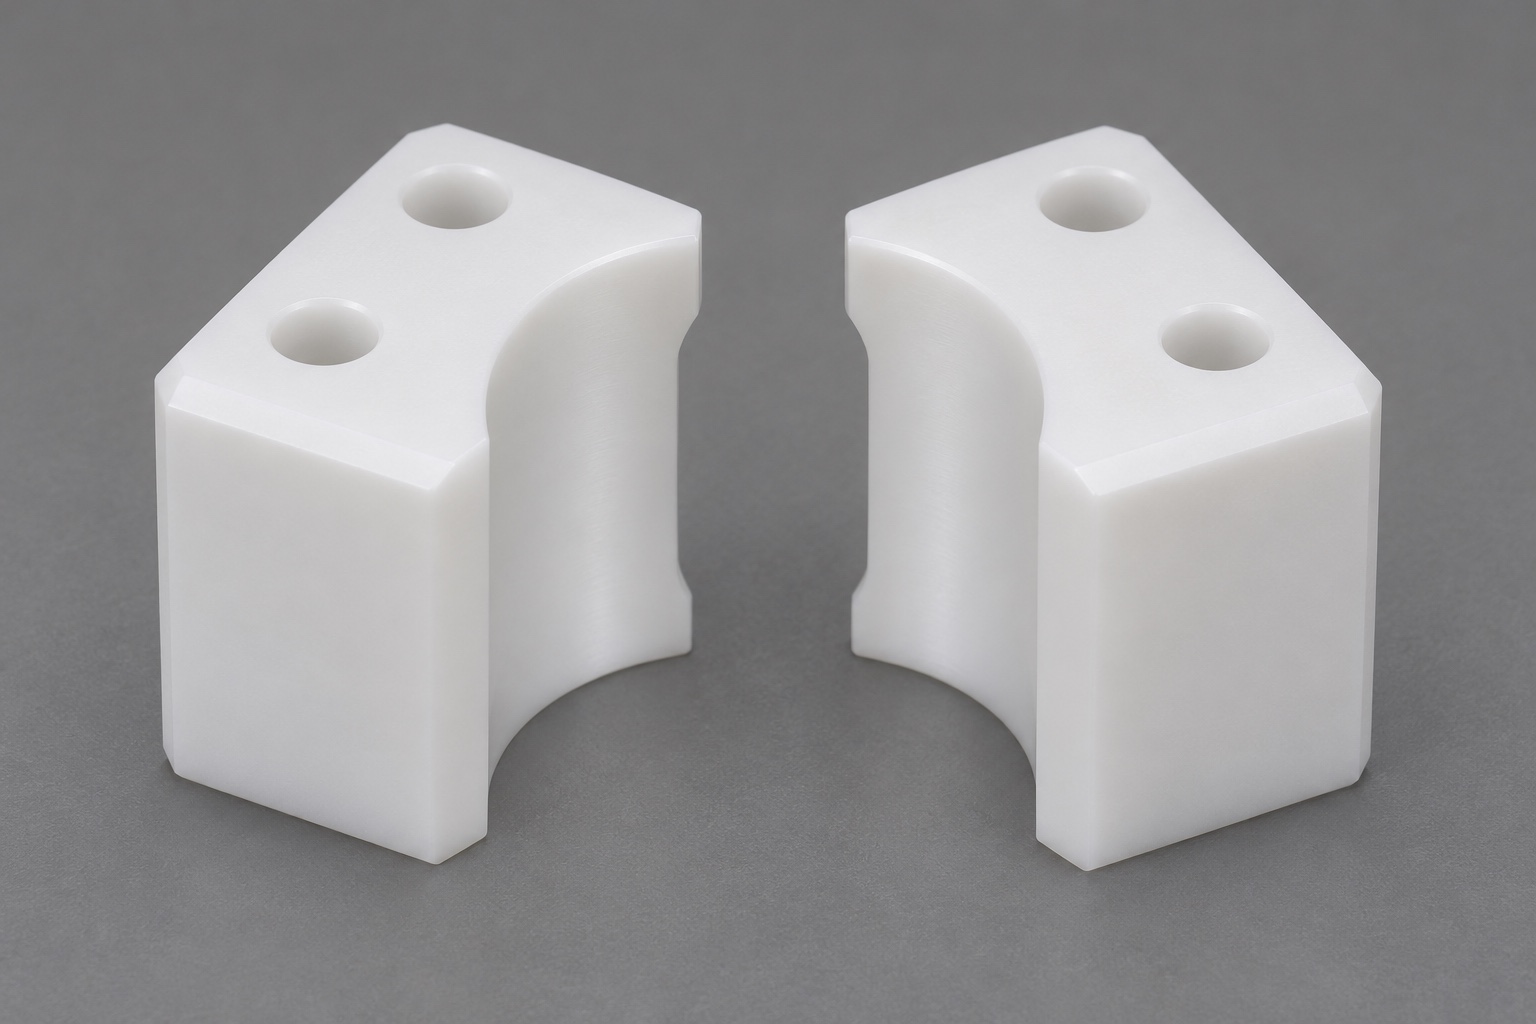
Die allgemeine Schnittstelle untersuchen
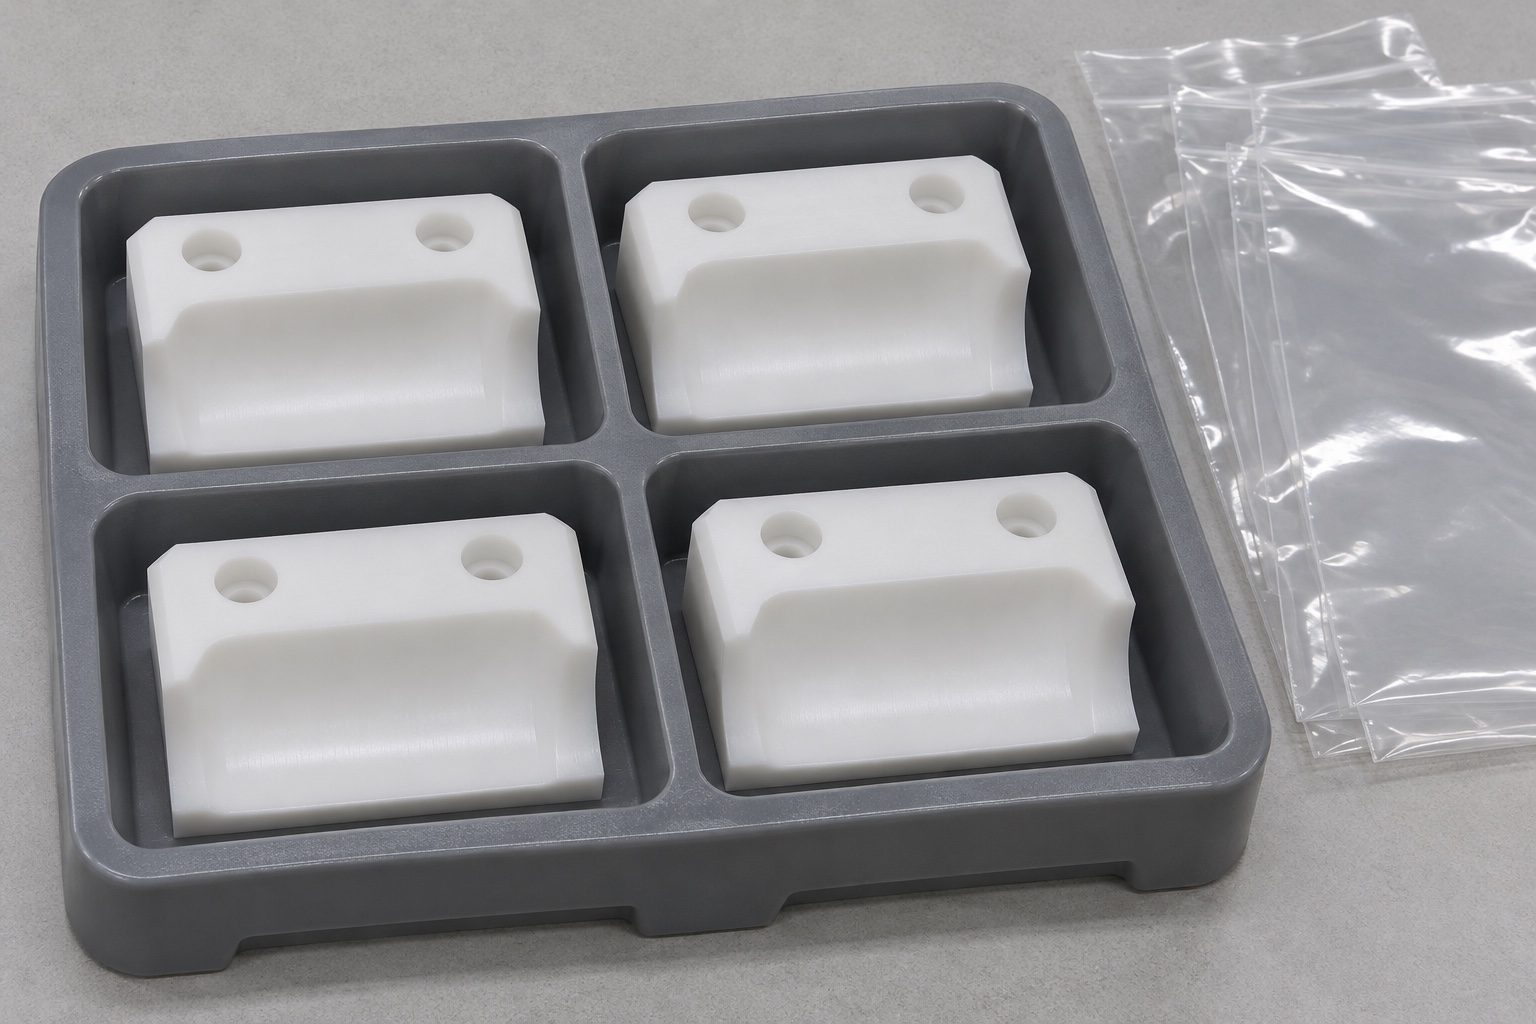
Jeder Einsatz besitzt einen Montagesitz, Befestigungsmerkmale und einen konkaven Kontaktbereich. Das Paar wird mit offenem Zwischenraum gezeigt. Die endgültige Zeichnung muss jedoch festlegen, ob Kappe, Röhrchenkörper oder eine andere definierte Referenz berührt wird. Diese Entscheidungen ändern die tatsächliche Schnittstelle. Aus Bildern lassen sich weder unterstützte Röhrchengröße noch freigegebenes Kontaktmuster ableiten. Die allgemeine Geometrie bleibt hier glatt, ohne Zähne oder Textur als vermeintlichen Greifnachweis. Die Fertigungsprüfung fragt nach der Lage des Kontakts zu den Montagebezügen und ihrer Messbarkeit. Sie legt ausdrücklich keine Anwendungsschnittstelle allein anhand einer optisch überzeugenden Anordnung fest.
Grundlagen eines realen Angebots
Erforderlich wären kontrolliertes Modell und Zeichnung, POM-C-Spezifikation, Menge, Links-Rechts-Definitionen, Oberflächenvorgaben und Prüflieferumfang. Positionierung und Befestigung werden unterschieden, statt Schrauben beide Aufgaben stillschweigend zuzuschreiben. Der Eigentümer benennt Paarung oder Austauschbarkeit und geforderte Montagekontrollen. Offene Anforderungen zu Chemikalienkontakt, Reinigung oder Handhabung sind vor Freigabe zu klären. Das Beispiel liefert diese Anwendungsdaten nicht selbst. Ein Angebot für allgemeine Geometrie erlaubt keine Auswahl von Kontaktmaßen für ein laufendes Laborinstrument. Der Lieferant soll Unklarheiten benennen, bevor eine Route oder ein Preis als Nachweis dafür verstanden wird, dass alle Schnittstellen technisch bereits entschieden seien.
Halbzeug vorbereiten und Revision zuordnen
Die vorgeschlagene Route beginnt mit identifiziertem POM-C-Halbzeug der geforderten Sorte. Form und Aufmaß erlauben stabile Unterstützung während des Fräsens, ohne empfindliche Bereiche zu früh zu erzeugen. Materialidentität folgt den Teilen durch Vorbereitung und Finish. Bei ähnlichen Einsatzgrößen dürfen Revisionen und Orientierung nicht verwechselt werden. Ein Material- oder Prozesswechsel bedarf der Prüfung. Es wird weder behauptet, dass Halbzeug qualifiziert, noch dass eine Charge gefertigt wurde. Das Beispiel beschreibt Planung und Rückverfolgbarkeit, die ein realer Auftrag benötigen würde. Ihre Aufzeichnungen müssen später mit den tatsächlichen Einzelteilen und deren Prüfzuständen zusammengeführt werden können.
Montagesitze herstellen
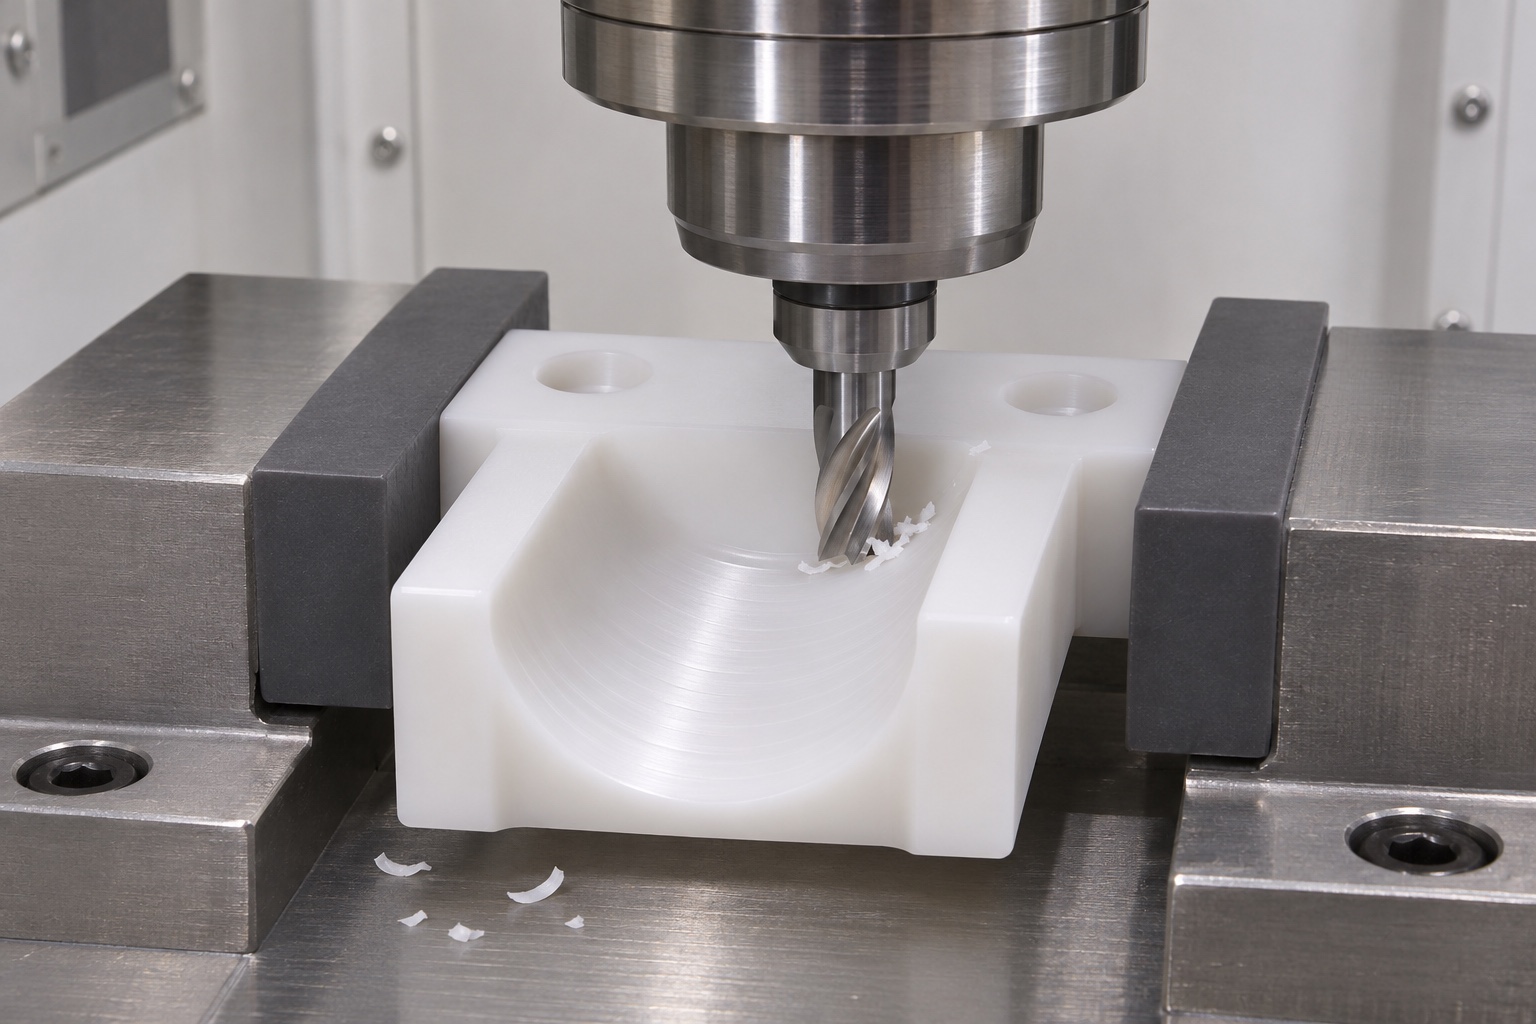
Eine erste Stufe würde Bezugsfläche und gegebenenfalls die definierte Positionierschulter erzeugen. Der Einrichtplan zeigt Auflage und Krafteinleitung und erhält Zugang für nachfolgende Merkmale. Der Bediener soll nicht für jedes Teil einen anderen bequemen Bezug wählen. Gehört ein montierter Zustand zur Abnahme, braucht er eine festgelegte Vorrichtung und keinen beliebigen Schraubenanzug. Zusätzlich werden freie Zustände berücksichtigt, damit Spannverformung nicht zur akzeptierten Bauteilform wird. Der Empfänger muss erkennen können, unter welchen Bedingungen ein Maß gewonnen wurde. Andernfalls könnten identische Teile je nach Halterung unterschiedliche scheinbare Ergebnisse liefern, ohne dass der Bericht die Ursache erkennen lässt.
Den konkaven Bereich fräsen
Die vorgeschlagene Folge schruppt und schlichtet das Kontaktprofil unter Erhalt seiner Beziehung zum Montagesitz. Werkzeug und Unterstützung richten sich nach Sorte, Querschnitt und Zugang. Ein schmaler Profilrand besitzt nicht mehr die Steifigkeit des ursprünglichen Blocks. Bei Umspannen zeigt das Prozessblatt die Wiederaufnahme der Referenz. Ein erreichter Radius, Rauheitswert oder Toleranzwert wird hier nicht behauptet. Die Route muss zur tatsächlichen Vorgabe passen und durch eine geeignete Prüfung gestützt werden. Ein allgemeiner Hinweis auf präzise Kunststoffbearbeitung ersetzt weder diese Beziehung noch konkrete Nachweise für den gefertigten Kontaktbereich und die im Auftrag geforderte Geometrie.
Befestigungsmerkmale und Kanten fertigstellen
Bohrungen, Schraubenvertiefungen und Positioniermerkmale werden als getrennte Eigenschaften behandelt. Ein einsetzbarer Schraubenkopf bestätigt die Profillage nicht. Die Kantenbearbeitung entfernt unerlaubte Materialaufwürfe ohne Änderung des nutzbaren Kontakts. Zugang an Ecken und dünnen Bereichen wird vor Methodenwahl geprüft. Nach geometrieändernden Schritten sind betroffene Merkmale erneut zu prüfen. Eine unzugängliche Region muss technisch geklärt werden und darf nicht stillschweigend durch eine gute Montagebeobachtung akzeptiert werden. Ein realer Ablauf dokumentiert, welcher Schritt angewendet wurde und welche Eigenschaften danach noch gelten. Vorherige Messungen sind nicht automatisch gültige Endergebnisse, wenn ein späterer Schritt ihre Oberflächen verändert.
Einzelteilprüfung planen
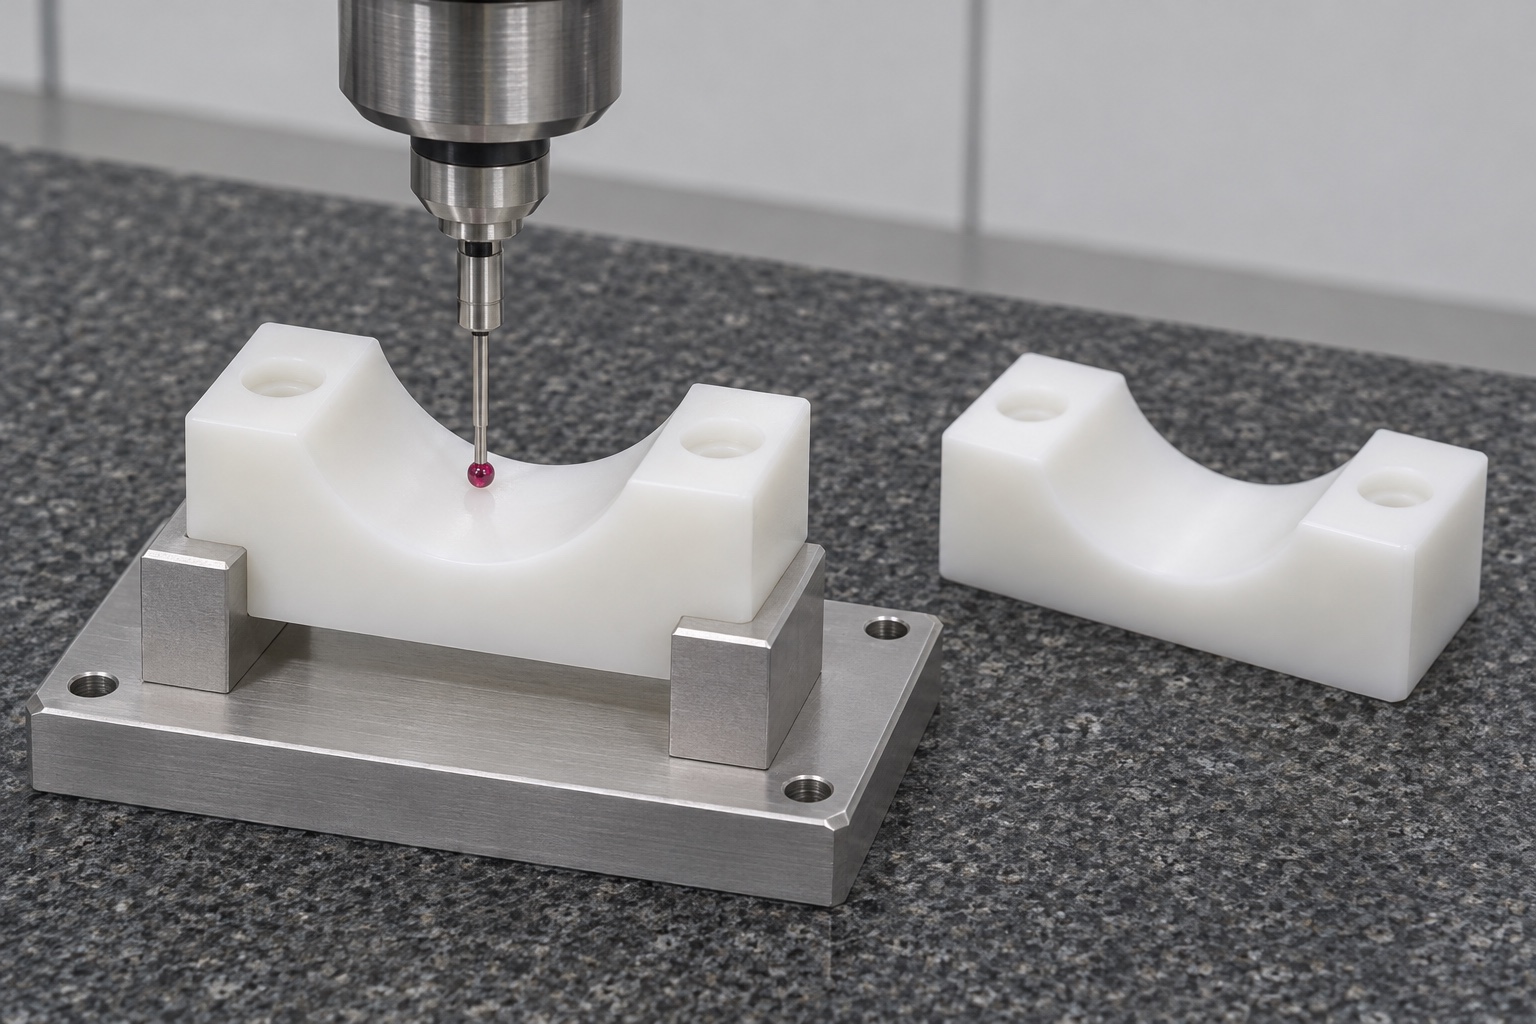
Der Erstmusterplan würde Montagesitz, Positioniermerkmale, Lochmuster und Größe, Lage sowie Orientierung des Kontaktprofils nach Zeichnung erfassen. Unterstützung und Messzustand des Polymers werden benannt. Optische oder kraftarme Kontaktmethoden kommen je nach Merkmal und Zugang infrage. Dieses Beispiel enthält keine Messergebnisse. Ein realer Bericht verbindet Beobachtungen mit Identität, Werkstoffanforderung und Revision und trennt Einzelteilwerte von Paarbeziehungen. Eine montierte Kontaktbeobachtung darf nicht als unabhängige Messung eines einzelnen Einsatzes ausgegeben werden. Diese Abgrenzung macht den Bericht auch dann verständlich, wenn später ein anderer Träger oder eine neue Kombination von als austauschbar spezifizierten Einsätzen verwendet wird.
Den Paarvergleich begrenzen
Nach der Einzelprüfung könnte eine inerte Vorrichtung zwei identifizierte Einsätze und eine vereinbarte Referenz aufnehmen, um Kontaktstelle und Annäherungsfreiraum ohne produktive Greiflast zu beobachten. Auflage, Orientierung und Positionen wären festgelegt. Weder Probenröhrchen noch biologisches Material würden eingesetzt. Ein trockener Kontaktvergleich kann in diesem Aufbau eine geometrische Abweichung sichtbar machen, belegt aber kein Öffnungsmoment und keine sichere Probenhandhabung. Die Beobachtung wird deshalb getrennt von Maßwerten und tatsächlicher Prozessvalidierung dokumentiert. Ihre Aussage bleibt an genau die verwendeten Referenzen und Bedingungen gebunden, statt als allgemeine Freigabe des Entkappers oder eines beliebigen Röhrchentyps verstanden zu werden.
Ungleiches Anliegen bewerten
Angenommen, ein Einsatz berührt die Referenz vor seinem Gegenstück. Zu prüfen wären Sitz, Orientierung, Profillage, Referenzidentität und Ausrichtung des Trägers. Die ursprüngliche Beobachtung bleibt vor einer Änderung dokumentiert. Beide Rillen automatisch zu vertiefen ersetzt keine Ursachenanalyse. Das Szenario ist eine Entscheidungshilfe und kein Bericht über einen beobachteten oder behobenen Produktionsfehler. Zulässige Nacharbeit bräuchte Freigabe, erneute Prüfung betroffener Maße und denselben kontrollierten Paarvergleich. Wechseln Referenz oder Unterstützung, muss das vermerkt werden. Nur dann lässt sich unterscheiden, ob eine veränderte Beobachtung tatsächlich vom bearbeiteten Teil oder von einem anderen Prüfaufbau stammt.
Verpackung und Identifikation vorsehen
Die Verpackung trennt Einsätze und schützt konkave Flächen sowie dünne Kanten. Unkontrollierte Lasten am Kontaktbereich werden vermieden; Paar- und Orientierungsidentität bleiben erhalten, wenn gefordert. Beutel, Einlagen und Kennzeichnung entsprechen der tatsächlichen Handhabungsspezifikation. Eine ordentliche Versandverpackung belegt weder Sterilität noch Reagenzverträglichkeit oder validierte Reinheit. Diese Anforderungen brauchen eigene Definitionen und Nachweise. Der Empfänger muss Revision und Bericht finden können, ohne ähnliche weiße Blöcke allein nach Aussehen zu vergleichen. Die Dokumentation sollte ebenfalls erkennen lassen, welche Teile gemeinsam geprüft wurden und welche als austauschbare Einzelteile angenommen wurden, damit die ursprüngliche Abnahme nachvollziehbar bleibt.
Anforderungen eines Fertigungsauftrags ergänzen
Ein realer Auftrag ergänzt freigegebene Schnittstelle, Zeichnung, POM-C-Sorte, Menge, Endzustand und Prüfmerkmale. Benennen Sie Kontaktobjekt, Montagebezüge, Paarung und verlangte unbelastete Beobachtungen. Fragen zur Unterstützung oder Messbarkeit werden vor der Zusage kritischer Eigenschaften geklärt. Vereinbaren Sie Erstmusterbewertung und Revisionsverfahren vor einer größeren Charge. Das Beispiel liefert eine vorgeschlagene Route und Nachweisstruktur. Es ersetzt weder Produktionsspezifikation noch tatsächliche Maßwerte oder die Validierung des medizinischen Laborablaufs. Jeder Freigabeschritt muss sich auf den richtigen Gegenstand, die vorgesehenen Bedingungen und nachvollziehbare Unterlagen beziehen und darf nicht durch eine allgemeine Aussage zur CNC-Präzision übersprungen werden.
FAQ
Ist dies eine tatsächlich ausgelieferte Entkapperbacke?
Nein. Es ist ein repräsentatives Beispiel ohne geprüfte Kundenlieferung, gemessene Produktionsergebnisse oder Geräteleistungszusage.
Legen die Bilder eine Röhrchengröße fest?
Nein. Schnittstelle und Maße stammen aus einer freigegebenen Zeichnung. Bilder bestätigen keine Kappen- oder Röhrchenkompatibilität.
Sind glatte und strukturierte Backen gleichwertig?
Nein. Zähne oder Textur ändern Konstruktion und Anforderungen und müssen ausdrücklich spezifiziert und geprüft werden.
Was wird vor dem Paarvergleich gemessen?
Die Zeichnung bestimmt den Umfang. Betrachtet werden Sitze, Positionierung, Befestigung und die Beziehung jedes Kontaktprofils zu seinen Bezügen.
Qualifiziert der unbelastete Vergleich die Entkappung?
Nein. Er betrifft ausgewählte Geometrie mit inerten Referenzen. Moment, Haltefunktion und Probenintegrität benötigen eigene Nachweise.
Was geschieht bei vorzeitigem Kontakt einer Backe?
Beobachtung sichern und Montage, Referenzen sowie Profil prüfen; erst danach eine Korrektur freigeben und betroffene Kontrollen wiederholen.
tanghangyun@oemach.com