
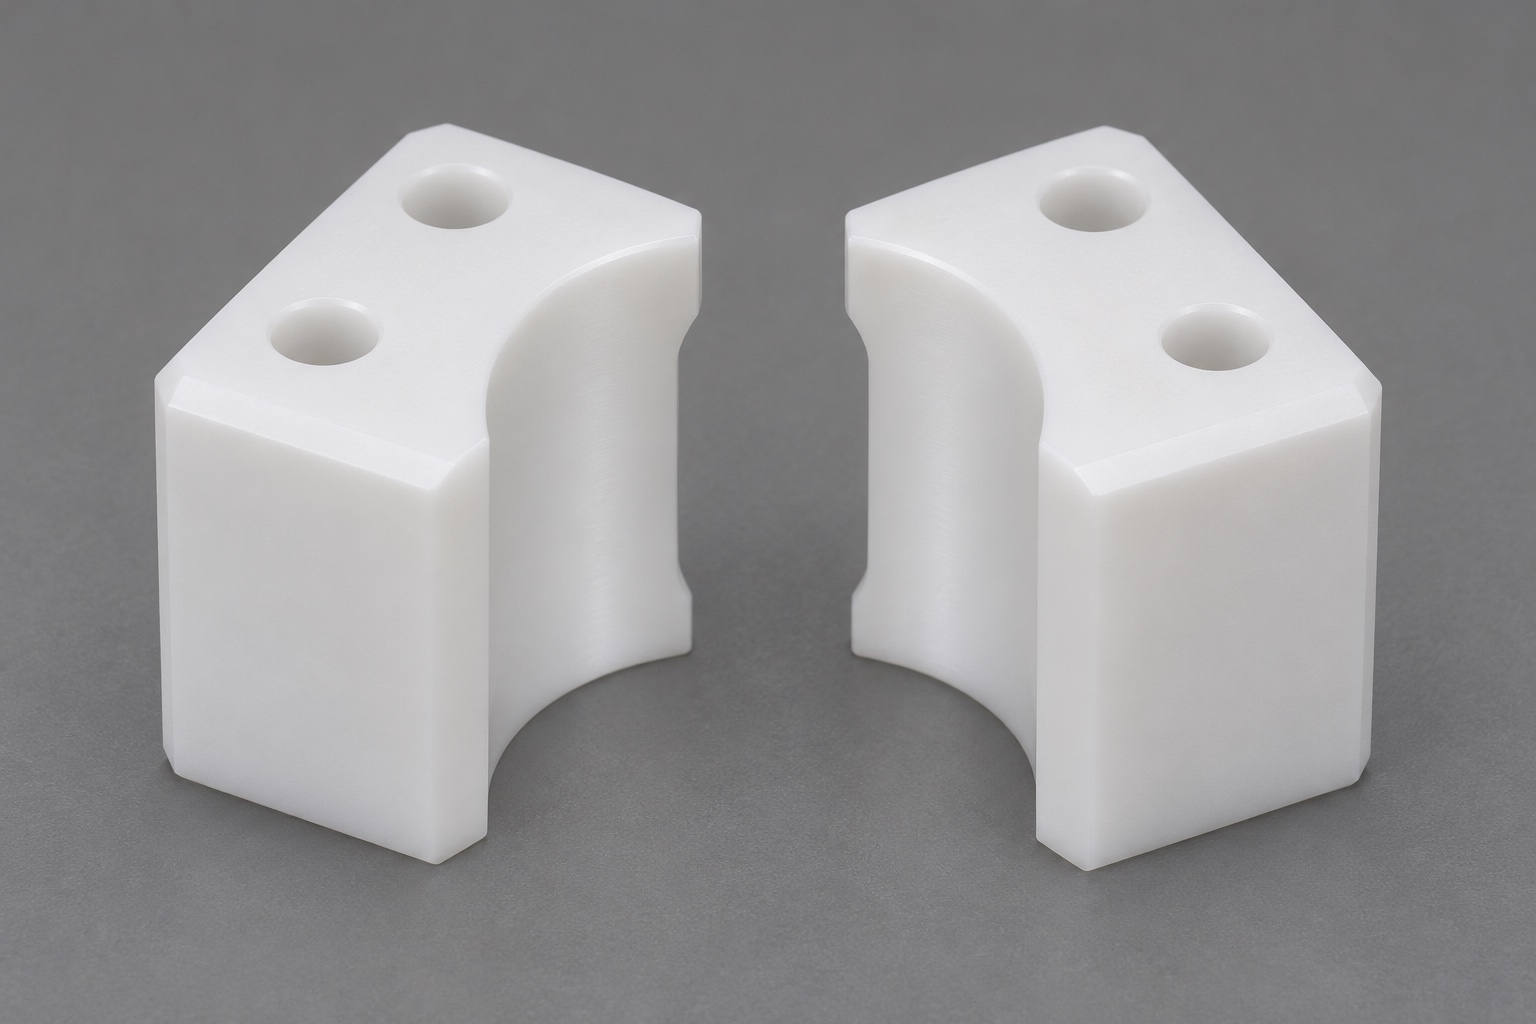
Ejemplo representativo, no entrega documentada
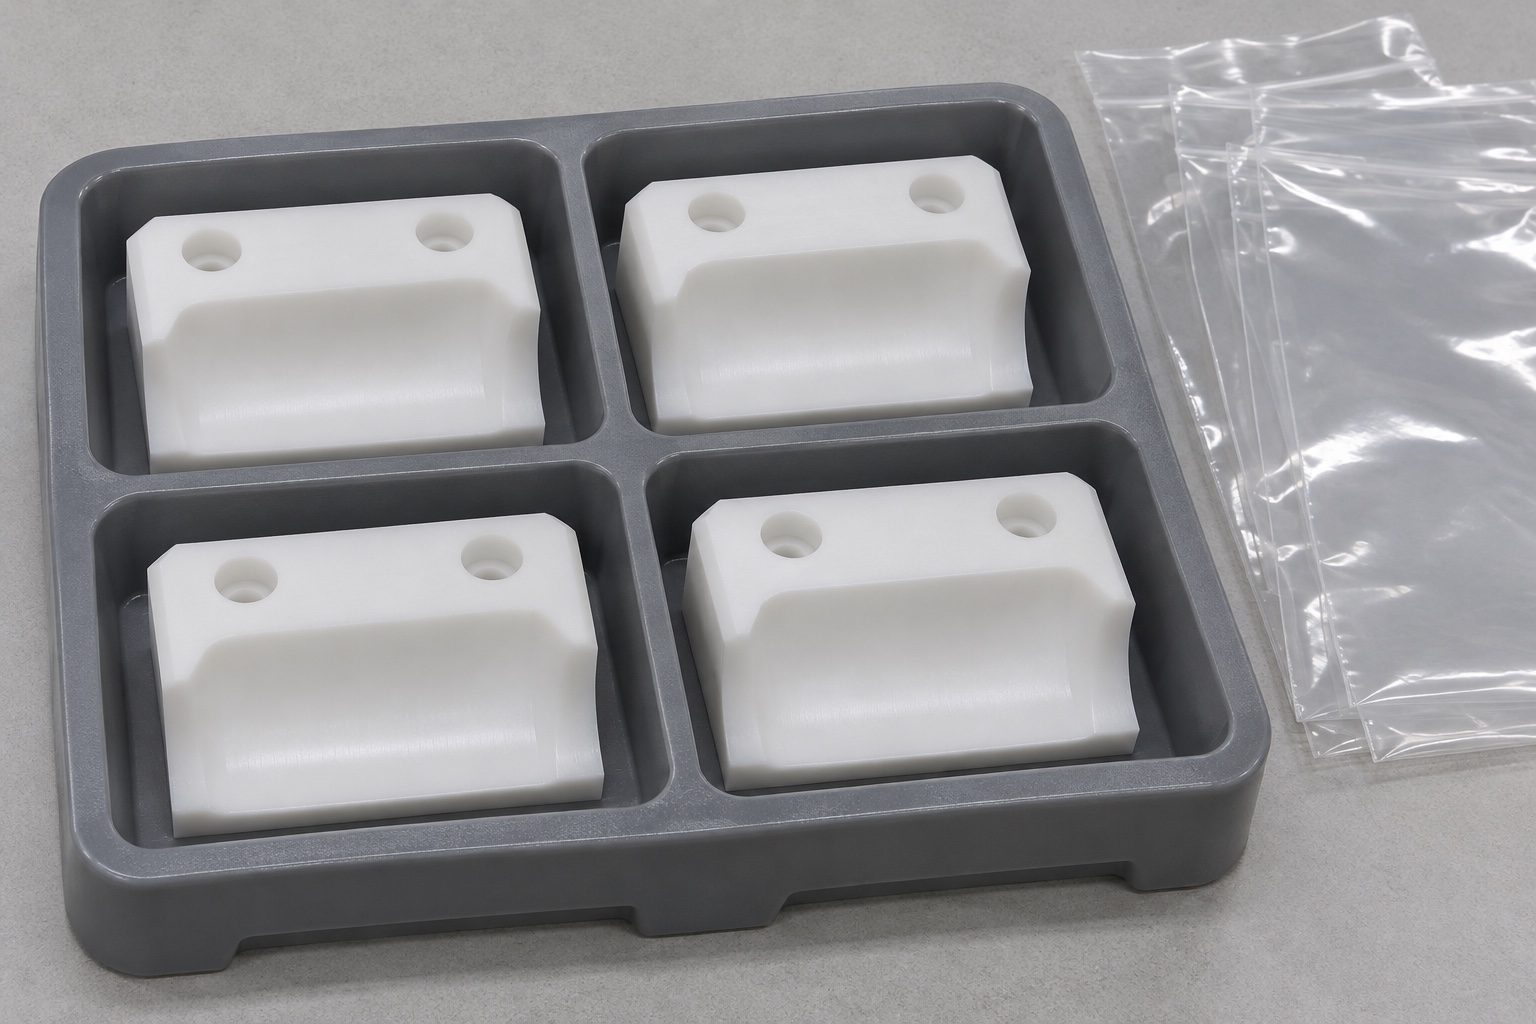
Estos insertos de POM-C para mordazas de destapador son un ejemplo representativo de mecanizado CNC, no una entrega real ni un diseño productivo calificado. Se consideran dos bloques de polímero con caras cóncavas enfrentadas y referencias de montaje. El caso recorre decisiones de fabricación e inspección que un pedido efectivo tendría que documentar. No se afirman clientes, certificaciones, capacidades medidas ni resultados de destapado. No se emplean muestras reales ni se acreditan par, retención o compatibilidad. La geometría del componente permanece separada del proceso automatizado de laboratorio médico y de la aprobación del equipo que manipula las muestras.
Interfaz genérica bajo revisión
Cada inserto tiene asiento de montaje, elementos de fijación y una región cóncava. Se muestra un par enfrentado, pero el plano definitivo debe decir si se contacta con tapón, cuerpo del tubo u otro patrón. Esas opciones cambian la interfaz requerida. Las imágenes no determinan un tamaño de tubo ni un patrón de contacto aprobado. En este ejemplo la superficie permanece lisa y genérica, sin dientes o texturas que sugieran agarre probado. La revisión pregunta cómo situar el contacto respecto a las referencias de montaje y cómo inspeccionar la relación, sin convertir una fotografía en una especificación de uso.
Datos necesarios para una oferta real
La documentación incluiría plano y modelo controlados, especificación de POM-C, cantidad, definiciones de izquierda y derecha cuando proceda, requisitos superficiales y entregables de inspección. Identificaría elementos de fijación y posicionamiento por separado. El propietario debe indicar si se exige emparejamiento o intercambiabilidad y qué comprobaciones de ensamblaje forman parte del pedido. Las cuestiones de exposición química, limpieza o manipulación pendientes se aclaran antes de liberar el diseño. Este ejemplo no aporta esos datos de aplicación. Una oferta de geometría genérica no autoriza a seleccionar las cotas de contacto para un instrumento de laboratorio que esté en servicio.
Preparación e identidad del material
La ruta empieza con material POM-C identificado del grado especificado. Formato y sobrematerial deben permitir apoyo estable sin generar secciones débiles antes de tiempo. La identidad acompaña a las piezas durante preparación y acabado. Si se fabrican tamaños parecidos, no deben mezclarse revisión ni orientación. Una propuesta de cambiar material o historial de procesado requiere revisión. No se afirma que se haya calificado un material ni fabricado un lote: se explica qué planificación y trazabilidad necesitaría un pedido real. La información del material debe poder relacionarse con las piezas y con las condiciones usadas en su inspección.
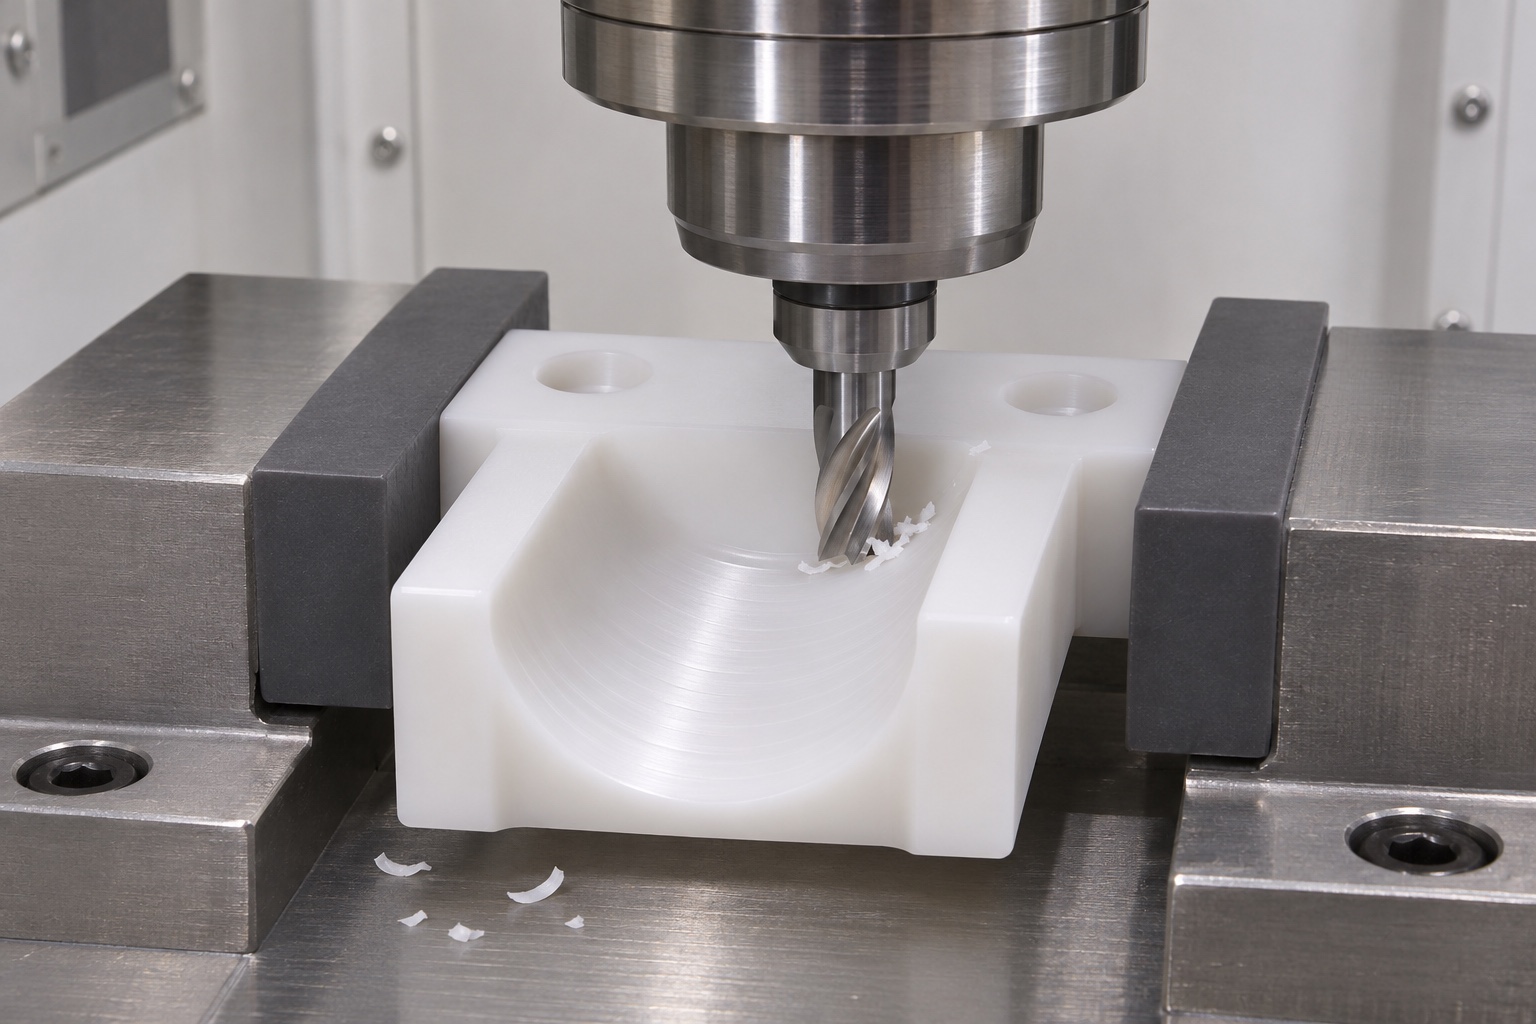
Crear las superficies de montaje
Una primera etapa prepararía el asiento y el resalte de referencia definido en el plano. La preparación muestra apoyo y puntos de aplicación de fuerza. Debe dejar acceso a los elementos de la siguiente operación, evitando que el operario elija una referencia distinta para cada inserto. Si la aceptación incluye un estado montado, se necesita un útil definido y no un apriete arbitrario de tornillos. También se consideran mediciones en estado libre para no confundir deformación de sujeción con la geometría que recibirá el cliente. Esa separación permite interpretar los resultados sin depender de cómo se apretó una pieza concreta.
Fresar la región de contacto
La secuencia propuesta desbasta y acaba el perfil cóncavo conservando su relación con las referencias de montaje. Herramienta y apoyo se seleccionan para grado, espesor y acceso reales. Una arista delgada no conserva la rigidez del bloque inicial. Si la pieza cambia de preparación, la hoja de proceso especifica cómo se recupera la referencia. No se afirman radio, rugosidad o tolerancia alcanzados. La ruta debe contrastarse con el requisito aprobado y con un método de inspección que pueda evaluar el resultado. Una afirmación genérica de precisión del mecanizado de polímeros no sustituye esa evidencia.
Acabar fijaciones y aristas
Orificios, rebajes de cabeza y elementos de posicionamiento se tratan como características diferentes. Que entre un tornillo no demuestra la ubicación del perfil. El acabado de aristas retira material levantado no permitido sin modificar el contacto útil. Revise acceso de herramientas a esquinas y secciones delgadas antes de decidir el método. Tras operaciones que puedan alterar geometría, se repiten las comprobaciones pertinentes. Una región inaccesible debe volver a revisión de ingeniería; no puede aceptarse tácitamente porque un ensamblaje parezca funcionar. Un proceso verificable documentaría la operación aplicada y sus efectos sobre las características que forman parte de la aceptación.
Plan de inspección individual
La primera pieza documentaría asiento, posicionamiento, orificios y tamaño, posición y orientación del perfil según el plano. El informe identifica apoyo y condición de medición del polímero. Puede considerarse un método óptico o de contacto de baja fuerza, pero su aplicabilidad depende de la característica y del acceso. Este caso representativo no contiene resultados medidos. En un pedido real las observaciones se relacionarían con identidad, material y revisión, distinguiendo lo evaluado individualmente de lo comprobado solo al montar el par. Una condición observada en montaje no debe presentarse como medida de una pieza independiente si no se evaluó de ese modo.
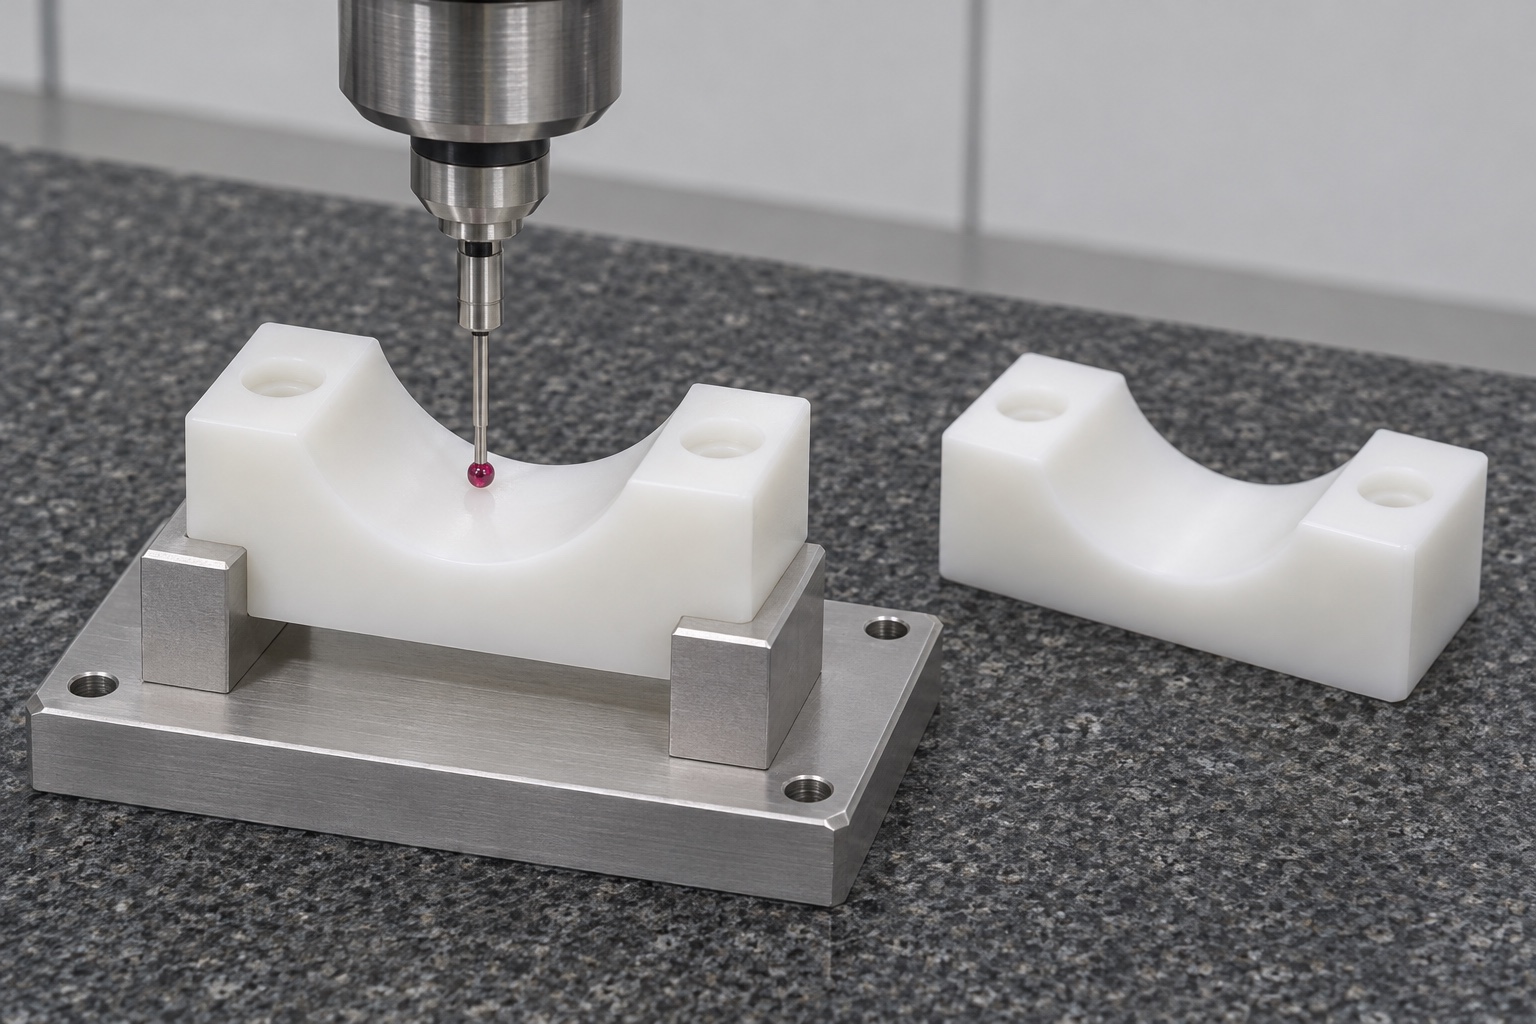
Comparación propuesta del par
Después de inspeccionar cada inserto, un útil inerte podría colocar dos piezas identificadas y un patrón acordado para revisar contacto y aproximación sin carga de agarre productiva. El procedimiento fija apoyo, orientación y posiciones observadas. No utiliza tubos con muestras ni material biológico. Una comparación en seco puede revelar una discrepancia geométrica bajo ese montaje, pero no acredita par de retirada, retención segura ni integridad de muestras. Por ello se documenta aparte de las mediciones individuales y de la validación del destapado en equipo real. El alcance de cada observación debe permanecer claro para quien revisa el expediente.
Revisar un asiento desigual
Considere que una mordaza contacta con el patrón antes que la otra. La revisión compara asiento, orientación, posición del perfil, identidad del patrón y alineación del portamordaza, conservando la observación original. Profundizar ambas ranuras no es una respuesta automática aceptable. El escenario ilustra una decisión, no un defecto productivo observado o corregido. Un retrabajo permitido exigiría autorización, inspección repetida de cotas afectadas y la misma comparación controlada con referencias identificadas. Si cambian apoyos o patrones, hay que registrarlo: una segunda observación en condiciones distintas no puede compararse como si solo hubiera cambiado la pieza.
Propuesta de embalaje e identificación
El embalaje separa los insertos y protege perfiles cóncavos y aristas delgadas. Evita cargas no controladas y conserva identidad de orientación o pareja cuando se especifique. Bolsas, apoyos y marcas deben cumplir la manipulación aprobada, no elegirse solo por presentación. Una protección de transporte no acredita esterilidad, compatibilidad con reactivos ni limpieza validada. Esos requisitos necesitan especificación y evidencia independientes. El receptor debe localizar revisión e informe correctos sin depender de comparar bloques de aspecto similar. La identificación también debe permitir conocer qué piezas se comprobaron juntas y cuáles se aceptaron individualmente como intercambiables.
Requisitos de un pedido de fabricación
Para desarrollar el ejemplo, aporte interfaz aprobada, plano, grado de POM-C, cantidad, superficie final y lista de inspección. Identifique objeto de contacto, referencias de montaje, emparejamiento y comprobaciones sin carga que se requieren como entregables. Resuelva apoyo y acceso antes de aceptar una característica crítica imposible de verificar. Acuerde revisión de primera pieza y cambios de diseño antes de continuar con un lote. Este caso ofrece una ruta y estructura de evidencia propuestas; no sustituye especificación productiva, mediciones reales ni validación del flujo de laboratorio médico. Cada nivel de aprobación necesita la información y responsabilidad que le corresponde.
FAQ
¿Es una entrega real de insertos de destapador?
No. Es un ejemplo representativo sin entrega verificada, resultados medidos ni prestaciones del equipo atribuidas.
¿Las imágenes permiten elegir el tamaño de tubo?
No. Interfaz y dimensiones deben proceder de un plano aprobado. La imagen no acredita compatibilidad con tubos o tapones.
¿Un inserto liso equivale a una mordaza texturizada?
No. Dientes o textura modifican el diseño y sus requisitos. Deben especificarse y revisarse, no añadirse por iniciativa del taller.
¿Qué se inspecciona antes de comparar el par?
Lo determina el plano: en este ejemplo, asientos, referencias, fijaciones y relación de cada perfil con su montaje.
¿La comparación sin carga califica el destapado?
No. Solo evalúa geometría seleccionada con patrones inertes. Par, retención, integridad y proceso automatizado requieren evidencia propia.
¿Qué hacer si un inserto contacta antes?
Conserve la observación, compruebe montaje, referencias y perfil; después decida una corrección aprobada y repita los controles afectados.
tanghangyun@oemach.com