
Diese Spindellageraufnahme ist kleiner als viele Vorrichtungen, doch Lagerbohrung, Basis und Endloch besitzen einen projektspezifischen 0,01-mm-Bezug. Entscheidend ist, sie zu halten und zu messen, ohne sie zu verändern.
OEMach behandelte die H7-Bohrung als Funktionszentrum und nutzte Basis und Endmerkmal zur Positionierung. Die kleine Größe verringerte weder Bezugsplanung noch Anforderungen an Spannen, Messen und Gratkontrolle.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Spindellagerstütze einer geschickten Roboterhand |
| Werkstoff und Zustand | Aluminium 6061-T6, naturblank präzisionsbearbeitet |
| Merkmale | Gestufte H7-Lagerbohrung, schlanke Basis, Endloch, lokale Stufen und Einführfase |
| Prüfschwerpunkt | Zeichnungsspezifische 0,01-mm-Parallel- und Rechtwinkligkeitsbezüge, geringe Spannkraft, Gratfreiheit und saubere Verpackung |
Ein Kleinteil Braucht Eine Vollständige Bezugstrategie
Der Stufenring positioniert das Lager, die Basis legt Höhe und Richtung in der Hand fest und das Endloch vervollständigt die Montage. Ein passender Durchmesser allein sichert die Spindellage nicht.
Der Prozess bezog die Bohrungsachse auf die Basis und hielt das Endmerkmal in derselben Kette. H7 und 0,01 mm galten als Bedingungen dieser Zeichnung, nicht als Pauschalzusage.
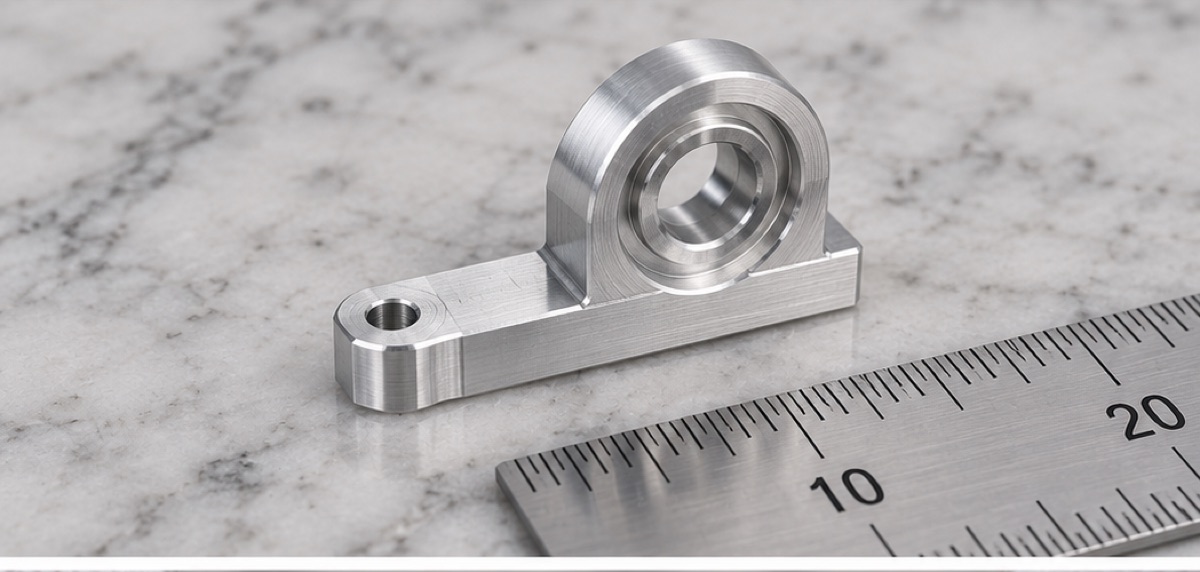
Das Kleinteil verbindet Stufenlagerring, schlanke Basis und Montageauge; die Bohrungsachse bleibt auf die Basis bezogen.
Die Vorrichtung Ist Größer Aber Die Spannkraft Kleiner
Schlanke Basis und einseitiger Lagerring können unter Druck kippen oder federn. Konturierte weiche Backen und kleine Anschläge stützten das Teil, während die schwache Ringzone spannkraftfrei blieb.
Nach dem Schruppen wurde gelöst und neu positioniert, bevor Basis und H7-Bohrung fertiggestellt wurden. So presst die Vorrichtung das Teil nicht nur scheinbar ins Soll.
H7 In Geregelten Schritten Erzeugen
Zuerst wurden Basis und Ringkontur stabilisiert, danach die H7-Bohrung vom Basisbezug geschlichtet. Kleine Bohrungen und Stufen folgten, damit keine Späne den fertigen Sitz beeinträchtigen.
Das Schlichtwerkzeug wurde separat überwacht. Die Einführfase blieb auf Montagehilfe und Entgratung begrenzt, damit die wirksame Passlänge erhalten blieb.
Miniaturprüfung Braucht Geringe Messkraft
Prüfstifte oder ein Kleinbohrungsmessgerät bestätigten H7. Parallel- und Rechtwinkligkeitsbezüge wurden kraftarm geprüft; bei der Formprüfung wurde das Teil nicht in der Hand gehalten.
Bohrung, Endloch und Stufenwurzeln wurden vergrößert kontrolliert. Ein Mikrograt ändert das Grundmaß kaum, kann aber Lager, Kabel oder Sehnen beschädigen.
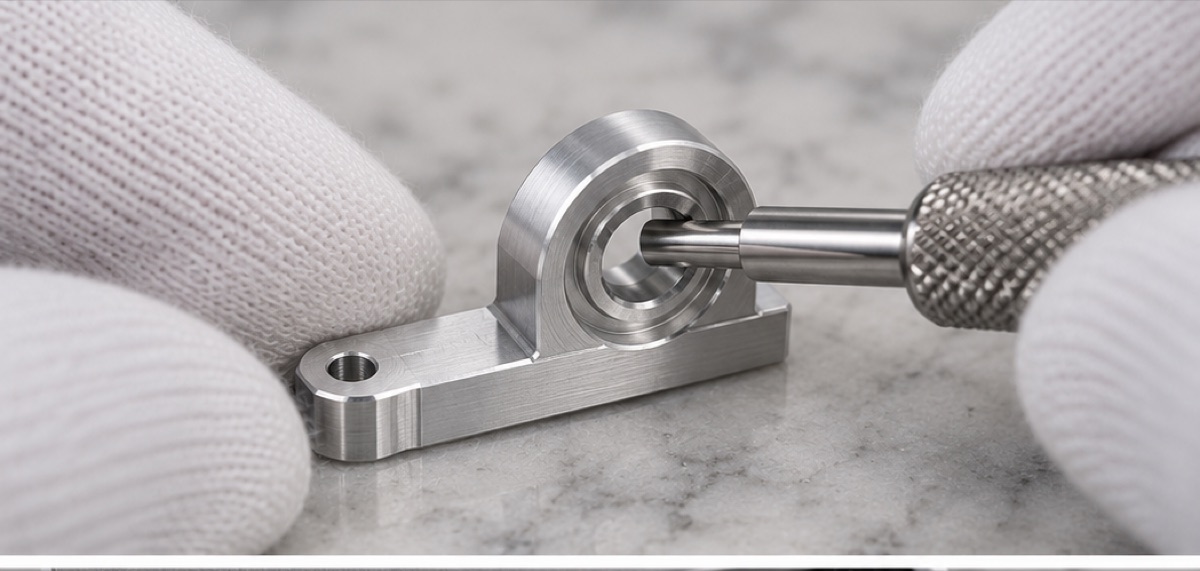
Messmittel für Kleinbohrungen prüfen die Passung ohne Handdruck oder überhöhte Messkraft, die das Teil verformen könnte.
Naturblank Bedeutet Nicht Unkontrolliert
Der Fall wurde naturblank geliefert: grat- und kratzfrei, mit sauberer Bohrung und gleichmäßigen Werkzeugspuren. Bei späterer Eloxierung sind Maskierung und Aufmaß separat zu prüfen.
Ohne Farbe bleiben Oberflächenanforderungen bestehen. Erhabene Schlagstellen und umgelegte Bohrungskanten sind bei Kleinteilen besonders relevant.
Termin Enthält Messen Und Mikroentgraten
Als Planung galten 4 bis 6 Arbeitstage für Muster und 7 bis 10 für Kleinserien. Vorrichtung, Lehrung und vergrößerte Entgratung benötigen Zeit trotz kurzer Maschinenzyklen.
Jedes saubere Teil wurde einzeln verpackt und in Schaum positioniert. Der Lagerring blieb unbelastet und das Kleinteil konnte nicht verrutschen oder verloren gehen.
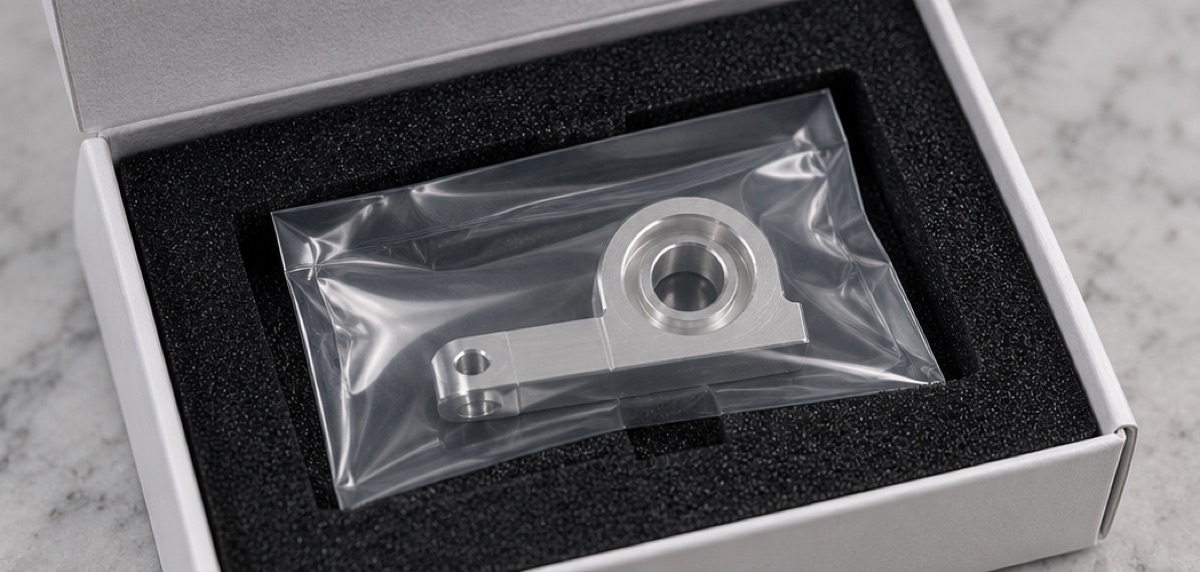
Versiegelter Beutel und eigene Schaumtasche schützen Lagerring, Bohrungskante und Naturfräsoberfläche vor Druck und Verlust.
Zusammenfassung
Die Miniaturaufnahme brauchte feinere Prozessführung statt weniger Kontrolle. Kraftarmes Spannen, gestuftes H7-Finish, geringe Messkraft, vergrößerte Gratprüfung und Einzelverpackung ermöglichten die direkte Montage.
FAQ
Warum ist eine Miniaturlageraufnahme schwierig?
Sie bietet wenig Steifigkeit und Spannfläche, während Bohrung und Basis präzise funktional zusammengehören.
Wie wird eine H7-Mikrobohrung geprüft?
Mit kalibriertem Stift oder Kleinbohrungsmessgerät für das Maß und einer separaten Bezugsprüfung für die Achse.
Warum ist geringe Messkraft wichtig?
Hand- oder Tasterdruck kann ein kleines flexibles Teil bewegen und ein falsches Ergebnis erzeugen.
Braucht Naturfinish weniger Endprüfung?
Nein. Grat, Kratzer, Bohrungsreinheit und Kantenzustand bleiben Abnahmemerkmale.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.