
Este soporte de husillo es más pequeño que muchos útiles convencionales, pero su agujero, base y extremo mantienen una relación específica de 0,01 mm. El reto es sujetarlo y medirlo sin modificarlo.
OEMach trató el agujero H7 como centro funcional y usó base y extremo como referencias. El tamaño no redujo la necesidad de planificar referencias, amarre, medición y control de rebabas.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Soporte de rodamiento de husillo para una mano robótica |
| Material y estado | Aluminio 6061-T6, acabado mecanizado natural |
| Características | Agujero escalonado H7, base esbelta, agujero extremo, escalones y chaflán de entrada |
| Control | Relaciones paralela y perpendicular de 0,01 mm según plano, amarre bajo, microrebabas y embalaje limpio |
Una Pieza Pequeña Necesita Referencias Completas
El anillo escalonado localiza el rodamiento y la base fija altura y orientación. El agujero extremo completa el montaje. Un diámetro correcto no garantiza por sí solo la actitud del husillo.
El proceso relacionó el eje con la base y mantuvo el extremo en la misma cadena. H7 y 0,01 mm se trataron como condiciones de este plano, no como promesas generales.
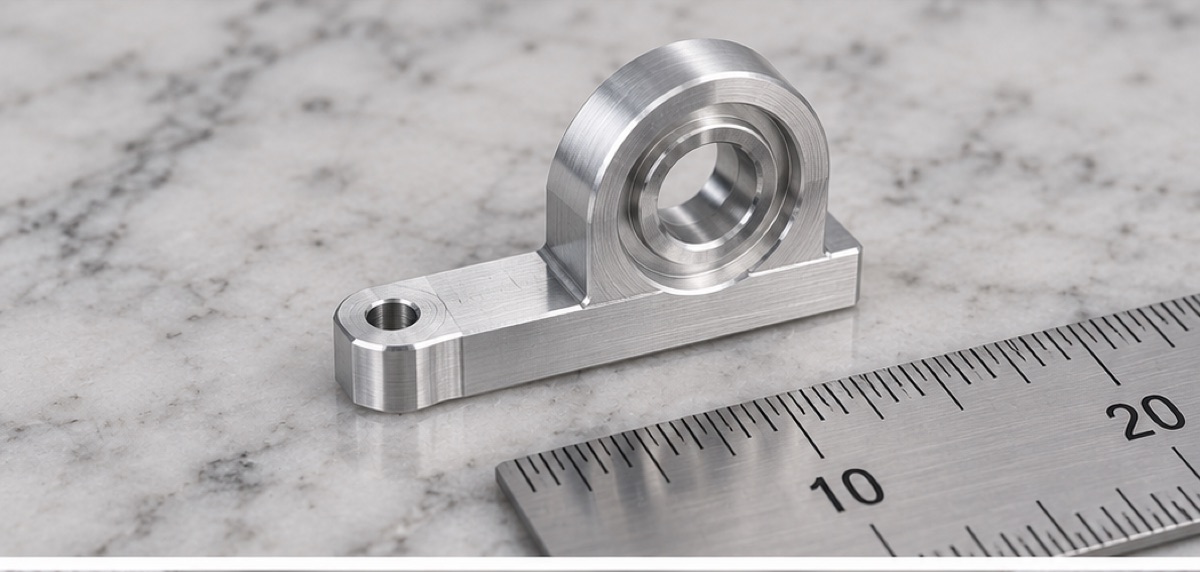
La pieza compacta integra anillo escalonado, base esbelta y oreja pequeña; el eje del agujero debe conservar su relación con la base.
El Útil Es Mayor Pero La Fuerza Es Menor
La base esbelta y el anillo unilateral pueden inclinarse o flexionarse. Mordazas blandas perfiladas y contactos pequeños apoyaron la pieza, alejando la fuerza de la zona débil.
Después del desbaste se soltó y reposicionó antes de terminar base y H7. Así se evita que un amarre fuerte comprima la pieza hasta una forma aparentemente conforme.
Establecer El H7 Por Etapas
Primero se estabilizaron base y perfil del anillo; después se terminó el H7 desde la base. Agujeros pequeños y escalones siguieron para no contaminar el asiento con virutas.
La herramienta de acabado se controló por separado. El chaflán quedó limitado a guiado y desbarbado para conservar la longitud efectiva de ajuste.
La Inspección Miniatura Requiere Baja Fuerza
Pasadores o un alesómetro específico confirmaron H7. Paralelismo y perpendicularidad entre base y eje se verificaron con baja fuerza y sin sostener la pieza a mano.
Agujero, extremo y raíces se revisaron con aumento. Una microrebaba puede no cambiar la cota básica, pero dañar rodamiento, cable o tendón.
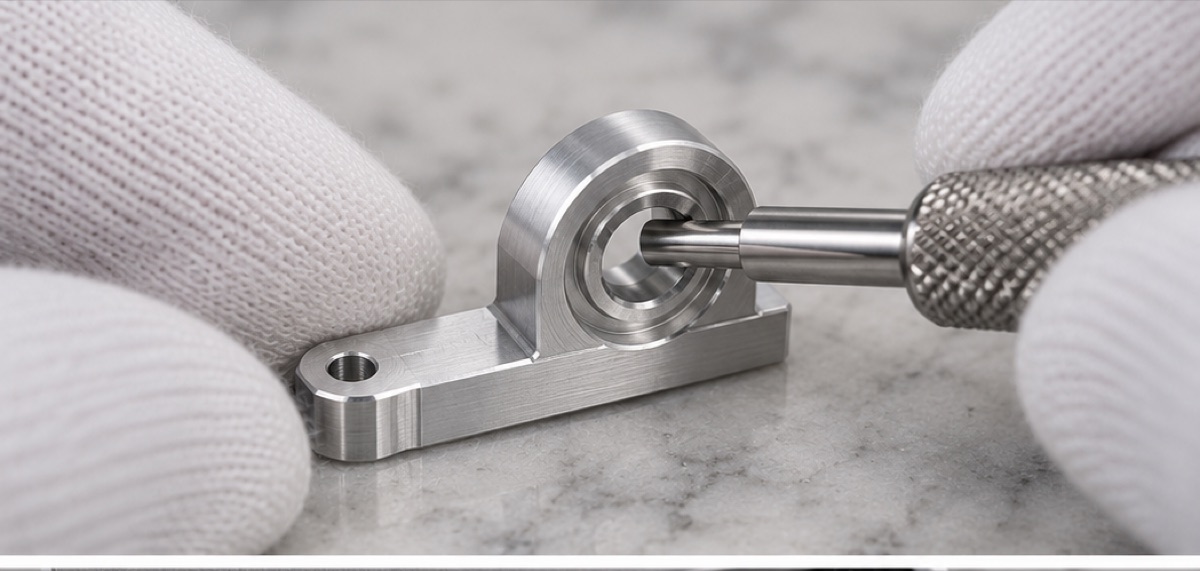
Útiles para diámetros pequeños verifican el ajuste sin presión manual ni fuerza de medición capaz de deformar el soporte.
El Acabado Natural También Tiene Normas
El caso se entregó mecanizado natural: sin rebabas ni rayas, agujero limpio y marcas uniformes. Si un pedido requiere anodizado, enmascarado y reserva deben revisarse aparte.
No aplicar color no significa una superficie libre de control. Golpes y bordes levantados son especialmente visibles y funcionales en esta escala.
El Plazo Incluye Medición Y Microdesbarbado
El proyecto usó de 4 a 6 días laborables para prototipos y de 7 a 10 para lotes pequeños. Útil, galgas y desbarbado ampliado consumen tiempo aunque el ciclo sea corto.
Cada pieza limpia se selló en una bolsa y ocupó una cavidad de espuma. El anillo quedó sin presión y la pieza no pudo moverse ni perderse.
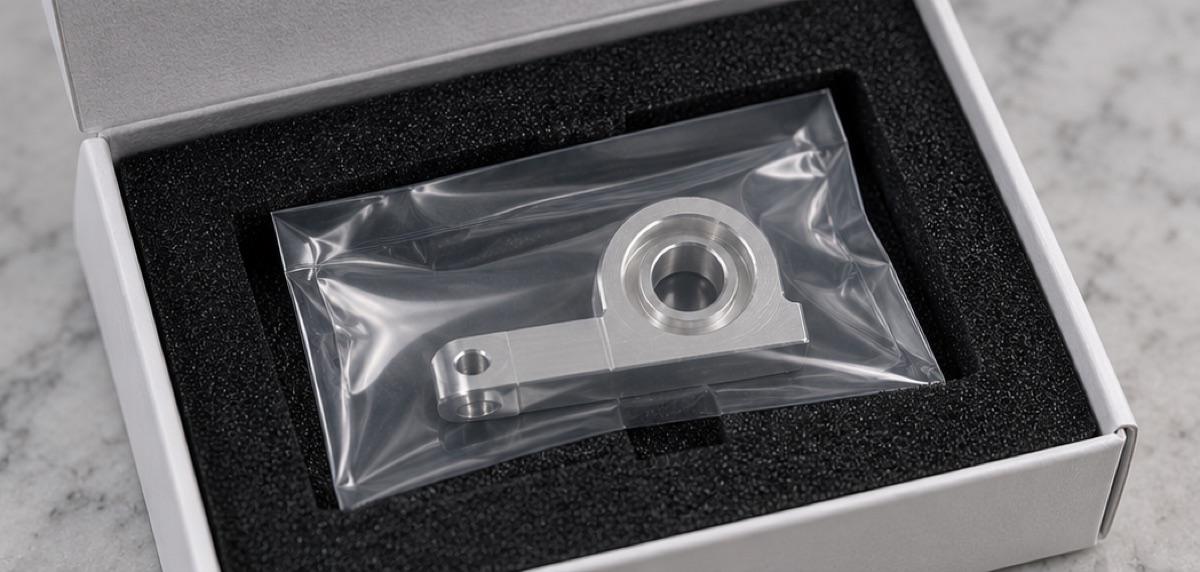
Bolsa sellada y espuma dedicada protegen anillo, borde del agujero y acabado mecanizado frente a presión y pérdida.
Resumen del caso
El soporte miniatura exigió más control de manipulación, no menos. Amarre bajo, proceso H7 por etapas, medición suave, revisión ampliada y embalaje individual lo prepararon para montaje directo.
FAQ
¿Por qué es difícil mecanizar un soporte miniatura?
Tiene poca rigidez y área de amarre, pero el agujero y la base mantienen una relación funcional precisa.
¿Cómo se verifica un microagujero H7?
Con pasador calibrado o medidor específico para tamaño y un método separado basado en referencias para el eje.
¿Por qué importa la fuerza de medición?
La presión manual o del palpador puede mover una pieza pequeña y producir un resultado falso.
¿El acabado natural requiere menos control?
No. Rebabas, rayas, limpieza y bordes siguen siendo criterios de aceptación.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.