
Die Schwierigkeit dieser Kreuzrollenlager-Aufnahme liegt nicht in einer Bohrung, sondern in Anzahl und Dichte der Bohrungen, die auf dieselbe Lagerachse und Ringfläche bezogen bleiben müssen.
OEMach behandelte den Ring aus 45-Stahl als Präzisionspositionierer statt als gelochte Scheibe. Lagersitz und Hauptfläche bestimmten den Ablauf; Lochbild, Entgratung, Verzinkung und Prüfung folgten diesem gemeinsamen Bezug.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Befestigungsaufnahme eines Kreuzrollenlagers im Roboter-Lenkgelenk |
| Werkstoff und Finish | 45-Stahl mit Schwarzverzinkung |
| Merkmale | Präzisionslagersitz, Ringflächen, 16er-Lochbild, M4-Gewinde, Senkungen und Stufen |
| Prüfschwerpunkt | Lagerachsenbezug, freie Flächengeometrie, Lochbildlage, Gewinde, Grat und Passung nach Verzinkung |
Den Ring Als Lagerpositionierer Behandeln
Mittelbohrung und Schulter positionieren das Kreuzrollenlager, die Ringfläche bildet die axiale Anlage. Die umlaufenden Bohrungen bringen Spannkraft ein und verbinden die Aufnahme mit der Gelenkstruktur.
OEMach definiert Lagersitz und Hauptfläche zuerst und bezieht Lochkreisdurchmesser, Winkelteilung, Tiefe und Stufen auf dieses System.
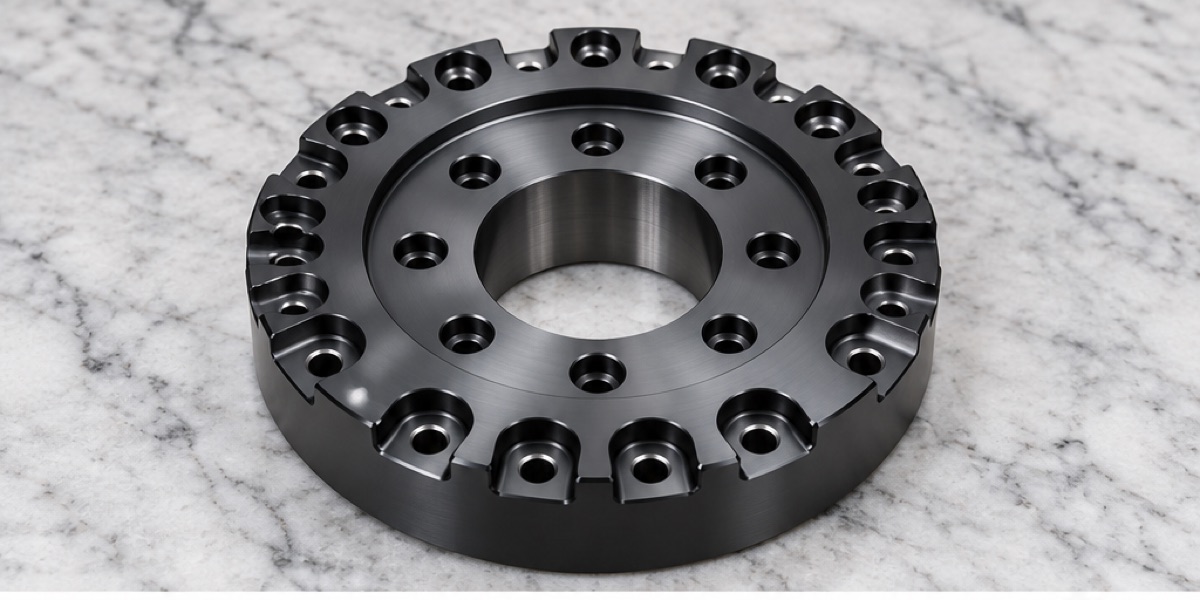
Lagersitz, Ringfläche, 16er-Lochbild, M4-Gewinde und lokale Stufen müssen auf einem gemeinsamen Drehbezug bleiben.
Ein Dichtes Lochbild Verändert Die Ringsteifigkeit
Bohren, Senken und Gewindefertigung nahe dem Außenrand entfernen schrittweise Material und verändern die lokale Steifigkeit. Bei wenigen harten Spannpunkten kann sich die Ringfläche nach dem Lösen bewegen.
Verteilte Flächenauflage, geregelte Spannkraft und ausgewogene Lochfolge reduzieren das Risiko. Schnittrichtung und Eintritt werden auf die engen Bezüge am Lagersitz abgestimmt.
Zentrum Und Flächen Vor Dem Lochbild Fertigstellen
Hauptflächen und Mittelmerkmale entstehen zuerst, mit Aufmaß für das Lagersitzfinish. Nach Stabilisierung folgen 16er-Lochbild, M4-Gewinde, Senkungen und Stufen im gemeinsamen Koordinatensystem.
Jede Lochfamilie wird sofort entgratet. Dadurch werden keine Späne beim Wenden in fertige Flächen gedrückt und Senkungskanten bleiben geschützt.
Für Die Erstmusterprüfung Ein Zentrum Verwenden
Die KMG-Ausrichtung nutzt Lagersitz und Hauptfläche und bewertet Lochbild, Winkelbezug, Gewinde und Stufen aus diesem Zentrum. Lokale Best-Fit-Zentren würden den realen Montagebezug verdecken.
Ringfläche wird frei auf Ebenheit und Planlauf geprüft. Der Lagersitz wird auf Maß, Rundheit und geforderte Rauheit kontrolliert, kleine Gewinde mit Gut- und Ausschusslehren.
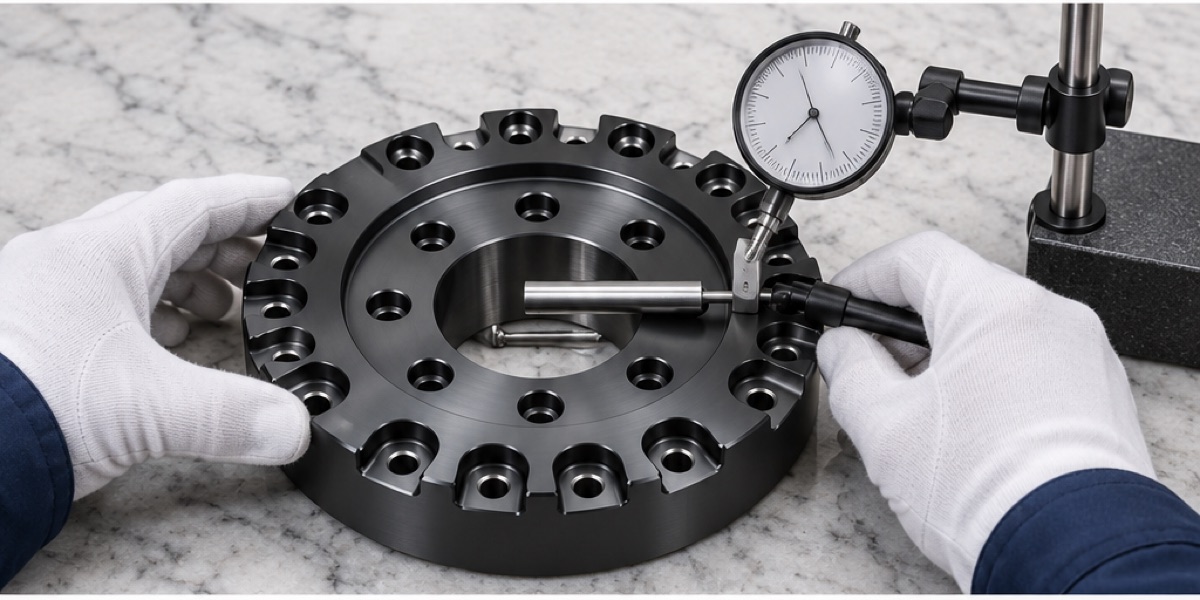
Bohrungsgeometrie, Planlauf und dichtes Lochbild werden aus Lagerachse und Hauptmontagefläche bewertet.
Vor Und Nach Der Schwarzverzinkung Anders Prüfen
Vorher werden Bohrung, Flächen, Gewinde und der ganze Umfang auf Grat geprüft; Passungen werden geschützt. Danach folgen Schichtgleichmäßigkeit, Bohrungsrückstände, Gewindedurchgang und Veränderungen am Funktionssitz.
Bei 72 Stunden ohne Rotrost werden Methode, Bewertung und Chargenrückverfolgung vorher vereinbart. Übermäßiger Auftrag darf Korrosionsschutz nicht auf Kosten der Passung erzeugen.
Prüfzeit Und Verpackung Gehören Zur Lieferung
Als Richtwert gelten 6 bis 9 Arbeitstage für Muster und 9 bis 14 für Kleinserien. Ein vollständiger Bericht aller Löcher benötigt eigene KMG-Zeit.
Ein Konturschaumnest stützt den Ring ohne harten Kontakt an Flächen und Senkungskanten. Mehrere Teile werden einzeln getrennt, damit fertige Lochkanten nicht aneinander schlagen.
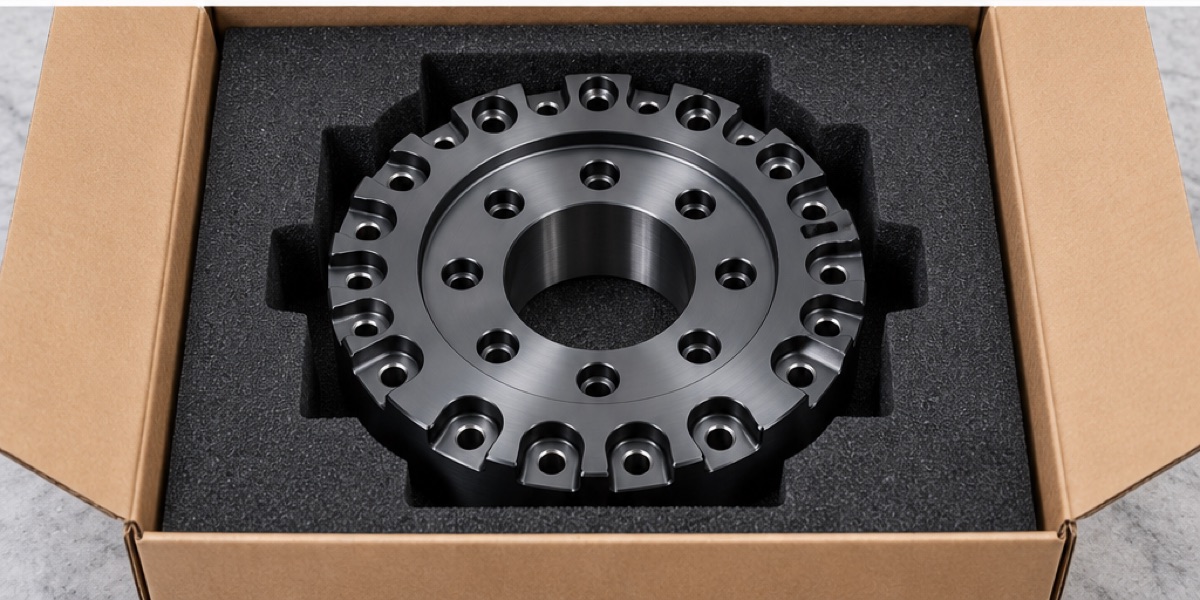
Konturschaum trennt Präzisionsflächen und Senkungskanten beim Transport von hartem Kontakt.
Zusammenfassung
Die Kreuzrollenlager-Aufnahme ist ein Präzisionspositionierer um Lagerachse und Ringfläche. Gemeinsame Bezüge, ausgewogener Abtrag, stufenweises Entgraten, Prüfung aus einem Zentrum und Nachkontrolle der Verzinkung sichern die Montage trotz dichtem Lochbild.
FAQ
Warum wird das 16er-Lochbild vom Lagersitz aus gemessen?
Die Löcher befestigen die Aufnahme um die Lagerachse. Ein unabhängiges lokales Zentrum kann Lage- oder Winkelfehler verdecken, die erst bei der Montage auftreten.
Warum wird die Ringfläche im freien Zustand geprüft?
Punktuelle Spannung kann den Ring vorübergehend ebnen. Die freie Prüfung zeigt den Lieferzustand und trennt Vorrichtungsverformung vom Teil.
Was wird nach dem Schwarzverzinken geprüft?
Lagersitz, Bohrungssauberkeit, Gewindedurchgang, Schichtgleichmäßigkeit, Partikel auf Flächen und geschützte Funktionsbereiche.
Beeinflusst ein vollständiger Lochbericht den Termin?
Ja. Das dichte Lochbild benötigt zusätzliche Antastung, Auswertung und Berichtsprüfung; der Umfang wird bei der Anfrage vereinbart.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.