
La dificultad de este soporte no es un solo agujero, sino la cantidad y densidad de agujeros que deben conservar su relación con el mismo eje de rodamiento y la misma cara anular.
OEMach trató el anillo de acero 45 como localizador de precisión, no como un disco perforado. El asiento y la cara definieron el proceso; patrón, desbarbado, cincado e inspección siguieron la referencia común.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Soporte de fijación de rodamiento cruzado para articulación de dirección |
| Material y acabado | Acero 45 con cincado negro |
| Características | Asiento, caras anulares, patrón de 16 agujeros, roscas M4, avellanados y escalones |
| Control | Eje del rodamiento, geometría libre, posición del patrón, roscas, rebabas y ajuste tras cincado |
Tratar El Anillo Como Localizador De Rodamiento
El agujero central y el hombro sitúan el rodamiento, mientras la cara anular establece el apoyo axial. Los agujeros exteriores aplican fuerza y conectan el soporte a la estructura.
OEMach define primero asiento y cara, y relaciona diámetro del círculo, separación angular, profundidad y escalones con ese sistema.
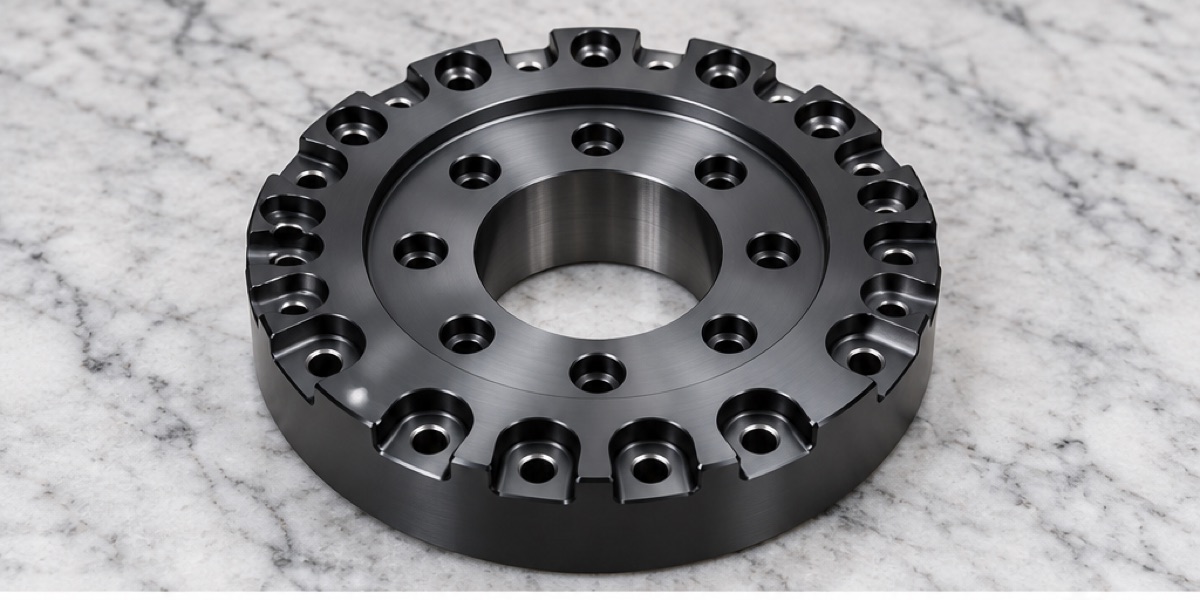
El asiento central, la cara anular, el patrón de 16 agujeros, las roscas M4 y los escalones deben referirse a un único eje.
El Patrón Denso Cambia La Rigidez Del Anillo
Taladrado, avellanado y roscado cerca del borde eliminan material y cambian la rigidez local. Con presión en pocos puntos, la cara puede moverse al liberar.
Apoyo distribuido, fuerza controlada y secuencia equilibrada reducen el riesgo. Dirección de corte y entrada se planifican alrededor del asiento preciso.
Acabar Centro Y Caras Antes Del Patrón
Primero se establecen las caras y el centro, dejando margen para el acabado del asiento. Cuando el anillo está estable, se completan patrón de 16 agujeros, M4, avellanados y escalones desde el mismo sistema.
Cada familia de agujeros se desbarba antes de continuar. Así las virutas no se prensan contra caras terminadas y se protegen los bordes.
Usar Un Solo Centro En La Primera Pieza
La CMM se alinea con asiento y cara, y evalúa patrón, ángulos, roscas y escalones desde ese centro. Usar centros locales ocultaría la relación real de montaje.
La cara se comprueba libre para planitud y alabeo. El asiento se revisa en diámetro, redondez y rugosidad especificada, y las roscas con galgas PASA/NO PASA.
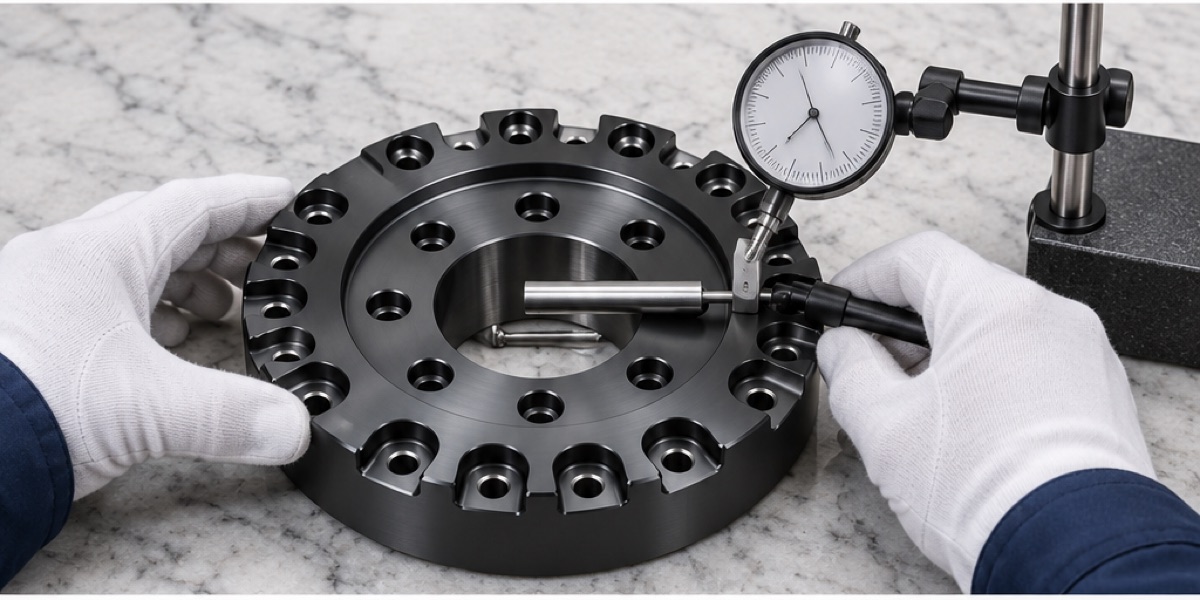
La geometría del agujero, el alabeo de la cara y el patrón denso se evalúan desde el eje del rodamiento y la cara principal.
El Cincado Negro Exige Controles Diferentes
Antes se inspeccionan agujero, caras, roscas y rebabas, protegiendo ajustes. Después se verifican uniformidad, residuos, paso de roscas y cambios en el asiento.
Si se exigen 72 horas sin óxido rojo, método, valoración y trazabilidad se acuerdan antes. No debe sacrificarse el ajuste mediante exceso de depósito.
Inspección Y Embalaje Forman Parte De La Entrega
Como referencia, los prototipos requieren de 6 a 9 días laborables y los lotes pequeños de 9 a 14. Un informe de todos los agujeros necesita tiempo CMM propio.
La espuma perfilada sostiene el anillo sin contacto duro en caras ni avellanados. Las piezas se separan individualmente para evitar golpes entre bordes.
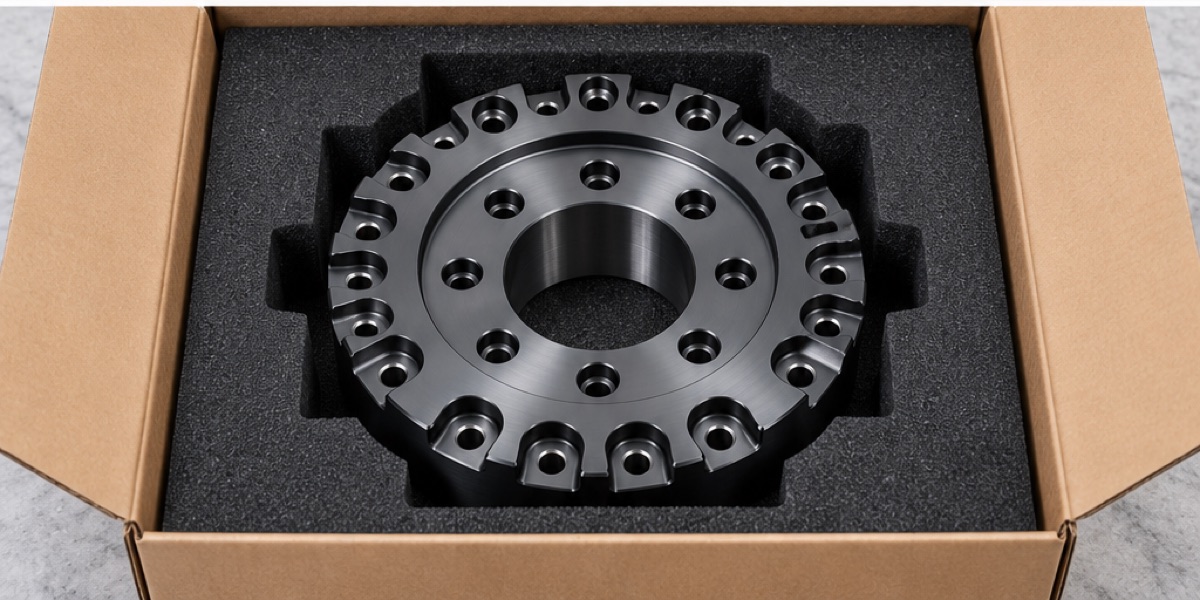
La espuma perfilada separa caras de precisión y bordes de avellanados del contacto duro durante el transporte.
Resumen del caso
El soporte es un localizador de precisión organizado alrededor del eje y la cara. Referencias comunes, arranque equilibrado, desbarbado por etapas, inspección desde un centro y verificación tras cincado mantienen el patrón compatible con el montaje.
FAQ
¿Por qué medir los 16 agujeros desde el asiento?
Los agujeros fijan el soporte alrededor del eje. Un centro local sin relación puede ocultar errores de posición o ángulo que aparecen al montar.
¿Por qué comprobar la cara en estado libre?
Una sujeción concentrada puede aplanar temporalmente el anillo. La medición libre muestra la geometría entregada y separa deformación del útil.
¿Qué se revisa después del cincado negro?
Estado del asiento, limpieza, paso de roscas, uniformidad, partículas en las caras y zonas funcionales protegidas.
¿Un informe completo afecta el plazo?
Sí. El patrón denso exige más palpado, evaluación y revisión; el alcance debe acordarse al cotizar.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.