
Diese linke hintere Antriebsendaufnahme verbindet Motor, Lager und Unterstruktur. Entscheidend ist nicht die Außenkontur, sondern der räumliche Bezug zwischen Großbohrungsachse, Basisfläche und Positionierbohrungen.
OEMach plante das Teil aus 45-Stahl um eine dreidimensionale Bezugskette. Schruppabstützung, Bohrungsfinish, Verwechslungsschutz bei Spiegelteilen, Schwarzverzinkung und Endprüfung bildeten einen Lieferplan.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Linke hintere Antriebsendaufnahme eines Roboter-Lenkmoduls |
| Werkstoff und Finish | 45-Stahl mit Schwarzverzinkung |
| Merkmale | Hoher Ständer, gestufte Großbohrung, Basislochgruppe, Passstifte, Seitengewinde und Nuten |
| Prüfschwerpunkt | Bohrungsachse zum Basisbezug, Steifigkeit, Spiegelorientierung, Passung nach Beschichtung und Paarzuordnung |
Mit Basis Und Positionierbezügen Beginnen
Basisfläche und Positionierbohrungen legen die Aufnahme im Modul fest. Die Großbohrung positioniert Motor- oder Lagerachse darüber; Seitenbohrungen und Stufen vervollständigen die Schnittstellen.
OEMach definiert diese Bezüge vor der Programmierung, damit Bohrung, Stirnfläche, Passstifte und Basislochgruppe in einem Koordinatensystem geprüft werden.
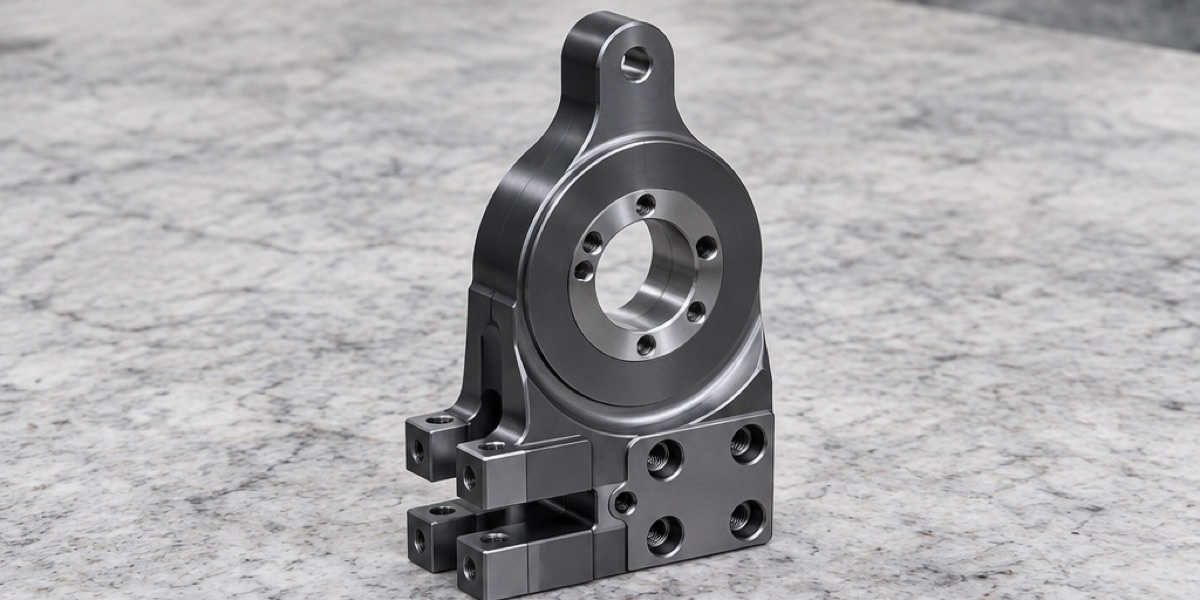
Die hohe Wand trägt eine gestufte Großbohrung über einer Basis mit Positionier- und Gewindebohrungen; die Achse muss auf den Montagebezug ausgerichtet bleiben.
Die Hohe Wand Macht Bohrungsgenauigkeit Zur Steifigkeitsfrage
Die Großbohrung liegt in einer hohen Wand über Nuten und getrennten Füßen. Ungleichmäßiger Abtrag kann den Ständer bewegen; zu hohe Spannkraft erzeugt eine scheinbar ebene Basis und verschiebt die Achse nach dem Lösen.
Schruppen, Basisschlichten und Bohrungsfinish nutzen daher unterschiedliche Abstützungen nahe dem realen Kraftpfad, ohne die Wand in eine künstliche Lage zu zwingen.
Stabile Bezüge Vor Der Schwächung Bearbeiten
Zuerst entstehen Basis und Hauptpositionierbohrungen. Eine eigene Stütze trägt den Ständer beim Finish von Großbohrung und Stufenfläche. Nuten und Seitenbohrungen folgen nach Stabilisierung der Hauptkette.
Der Bohrungsbezug zur Basis wird sofort geprüft. Frühe Daten trennen Vorrichtungsfehler, Werkzeugverschleiß und Entspannung, bevor alle kleinen Bohrungen fertig sind.
Linke Und Rechte Teile Getrennt Absichern
Spiegelteile teilen Maße, aber nicht jede Anfahrrichtung, Koordinatenrichtung oder Spannlast. Programme und Erstmusteraufzeichnungen werden deshalb getrennt geführt.
Passstiftlage, Lochbildrichtung und Seitenmerkmale können gespiegelt verwechselt werden. Mechanische Kodierung und klare Kennzeichnung sind sicherer als Erinnerung.
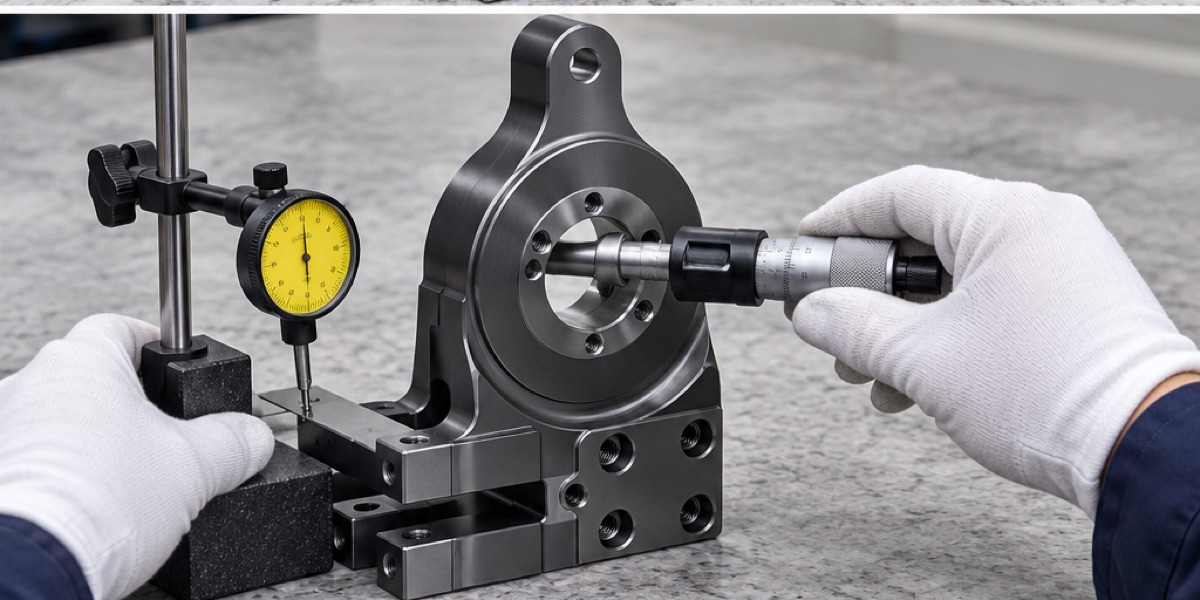
Bohrungsmaß, Achsbezug und Basiszustand werden aus Funktionsbezügen geprüft, statt Ständer und Basis getrennt zu betrachten.
Schwarzverzinkung Verändert Die Endabnahme
Vor dem Beschichten werden Großbohrung, Passstiftlöcher, Basis, Gewinde und Entgratung geprüft; Passungen werden nach Vorgabe geschützt. Danach folgen Rückstands-, Gewinde-, Gleichmäßigkeits- und Partikelprüfung.
Fordert der Auftrag 72 Stunden ohne Rotrost, werden Methode, Kriterium und Chargennachweis vorab vereinbart. Korrosionsschutz ersetzt nicht den Nachweis, dass Bohrung und Basis montierbar bleiben.
Lieferzeit Und Paarverpackung
Als Richtwert gelten 7 bis 10 Arbeitstage für Muster und 10 bis 15 für Kleinserien. Paarlieferung links/rechts benötigt zusätzliche Kennzeichnungs- und Zuordnungszeit.
Konturschaum entlastet Bohrung, Basis und Passstiftlöcher und verhindert Umkippen. Linke und rechte Teile liegen getrennt, damit der Wareneingang sie direkt dem richtigen Montageplatz zuführt.
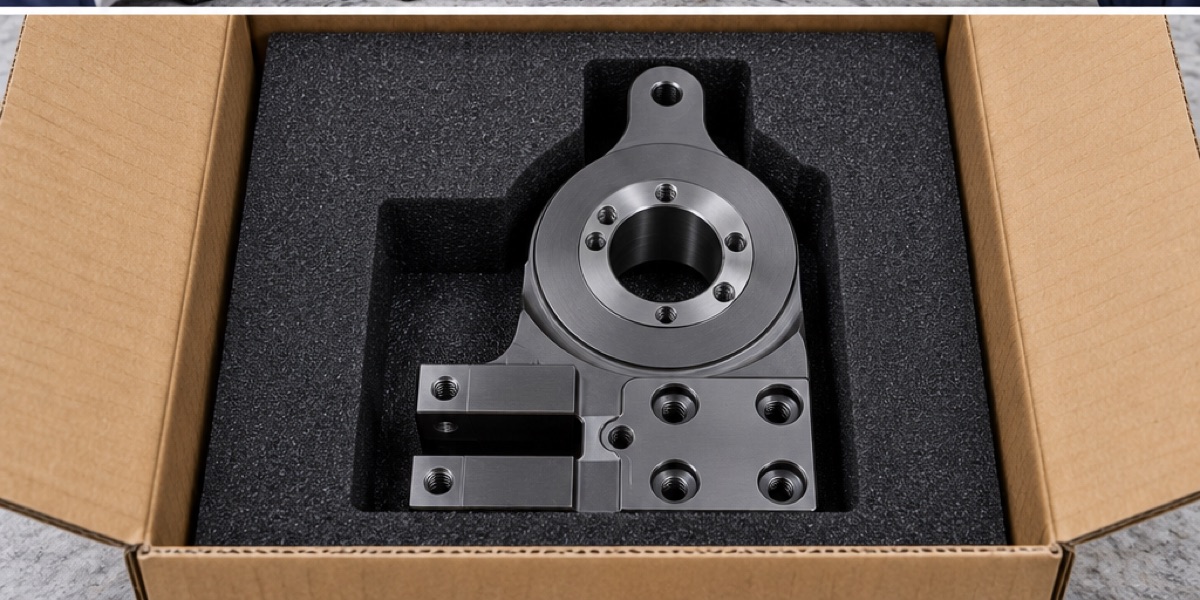
Der Schaum entlastet Bohrung, Basis und Positionierlöcher und trennt linke und rechte Teile für die Montagezuordnung.
Zusammenfassung
Die Aufnahme benötigt eine stabile Bezugskette von Basis und Positionierlöchern zur Großbohrungsachse. Geregelte Abstützung, frühe Prüfung, Spiegelteil-Fehlerschutz und Kontrolle nach dem Verzinken sichern die Montage im Lenkmodul.
FAQ
Warum reicht das Durchmessermaß der Großbohrung nicht?
Auch ihre Achse muss zur Basis und zu den Positionierlöchern richtig liegen. Ein korrekter Durchmesser mit versetzter Achse kann Montage und Lagerausrichtung verhindern.
Warum werden linkes und rechtes Erstmuster getrennt geprüft?
Spiegelung ändert Koordinatenzeichen, Anfahrwege und Vorrichtungslast. Getrennte Programme und Berichte senken das Verwechslungsrisiko.
Was wird nach dem Schwarzverzinken geprüft?
Funktionsbohrungen, Passstifte, Gewinde, Basissauberkeit, Schichtgleichmäßigkeit und geschützte Passungen werden im Lieferzustand erneut geprüft.
Wie werden die hohen Aufnahmen beim Versand geschützt?
Konturschaum verhindert Rollen und Punktlast, schützt Bohrung und Basis und trennt linke und rechte Bauteile eindeutig.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.