
Este soporte trasero izquierdo conecta motor, rodamiento y estructura inferior. El requisito crítico no es el contorno exterior, sino la relación espacial entre el eje del agujero grande, el plano base y los localizadores.
OEMach planificó la pieza de acero 45 alrededor de una cadena tridimensional de referencias. Apoyo de desbaste, acabado del agujero, prevención de errores en piezas simétricas, cincado negro e inspección final se integraron en el mismo plan.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Soporte trasero izquierdo del extremo motriz de un módulo de dirección robótico |
| Material y acabado | Acero 45 con cincado negro |
| Características | Montante alto, agujero escalonado, grupo inferior, pasadores, roscas laterales y ranuras |
| Control | Eje del agujero respecto a base, rigidez, orientación simétrica, ajuste tras cincado e identificación por pares |
Empezar Por La Base Y Los Localizadores
El plano base y los agujeros de localización sitúan el soporte en el módulo. El agujero grande posiciona el eje del motor o rodamiento, mientras los agujeros laterales y escalones completan las interfaces.
OEMach define estas referencias antes de programar para inspeccionar agujero, cara, pasadores y grupo inferior en un sistema común.
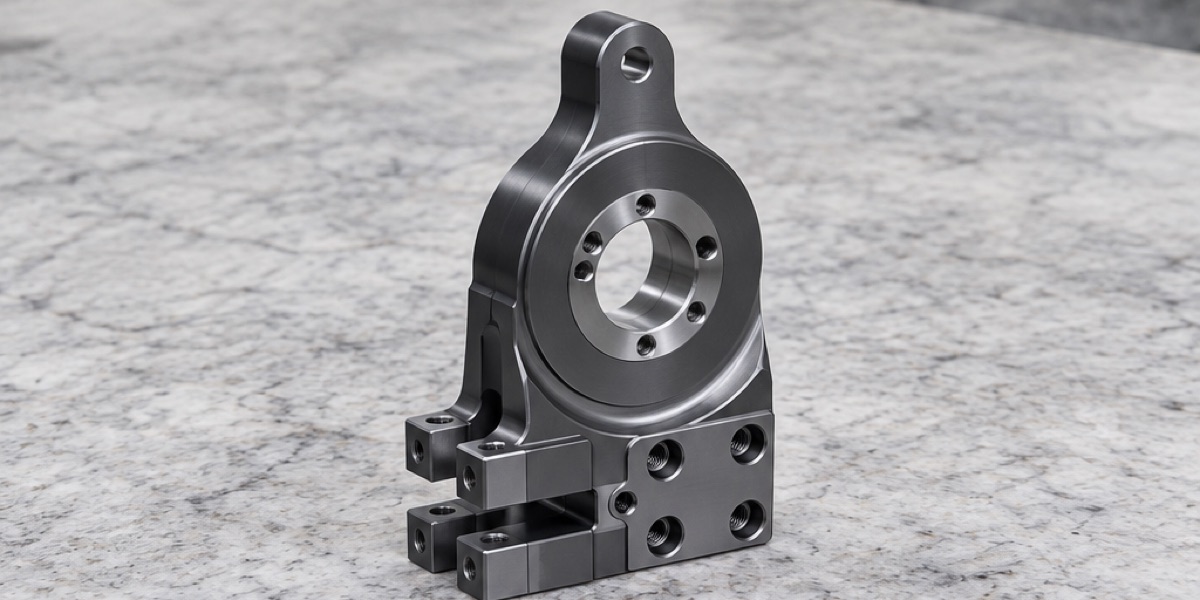
La pared alta contiene un agujero escalonado sobre una base con agujeros de localización y roscas; el eje debe conservar su relación con la referencia de montaje.
La Pared Alta Convierte La Precisión En Un Problema De Rigidez
El agujero se encuentra en una pared alta sobre ranuras y apoyos separados. El arranque desigual puede mover el montante y una sujeción excesiva puede crear una base falsamente plana y desplazar el eje al liberar.
Desbaste, acabado de base y acabado del agujero usan apoyos distintos, próximos a la trayectoria real de carga y sin forzar la pared.
Mecanizar Las Referencias Antes De Debilitar La Pieza
Primero se establecen base y localizadores. Un apoyo dedicado sostiene el montante para terminar agujero y cara escalonada. Ranuras y agujeros laterales siguen cuando la cadena principal ya es estable.
La relación agujero-base se comprueba inmediatamente. Los datos tempranos distinguen error de útil, desgaste y relajación sin esperar a terminar todos los agujeros pequeños.
Las Piezas Izquierda Y Derecha Necesitan Prevención Separada
Las piezas simétricas comparten cotas, pero no todas las direcciones, aproximaciones o signos de coordenadas. Programas y registros de primera pieza se controlan por separado.
Posición de pasadores, dirección del patrón y detalles laterales pueden invertirse. Llaves físicas e identificación clara son más fiables que la memoria del operario.
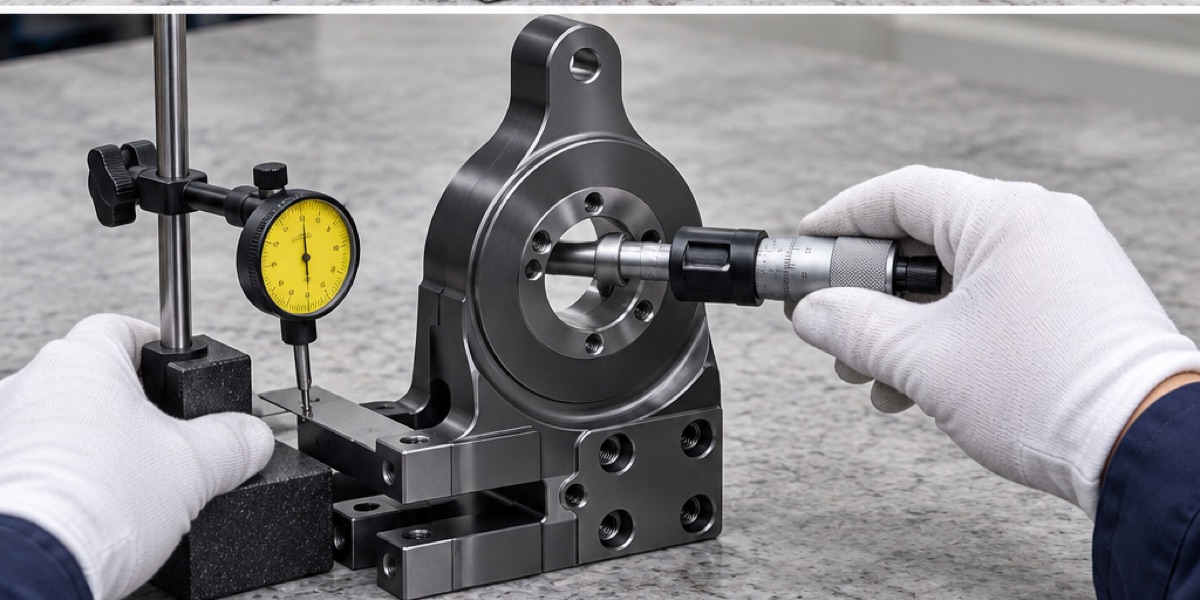
Se verifican diámetro, relación del eje y estado de la base desde referencias funcionales, sin tratar montante y base como elementos independientes.
El Cincado Negro Cambia La Aceptación Final
Antes del cincado se revisan agujero, pasadores, base, roscas y rebabas, protegiendo ajustes según el plano. Después se comprueban residuos, paso de roscas, uniformidad, partículas y escurridos.
Si el pedido exige 72 horas sin óxido rojo, método, criterio y trazabilidad del lote se acuerdan previamente. La resistencia a corrosión no sustituye la verificación del montaje.
Plazo Y Embalaje Emparejado
Como referencia, los prototipos requieren de 7 a 10 días laborables y los lotes pequeños de 10 a 15. La entrega izquierda/derecha añade identificación y emparejamiento.
La espuma perfilada evita presión sobre agujero, base y pasadores e impide el vuelco. Las dos versiones ocupan posiciones separadas para enviarlas directamente al puesto correcto.
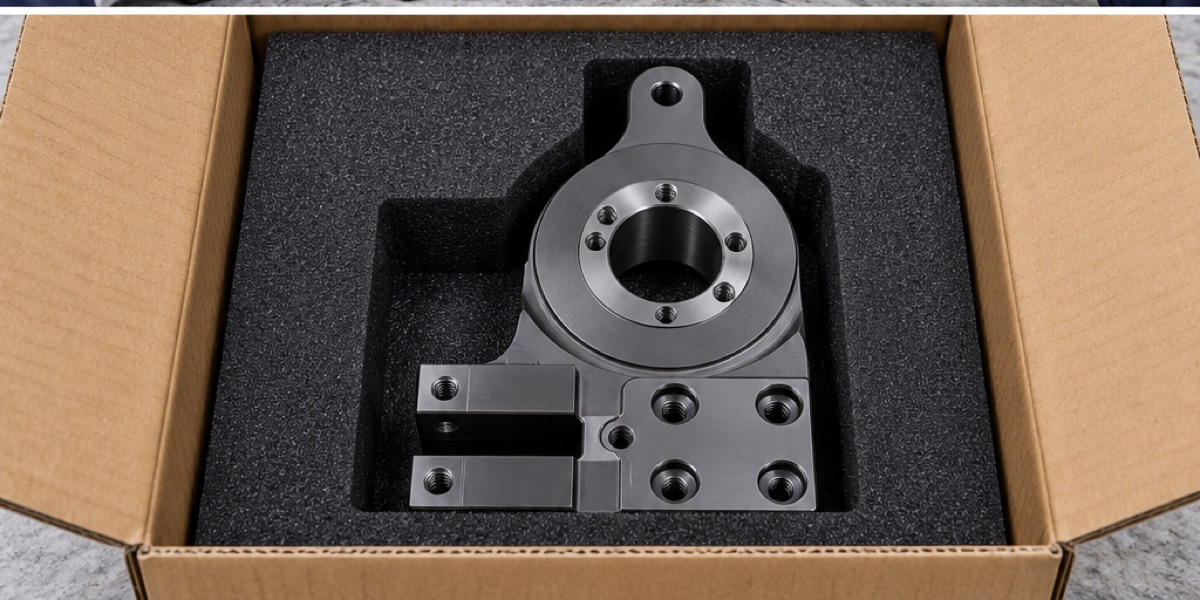
La espuma evita carga sobre agujero, base y localizadores, y separa piezas izquierdas y derechas para su envío a montaje.
Resumen del caso
La calidad depende de una cadena estable desde base y localizadores hasta el eje del agujero. Apoyo controlado, verificación temprana, prevención de simetría y revisión tras cincado dejan el soporte listo para el módulo de dirección.
FAQ
¿Por qué no basta con medir el diámetro del agujero?
Su eje también debe quedar posicionado y orientado respecto a la base y los localizadores. Un diámetro correcto con eje desplazado puede impedir el montaje.
¿Por qué controlar por separado las primeras piezas izquierda y derecha?
La simetría cambia signos, aproximaciones y carga del útil. Programas y registros separados reducen inversiones de agujeros y detalles laterales.
¿Qué se revisa después del cincado negro?
Agujeros funcionales, pasadores, roscas, limpieza de la base, uniformidad y ajustes protegidos se verifican en el estado entregado.
¿Cómo se protegen los soportes durante el envío?
La espuma perfilada impide vuelco y carga puntual, protege agujero y base, y separa claramente las versiones izquierda y derecha.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.