
Ein Roboter-Abtriebswellenflansch überträgt Drehmoment über kompakte Passmerkmale. Mittelbohrung, Stufendurchmesser, Flanschfläche und Montagebohrungen müssen nach Wärmebehandlung und Finish auf einer Drehachse bleiben.
Bei diesem Bauteil aus 45-Stahl plante OEMach die Bearbeitung um einen gemeinsamen Achs- und Flächenbezug und ließ Aufmaß für den Vergütungsverzug. Härte, Rundlauf, Passung und Schwarzoxid wurden vor Lieferung geprüft.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Drehmomentübertragender Abtriebswellenflansch eines Robotergelenks |
| Werkstoff und Finish | 45-Stahl, gemäß Projektanforderung auf 45 HRC vergütet, mit Schwarzoxid |
| Merkmale | Mittelpassbohrung, gestufte Außendurchmesser, Flanschfläche, Gewindelochgruppe und Freistich |
| Prüfschwerpunkt | Gemeinsame Drehachse, Radial- und Planlauf, Wärmeverzug, Härte, Gewinde und Korrosionsschutz |
Vor Der Bearbeitung Eine Drehachse Festlegen
Passbohrung, Außenstufen und Flanschfläche bestimmen den Lauf der montierten Welle. Bezugwechsel zwischen Arbeitsgängen können Radial- oder Planlauf erzeugen, obwohl jeder Durchmesser maßhaltig ist.
OEMach legt Achse und Fläche bei der Vorbearbeitung fest und führt diese Logik durch Wärmebehandlung, Finish und Prüfung. Auch Fasen und Freistiche werden betrachtet, da sie die Anlage beeinflussen.
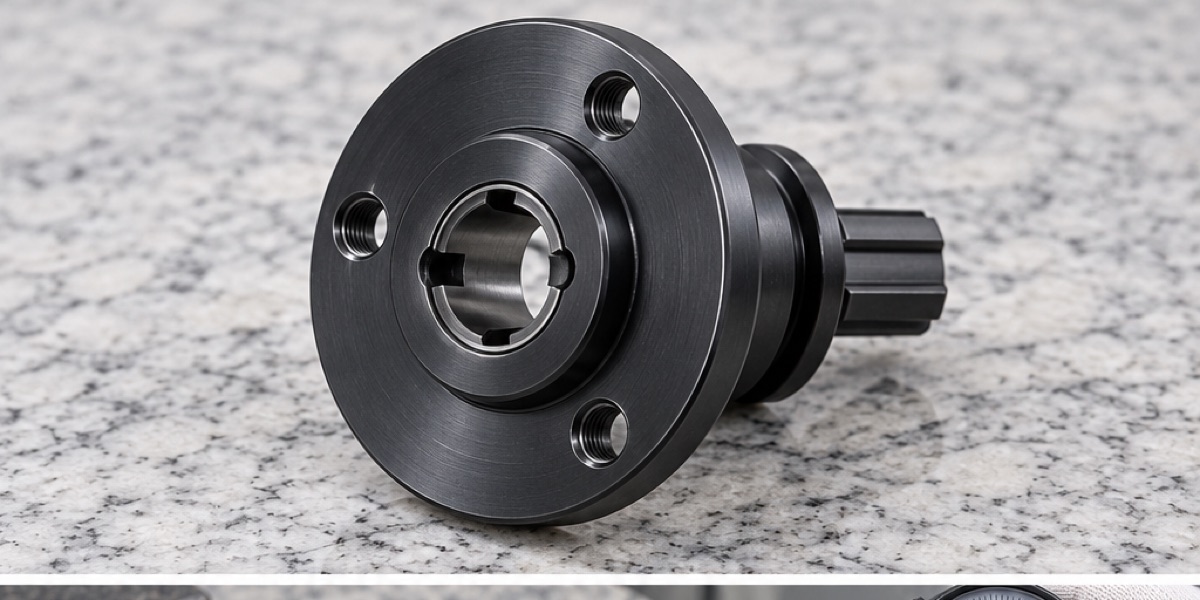
Passbohrung, gestufte Außendurchmesser, Flanschfläche und Gewindelochgruppe bilden eine gemeinsame drehmomentübertragende Schnittstelle.
Die Wärmebehandlung Bestimmt Die Finishstrategie
Vor dem Vergüten wird mit geregeltem Aufmaß geschruppt. Die Projektanforderung beträgt 45 HRC; Härte und Verzug werden daher geprüft, bevor die Endbearbeitung freigegeben wird.
Erstmessungen nach Wärmebehandlung dienen zur Anpassung des Aufmaßes für Folgelose. Zu wenig Material lässt unbereinigte Stellen; zu viel erhöht die Schnittlast im gehärteten Werkstoff und kann die Bohrungsgeometrie belasten.
Bohrung, Durchmesser Und Fläche Aus Einer Achse Schlichten
Nach Härtebestätigung werden Passbohrung, Außenstufen und Funktionsfläche möglichst aus demselben Drehbezug fertiggestellt. So gelten Konzentrizität und Planlauf als Montagefunktion statt als getrennte Maße.
Die stirnseitige Lochgruppe folgt, wenn die Drehmerkmale stabil sind, und wird auf die Mittelachse bezogen. Gewinde, Fasen und Freistich werden ohne Beschädigung der Anlageflächen beendet.
Die Prüfung Verbindet Härte Und Geometrie
Geprüft werden Passbohrung, Außenstufen, Planlauf, Lochlage, Gut- und Ausschusslehren, Fasen sowie Härtenachweise. Alle Ergebnisse folgen derselben funktionalen Bezugssystematik wie die Fertigung.
Vor dem Schwarzoxidieren wird gereinigt und entgratet. Danach werden Bohrungssauberkeit, Passungen, Optik und Rostschutz geprüft. Bei geforderten 72 Stunden neutralem Salzsprühnebel müssen Abnahmekriterium und Chargennachweis im Auftrag festgelegt sein.
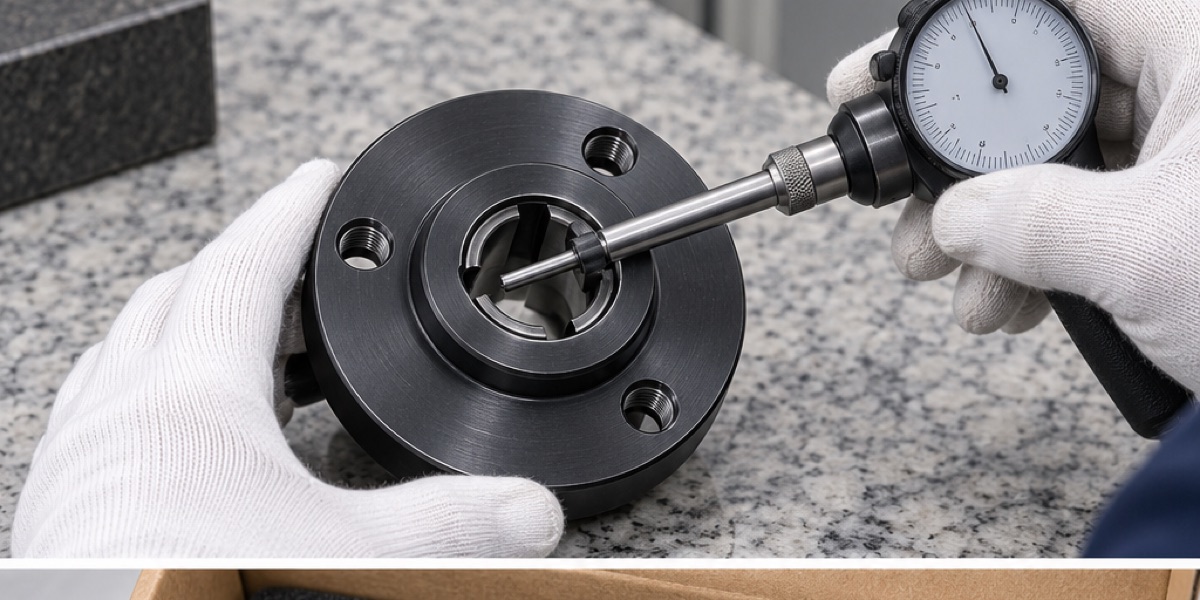
Ein Innenmessgerät bestätigt die Endpassung, nachdem der Vergütungsverzug durch die Finishbearbeitung entfernt wurde.
Lieferzeit Und Verpackung Schützen Präzisionsstahlteile
Als Richtwert gelten 7 bis 10 Arbeitstage für Muster und 10 bis 15 für Kleinserien. Wärmebehandlungszeugnis, erweiterte Berichte oder Korrosionsprüfung können den bestätigten Termin verändern.
Jeder Flansch wird im Schaum getrennt, um Bohrung, Flanschfläche und Schwarzoxid zu schützen. Rostschutz und Trockenhaltung richten sich nach Transportweg und Lagerdauer.
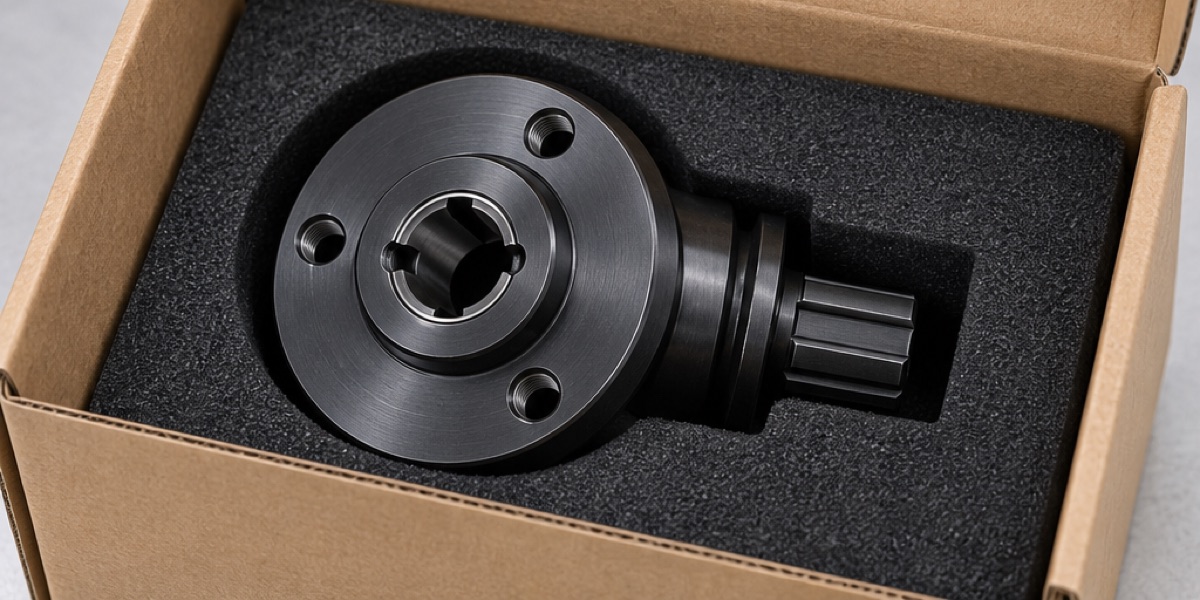
Schaum trennt Bohrung, Flanschfläche und Schwarzoxid; Rostschutz wird an Transport und Lagerung angepasst.
Zusammenfassung
Ein zuverlässiger Abtriebswellenflansch braucht eine Bezugstrategie über Vorbearbeitung, Wärmebehandlung, Finish und Prüfung. Gemeinsame Drehachse, 45-HRC-Zustand, Schwarzoxid und Verpackung sichern Drehmomentübertragung und Passung.
FAQ
Warum bleibt vor der Wärmebehandlung Finishaufmaß?
Vergüten kann Bohrungsmaß, Rundheit, Durchmesser und Flächenbezug ändern. Geregeltes Aufmaß ermöglicht das Wiederherstellen der Funktionsgeometrie.
Warum müssen Bohrung, Außendurchmesser und Fläche eine Achse teilen?
Diese Flächen positionieren und drehen gemeinsam. Eine gemeinsame Achse begrenzt Radial- und Planlauf, den einzelne Maßprüfungen übersehen können.
Wann werden 45 HRC geprüft?
Die Härte wird nach dem Vergüten und vor dem Finish mit Chargennachweis geprüft. Die Endgeometrie folgt nach Bearbeitung und gegebenenfalls Schwarzoxid.
Wie wird schwarzoxidierter Stahl beim Versand vor Rost geschützt?
Die Teile werden gereinigt, getrocknet und im Schaum getrennt. Der Rostschutz wird passend zu Transportweg und Lagerdauer gewählt.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.