
La brida de eje de salida de un robot transmite par mediante un conjunto compacto de ajustes. El agujero central, los diámetros escalonados, la cara y los agujeros deben conservar un solo eje después del tratamiento y el acabado.
Para este componente de acero 45, OEMach planificó el mecanizado alrededor de una referencia común de centro y cara, reservando margen para la deformación del temple y revenido. Se verificaron dureza, alabeo, ajuste y pavonado antes de entregar.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Brida de eje de salida para transmitir par en una articulación robótica |
| Material y acabado | Acero 45, templado y revenido al requisito del proyecto de 45 HRC, con pavonado negro |
| Características | Agujero de ajuste, diámetros escalonados, cara, agujeros roscados y alivio local |
| Control | Eje común, alabeo radial y axial, deformación térmica, dureza, roscas y protección anticorrosiva |
Definir Un Solo Eje De Giro Antes De Mecanizar
El agujero, los escalones exteriores y la cara determinan el funcionamiento del eje montado. Cambiar referencias entre operaciones puede crear alabeo radial o axial aunque cada diámetro cumpla su tolerancia.
OEMach establece centro y cara durante el premecanizado y mantiene esa lógica durante tratamiento, acabado e inspección. También se revisan chaflanes y ranuras de alivio porque afectan el asiento.
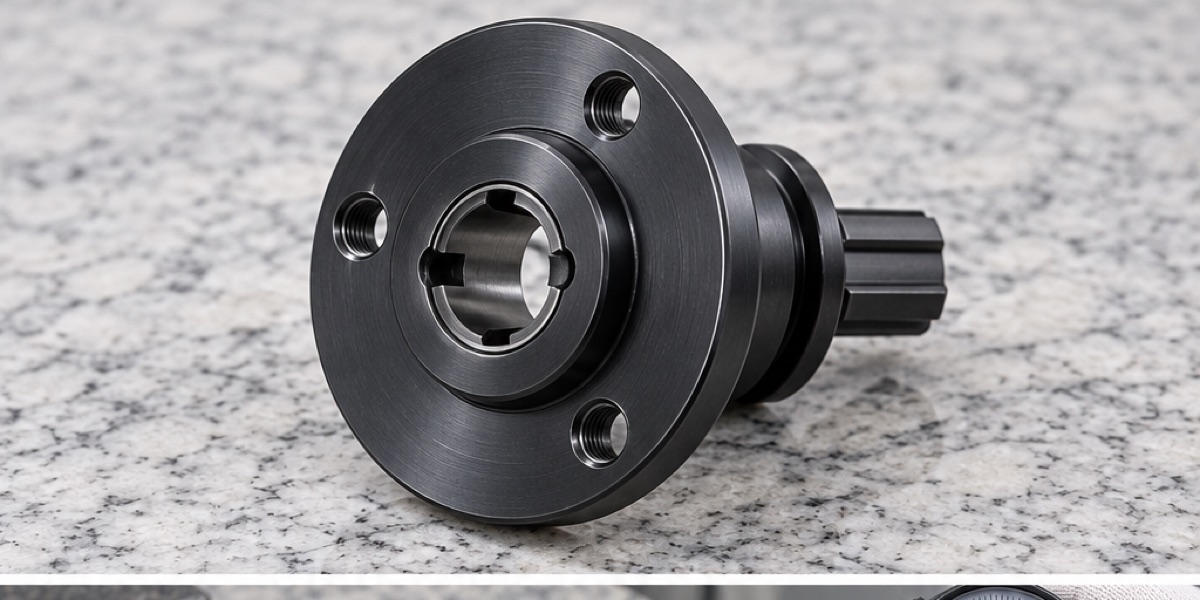
El agujero de ajuste, los diámetros escalonados, la cara de brida y el grupo roscado forman una interfaz común de transmisión de par.
El Tratamiento Térmico Cambia La Estrategia De Acabado
La pieza se desbasta dejando margen controlado antes del temple y revenido. El proyecto exige 45 HRC, por lo que se comprueban dureza y deformación antes de liberar el plan de acabado.
Los datos posteriores al tratamiento de la primera pieza ajustan los márgenes de los lotes siguientes. Poco material puede dejar zonas sin limpiar; demasiado aumenta la carga sobre acero endurecido y afecta la geometría.
Acabar Agujero, Diámetros Y Cara Sobre Un Eje Común
Tras confirmar la dureza, el agujero, los diámetros y la cara funcional se terminan desde la misma referencia giratoria siempre que sea posible. Así se controlan concentricidad y alabeo como características de montaje.
El grupo frontal se completa cuando las superficies de revolución están estables y se relaciona con el eje central. Roscas, chaflanes y destalonado se terminan sin dañar los asientos.
La Inspección Relaciona Dureza Y Geometría
Se inspeccionan agujero, escalones, alabeo de cara, posición de agujeros, calibres PASA/NO PASA, chaflanes y registros de dureza con la misma lógica de referencias que en producción.
Antes del pavonado se limpia y desbarba. Después se revisan limpieza, ajustes, aspecto y protección. Si se exige niebla salina neutra de 72 horas, el criterio de aceptación y la trazabilidad del lote deben constar en el pedido.
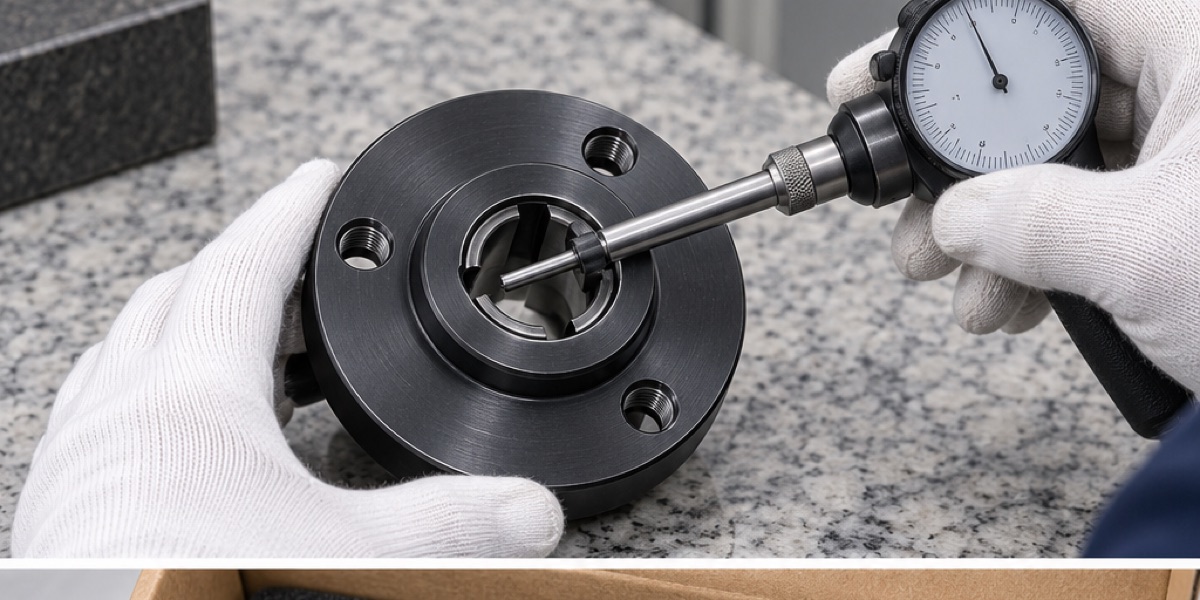
Un alesómetro verifica el ajuste final una vez eliminada la deformación del temple y revenido mediante el mecanizado de acabado.
Plazo Y Embalaje Protegen Las Piezas De Acero
Como referencia, los prototipos requieren de 7 a 10 días laborables y los lotes pequeños de 10 a 15. Certificados térmicos, informes ampliados o ensayos pueden modificar el plazo.
Cada brida se separa con espuma para proteger agujero, cara y pavonado. El material anticorrosivo y el control de humedad se seleccionan según transporte y almacenamiento.
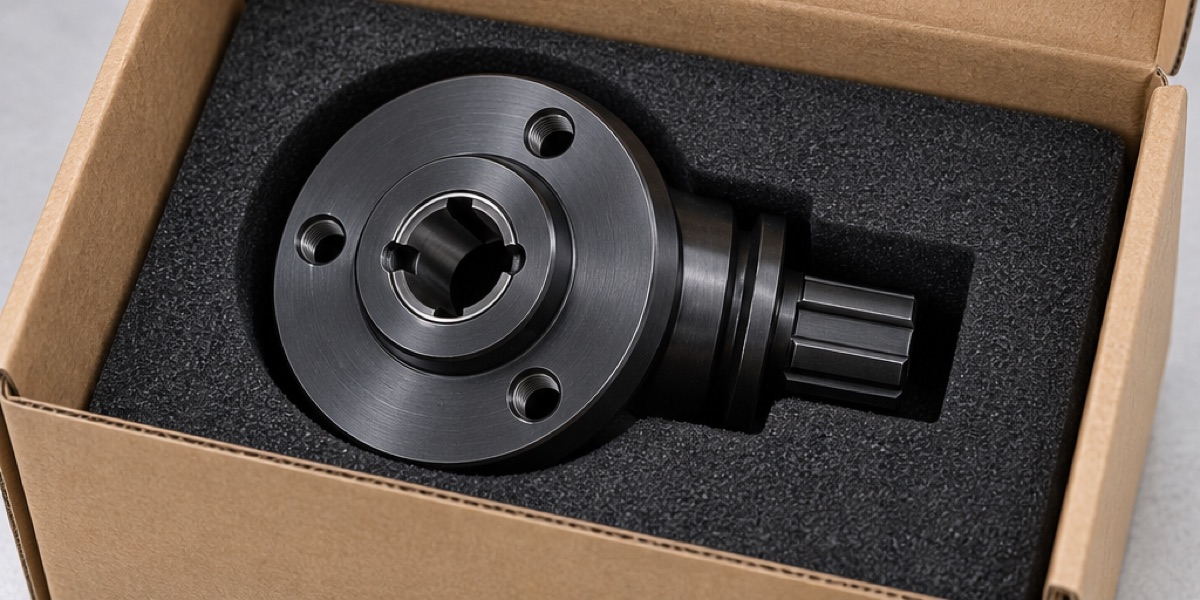
La espuma protege agujero, cara y pavonado; la prevención de óxido se adapta al transporte y almacenamiento.
Resumen del caso
Una brida de salida fiable necesita una sola estrategia de referencias desde el premecanizado hasta la inspección. Controlar el eje común, el estado de 45 HRC, el pavonado y el embalaje protege la transmisión de par y el ajuste.
FAQ
¿Por qué se deja margen antes del tratamiento térmico?
El temple y revenido pueden cambiar diámetro, redondez y relación con la cara. El margen controlado permite restaurar la geometría funcional en el acabado.
¿Por qué agujero, diámetros y cara deben compartir eje?
Estas superficies localizan y giran juntas. Un eje común limita alabeo radial y axial que las mediciones aisladas pueden no detectar.
¿Cuándo se comprueban los 45 HRC?
La dureza se verifica después del temple y revenido y antes del acabado, con registros ligados al lote. La geometría final se comprueba después del mecanizado y el pavonado según corresponda.
¿Cómo se protege el acero pavonado contra la oxidación?
Las piezas se limpian, secan y separan con espuma; la protección anticorrosiva se selecciona para la ruta y el tiempo de almacenamiento.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.