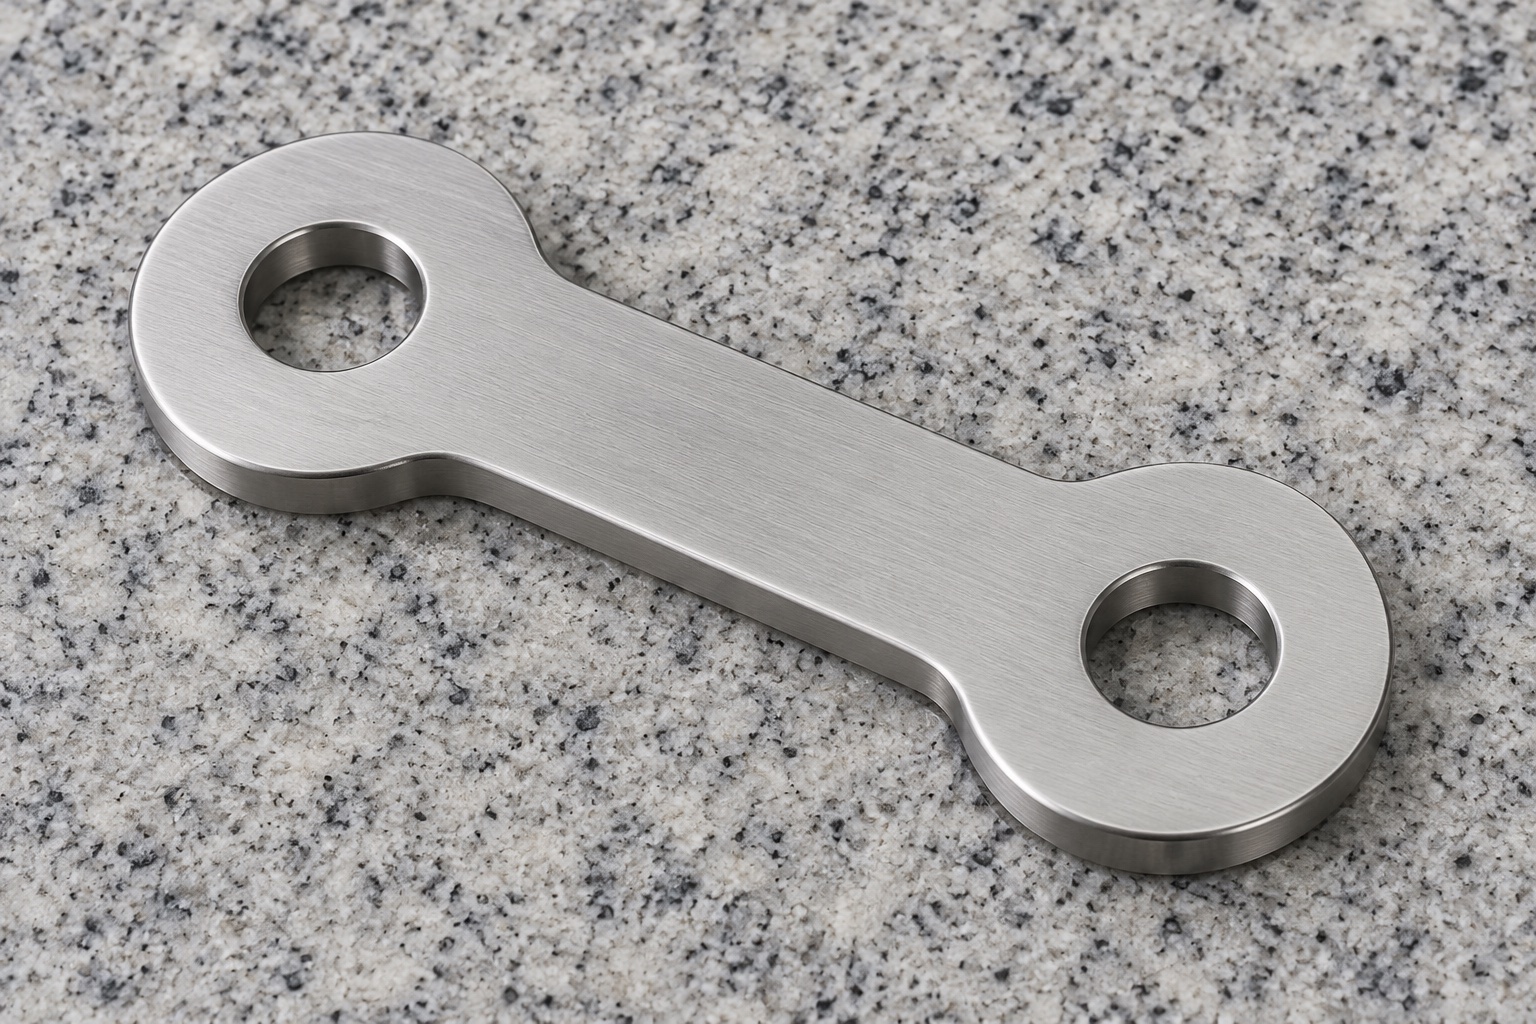
Repräsentatives Konzept einer Zweiloch-Verbindungslasche
Dieses repräsentative Beispiel schlägt ein einteiliges, flaches Verbindungsglied aus 316L-Edelstahl für einen geräteseitigen Servicemechanismus in einem medizinischen Laborgerät vor. Das Bauteil hat zwei breite abgerundete Enden, die durch eine schmalere Stegzone verbunden sind, eine gleichmäßige Dicke und zwei einfache Durchgangslöcher gleicher Größe. In der Abbildung sind keine Gewinde, Einsätze, Lager, Stifte oder Befestigungsteile enthalten. Es werden keine tatsächlichen Lieferungen an den Kunden, hergestellte Proben oder Messprotokolle beschrieben. Erreichte Toleranzen, Belastbarkeit, Ermüdungslebensdauer, Verschleiß, Halt, Sterilstatus, medizinische Zertifizierung und Sicherheit des gesamten Mechanismus werden nicht als tatsächlich gemessene Ergebnisse angegeben. Dies ist eine vorgeschlagene Komponentenroute, keine bewertete Verbindungsbaugruppe.
Beide tatsächlichen Gegenanschlüsse prüfen
Der vorgeschlagene Auftrag würde mit der kontrollierten Zeichnung und dem Modell beginnen, sowohl mit Stift- oder Befestigungsspezifikationen, angrenzenden Elementen, Abstandshaltern als auch mit der tatsächlichen Überarbeitung der Ausrüstung. Der Designer würde die Lochfunktion, die zulässige Bewegung, den seitlichen Abstand, die Installationsreihenfolge und die Halterung ermitteln. Ein isoliertes Linkbild würde keinen Drehpunkt, kein Lager oder keine Unterlegscheibe auswählen. Der Lieferant würde fehlende Schnittstelleninformationen klären, bevor er sich für den Betrieb entscheidet. Die Komponentenfertigung, die optionale Montageüberwachung und die vollständige Mechanikqualifizierung würden weiterhin separate Leistungen bleiben. Zwei praktische Stangen, die in das Teil passen, würden weder eine universell akzeptierte Schnittstelle definieren noch beweisen, dass die Verbindung des Instruments unter den vorgesehenen Betriebsbedingungen sicher funktioniert.
Freigegebene 316L-Nachweise rückverfolgbar halten
Materialaufzeichnungen würden die Form, den Zustand, die Charge und die gekauften Endprozesse des Bestands identifizieren. Der Lieferant würde keine andere silberfarbene Legierung ersetzen oder die Bewertung einer kommerziellen Verbindung auf die vorgeschlagene kundenspezifische Komponente übertragen. Die Rohteilzugabe würde sich nach dem tatsächlichen Spann- und Fertigbearbeitungsplan richten. Die Identität bleibt durch Profilbearbeitung, Lochbearbeitung und Verpackung verbunden. Der Bestandsnachweis würde das Material innerhalb seines Geltungsbereichs identifizieren und nicht die Härte, die Verschleißdauer, die Korrosionsleistung oder den Sterilstatus nachweisen. Für jede durch die tatsächliche Verknüpfung erforderliche Eigenschaft wären eine gesondert vereinbarte Anforderung und unterstützende Nachweise für die fertige Komponente und die tatsächliche Anwendung erforderlich, und nicht ein generisches Erscheinungsbild oder ein Materialname.
Flächenbezüge und Auflage herstellen
Durch die ersten Vorgänge würden die funktionalen Breitflächen- und Dickenreferenzen erstellt, die für die Zuordnung von Löchern und Profilen erforderlich sind. Haltekontakte würden Funktionsbereiche schützen und verhindern, dass der Platte eine irreführende Form aufgezwungen wird. Späne würden vor der Neuausrichtung entfernt. Der Lieferant würde die Referenzübertragung überprüfen, anstatt jedes Merkmal von einer geeigneten Rohkante aus zurückzusetzen. Zwischenbeobachtungen könnten die Routenplanung unterstützen, die Endabnahme würde sich jedoch nach relevanten Prozessen mit dem vereinbarten Lieferzustand befassen. Ein Verbindungsstück, das nur unter starker Einspannung flach erscheint, würde nicht automatisch der Zeichnung entsprechen oder den seitlichen Spielzustand der tatsächlich gehaltenen Verbindungsbaugruppe festlegen.
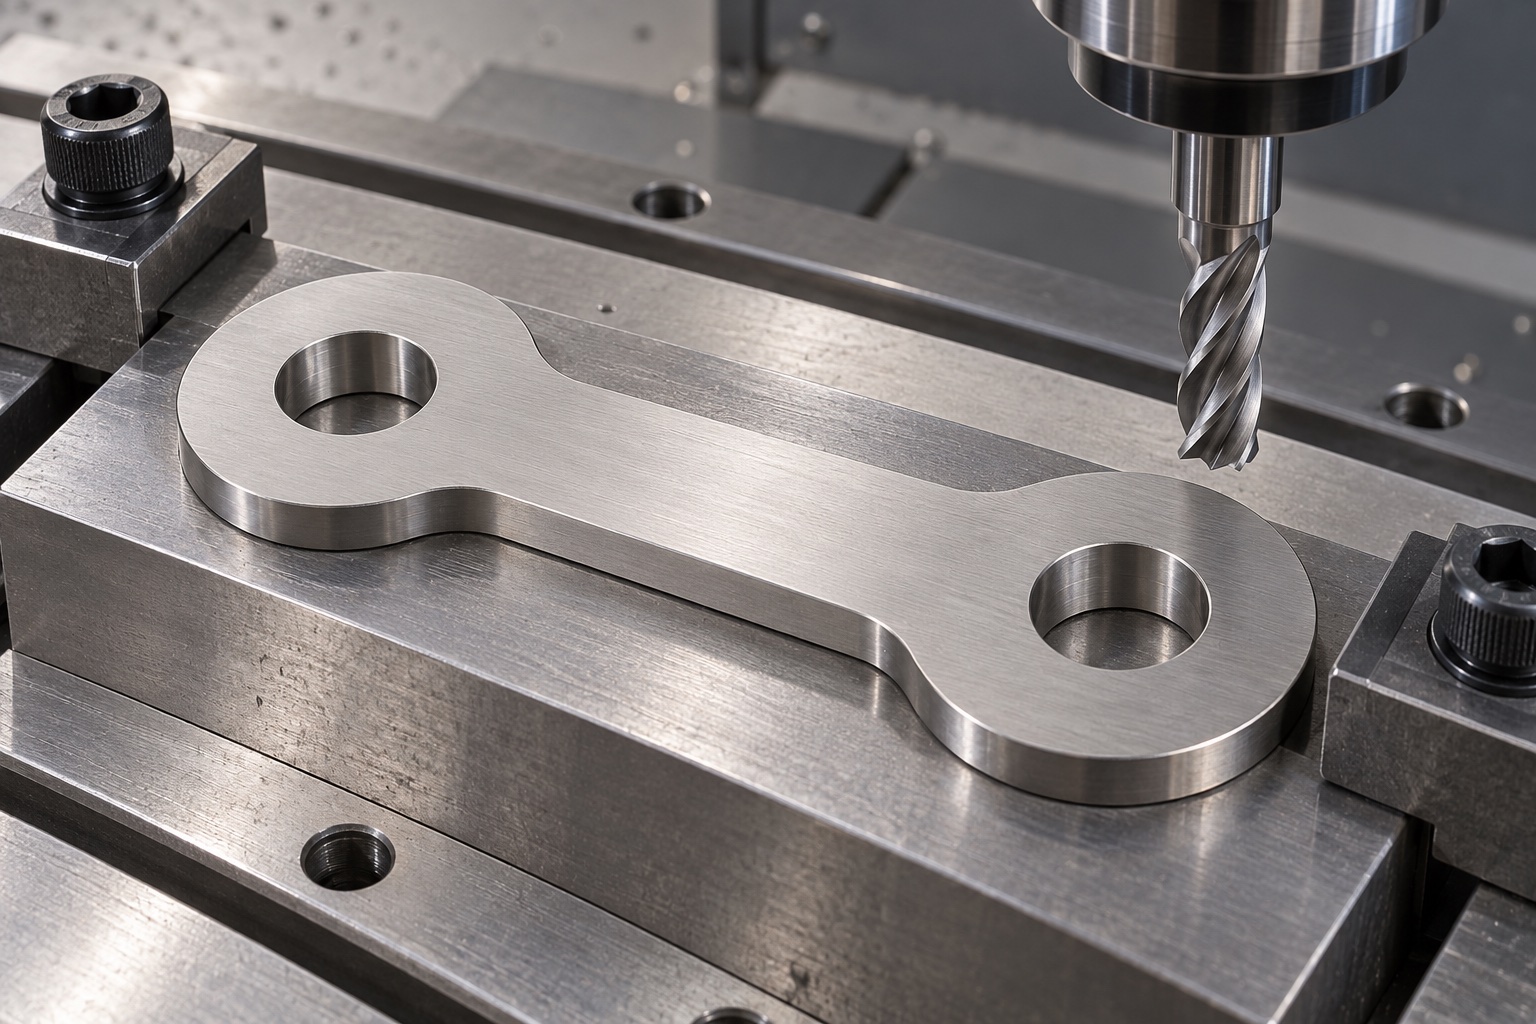
Die beiden glatten Durchgangsbohrungen bearbeiten
Jedes Loch würde hinsichtlich der Tiefe, den Zugangsvoraussetzungen und der Lage im Verhältnis zu akzeptierten Referenzen der freigegebenen Größe folgen. Die Mitte-zu-Mitte-Beziehung würde eine eindeutige Anforderung bleiben und nicht aus den beiden Durchmessern oder der Außenlänge abgeleitet werden. Die Bohranleitungen von Sandvik Coromant würden einen allgemeinen Prozesshintergrund für Lochgeometrie, Material und Halterung liefern, kein genehmigtes Rezept oder garantiertes Ergebnis für diese Komponente. Der Lieferant würde keine Mitte verschieben, kein Loch öffnen oder einen Schlitz hinzufügen, um eine nicht identifizierte Baugruppe unterzubringen. Zeichnungs- und Modellkonflikte würden vor der Fertigstellung gelöst und genehmigte Änderungen würden in kontrollierte Geometrie- und Prüfdokumente einfließen.
Abgerundete Enden und Stegübergänge erhalten
Das Außenprofil, das verbleibende Material um die Bohrungen, die schmalen Steg und die Übergänge würden der genehmigten Geometrie folgen. Der Zugang und die Unterstützung des Werkzeugs würden vor dem endgültigen Betrieb überprüft. Ein optisch vertrauter Umriss oder ein praktischer Fräserradius würden erforderliche Abmessungen nicht stillschweigend ersetzen. Der Lieferant würde die Stegzone nicht verengen oder ein Ende polieren, bis sich ein bestimmter Mechanismus frei bewegen ließe. Solche Vorschläge würden eine Entwurfsgenehmigung und ggf. eine überarbeitete Inspektion erfordern. Die Komponentenakzeptanz würde sich von der Ermittlung der Belastung, der Ermüdungsspanne, des Verschleißes oder des Gesamtsystemverhaltens der Verbindung, der Stifte und der benachbarten Elemente im eigentlichen medizinischen Instrument unterscheiden.
Enddicke und Kontaktflächen beibehalten
Die Zeichnung würde Enddicke, breite Flächen, Endkontakte und Beziehungen zum tatsächlichen Montagestapel festlegen. Kantenbearbeitungen blieben von Auflage- und Abstandskontakten unterscheidbar. Der Lieferant würde weder ein Ende lokal abtragen noch nicht freigegebene Scheiben ergänzen, um eine unklare Passung zu überdecken. Auswirkungen vereinbarter Endbehandlungen wären in Fertigungsfolge und Prüfung einzubeziehen. Das Aufstecken der Lasche auf zwei Stifte allein belegt weder Seitenspiel noch freie Bewegung oder Halt nach Montage aller Teile. Diese Beziehungen wären anhand des vollständigen tatsächlichen Mechanismus zu definieren und zu prüfen, nicht aus dem isolierten Bauteilbild abzuleiten.
Kanten ohne Änderung des Bohrbilds bearbeiten
Der Lieferant prüft beide Bohrungsmündungen, Durchgangsausgänge, Außenkanten und Stegübergänge auf anhaftendes Material oder unerwünschte scharfe Merkmale. Zugelassene Kantenbrüche würden die nutzbare Bohrungslänge, das Profil und die Kontaktflächen bewahren. Handpolieren zur Verbesserung der Passung eines Stifts würde eine autorisierte Überprüfung erfordern und nicht als kosmetische Nachbearbeitung verschwinden. Die Reinigung und Endbearbeitung erfolgt nach dem erworbenen Umfang. Eine glatte rostfreie Oberfläche würde keine gemessenen Partikel, geringe Reibung, validierte Desinfektion oder sterile Lieferung beweisen. Charge, Revision, Materialnachweise und autorisierte Anpassungen würden vor der Inspektion und mechanischen Schutzverpackung mit der tatsächlich fertigen Verbindung verknüpft bleiben.
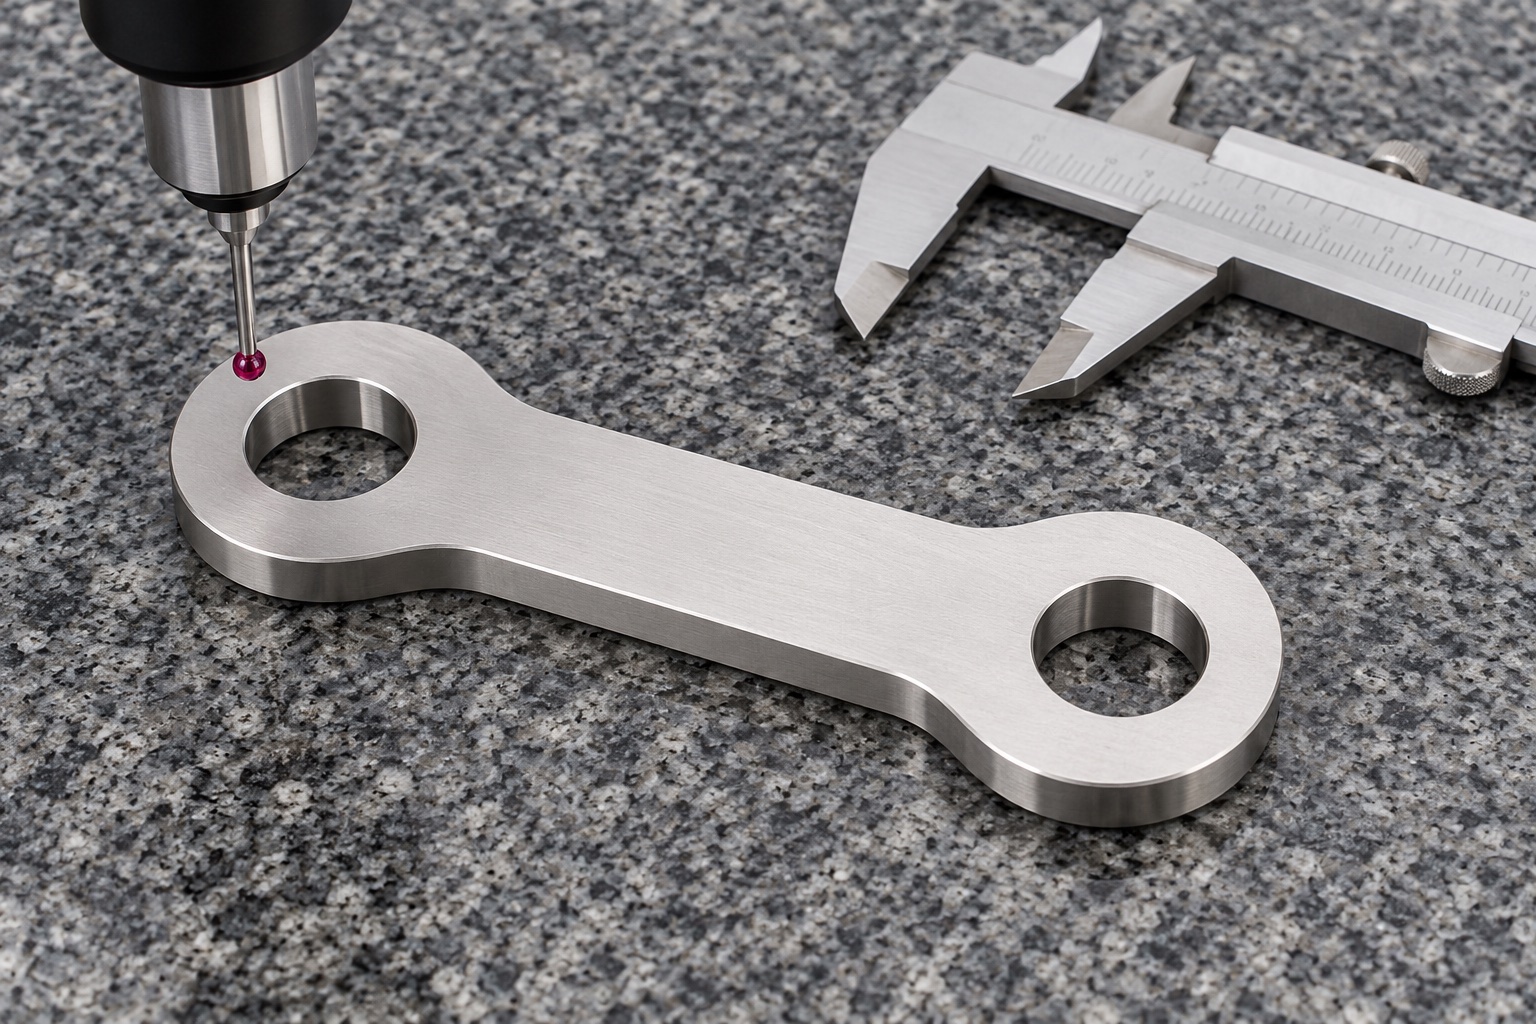
Die fertige zusammengehörige Geometrie prüfen
Der vorgeschlagene Plan würde Methoden für Bohrungen, Achsabstand, Dicke, Nutzflächen und erforderliche Profilbeziehungen festlegen. Auflage, Referenzen und Endzustand werden vereinbart. Ein Stift in jeder Öffnung oder eine Messung mit einem Messschieber über die Außenlänge würden nicht jedes Merkmal überprüfen. Unzugängliche Regionen würden vor der Akzeptanz behoben. Eine CMM-Abbildung würde einen möglichen Aufbau zeigen, nicht eine erreichte Toleranz. Tatsächliche Beobachtungen in einem tatsächlichen Auftrag würden sich auf das fertige Bauteil nach entsprechender Bearbeitung beziehen, nicht auf ein durch Vorrichtungen eingeschränktes Aussehen, ein nicht identifiziertes Zwei-Stift-Muster oder eine günstige Handbewegung, die als Ersatz für kontrollierte Maßanforderungen verwendet wird.
Prüfunterlagen ohne erfundene Systemergebnisse
Der vorgeschlagene Bericht würde Revision, Materialcharge, Endzustand, nummerierte Merkmale, Methoden und tatsächliche Beobachtungen in einem tatsächlichen Auftrag identifizieren. Es werden keine Werte angegeben, da dieses repräsentative Beispiel keine hergestellte Probe oder keinen tatsächlichen Inspektionsdatensatz enthält. Unstimmigkeiten und autorisierte Änderungen bleiben nachvollziehbar. Ein konformer Komponentenbericht würde Belastbarkeit, Ermüdungslebensdauer, Verschleiß, Vibration oder Erhaltung des gesamten Mechanismus nicht beurteilen. Die optionale Anpassung und vollständige Anwendungsbewertung bliebe eine gesondert ausgewiesene Arbeit. Dies verhindert, dass aus einem illustrativen Weg eine erfundene Kundenakzeptanz, eine gemessene Verbesserung oder ein zertifiziertes medizinisches Verknüpfungsergebnis wird, das nicht tatsächlich unter definierten Bedingungen nachgewiesen wurde.
Einen optionalen Mechanismusversuch begrenzen
Ein vereinbarter Versuch könnte Einbau, Sitz, Bewegung, Seitenspiel und Zugang mit identifizierten Laschen, Stiften, Gegenbauteilen, Abstandshaltern und Sicherungsteilen beobachten. Einbaulage und Verfahren wären festzuhalten. Unerwartetes Klemmen müsste vor Änderungen an Bohrung, Dicke oder Montageteilen geprüft werden. Eine günstige Handbewegung ist kein Nachweis für Last, Ermüdung, Verschleiß oder Halt im Betrieb. Der vollständige tatsächliche Mechanismus benötigt dafür eine eigene Bewertung unter festgelegten Bedingungen. Versuchsteile blieben von freigegebener Produktion getrennt. Genehmigte Anpassungen würden in kontrollierte Unterlagen eingehen, nicht als gefeilte Bohrung oder ausgedünntes Ende zur informellen Referenz späterer Aufträge werden.
Die laschenspezifische Fertigungsbasis schützen
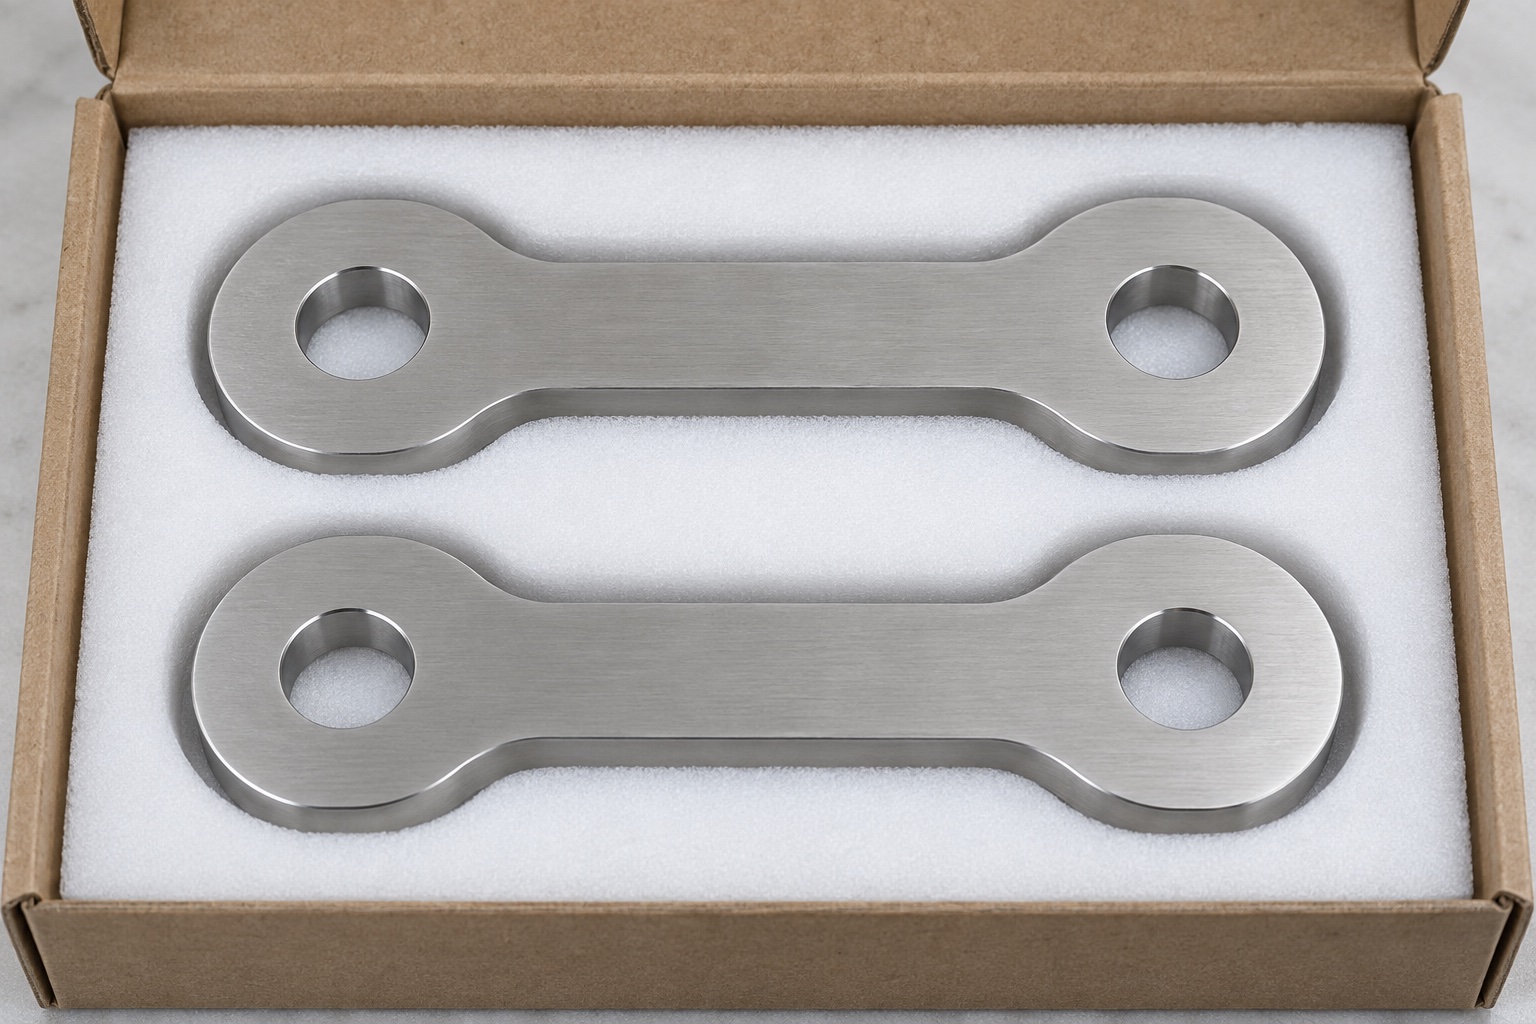
Fertige Verbindungen würden getrennt, um Nutzflächen, Locheingänge und schmale Profilübergänge ohne Biegung zu schützen. Charge, Revision, Endprozess und Abnahmestatus würden den Versand begleiten; Ein mechanischer Schutz würde keine sterile Versorgung bedeuten. Das Produktionspaket würde freigegebene Geometrie, Passschnittstellen, Seitenspiel, Bewegungs- und Halteanordnungsdefinitionen, Materialnachweise und Inspektionsmethoden beibehalten. Autorisierte Prototypänderungen würden zu überarbeiteten Dokumenten werden. Dieser repräsentative Arbeitsablauf definiert ein rückverfolgbares CNC-Projekt, ohne die Kundenhistorie, erreichte Toleranzen oder Ermüdungsbewertungen zu erfinden und ohne eine maßlich akzeptierte 316L-Verbindung mit einem universell qualifizierten vollständigen Mechanismus oder Sicherheitssystem für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.sandvik.coromant.com.
FAQ
Beschreibt dieses Beispiel eine tatsächliche Lieferung an einen Kunden?
Nein. Es handelt sich um einen repräsentativen vorgeschlagenen Fertigungsablauf mit anschaulichen Bildern. Es werden keine Lieferungen an den Kunden, hergestellte Proben oder tatsächliche Messergebnisse beschrieben. Für ein reales Projekt sind kontrollierte Dokumente, Material- und Produktionsaufzeichnungen, eine tatsächliche Maßprüfung und jede separat erforderliche Qualifizierung des gesamten Mechanismus erforderlich.
Enthält das Beispiel gemessene Lochabstände?
Es wird kein gemessener Achsabstand oder erreichte Toleranz geliefert. Die tatsächliche Zeichnung muss die Lochgrößen und deren Beziehung definieren, und die Inspektion muss sich mit dem fertigen Teil mit vereinbarten Referenzen befassen. Ein scheinbar symmetrisches Bild oder zwei in die Löcher eindringende Stifte stellen keine Messaufzeichnung dar.
Sind Lager, Stifte und Befestigungsmaterial im Lieferumfang enthalten?
Nein. Das Konzept betrifft die isolierte flache Verbindung. Tatsächliche Drehzapfen, Stifte, Distanzstücke und Haltekomponenten gehören zu separat verwalteten Montagedokumenten. Ihre Auswahl und Leistung lassen sich nicht aus dem abgerundeten Profil, zwei glatten Bohrungen oder einem günstigen Probewerk ableiten.
Belegt dieses Beispiel Ermüdungslebensdauer oder Tragfähigkeit?
Nein. Hier liegen weder ein gefertigtes Exemplar noch Versuche am vollständigen Mechanismus vor. Maßkonformität und leichte Handbewegung belegen Last, Ermüdung, Verschleiß oder Halt im Betrieb nicht. Die tatsächliche Baugruppe und ihre Betriebsbedingungen benötigen eine gesondert definierte Bewertung mit geeigneten Nachweisen.
Kann ein Loch gefeilt oder ein Ende ausgedünnt werden, um Klemmen zu entfernen?
Nur durch eine autorisierte Änderung mit überarbeiteten Unterlagen und entsprechender Prüfung. Überprüfen Sie zunächst den gesamten Montagestapel und beide Verbindungen. Ein manuell geänderter Testlink sollte nicht zu einem undokumentierten Produktionsstamm oder einem allgemeinen Beweis dafür werden, dass der Servicemechanismus geeignet ist.
Was sollte eine andere Bestellung überprüfen?
Überprüfen Sie zusammenpassende Elemente, Stifte, Abstandshalter, Halterung, Achsabstand, Lochgrößen, Dicke, Profil, Material und Endprozess. Genehmigte Änderungen müssen in kontrollierte Revisionen eingehen und dürfen nicht in einem geänderten Muster oder Leistungsansprüchen verbleiben, die von einer anderen medizinischen Geräteverknüpfung kopiert wurden.
tanghangyun@oemach.com