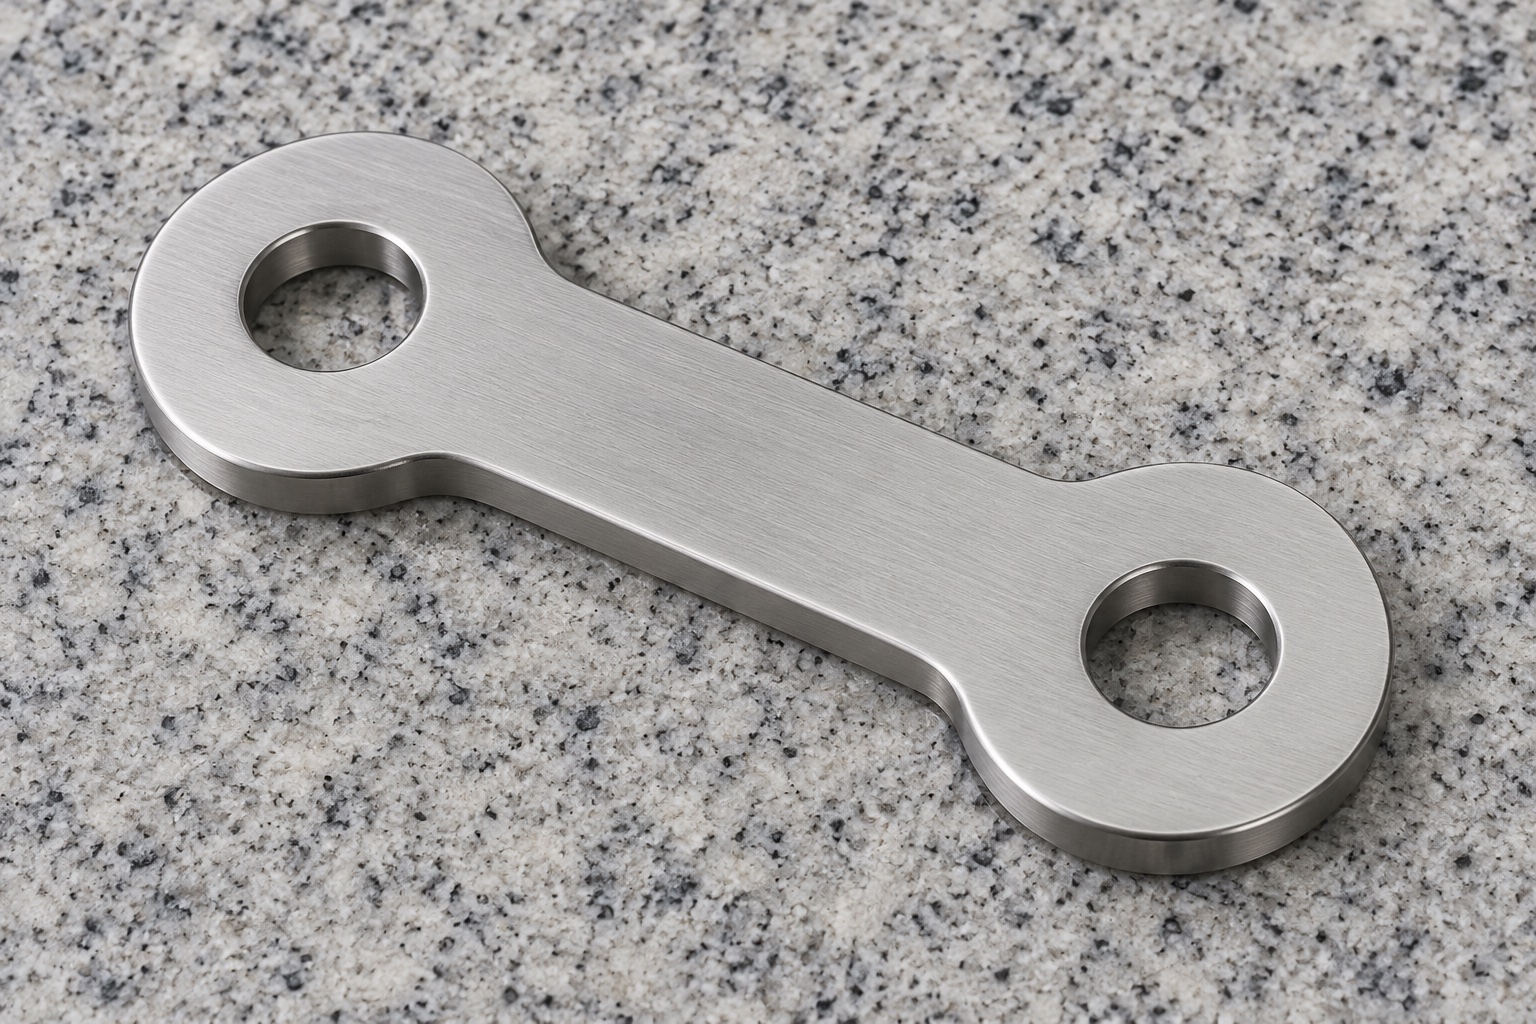
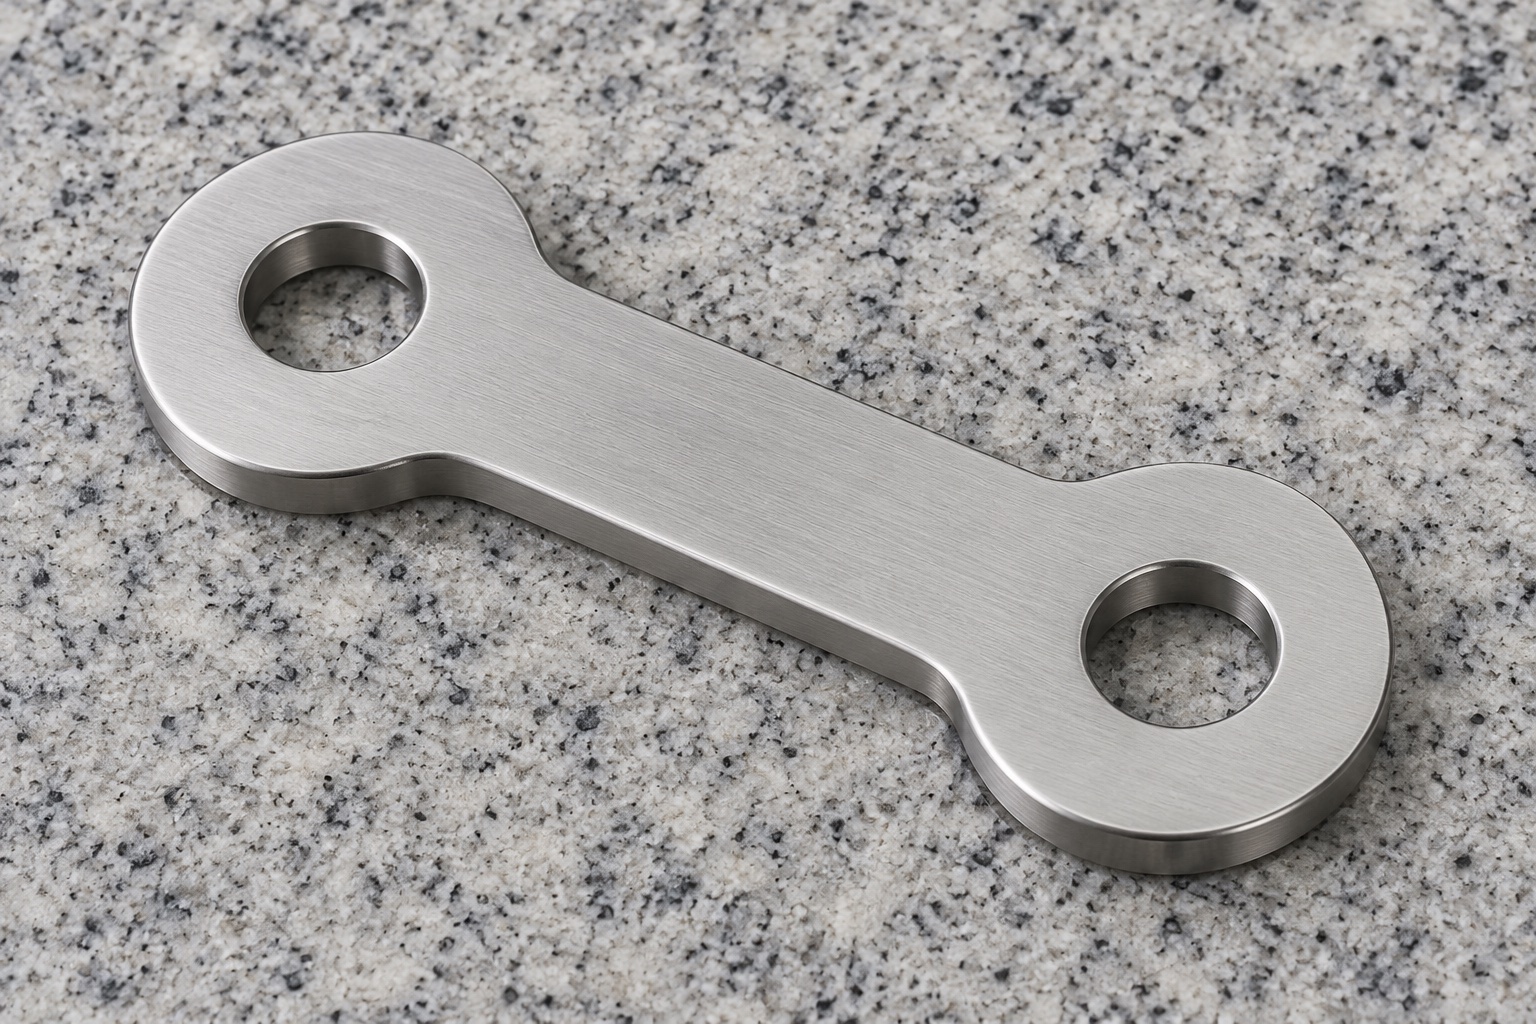
Concepto representativo de placa con dos taladros
Este ejemplo representativo propone una placa de enlace plana 316L para un mecanismo de servicio de equipo médico. Dos extremos redondeados se unen mediante una zona estrecha de espesor uniforme, con dos taladros pasantes lisos iguales. No incluye roscas, cojinetes, insertos, pasadores o retención. No describe entregas ni mediciones reales, ni declara tolerancias, carga, fatiga, desgaste, esterilidad o certificación como resultados obtenidos.
Revisar ambas uniones reales
La orden propuesta comenzaría con el dibujo y modelo controlado, tanto las especificaciones de pasadores o sujetadores, elementos adyacentes, espaciadores y la revisión del equipo real. El diseñador identificaría la función del orificio, el movimiento permitido, el espacio libre lateral, el orden de instalación y la retención. Una imagen de enlace aislada no seleccionaría un pivote, cojinete o arandela. El proveedor aclararía la información faltante de la interfaz antes de elegir las operaciones. La fabricación de componentes, la observación del ensamblaje opcional y la calificación del mecanismo completo seguirían siendo entregables separados. Dos varillas convenientes que encajen en la pieza no definirían una interfaz universalmente aceptada ni demostrarían que el varillaje del instrumento opera de manera segura en las condiciones de servicio previstas.
Conservar la trazabilidad del 316L aprobado
Los registros de materiales identificarían la forma del stock, la condición, el lote y los procesos finales adquiridos. El proveedor no sustituiría otra aleación de aspecto plateado ni transferiría la calificación de un componente de enlace comercial al componente personalizado propuesto. La sobrematerial seguiría el plan real de sujeción y acabado. La identidad permanecería asociada a través del mecanizado de perfiles, operaciones de agujeros y embalaje. La evidencia de existencias identificaría el material dentro de su alcance, no probaría la dureza, la vida útil, el comportamiento frente a la corrosión o el estado de esterilidad. Cualquier propiedad requerida por el vínculo real necesitaría un requisito acordado por separado y evidencia de respaldo para el componente terminado y la aplicación real en lugar de una apariencia genérica o un nombre de material.
Establecer referencias de caras y apoyo
Las operaciones iniciales crearían las referencias útiles de cara amplia y espesor necesarias para relacionar los agujeros y el perfil. Los contactos de retención protegerían las áreas funcionales y evitarían forzar una forma engañosa en la placa. Las virutas se eliminarían antes de la reorientación. El proveedor revisaría la transferencia de referencia en lugar de restablecer cada característica desde un borde en bruto conveniente. Las observaciones intermedias podrían ayudar a planificar la ruta, pero la aceptación final abordaría la condición de entrega acordada después de los procesos pertinentes. Un eslabón que parecía plano sólo bajo una fuerte restricción no satisfaría automáticamente el dibujo ni establecería la condición de espacio libre lateral del conjunto de eslabón retenido real.
Mecanizar los dos taladros lisos
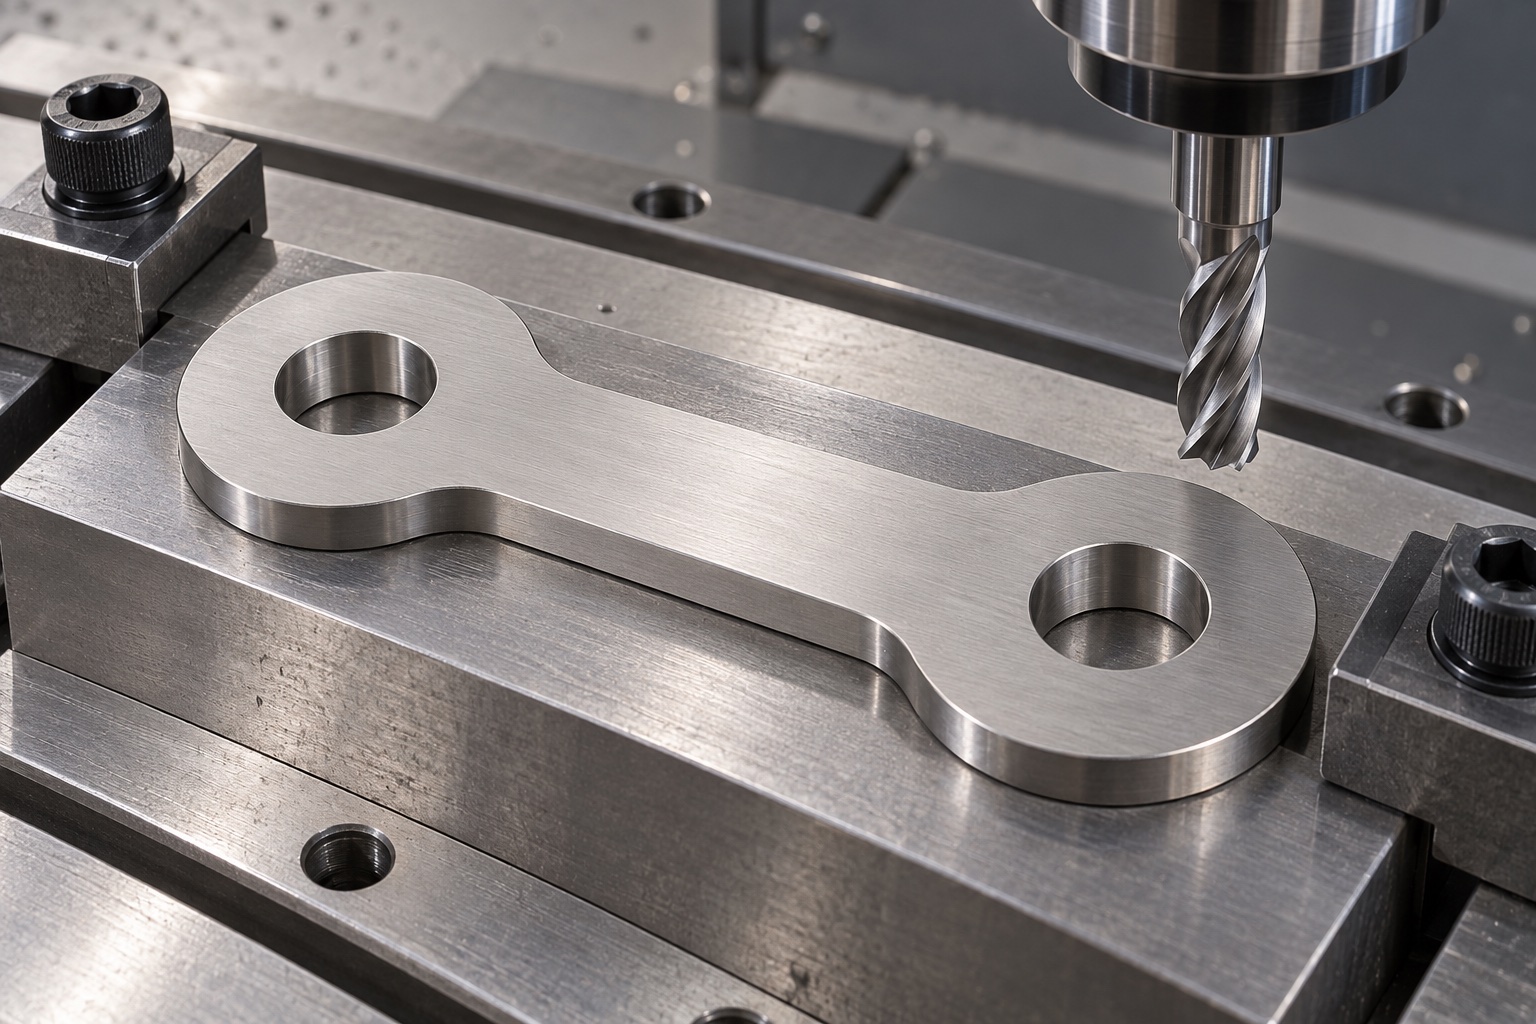
Cada taladro seguiría el tamaño aprobado, la profundidad, los requisitos de entrada y la ubicación en relación con las referencias aceptadas. La relación de centro a centro seguiría siendo un requisito distinto, no inferido de los dos diámetros o la longitud exterior. La guía de perforación de Sandvik Coromant proporcionaría información general sobre el proceso en cuanto a geometría, material y sujeción del orificio, no una receta aprobada ni un resultado garantizado para este componente. El proveedor no cambiaría un centro, abriría un agujero ni añadiría una ranura para encajar en un conjunto no identificado. Los conflictos entre planos y modelos se resolverían antes de finalizar, y los cambios autorizados entrarían en los documentos de inspección y geometría controlada.
Conservar extremos y transiciones de la zona central
El perfil exterior, el material restante alrededor de los orificios, la cintura de conexión y las transiciones seguirían la geometría aprobada. El acceso y el soporte a las herramientas se revisarían antes de las operaciones finales. Un contorno visualmente familiar o un radio de corte conveniente no reemplazarían silenciosamente las dimensiones requeridas. El proveedor no estrechaba la cintura ni pulía un extremo hasta que un mecanismo particular se moviera libremente. Dichas propuestas requerirían la aprobación del diseño y una inspección revisada cuando corresponda. La aceptación de los componentes seguiría siendo distinta del establecimiento de la carga, el margen de fatiga, el desgaste o el comportamiento del sistema completo del eslabón, los pasadores y los elementos vecinos en el instrumento médico real.
Mantener espesor final y contactos útiles
El plano definiría espesor, caras amplias, contactos extremos y relación con el apilamiento real. Los rebajes de borde no sustituirían superficies de apoyo. No se adelgazaría un extremo ni añadirían arandelas para resolver una unión indefinida. Los tratamientos contratados permanecerían en proceso e inspección. Colocar la placa sobre dos pasadores no demostraría holgura lateral, movimiento libre o retención una vez montado todo el conjunto.
Acabar bordes sin cambiar el patrón
El proveedor inspeccionaría ambas bocas de perforación, salidas, bordes exteriores y transiciones de cintura en busca de material adherido o características afiladas no deseadas. Las roturas de bordes aprobadas preservarían la longitud útil del orificio, el perfil y las áreas de contacto. El pulido manual para mejorar el ajuste de un pasador requeriría una revisión autorizada y no desaparecería como acabado cosmético. La limpieza y el procesamiento final seguirían el alcance adquirido. Una superficie lisa de acero inoxidable no demostraría partículas medidas, baja fricción, desinfección validada o entrega estéril. Lote, revisión, evidencia material y ajustes autorizados quedarían vinculados al eslabón efectivamente terminado antes de la inspección y embalaje de protección mecánica.
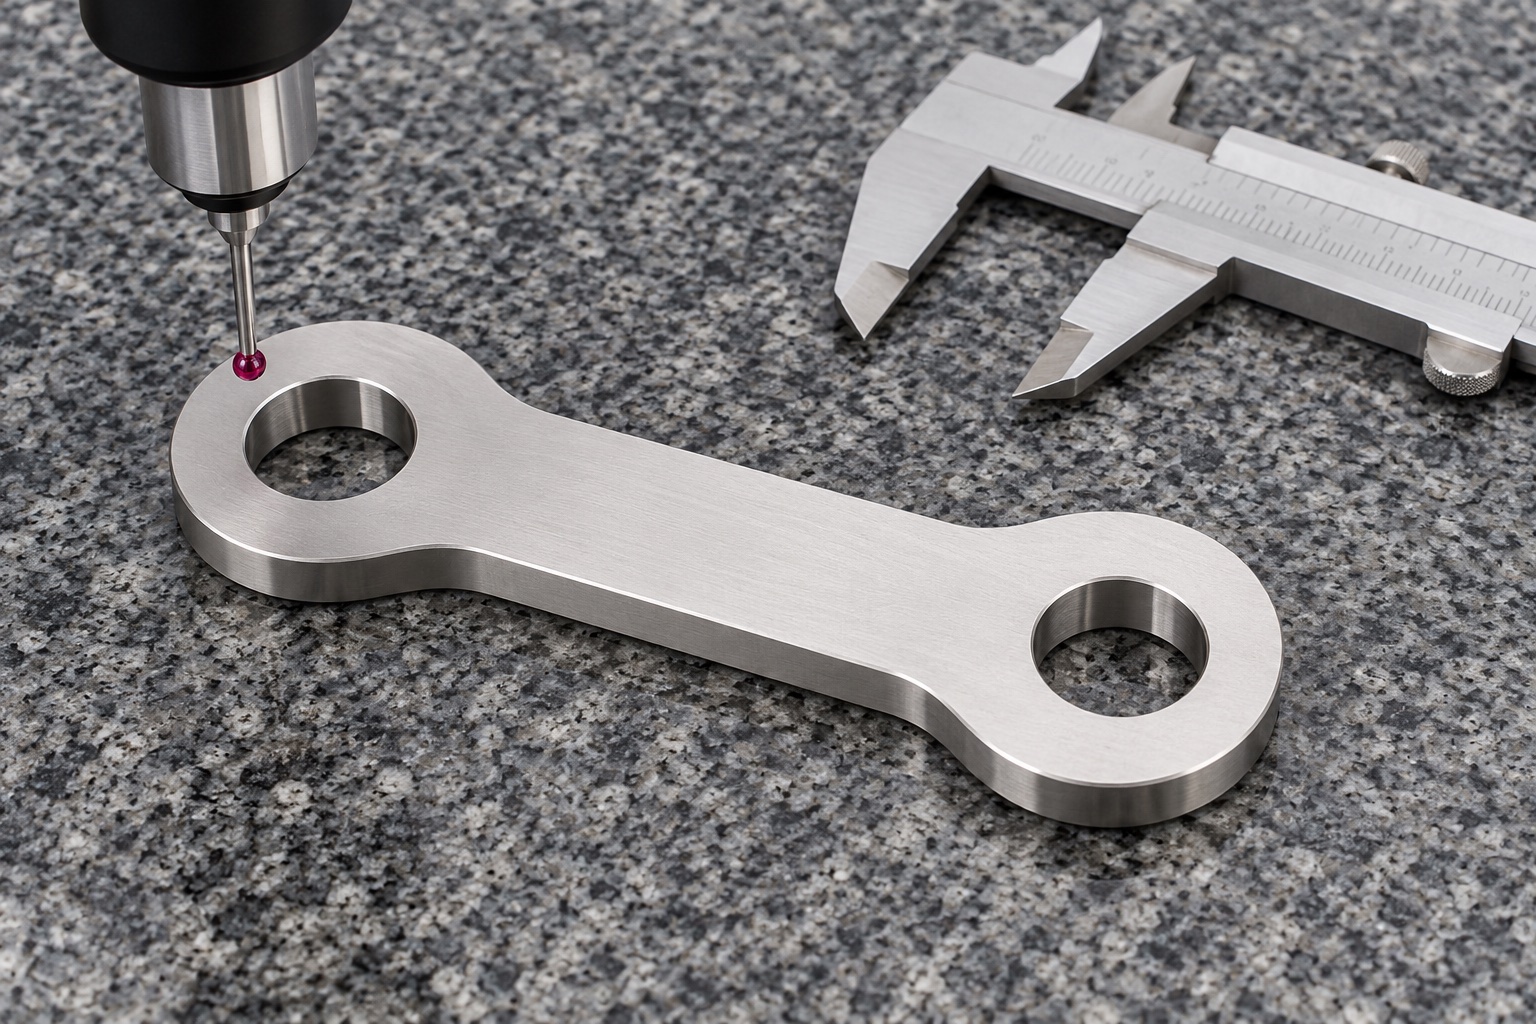
Inspeccionar la geometría final relacionada
El plan propuesto identificaría métodos para ambos orificios, distancia entre centros, espesor, caras útiles y relaciones de perfil requeridas. Se acordaría soporte, referencias y estado final. Un pasador en cada abertura o una lectura de calibrador de longitud exterior no verificarían todas las características. Las regiones inaccesibles se resolverían antes de la aceptación. Una ilustración de una CMM mostraría una posible configuración, no una tolerancia lograda. Las observaciones reales en un pedido real se referirían al componente terminado después del procesamiento relevante, no a una apariencia restringida por un accesorio, una muestra de dos pasadores no identificada o un movimiento favorable de la mano utilizado como sustituto de los requisitos dimensionales controlados.
Documentar sin inventar resultados del mecanismo
El informe propuesto identificaría revisión, lote, estado final, características y métodos. No aporta valores porque este ejemplo no tiene muestra fabricada ni registro real de inspección. En un pedido real se documentarían observaciones y cambios autorizados. Un informe dimensional conforme no demostraría carga, fatiga, desgaste, vibración o retención del mecanismo completo. La observación de montaje y la evaluación de aplicación seguirían siendo trabajos separados.
Delimitar ensayos opcionales del mecanismo
Una observación acordada podría examinar la instalación, el asiento, el movimiento previsto, el espacio libre lateral y el acceso utilizando eslabones, pasadores, elementos de acoplamiento, espaciadores y revisiones de retención identificados. Se registraría la orientación y el procedimiento. Se revisarán los atascos inesperados o el contacto temprano antes de agrandar un orificio, reducir el espesor o sustituir herrajes. El movimiento manual favorable no calificaría carga, fatiga, desgaste o retención en servicio. Las piezas de prueba seguirían siendo distintas de la producción aceptada. Los ajustes aprobados ingresarían a los documentos revisados en lugar de dejar un agujero limado o un extremo adelgazado como referencia informal para vínculos posteriores, pasadores diferentes u disposición de servicio de otro instrumento.
Proteger la base de fabricación específica
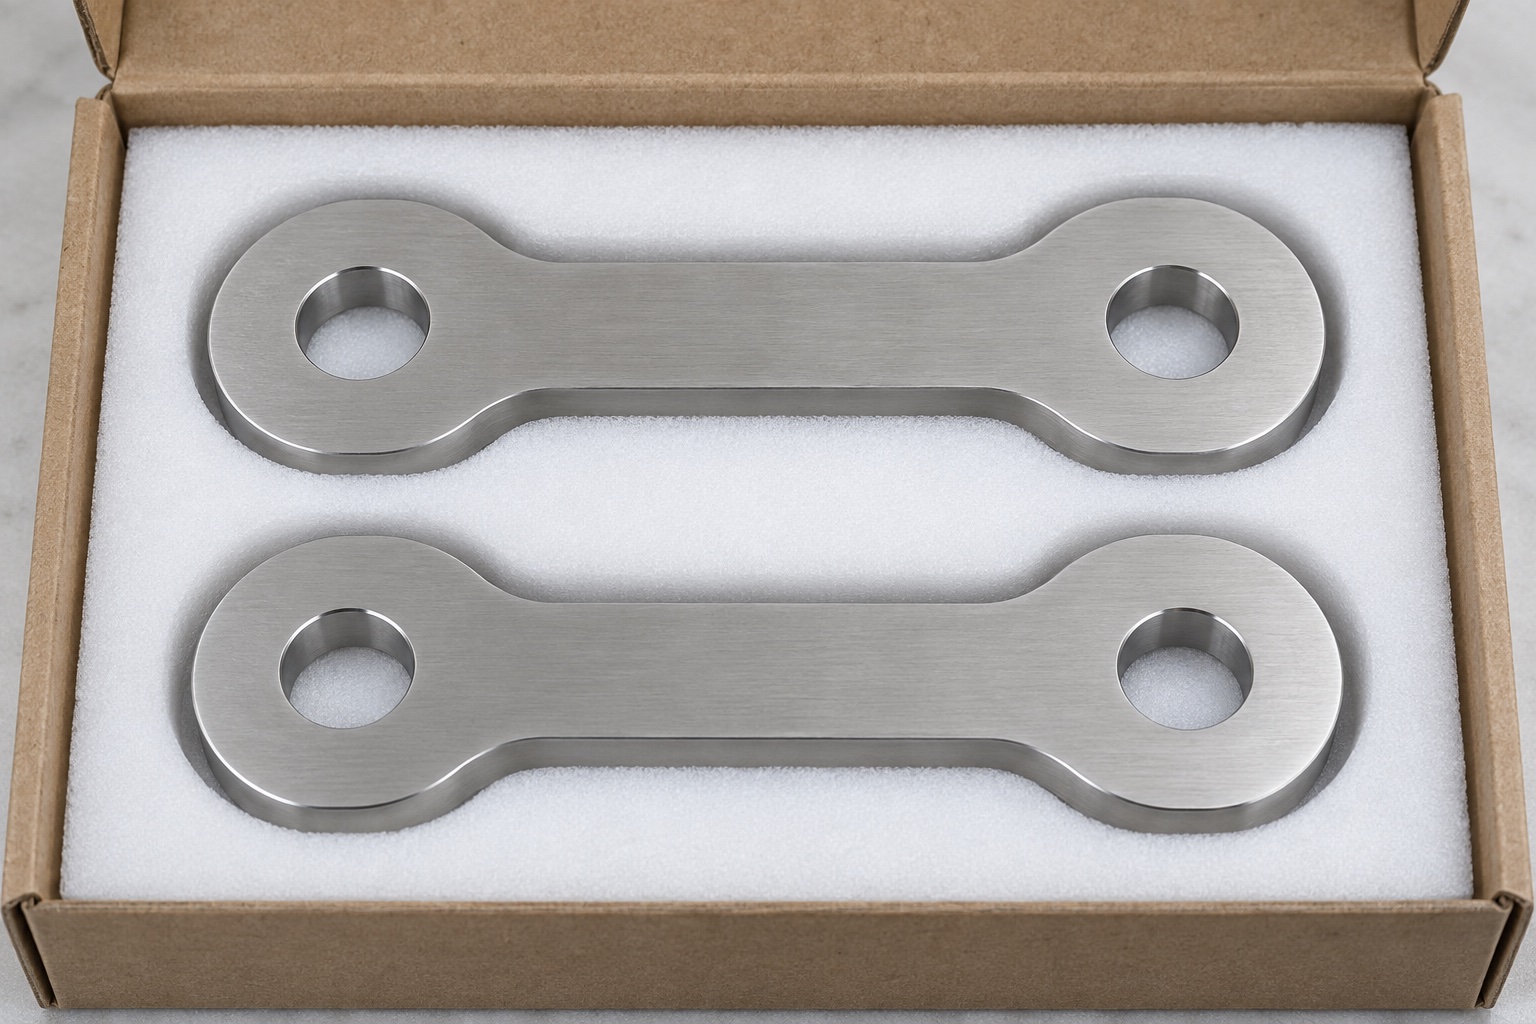
Las placas acabadas se separarían para proteger caras, entradas y transiciones sin doblarlas. Lote, revisión y estado de inspección acompañarían al envío; la protección mecánica no implicaría esterilidad. El paquete conservaría geometría, interfaces, holgura, movimiento, retención, material e inspección. Los cambios autorizados pasarían a documentos revisados. Este flujo no inventa historial de clientes ni resultados de fatiga y no cualifica el mecanismo médico completo.
Referencia técnica del fabricante: www.sandvik.coromant.com.
FAQ
¿Describe este ejemplo una entrega real a un cliente?
No. Es un flujo de trabajo de fabricación propuesto representativo con imágenes ilustrativas. No se describe ninguna entrega al cliente, muestra fabricada o resultado de medición real. Un proyecto real necesita documentos controlados, registros de materiales y producción, inspección dimensional real y cualquier calificación del mecanismo completo requerida por separado.
¿El ejemplo proporciona el espaciado medido entre orificios?
No se proporciona ninguna distancia entre centros medida ni tolerancia alcanzada. El dibujo real debe definir los tamaños de los orificios y su relación, y la inspección debe abordar la pieza terminada con referencias acordadas. Una imagen aparentemente simétrica o dos pasadores entrando en los agujeros no son un registro de medición.
¿Se incluyen cojinetes, pasadores y accesorios de retención?
No. El concepto se refiere al enlace plano aislado. Los pivotes, pasadores, distanciadores y elementos de sujeción reales pertenecen a documentos de montaje controlados por separado. Su selección y rendimiento no se pueden deducir del perfil redondeado, de los dos orificios lisos o de un movimiento de prueba favorable.
¿El caso demuestra vida a fatiga o capacidad de carga?
No. Aquí no hay ninguna muestra fabricada ni prueba de mecanismo completo. La aceptación dimensional y el fácil movimiento de la mano no establecen carga, fatiga, desgaste o retención. Las condiciones reales de montaje y funcionamiento necesitan una evaluación definida por separado y pruebas de apoyo.
¿Se puede limar un agujero o adelgazar un extremo para eliminar el atasco?
Sólo mediante cambio autorizado con documentos revisados e inspección pertinente. Primero revise la pila de acoplamiento completa y ambas conexiones. Un enlace de prueba modificado manualmente no debe convertirse en un patrón de producción no documentado ni en una prueba general de que el mecanismo de servicio es adecuado.
¿Qué debería revisar otra orden?
Revise los elementos coincidentes, pasadores, espaciadores, retención, distancia entre centros, tamaños de orificios, espesor, perfil, material y proceso final. Los cambios aprobados deben ingresar revisiones controladas en lugar de permanecer en una muestra alterada o declaraciones de desempeño copiadas de otro vínculo de equipo médico.
tanghangyun@oemach.com