Umfang des repräsentativen Beispiels
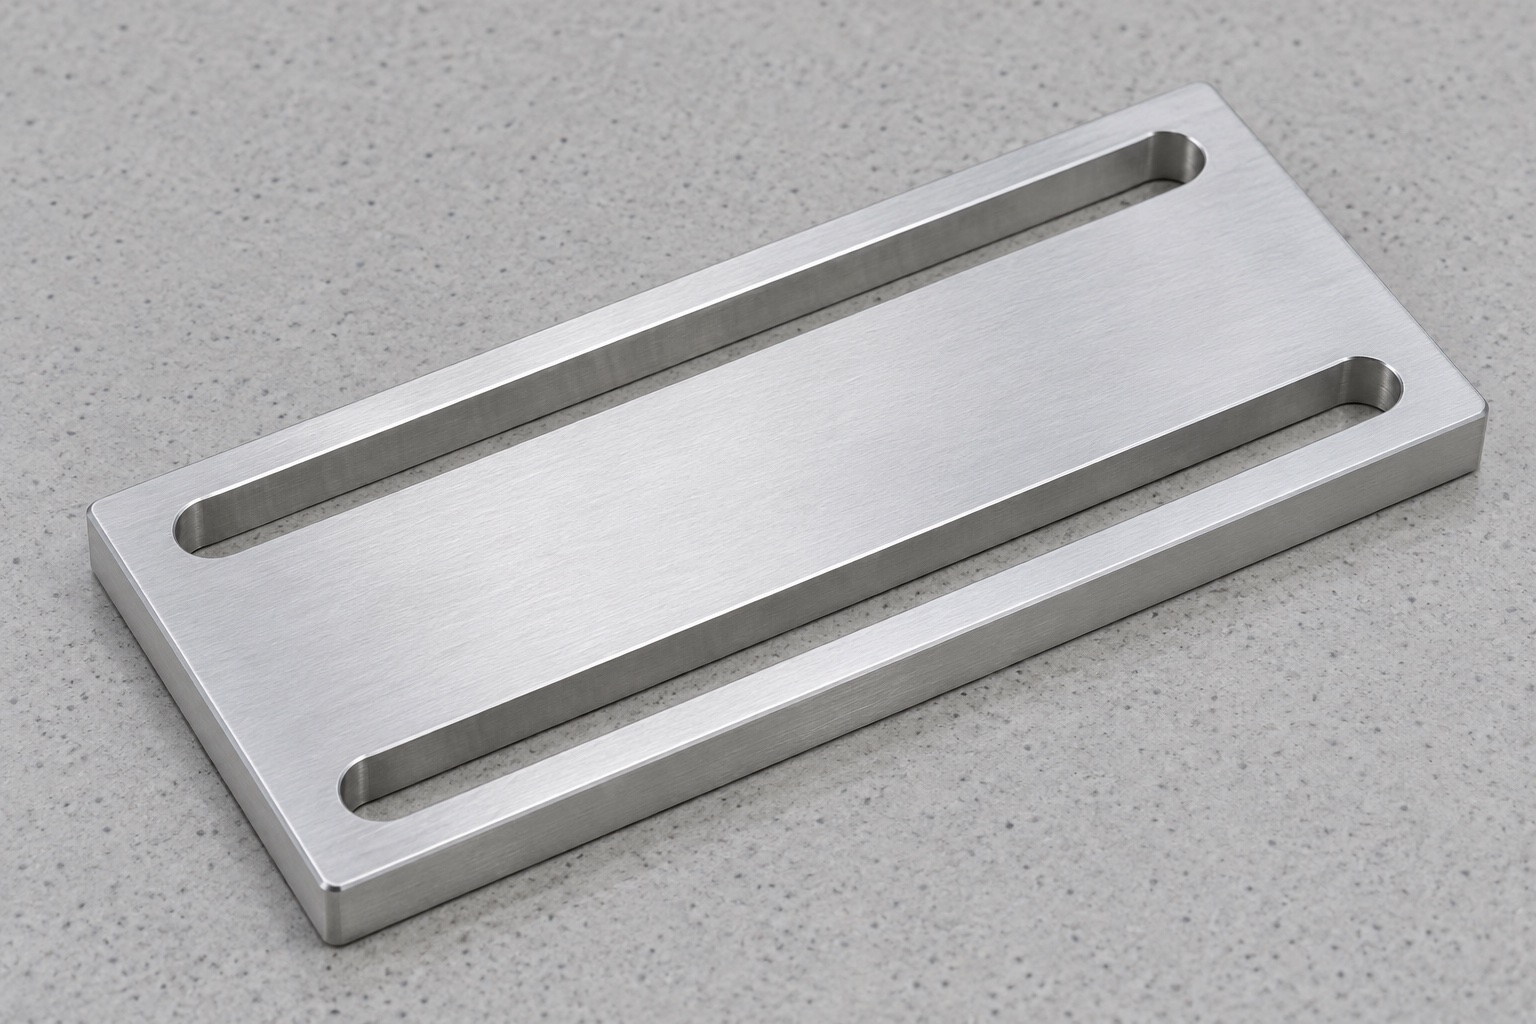
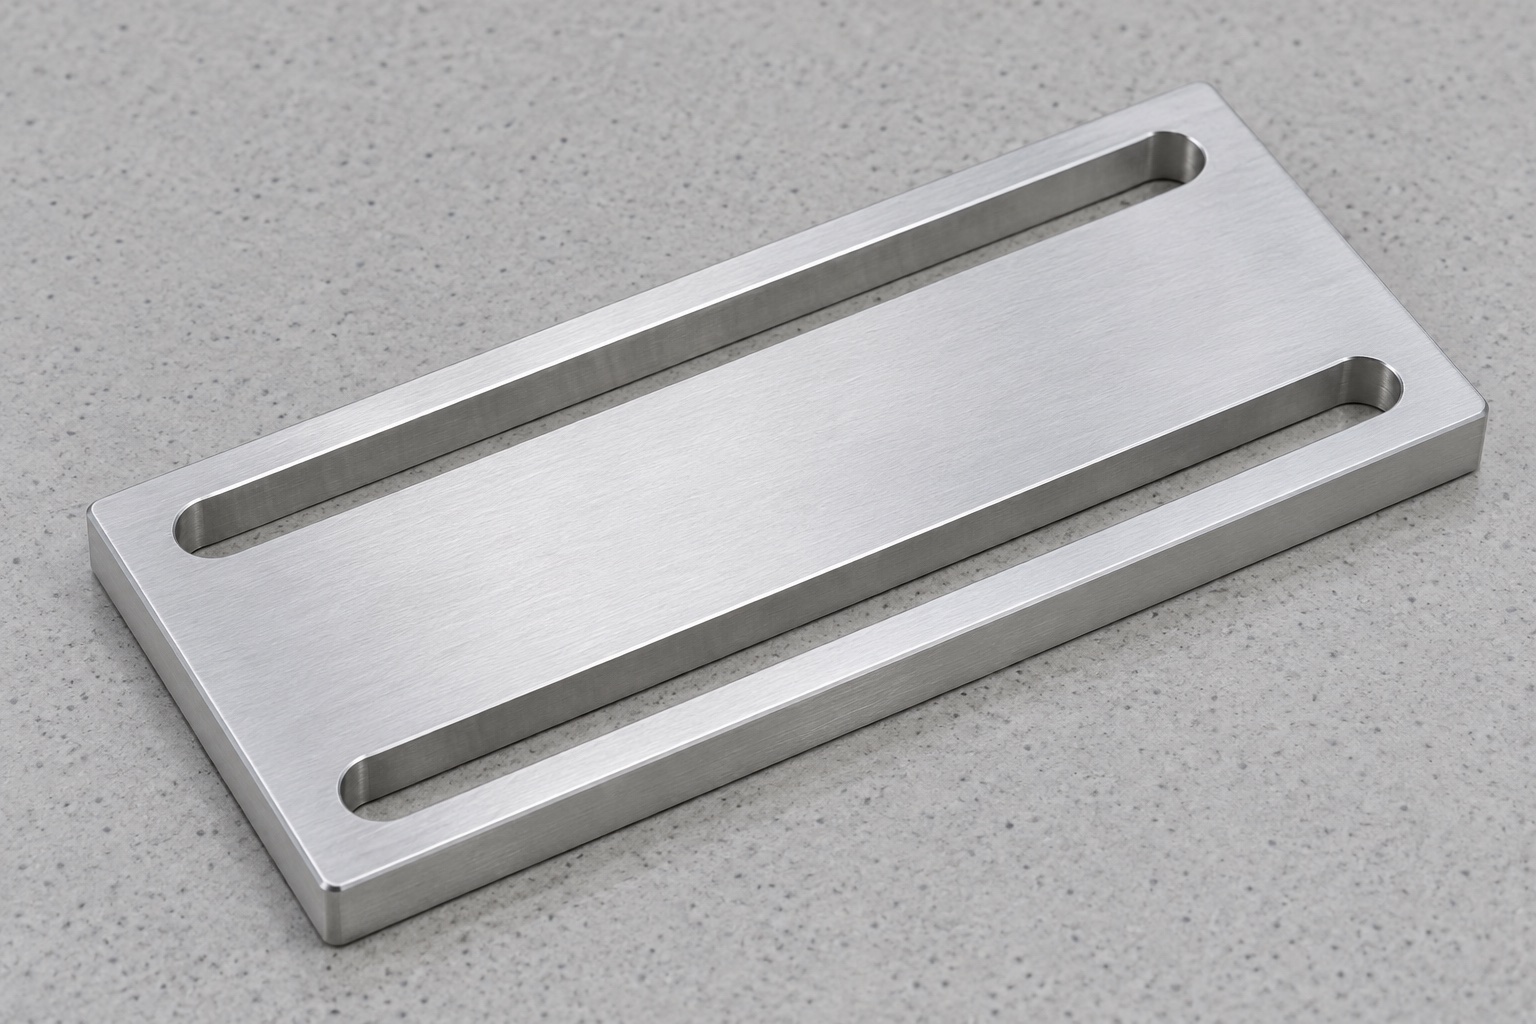
Dieses repräsentative Beispiel beschreibt eine vorgeschlagene einteilige Einstellplatte aus 6061-Aluminium für ein Servicemodul in medizinischen Laborgeräten. Die flache rechteckige Platte verfügt über zwei parallele, längliche Durchgangsschlitze mit abgerundeten, geschlossenen Enden, breiten gegenüberliegenden Flächen und ohne zusätzliche Löcher oder Gewinde. Es werden keine tatsächlichen Lieferungen an den Kunden, hergestellte Proben oder Messprotokolle beschrieben. Die Abbildungen stellen keine erreichten Toleranzen, Verstellweg, Haltekraft, Belastbarkeit, Reinigungsvalidierung, Sterilitätsstatus, medizinische Zertifizierung oder Gerätesicherheit dar. Der vorgeschlagene Arbeitsablauf betrifft die Herstellung kundenspezifischer Komponenten; Die vollständige Anpassungs- und Halteanordnung würde einen eigenen genehmigten Entwurfs- und Anwendungsnachweis erfordern.
Montagebaugruppe prüfen
Der vorgeschlagene Auftrag würde mit dem kontrollierten Modell und der Zeichnung, der passenden Unterstützung, der Modulschnittstelle, der Anordnung der Befestigungselemente und der tatsächlichen Überarbeitung beginnen. Das Geräteteam identifiziert nützliche Kontakte, zulässige Einstellungen und den gesamten Bewegungsbereich. Die Nennlänge eines Schlitzes würde nicht automatisch zur Anforderung für den Montageweg werden. Der Lieferant würde fehlende Freiräume der Montageteile oder Auflagen-Bedingungen klären, bevor er die Arbeitsgänge festlegt. Die Fertigungsabnahme, die optionale Montage und die vollständige Anwendungsqualifizierung würden weiterhin getrennte Leistungen erbringen. Ein praktisches Foto oder ein Montagebeispiel würde nicht stillschweigend die Geometrie definieren oder den Austausch einer Unterlegscheibe, eines Befestigungselements oder eines Anschlagelements zulassen.
6061-Werkstoffnachweise erhalten
Materialaufzeichnungen würden die akzeptierte 6061-Sorte, den Lagerzustand, die Form, die Charge und die erworbene Endbehandlung identifizieren. Die Zuschnittzugabe richtet sich eher nach dem tatsächlichen Halte- und Endbearbeitungsplan als nach einer universellen Plattendicke. Die Identität würde durch Schlitzbearbeitung, Neuausrichtung und Versand nachvollziehbar bleiben. Ein silbernes Aussehen würde keine andere Legierung oder Behandlung rechtfertigen. Wesentliche Beweise würden den Bestand in seinem Geltungsbereich identifizieren, nicht aber die Lagerleistung, validierte Reinigung oder sterile Versorgung belegen. Für alle relevanten Oberflächen-, Rückstands- oder Umweltanforderungen wäre eine gesondert vereinbarte Definition und ein Nachweis erforderlich, der sich auf die tatsächlich fertige Komponente und Anwendung bezieht.
Flächenbezüge herstellen
Bei den ersten Vorgängen würden die für die Zeichnung erforderlichen nützlichen Flächen- und Dickenreferenzen erstellt. Der Lieferant würde die Unterstützung in der Nähe der künftigen Langlöcher prüfen und die Annahme eines Bauteils nur deshalb vermeiden, weil es aufgrund der starken Klemmung flach erscheint. Späne würden vor der Referenzübertragung entfernt. Allgemeine Spannprinzipien würden die Planung leiten, ohne zu einem validierten Rezept für diese spezielle Vorrichtung zu werden. Bestellte Endprozesse, die Dicke, Kontakte oder Öffnungen beeinflussen, würden in der Trasse sichtbar bleiben. Die endgültige Abnahme würde sich auf den vereinbarten fertigen Zustand beziehen, nicht auf einen rohen Rohling, eine verformte Klemmplatte oder ein nicht identifiziertes Montagemuster, das als Ersatz für angegebene Referenzen verwendet wird.
Zwei geschlossene Langlöcher fräsen
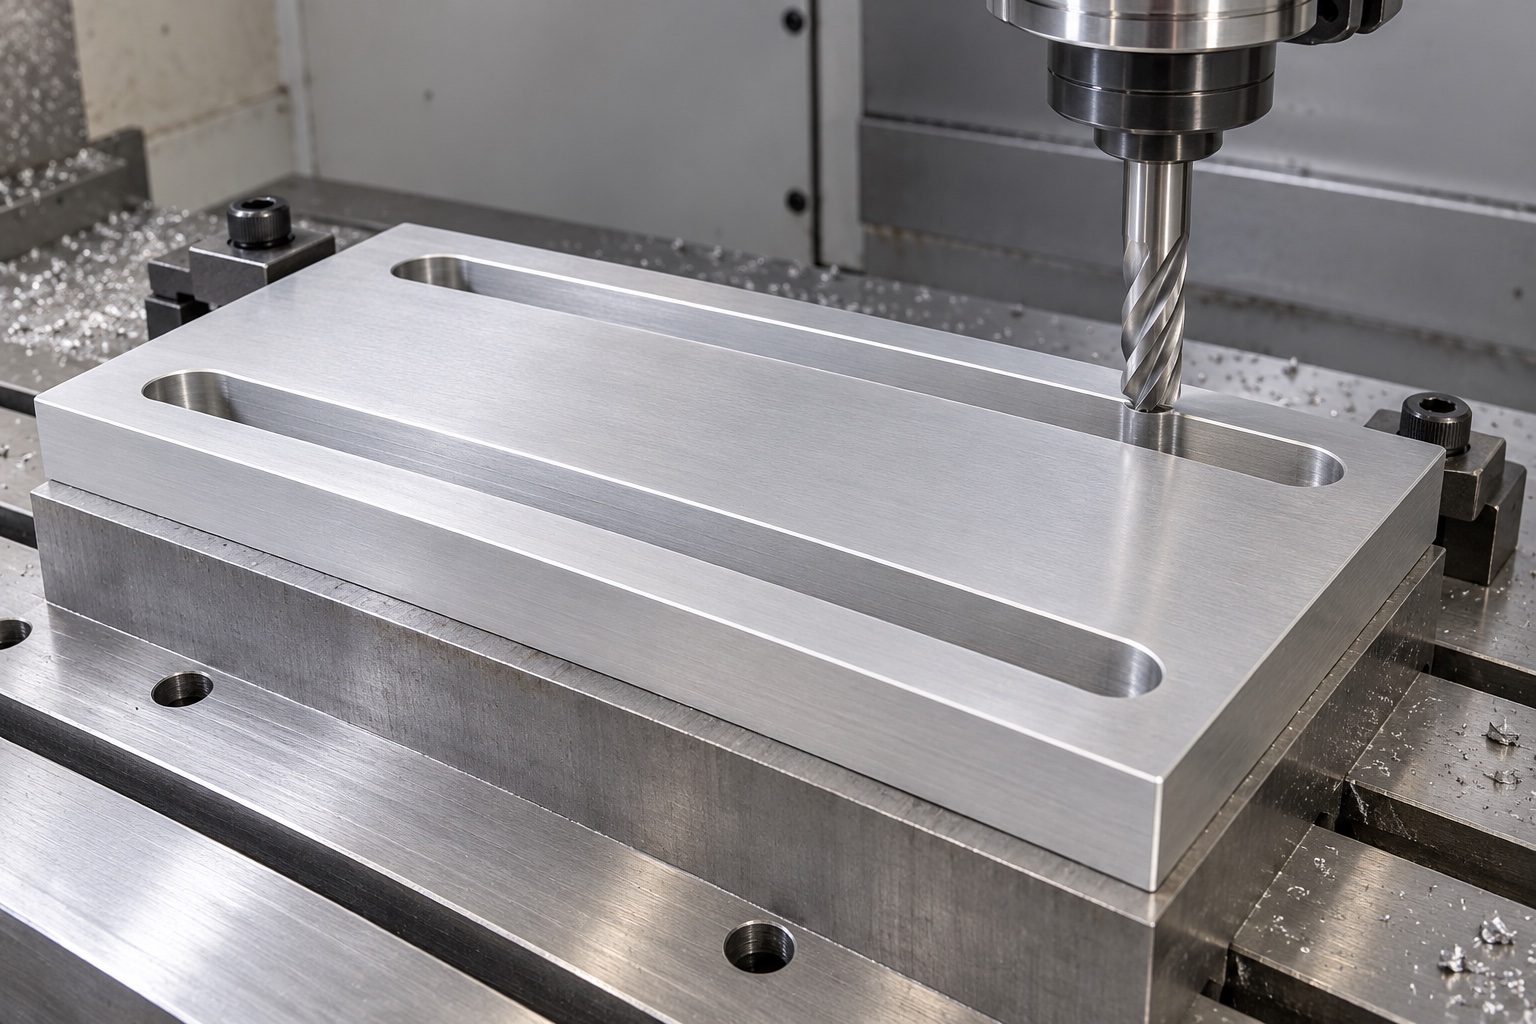
Jeder Schlitz würde der genehmigten Breite, Endgeometrie, den geraden Abschnitten und der Position innerhalb der Platte entsprechen. Der Lieferant würde vor der Fertigstellung den Zugang zum Fräser und das verbleibende Material um beide Öffnungen herum überprüfen. Es würde nicht dazu dienen, einen Schlitz zu erweitern, ein umschließendes Ende zu entfernen oder eine Wand zu vergrößern, nur um eine günstige Passform für die Hand zu erreichen. Konflikte zwischen Zeichnung und Modell würden vor dem endgültigen Schnitt gelöst. Autorisierte Änderungen würden in kontrollierte Dokumente und den Inspektionsplan einfließen. Dadurch bleibt die Unterscheidung zwischen einem freigegebenen Anpassungsmuster und einer informellen Öffnung, die für ein bestimmtes Modul, eine bestimmte Stütze oder ein bestimmtes Befestigungselementmuster geändert wurde, erhalten.
Muster und Montageflächen zuordnen
Die beiden Schlitze würden in Bezug auf akzeptierte Flächenreferenzen und den erforderlichen Abstand und die erforderliche Ausrichtung überprüft. Ihre Rolle würde klar bleiben: Abstand und Einstellung sollten nicht automatisch als Präzisionsortung behandelt werden. Wenn das Gerätedesign separate Lokalisierungs-, Anschlag- oder Haltekomponenten erfordern würde, hätten diese ihre eigenen kontrollierten Definitionen. Der Lieferant würde keinen versteckten Dübel, keine Aussparung oder kein zusätzliches Loch hinzufügen, um ein mehrdeutiges Montageschema zu vervollständigen. Eine an einem Träger verschraubte Platte allein würde nicht die vollständige Beziehung zwischen Gerätemodul, Verstellbereich und Gerätekoordinatensystem darstellen.
Kanten bearbeiten
Der Lieferant prüft Schlitzeingänge, Endübergänge, Durchgangsausgänge und Außenecken auf anhaftendes Material oder unbeabsichtigte scharfe Merkmale. Genehmigte Kantenbrüche würden nützliche Flächen und den definierten Bewegungsbereich bewahren. Das Polieren würde eine falsch positionierte oder übergroße Öffnung nicht verbergen. Die Reinigung und Endbehandlung erfolgt nach dem erworbenen Umfang mit entsprechenden Endzustandskontrollen. Glattes Aluminium würde keine gemessenen Partikel, kein antimikrobielles Verhalten, keine validierte Desinfektion oder keine sterile Lieferung nachweisen. Charge, Revision und autorisierte Anpassungen bleiben vor der Maßabnahme und der mechanischen Schutzverpackung mit der tatsächlichen Platte verbunden.
Geometrie im Endzustand prüfen
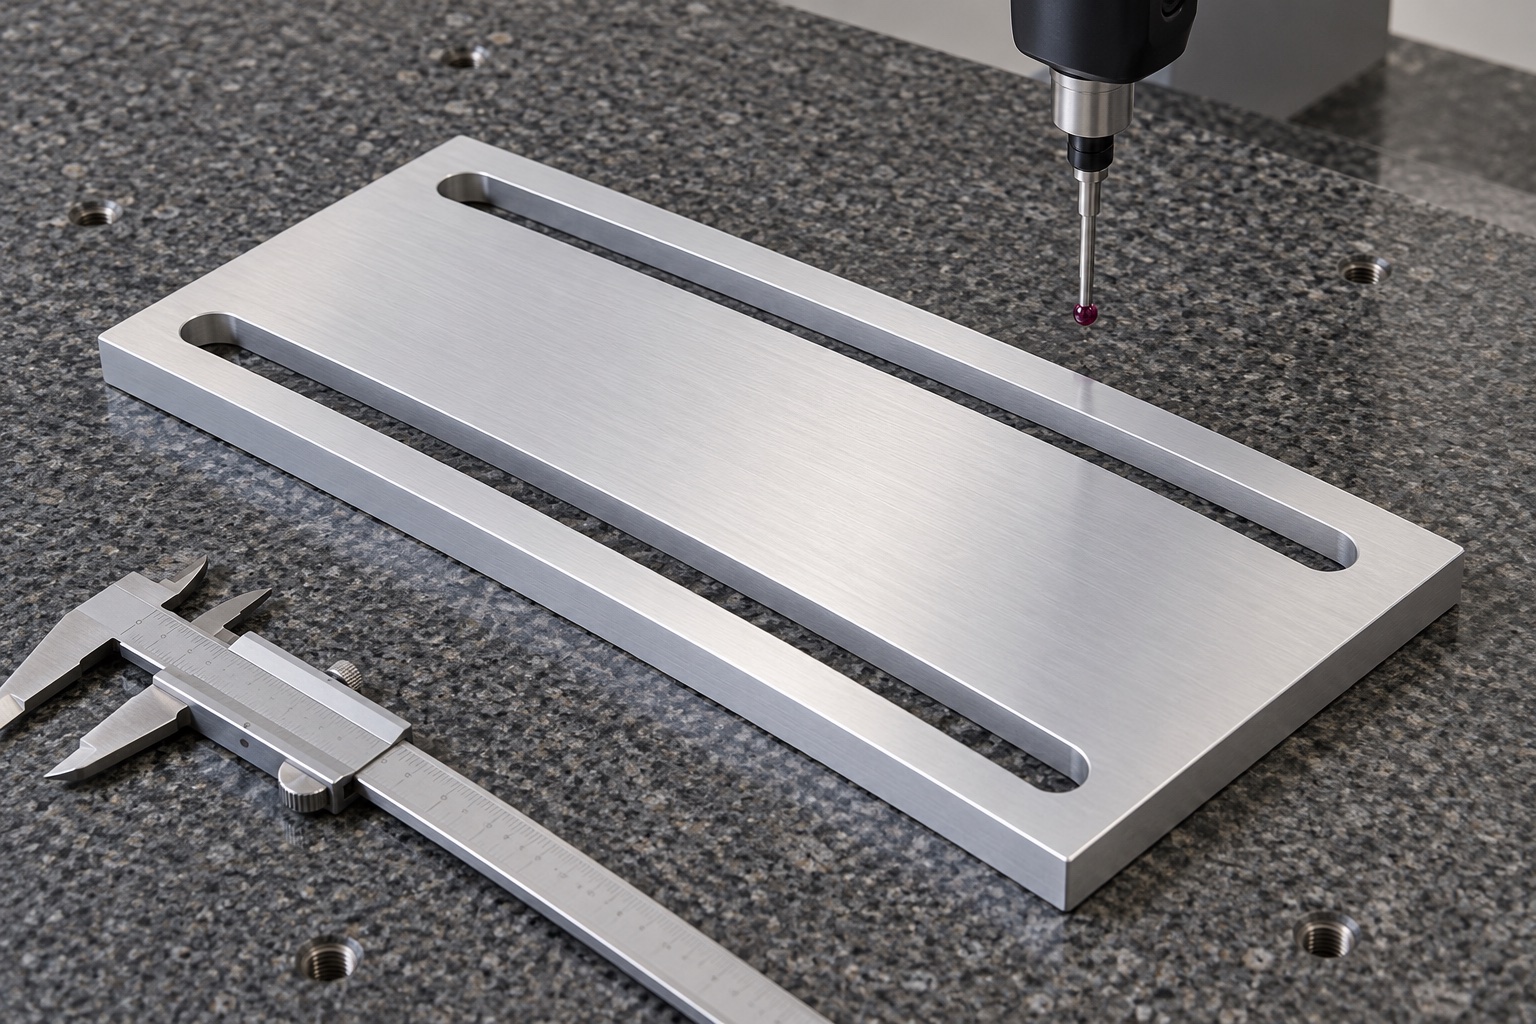
Der vorgeschlagene Plan würde Methoden für Dicke, Nutzflächen, Schlitzprofile, Breiten, Abstände, Positionen und erforderliche geometrische Beziehungen zuweisen. Auflage, Kontaktzugang und Referenzermittlung würden vereinbart. Ein einzelner Stift oder ein Messschieber mit Außenmaß würden das vollständige Muster nicht bestätigen. Unzugängliche Funktionen würden vor der Annahme behoben. Eine KMG-Abbildung würde einen möglichen Prüfaufbau zeigen, nicht eine erreichte Toleranz. Tatsächliche Beobachtungen in einem realen Projekt würden sich auf die fertige Platte nach entsprechender Bearbeitung beziehen, nicht auf ihr befestigungsbedingtes Aussehen oder die Tatsache, dass ein nicht identifiziertes Modul daran angeschraubt werden könnte.
Unterlagen ohne erfundene Werte
Der vorgeschlagene Bericht würde die Zeichnungsrevision, die Materialcharge, nummerierte Merkmale, Methoden und den Endzustand angeben. Es werden keine numerischen Messungen bereitgestellt, da dieses Beispiel keine hergestellten Muster oder tatsächlichen Inspektionsdatensätze enthält. Eine echte Bestellung würde Unstimmigkeiten und genehmigte Änderungen transparent festhalten. Die maßliche Übereinstimmung stellt keine Belastbarkeit, Vorspannung, Positionsstabilität oder sichere Betriebseinstellung des gesamten Geräts dar. Komponenteninspektion, optionale Montagebeobachtung und Anwendungsqualifizierung würden weiterhin gesondert ausgewiesen. Dies verhindert, dass ein plausibler Bearbeitungsweg als Kundenabnahme, als gemessene Verbesserung oder als erreichtes Produktionsergebnis für medizinische Geräte gemeldet wird.
Optionale Verstellbeobachtung
Ein vereinbarter Versuch könnte Einführen, Sitz, Zugang und beabsichtigte Bewegung anhand identifizierter Platten, Module, Auflagen und Montageteile untersuchen. Installationsmethode und Halteanordnung würden dokumentiert. Unerwartetes Wackeln oder Klemmen müsste vor einer Änderung der Platte oder dem Austausch von Verbindungselementen geprüft werden. Eine günstige Handverstellung ist kein Nachweis für Vibrationsverhalten, Belastbarkeit, Vorspannung oder Stabilität im Betrieb. Versuchsteile würden von freigegebener Produktion getrennt bleiben. Genehmigte Änderungen müssten vor einer Nachbestellung in überarbeitete Unterlagen eingehen, statt ein von Hand verlängertes Langloch als informellen Maßstab für andere Module, Bauräume oder Wartungsverfahren zu verwenden. Die Qualifikation der tatsächlichen vollständigen Montage bleibt davon getrennt.
Verpackung ohne Verformung
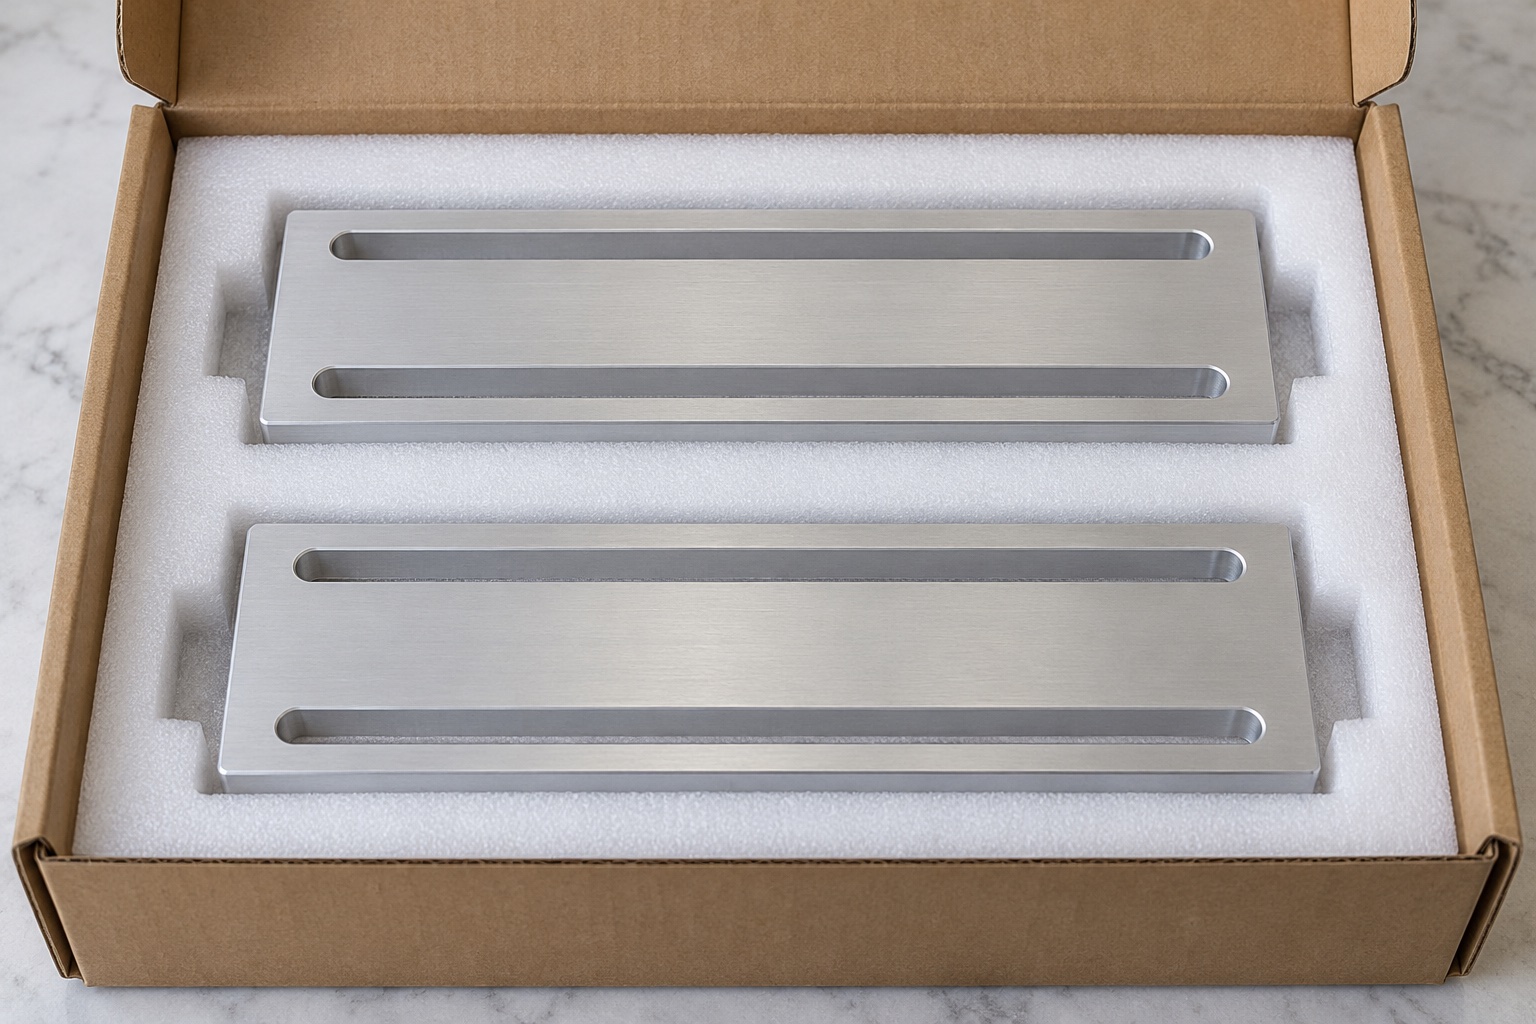
Fertige Platten würden separate Taschen oder Träger belegen, die breite Kontakte und Schlitzkanten schützen. Verpackungsbeschränkungen würden verhindern, dass sich die Platte verbiegt oder lose Teile in nützliche Flächen drücken. Ein mechanischer Transportschutz würde keine sterile Bereitstellung oder validierte Reinigung bedeuten. Chargen-, Revisions-, Endbehandlungs- und Inspektionsstatus würden der Sendung beiliegen. Durch Eingangskontrollen können optisch ähnliche Platten mit veränderter Dicke, Schlitzbreite, Länge oder Abstand vor der Installation unterschieden werden. Diese Maßnahmen würden die gelieferte Komponente und ihre rückverfolgbare Identität bewahren, während die Halte-, Ausrichtungs- und Servicebewertungen des gesamten medizinischen Instruments separat definierten Anwendungsarbeiten überlassen würden.
Freigegebene Produktionsbasis
Das Produktionspaket würde freigegebene Geometrie, Steckschnittstellen, Hardware, genehmigte Einstellungen, Bewegungsbereich, Kontakte, Materialnachweise, Endprozesse, Inspektionsmethoden und Verpackungsumfang beibehalten. Autorisierte Prototypenanpassungen würden vor der erneuten Herstellung zu überarbeiteten Dokumenten. Änderungen an Trägern, Modulen oder Behandlungen würden eine Überprüfung auslösen, selbst wenn die äußere Struktur unverändert zu sein schien. Dieser repräsentative Arbeitsablauf definiert ein nachverfolgbares CNC-Lieferprojekt, ohne die Kundenhistorie, erreichte Toleranzen oder Retentionswerte zu erfinden und ohne eine maßlich akzeptierte Schlitzplatte mit einem qualifizierten, vollständigen Einstell-, Positionierungs- oder Service-Sicherheitssystem für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Wurde diese Verstellplatte tatsächlich an einen Kunden geliefert?
Nein. Es handelt sich um einen repräsentativen vorgeschlagenen CNC-Arbeitsablauf mit anschaulichen Bildern, nicht um einen Bericht über eine gelieferte Bestellung oder ein hergestelltes Muster. Für ein reales Projekt sind eigene genehmigte Dokumente, Materialnachweise, Produktionsaufzeichnungen und tatsächliche Inspektionsergebnisse der fertigen Komponenten erforderlich.
Enthält das Beispiel einen gemessenen Verstellweg?
Nein. Hier ist weder eine gefertigte Komponente noch ein montierter Versuch verfügbar. Das reale Geräteteam muss die zulässigen Einstellungen, den Bauraum der Montageteile und die Auflagebedingungen definieren. Die Nennlänge des Schlitzes allein bestimmt nicht den nutzbaren Verstellweg der gesamten Baugruppe.
Sind die Befestigungselemente und die Haltemethode enthalten?
Die Abbildung zeigt nur die Platte. Tatsächliche Verbindungselemente, Unterlegscheiben, Anschläge und alle zusätzlichen Positionierungs- oder Haltekomponenten gehören zur separat gesteuerten Baugruppendefinition. Ihre Auswahl und Leistungsfähigkeit lassen sich nicht aus den beiden länglichen Schlitzen oder einer glatten Kontaktfläche ableiten.
Beweisen die Prüfbilder eine Toleranz?
Nein. Sie veranschaulichen mögliche Werkzeuge und Anordnungen. Für einen echten Bericht sind identifizierte Merkmale, Referenzen, Methoden und tatsächliche Messungen des fertigen Bauteils erforderlich. Ein Foto und eine scheinbar günstige Passform belegen nicht die erreichte Toleranz oder vollständige Gerätestabilität.
Kann eine lokale Langloch-Erweiterung für zukünftige Bestellungen beibehalten werden?
Nur als autorisierte Änderung, die in überarbeitete Geometrie- und Inspektionsanforderungen aufgenommen wurde. Eine von Hand modifizierte Versuchsplatte sollte nicht zu einem undokumentierten Produktionsmuster werden. Überprüfen Sie den gesamten Anpassungsbereich und die umgebende Ausrüstung, bevor Sie eine Änderung an einem der geschlossenen Langlöcher genehmigen.
Was sollte eine andere Bestellung überprüfen?
Überprüfen Sie das Modul, die Auflagen- und Hardware-Revisionen, die zulässigen Einstellungen, das Schlitzmuster, die nützlichen Kontakte, die Dicke, die Qualität und die Endbehandlung. Behalten Sie genehmigte Änderungen in kontrollierten Dokumenten und tatsächlichen Berichten bei, nicht in manuell geänderten Stichproben oder Leistungsannahmen einer anderen Installation.
tanghangyun@oemach.com