Ein Roboterarm-Adapterflansch kann dünn sein, doch seine Montage hängt vom Bezug zwischen Mittelbohrung, Stirnfläche, M3-Gewindelochkreis und äußerem Lochbild ab. Einzelmaße allein reichen nicht aus.
Bei diesem 6061-T6-Projekt richtete OEMach Bearbeitung und Prüfung an Funktionsachse und Montagefläche aus. Gewindequalität, Verdrehbezug, Eloxalschutz und Verpackung wurden in einen gemeinsamen Lieferplan eingebunden.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Adapterflansch für die Verbindung eines Roboterarmgelenks |
| Werkstoff und Finish | Aluminium 6061-T6 mit mattem Silbereloxal |
| Merkmale | Dünne Scheibe, Mittelbohrung, Stufenfläche, M3-Gewindelochkreis und äußere Montagebohrungen |
| Prüfschwerpunkt | Flächenstabilität, Bezug von Bohrung und Lochbildern, Gewindelehren, Kanten, Schichtschutz und Optik |
Mit Der Funktion Des Lochbilds Beginnen
Die Mittelbohrung legt meist die Hauptposition fest, während Gewinde- und Außenlochkreis Komponenten auf beiden Seiten verbinden. Ihre relative Winkel- und Positionslage entscheidet über eine spannungsfreie Verschraubung.
Vor der Programmierung klärt OEMach, welche Bohrung oder Fläche das Gegenstück führt und welches Merkmal die Verdrehung bestimmt. Damit steht die Montagebeziehung statt einzelner Maße im Mittelpunkt.
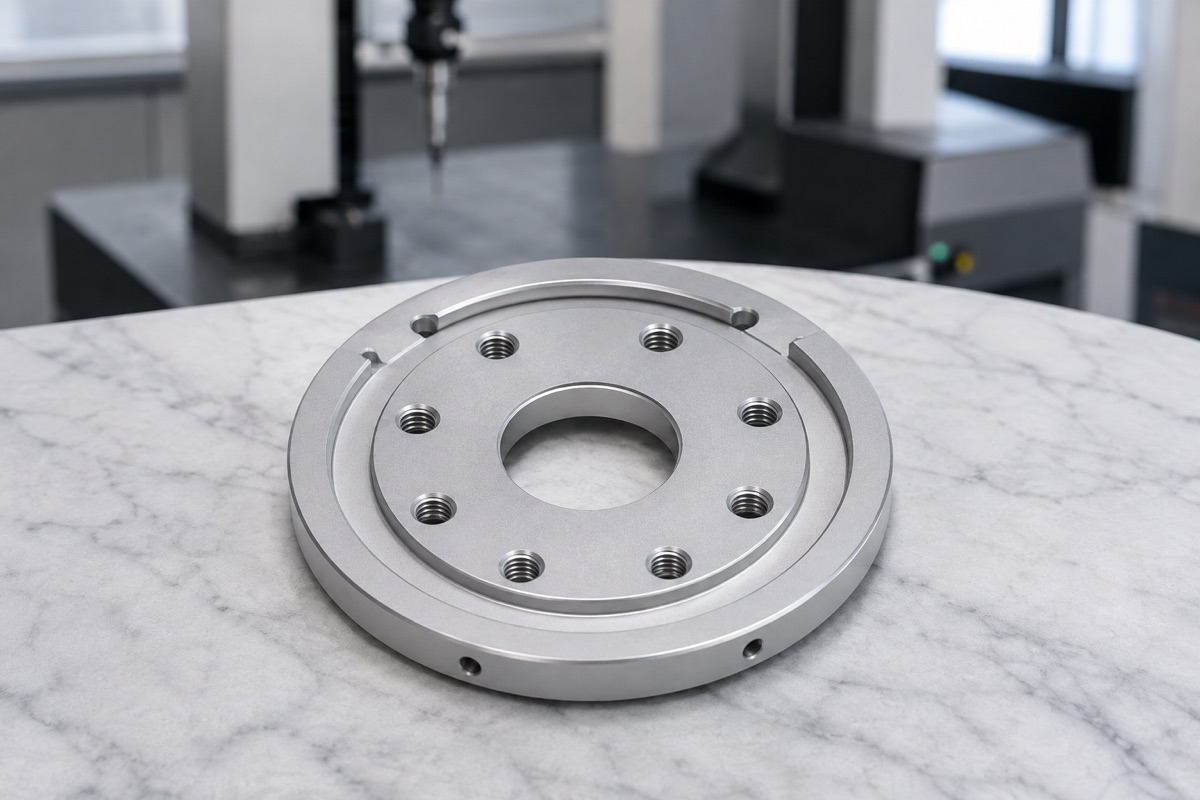
Mittelbohrung, Stufenflächen, M3-Gewindelochkreis und äußeres Montagebild müssen in einem funktionalen Bezugssystem zusammenpassen.
Dünne Scheibe Und Kleine Gewinde Tragen Das Risiko
Ein dünner Flansch kann sich bei hoher Spannkraft durchbiegen und nach dem Lösen zurückfedern. Viele M3-Gewinde bringen Risiken durch falsche Kernbohrung, Spanstau, zu große Fasen und Grat am Gewindeeingang.
Mattes Silbereloxal macht Kratzer und Farbabweichungen sichtbar. Eng tolerierte Passungen und Gewinde können Schichtzugabe oder Schutz benötigen, damit das Finish die Montage nicht stört.
Bohrung Und Lochkreise Aus Einem Gemeinsamen Bezug Fertigen
Der Ablauf stabilisiert beide Flächen und den Mittelbezug, bevor die Scheibe mit Aufmaß geschruppt wird. Mittelbohrung, Funktionsstufe und M3-Muster werden möglichst aus derselben geregelten Bezugskette fertiggestellt.
Stabile Bohr- und Gewindeparameter, sichere Spanabfuhr und zurückhaltende Fasen schützen die kleinen Gewinde. Das äußere Lochbild wird auf das Zentrum bezogen statt als unabhängige Aufspannung betrachtet.
Die Prüfung Muss Das Verschraubungsverhalten Einbeziehen
Die Erstmusterprüfung umfasst Mittelbohrung, Fläche, M3-Gut- und Ausschusslehren, Außenlochlage, Fasen und Winkelbezug der Lochbilder. Die Koordinatenmessung bestätigt die ausrichtungsrelevante Geometrie.
Nach dem Eloxieren prüft OEMach Gewindedurchgang, Sauberkeit, geschützte Passungen und Optik erneut. Ist eine 72-stündige neutrale Salzsprühprüfung gefordert, werden Abnahmekriterium und Prüfzeit im bestätigten Termin berücksichtigt.
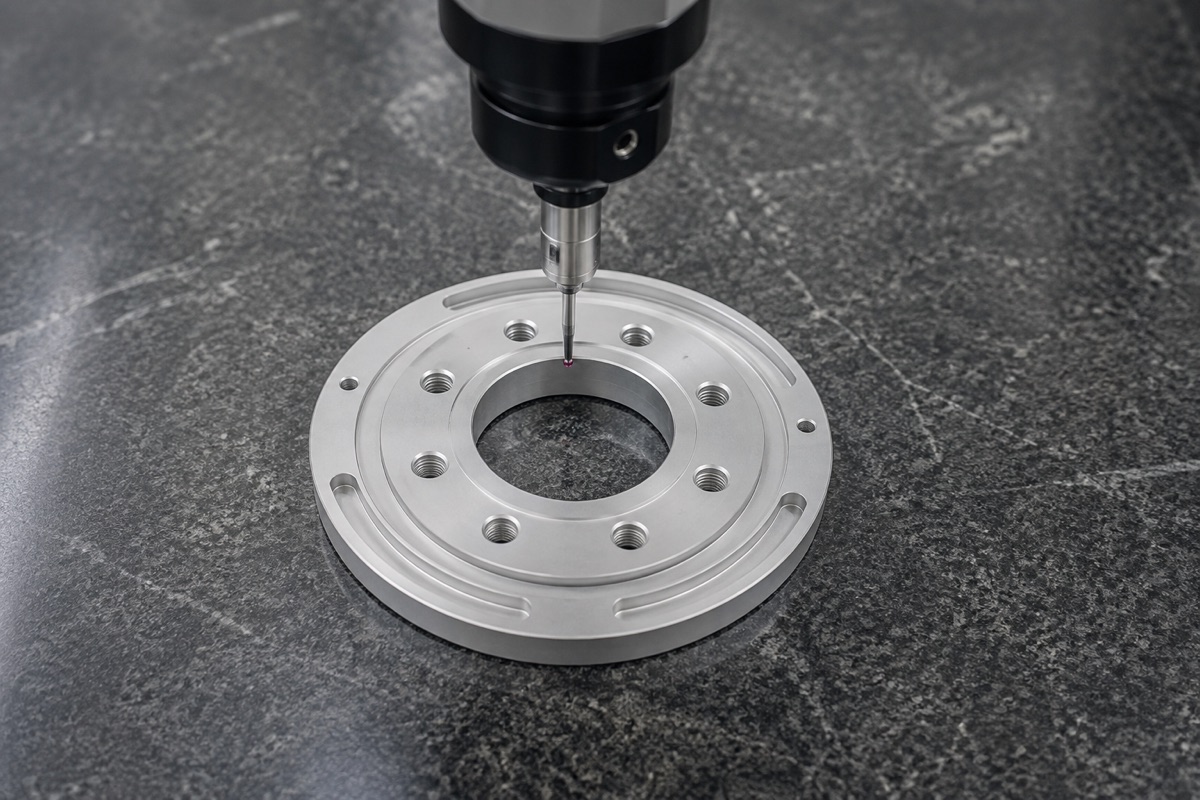
Die Antaststrategie prüft Winkel- und Lagebezug zwischen Mittelachse, Gewindebohrungen und äußeren Montagemerkmalen.
Lieferzeit Und Verpackung Schützen Den Dünnen Flansch
Als Richtwert werden Muster mit 5 bis 8 Arbeitstagen und Kleinserien mit 8 bis 12 Arbeitstagen geplant. Vollständige Prüfberichte, Maskierung oder Korrosionstests können den Endtermin verändern.
Jeder Flansch liegt einzeln im Schaumstoff, ohne die Scheibe zu verbiegen oder fertige Flächen zu reiben. Bohrungskanten und Silberfinish bleiben bis zur Wareneingangsprüfung geschützt.
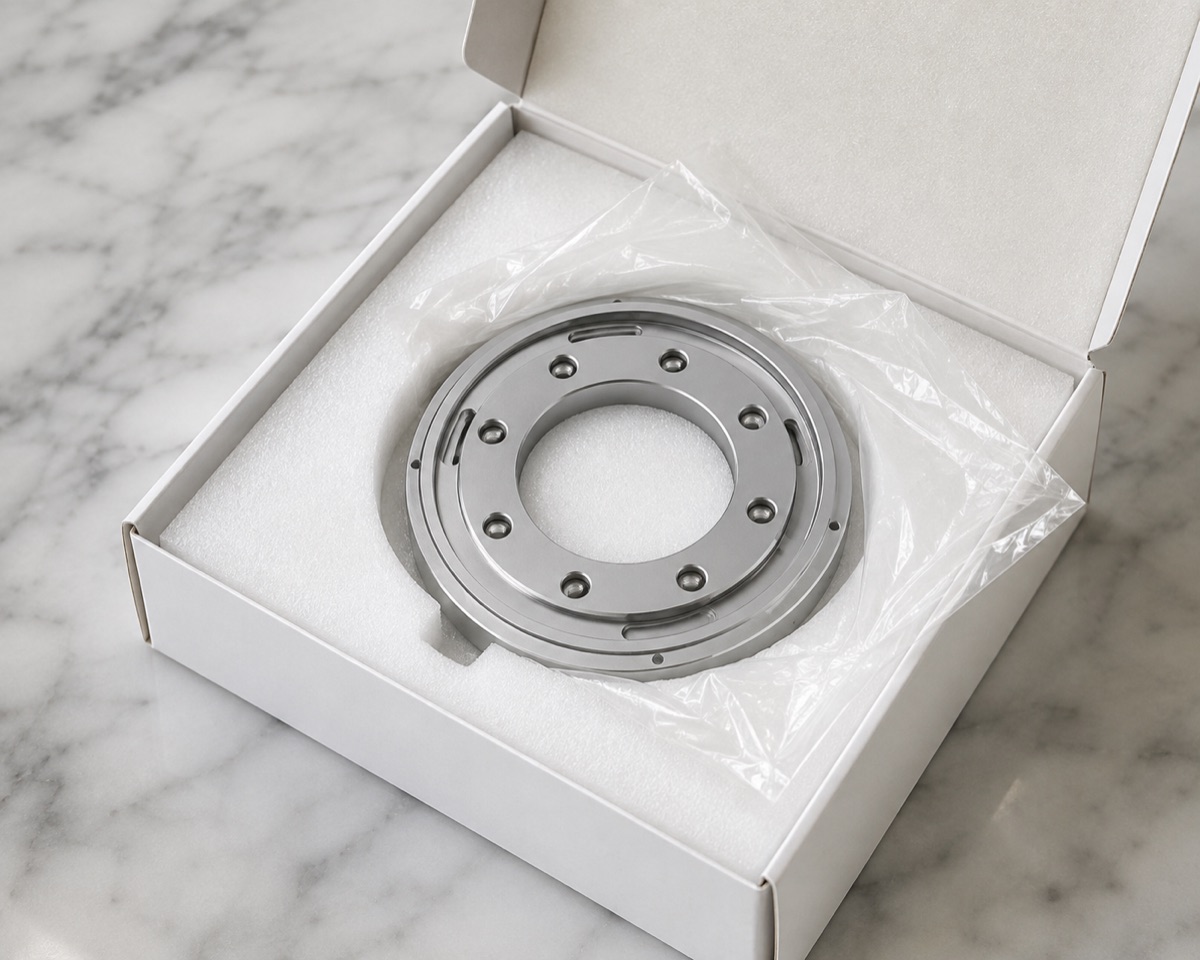
Die Schaumauflage schützt Flächen, Bohrungskanten und mattes Silberfinish beim Transport vor Druck und Abrieb.
Zusammenfassung
Mittelbohrung, M3-Gewindelochkreis, äußeres Lochbild und Stirnfläche sind als eine Montageschnittstelle zu beherrschen. Gemeinsame Bezüge, Prüfung nach dem Eloxieren und Einzelverpackung senken Risiken bei der Roboterarmmontage.
FAQ
Welche Merkmale sollten das Bezugssystem bilden?
Montagefläche und Mittelachse bilden häufig das Hauptsystem, ergänzt durch eine Bohrung oder ein Verdrehmerkmal. Zeichnung und Gegenstück müssen die endgültige Wahl bestätigen.
Warum werden die M3-Gewinde nach dem Eloxieren geprüft?
Rückstände oder Verunreinigungen können den Einschraubwiderstand erhöhen. Gut- und Ausschusslehren bestätigen den nutzbaren Endzustand.
Dürfen Mittelbohrung und Außenlochkreis in verschiedenen Aufspannungen entstehen?
Ja, wenn die Bezugsübertragung beherrscht wird. Eine gemeinsame Aufspannung oder ein wiederholbarer Bezug reduziert kumulierte Lage- und Winkelfehler.
Wie wird der dünne Flansch beim Versand geschützt?
Einzelschaum stützt das Teil ohne Biegelast und trennt Flächen, Bohrungskanten und Eloxal von Reibung und hartem Kontakt.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.