Ein Roboter-Montagehalter wirkt einfach, doch seine Funktion hängt von Grundfläche, beiden stehenden Laschen und Befestigungsbohrungen ab. Eine Abweichung zeigt sich oft erst beim Einbau von Welle oder Modul.
Bei diesem 6061-T6-Halter behandelte OEMach die Basis als Hauptbezug und die Laschenbohrungen als Verbindungsschnittstelle. Der Prozess steuerte Laschenverzug, Senkungssitz, Seitenmerkmale, Natureloxal und Transport.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Montage- und Positionierhalter für Robotergelenk oder Aktuator |
| Werkstoff und Finish | Aluminium 6061-T6 mit Natureloxal |
| Merkmale | Lange Basis, zwei Laschen, Laschenbohrungen, Montagesenkungen, Seitenbohrung und Freistellung |
| Prüfschwerpunkt | Ebenheit, Laschenparallelität, Bohrungslage, Senkungstiefe, Fasen, Kratzer und Verpackung |
Die Basis Als Einbaubezug Festlegen
Die Basis liegt an der Kundenstruktur, die Laschenbohrungen führen Welle, Stift oder Modul. Die Senkungen müssen Schrauben aufnehmen, ohne die Basis anzuheben oder zu verkippen.
OEMach legt Basis, Seitenbezug und Bohrungsachse vor der Programmierung fest. So stehen die Beziehungen nach dem Anziehen statt nur der Umriss im Mittelpunkt.
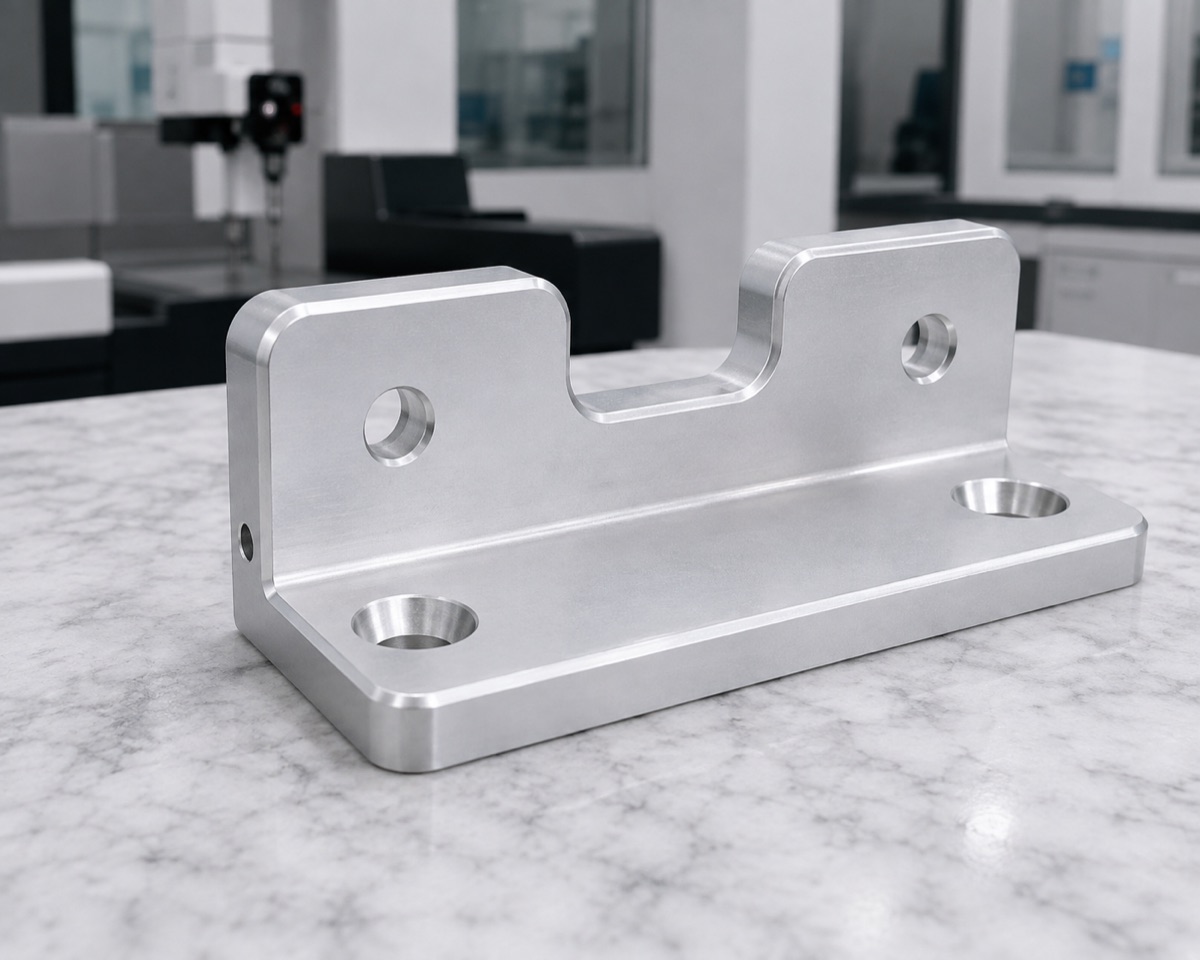
Grundfläche, zwei Laschen, Laschenbohrungen, Montagesenkungen und Freistellung bilden eine gemeinsame Einbaubeziehung.
Stehende Laschen Können Sich Bei Der Bearbeitung Bewegen
Die Laschen sind gegenüber der Basis hoch und dünn. Ungleiche Schnittkraft oder starke Spannung kann Auslenkung, Rattern oder veränderten freien Abstand verursachen. Zwei maßhaltige Bohrungen können dennoch zueinander oder zur Basis versetzt sein.
Kontrollierte Auflage, leichte Schlichtschnitte und eine geplante Reihenfolge reduzieren das Risiko. Gleichmäßige Fasen sorgen nach dem Eloxieren für saubere Kanten ohne verringerte Auflage.
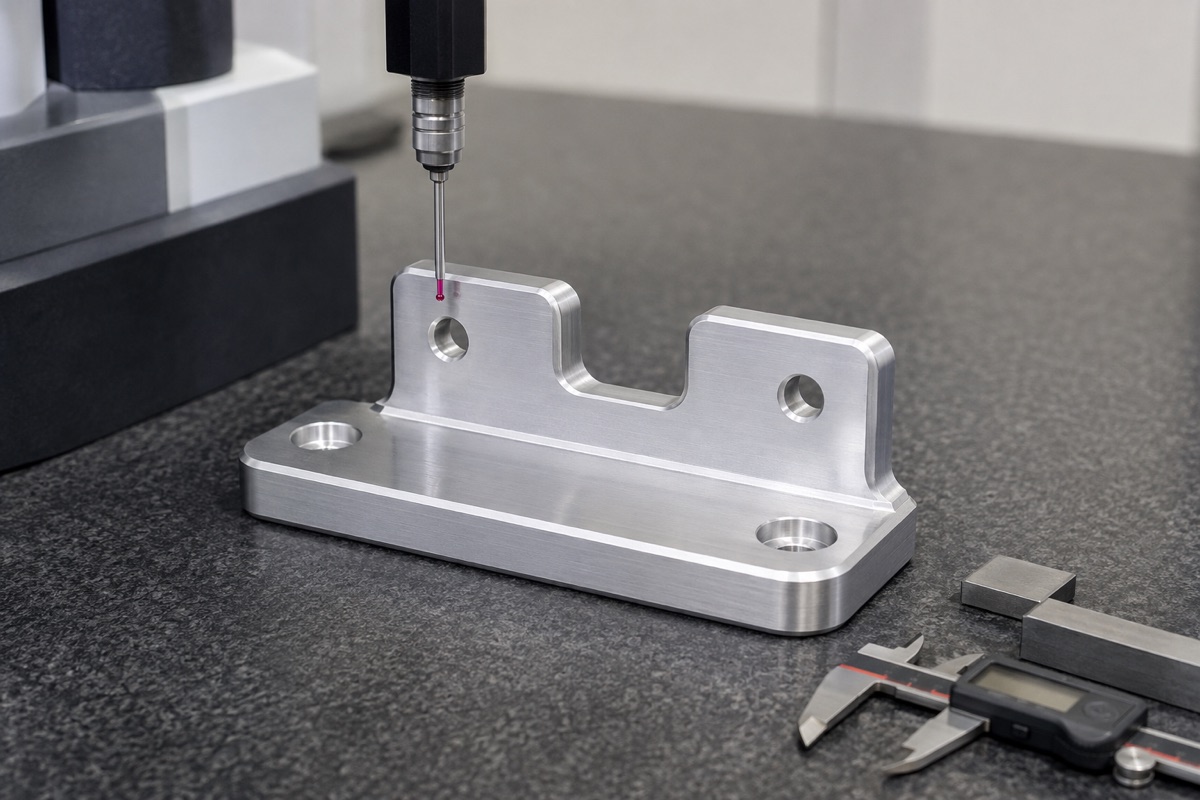
Laschenabstand, Parallelität, Bohrungslage und Grundbezug werden im freien Zustand statt nur in der Spannung geprüft.
Basis Stabilisieren, Dann Laschen Fertigstellen
Zuerst entstehen Basis und Seitenbezug, anschließend werden Außenkontur und Freistellung mit Aufmaß an Laschen und Funktionsbohrungen geschruppt. Nach Spannungsumlagerung folgen Laschenbohrungen, Senkungen und Seitenmerkmale aus dem geregelten Bezugssystem.
Senkungstiefe und Konzentrizität bestimmen den Schraubensitz. Für Seitenbohrungen wird die zusätzliche Orientierung und Bezugsübertragung geplant.
Natureloxal Macht Die Vorbereitung Sichtbar
Natureloxal verdeckt Kratzer, Materialtextur oder Werkzeugspuren weniger als dunkle Oberflächen. Basis, Außenseiten und Senkungskanten werden deshalb nach Entgraten und Reinigen vorab visuell geprüft.
Nach dem Finish werden Farbe, Rückstände, Bohrungen und schichtbeeinflusste Maße kontrolliert. Enge Passungen können Aufmaß oder Maskierung benötigen.
Lieferzeit Und Verpackung Folgen Dem Verformungsrisiko
Als Richtwert werden Muster mit 6 bis 9 Arbeitstagen und Kleinserien mit 9 bis 14 Arbeitstagen geplant. Vollprüfungen, Laschenberichte oder Optikmuster sind im bestätigten Termin zu berücksichtigen.
Konturschaum stützt die Basis und lässt die Laschen frei. Einzeltrennung verhindert Reibung und Biegebelastung beim Transport.
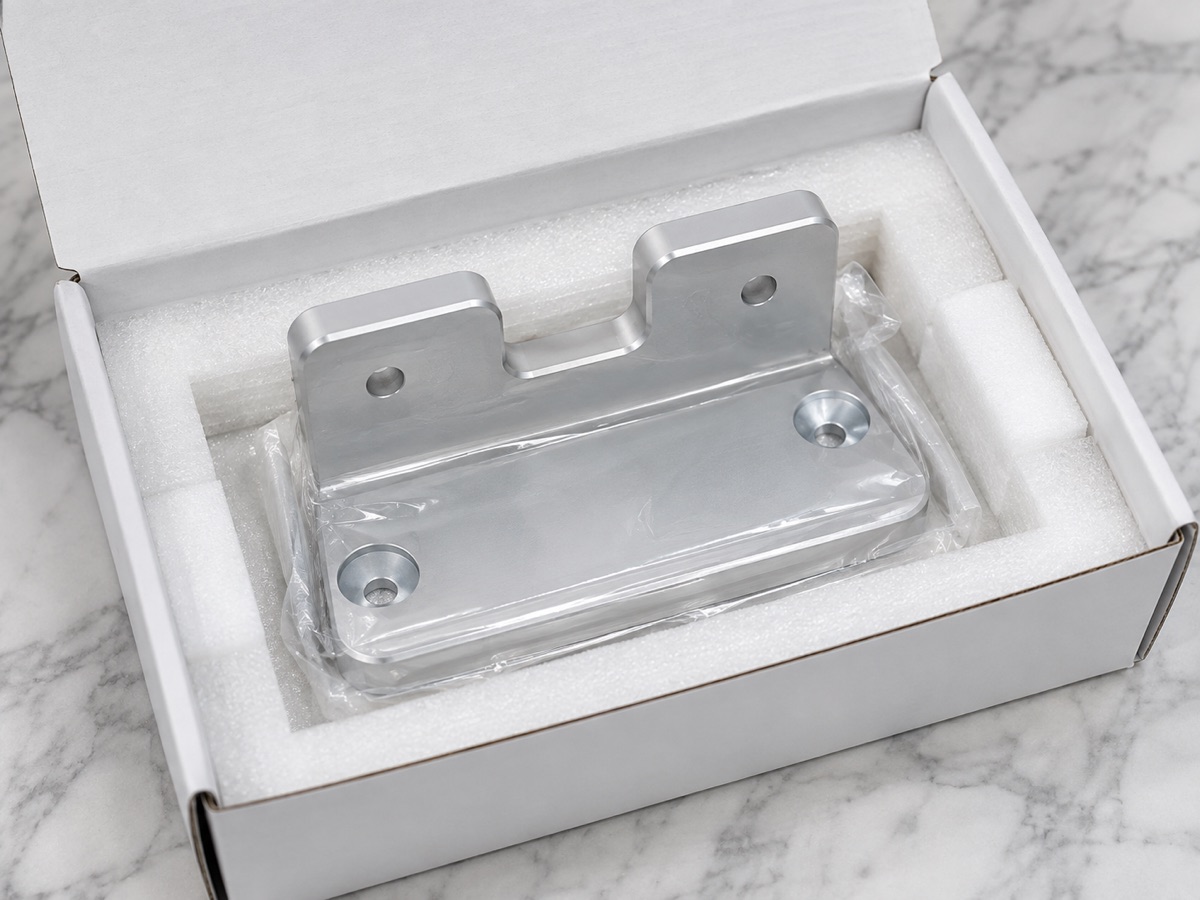
Der Schaum stützt die Basis und lässt die Laschen frei, damit Eloxalflächen und stehende Merkmale beim Transport unbelastet bleiben.
Zusammenfassung
Entscheidend ist nicht der einfache Umriss, sondern die freie Beziehung zwischen Basis, Laschen, Senkungen und Seitenbohrungen. Bezugsgerechte Fertigung, Prüfung nach dem Eloxieren und laschensichere Verpackung schaffen ein zuverlässiges Montageteil.
FAQ
Warum werden die Laschen im freien Zustand gemessen?
Eine Vorrichtung kann dünne Laschen vorübergehend halten. Die freie Messung zeigt den Zustand, den der Kunde vor der Montage erhält.
Was ist an Montagesenkungen zu prüfen?
Durchmesser, Tiefe, Winkel, Konzentrizität, Kante und der Schraubensitz zur Grundfläche.
Verdeckt Natureloxal Bearbeitungsspuren?
Nein. Die Vorbereitung bleibt oft sichtbar; Kratzer, Werkzeugspuren und Entgratung müssen vor dem Finish beherrscht werden.
Wie werden die Laschen verpackt?
Die Basis liegt in Konturschaum, während die Laschen Freiraum erhalten. So entstehen keine Druck-, Stoß- oder Reibbelastungen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.