Un soporte de montaje para robot puede parecer sencillo, pero su función depende de la relación entre plano base, dos orejetas y agujeros de fijación. Un desplazamiento puede aparecer solo al montar el eje o módulo.
Para este soporte 6061-T6, OEMach trató la base como referencia principal y los agujeros de las orejetas como interfaz. El proceso controló flexión, asiento de avellanados, detalles laterales, aspecto anodizado y protección.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Soporte de montaje y localización para articulación o actuador |
| Material y acabado | Aluminio 6061-T6 con anodizado natural |
| Características | Base larga, dos orejetas, agujeros, avellanados, agujero lateral y abertura de alivio |
| Control | Planitud, paralelismo, posición, profundidad de avellanado, chaflanes, rayas y embalaje |
Definir La Base Como Referencia De Instalación
La base apoya contra la estructura y los agujeros de orejeta localizan un eje, pasador o módulo. Los avellanados deben asentar los tornillos sin levantar ni inclinar la base.
OEMach identifica base, referencia lateral y eje de agujeros antes de programar. Así se controlan las relaciones después del apriete y no solo el contorno.
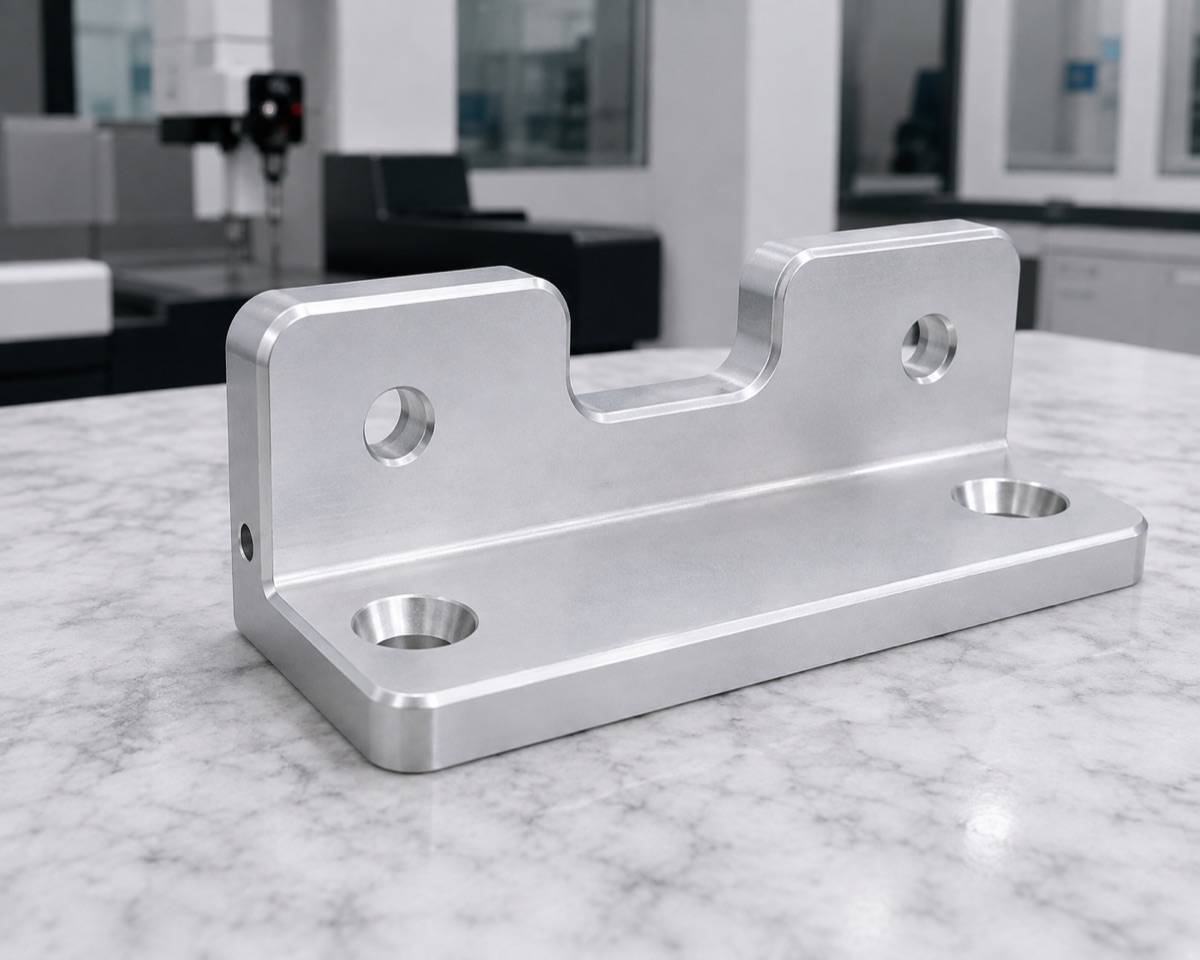
Plano base, dos orejetas, agujeros, avellanados de montaje y abertura de alivio forman una única relación de instalación.
Las Orejetas Pueden Moverse Durante El Mecanizado
Las orejetas son altas y finas respecto a la base. Fuerza desigual o sujeción excesiva provocan flexión, vibración o cambio de separación libre. Dos agujeros pueden cumplir diámetro y no estar alineados entre sí o con la base.
Apoyo controlado, pasadas ligeras y secuencia planificada reducen el riesgo. Los chaflanes uniformes dejan bordes limpios tras el anodizado sin reducir apoyo.
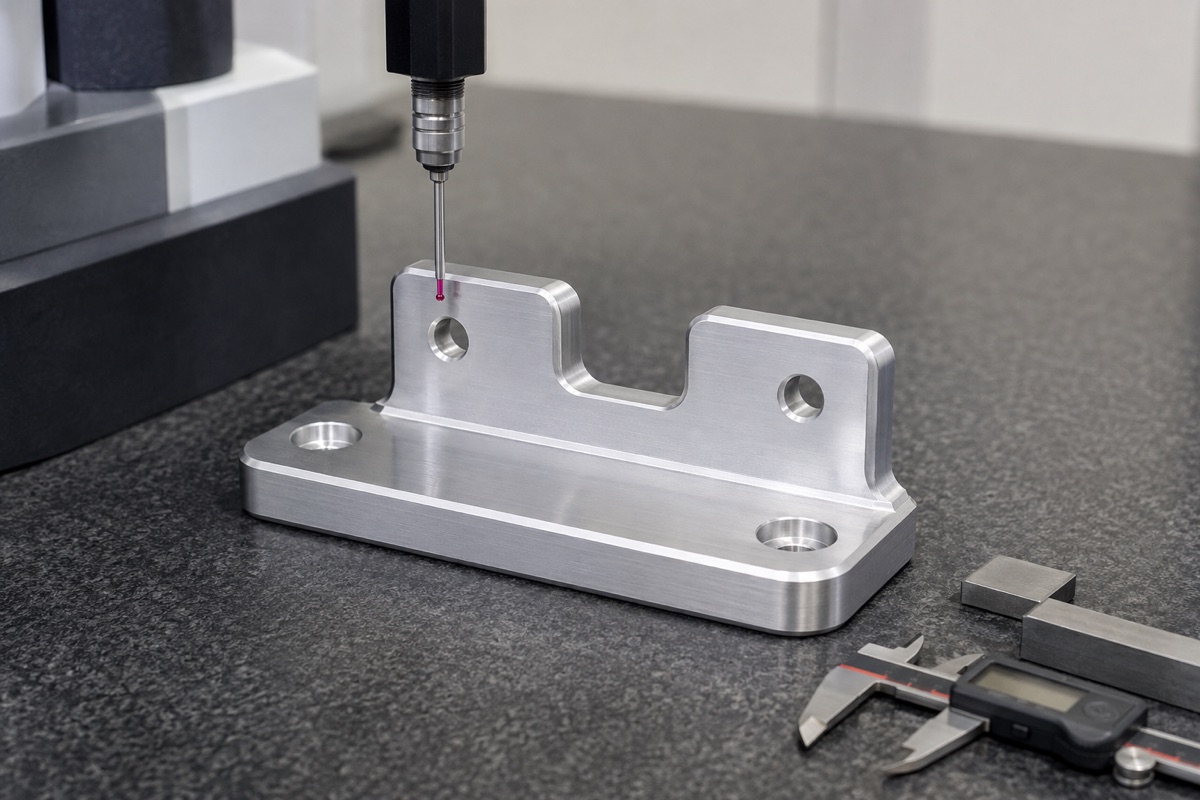
Separación, paralelismo, posición y referencia de base se comprueban en estado libre, no solo con la pieza sujeta.
Estabilizar La Base Antes De Acabar Las Orejetas
La ruta crea primero base y referencia lateral, desbasta perfil y abertura dejando sobremetal en orejetas y agujeros. Tras redistribuir tensiones, se terminan agujeros, avellanados y detalles laterales desde el sistema controlado.
Profundidad y concentricidad de avellanados afectan al asiento. Los agujeros laterales requieren otra orientación y la transferencia de referencias se planifica.
El Anodizado Natural Hace Visible La Preparación
El anodizado natural no oculta rayas, textura o marcas como un acabado oscuro. Base, caras exteriores y bordes se revisan antes del tratamiento después de desbarbar y limpiar.
Después se controlan color, residuos, agujeros y cotas afectadas por la capa. Los ajustes estrechos pueden necesitar sobremetal o enmascarado.
Plazo Y Embalaje Siguen El Riesgo De Deformación
Como referencia, los prototipos se planifican en 6 a 9 días laborables y los lotes pequeños en 9 a 14. Informes de relación, inspección completa o muestras de aspecto se incluyen en el plazo confirmado.
La espuma perfilada apoya la base y deja libres las orejetas. La separación individual evita roce y cargas de flexión durante el transporte.
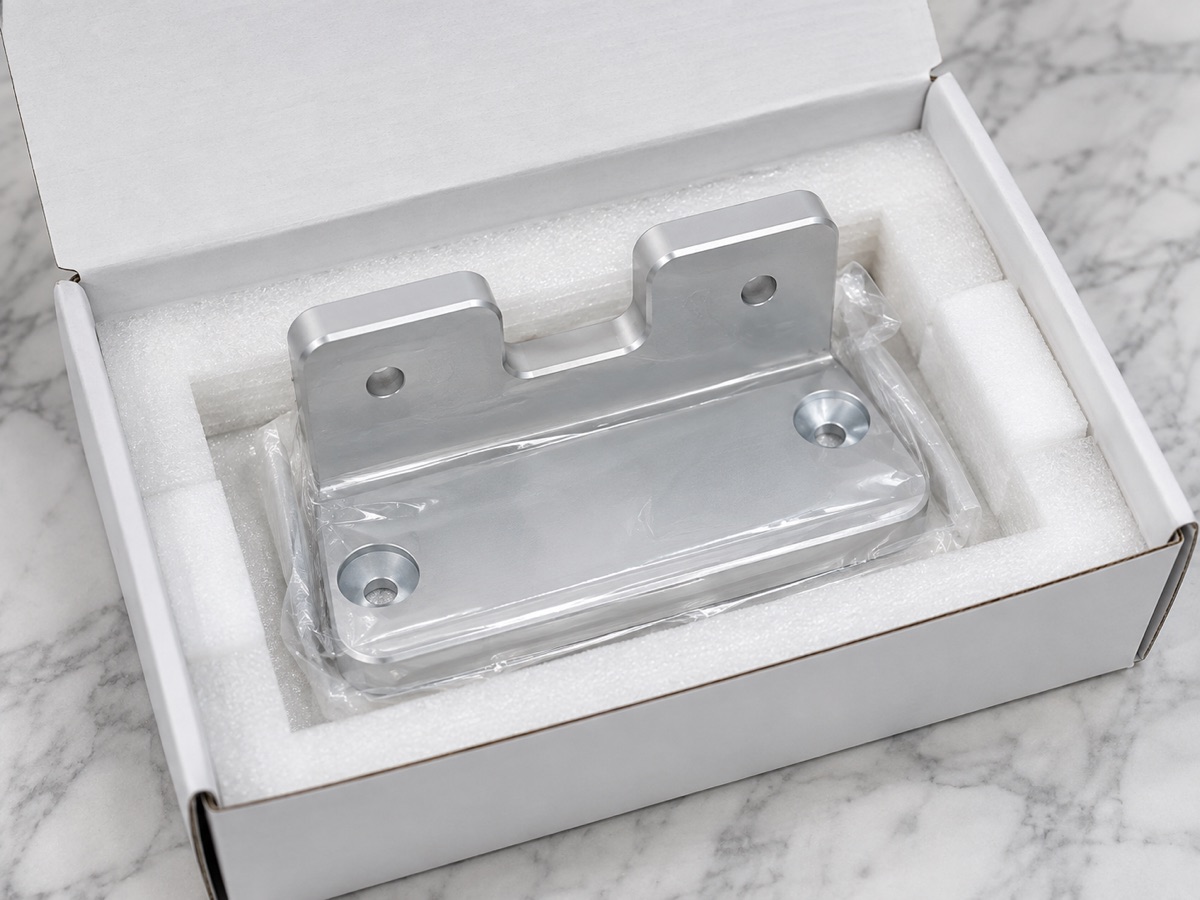
La espuma apoya la base y libera las orejetas para no cargar las superficies anodizadas ni los elementos verticales durante el transporte.
Resumen del caso
La clave no es el contorno simple, sino la relación libre entre base, orejetas, avellanados y agujeros laterales. Una ruta guiada por referencias, inspección tras anodizar y embalaje seguro convierten la geometría en un componente fiable.
FAQ
¿Por qué medir las orejetas en estado libre?
El útil puede mantenerlas temporalmente. La medición libre muestra la condición que recibe el cliente antes de aplicar fuerza de montaje.
¿Qué se controla en los avellanados?
Diámetro, profundidad, ángulo, concentricidad, borde y asiento final del tornillo respecto a la base.
¿El anodizado natural oculta marcas?
No. Suele dejar visible la preparación, por lo que rayas, marcas y desbarbado deben controlarse antes del tratamiento.
¿Cómo se protegen las orejetas?
La base se apoya en espuma cortada a medida y se deja holgura alrededor de las orejetas para evitar presión, golpe y roce.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.