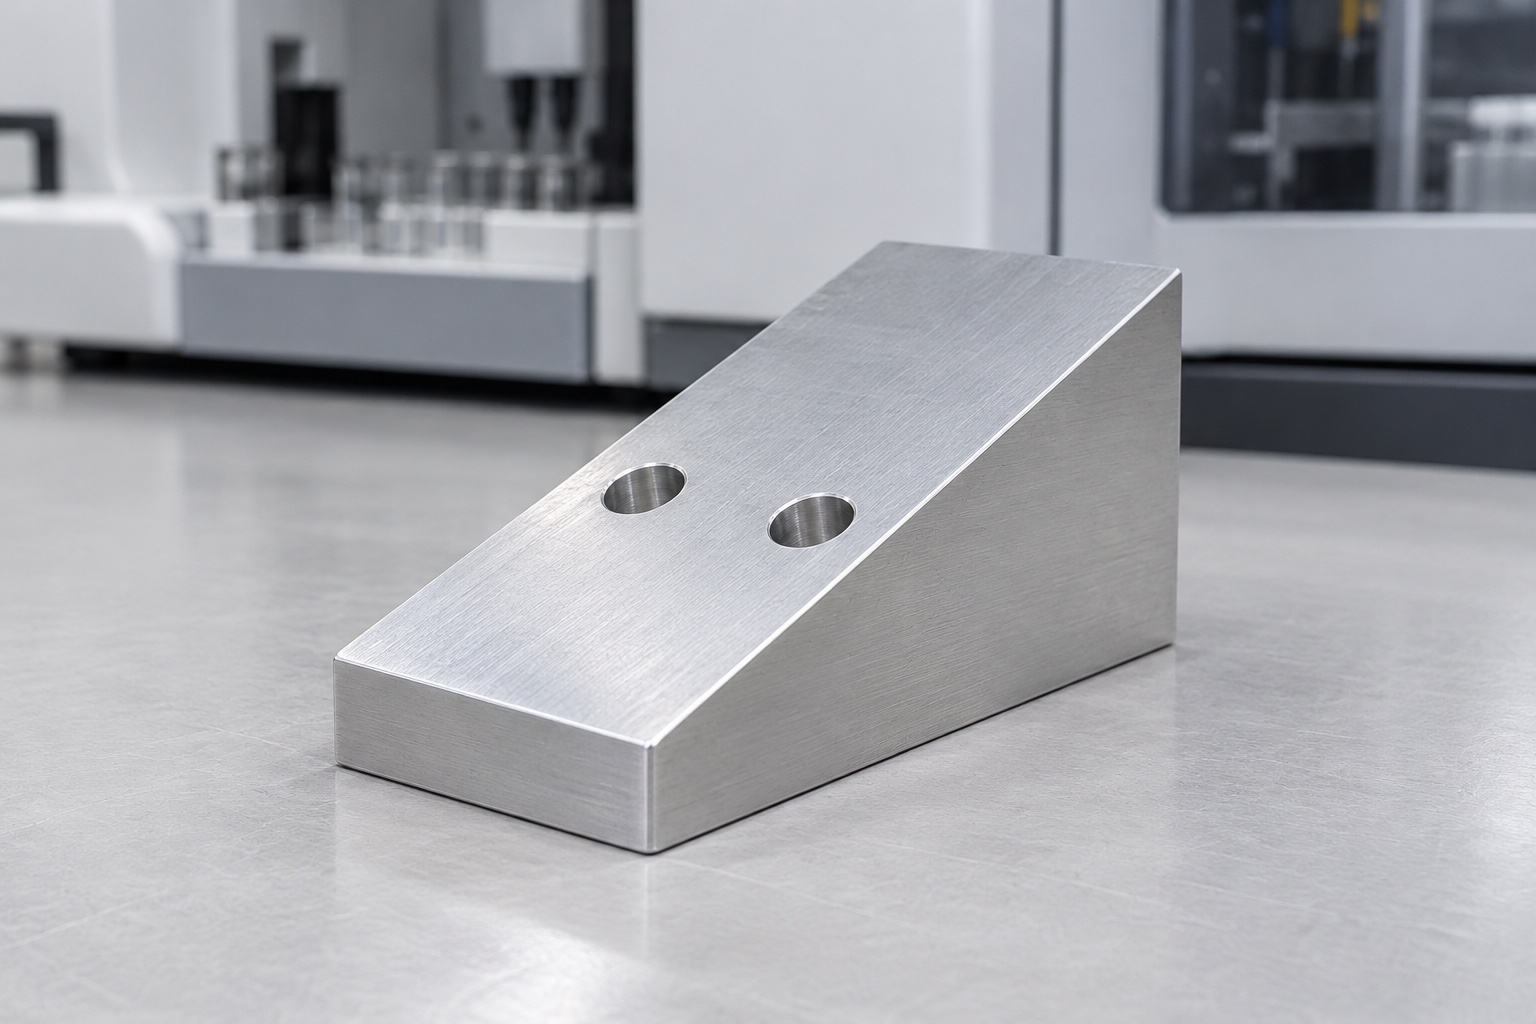
Repräsentativer vorgeschlagener Sensorkeil
Dieses Beispiel beschreibt einen repräsentativen vorgeschlagenen einteiligen 6061-Aluminiumkeil für einen geräteseitigen Sensorträger in einem medizinischen Analysator. Die flache rechteckige Unterseite, das ausreichend dicke niedrige Ende, das höhere Gegenende und zwei einfache Durchgangsbohrungen quer auf der Schrägfläche bilden nur ein Konzept. Winkel und vollständige Befestigung würden freigegebenen Unterlagen folgen. Es handelt sich weder um eine Kundenlieferung noch um ein vermessenes Bauteil. Erreichte Toleranzen, kalibrierte Richtung, Detektion, thermische Stabilität, elektrische Durchgängigkeit, Sterilstatus, medizinische Zertifizierung oder validierte Geräteleistung werden nicht als tatsächliche Produktionsergebnisse beansprucht.
Vollständige Trägerkonfiguration
Der geplante Auftrag basiert auf der verbindlichen Zeichnung des Keils, den Spezifikationen für Sensor und Träger, der Stützstruktur, der vollständigen Befestigungsanordnung sowie den Prüfanforderungen. Der Lieferant muss klären, welche Flächen den Träger stützen, positionieren und fixieren; zudem ist der Zugang für Kabel und Befestigungselemente zu berücksichtigen. Fehlende Angaben zur Befestigung an der Basis dürfen nicht einfach aus den beiden beispielhaften Bohrungen abgeleitet werden. Etwaige Diskrepanzen zwischen Modell und Zeichnung sind vor Beginn der Materialbearbeitung zu klären. Die fertigungstechnische Überprüfung ist unabhängig von der durch das Geräteteam durchgeführten Sensorausrichtung, Kalibrierung und Leistungsbewertung für den tatsächlichen Einbau und die vorgesehene Konfiguration des medizinischen Analysegeräts zu betrachten.
Freigegebenen Materialzustand erhalten
Die Materialspezifikation legt den zulässigen Zustand der Aluminiumlegierung 6061, die Lieferform, die erforderliche Dokumentation sowie etwaige abschließende Oberflächenbehandlungen fest. Die Rohlinge müssen über den gesamten Prozess – vom Fräsen und der Endbearbeitung bis hin zum Versand – auf die freigegebene Charge rückführbar bleiben. Ein ähnliches Erscheinungsbild rechtfertigt keinesfalls die Verwendung einer anderen Aluminiumlegierung oder eine Änderung der spezifizierten Oberflächenbeschaffenheit. Vor der Festlegung des Fertigungsablaufs sind die Materialzugaben sowie die Spannbereiche zu prüfen. Die Materialidentifikation dient der Rückverfolgbarkeit; sie lässt jedoch keine Rückschlüsse auf Reinigungskompatibilität, Erdungsverhalten oder thermisches Verhalten zu. Sollte der tatsächliche Sensoreinbau von derartigen Anforderungen abhängen, müssen diese gesondert in den verbindlichen Abnahmekriterien definiert werden.
Basis vor der Schrägfläche
Die ersten Schritte würden freigegebene Bezugsflächen und Spannkontakte für die Schrägflächenbearbeitung schaffen. Schruppen, Schlichten, Umspannen und der festgelegte Endzustand wären zu berücksichtigen. Die Abnahme dürfte sich nicht ausschließlich auf einen gegen die Vorrichtung gezwungenen Keil stützen. Vor dem Umspannen wären Späne von Anlagekontakten zu entfernen. Zwischenprüfungen könnten die Fertigungsfolge unterstützen; Endabnahme beträfe die Zeichnungsbeziehungen zwischen Nutzfläche, Basis, Höhe und Bohrungsbild nach sämtlichen relevanten Bearbeitungs- und bestellten Oberflächenprozessen.
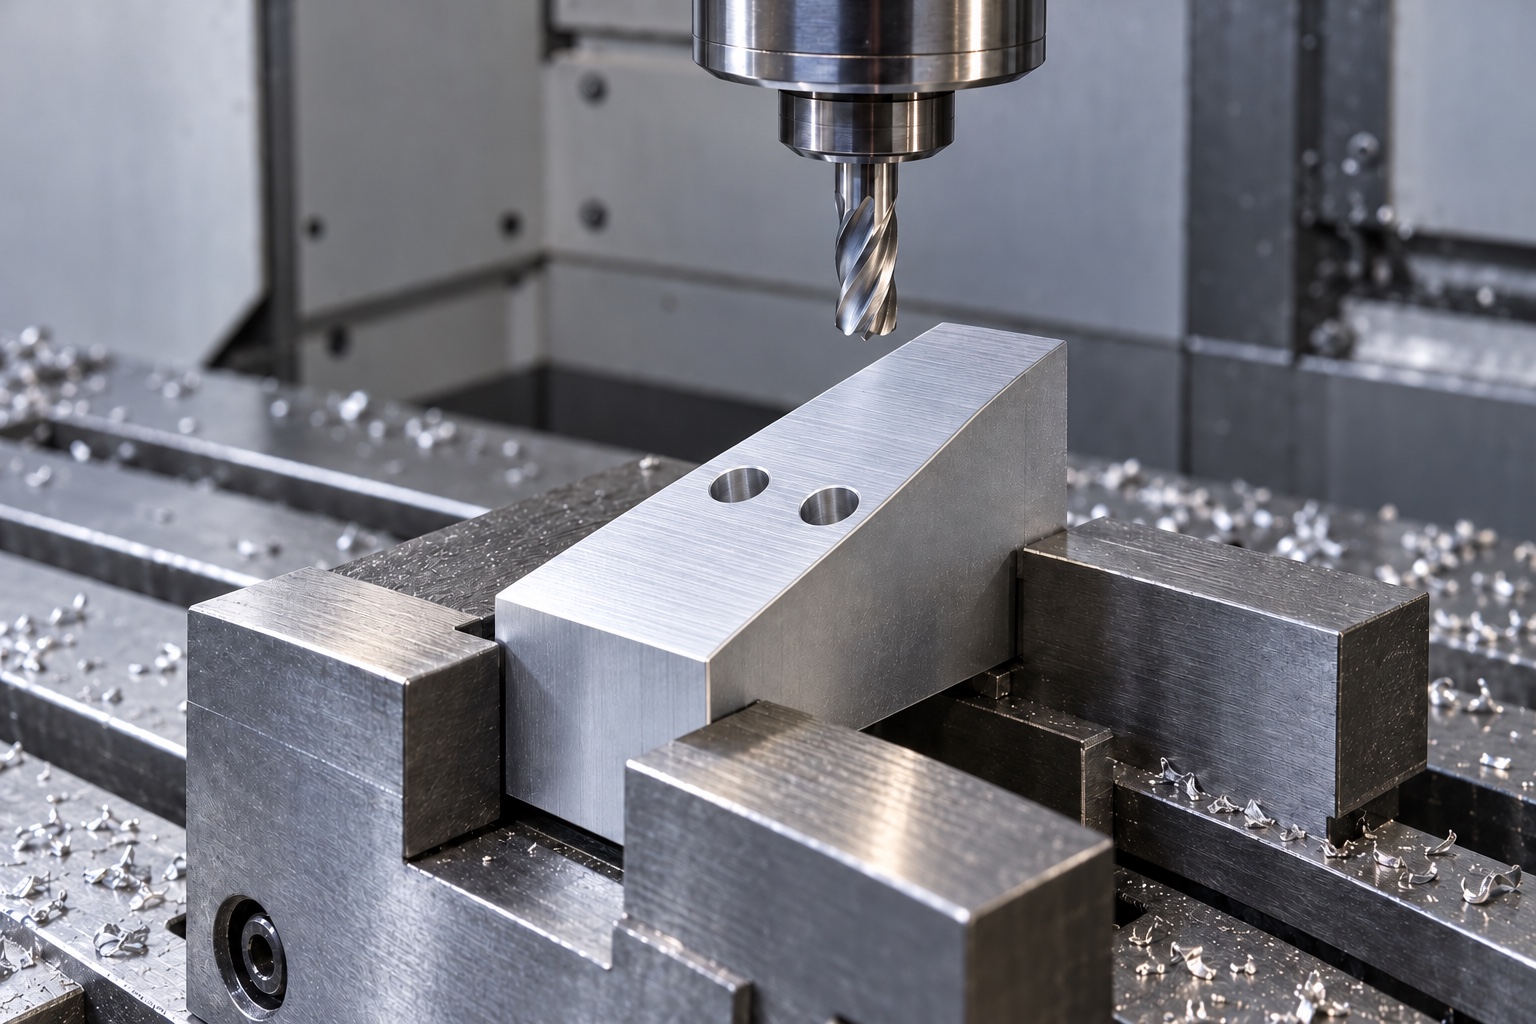
Nutzbare Montagefläche bearbeiten
Die geneigte Fläche würde den genehmigten Anforderungen an Winkel, Höhe, Nutzfläche und Oberfläche entsprechen. Werkzeugzugänglichkeit und Vorrichtungsfreiheit würden vor der Produktion geprüft, anstatt anzunehmen, dass jede sichtbare Fläche ein akzeptabler Haltekontakt ist. Es würde kein Winkel anhand des Beispielfotos ausgewählt. Der Lieferant würde die Oberfläche nicht absenken oder den Winkel ändern, nur um einen nicht identifizierten Sensor scheinbar auszurichten. Autorisierte Änderungen würden in kontrollierten Dokumenten dokumentiert, um eine klare Trennung zwischen Bauteilgeometrie und der kalibrierten Richtung bzw. Signalleistung der gesamten medizinischen Analysegeräteanlage zu gewährleisten.
Festgelegte Bohrungsachsen herstellen
Die beiden Bohrungen entsprechen der vorgegebenen Achsenrichtung, Position, dem Durchmesser und den Anforderungen an den Eintritt. Eine Richtung senkrecht zur Schräge wird nicht aus praktischen Gründen durch eine Richtung senkrecht zur Grundfläche ersetzt. Jede Senkung, Aufbohrung oder jedes Gewinde benötigt eine eigene, genehmigte Definition; das Konzept der einfachen Durchgangsbohrung schreibt keine vor. Die Einrichtungsplanung berücksichtigt den Austrittszugang und das verbleibende Material. Geänderte Befestigungselemente oder zusätzliche Montageelemente bedürfen einer Genehmigung, damit nachfolgende Keile nicht von einem nicht dokumentierten Muster oder einer Bearbeitungsinterpretation abhängen, die die tatsächliche Trägerbefestigung verändert.
Kontaktfläche beim Nachbearbeiten erhalten
Bei der Endbearbeitung werden Flächenbegrenzungen, Kanten sowie die Ein- und Austrittsöffnungen von Bohrungen auf Materialreste oder unerwünschte scharfe Kanten hin untersucht. Vorgaben für Kanten dienen dazu, die funktionale Kontaktfläche sowie die Kontaktbereiche für Befestigungselemente zu erhalten. Reinigung und abschließende Behandlung erfolgen gemäß dem vereinbarten Leistungsumfang, ergänzt durch entsprechende Prüfungen des Endzustands. Eine optisch glatte Oberfläche ist kein Nachweis für Partikelfreiheit, elektrischen Kontakt, validierte Dekontamination oder Sterilität. Unkontrolliertes Polieren darf nicht dazu verwendet werden, Oberflächenschäden zu kaschieren oder die Passform eines Sensorträgers zu verändern, bevor der vereinbarte Maßbericht sowie gegebenenfalls weitere Beobachtungen aus der Montage vorliegen.
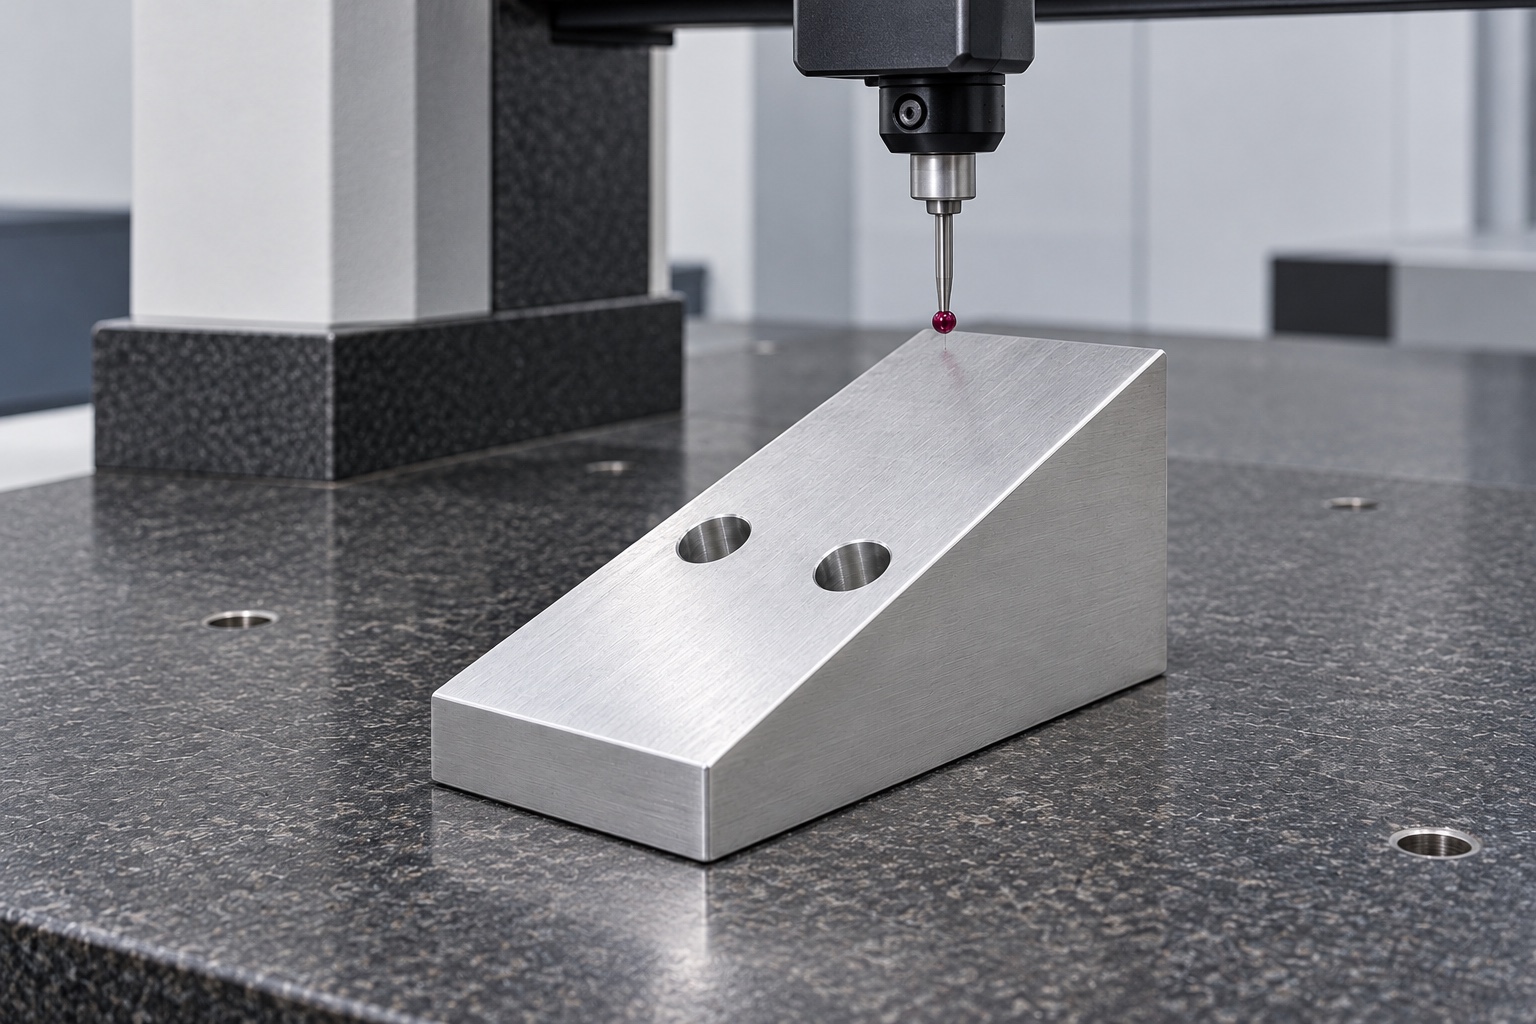
Winkel- und Lageprüfung planen
Der Prüfplan ordnet die Merkmale für Winkel, Höhe, Flächen, Basis und Bohrungen den jeweils geeigneten Prüfmethoden zu, wobei die freigegebenen Referenzunterlagen als Grundlage dienen. Er definiert zudem die Bereiche für die Abstützung, die Endbehandlung sowie die funktionalen Kontaktflächen. Eine einfache Neigungsmessung oder die Angabe von Außenabmessungen reicht nicht aus, um die geometrische Beziehung zwischen Bohrung und Basis oder die spezifizierte Form einer Fläche vollständig zu erfassen. Unklare Anforderungen sind vor Beginn der Fertigung zu präzisieren. Lieferant und Auftraggeber legen gemeinsam fest, wie die Abnahme des Endzustands erfolgt; eine rein subjektive Einschätzung der Passform des Trägers kann dabei nicht als Ersatz für eine vollständige messtechnische Überprüfung dienen. Prüfberichte für Bauteile müssen stets den Bezug zur jeweiligen Zeichnungsversion aufweisen.
Erstmusterunterlagen ohne erfundene Daten
Der Bericht enthält Angaben zur Materialcharge, zur Zeichnungsversion, zu den nummerierten Merkmalen sowie zu den vereinbarten Prüfmethoden. Da in diesem Beispiel kein physisches Muster oder Messprotokoll aus der Fertigung vorliegt, werden keine Messwerte angegeben. Eventuelle Abweichungen oder genehmigte Änderungen bleiben jederzeit nachvollziehbar. Die Einhaltung der Bauteilabmessungen stellt keinen Nachweis für die Sensorkalibrierung, die Detektionsempfindlichkeit oder die analytische Genauigkeit dar. Das Protokoll unterscheidet zwischen den durchgeführten Maßprüfungen, separaten Gerätebewertungen und Beobachtungen, die bei der Verwendung eines spezifischen Sensorträgers gewonnen wurden. Eine konzeptionelle Darstellung gilt nicht als Nachweis für die Einhaltung einer bestimmten Toleranz.
Begrenzter Einbauversuch
Im Rahmen eines vereinbarten Probelaufs können der Sitz des Trägers, die Zugänglichkeit für Befestigungselemente, der Platz für die Verkabelung sowie der Ausbauvorgang unter Verwendung der spezifizierten Versionen von Sensor, Träger, Keil und Halterung überprüft werden. Die angewandte Methode sowie gegebenenfalls erforderliche, genehmigte Anpassungselemente werden dabei dokumentiert. Unerwartete Kontakte würden vor Geometrieänderungen behoben. Eine erfolgreiche manuelle Montage würde die optische Ausrichtung, die thermische Stabilität, das Vibrationsverhalten oder die Sensorleistung nicht garantieren. Testkeile würden getrennt von der Serienproduktion aufbewahrt, und genehmigte Änderungen würden in überarbeitete Dokumente aufgenommen, anstatt ein manuell justiertes Muster als informelle Lehre für spätere Bestellungen mit anderen Sensoren oder Halterungskonfigurationen zu verwenden.
Abgenommene Schrägfläche schützen
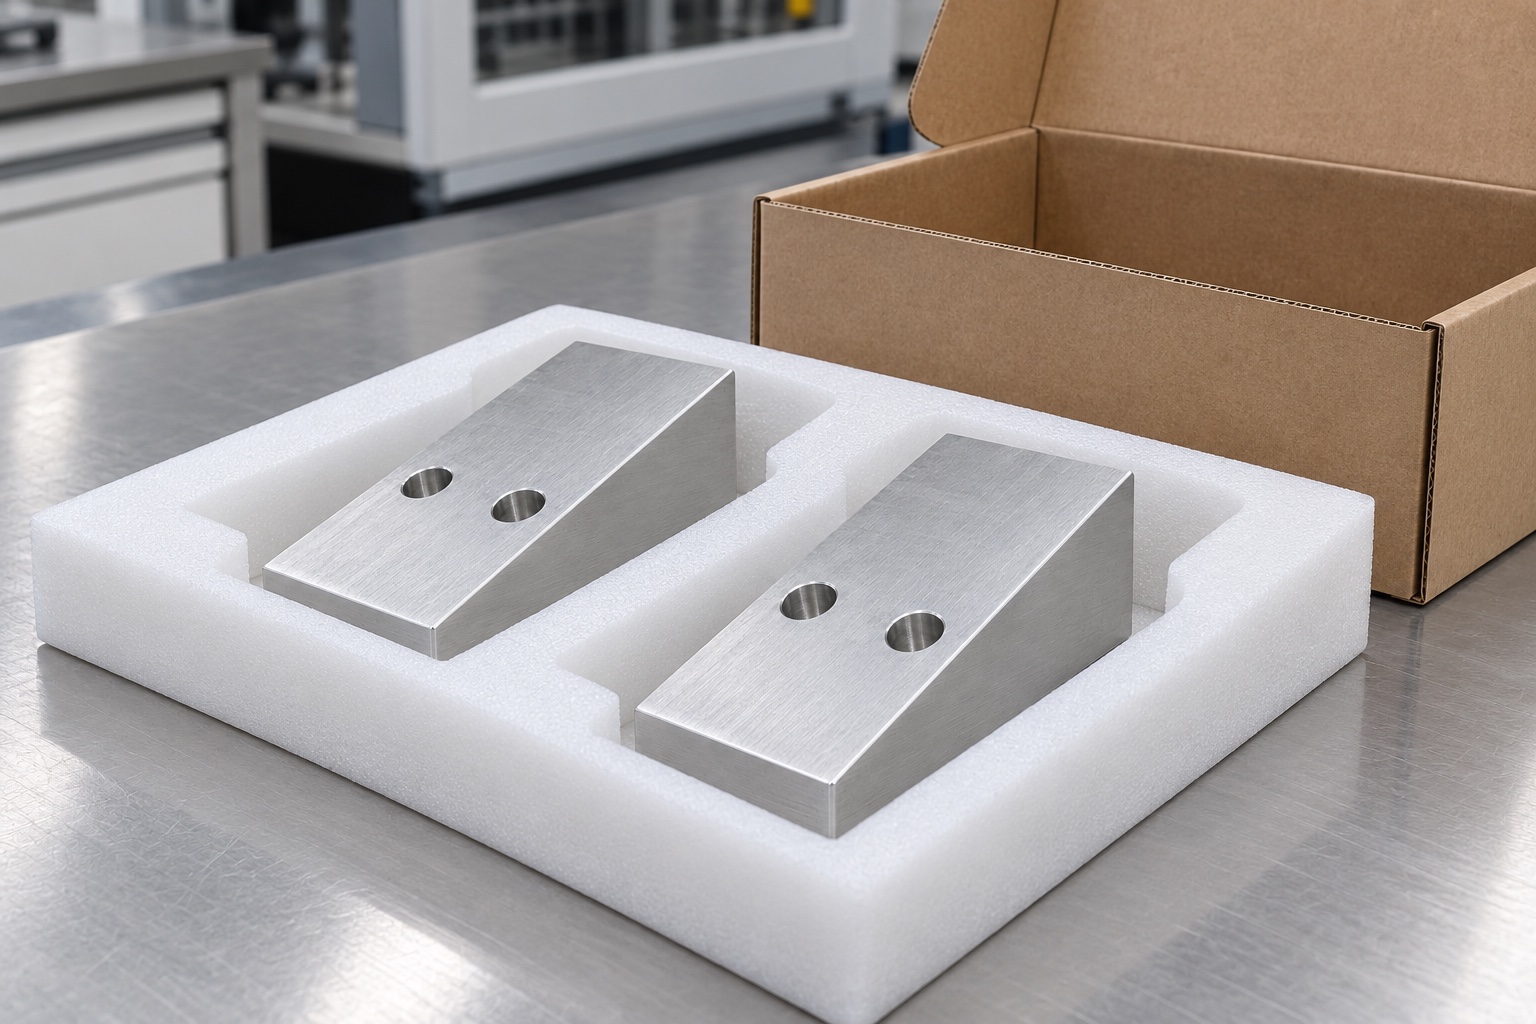
Fertige Keile würden so getrennt verpackt, dass benachbarte Teile und lose Hardware nicht gegen die Basis, die geneigte Fläche oder die Bohrungseingänge stoßen könnten. Die Verpackung würde eine Belastung in einem engen Bereich oder das Einklemmen von Verunreinigungen an zulässigen Kontaktpunkten verhindern. Die Schutzverpackung würde keine sterile Lieferung implizieren. Chargen-, Revisions-, Behandlungs- und Prüfstatus würden der Sendung beiliegen. Wareneingangskontrollen würden entgegengesetzte Neigungen, unterschiedliche Bohrungsrichtungen und modifizierte Prototypen unterscheiden. Diese Kontrollen würden die Komponentenidentität wahren, bis das Geräteteam seine separaten Installations-, Reinigungs-, Ausrichtungs- oder Kalibrierungsarbeiten unter der tatsächlich genehmigten Analysatorkonfiguration durchgeführt hat.
Kontrollierte Wiederholauftragsbasis
Das endgültige Paket umfasst die freigegebene Zeichnung und das Modell, die Schnittstellen zum Träger, die vollständige Definition der Befestigung, Winkel- und Höhenreferenzen, Materialnachweise, den Fertigungsablauf, Abnahmeprotokolle sowie die vereinbarte Verpackung. Genehmigte Anpassungen am Prototypen führen zu einer Überarbeitung der Dokumente. Änderungen am Sensor, an der Kabelführung, an der Auflagefläche oder an der Endbehandlung erfordern eine erneute Überprüfung, bevor ein weiterer Auftrag auf Basis früherer Erkenntnisse abgewickelt wird. Dieser beispielhafte Arbeitsablauf veranschaulicht einen nachvollziehbaren CNC-Prozess – ohne dabei eine fiktive Kundengeschichte, garantierte Leistungsdaten oder ein universelles Befestigungskonzept zu erfinden. Zudem wird klargestellt, dass ein einfacher Aluminiumkeil nicht mit einer kalibrierten oder validierten medizinischen Analysebaugruppe verwechselt werden darf.
Technischer Herstellerhinweis: www.thorlabs.us.
FAQ
Handelt es sich hierbei um einen tatsächlich abgewickelten Kundenauftrag?
Nein. Es handelt sich um einen beispielhaften CNC-Arbeitsablauf, ergänzt durch illustrative Darstellungen von Bauteilen und Prozessen. Es gibt keinen konkreten Kunden, kein gefertigtes Muster, kein Messprotokoll und keine erzielten Leistungsergebnisse. Ein realer Auftrag würde eigene freigegebene Dokumente, Fertigungsaufzeichnungen und Abnahmenachweise erfordern.
Gibt dieses Beispiel einen bestimmten Sensorwinkel vor?
Nein. Der zuständige Konstrukteur legt den Winkel, die Höhe und die Befestigungsreferenzen für den jeweiligen Sensor und den Träger fest. Die Abbildung ist keine bemaßte Zeichnung und kann daher nicht zur Festlegung eines Montagewinkels oder zur Freigabe der Ausrichtung herangezogen werden.
Warum erfordert die Ausrichtung der Bohrungen eine separate Vorgabe?
Die Achsrichtung beeinflusst die Befestigung und die Planung des Fertigungsablaufs. Bohrungen, die senkrecht zur geneigten Fläche verlaufen, unterscheiden sich von Bohrungen, die senkrecht zur Basis stehen. Der Fertigungsdienstleister folgt der jeweils freigegebenen Vorgabe, anstatt eine beliebige Achse aus einem illustrativen Konzept zu wählen.
Lässt sich aus der Materialrückverfolgbarkeit auf das thermische Verhalten schließen?
Nein. Die Rückverfolgbarkeit dient lediglich der Identifizierung des beschafften Materials und dessen Zustands. Thermisches Verhalten, elektrischer Kontakt, Reinigungskompatibilität und andere anwendungsspezifische Eigenschaften erfordern eigene Anforderungen und Nachweise im Kontext der vollständigen Sensorinstallation – sie können nicht einfach auf Basis der Verwendung von Aluminium 6061 vorausgesetzt werden.
Was wird durch die Erstmusterprüfung nachgewiesen?
Dies würde die vereinbarten Maßmerkmale im spezifizierten Endzustand des Bauteils dokumentieren. Die tatsächlichen Ergebnisse erfordern Messungen, die sich auf die jeweilige Zeichnungsrevision beziehen. Die Konformität des Bauteils lässt keine Rückschlüsse auf eine kalibrierte Ausrichtung, Detektionsempfindlichkeit oder die analytische Genauigkeit des medizinischen Analysegeräts zu.
Bedeutet eine schützende Verpackung auch eine sterile Lieferung?
Nein. Die vorgeschlagene Verpackung dient dem Schutz von Referenz- und Montageflächen während der Handhabung und des Transports. Spezifische Anforderungen an den Reinheitsgrad, validierte Reinigungsprozesse oder eine sterile Bereitstellung müssten separat definiert und verifiziert werden. Weder die Darstellung der Verpackung noch ein sauberer optischer Eindruck belegen solche Bedingungen.
tanghangyun@oemach.com