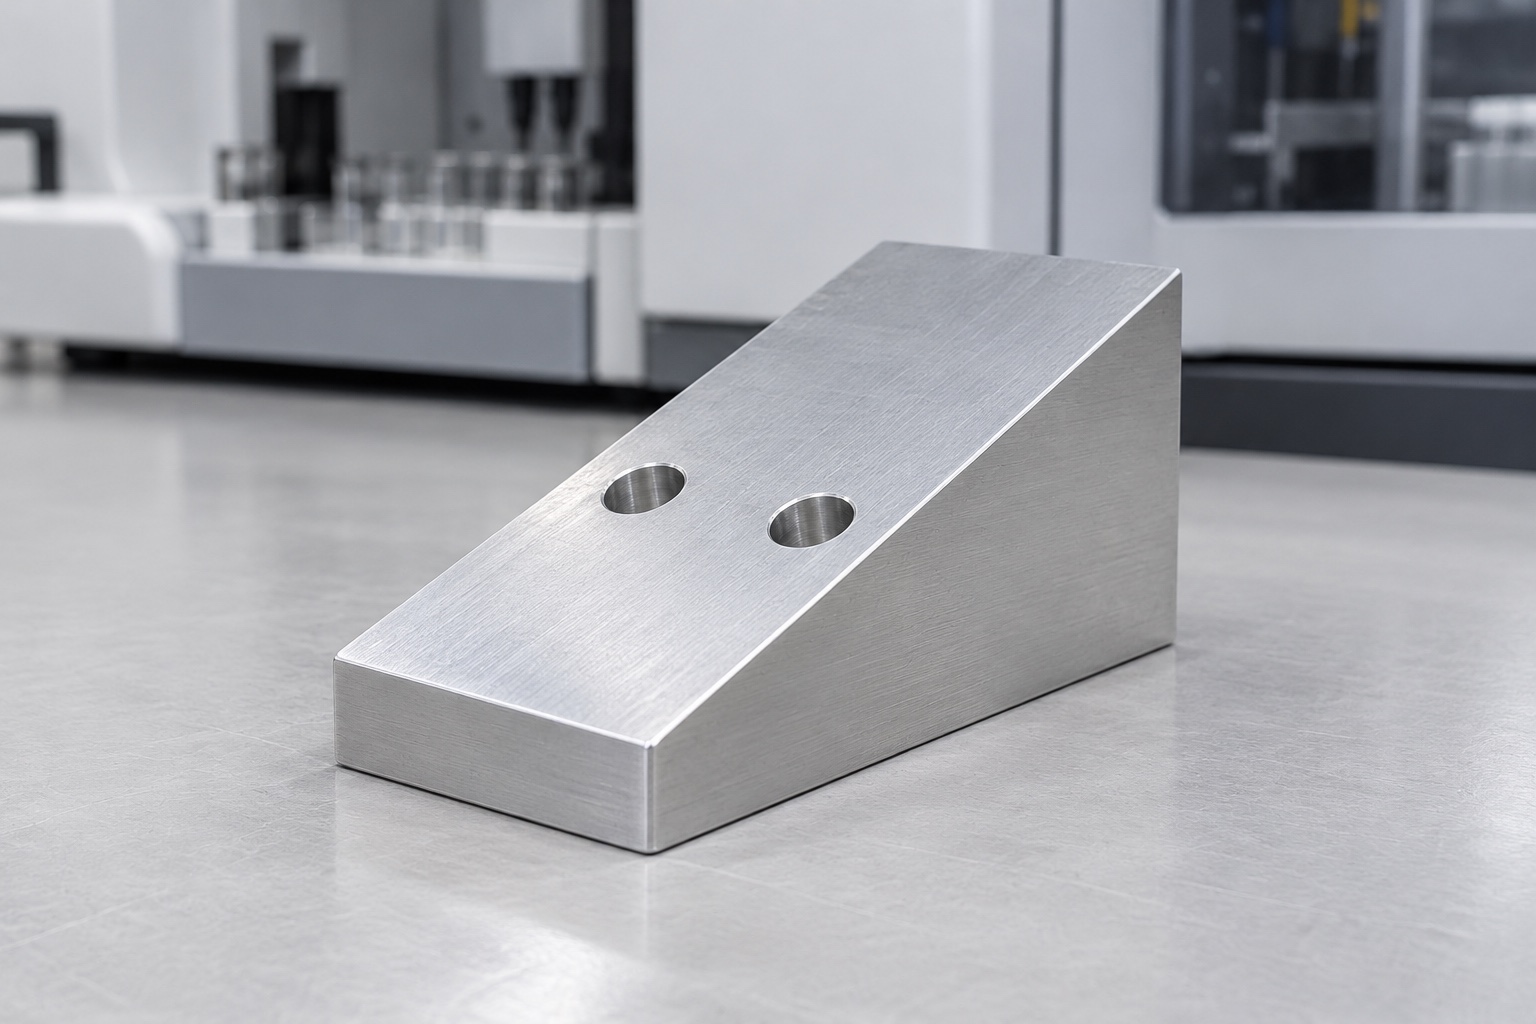
Ejemplo representativo de cuña
Este ejemplo representativo propone una cuña 6061 para un soporte de sensor de analizador médico: base rectangular plana, extremo bajo grueso, extremo opuesto elevado y dos orificios pasantes en la cara inclinada. La configuración seguiría documentos aprobados. No es una entrega real ni pieza medida; no se afirman tolerancias logradas, calibración, rendimiento, esterilidad o certificación médica como resultados reales.
Configuración completa del soporte
El pedido propuesto se basará en el plano controlado de la cuña, la información sobre el sensor y el soporte, la estructura de apoyo, el sistema completo de fijación y los requisitos de inspección. El proveedor deberá especificar qué superficies sirven para apoyar, posicionar y retener el soporte, así como los puntos de acceso para cables y elementos de sujeción. Los detalles faltantes sobre la retención de la base no podrán deducirse a partir de los dos orificios ilustrativos. Cualquier discrepancia entre el modelo y el plano deberá resolverse antes de proceder al corte del material. La revisión de fabricación se mantendrá independiente de las tareas del equipo técnico relativas a la alineación, calibración y evaluación del rendimiento del sensor para su instalación final y su configuración prevista en el analizador médico.
Identidad del aluminio aprobado
Se especificarían condición 6061, forma de suministro, documentación y tratamiento final. Los lotes seguirían trazables durante fresado, acabado y envío. Una apariencia similar no autorizaría sustituciones. Se revisarían sobreespesor y sujeción antes de elegir el proceso. La identidad del aluminio no demostraría compatibilidad de limpieza, conexión a tierra o comportamiento térmico; tales propiedades necesitarían requisitos y evidencia propios.
Base antes que inclinación
Las operaciones iniciales establecerían referencias y apoyos aprobados para mecanizar la cara inclinada. Se revisarían desbaste, acabado y cambios de sujeción. La aceptación no se basaría únicamente en una cuña forzada contra la fijación. Se retirarían virutas de contactos antes de reorientar. La inspección final comprobaría relaciones entre cara útil, base, altura y orificios después de mecanizado y procesos finales acordados.
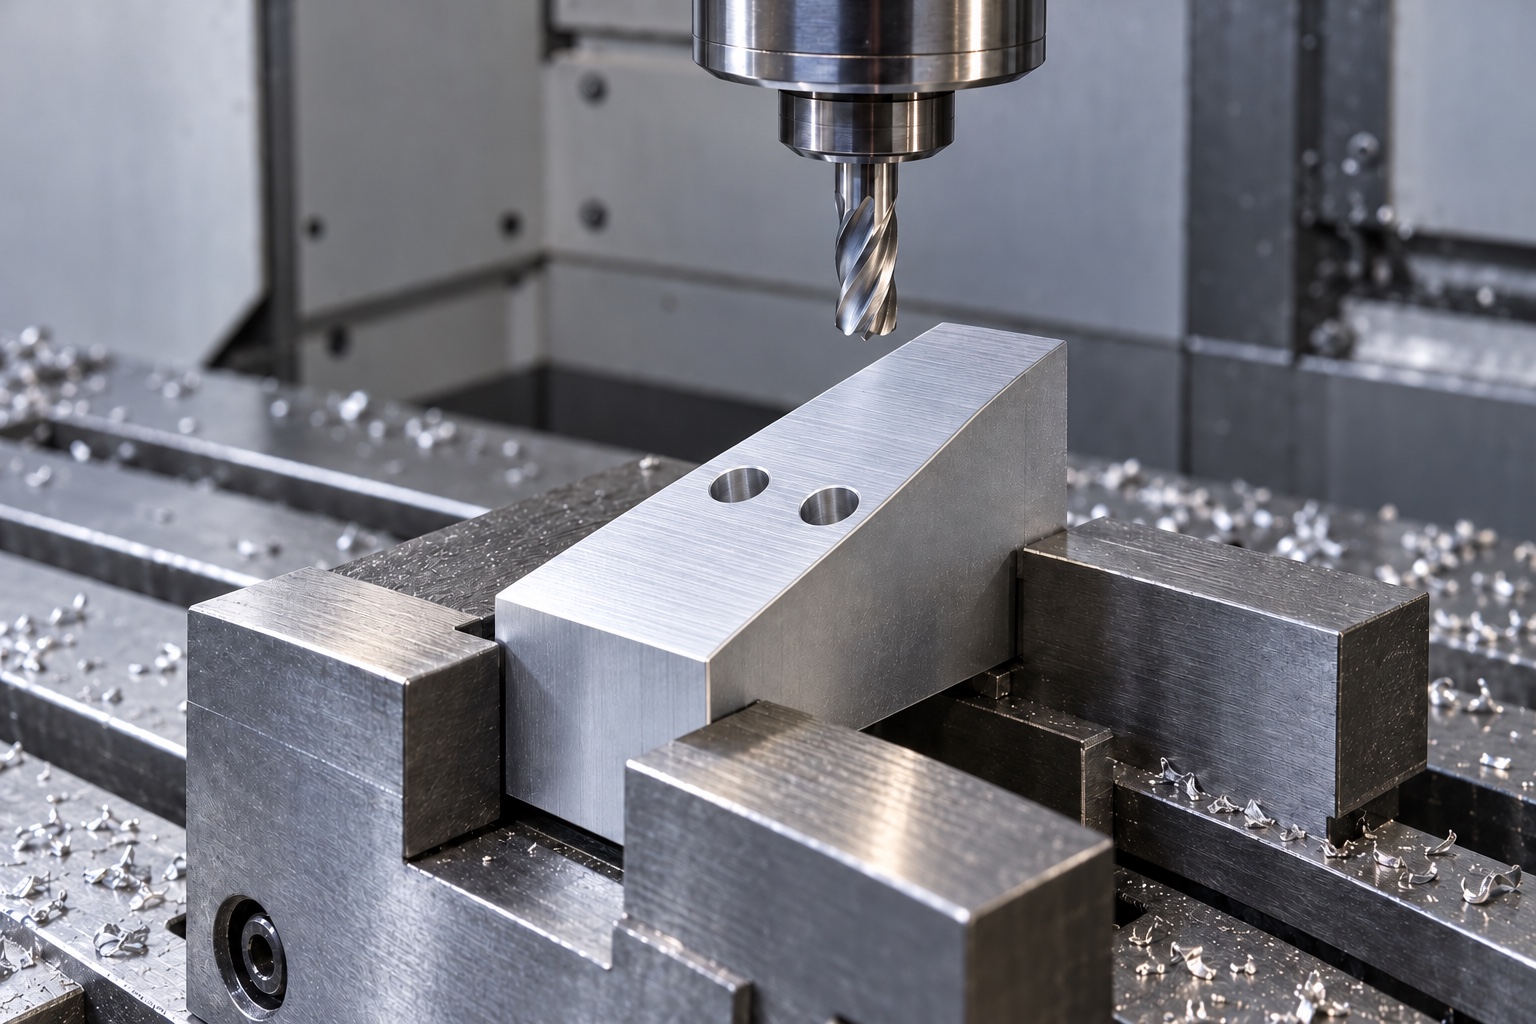
Cara de montaje útil
La cara inclinada seguiría ángulo, altura, contacto útil y superficie aprobados. Se revisarían herramienta y fijación antes de producir. La fotografía no definiría el ángulo. No se rebajaría ni inclinaría de nuevo la cara para aparentar alineación con un sensor desconocido. Los cambios autorizados entrarían en documentos, separando geometría del componente de calibración y señal del equipo completo.
Ejes de orificios especificados
Los dos orificios deberán ajustarse a la dirección de los ejes, la posición, el diámetro y los requisitos de entrada definidos en la documentación aprobada. Por razones de conveniencia, no se debe sustituir una dirección perpendicular a la pendiente por una dirección perpendicular a la base. Cualquier avellanado, rebaje o rosca deberá contar con su propia especificación aprobada; el concepto de «orificio simple» no implica ninguno de estos elementos. Durante la planificación de la preparación (setup), se deberá verificar el acceso a la salida de la herramienta y el material remanente. Cualquier modificación en los elementos de fijación o la incorporación de un nuevo punto de montaje requerirá autorización previa; esto garantiza que las cuñas fabricadas posteriormente no dependan de una muestra no documentada o de una interpretación del mecanizado que altere la fijación real al soporte.
Acabado sin alterar el plano
Se revisarían límites de cara, extremo bajo y entradas y salidas de orificios. El acabado conservaría plano útil y contactos de fijación. Limpieza y tratamiento seguirían el pedido y controles finales. Una superficie lisa no demostraría partículas, continuidad eléctrica, descontaminación o suministro estéril. El pulido no ocultaría daños ni cambiaría el asiento para adaptar informalmente un soporte.
Comprobación de ángulo y posición
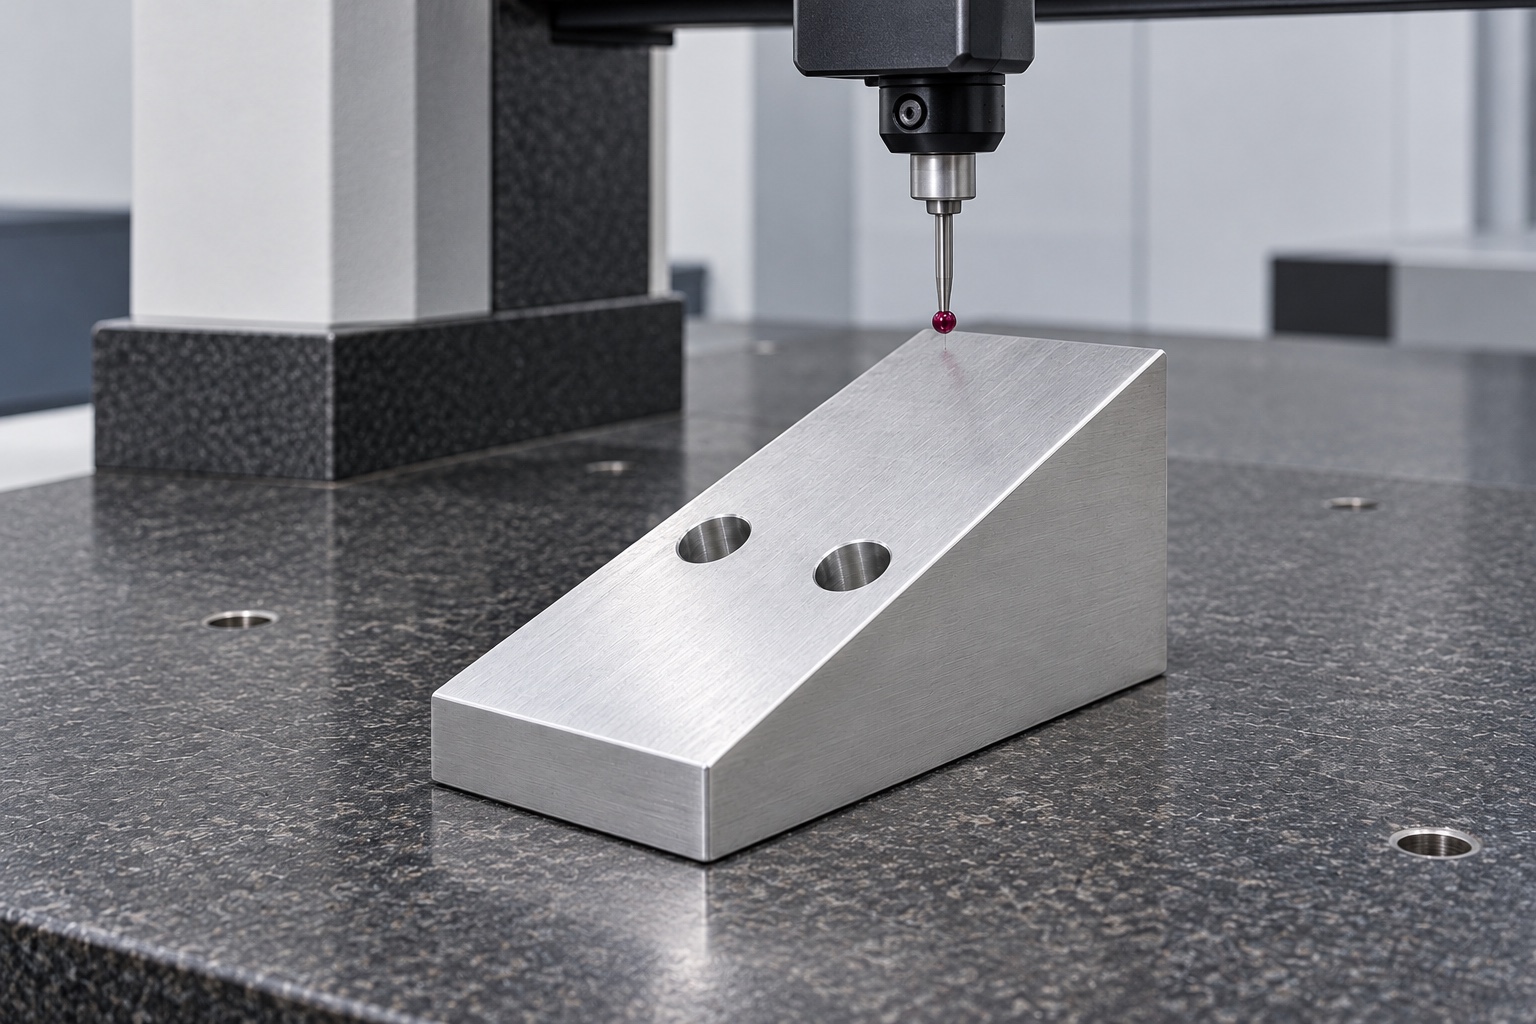
El plan de inspección definirá los métodos para verificar las características de ángulos, alturas, caras, bases y orificios, utilizando las referencias aprobadas. Asimismo, identificará las zonas de soporte, las áreas de tratamiento final y las superficies de contacto funcional. Una simple medición de inclinación o de dimensiones externas no cubre, por sí sola, la relación entre los orificios y la base, ni la forma específica de las caras. Cualquier requisito ambiguo deberá aclararse antes de iniciar la producción. El proveedor y el comprador acordarán el método definitivo de aceptación, evitando sustituir la verificación de todas las dimensiones por una simple observación de que el soporte encaja correctamente. Los informes de los componentes deberán incluir la identificación y la revisión del plano al que hacen referencia.
Primera pieza sin datos inventados
El informe propuesto deberá especificar el lote de material, la revisión del plano, las características numeradas y los métodos de inspección acordados. En este ejemplo no se incluyen valores medidos, ya que no existe una muestra fabricada ni un registro de mediciones de producción. Cualquier no conformidad real o modificación autorizada deberá ser trazable. El hecho de que las dimensiones de un componente sean aceptadas no implica que el sensor esté calibrado, ni garantiza su sensibilidad de detección o su precisión analítica. El registro debe distinguir claramente entre las verificaciones dimensionales realizadas, las evaluaciones de los equipos y las observaciones obtenidas mediante el uso de un soporte de sensor específico. Una imagen conceptual no constituye una prueba de que se haya cumplido una tolerancia determinada.
Demostración limitada de instalación
Una prueba acordada observaría asiento, fijación, cableado y extracción con revisiones identificadas. Se documentarían método y ajustes autorizados; los contactos imprevistos se resolverían antes de modificar. El montaje manual no cualificaría alineación óptica, estabilidad térmica, vibración o rendimiento. Los prototipos permanecerían separados y los cambios entrarían en revisiones, sin convertir una muestra ajustada en patrón informal.
Protección de la superficie inclinada
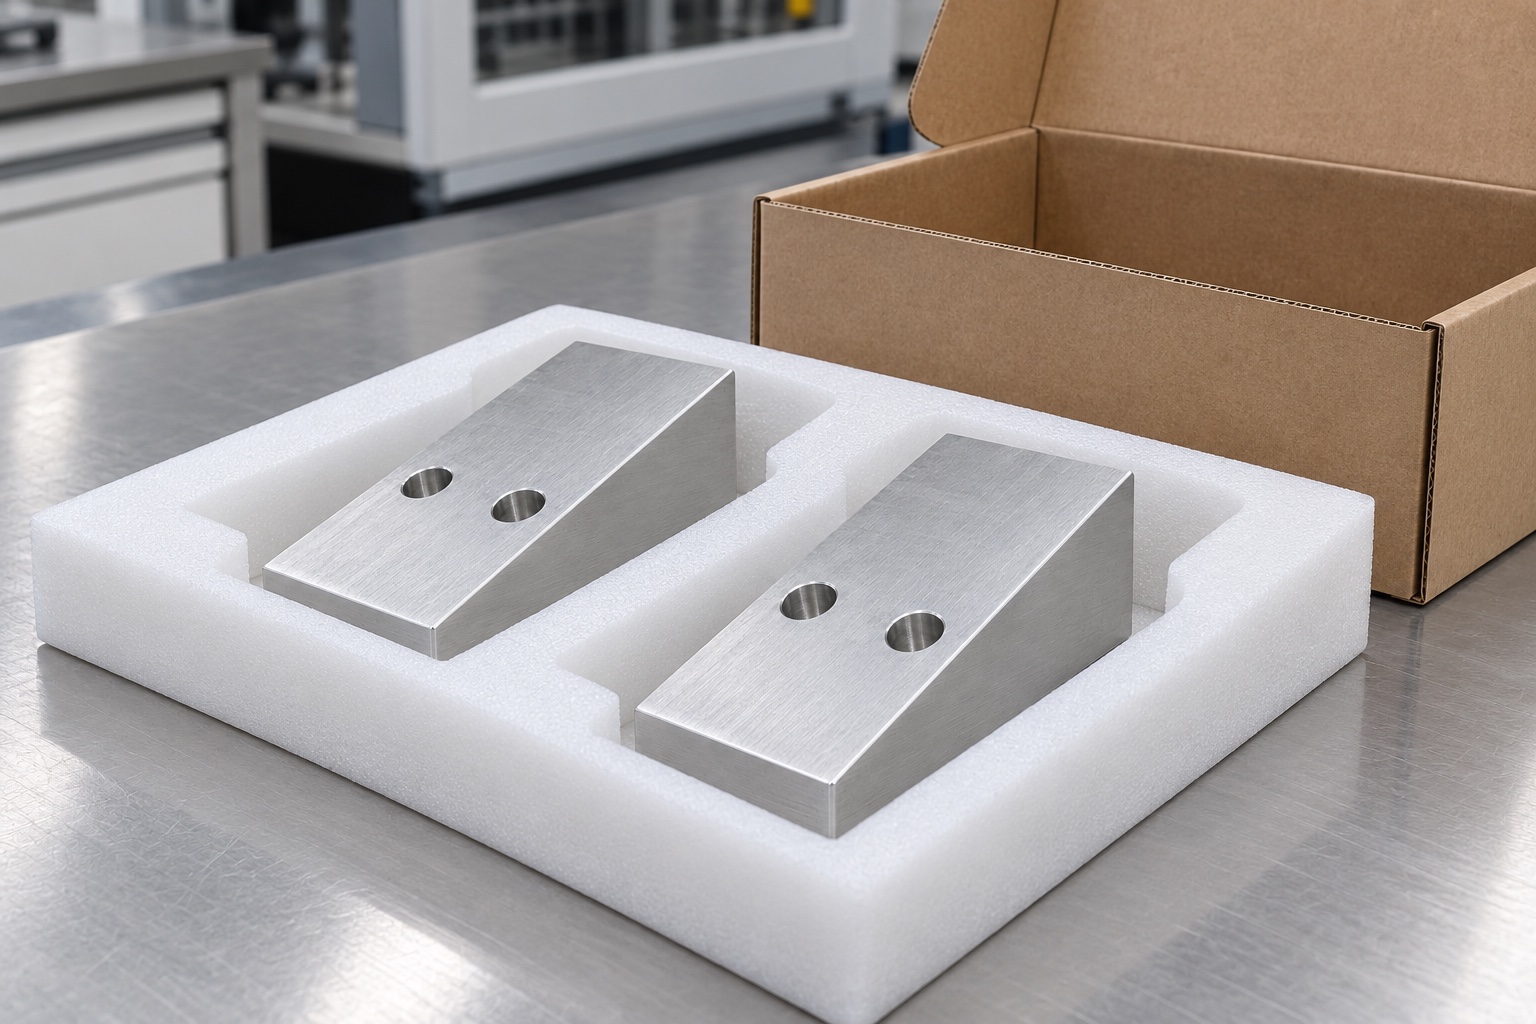
Las cuñas terminadas deberán mantenerse separadas para evitar que los componentes adyacentes o elementos de fijación sueltos golpeen la base, la cara inclinada o las entradas de los orificios. El embalaje debe diseñarse de modo que no ejerza presión sobre zonas estrechas ni permita la acumulación de residuos en las superficies de contacto validadas. Un embalaje protector no implica, por sí mismo, un entorno estéril. El envío deberá incluir información sobre el lote, la revisión, los tratamientos aplicados y el estado de inspección. Durante la recepción, se deberá verificar la correcta orientación de las pendientes, la dirección de los orificios y la identificación de prototipos modificados. Estos controles garantizan la integridad de la identidad de cada componente hasta que el equipo técnico realice las tareas de instalación, limpieza, alineación o calibración, conforme a la configuración aprobada para el analizador.
Referencia de pedidos repetidos
Se conservarían plano, modelo, interfaces, fijación completa, referencias, material, proceso, registros y embalaje. Los ajustes aprobados pasarían a documentos revisados. Cambios de sensor, cable, apoyo o tratamiento exigirían revisión. Este flujo representativo explica una fabricación trazable sin inventar clientes o resultados y sin confundir una cuña aceptada con un analizador calibrado o validado.
Referencia técnica del fabricante: www.thorlabs.us.
FAQ
¿Se trata de un caso real llevado a cabo para un cliente?
No. Es una propuesta de flujo de trabajo CNC, que incluye imágenes ilustrativas de los componentes y procesos. No existe un cliente específico, ni una muestra fabricada, ni registros de mediciones o resultados de rendimiento obtenidos. Un pedido real requeriría su propia documentación aprobada, registros de producción y pruebas de aceptación.
¿Este ejemplo prescribe un ángulo específico para el sensor?
No. El diseñador del equipo es quien debe definir el ángulo, la altura y las referencias de montaje para el sensor y el soporte correspondientes. La imagen no es un plano acotado y, por tanto, no puede utilizarse para determinar un ángulo de montaje ni para aprobar la alineación.
¿Por qué la orientación del orificio requiere un requisito específico?
El eje influye en la planificación de la fijación y la preparación del proceso. Los orificios perpendiculares a la cara inclinada y los perpendiculares a la base constituyen configuraciones distintas. El proveedor debe seguir la orientación aprobada, en lugar de elegir un eje arbitrario a partir de un concepto ilustrativo.
¿La trazabilidad del material garantiza el rendimiento térmico?
No. La trazabilidad permite identificar el material adquirido y su estado. El comportamiento térmico, el contacto eléctrico, la compatibilidad con procesos de limpieza y otras propiedades específicas de la aplicación requieren sus propios requisitos y evidencias dentro de la instalación completa del sensor; no pueden deducirse simplemente por el hecho de utilizar aluminio 6061.
¿Qué demostraría la inspección de la primera pieza?
Esto documentaría las características dimensionales acordadas para el componente en su estado final especificado. Los resultados reales requerirían mediciones vinculadas a la revisión del plano. La conformidad del componente no implica una dirección calibrada, una sensibilidad de detección ni la precisión analítica del analizador médico.
¿Implica el embalaje protector una entrega en condiciones estériles?
No. El embalaje propuesto protege las superficies de referencia y de montaje durante la manipulación y el transporte. Cualquier requisito relativo a un nivel de limpieza cuantificado, un proceso de limpieza validado o un suministro estéril requeriría un alcance independiente, contratado y verificado. Ni la ilustración del embalaje ni una apariencia limpia garantizan dichas condiciones.
tanghangyun@oemach.com