Ein Sensor-Ersatzflansch ist kompakt, seine Positioniermerkmale sind jedoch eng miteinander verknüpft. Bei Erprobung oder Ersatzmontage braucht der Kunde stabile Lage, leichtgängige Verschraubung und genügend Freiraum zum Nachbarmodul.
Dieser 6061-Aluminiumflansch kombiniert eine Präzisionszentralbohrung, Stufenflächen, einen inneren M4-Lochkreis und ein äußeres Montagemuster. OEMach plante die Fertigung nach dem Bezug beider Schnittstellen und schützte ihn durch Eloxalplanung und Endprüfung.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Sensormontage, Ersatzpositionierung und Erprobung am Robotergelenk |
| Material und Finish | Aluminium 6061, Strahlen mit 180er Körnung und schwarze Eloxierung |
| Hauptmerkmale | Präzisionszentralbohrung, Stufenfläche, innerer M4-Gewindelochkreis und äußere Montagebohrungen |
| Prüfschwerpunkte | Bezugsschluss, Bohrungs-Lochkreis-Bezug, Winkellage, Gewinde, Kantenschutz und Eloxaloptik |
Kleine Flansche Als Positionierbauteile Behandeln
Zuerst wird geklärt, ob die Zentralbohrung als Hauptpositionierung dient und welche Baugruppenseite welchen Lochkreis nutzt. Gleichmäßig verteilte Bohrungen reichen nicht aus; ihr Winkelbezug muss zu beiden Gegenstücken passen.
So wird die Zeichnung nicht auf einzelne Durchmesser reduziert. Stufenfläche, Bohrungsachse, Gewindemuster und Außenbohrungen bleiben in einem einheitlichen Bezugssystem.
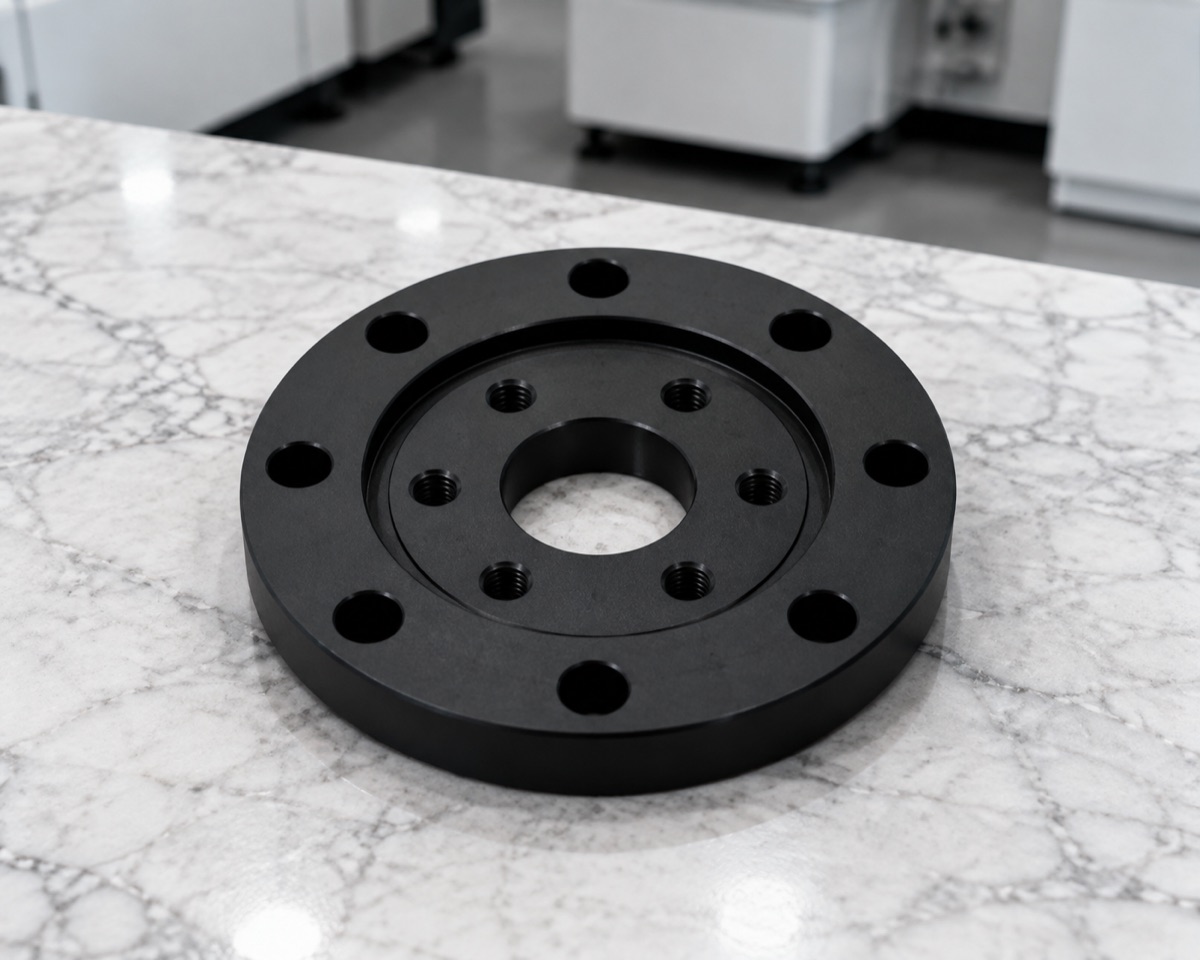
Zentralbohrung, Stufenfläche, innerer Gewindelochkreis und äußeres Montagemuster bilden eine kompakte Positionierschnittstelle.
Dichte Merkmale Lassen Wenig Nacharbeitsreserve
Zentralbohrung, Gewinde und Außenbohrungen liegen eng beieinander. Grat, schwergängiges Gewinde oder Winkelfehler können die Erprobung stoppen, obwohl das Bauteil klein erscheint.
OEMach erstellt zuerst Fläche und Zentralbohrung und bearbeitet beide Lochkreise möglichst innerhalb desselben Bezugsschlusses. Weniger unabhängige Aufspannungen reduzieren Winkeladdition und erleichtern die Prüfung.
Zentralbohrung Und Stufenfläche Schützen
Zentralbohrung und Stufenfläche benötigen eine klare Funktionskante. Gleichmäßiges, leichtes Entgraten verhindert, dass Kontaktfläche oder Positioniereinlauf durch zu große Fasen verändert werden.
Vor dem Eloxieren werden Späne, Grate und Gewindesauberkeit geprüft. Danach folgen Farbkontrolle, Rückstände, Gewindelehren, Bohrungsränder und Zustand der Zentralbohrung.
Bohrung Und Beide Lochkreise Gemeinsam Prüfen
Die Erstteilprüfung umfasst Zentralbohrung, Ebenheit, Stufenhöhe, M4-Gewinde, Position der Außenbohrungen, Fasen und schwarze Optik. Entscheidend ist die Beziehung der Merkmale, nicht nur ihre Einzelabnahme.
Eine Tastermessung kann Konzentrizität und Winkellage aus einer Bezugsstrategie erfassen. Das beschleunigt die Montageentscheidung und senkt das Risiko einer erst beim Einbau entdeckten Abweichung.
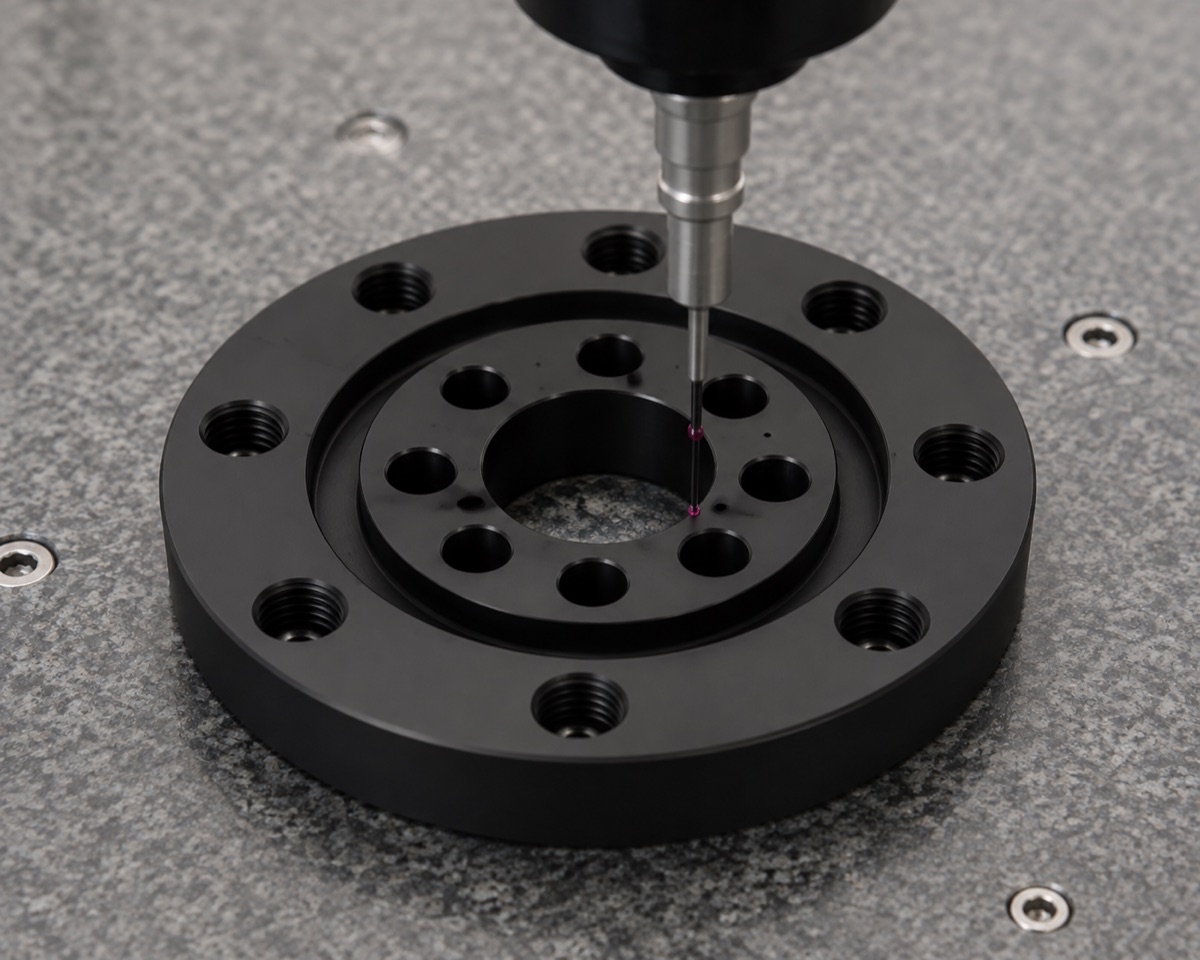
Die Prüfung verbindet Bohrung, inneres M4-Muster, Außenbohrungen und Stufenfläche, statt jedes Merkmal einzeln freizugeben.
Termin Und Verpackung Folgen Dem Erprobungsfenster
Für den Prototyp dieses schwarz eloxierten 6061-Flanschs werden meist 5 bis 8 Arbeitstage bewertet, für Kleinserien etwa 8 bis 12 Arbeitstage. Bei engem Erprobungsfenster kann die Erstteilrückmeldung priorisiert werden.
Jeder Flansch wird einzeln im Schaumstoff fixiert, sodass Vorder- und Rückseite nicht aneinander reiben. Zentralbohrung und Gewinde bleiben sauber; die Eloxalflächen werden vor Stoß und Partikeln geschützt.
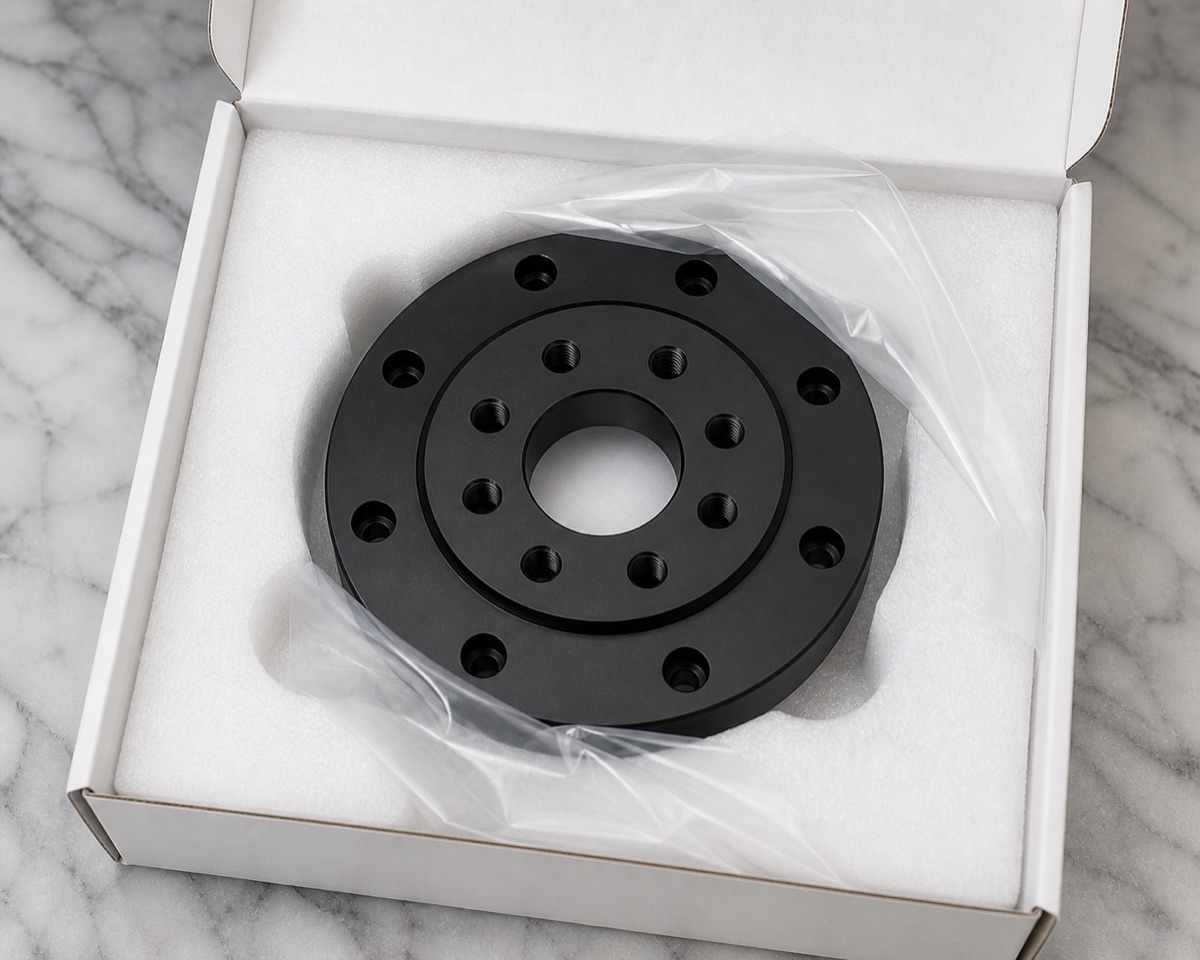
Einzelne Fixierung verhindert Reibung zwischen den Flächen und hält Partikel von Zentralbohrung und Gewinden fern.
Zusammenfassung
Diese Fallstudie zeigt, warum auch ein kleines Bauteil einen detaillierten Prüfplan benötigt. Bezugsplanung, Lochkreisbearbeitung, Eloxalschutz und beziehungsorientierte Prüfung erleichtern den direkten Einsatz in der Robotererprobung.
FAQ
Warum ist die Zentralbohrung eines Sensor-Ersatzflanschs kritisch?
Sie bildet häufig die Hauptachse. Verschiebt sich ihr Bezug zu Stufenfläche oder Lochkreisen, lassen sich beide Gegenstücke nur schwer montieren.
Sollten innerer und äußerer Lochkreis getrennt geprüft werden?
Einzelmaße müssen stimmen, zusätzlich sind Konzentrizität und Winkellage innerhalb eines gemeinsamen Bezugssystems zu prüfen.
Was wird nach schwarzer Eloxierung erneut kontrolliert?
Typisch sind Zentralbohrung, Gewindelehren, Bohrungsränder, Rückstände, Farbkonsistenz, Kontaktflächen und beschichtungsrelevante Maße.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.