Una brida sustituta de sensor es compacta, pero sus elementos de posicionamiento están muy relacionados. Durante el ajuste o una instalación alternativa, el cliente necesita localizar con estabilidad, atornillar sin problemas y respetar el espacio del módulo vecino.
Esta brida de aluminio 6061 combina un agujero central de precisión, caras escalonadas, un patrón interior M4 y otro exterior de montaje. OEMach planificó el proceso alrededor de la relación entre ambas interfaces y la protegió durante el anodizado negro y la inspección final.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Instalación de sensor, posicionamiento sustituto y ajuste de articulación robótica |
| Material y acabado | Aluminio 6061, granallado de 180 y anodizado negro |
| Características clave | Agujero central, cara escalonada, patrón roscado M4 interior y agujeros exteriores |
| Control principal | Cierre de referencias, relación agujero-patrones, posición angular, roscas, bordes y aspecto anodizado |
Tratar La Brida Como Componente De Posicionamiento
La primera revisión determina si el agujero central es la referencia principal y qué lado utiliza cada patrón. Aunque ambos parezcan distribuidos de forma uniforme, su relación angular debe coincidir con las dos interfaces de montaje.
Esta revisión evita reducir el plano a una lista de diámetros. Cara escalonada, eje del agujero, patrón roscado y agujeros exteriores deben permanecer en un único sistema de referencias.
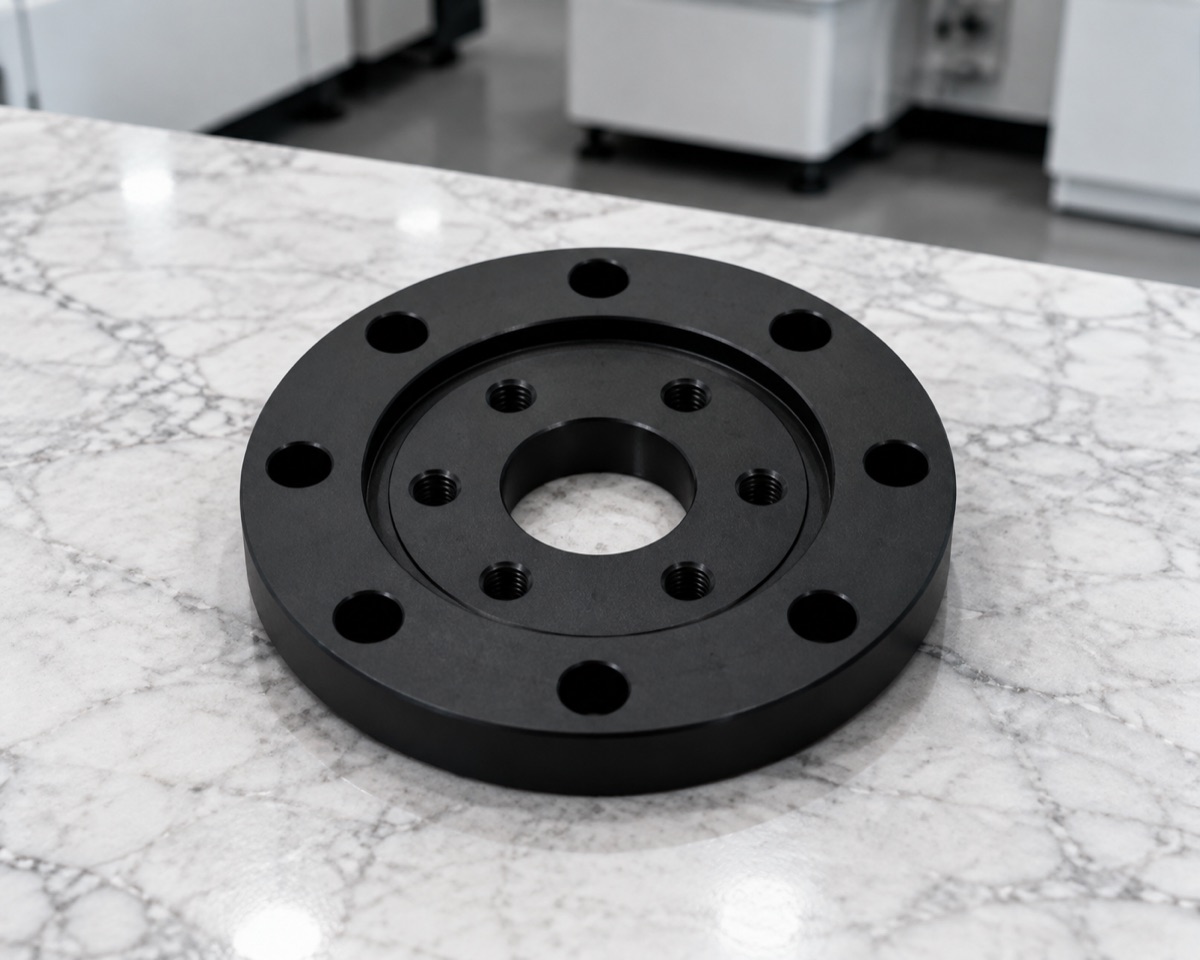
El agujero central, la cara escalonada, el patrón roscado interior y los agujeros exteriores forman una interfaz compacta de posicionamiento.
La Densidad De Elementos Deja Poco Margen De Retrabajo
El agujero central, las roscas y los agujeros exteriores están próximos. Una rebaba, una rosca dura o un desplazamiento angular puede detener el ajuste del cliente aunque la pieza sea pequeña.
OEMach establece primero la cara y el agujero central y, cuando es práctico, mecaniza ambos patrones dentro del mismo cierre de referencias. Menos montajes independientes reducen la acumulación angular.
Proteger El Agujero Central Y La Cara Escalonada
El agujero central y la cara escalonada necesitan un límite funcional claro. El desbarbado debe ser uniforme pero ligero, porque un chaflán excesivo reduce el contacto o modifica la entrada de localización.
Antes del anodizado se revisan virutas, rebabas y limpieza de roscas. Después se comprueban color, residuos, calibres de rosca, bocas de agujero y estado del agujero central.
Inspeccionar Juntos El Agujero Y Los Dos Patrones
La primera pieza incluye diámetro central, planitud, altura del escalón, roscas M4, posición de agujeros exteriores, chaflanes y aspecto negro. Lo decisivo es la relación entre todos ellos, no solo la aceptación individual.
La medición con palpador permite establecer concentricidad y posición angular desde una sola estrategia de referencias, lo que acelera la decisión de montaje.
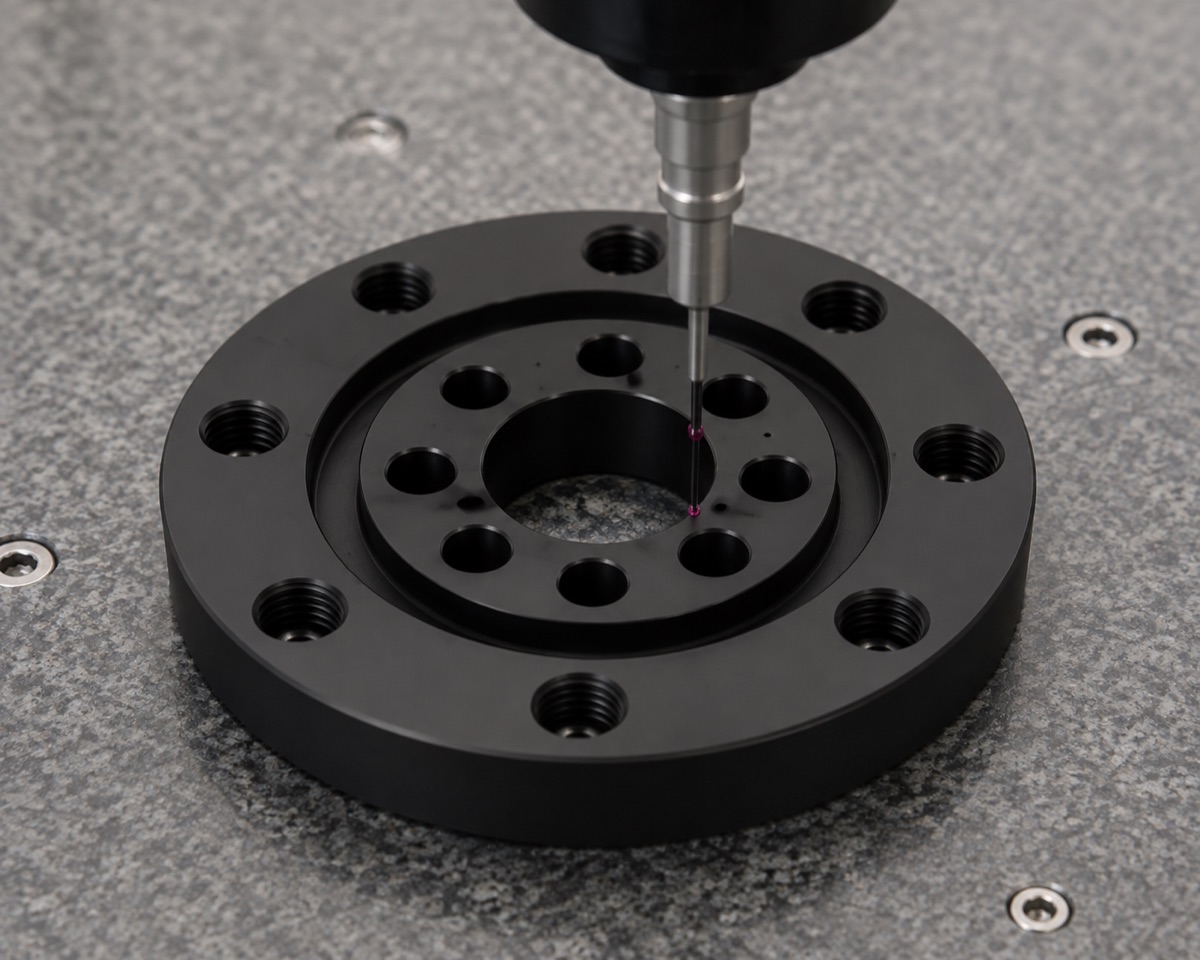
La inspección relaciona el agujero, el patrón M4 interior, los agujeros exteriores y la cara escalonada en lugar de aceptar cada elemento por separado.
Plazo Y Embalaje Siguen La Ventana De Ajuste
El prototipo de esta brida 6061 anodizada negra suele evaluarse en 5 a 8 días laborables y los lotes pequeños en unos 8 a 12 días. Si la ventana de ajuste es corta, puede priorizarse el informe de la primera pieza.
Cada brida se fija por separado en espuma, evitando el roce entre caras. El agujero central y las roscas se mantienen limpios, y la superficie anodizada queda aislada de golpes y partículas.
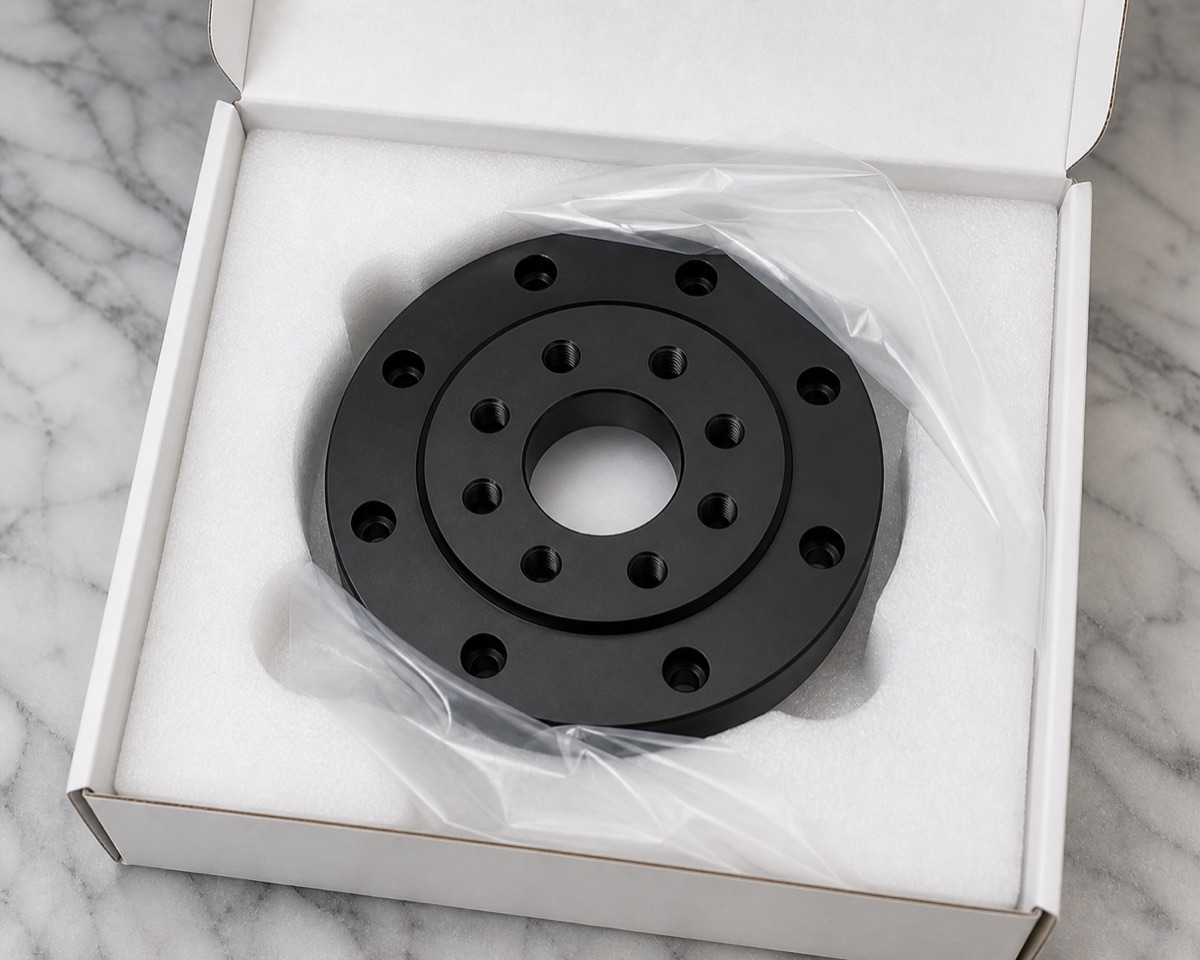
La fijación individual evita el roce entre caras y mantiene partículas alejadas del agujero central y de las roscas.
Resumen del caso
Este caso muestra por qué una pieza pequeña puede exigir un plan detallado. La planificación de referencias, el mecanizado de patrones, la protección del anodizado y la inspección de relaciones facilitan su entrada en la fase de ajuste del robot.
FAQ
¿Por qué es crítico el agujero central de una brida sustituta de sensor?
Suele definir el eje principal. Si cambia su relación con la cara escalonada o los patrones, ambas interfaces pueden resultar difíciles de montar.
¿Deben inspeccionarse por separado los dos patrones de agujeros?
Hay que aceptar cada tamaño, pero también comprobar concentricidad y relación angular bajo un mismo sistema de referencias.
¿Qué se revisa después del anodizado negro?
Normalmente se verifican agujero central, roscas, bocas, residuos, uniformidad de color, caras de contacto y cotas afectadas por la estrategia de recubrimiento.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.