
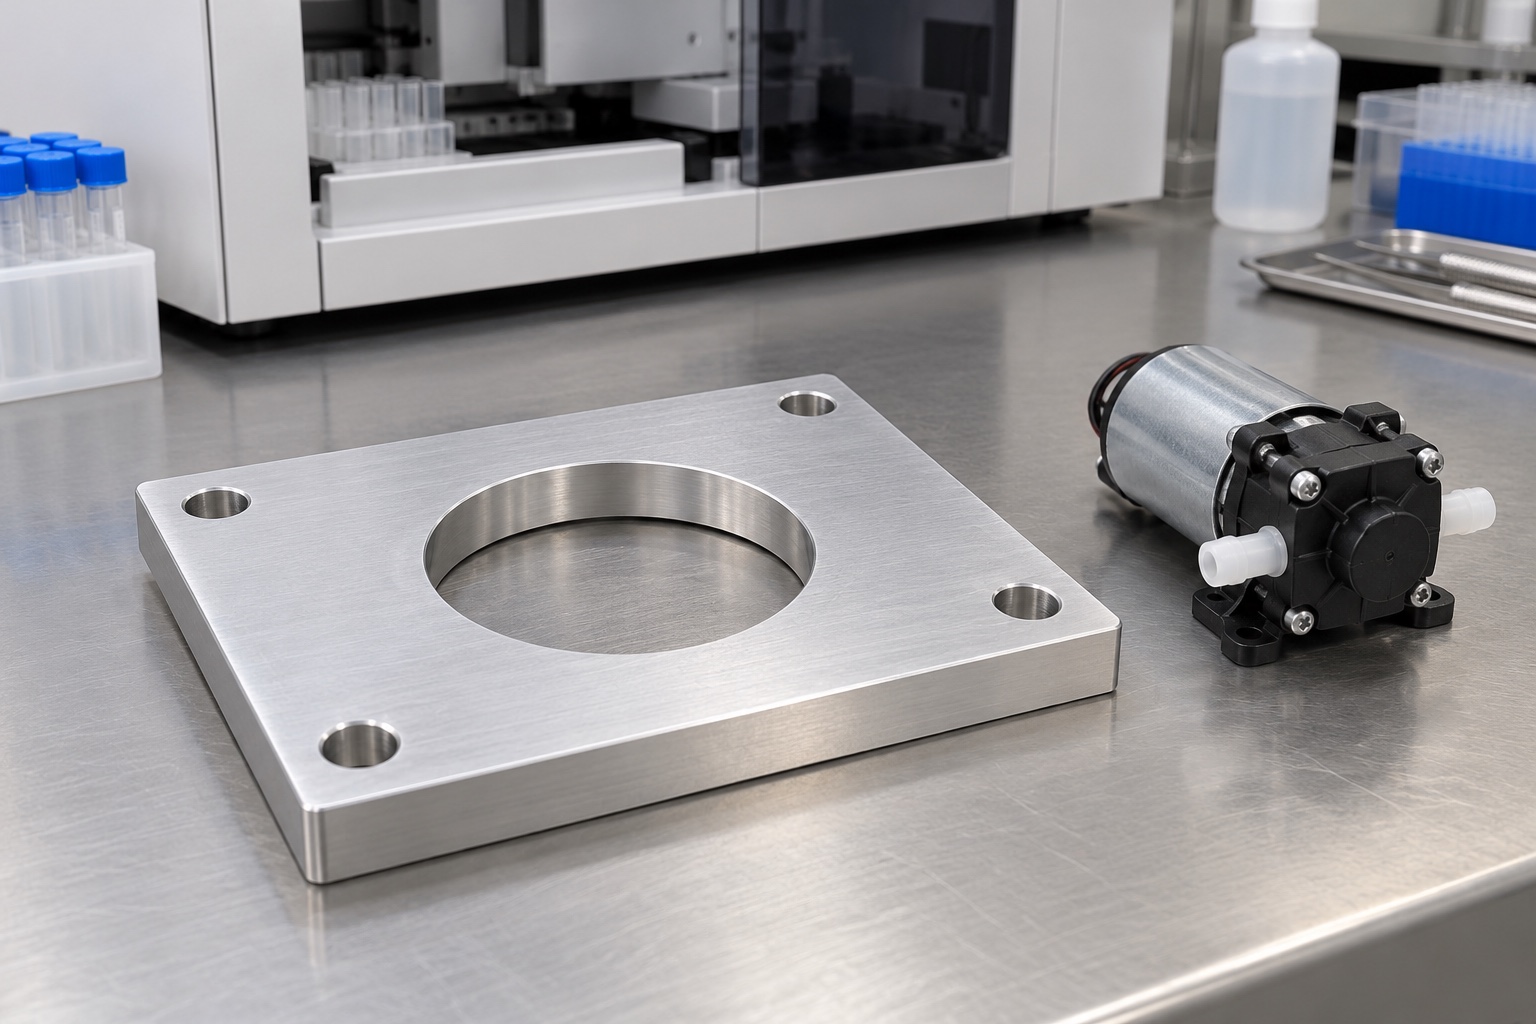
Repräsentative vorgeschlagene Pumpenplatte
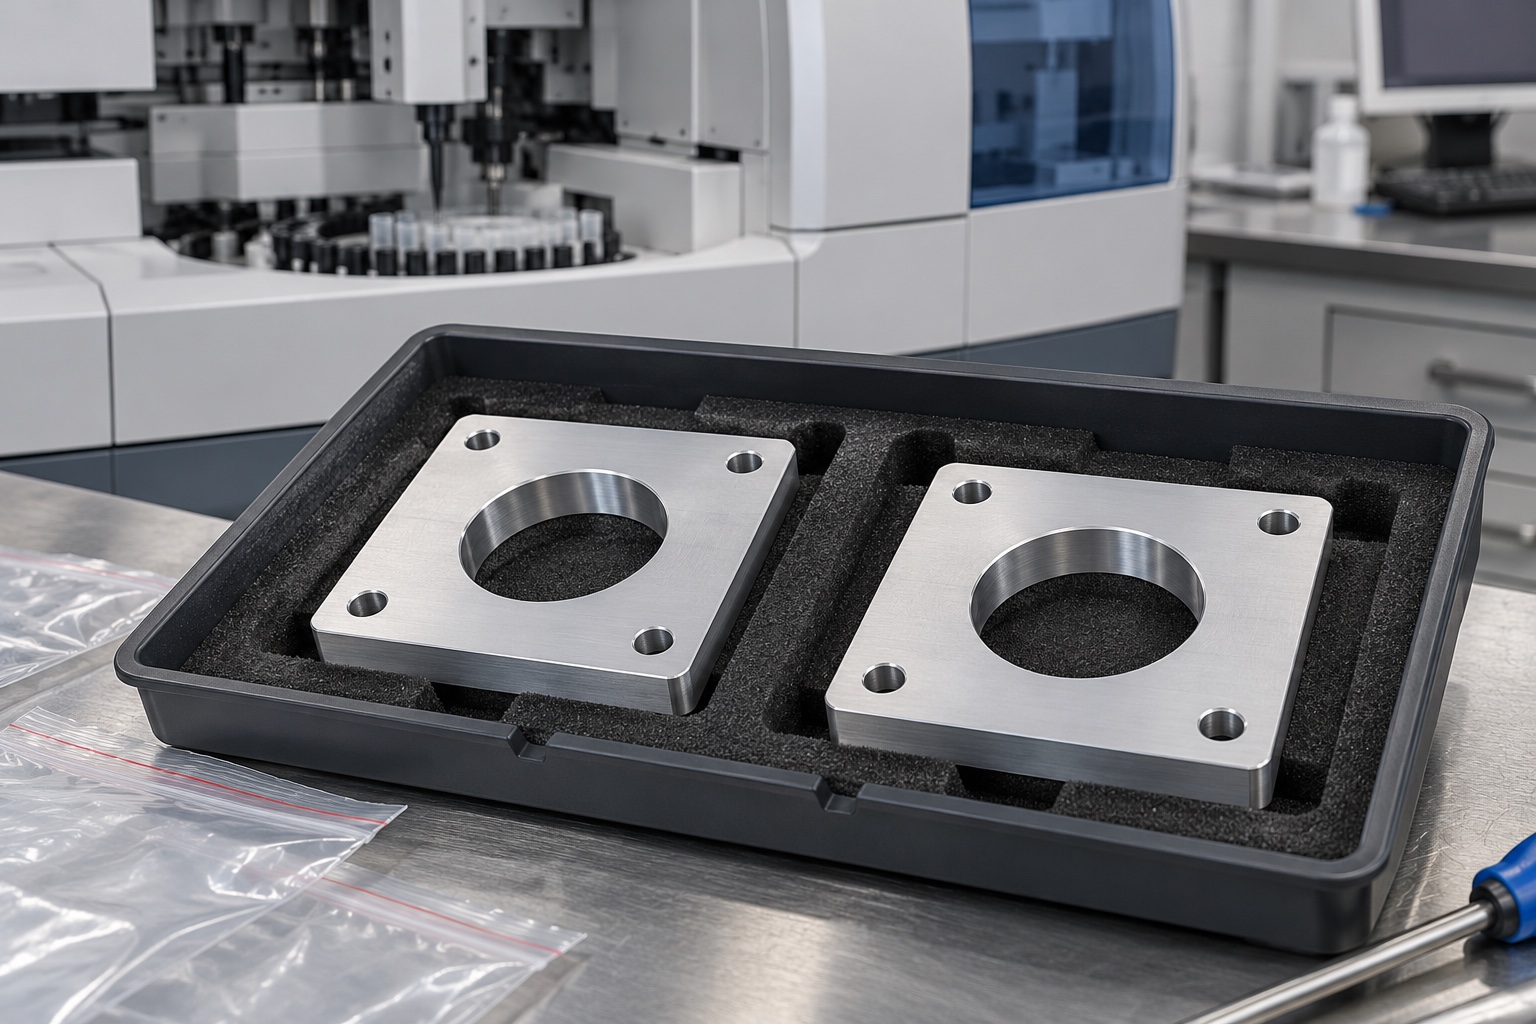
In diesem Beispiel wird eine vorgeschlagene einteilige Montageplatte aus 6061-Aluminium für die geräteseitige Installation einer medizinischen Analysepumpe betrachtet. Es hat einen rechteckigen Grundriss, eine zentrale kreisförmige Durchgangsöffnung und vier kleinere Eckmontagelöcher. Die tatsächlichen Kontakte und die Funktion der Blende werden von der zugelassenen Baugruppe festgelegt. Hierbei handelt es sich um einen repräsentativen CNC-Arbeitsablauf, nicht um eine Kundenlieferung oder ein gemessenes Ergebnis. Es werden keine erreichten Toleranzen, Pumpenkompatibilität, Flüssigkeitsabdichtung, Durchfluss, Vibrationsreduzierung, Gerätezertifizierung oder validierte Sicherheitsergebnisse beansprucht. Bei den Bildern handelt es sich eher um illustrative Geometriekonzepte als um akzeptierte Produktionsaufzeichnungen.
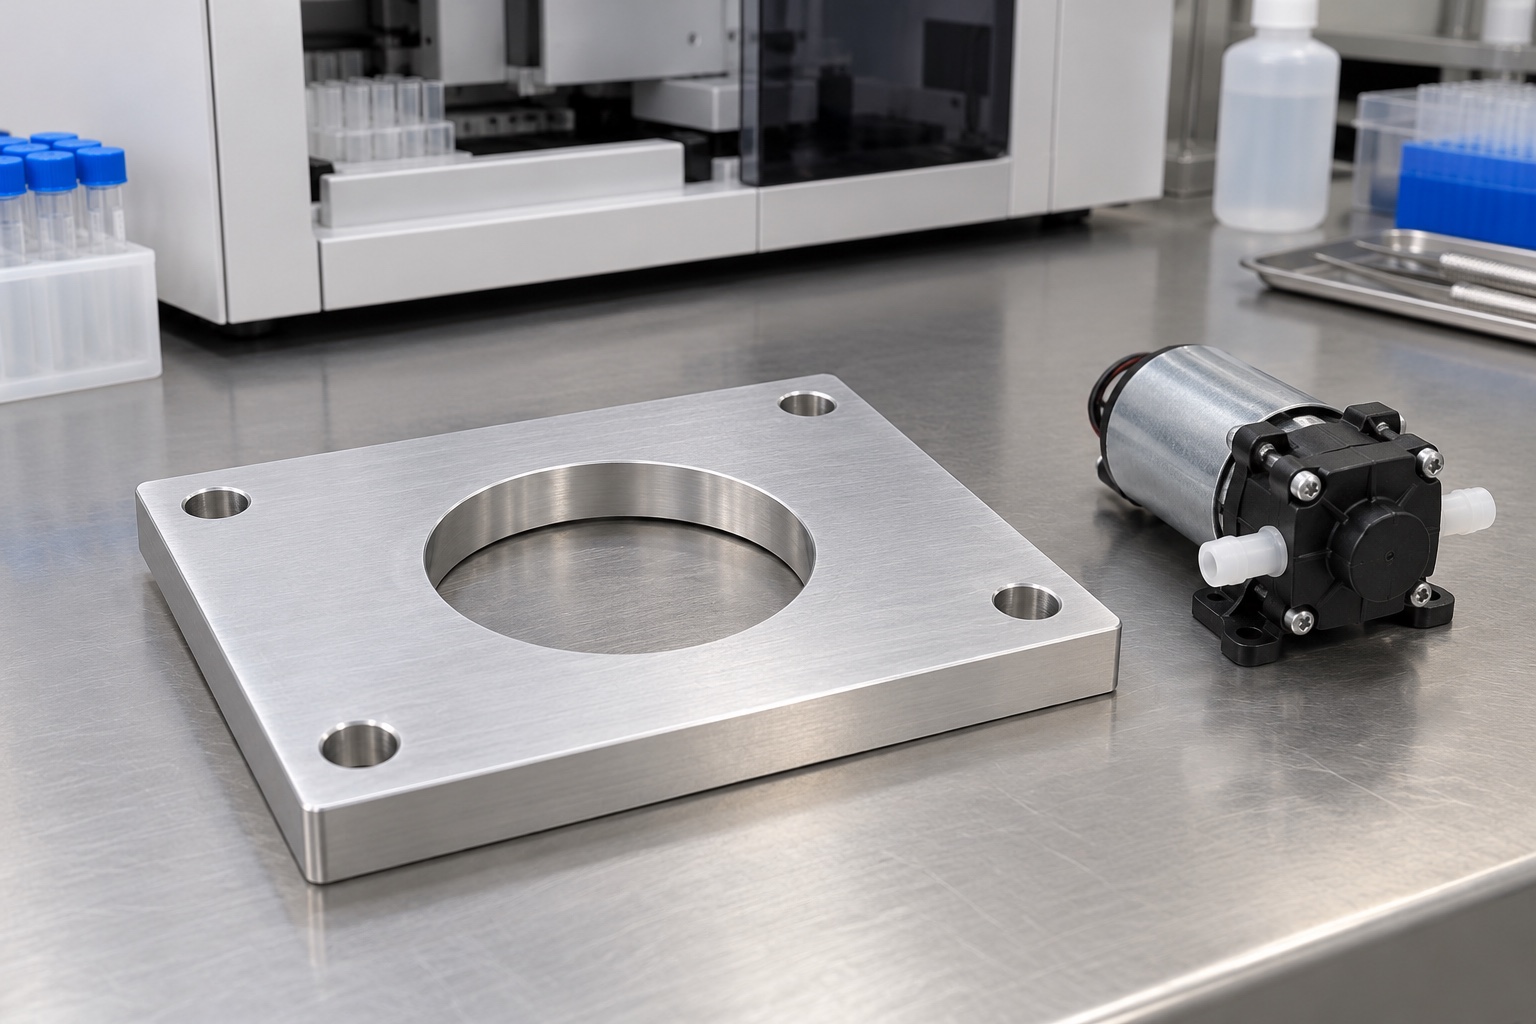
Definierte Pumpe und Einbauumgebung
Der vorgeschlagene Auftrag würde mit der kontrollierten Zeichnung und dem Modell, genauen genehmigten Pumpeninformationen, unterstützenden Ausrüstungskontakten, Hardware und Inspektionsergebnissen beginnen. Die Überprüfung würde den Zweck der zentralen Öffnung identifizieren und Positionierungsmerkmale von Durchgangslöchern unterscheiden. Fehlende Schnittstellen würden vor der Kalkulation und Bearbeitung geklärt. Eine lose Pumpenprobe würde nicht alle Anforderungen definieren. Die Komponentenherstellung und optionale mechanische Demonstrationen würden von der Pumpenauswahl, den elektrischen Arbeiten, dem Schlauchdesign und den unabhängigen Systembewertungen getrennt, die dem verantwortlichen Designprogramm für medizinische Geräte zugewiesen würden.
Vorgeschriebenen Aluminiumzustand erhalten
Die Materialbestellung würde den genehmigten 6061-Zustand, die Rohmaterialform und die Beweise angeben. Die Chargenidentität bleibt während der Bearbeitung, der Endbearbeitung und dem Versand mit den Rohlingen verbunden. Ähnlich aussehende Reststücke gelten nicht automatisch als gleichwertig. Der Lieferant prüft die Bearbeitungszugabe und die Unterstützung unter den verbleibenden Montageflächen, bevor er die Route auswählt. Für Ersatzstoffe ist vor der Verwendung eine Genehmigung erforderlich. Materialdokumente würden nur die Komponentenabnahme unterstützen, nicht Vibrationen, Geräusche, Umweltverhalten oder Eignung für jede Pumpenanordnung nachweisen, und die abgebildete silberne Oberfläche würde keinen nicht genehmigten Endprozess vorschreiben.
Kontakt- und Positionierbezüge
Bei den ersten Vorgängen würden die freigegebenen Kontaktflächen und Positionierungsreferenzen erstellt, die für die Zuordnung der Öffnung und der Montagelöcher erforderlich seien. Durch die Werkstückspannung bleiben diese Beziehungen erhalten, ohne dass die Platte durch übermäßigen Druck flach wird. Chips an den Kontakten der Vorrichtung würden vor dem Transfer kontrolliert. Eine praktische Sägekante würde einen funktionalen Bezug nicht ersetzen. Die Reihenfolge würde die Änderung der Unterstützung berücksichtigen, wenn das Zentrum entfernt würde. Zwischenkontrollen könnten die Route bestätigen, aber bei der Endkontrolle würde sich die hergestellte Platte nach der Freigabe in ihrem vereinbarten Zustand und einer etwaigen erforderlichen Endbehandlung befinden.
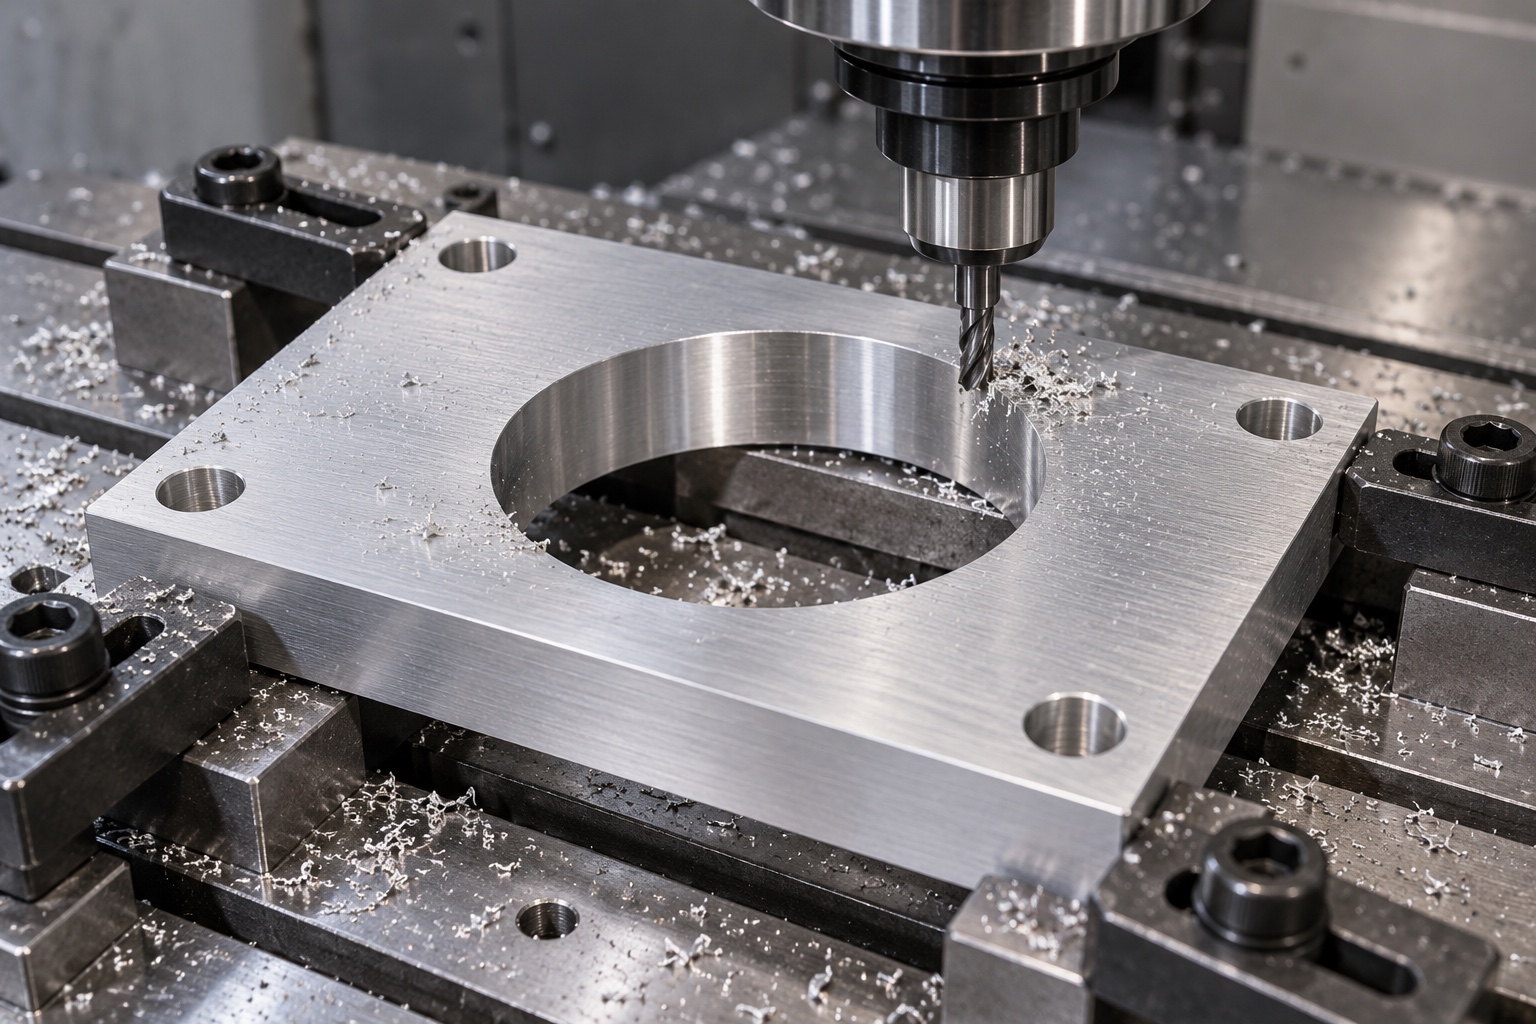
Zentrale Durchgangsöffnung bearbeiten
Größe, Position und Kantendefinition der kreisförmigen Öffnung richten sich nach der genehmigten Zeichnung und dem tatsächlichen Installationsbereich. Der Werkzeugzugang und die Unterstützung unter festen Flächen würden vor der Produktion überprüft. Der Lieferant würde die Öffnung nicht vergrößern, bis eine nicht näher bezeichnete Pumpe hindurch platziert werden könnte. Ein vorgeschlagener Radius oder eine Aussparung müsste genehmigt werden, wenn dadurch die kontrollierte Geometrie geändert würde. Autorisierte Änderungen würden zu überarbeiteten Herstellungs- und Inspektionsanforderungen führen. Die akzeptierte Öffnung wäre weiterhin ein mechanisches Merkmal und kein Hinweis auf eine Druckdichtung, einen Flüssigkeitsdurchgang oder eine qualifizierte Welle-Lager-Schnittstelle.
Vier Bohrungen zur Montage zuordnen
Die Ecklöcher würden anhand der vereinbarten Referenzen hergestellt und nicht unabhängig von unfertigen Kanten positioniert. Ihre Freigabe- oder Ortungsfunktion bliebe explizit. Bei der Überprüfung würden Schraubensitz, verfügbare Werkzeuge und verbleibendes Material berücksichtigt, ohne Ersatzhardware oder einen Zwischenscheibenstapel zu erfinden. Konflikte zwischen Zeichnung und Modell würden vor Produktionsentscheidungen gelöst. Jede akzeptierte Änderung würde dokumentiert, sodass spätere Chargen nicht davon abhingen, dass ein Bediener die Platte in Position drückt oder eine nicht dokumentierte Änderung an einer Demonstrationsbaugruppe reproduziert.
Kanten und endgültiger Zustand
Bei der Endbearbeitung werden die zentrale Öffnung, die Lochausgänge und die Außenbegrenzung auf anhaftendes Material oder unerwünschte scharfe Merkmale untersucht. Durch die Entfernung würden Kontaktflächen und genehmigte Abstände erhalten bleiben, anstatt Schäden in eine andere Geometrie zu polieren. Die Reinigung erfolgt nach dem erworbenen Umfang. Für jede zugelassene Beschichtung oder andere Behandlung gelten Anforderungen an Abdeckung, Maskierung und Endkontrolle. Das Aussehen lässt keine quantifizierte Sauberkeit, sterile Lieferung, Korrosionsleistung oder Pumpenbetriebsverhalten erkennen. Kontaktschäden würden ein Komponentenproblem bleiben und nicht durch Klebstoff, eine nicht zugelassene Dichtung oder eine nicht dokumentierte Montageanpassung verdeckt werden.
Zugänglicher Maßprüfplan
Der Plan würde Kontakt-, Lochmuster- und Öffnungseigenschaften mit geeigneten Methoden unter Verwendung veröffentlichter Referenzen verknüpfen. Es würde den Stütz- und Endbehandlungszustand aufzeichnen und die relative Geometrie und nicht nur die Außengröße berücksichtigen. Eine unzugängliche oder mehrdeutige Anforderung würde vor der Produktion geklärt. Ein Bericht über vier Lochdurchmesser würde nicht automatisch die vollständige Montageschnittstelle beweisen. Jede Inspektion unter Verwendung einer identifizierten Pumpe oder passenden Struktur hätte einen gesondert vereinbarten Umfang, so dass eine erfolgreiche Anpassung nicht stillschweigend Komponentenmessungen ersetzte oder eine unkontrollierte Probe in ein universelles Akzeptanzmessgerät verwandelte.
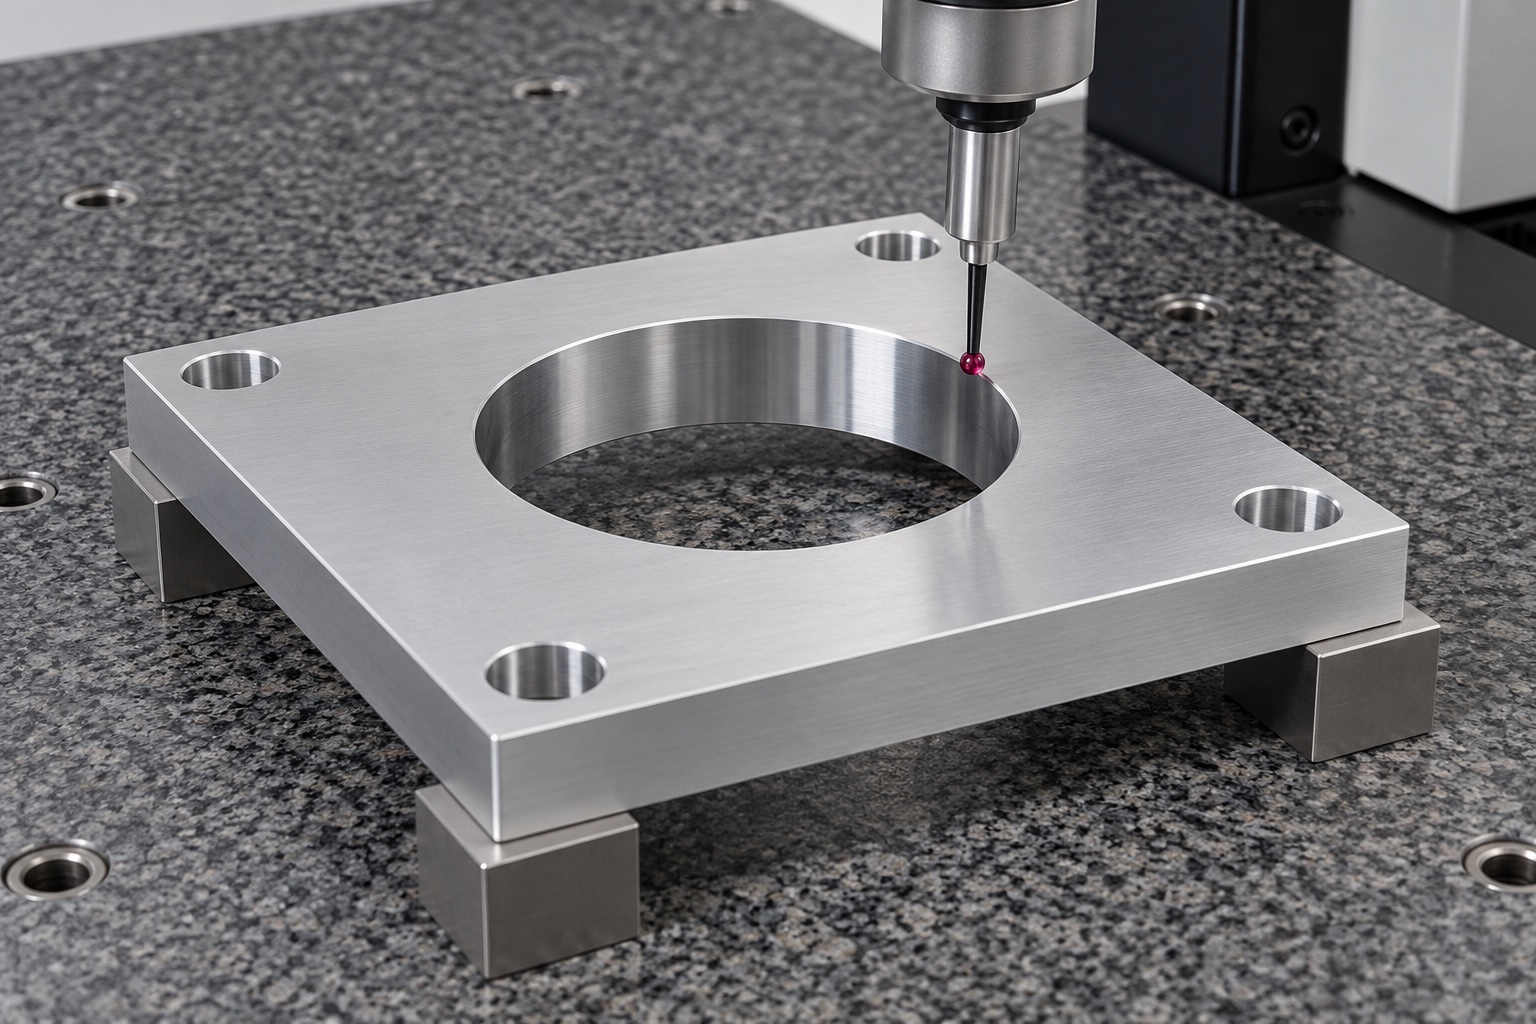
Erstmusterunterlagen ohne erfundene Ergebnisse
Ein vorgeschlagener Bericht würde die Zeichnungsrevision, die Aluminiumcharge und nummerierte Merkmale mit vereinbarten Prüfmethoden identifizieren. Es werden keine numerischen Ergebnisse geliefert, da für dieses repräsentative Beispiel keine hergestellte Probe oder Messaufzeichnung vorliegt. Der Nachweis würde nur das gekaufte Material und den Dimensionsumfang stützen. Es würde keinen Pumpendurchfluss, Druck, Leckagen, Vibrationen, Geräusche, elektrische Sicherheit oder die Zulassung medizinischer Geräte feststellen. Unklare oder nicht konforme Kontakte müssten gelöst werden, anstatt als akzeptiert behandelt zu werden, da ein leeres Montagemuster während einer einfachen Tischdemonstration erfolgreich zusammengebaut werden könnte.
Optionaler mechanischer Montageversuch
Ein vereinbarter Versuch könnte Sitz, Schraubenzugang, Öffnungsfreiraum und definierte Anschlussbereiche mit freigegebenen Pumpen- und Geräterevisionen prüfen. Die Einbaubedingungen würden dokumentiert. Unerwarteter Kontakt wäre zu klären, bevor Platte oder Baugruppe geändert werden, statt ihn durch Ersatzteile oder zusätzliches Anziehen zu verdecken. Eine erfolgreiche Passprüfung würde weder Pumpen- noch Analysatorleistung qualifizieren. Versuchsplatten blieben von abgenommenen Produktionsteilen unterscheidbar. Freigegebene Änderungen würden in kontrollierte Unterlagen eingehen, statt ein handangepasstes Muster als Fertigungsvorlage für eine andere Pumpenvariante oder Tragstruktur zu verwenden.
Kontaktflächen geschützt verpacken
Die fertigen Platten würden einzeln getrennt und auf geeigneten festen Bereichen abgestützt. Der Verpackungsdruck würde die offene Struktur nicht verbiegen und lose Teile blieben von akzeptierten Kontakten und Öffnungskanten fern. Schutzmaterialien würden dem vereinbarten Reinigungsumfang entsprechen, ohne eine sterile Versorgung zu suggerieren. Material-, Chargen-, Endprozess- und Revisionsidentität bleiben bei der Sendung. Alle Demonstrationspumpen oder Montageteile werden gesondert gekennzeichnet. Das Empfangspersonal konnte die freigegebene Produktion von Prototypen und ähnlich aussehenden Schildern unterscheiden, die für andere Pumpenmodelle, Zugangshüllen oder Geräteinstallationsanordnungen bestimmt waren.
Konfigurationsbezogene Fertigungsunterlagen
Die vorgeschlagene Basislinie würde Geometrie, genehmigte Pumpeninformationen, Materialnachweise, CNC-Reihenfolge, Kantenanforderungen, Endbearbeitung, Inspektionsumfang und genehmigte Änderungen beibehalten. Bei Nachbestellungen würden Montagekontakte, Pumpenvarianten, Öffnungen, Hardware, Isolatoren und Servicezugang überprüft, bevor man sich auf frühere Beobachtungen verlässt. Die Komponentenabnahme würde getrennt von der Pumpen- und Systemqualifizierung bleiben. In diesem repräsentativen Fall wird erläutert, wie ein Lieferant eine Montageschnittstelle für ein Analysegerät dokumentieren konnte, ohne eine Kundenlieferung, eine gemessene Prozessfähigkeit, ein Pumpenkompatibilitätsergebnis, einen zertifizierten Reinheitsgrad oder eine validierte Leistung medizinischer Geräte für eine veranschaulichende Aluminiumplatte zu erfinden.
Technischer Herstellerhinweis: knf.com.
FAQ
Handelt es sich um eine tatsächlich gelieferte Pumpenmontageplatte?
Nein. Es handelt sich um ein repräsentatives vorgeschlagenes CNC-Beispiel ohne Kundenlieferung oder gemessenes Muster. Als tatsächliches Ergebnis werden keine erreichten Toleranzen, Pumpenkompatibilitäten, Betriebsergebnisse, Zertifizierungen medizinischer Geräte oder validierte Sicherheitsergebnisse dargestellt.
Was definiert die zentrale Öffnung?
Die genehmigte Zeichnung und der Installationsrahmen definieren seine Funktion, Größe und Position. Das kreisförmige Erscheinungsbild stellt keinen Flüssigkeitsdurchgang, keine Druckdichtung, keine Positionierungsbohrung oder keine Lagerschnittstelle dar, und ein loses Pumpenmuster kann die freigegebenen Anforderungen nicht ersetzen.
Kann eine andere Pumpe dieselbe Platte verwenden?
Erst nach Überprüfung und Genehmigung der Konfiguration. Montagekontakte, Öffnungsabstand, Hardware, Ausrichtung und verbundene Komponenten können sich auch dann unterscheiden, wenn mehrere Löcher ausgerichtet sind. Daher ist die Passgenauigkeit allein kein vollständiger Beweis für die Kompatibilität.
Was würde die Erstbesichtigung ergeben?
Es würde die vereinbarten Bauteileigenschaften mit nachvollziehbarer Revision, Material, Methoden und Endzustand dokumentieren. Ohne separat definierte Systembewertungen könnten Durchfluss, Leckage, Druck, Vibration, elektrische Sicherheit oder Analysatorleistung nicht ermittelt werden.
Kann ein mechanischer Versuch einbezogen werden?
Ja, wenn die genaue Pumpe, Ausstattung, Revisionen, Bedingungen und Kontrollen vereinbart sind. Halten Sie Sitz- und Spielbeobachtungen von der Pumpenqualifizierung getrennt und beheben Sie unerwartete Kontakte, bevor Sie Geometrieänderungen genehmigen oder Hardware austauschen.
Was muss überprüft werden, bevor die Bestellung wiederholt wird?
Überprüfen Sie Pumpenvariante, Kontaktflächen, Positionierungsmethode, Öffnung, Montagelöcher, Hardware, Isolatoren, Servicezugang, Material und Endbehandlung. Behalten Sie kontrollierte Änderungen bei, anstatt eine Kopie einer undokumentierten handjustierten Montageplatte anzufordern.
tanghangyun@oemach.com