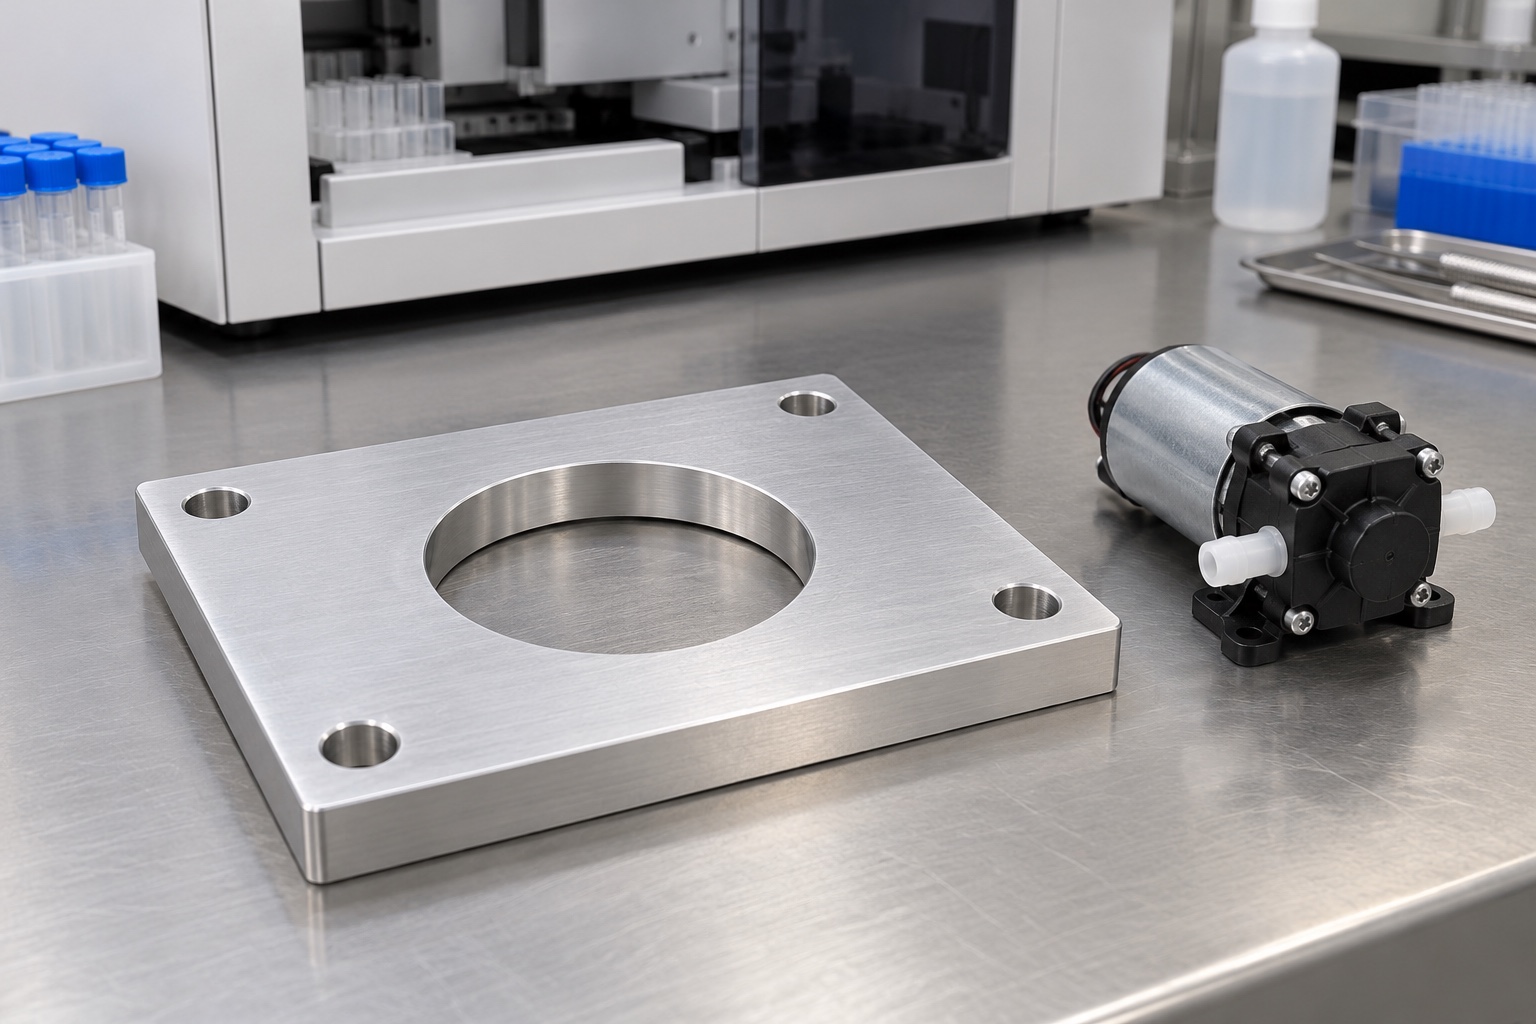
Ejemplo representativo de placa de bomba
Este ejemplo propone una placa monobloque 6061 para instalar una bomba en un analizador médico: contorno rectangular, abertura central circular pasante y cuatro orificios menores en las esquinas. El conjunto aprobado definiría contactos y función de la abertura. Es un proceso CNC representativo, no una entrega real ni un resultado medido. No se afirman tolerancias alcanzadas, compatibilidad de bomba, sellado, caudal, reducción de vibraciones, certificación ni seguridad validada. Las imágenes son conceptuales.
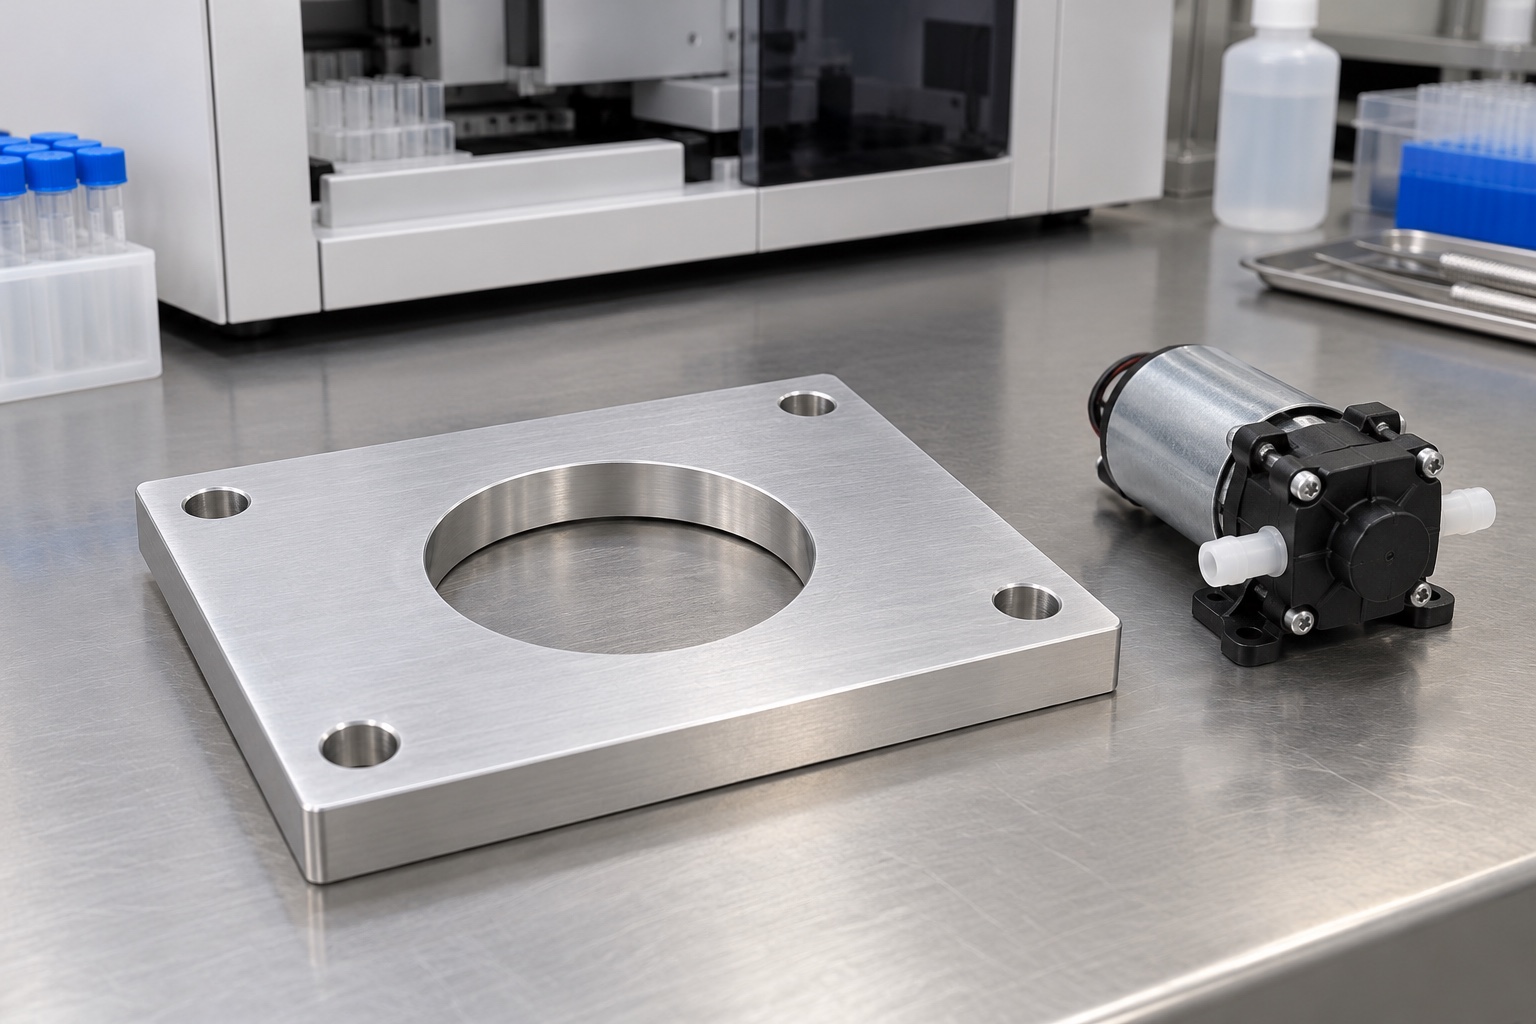
Bomba y equipo definidos
El pedido propuesto comenzará con el plano y el modelo controlados, la información exacta y aprobada de la bomba, los datos de contacto de los equipos auxiliares, los elementos de fijación y los entregables de inspección. La revisión determinará el propósito de la abertura central y distinguirá entre las características de posicionamiento y los orificios de holgura. Cualquier interfaz faltante deberá aclararse antes de proceder con el cálculo de costes y el mecanizado. Una muestra de la bomba por sí sola no define la totalidad de los requisitos. La fabricación de los componentes y las posibles demostraciones mecánicas se tratarán de forma independiente a la selección de la bomba, los trabajos eléctricos, el diseño de las tuberías y las evaluaciones del sistema, tareas que corresponden al programa responsable del diseño del equipo médico.
Estado del aluminio especificado
El pedido identificaría estado 6061, formato y documentación aprobados. La trazabilidad del lote permanecería vinculada a las piezas durante mecanizado, acabado y envío. Recortes similares no serían automáticamente equivalentes. Antes de elegir la secuencia, el proveedor revisaría sobrematerial y apoyos bajo los contactos de montaje; las sustituciones exigirían autorización. La documentación respaldaría el componente, no demostraría vibración, ruido, comportamiento ambiental o idoneidad para cualquier bomba. La imagen plateada tampoco prescribe un tratamiento final no aprobado.
Referencias de contacto y posicionamiento
Las operaciones iniciales deben generar las superficies de contacto y las referencias de posicionamiento necesarias para establecer la relación entre la abertura y los orificios de montaje. El sistema de sujeción debe preservar dichas relaciones sin forzar la planitud de la placa mediante una presión excesiva. Se debe evitar la presencia de virutas en los puntos de contacto del dispositivo de sujeción antes de realizar cualquier transferencia de la pieza. Un borde cortado con sierra no puede sustituir a una referencia (datum) funcional. La secuencia de fabricación debe tener en cuenta la variación en los puntos de apoyo a medida que se elimina el material central. Se pueden realizar verificaciones intermedias para validar el proceso, pero la inspección final deberá evaluar la placa fabricada en su estado definitivo, tras su liberación y la aplicación de cualquier tratamiento final requerido.
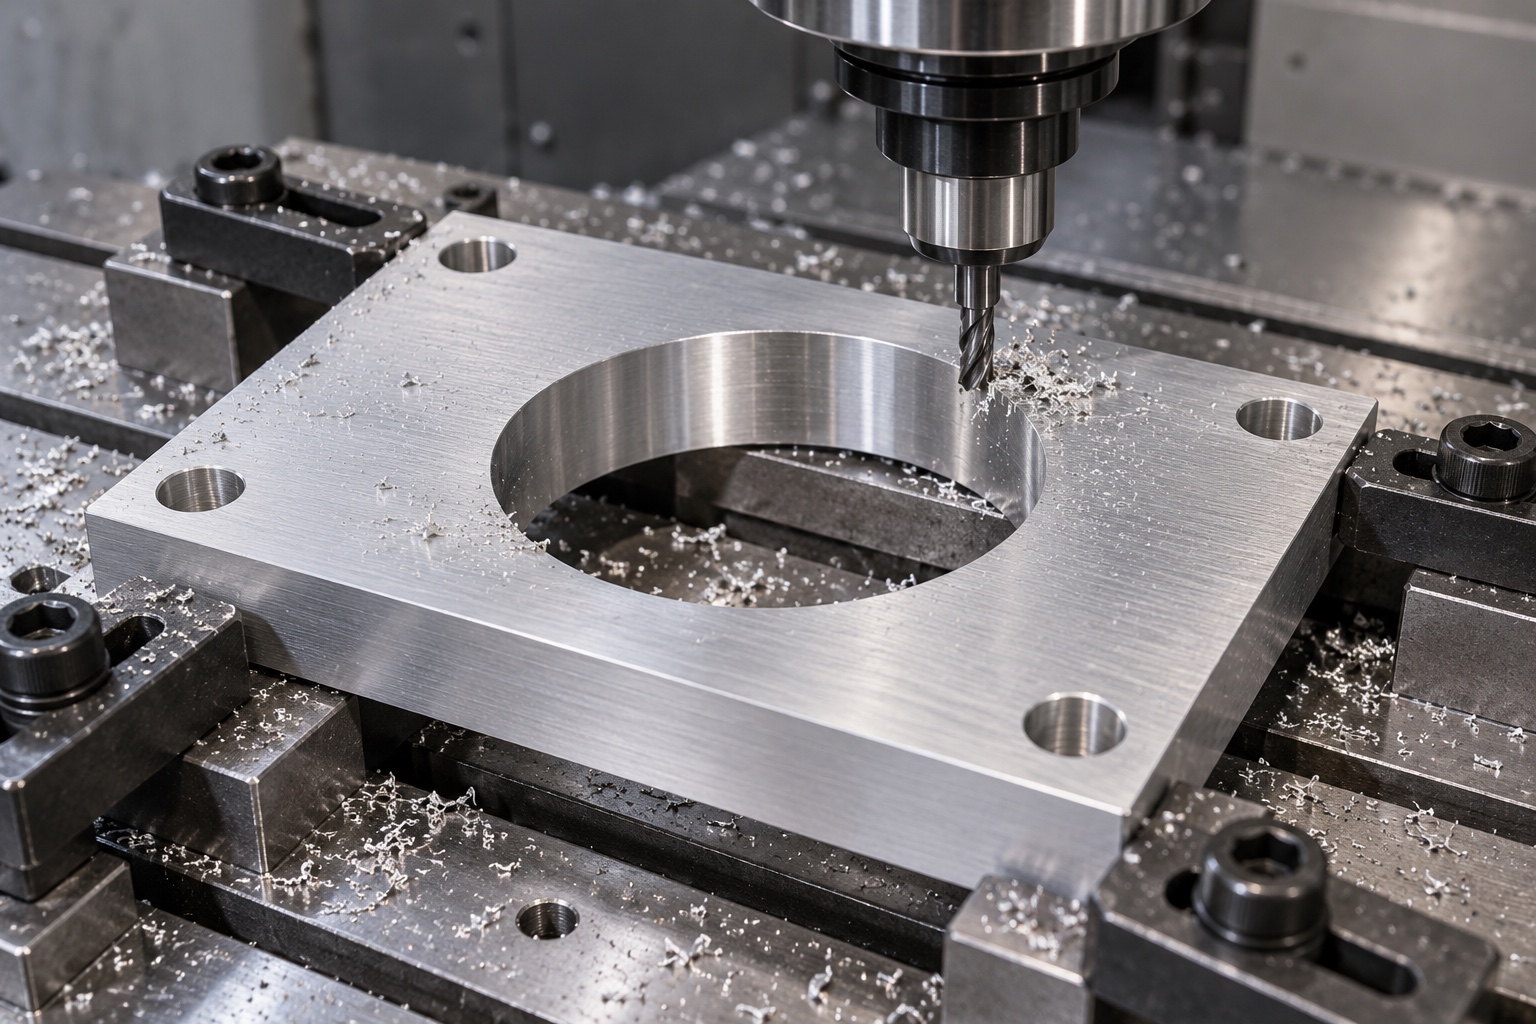
Abertura central de holgura
El tamaño, la posición y la definición de los bordes de la abertura circular deberán ajustarse al plano aprobado y al espacio disponible para la instalación. Antes de iniciar la producción, se evaluará el acceso para las herramientas y el soporte debajo de las superficies de contacto sólidas. El proveedor no ampliará la abertura más allá de lo necesario para permitir la inserción de la bomba (especificada por separado). Cualquier radio o rebaje propuesto requerirá aprobación si altera la geometría definida. Las modificaciones autorizadas se incorporarán a los requisitos revisados de fabricación e inspección. La abertura, tal como se acepte, se considerará únicamente un elemento mecánico; no constituye una garantía de sellado a presión, paso de fluidos ni una interfaz certificada entre el eje y el cojinete.
Cuatro orificios respecto al montaje
Los orificios de las esquinas se fabricarán tomando como referencia los puntos acordados, en lugar de posicionarlos de forma independiente respecto a los bordes sin acabar. Su función —ya sea de holgura o de posicionamiento— deberá quedar claramente definida. La revisión tendrá en cuenta el asiento de los tornillos, el acceso para las herramientas y el material remanente, sin recurrir a elementos de fijación alternativos ni a pilas de arandelas intermedias. Cualquier discrepancia entre el plano y el modelo deberá resolverse antes de tomar decisiones sobre la producción. Los cambios aprobados se documentarán adecuadamente para evitar que, en lotes posteriores, el operario se vea obligado a forzar la placa para colocarla, o a replicar modificaciones no documentadas que se hayan realizado durante un montaje de demostración.
Bordes y condición final
Durante la fase de acabado, se inspeccionará la abertura central, las salidas de los orificios y el contorno exterior para detectar restos de material o bordes afilados no deseados. Al eliminar estos elementos, se preservarán las superficies de contacto y las holguras aprobadas, evitando que el proceso de pulido altere la geometría original. La limpieza se realizará conforme al alcance definido en la adquisición. Cualquier recubrimiento u otro tratamiento autorizado deberá contar con requisitos específicos sobre su cobertura, enmascaramiento y verificación final. La apariencia visual no constituye un criterio válido para determinar el nivel de limpieza, la esterilidad, la resistencia a la corrosión ni el comportamiento operativo de la bomba. Los daños por contacto se tratarán como un problema propio del componente, sin intentar ocultarlos mediante adhesivos, juntas no autorizadas o ajustes de montaje no documentados.
Plan de inspección accesible
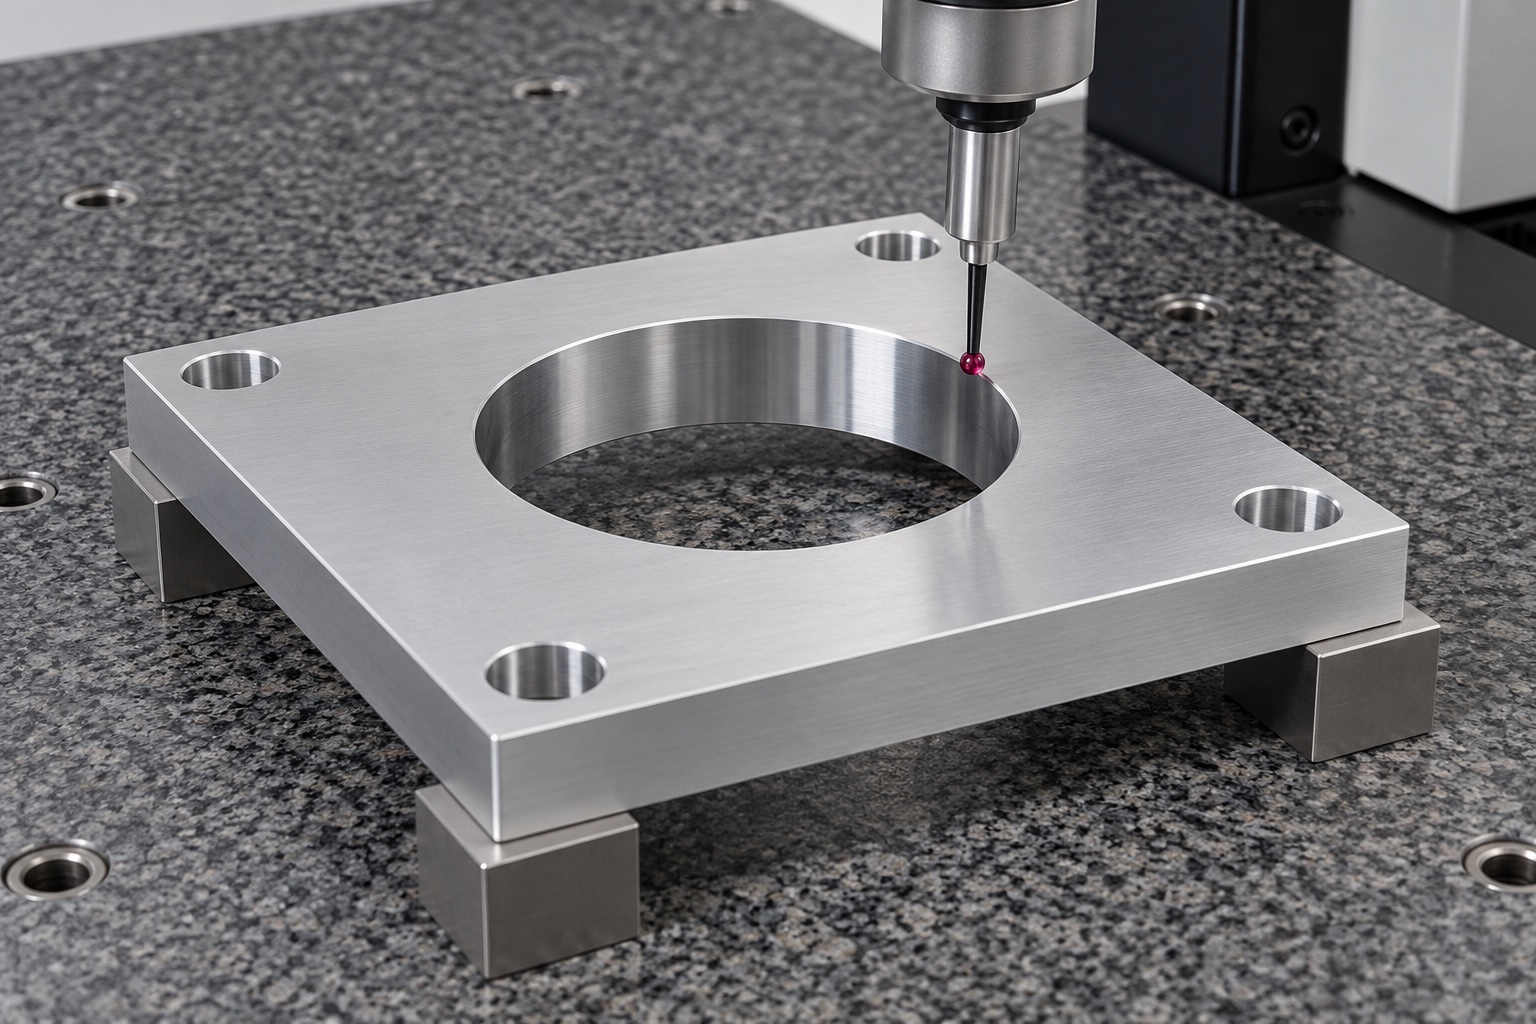
El plan vincularía las características de los puntos de contacto, los patrones de orificios y las aberturas con los métodos adecuados, utilizando referencias documentadas y aprobadas. Asimismo, registraría el estado de los soportes y los tratamientos finales, considerando la geometría relativa en lugar de limitarse únicamente a las dimensiones externas. Cualquier requisito ambiguo o de difícil verificación deberá aclararse antes de iniciar la producción. Un informe que solo indique los diámetros de cuatro orificios no constituye, por sí solo, una validación completa de la interfaz de montaje. En caso de realizar una inspección utilizando una bomba o una estructura de acoplamiento específica, el alcance de dicha inspección deberá definirse y acordarse previamente; por tanto, un montaje exitoso no sustituye a las mediciones técnicas del componente, ni convierte una muestra no controlada en un patrón de aceptación universal.
Evidencia sin resultados inventados
El informe propuesto debe identificar la revisión del plano, el lote de aluminio y las características específicas, junto con los métodos de inspección acordados. En este ejemplo representativo no se incluyen resultados numéricos, ya que no existe una muestra fabricada ni registros de medición. La evidencia solo respalda el material adquirido y el alcance dimensional; no abarca aspectos como el caudal de la bomba, la presión, las fugas, las vibraciones, el ruido, la seguridad eléctrica o la homologación para equipos médicos. Los puntos de contacto ambiguos o que no cumplan con las especificaciones deben resolverse; no se considerarán aceptables simplemente porque, en una demostración básica sobre una mesa, sea posible realizar el montaje en una configuración de orificios vacía.
Demostración mecánica opcional
Se puede realizar una prueba acordada para verificar el asentamiento, el acceso para los tornillos, el espacio libre en las aberturas y los perímetros de conexión, utilizando las versiones aprobadas de la bomba y el equipo. Se deben registrar las condiciones de instalación. Cualquier contacto imprevisto debe documentarse antes de realizar modificaciones en la placa o en el conjunto; no debe ocultarse utilizando tornillería alternativa o aplicando un apriete excesivo. Un montaje exitoso no implica la validación del rendimiento de la bomba o del analizador. Las placas utilizadas en las pruebas deben permanecer claramente diferenciadas de las piezas de producción aceptadas. Asimismo, cualquier modificación aprobada debe incorporarse a la documentación controlada, evitando que una muestra ajustada manualmente pase a servir como referencia de fabricación para otras variantes de bombas o estructuras de soporte.
Embalaje protector de contactos
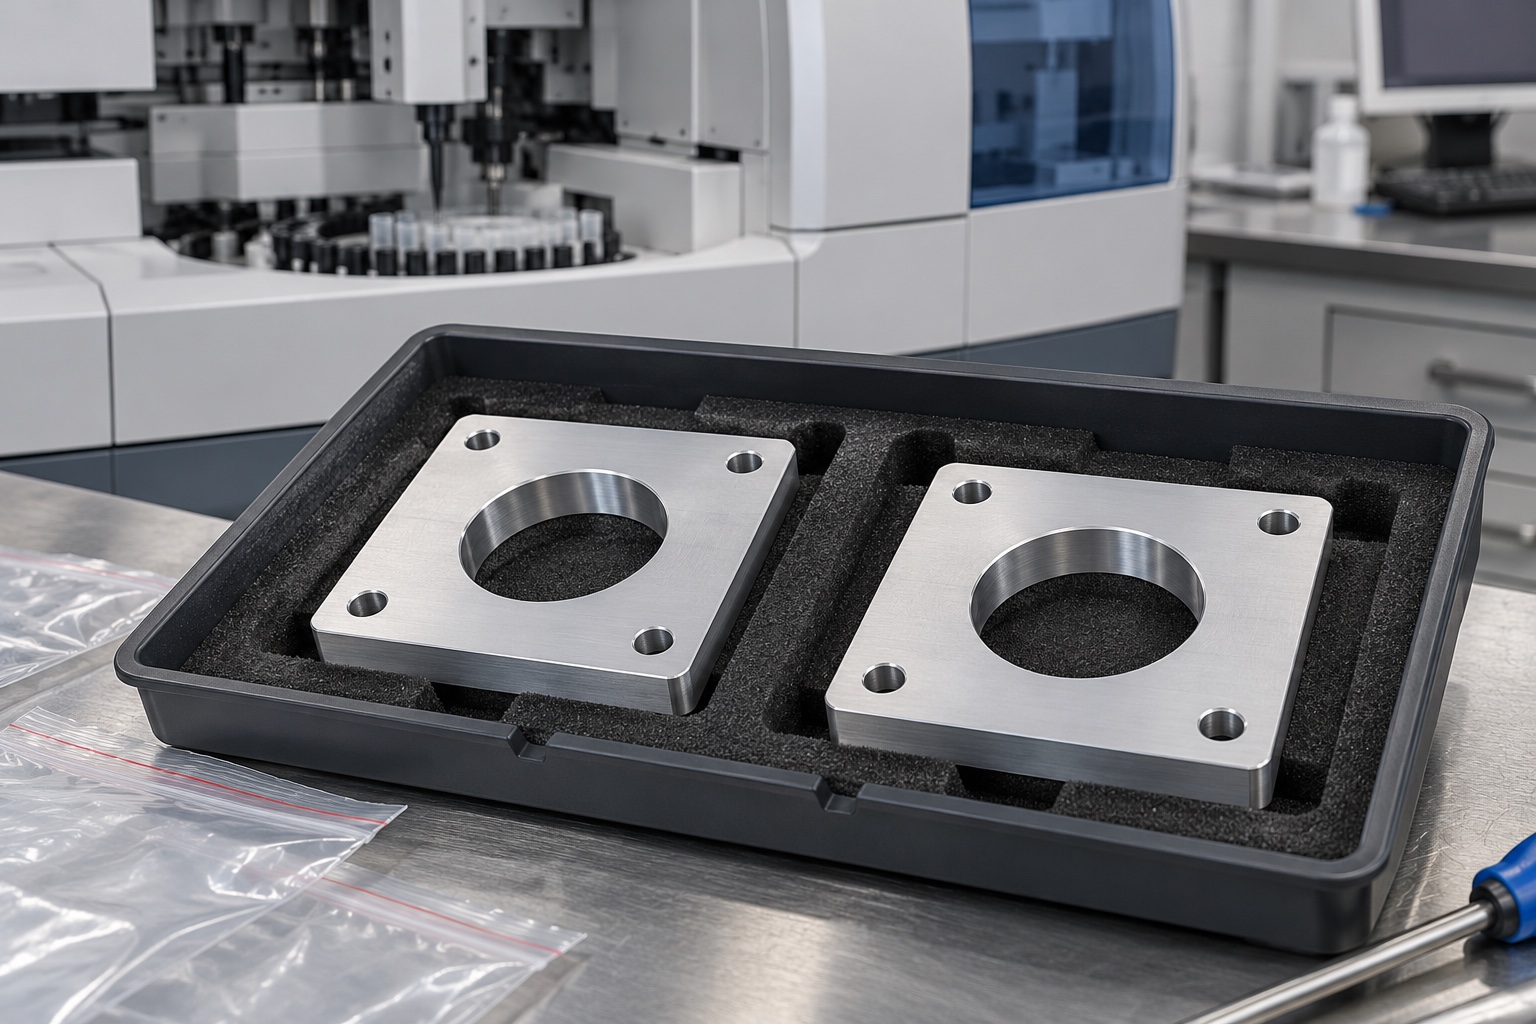
Las placas terminadas deben mantenerse separadas individualmente y apoyadas sobre zonas sólidas adecuadas. La presión ejercida por el embalaje no debe deformar la estructura, y cualquier elemento de fijación suelto debe mantenerse alejado de los puntos de contacto y de los bordes de las aberturas. Los materiales de protección utilizados deben ser compatibles con los requisitos de limpieza acordados, sin que ello implique que el producto sea estéril. La identificación del material, el lote, el proceso final y la revisión permanecerán vinculadas al envío. Cualquier bomba de demostración o elemento de montaje se identificará por separado. El personal de recepción podrá distinguir los componentes de producción aprobados de los prototipos o de placas de aspecto similar destinadas a otros modelos de bomba, espacios de acceso o configuraciones de instalación de equipos.
Registro específico de configuración
El registro conservaría geometría, bomba aprobada, material, secuencia CNC, bordes, proceso final, inspección y cambios autorizados. Otro pedido exigiría revisar contactos, variantes, abertura, fijaciones, aisladores y acceso. La aceptación del componente permanecería separada de la cualificación de bomba y sistema. Este caso explica cómo documentar la interfaz sin inventar clientes, capacidad medida, compatibilidad verificada, nivel de limpieza certificado o rendimiento médico validado para una placa de aluminio ilustrativa.
Referencia técnica del fabricante: knf.com.
FAQ
¿Se trata de una placa de montaje para bombas que ha sido entregada realmente a un cliente?
No. Se trata de un ejemplo representativo de mecanizado CNC, sin entrega real al cliente ni muestra medida. No se presenta ninguna tolerancia alcanzada, compatibilidad con bombas, resultado operativo, certificación de equipo médico o resultado de seguridad validado como un dato real.
¿Qué define la abertura central?
El plano aprobado y el espacio de instalación definen su función, tamaño y ubicación. Su forma circular no implica necesariamente un paso de fluido, un sello de presión, un orificio de posicionamiento o una interfaz de apoyo; además, una muestra física de la bomba no puede sustituir a los requisitos técnicos establecidos.
¿Puede utilizarse la misma placa para una bomba diferente?
Solo tras la revisión y aprobación de la configuración. Los puntos de contacto, los espacios libres (holguras), los elementos de fijación, la orientación y los componentes conectados pueden variar, incluso si varios orificios coinciden; por lo tanto, el simple hecho de que una pieza encaje durante una prueba no constituye una prueba definitiva de compatibilidad.
¿Qué mostraría una inspección de la primera pieza fabricada?
Documentaría las características acordadas del componente, incluyendo la revisión, el material, los métodos de fabricación y el estado final. No determinaría aspectos como el flujo, las fugas, la presión, la vibración, la seguridad eléctrica o el rendimiento del analizador, ya que estos requieren evaluaciones del sistema definidas por separado.
¿Se puede incluir una prueba mecánica?
Sí, siempre que se acuerden la bomba, el equipo, las revisiones, las condiciones y las comprobaciones específicas. Es necesario mantener las observaciones sobre el asentamiento y las holguras separadas de la cualificación de la bomba; además, cualquier contacto imprevisto debe resolverse antes de autorizar cambios en la geometría o el uso de elementos de fijación alternativos.
¿Qué debe revisarse antes de repetir un pedido?
Se debe revisar la variante de la bomba, las superficies de contacto, el método de posicionamiento, las aberturas, los orificios de montaje, los elementos de fijación, los aisladores, el acceso para mantenimiento, el material y el tratamiento final. Es preferible gestionar los cambios de forma controlada en lugar de solicitar una copia de una placa de montaje que haya sido ajustada manualmente sin la debida documentación.
tanghangyun@oemach.com