
Eine ABS-Endkappe für Roboter hat andere Risiken als ein Metallflansch. Sie trägt nicht dieselbe strukturelle Last, muss aber Dünnwandform, Optik, Montagebutzen und Montagespalt ausbalancieren. Abweichungen werden unmittelbar nach dem Einbau sichtbar.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Robotergelenk-Komponente / Sichtabdeckung der zweiten Achse |
| Material und Optik | ABS; schwarze Optik durch Harzfarbe, Lack, Textur oder ein anderes Kunststoffverfahren |
| Kritische Merkmale | Dünne Rundschale, Randstufe, drei Montagebutzen, Bohrungen, freier Verzug und Kratzschutz |
| Lieferfokus | Prototypenzweck, kraftarme Auflage, Einbauprüfung, Sichtabnahme und druckgeschützte Verpackung |
Als Sichtbares Montageteil Behandeln
Das Bauteil ist eine flache runde Schale mit drei Montagebutzen und dünner Randstufe. Es schließt oder schützt die Außenseite eines Robotergelenks und soll einen gleichmäßigen Spalt zu benachbarten Teilen halten.
Die schwarze Oberfläche wird früh festgelegt. ABS wird nicht wie Aluminium eloxiert; Farbe und Textur entstehen durch Harzfarbe, Lack, Struktur oder ein anderes Kunststoffverfahren. Die Wahl beeinflusst Aufmaß, Vorbereitung und Abnahmekriterien.
Das Hauptrisiko Ist Der Freie Verzug
Eine dünne Rundabdeckung kann sich beim Bearbeiten, Entgraten oder Finish verformen. In der Vorrichtung wirkt sie eben, nach dem Lösen hebt sich der Rand und erzeugt einen ungleichmäßigen Spalt. Auch die drei Butzen sind wichtig, da sie Schraubenausrichtung und lokale Spannung bestimmen.
Bei einem schnellen Einbauprototyp stehen Kontur, Butzen und Kollisionen im Vordergrund. Bei einem Sichtmuster werden Textur, Glanz und Kratzschutz von Beginn an eingeplant.
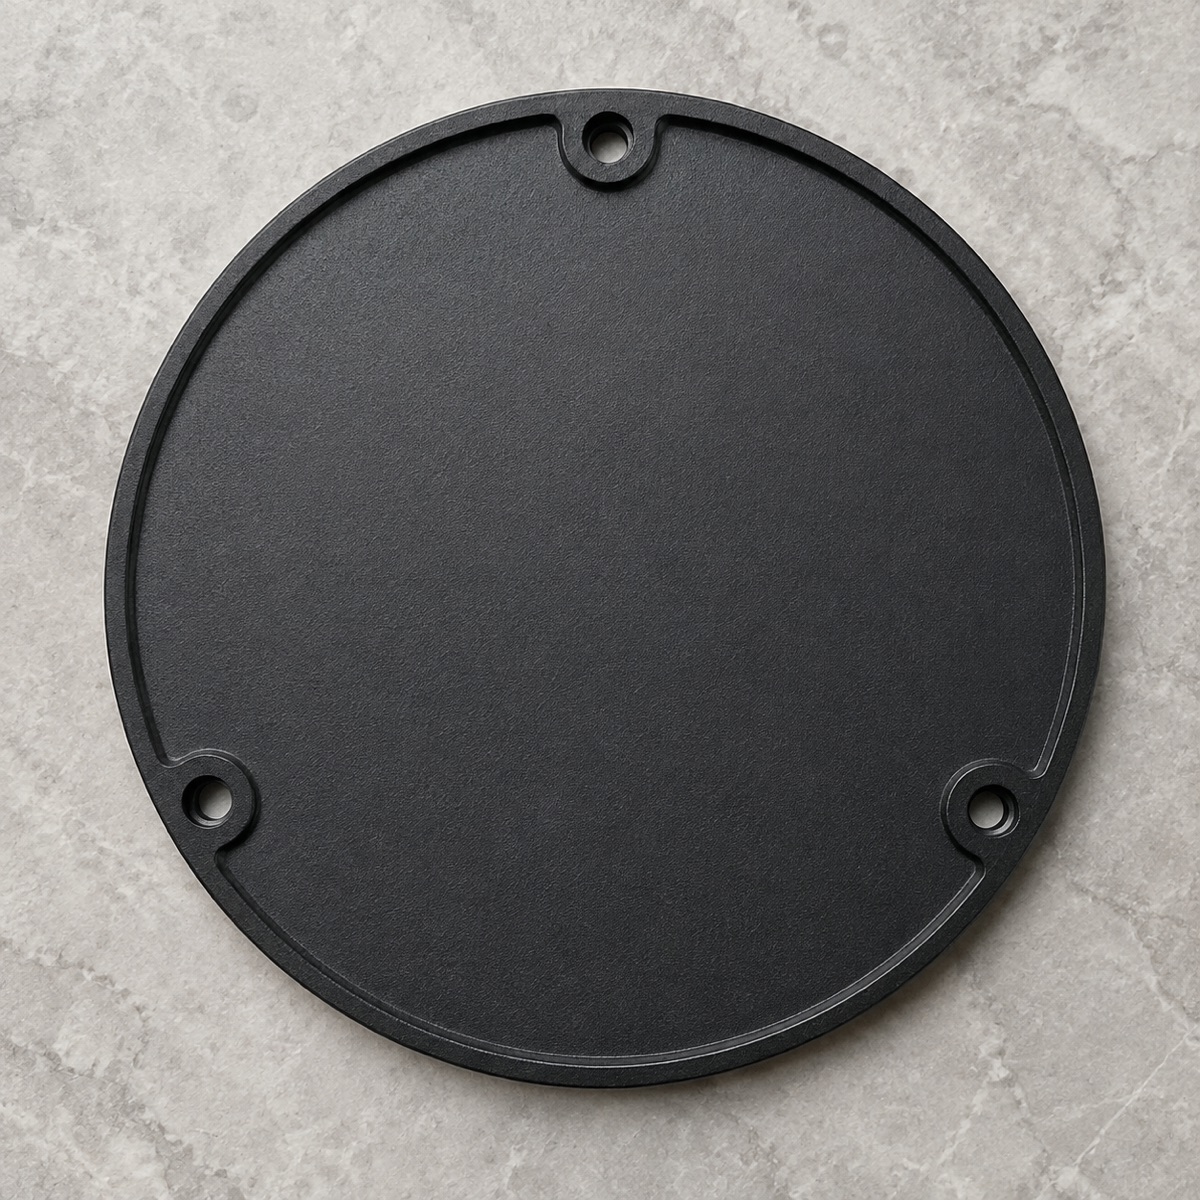
Die flache dünnwandige Abdeckung kombiniert eine Sichtfläche, eine schmale Randstufe und drei lokale Montagebutzen.
Kraftarm Stützen Und Die Reale Form Prüfen
Hohe Spannkraft ist für die dünne Wand ungeeignet. Konturauflage oder nachgiebige Spannung ermöglichen die Bearbeitung von Rand und Bohrungen nahe am natürlichen Zustand. Schnittlast, Wärme und Entgratdruck werden begrenzt, um Weißbruch und lokale Verformung zu vermeiden.
Geprüft werden Außenkontur, Randhöhe, Lage und Rechtwinkligkeit der Butzen, Wanddicke, Verzug und schwarze Optik. Eine Messung im freien Zustand ist aussagekräftiger als ein Ergebnis mit plan gedrückter Abdeckung.
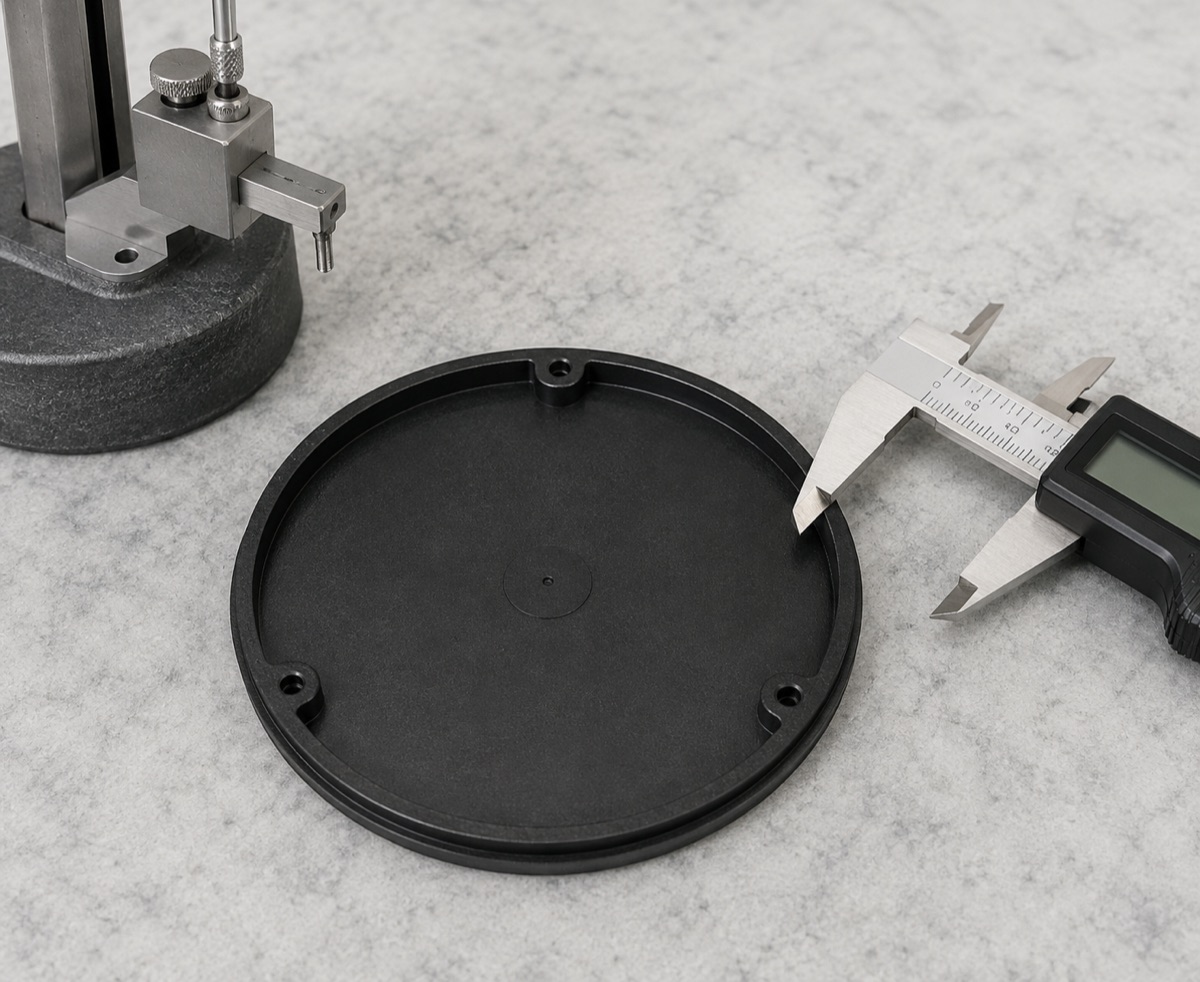
Kontur, Randhöhe, Butzenposition, Wanddicke und Verzug werden geprüft, ohne dass Vorrichtungskräfte die reale Form verdecken.
Einbauprüfung Bereits Beim Prototyp
Eine praktische Montageprüfung zeigt, ob Anziehen den Rand anhebt, Bohrungsbereiche aufhellt oder innere Teile berührt. Sie findet Probleme, die einzelne Maße übersehen können, und reduziert spätere Serienänderungen.
Schwarzes ABS reagiert empfindlich auf Kratzer, Fingerabdrücke, Randgrate und Spannungsweißbruch. Mattgrad, Feinstruktur und Kratzfestigkeit sollten während der Prototypenphase vereinbart werden.
Lieferzeit Und Oberflächenschützende Verpackung
Prototypen werden typischerweise mit 4 bis 7 Arbeitstagen bewertet, Kleinserien mit 7 bis 12. Lackierung, Strukturmuster oder Kratzanforderungen können den Zeitplan verlängern, da die Optik separat freigegeben wird.
Jede Abdeckung wird einzeln in Schaum gestützt. Sichtfläche, dünner Rand und Montagebutzen bleiben vor Reibung und Druck geschützt. Verpackung gehört zur Sichtkontrolle: Maßlich nutzbare Teile sind nicht akzeptabel, wenn Transport die Oberfläche beschädigt oder verformt.
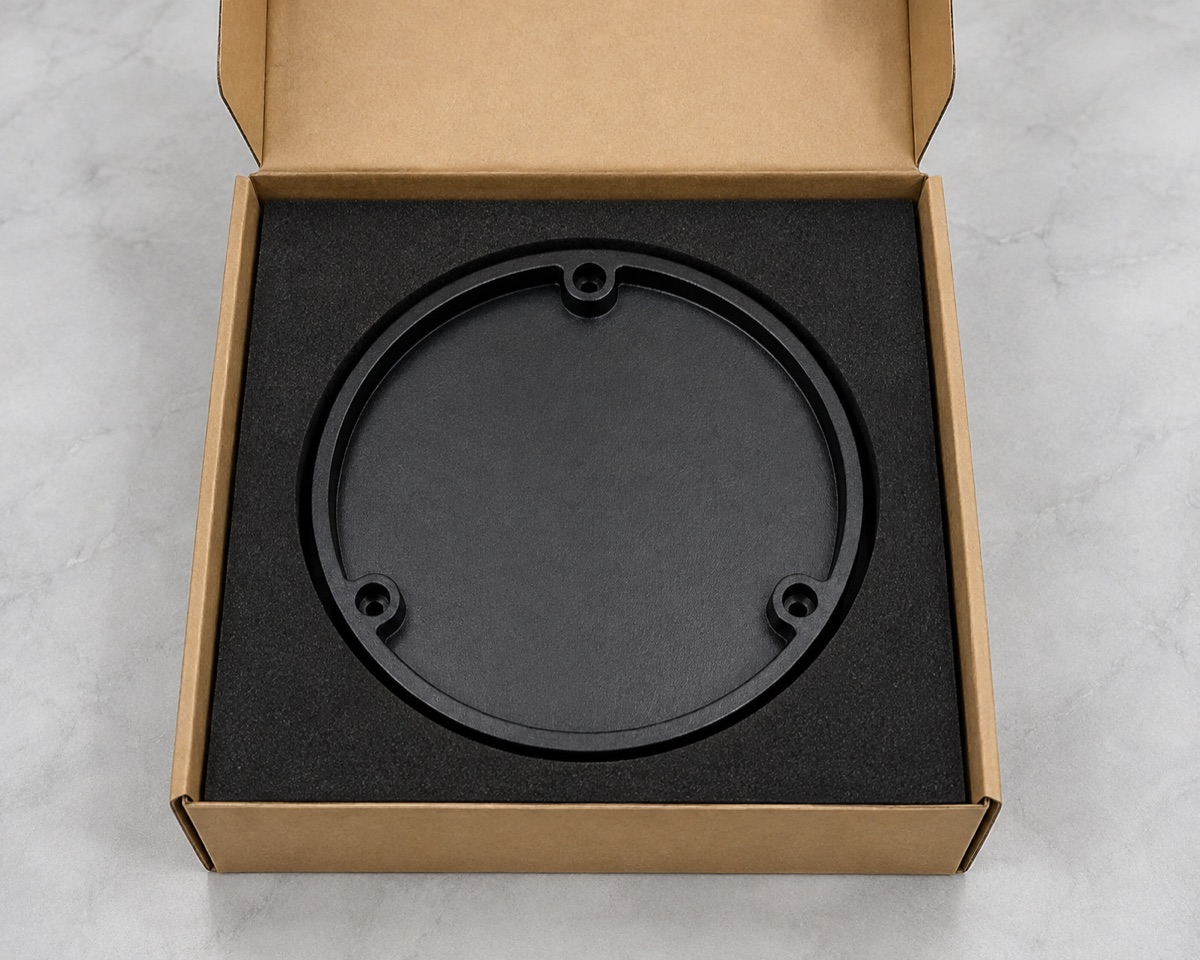
Die Einzelauflage schützt Sichtfläche, dünnen Rand und Montagebutzen vor Reibung, Druck und Transportverformung.
Zusammenfassung der Fallstudie
Im Kern ging es nicht nur um eine runde Abdeckung. Dünner Rand, Montagebutzen und schwarze Optik mussten im freien Zustand stabil bleiben. Prozessplanung, Prüfung, Einbaukontrolle und Verpackung wurden deshalb als gemeinsames Liefersystem behandelt.
FAQ
Warum wird eine dünne ABS-Abdeckung frei gemessen?
Vorrichtungskräfte können Verzug verdecken. Die freie Prüfung zeigt die Form, die den realen Montagespalt bestimmt.
Kann ABS wie Aluminium schwarz eloxiert werden?
Nein. Die schwarze Optik entsteht durch Harzfarbe, Lack, Textur oder ein anderes geeignetes Kunststoffverfahren.
Warum ist eine Einbauprüfung trotz passender Maße nötig?
Das Anziehen kann Randabhebung, Butzenspannung, Weißbruch oder Kollisionen zeigen, die Einzelmaße nicht erfassen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.