
Dieser kreisförmige Verbindungsflansch wirkt geometrisch einfach, positioniert und verschraubt jedoch zwei Module eines Robotergelenks. Die Aufgabe besteht nicht nur darin, alle Bohrungen herzustellen: Zentralbohrung, gestufte Stirnfläche und zwei umlaufende Bohrbilder müssen in einer stabilen Bezugsbeziehung bleiben.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Robotergelenk-Komponente / runder Verbindungsflansch der fünften Achse |
| Material und Oberfläche | Aluminium 6061, 180er-Strahlen und schwarzes Eloxal |
| Kritische Merkmale | Zentralbohrung, Stufenfläche, äußeres Montagebild, inneres Gewindebild und gleichmäßige Fasen |
| Lieferfokus | Ebenheit im freien Zustand, Eloxaloptik, kombinierte Prüfung und Einzelschutz in Schaum |
Funktionsbezüge Zuerst Festlegen
Vor der Programmierung bestimmt OEMach, welche Bohrung das Modul positioniert, welche Fläche anliegt und welcher Lochkreis die Klemmkraft erzeugt. Diese Funktionen legen Aufspannung, Werkzeugweg und Prüfreihenfolge fest.
Eine instabile Zentralbohrung verändert die Modulposition. Wandert die Winkelbeziehung zwischen äußerem und innerem Bohrbild, werden Schrauben ungleich belastet. Auch die Stufenfläche kann Anlage oder Freiraum bilden; Grate und Partikel am Stufengrund sind daher nicht nur optische Fehler.
Bearbeitungsroute: Die Zentrumsbeziehung Stabilisieren
Zunächst entstehen parallele Flächen und ein zuverlässiger Zentrumsbezug. Beim Schruppen bleibt Aufmaß an Außenkontur und Stufen. Nach der Stabilisierung werden Zentralbohrung, äußeres Montagebild und inneres Gewindebild in einer konsistenten Positionierung fertiggestellt.
Beide kreisförmigen Muster möglichst in einer Aufspannung zu fertigen reduziert Winkelfehler durch Wenden. Fasen entfernen Grate, ohne Schraubenauflage zu verkleinern oder nach dem schwarzen Eloxieren ungleichmäßige Glanzkanten zu erzeugen.
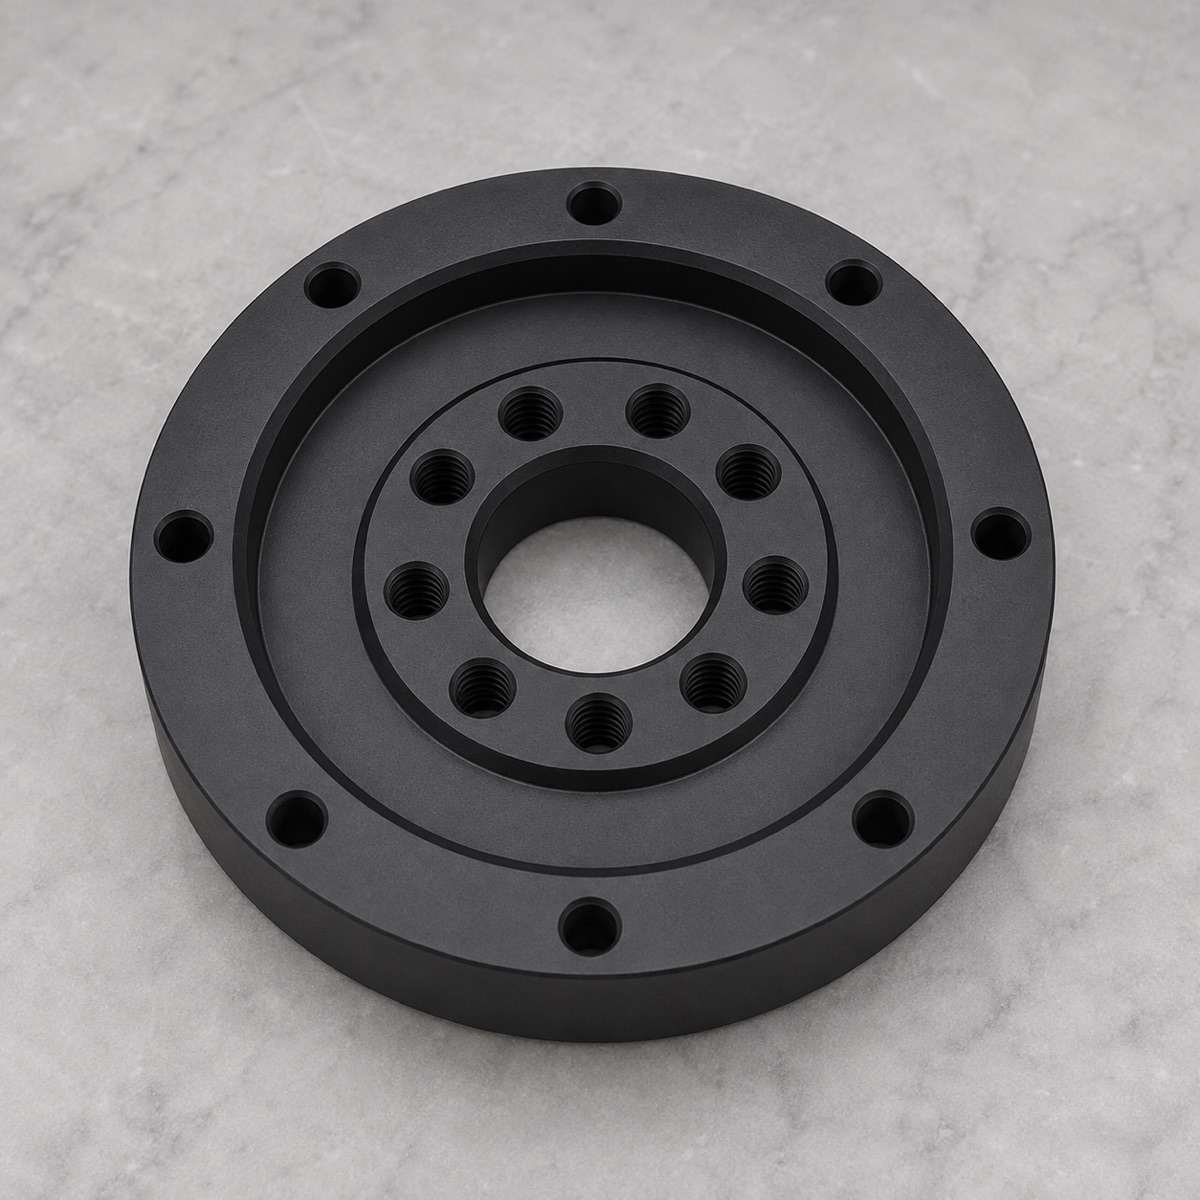
Zentralbohrung, Stufenfläche, äußeres Montagebild und inneres Gewindebild müssen als gemeinsame Montageschnittstelle funktionieren.
Stirnfläche Im Freien Zustand Kontrollieren
Ein dünner Rundflansch kann gespannt eben erscheinen und sich nach dem Lösen entspannen, wenn die Auflage ungleichmäßig ist. Dadurch ändert sich die reale Beziehung zwischen Zentralbohrung, Stufe und Bohrbildern.
Gleichmäßige Auflage und weiche Positionierung verteilen die Kräfte. Das Erstmuster wird gelöst und erneut geprüft, bevor die Serie weiterläuft. So wird die von der Vorrichtung erzwungene Form nicht mit dem Lieferzustand verwechselt.
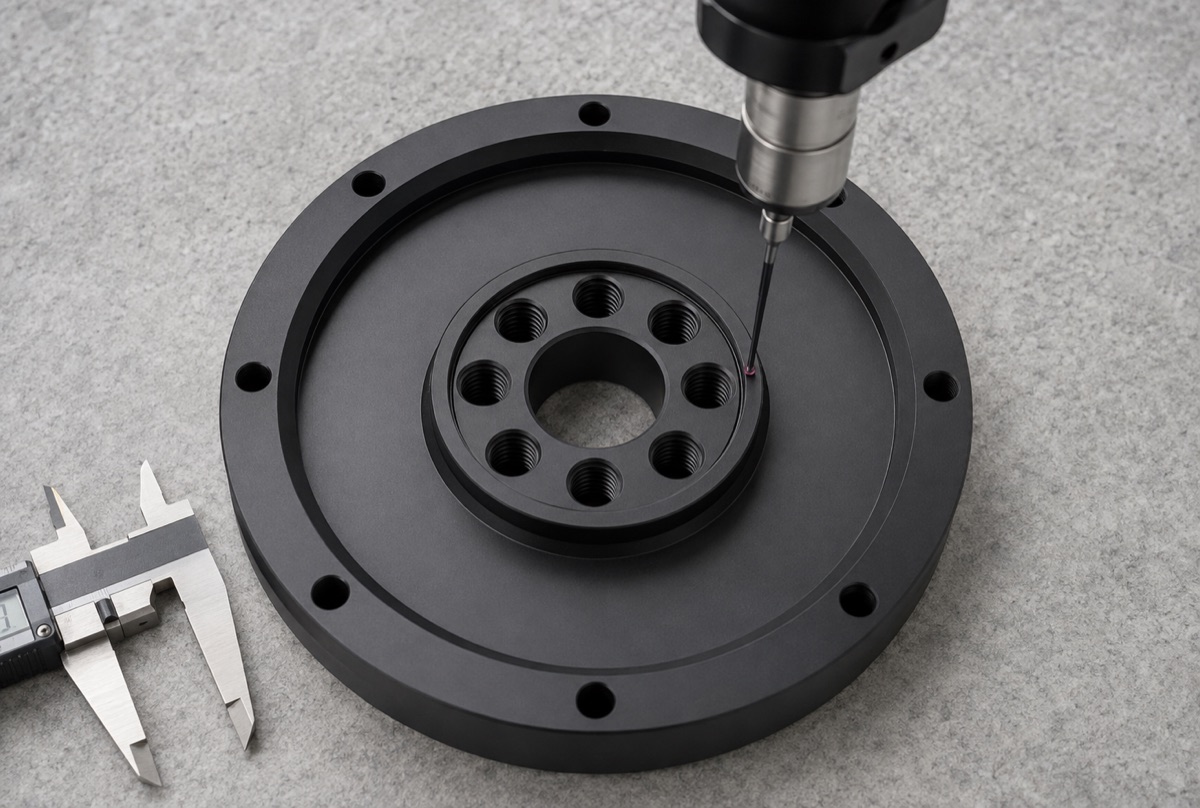
Die Erstmusterprüfung bewertet die gemeinsame Beziehung zwischen Zentrum, Stirnfläche, Stufen und beiden kreisförmigen Bohrbildern.
Prüfung Der Kombinierten Beziehung
Die Erstmusterprüfung umfasst Zentralbohrung, Ebenheit, Stufen, äußeres Bohrbild, innere Gewinde, Fasen und schwarze Optik. Entscheidend ist nicht eine einzelne Bohrung, sondern die gemeinsame Stabilität von Zentrum, Stirnfläche und Lochkreisen.
In der Serie werden Werkzeugverschleiß, Vorrichtungswiederholung und Bohrungskanten nach dem Eloxieren verfolgt. Die Form ist regelmäßig, doch der Kunde benötigt wiederholbares Montageverhalten.
Schwarzes Eloxal, Lieferzeit Und Verpackung
Schwarzes Eloxal verdeckt keine Fehler. Helle Bohrungskanten, Werkzeugspuren am Stufengrund und Kratzer können deutlicher werden. Vor der Beschichtung werden Sauberkeit, Fasen und Sichtflächen kontrolliert; danach Farbe, Rückstände und kritische Maße.
Prototypen werden typischerweise mit 5 bis 8 Arbeitstagen bewertet, Kleinserien mit 8 bis 12. Ein vollständiger Bohrungsbericht benötigt zusätzliche Prüfzeit. Jeder Flansch liegt einzeln in Schaum, um Stirnflächen, Bohrungskanten und schwarze Oberfläche zu schützen.
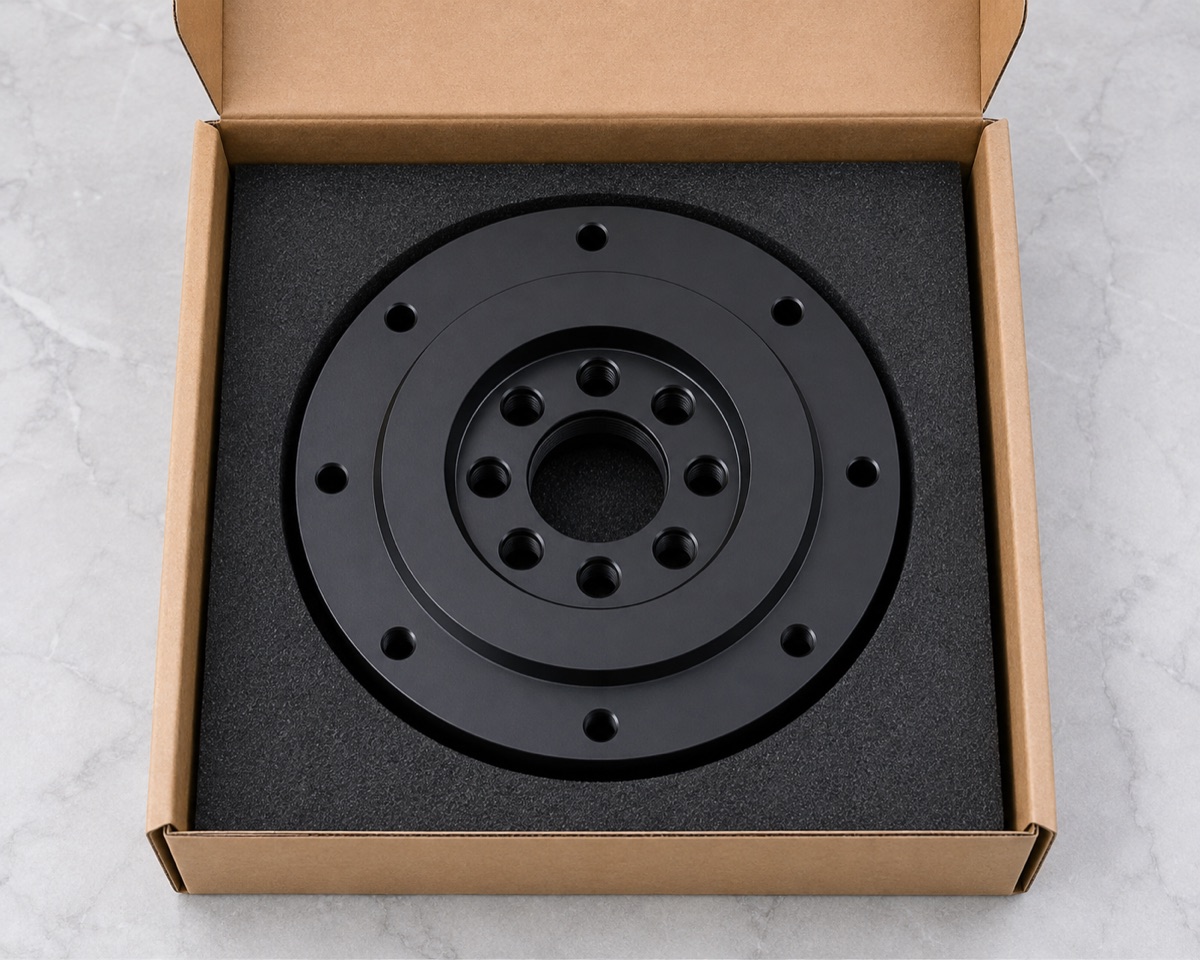
Konturgeschnittener Schaum schützt Stirnflächen, Bohrungskanten und schwarze Sichtflächen vor Stoß und Reibung.
Zusammenfassung der Fallstudie
Der Wert dieses Verbindungsflansches liegt in einer wiederholbaren Montagebeziehung zwischen Zentralbohrung, Stufenfläche und zwei Lochkreisen. Funktionsbezüge, kontrollierte Spannung, kombinierte Prüfung, Eloxalmanagement und Verpackung bilden einen geschlossenen Lieferprozess.
FAQ
Warum ist ein runder Roboterflansch anspruchsvoll?
Wegen der Beziehung zwischen Zentralbohrung, Stirnfläche und mehreren Lochkreisen. Einzelmerkmale können passen, während die Baugruppenbeziehung falsch ist.
Warum wird nach dem Ausspannen erneut geprüft?
Ungleichmäßige Auflage kann die Scheibe vorübergehend ebnen. Die Prüfung im freien Zustand zeigt montagewirksame Verformung.
Was wird nach schwarzem Eloxieren geprüft?
Kritische Passungen, Bohrungskanten, Gewinde, Rückstände, Farbgleichmäßigkeit und Kratzer auf Sichtflächen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.