
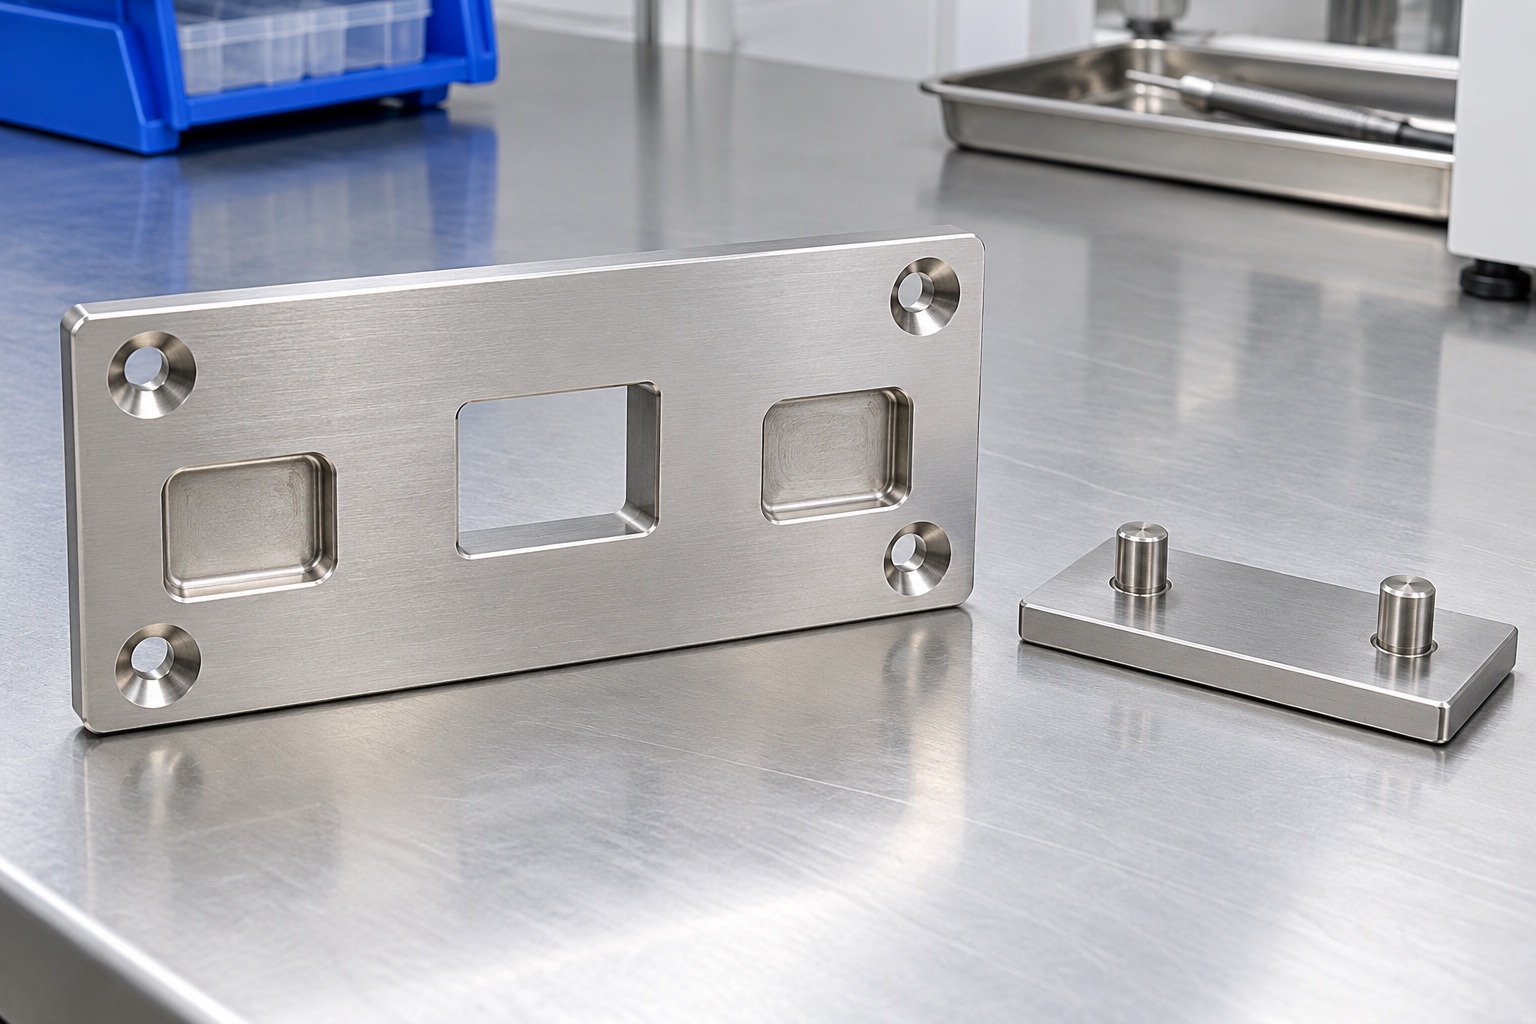
Eine beispielhafte Andockaufnahme
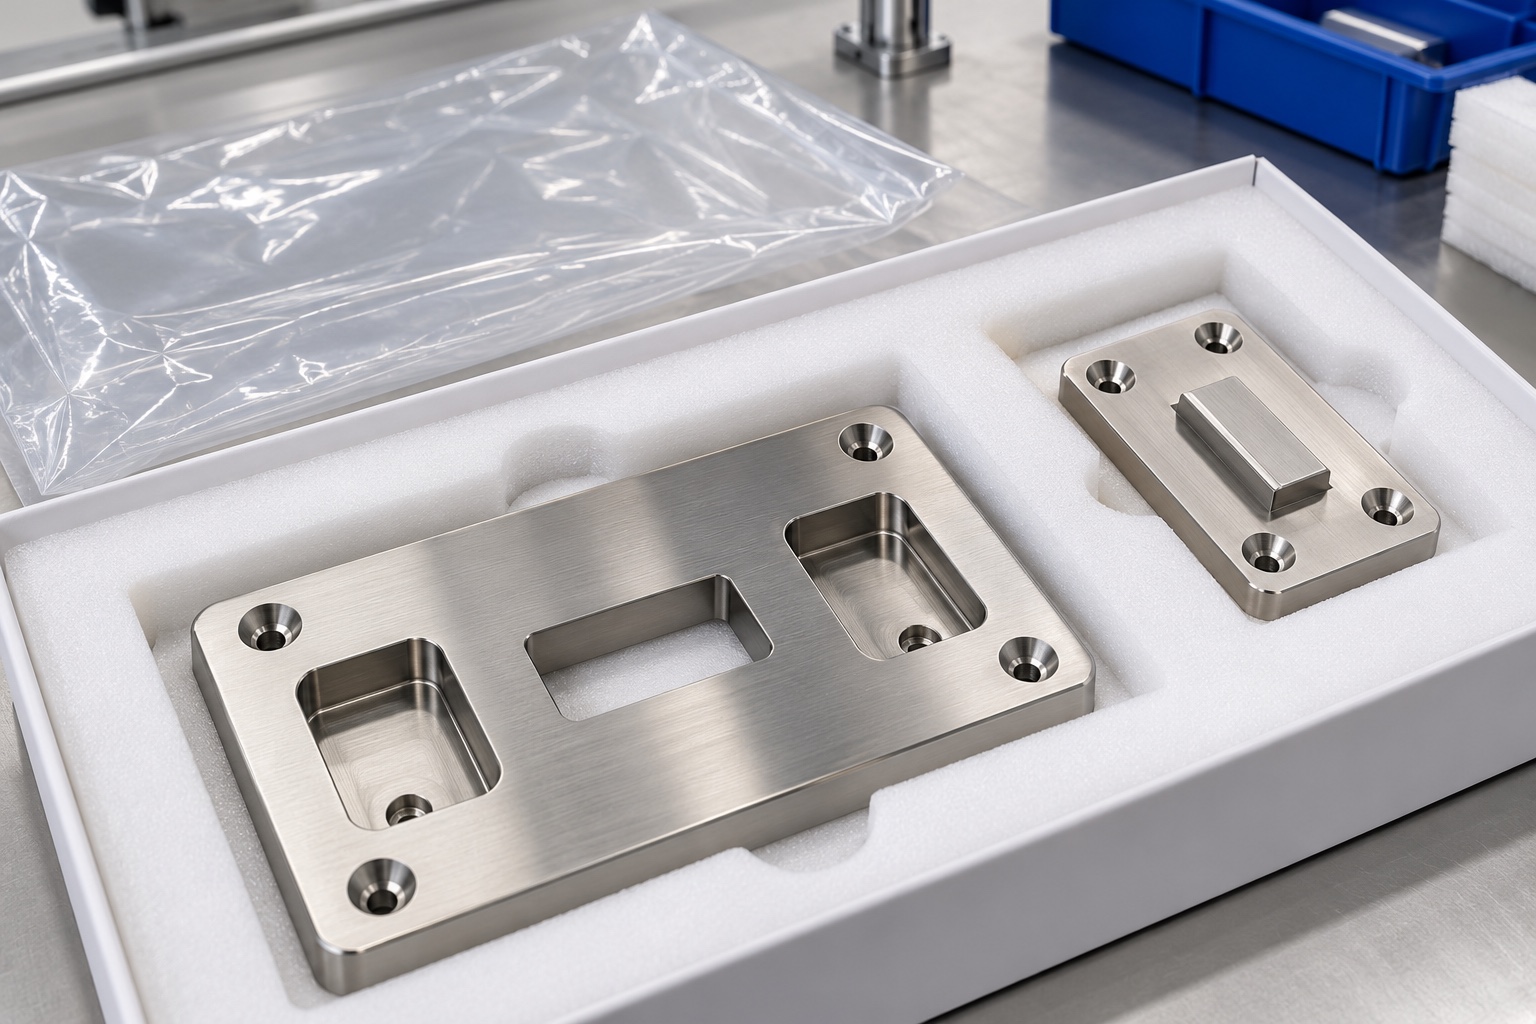
In diesem Beispiel wird eine vorgeschlagene Aufnahmeplatte aus 316L-Edelstahl mit Positionierungsaussparungen, einem Verriegelungsfreiraumfenster und einem Montagelochmuster für eine geräteseitige Docking-Schnittstelle betrachtet. Es handelt sich um einen repräsentativen Fertigungsplan, nicht um einen Bericht über eine gelieferte Kundenbestellung oder ein getestetes medizinisches Dockingsystem. Es werden keine Belastungswerte, Dauerfestigkeitsergebnisse, Zertifizierungen oder Gerätezulassungen beansprucht. Abbildungen zeigen mögliche Fertigungsschritte und keinen kontrollierten Produktionsbericht. Die endgültige Geometrie und der endgültige Umfang hängen von der vom Anlagenbesitzer genehmigten Zeichnung, den passenden Komponenten und den Installationsanforderungen ab, bevor ein Produktionsauftrag ausgeführt werden kann.
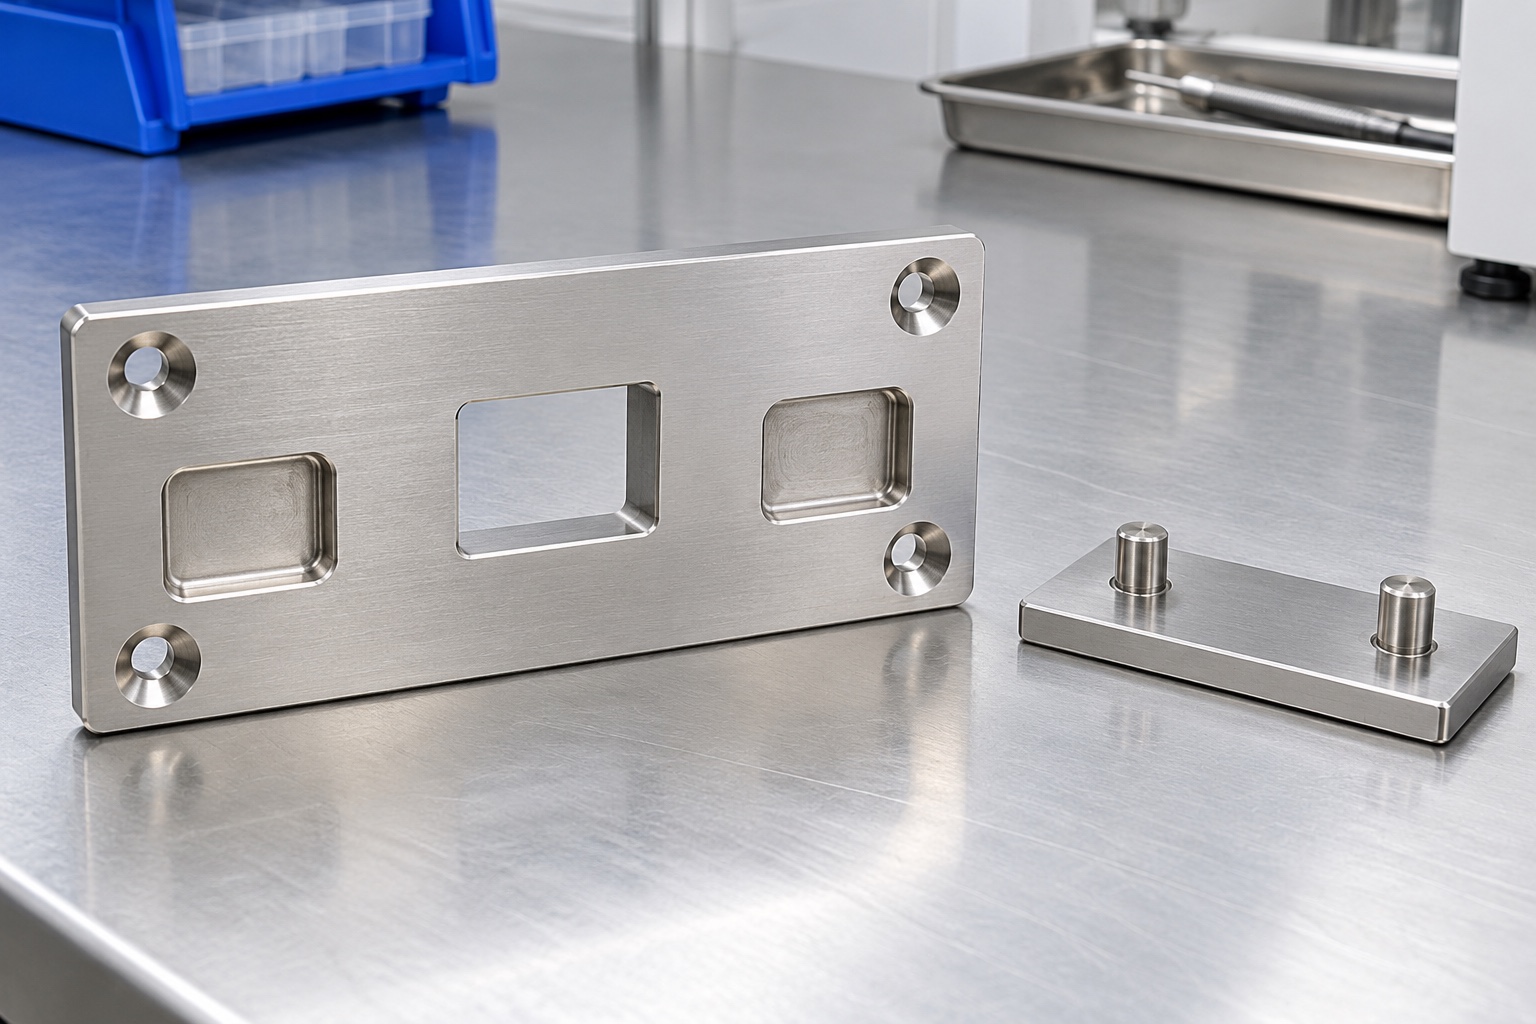
Die vollständige Gegenstückanordnung erfassen
Das Prüfpaket würde die Aufnahmezeichnung, das dreidimensionale Modell, Informationen zu den passenden Komponenten und genehmigte Haltehardware umfassen. Es würde die Montagefläche, die Einsteckrichtung und den erwarteten Wartungszugang identifizieren. Der Lieferant würde fragen, welche Merkmale die Position festlegen und welche für Halt oder Spiel sorgen. Ein Foto oder eine isolierte Plattenprobe würde diese Beziehungen nicht ausreichend definieren. Offene Fragen zum Bewegungsbereich, zum Eckabstand oder zum Zugang zu Befestigungselementen werden zur Genehmigung zurückgesendet. Im resultierenden Kostenvoranschlag wird angegeben, was in der Bearbeitung, der Inspektion und einem eventuell gesondert vereinbarten Montageversuch enthalten ist.
Den spezifizierten Edelstahl beibehalten
In der Rohstoffbestellung würden 316L, der erforderliche Zustand und die Dokumentation angegeben. Die Materialidentifikation bleibt beim Schneiden der Rohlinge und während der gesamten Bearbeitung erhalten. Eine optisch ähnliche Edelstahlplatte würde ohne Genehmigung nicht ersetzt werden. Bei der Materialauswahl in diesem Beispiel handelt es sich um eine Designvorgabe und nicht um einen Nachweis der Korrosionsbeständigkeit in jeder Reinigungsumgebung oder einer bestimmten sicheren Belastung. Das Ausrüstungsteam bliebe für die Anwendungseignung verantwortlich. Die Rolle des Lieferanten besteht darin, die genehmigte Materialidentität aufrechtzuerhalten und die spezifizierte Komponente mit dem vereinbarten Nachweispaket herzustellen.
Stabile Montagereferenzen herstellen
Der Herstellungsweg würde mit der Festlegung der Referenzflächen beginnen, die zur Zuordnung der Montageebene erforderlich sind, sowie mit der Lage der Positionieraussparungen und Verriegelungsfenstern. Die Werkstückspannung würde den Rohling stützen, ohne ihn in eine irreführende Form zu zwingen. Späne unter Aufspannkontakten würden kontrolliert, da sie die Referenzübertragung verändern können. Zwischenkontrollen würden helfen, die Route vor kritischen Fertigbearbeitungen zu bestätigen. Wenn eine Anforderung für den freien Zustand gelten würde, würde diese nach dem Lösen der Klemmen gemessen. Eine definierte Überprüfung des installierten Zustands könnte separat hinzugefügt werden, sie würde jedoch nicht stillschweigend die Abnahmeanforderungen der Zeichnung für den freien Zustand ersetzen.
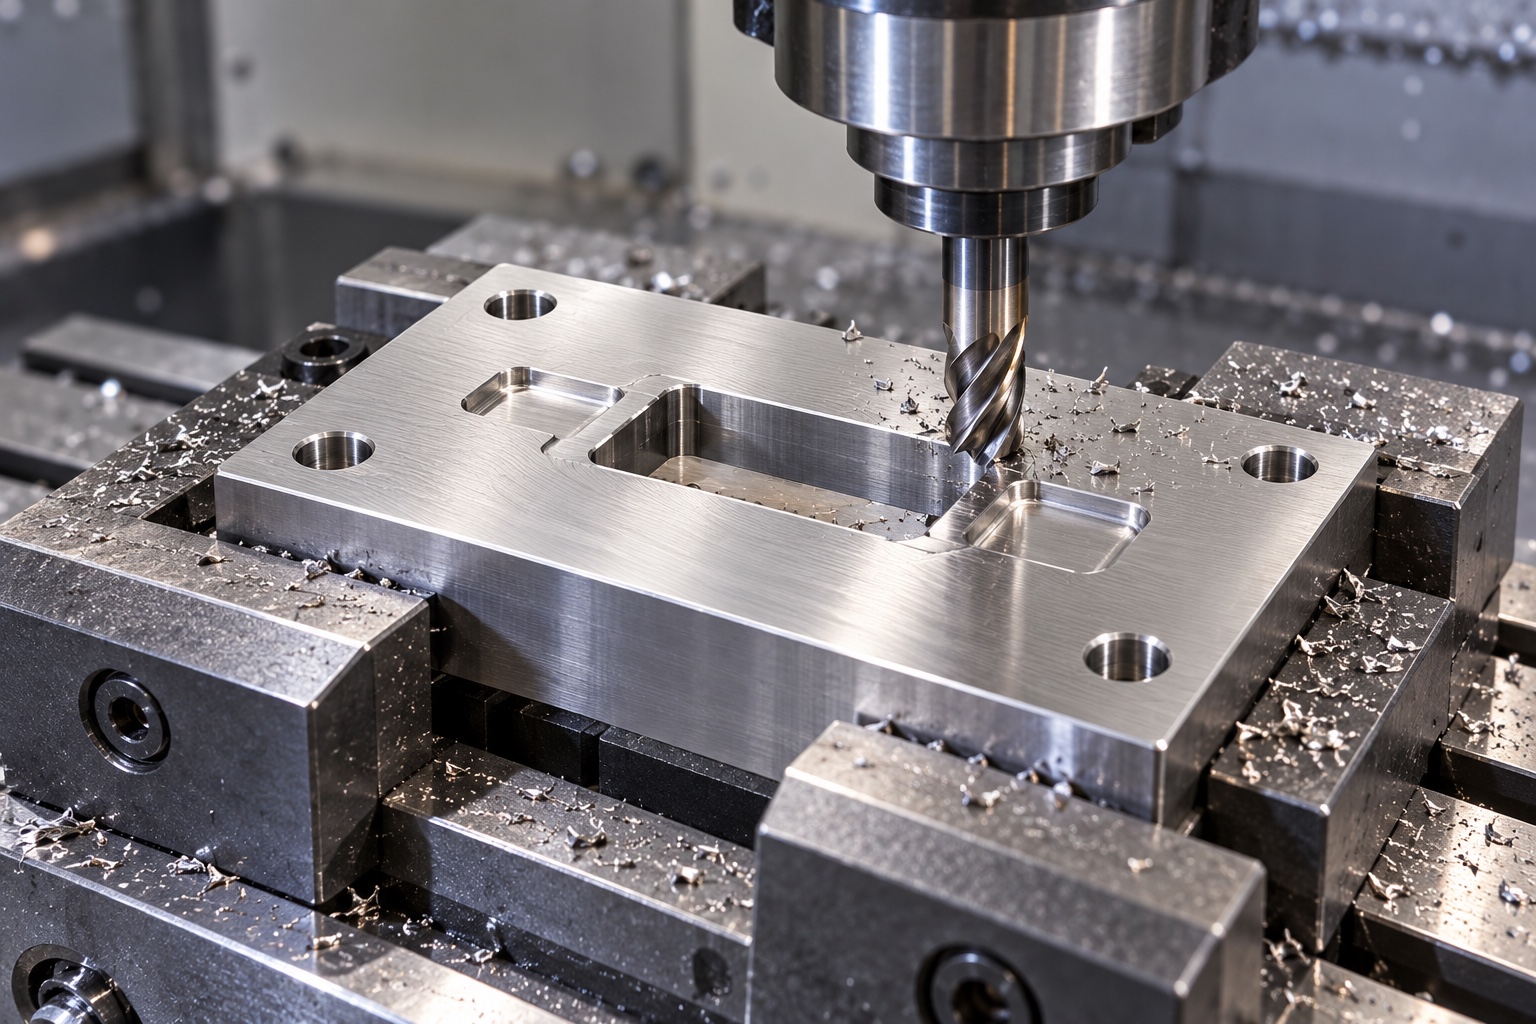
Positionieraussparungen bearbeiten
Die Positionierungsaussparungen würden in Bezug auf das genehmigte Referenzschema bearbeitet, wobei der Werkzeugzugang und die Inneneckengeometrie zuvor überprüft würden. Ihre Funktion würde von den Gegenstückmerkmalen abhängen, daher würde die Route sie nicht als dekorative Taschen behandeln. Durch die Nachbearbeitung würden die erforderlichen Kontaktflächen erhalten und unkontrollierte Übergänge an Übergängen vermieden. Wenn eine Werkzeugbeschränkung einen anderen Innenradius erfordert, wird diese Änderung vor der Produktion genehmigt. Der Prüfplan würde dann die relevanten Größen- und geometrischen Beziehungen prüfen, anstatt die Aussparungen nur deshalb zu akzeptieren, weil die Gegenprobe scheinbar in sie eindringt.
Das Verriegelungsfenster öffnen und fertigbearbeiten
Bei der Bearbeitung des Verriegelungsfensters würde die lokale Abstützung erhalten bleiben und gleichzeitig die genehmigte Öffnungs- und Eckgeometrie erzeugt werden. Der Spielraum würde anhand der Bewegung der Hardware und nicht nur anhand ihrer endgültigen Ruheposition überprüft. Durch die vorgeschlagene Route würden Grate und lose Späne von verdeckten Kanten und der Unterseite ferngehalten. Ein Bearbeitungslieferant würde das Fenster nicht ohne weiteres vergrößern, um einen nicht spezifizierten Riegel passend zu machen. Jeder Eingriff würde zu einer technischen Klarstellung führen, wobei die genehmigte Überarbeitung bei Bedarf aktualisiert würde. Das benutzerdefinierte Fenster würde keine Leistungsansprüche von einem gekauften Riegelkatalog erben.
Das Befestigungsbohrbild vervollständigen
Montagelöcher, Zylinder- oder Kegelsenkungen werden gemäß der kontrollierten Zeichnung erstellt und mit den funktionalen Referenzen verknüpft. Die Überprüfung würde die genehmigte Schraubenkopfgeometrie und den Zugang für das vorgesehene Installationswerkzeug umfassen. Eine scheinbar geringfügige Änderung an einer Senkung kann sich auf den Sitz oder den verfügbaren Freiraum auswirken und wird daher nicht als kosmetische Anpassung behandelt. Lochaustritte würden auf Grate untersucht, insbesondere in der Nähe von Oberflächen, die mit der Stützstruktur zusammenpassen. Der Lieferant würde alle ungelösten Unterschiede zwischen Modell und Zeichnung dokumentieren, bevor er eine Produktionsentscheidung trifft.
Den spezifizierten Oberflächenprozess anwenden
Das Beispiel könnte eine spezifizierte Endbehandlung umfassen, wenn dies aufgrund des Gerätedesigns erforderlich ist, wobei die Prozessdokumentation und die Endzustandsprüfung im Voraus vereinbart werden müssen. Es wird kein universeller Passivierungsweg vorgeschrieben und es wird auch nicht davon ausgegangen, dass eine glänzende Oberfläche ein Beweis für Sauberkeit ist. Durch die Kantenbehandlung bleibt die Positionierungsgeometrie erhalten und gleichzeitig werden unerwünschte Grate an den Fenster- und Montagemerkmalen entfernt. Jegliche Markierung würde nur in genehmigten Bereichen angebracht. Eine geänderte Behandlungsquelle oder ein überarbeiteter Reinigungsprozess würden anhand der akzeptierten Komponentenkonfiguration überprüft, anstatt als nicht erfasste Lieferantenpräferenz übernommen zu werden.
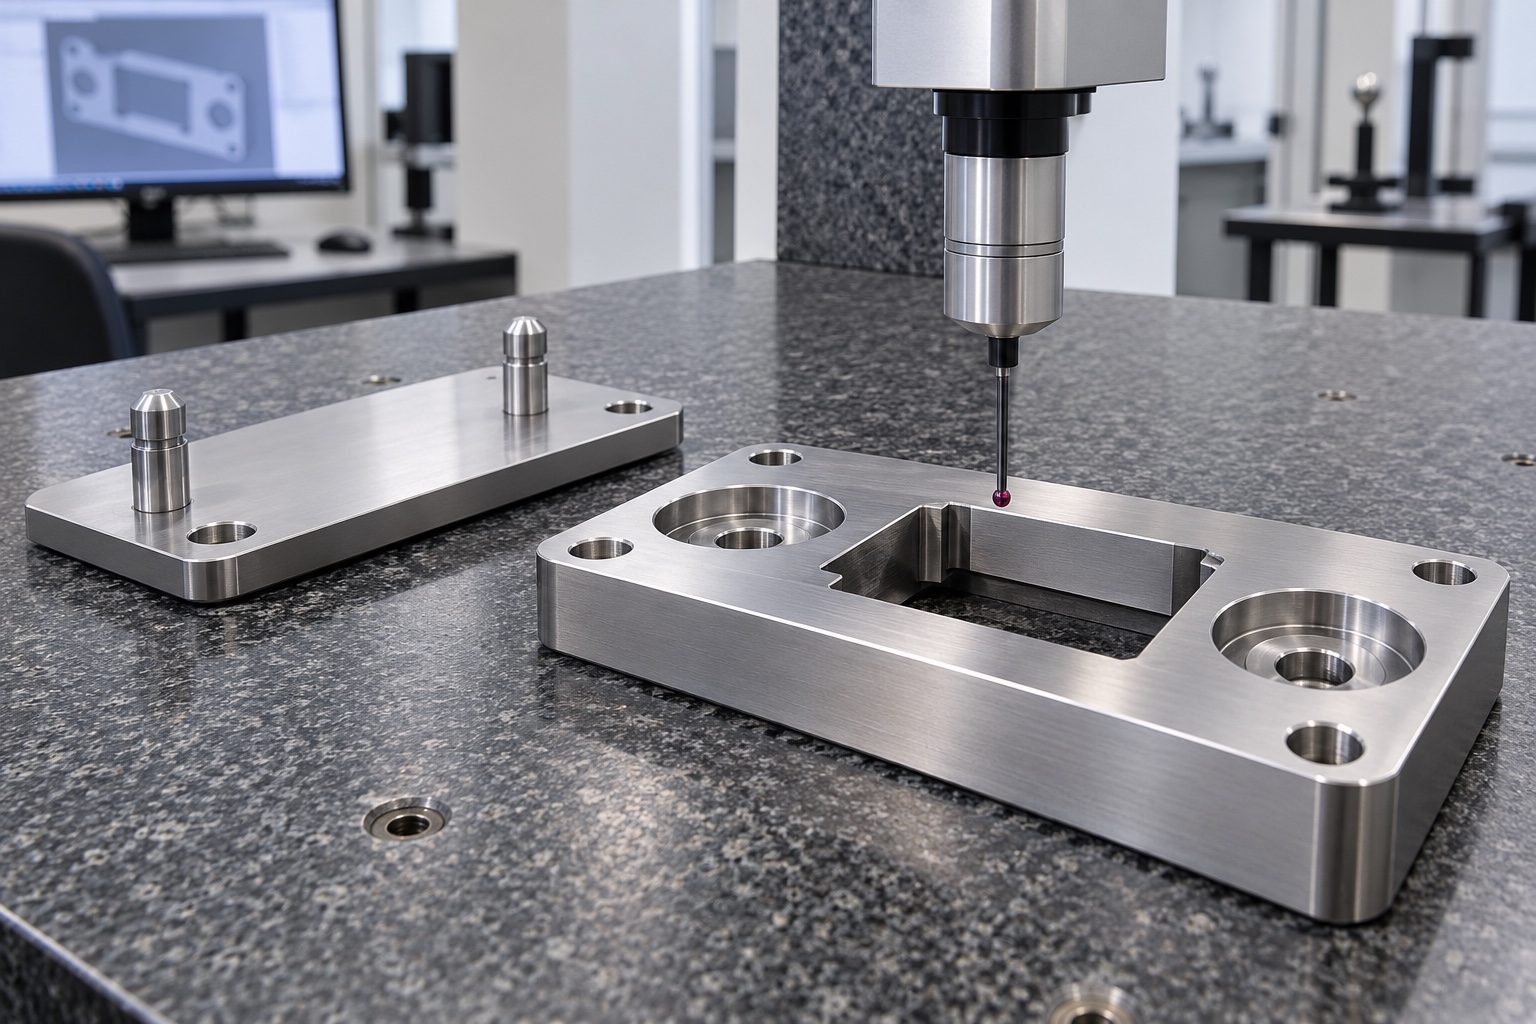
Einen zeichnungsbezogenen Prüfbericht erstellen
Der Bericht würde die Zeichnungsrevision, das Materiallos und die nummerierten Merkmale identifizieren. Es würde die relevanten Montageebenenbeziehungen, die Positionierung der Aussparungsgeometrie und den Riegel-Fenster-Abstand abdecken. Die Messmethode würde für den tatsächlichen Bedarf ausgewählt und die Stütz- und Referenzbedingungen erfasst. Es wird kein numerisches Prüfergebnis dargestellt, da für dieses Beispiel kein Produktionsmuster oder Messprotokoll geliefert wurde. Ein Dimensionsbericht könnte die Komponentenabnahme innerhalb des vereinbarten Kaufumfangs unterstützen, würde jedoch nicht die Haltekapazität, das Ermüdungsverhalten oder den Sicherheitsstatus des Medizinprodukts des Dockingsystems ermitteln.
Eine optionale Montagevorführung definieren
Im Rahmen einer separat vereinbarten Vorführung könnten identifizierte passende Hardware verwendet werden, um das Einsetzen, den Sitz, den Verriegelungsspielraum und das Entfernen im Rahmen eines schriftlichen Verfahrens zu überprüfen. In der Aufzeichnung sind die Revision der Aufnahme und die Montageanordnung aufgeführt. Es würde nicht als Belastungs- oder Dauerhaltbarkeitqualifikation bezeichnet werden, es sei denn, diese Tests würden ausdrücklich vom verantwortlichen Programm definiert und durchgeführt. Wenn es an einer unbeabsichtigten Stelle zu einem Kontakt kam, dokumentierte das Team dies, bevor die Aufnahme oder die Gegenkomponente ausgetauscht wurde. Die manuelle Anpassung eines Musters würde weder die kontrollierte Zeichnung ersetzen noch ein Beweis dafür sein, dass sich alle zukünftigen Baugruppen identisch verhalten werden.
Die Aufnahmegeometrie schützen
Der Verpackungsplan würde die Aufnahme und die zugehörigen Teile in schützenden Halterungen trennen und so Stöße von Metall auf Metall an den Positionierungsflächen verhindern. Nischen und Riegelfenster werden vor dem Verpacken entsprechend dem vereinbarten Umfang auf eingeklemmte Fremdkörper überprüft. Gewöhnlicher Transportschutz würde nicht als Sterilverpackung dargestellt. Identifikations-, Materialnachweise und Prüfdokumente würden weiterhin mit dem Los verbunden bleiben. Der Warenempfänger benötigt eine Entnahmemethode, bei der Funktionsoberflächen nicht an der Verpackungshardware kratzen. Wenn in der Bestellung ein Reinheitsakzeptanzniveau angegeben wäre, würde sich die vereinbarte Überprüfungsmethode vom visuellen Erscheinungsbild der Verpackung unterscheiden.
Die Wiederholkonfiguration freigeben
Der Nachbestellungsdatensatz würde die Zeichnungsrevision, Dokumente zu den Verbindungsschnittstellen, die Hardwarekonfiguration, den Materialzustand, den Oberflächenprozess und die Prüfanforderungen speichern. Jegliche Änderungen am Prototyp bedürfen einer schriftlichen Genehmigung, bevor sie in die Produktion übernommen werden. Eine spätere Änderung der Stützstruktur, des Riegels oder der Installationsmethode würde eher eine Überprüfung der Schnittstelle als eine automatische Wiederholung der früheren Teilebeschreibung auslösen. Dieses repräsentative Beispiel bietet einen praktischen Einkaufsrahmen für CNC-Komponenten medizinischer Geräte: Definieren Sie Geometrie und Nachweise klar, bewahren Sie die Konfigurationskontrolle und vermeiden Sie die Behauptung eines abgeschlossenen Validierungsprogramms, wenn keines dokumentiert wurde.
Technischer Herstellerhinweis: southco.com.
FAQ
Ist dies ein geliefertes und unter Last geprüftes Andocksystem?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel für eine vorgeschlagene Empfängerplatte. Eine tatsächliche Lieferung an den Kunden, eine gemessene Belastbarkeit, ein Dauerhaltbarkeitergebnis, eine Zertifizierung oder eine Validierung medizinischer Geräte werden nicht behauptet.
Welche Unterlagen definieren die Aufnahmeschnittstelle?
Der genehmigten Zeichnung und dem genehmigten Modell sollten Passgeometrie, Halteteile und Installationsinformationen beigefügt sein. Die Überprüfung muss Positionierungs-, Halte- und Bewegungsspielräume ermitteln und darf sich nicht nur auf das Aussehen verlassen.
Darf die Fertigung den Inneneckenradius ändern?
Nicht ohne Zustimmung, wenn es die kontrollierte Geometrie betrifft. Beschränkungen des Werkzeugzugriffs sollten während der Fertigungsprüfung behoben werden, und jede akzeptierte Änderung muss sich in den Zeichnungs- und Prüfanforderungen widerspiegeln.
Was würde der Erstmusterbericht belegen?
Der Bericht würde die vereinbarten Zeichnungsmerkmale, Bezüge und Prüfbedingungen des gefertigten Bauteils dokumentieren. Er allein belegt weder die Haltekapazität noch die Sicherheit der vollständigen Andockbaugruppe.
Kann eine Montagevorführung separat vereinbart werden?
Ja, mit identifizierten Gegenstücken, einem schriftlichen Verfahren und expliziten Akzeptanzkriterien. Einführ- und Spielkontrollen bleiben von der Belastungs-, Dauerhaltbarkeit- und Ausrüstungsqualifikation getrennt, es sei denn, diese werden gesondert genehmigt.
Was bleibt bei Wiederholfertigung kontrolliert?
Bewahren Sie die genehmigte Revision, die passende Hardware, den Materialzustand, die Endbehandlung und den Inspektionsplan auf. Überprüfen Sie Änderungen an Installations- oder Verriegelungskomponenten, bevor Sie davon ausgehen, dass die vorherige Empfängerkonfiguration weiterhin angemessen ist.
tanghangyun@oemach.com