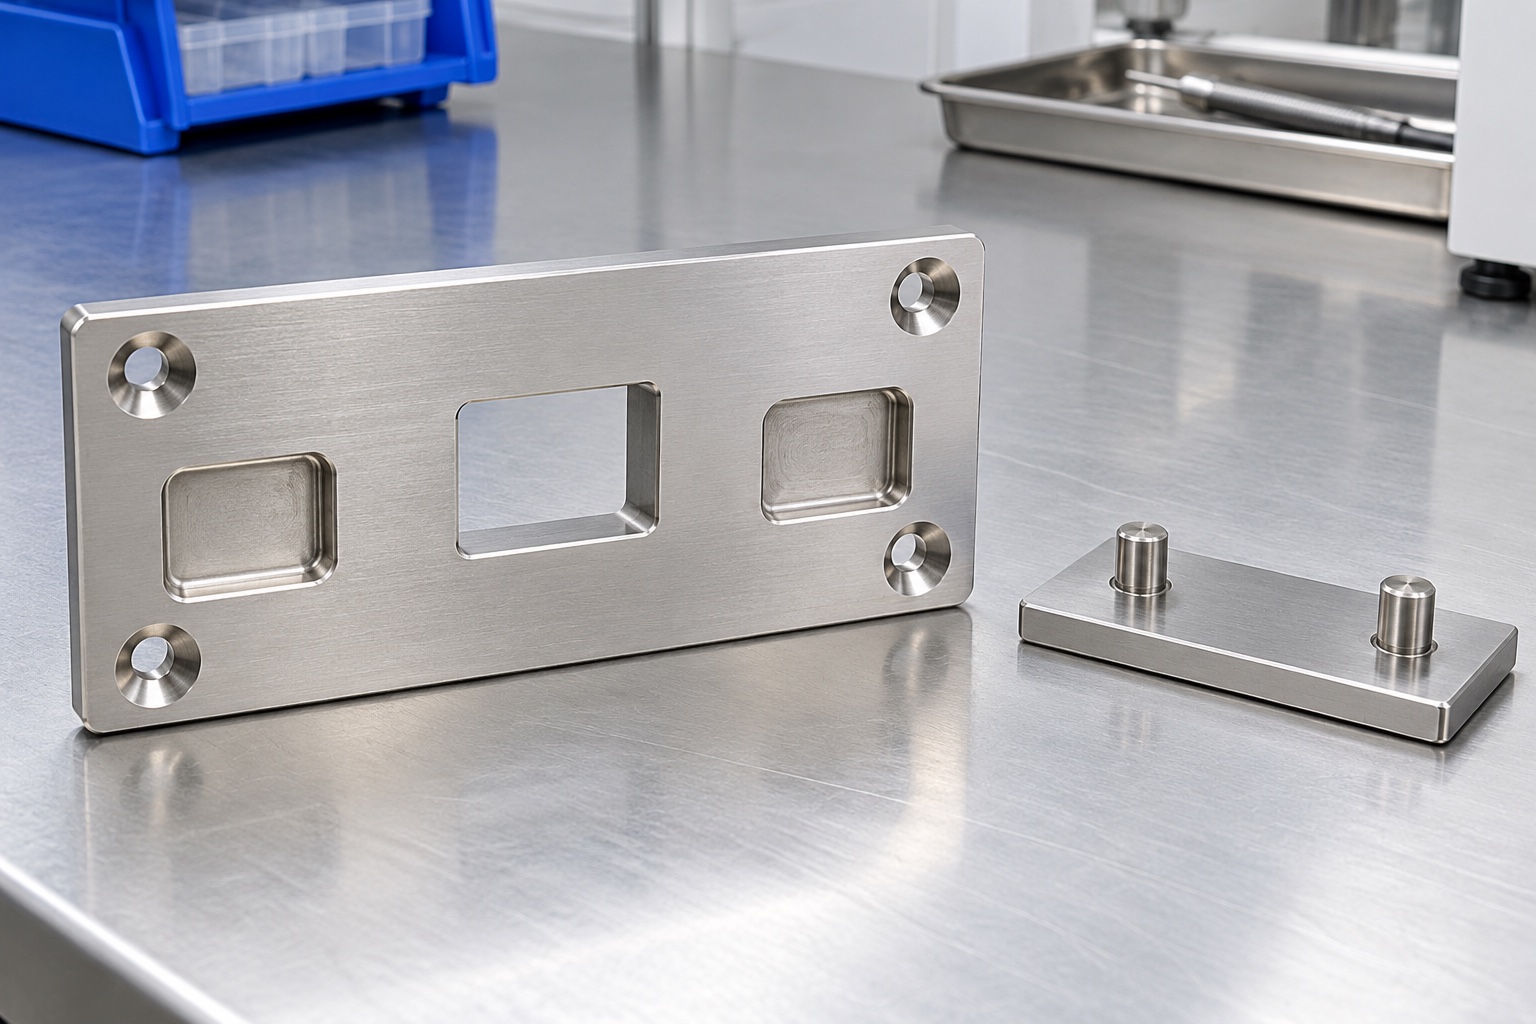
Un concepto representativo de receptor
Este ejemplo considera una placa receptora de acero inoxidable 316L propuesta con huecos de ubicación, una ventana de espacio libre para el pestillo y un patrón de orificios de montaje para una interfaz de acoplamiento del lado del equipo. Es un plan de fabricación representativo, no un informe de un pedido de cliente entregado o un sistema de acoplamiento médico probado. No se reclama ninguna clasificación de carga, resultado de resistencia, certificación o aprobación del dispositivo. Las ilustraciones muestran posibles etapas de fabricación en lugar de un registro de producción controlado. La geometría y el alcance finales dependerán del plano aprobado por el propietario del equipo, los componentes acoplados y los requisitos de instalación antes de que pueda procederse a una orden de producción.
Recopilar la configuración completa de acoplamiento
El paquete de revisión incluiría el plano del receptor, el modelo tridimensional, información del componente acoplado y hardware de retención aprobado. Identificaría la cara de montaje, la dirección de inserción y el acceso de servicio esperado. El proveedor preguntaría qué características establecen la posición y cuáles proporcionan retención o separación. Una fotografía o una muestra de placa aislada no definiría suficientemente esas relaciones. Las preguntas abiertas sobre el alcance de la moción, el espacio libre en las esquinas o el acceso a los sujetadores se devolverían para su aprobación. La estimación de costos resultante indicaría lo que se incluye en el mecanizado, la inspección y cualquier prueba de ensamblaje acordada por separado.
Conservar el acero inoxidable especificado
El pedido de materia prima identificaría el 316L, la condición y la documentación requeridas. La identificación del material se conservaría cuando se cortaran los piezas en bruto y durante todo el mecanizado. No se sustituirá una placa de acero inoxidable visualmente similar sin aprobación. La selección del material en este ejemplo es una aportación de diseño, no una prueba de resistencia a la corrosión en cada entorno de limpieza o de una carga segura particular. El equipo de equipamiento seguiría siendo responsable de la idoneidad de la aplicación. La función del proveedor sería mantener la identidad del material aprobado y producir el componente especificado con el paquete de pruebas acordado.
Establecer referencias de montaje estables
La ruta de fabricación comenzaría estableciendo las superficies de referencia necesarias para relacionar el plano de montaje, ubicando los huecos y el picaporte de la ventana. La sujeción soportaría la pieza en bruto sin forzarla a adoptar una forma engañosa. Los chips bajo los contactos de configuración estarían controlados porque pueden alterar la transferencia de referencia. Los controles intermedios ayudarían a confirmar la ruta antes de las operaciones críticas de finalización. Si un requisito se aplicara a la condición libre, se mediría después de soltar las abrazaderas. Se podría agregar por separado una verificación definida de las condiciones de instalación, pero no reemplazaría silenciosamente los requisitos de aceptación de condiciones libres del plano.
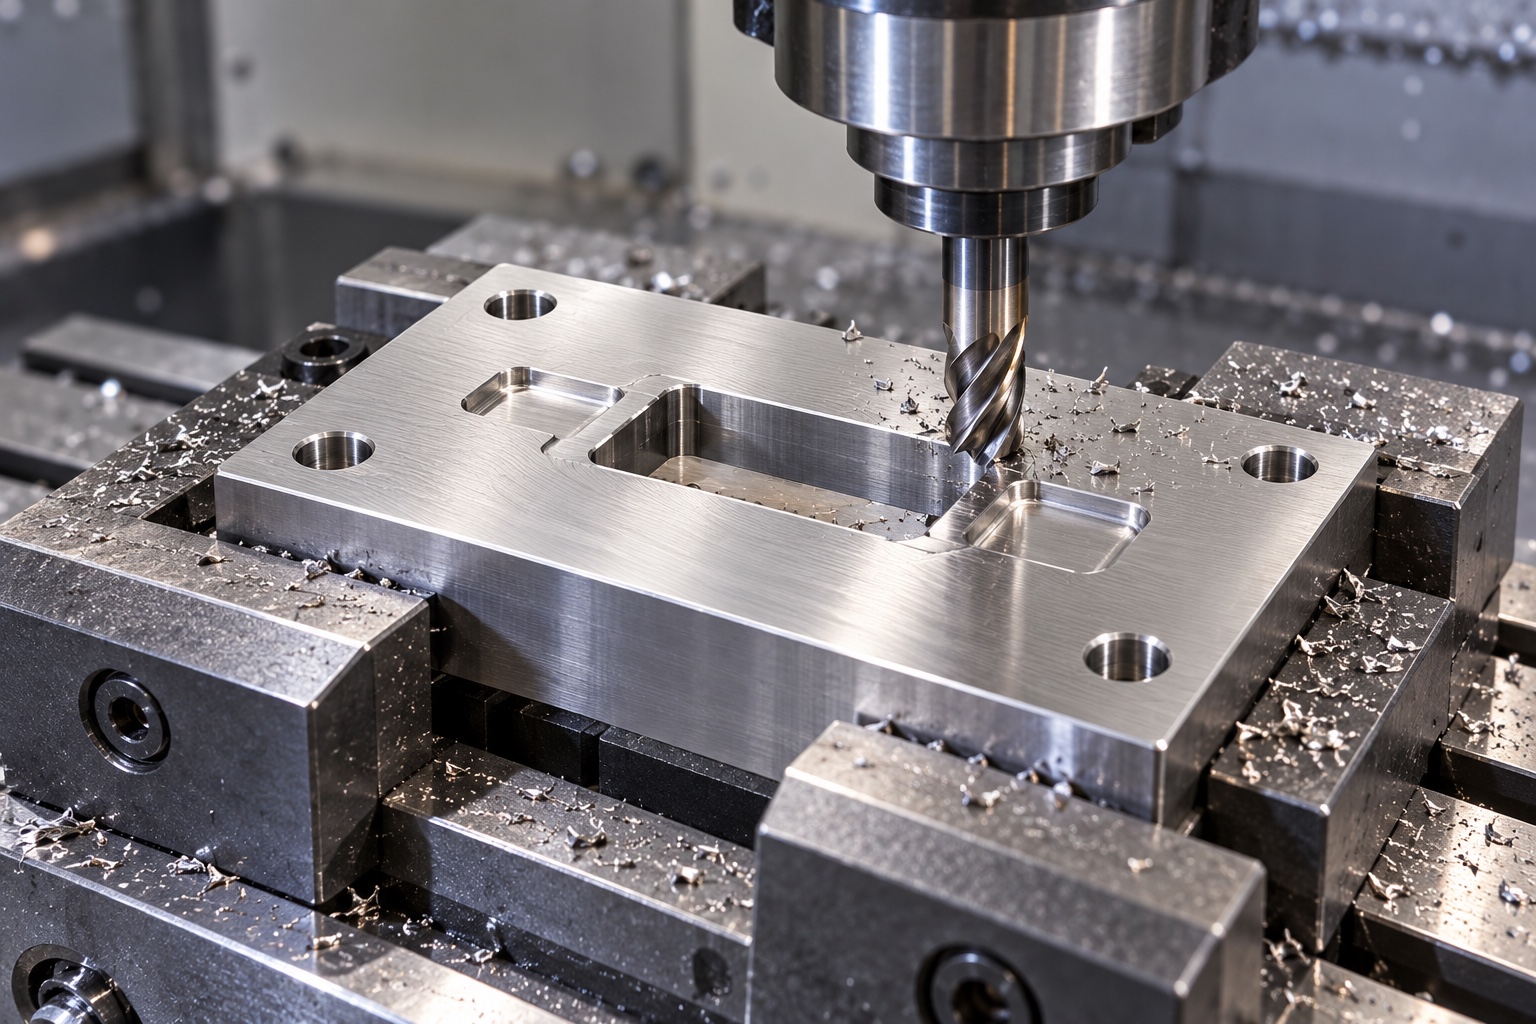
Mecanizar alojamientos de posicionamiento
Los huecos de ubicación se mecanizarían en relación al esquema de referencia aprobado, revisándose previamente el acceso a las herramientas y la geometría de las esquinas internas. Su función dependería de las características de acoplamiento, por lo que la ruta no los trataría como bolsillos decorativos. El acabado preservaría las superficies de contacto requeridas y evitaría la mezcla incontrolada en las transiciones. Si una limitación de herramienta requiriera un radio interior diferente, ese cambio se aprobaría antes de la producción. El plan de inspección verificaría entonces el tamaño relevante y las relaciones geométricas en lugar de aceptar los huecos únicamente porque la muestra coincidente parecía entrar en ellos.
Abrir y acabar la ventana del cierre
La operación de la ventana con pestillo preservaría el soporte local y al mismo tiempo produciría la geometría de apertura y esquina aprobada. El espacio libre se revisaría para el movimiento del hardware y no solo para su posición de descanso final. La ruta propuesta mantendría rebabas y virutas sueltas alejadas de los bordes ocultos y de la parte inferior. Un proveedor de mecanizado no ampliaría la ventana informalmente para que encaje un pestillo no especificado. Cualquier interferencia se convertiría en una aclaración de ingeniería, y la revisión aprobada se actualizaría cuando fuera necesario. La ventana personalizada no heredaría las afirmaciones de rendimiento de un catálogo de pestillos comprado.
Completar el patrón de agujeros de montaje
Los agujeros de montaje, avellanados o avellanados se realizarán según el plano controlado y en relación con las referencias funcionales. La revisión incluiría la geometría aprobada de la cabeza del tornillo y el acceso a la herramienta de instalación prevista. Un cambio aparentemente menor en un avellanado puede afectar el asiento o el espacio libre disponible, por lo que no se trataría como un ajuste cosmético. Las salidas de los orificios se examinarían en busca de rebabas, especialmente cerca de las superficies que coinciden con la estructura de soporte. El proveedor documentaría cualquier diferencia no resuelta entre el modelo y el plano antes de tomar una decisión de producción.
Aplicar el proceso superficial especificado
El ejemplo podría incluir un tratamiento final específico si así lo requiere el diseño del equipo, con la documentación del proceso y la inspección del estado final acordadas de antemano. No prescribe una ruta de pasivación universal ni asume que un acabado brillante demuestra limpieza. El tratamiento de los bordes preservaría la geometría de ubicación y al mismo tiempo eliminaría rebabas no deseadas en la ventana y las características de montaje. Cualquier marca se colocaría únicamente en áreas aprobadas. Una fuente de tratamiento modificada o un proceso de limpieza revisado se compararían con la configuración de componentes aceptada en lugar de ser absorbidos como una preferencia del proveedor no registrada.
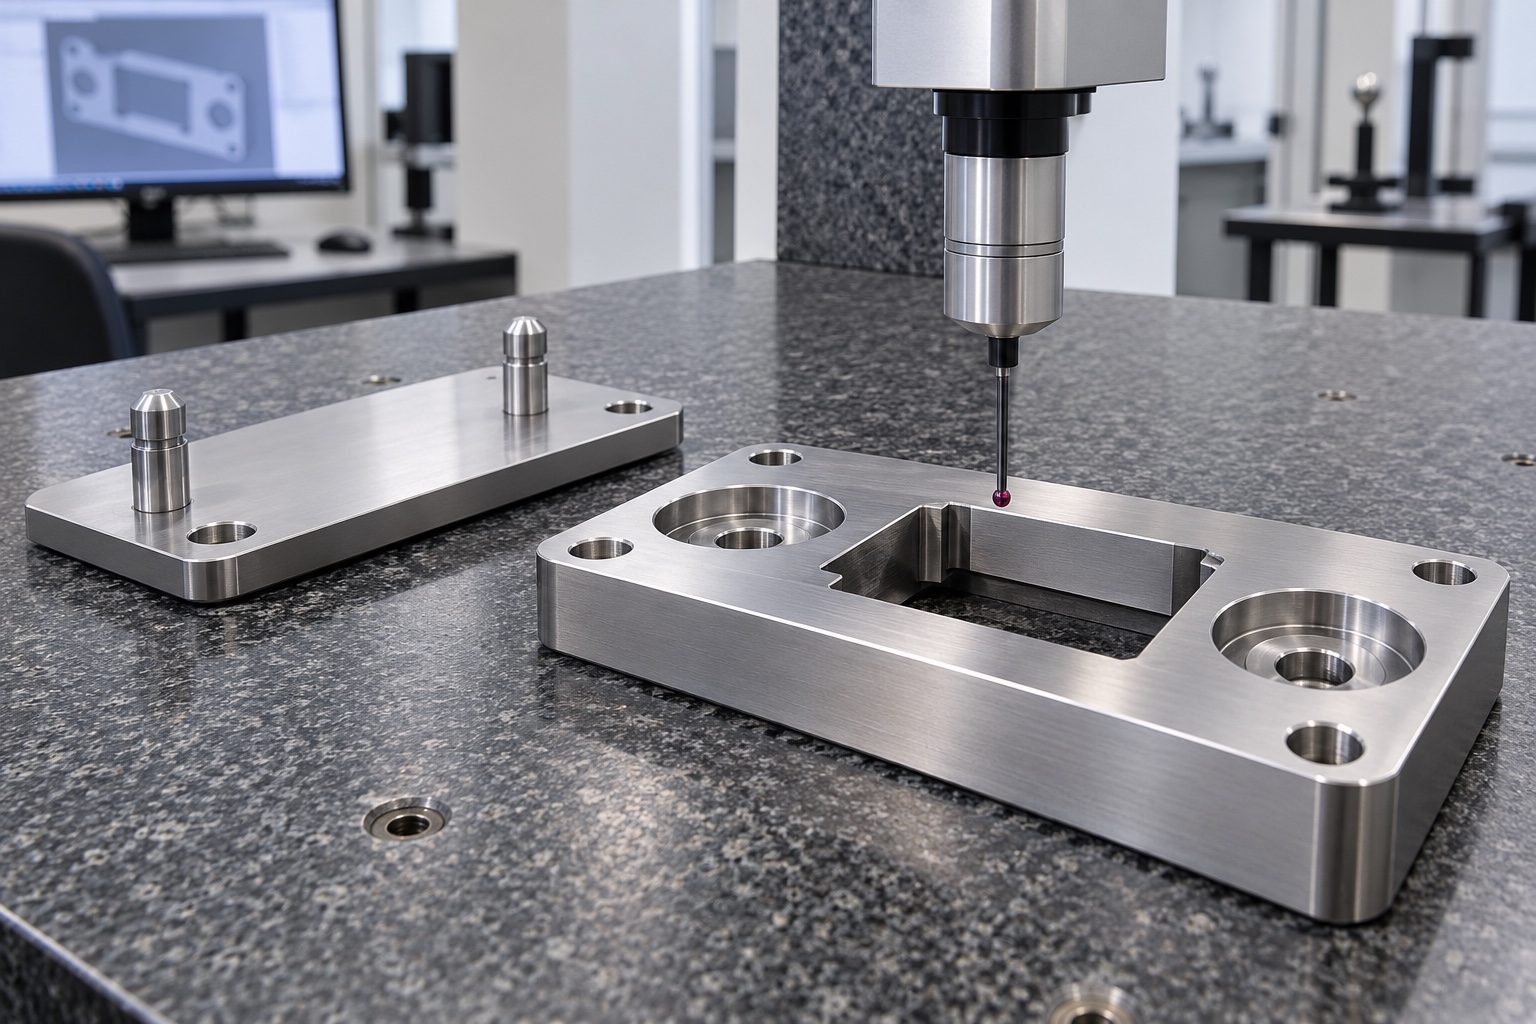
Emitir un informe de inspección según plano
El informe identificaría la revisión del plano, el lote de material y las características numeradas. Cubriría las relaciones relevantes del plano de montaje, la ubicación de la geometría del hueco y la distancia entre la ventana y el pestillo. El método de medición se seleccionaría según el requisito real, registrándose las condiciones de soporte y de referencia. No se presenta ningún resultado de inspección numérico porque este ejemplo no tiene una muestra de producción suministrada ni un registro de medición. Un informe dimensional podría respaldar la aceptación del componente dentro del alcance de compra acordado, pero no establecería la capacidad de retención del sistema de acoplamiento, el comportamiento de fatiga o el estado de seguridad del dispositivo médico.
Definir una demostración de montaje opcional
Una demostración acordada por separado podría utilizar hardware de acoplamiento identificado para verificar la inserción, el asiento, la holgura del pestillo y la extracción mediante un procedimiento escrito. El registro indicaría la revisión del receptor y la disposición de montaje. No se describiría como una calificación de carga o resistencia a menos que esas pruebas fueran definidas y realizadas explícitamente por el programa responsable. Si el contacto ocurriera en una ubicación no deseada, el equipo lo documentaría antes de cambiar el receptor o el componente acoplado. El ajuste manual de una muestra no reemplazaría el plano controlado ni se convertiría en evidencia de que todos los ensamblajes futuros se comportarán de manera idéntica.
Proteger la geometría del receptor
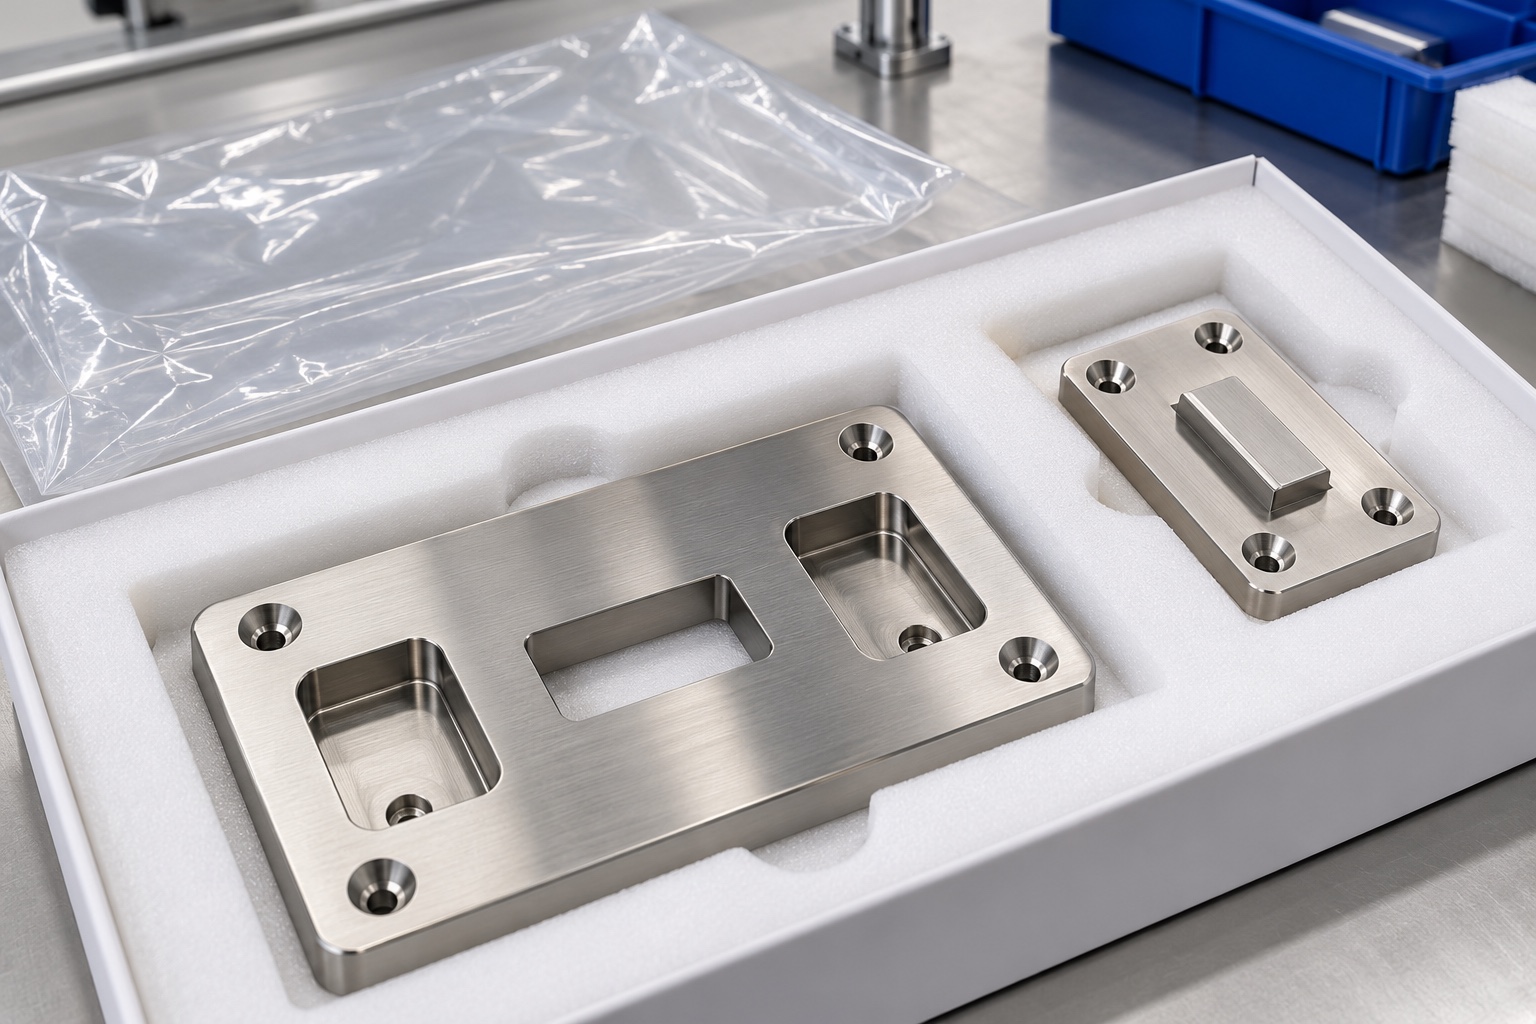
El plan de embalaje separaría el receptor y las piezas acopladas en soportes protectores, evitando el impacto de metal con metal en las superficies de posicionamiento. Se revisarán los huecos y las ventanas con pestillos para detectar residuos atrapados antes de empacar de acuerdo con el alcance acordado. La protección normal durante el transporte no se representaría como embalaje estéril. Los documentos de identificación, pruebas materiales y de inspección permanecerían conectados al lote. El destinatario necesitaría un método de extracción que no raspe las superficies funcionales contra los herrajes del embalaje. Si el pedido especificaba un nivel de aceptación de limpieza, el método de verificación acordado seguiría siendo distinto de la apariencia visual del paquete.
Aprobar la configuración de fabricación repetida
El registro de pedidos repetidos preservaría la revisión del plano, los documentos de la interfaz de acoplamiento, la configuración del hardware, la condición del material, el proceso de la superficie y los requisitos de inspección. Cualquier cambio en el prototipo requeriría una aprobación por escrito antes de incorporarse a la producción. Un cambio posterior en la estructura de soporte, el pestillo o el método de instalación provocaría una revisión de la interfaz en lugar de una repetición automática de la descripción anterior de la pieza. Este ejemplo representativo ofrece un marco de compra práctico para componentes de equipos médicos CNC: defina claramente la geometría y la evidencia, preserve el control de la configuración y evite reclamar un programa de validación completo donde no se ha documentado ninguno.
Referencia técnica del fabricante: southco.com.
FAQ
¿Es un sistema entregado y ensayado bajo carga?
No. Es un ejemplo de fabricación representativo de una placa receptora propuesta. No se afirma ninguna entrega real al cliente, capacidad de carga medida, resultado de resistencia, certificación o validación de dispositivos médicos.
¿Qué documentos definen la interfaz del receptor?
El plano y el modelo aprobados deben ir acompañados de la geometría de acoplamiento, los accesorios de retención y la información de instalación. La revisión debe establecer espacios de posicionamiento, retención y movimiento en lugar de basarse únicamente en la apariencia.
¿Puede el mecanizador cambiar el radio de una esquina interior?
No sin aprobación cuando afecta a la geometría controlada. Las limitaciones de acceso a las herramientas deben resolverse durante la revisión de fabricación, y cualquier cambio aceptado debe reflejarse en los requisitos de plano e inspección.
¿Qué demostraría el informe de primera pieza?
Documentaría las características del plano acordadas, las referencias y las condiciones de inspección para el componente fabricado. Por sí solo, no establecería la capacidad de retención ni la seguridad del conjunto de acoplamiento completo.
¿Puede contratarse una demostración de montaje por separado?
Sí, con piezas coincidentes identificadas, un procedimiento escrito y criterios de aceptación explícitos. Las verificaciones de inserción y holgura siguen siendo distintas de la carga, la resistencia y la calificación a nivel del equipo, a menos que estén autorizadas por separado.
¿Qué debe mantenerse controlado en la producción repetida?
Conserve la revisión aprobada, los herrajes de acoplamiento, la condición del material, el tratamiento final y el plan de inspección. Revise los cambios en los componentes de instalación o retención antes de asumir que la configuración anterior del receptor sigue siendo apropiada.
tanghangyun@oemach.com