
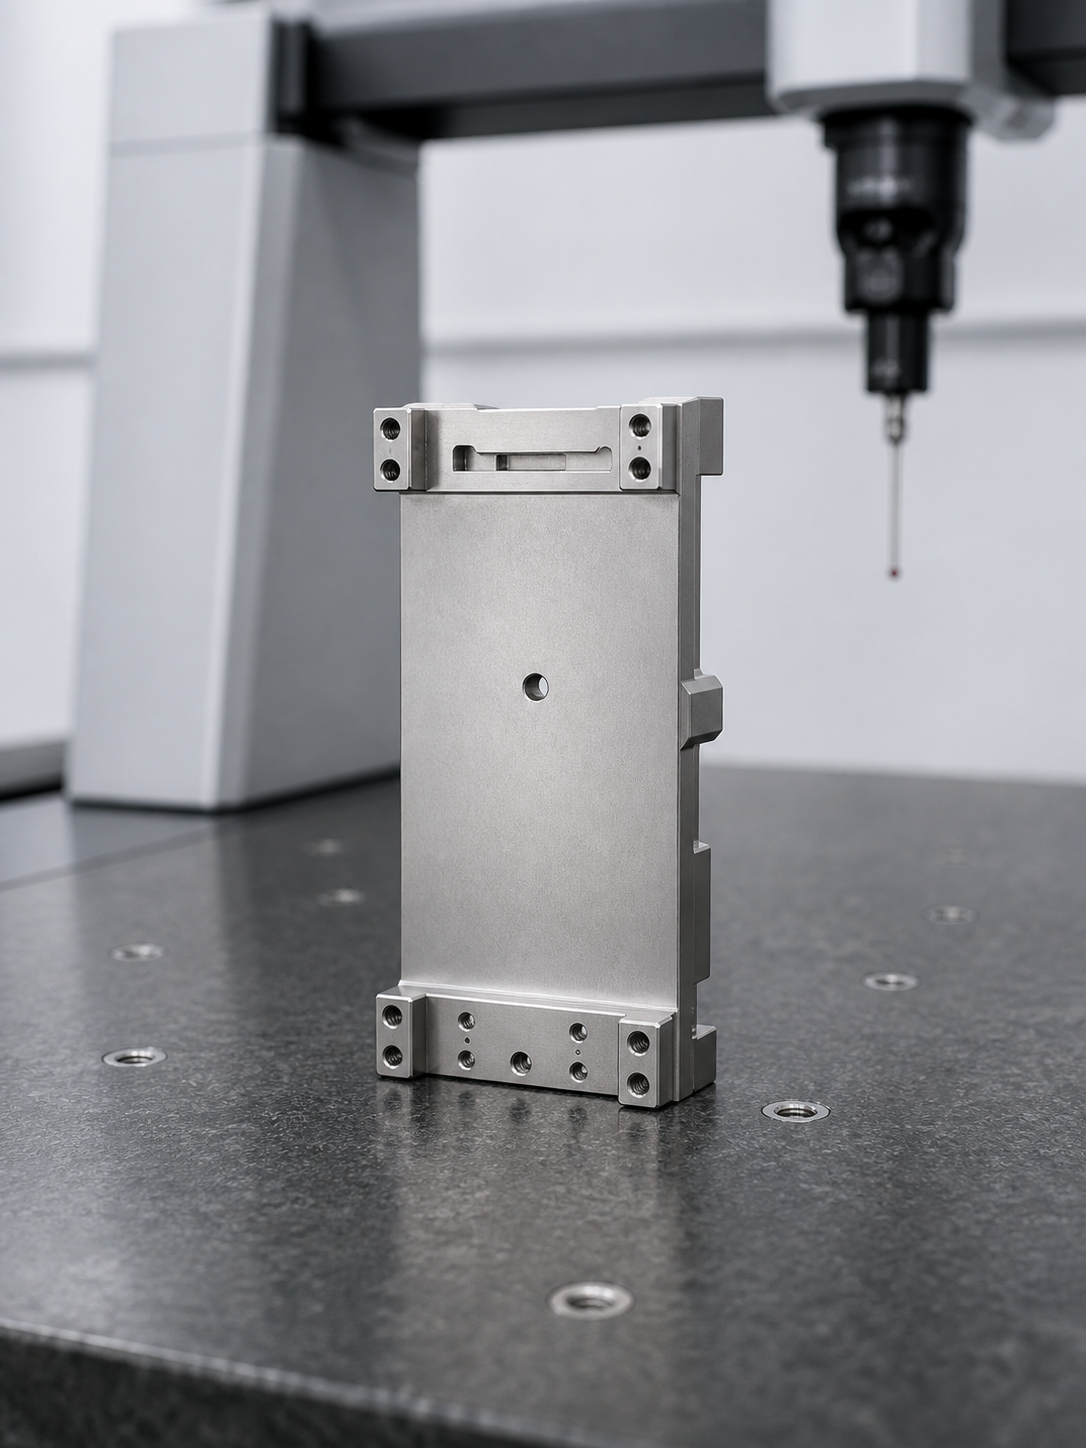
Diese anonymisierte technische Fallstudie beschreibt einen vorgeschlagenen Fertigungs- und Prüfablauf für einen dünnen Edelstahl-Ausrichtrahmen in medizinischen Bildgebungs- oder Diagnosegeräten. Das Bauteil besteht aus einer hohen rechteckigen Platte mit verstärkten Montageblöcken an beiden Enden, mehreren Präzisionsbohrungen, gefrästen Stufen, seitlichen Positionierlaschen und einer zentralen Referenzbohrung. Obwohl die Form einfach wirkt, führen die große dünne Wand, schmale Randbereiche und mehrere voneinander abhängige Montagepunkte zu erheblichen Risiken hinsichtlich Verzug, Bezugsübertragung und Prüfung.
Die beschriebene Anwendung ist eine technische Interpretation der bereitgestellten Zeichnung. Das Teil wird als nicht implantierbares Bauteil ohne direkten Patientenkontakt betrachtet. Werkstoff, Toleranzen, Reinigung, Rückverfolgbarkeit und Validierung müssen vom Kunden passend zum tatsächlichen Gerät und regulatorischen Umfeld festgelegt werden.
Projektkontext und Funktion
Der Rahmen wurde als Träger und Ausrichtelement für einen Detektor, ein Bildgebungspanel oder ein Kalibriermodul bewertet. Die zentrale Platte stellt eine stabile Referenzfläche bereit, während die oberen und unteren Montageblöcke den Rahmen mit der Gerätestruktur verbinden. Kleine Bohrungen können Schrauben, Passstifte oder Justierelemente aufnehmen. Seitliche Laschen können die Querposition festlegen oder mit Abdeckungen, Führungen und Kabelhaltern zusammenwirken.
Die Wiederholgenauigkeit hängt von der Beziehung aller Merkmale ab. Eine Bohrung kann ihre Durchmessertoleranz erfüllen und dennoch einen Montagefehler verursachen, wenn ihre Position zum Hauptbezug abweicht. Ebenso kann sich eine zunächst ebene Platte nach der Bearbeitung wölben und den Detektor ungleichmäßig abstützen. Die Prozessplanung muss daher das gesamte Bezugssystem kontrollieren und darf die Merkmale nicht isoliert betrachten.
Zeichnungsprüfung und DFM-Entscheidungen
Vor der Kalkulation sollte die 2D-Zeichnung zusammen mit einem freigegebenen 3D-Modell geprüft werden. Die Zeichnung definiert Toleranzen, Bezüge, geometrische Anforderungen, Oberflächen und Prüfungen. Das Modell verdeutlicht Stufen, lokale Dickenänderungen und kleine Seitenmerkmale. Widersprüche müssen vor der Programmierung geklärt werden.
Zu den wahrscheinlichen kritischen Merkmalen gehören Ebenheit der Hauptplatte, Parallelität und Abstand der Endblöcke, Position der zentralen Bohrung, Lage der Montagebohrungen, Rechtwinkligkeit der Seitenflächen und Höhe der Laschen. Wenn der Rahmen einen Bilddetektor trägt, kann die Funktionsfläche eine engere Beziehung zum Lochbild benötigen als das allgemeine Profil.
In der DFM-Prüfung sind mehrere Fragen zu klären: Sind die kleinen Bohrungen Gewinde-, Reib- oder Durchgangsbohrungen? Welche Merkmale positionieren und welche klemmen nur? Ist die zentrale Bohrung funktional? Sind die Laschen echte Anschlagflächen? Arbeitet die Platte frei oder eingespannt? Ist eine Passivierung gefordert? Diese Antworten beeinflussen Werkzeugwahl, Aufspannung, Prüfung und Kosten.
Vorgeschlagener Werkstoff: Edelstahl 316L
Für diesen Fall wurde Edelstahl 316L vorgeschlagen, weil er eine nützliche Korrosionsbeständigkeit für medizinische, Labor- und regelmäßig gereinigte Geräte bietet. Bei entsprechender Spezifikation kann er passiviert werden. Die Werkstoffwahl allein begründet jedoch keine Konformität mit einer Medizinnorm; der Kunde muss Zustand, Zeugnisse, Sauberkeit und Validierung definieren.
316L verlangt eine stabile Bearbeitung. Bei reibendem Werkzeug kann der Werkstoff verfestigen, und an kleinen Bohrungen sowie dünnen Kanten entstehen leicht zähe Grate. Scharfe Hartmetallwerkzeuge, gleichmäßiger Vorschub, kontrollierter Eingriff, wirksame Kühlung und sichere Spanabfuhr erhalten die Oberflächenqualität. Werkzeugverschleiß ist zu überwachen, da steigende Schnittkräfte die dünne Platte verdrücken und ihre Ebenheit verändern können.
CNC-Fertigungsprozess
Der Ablauf beginnt mit zertifiziertem Plattenmaterial oder einem rechteckigen Rohling nahe der Endkontur. Die Materialidentität wird geprüft; der Zuschnitt erhält Bearbeitungszugabe. Leichtes Planfräsen auf beiden Seiten erzeugt parallele Referenzen, ohne einseitig zu viel Material zu entfernen.
In der ersten Hauptaufspannung werden die primäre Montagefläche und zwei Bezugskanten hergestellt. Die oberen und unteren Bereiche werden mit ausgewogenen Werkzeugwegen vorgeschruppt. Der Materialabtrag wechselt zwischen den Bereichen, damit Wärme und Spannung nicht an einem Ende konzentriert werden. Hauptplatte, Stufen und Laschen bleiben mit gleichmäßiger Schlichtzugabe stehen. Schwere Schrupparbeit wird abgeschlossen, bevor dünne Bereiche ihr Endmaß erreichen.
Die zweite Aufspannung erfolgt mit weichen Backen, Vakuumunterstützung oder einer speziellen Vorrichtung. Die Spannkraft wird über stabile Zonen verteilt und darf eine verzogene Platte nicht künstlich gerade drücken. Schlichtgänge bringen die Flächen auf Dicke, bearbeiten Endblöcke, Stufen und Laschen und erzeugen die Bohrungen durch Bohren, Reiben, Ausspindeln oder Gewindefräsen gemäß Zeichnung.
Verzugs- und Gratkontrolle
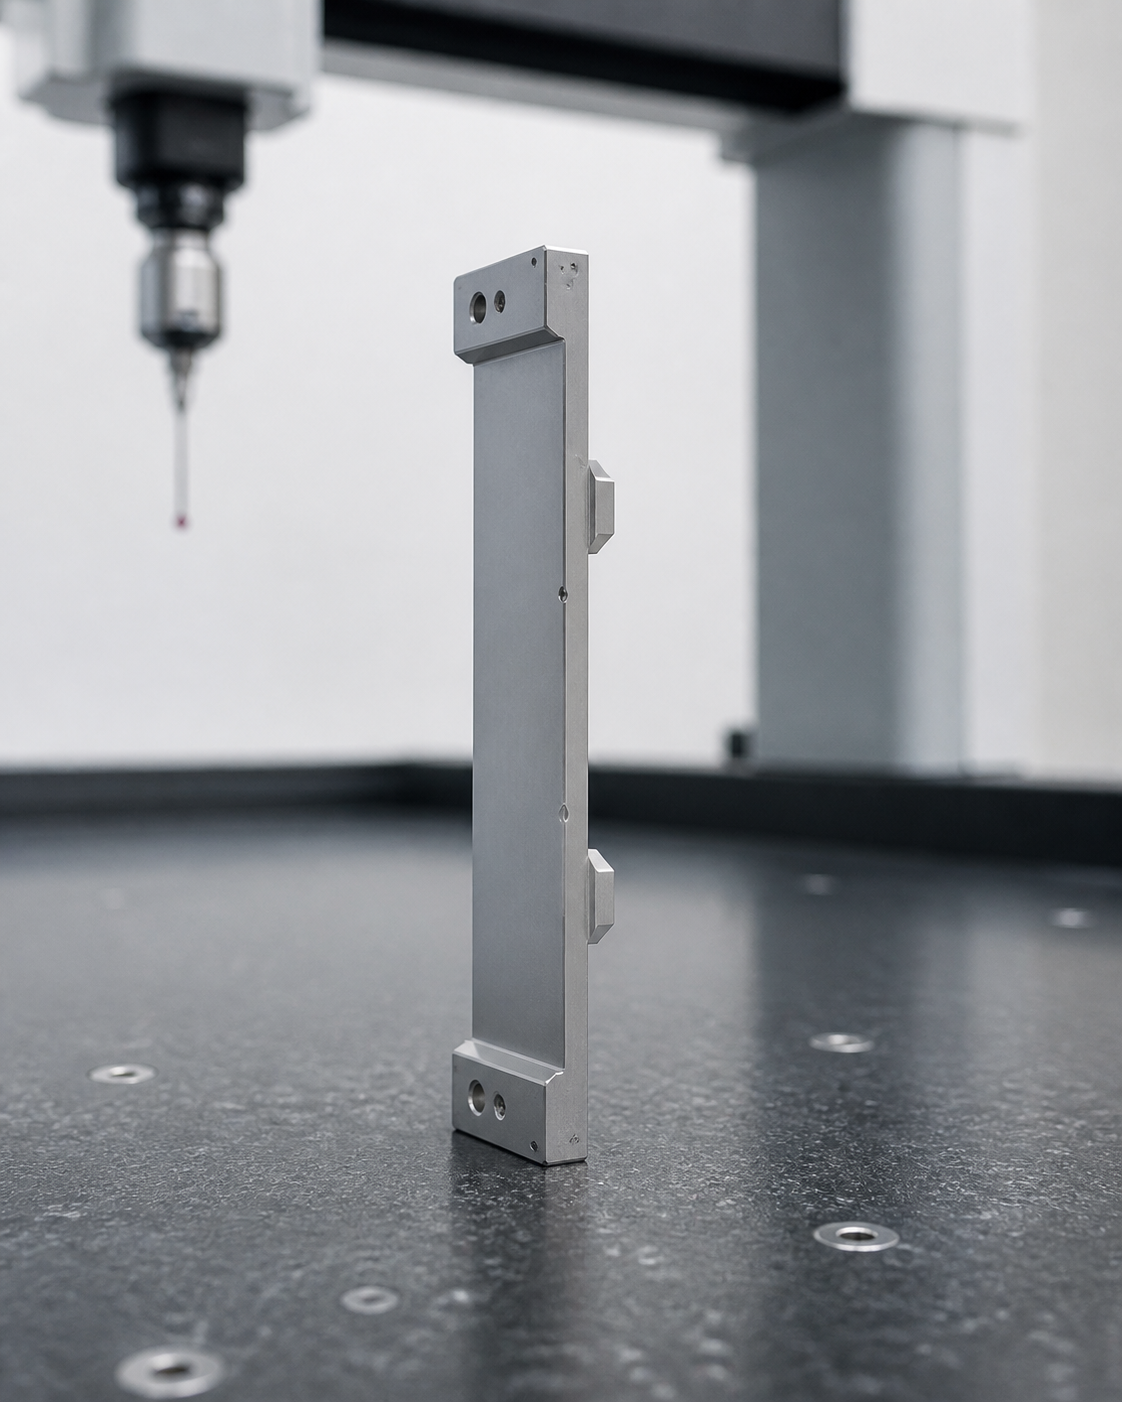
Verzug ist das wichtigste Fertigungsrisiko. Ungleichmäßiger Materialabtrag, zu hohe Spannkraft, Wärme und Restspannungen können die Platte bewegen. Deshalb nutzt der Prozess möglichst symmetrische Bearbeitung, zurückhaltende Schlichtschnitte und wiederholte Messungen im freien Zustand. Zeigt das Teil nach dem Schruppen Bewegung, kann vor dem Fertigbearbeiten ein Zwischenstabilisierungsschritt eingeplant werden.
Werkzeugwege vermeiden lange Verweilzeiten und abrupte Eingriffswechsel. Die letzten Schnitte erfolgen mit konstanter Richtung und Belastung; Korrekturen basieren auf Messdaten. Das Entgraten wird bei Bedarf unter Vergrößerung durchgeführt. Bohrungen, Laschen und Übergänge werden aus mehreren Richtungen geprüft. Funktionskanten erhalten den vorgegebenen Kantenbruch, ohne Bezugsflächen abzurunden oder die wirksame Laschenbreite zu verändern.
KMG-Prüfstrategie
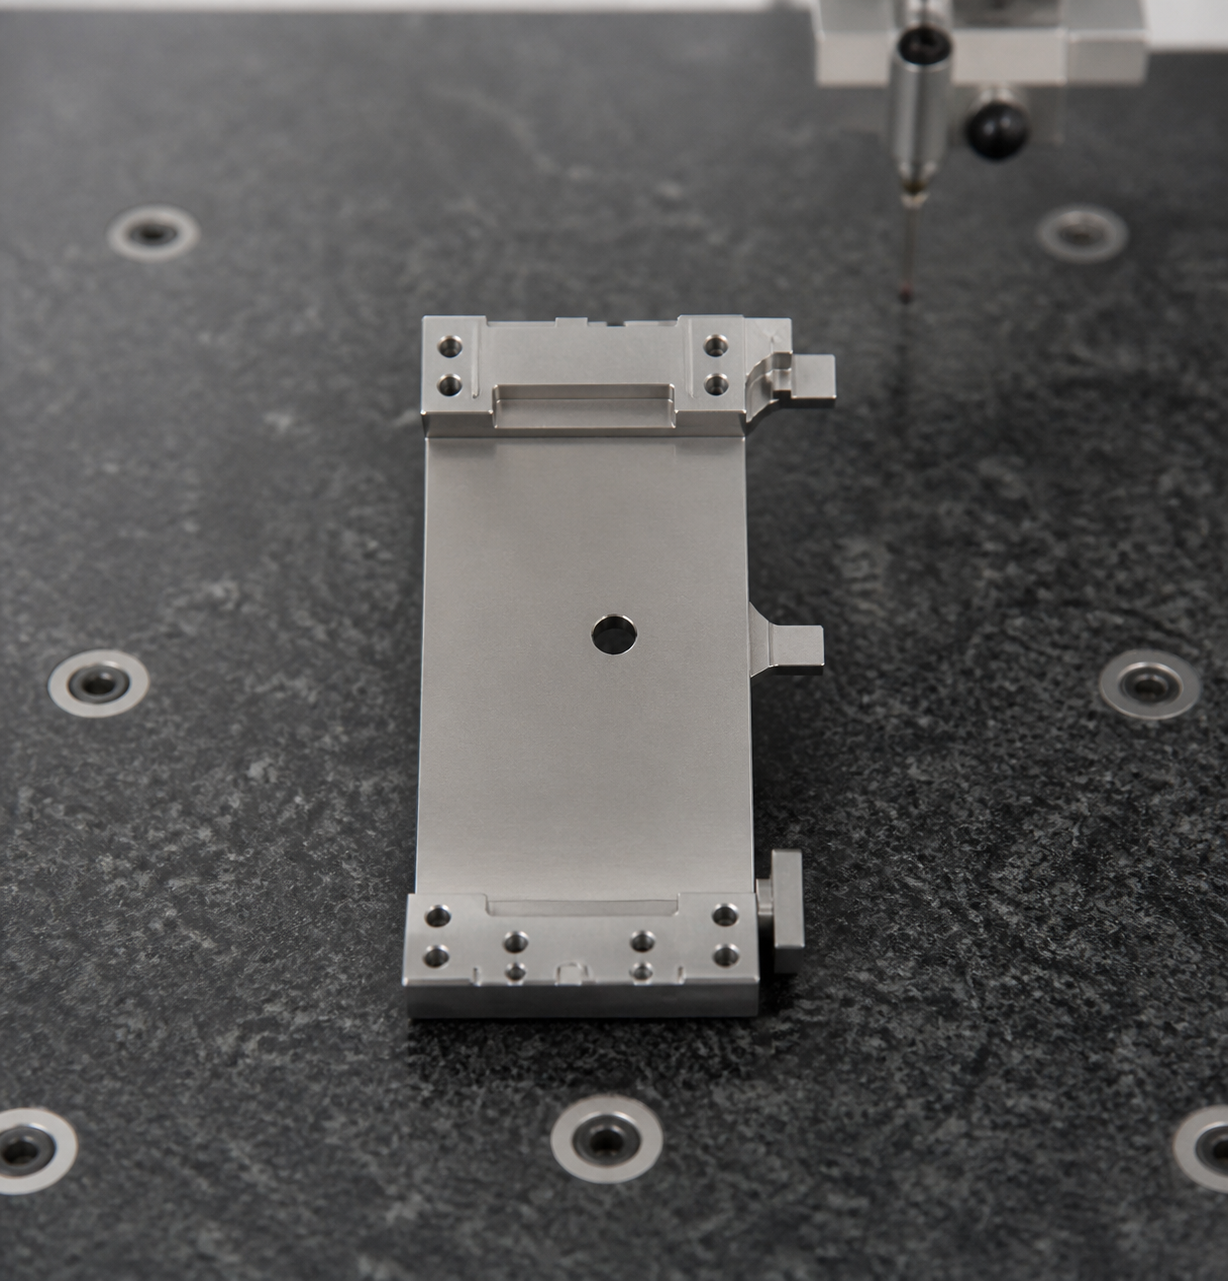
Die Prüfung beginnt mit dem Bezugssystem der Zeichnung. Eine Koordinatenmessmaschine kann Ebenheit, Parallelität und Abstand der Endblöcke, Lochpositionen, Lage der Zentralbohrung, Laschenprofile und Stufenhöhen prüfen. Das Messprogramm darf kein bequemes Koordinatensystem verwenden, das von der funktionalen Montagerferenz abweicht.
Die Ebenheit wird, sofern nicht anders angegeben, im freien Zustand gemessen. Montageflächen werden an mehreren Punkten geprüft, um Neigung oder Torsion zu erkennen. Bohrungen werden als Muster ausgewertet, und Laschen werden zur Hauptfläche sowie zum Längsbezug gemessen. Für Prototypen oder Erstmuster kann ein vollständiger Messbericht geliefert werden; Materialzeugnisse und Chargenrückverfolgbarkeit sind auf Wunsch integrierbar.
Reinigung, Passivierung und Verpackung
Nach Bearbeitung und Prüfung wird der Rahmen von Kühlschmierstoff, Spänen und Handhabungsrückständen gereinigt. Ist Passivierung gefordert, müssen Norm, Abnahmekriterien und Dokumentation in Zeichnung oder Bestellung stehen. Das Teil wird vollständig getrocknet und visuell geprüft. Saubere Beutel, Zwischenlagen oder Fächertrays verhindern Metallkontakt und schützen die breite Bezugsfläche.
Technisches Ergebnis
Der vorgeschlagene Prozess verknüpft Bearbeitung, Aufspannung und Prüfung von Anfang an mit dem funktionalen Bezugssystem. Ausgewogener Materialabtrag und kontrollierte Spannkraft reduzieren Verzug. Die Fertigung zusammengehöriger Bohrungen aus einer gemeinsamen Referenz verbessert die wiederholbare Montage; gezieltes Entgraten und Reinigen schützt Kabel, Dichtungen und empfindliche Gerätemodule. Die KMG-Prüfung liefert den Nachweis, dass das gesamte Ausrichtmuster als System funktioniert.
Diese Fallstudie zeigt, warum dünne Rahmen für Medizingeräte von einer frühen Lieferantenprüfung profitieren. Eine klare Zeichnung, ein kontrolliertes 3D-Modell und ein abgestimmter Prüfplan reduzieren Interpretationsrisiken und beschleunigen die Erstmusterfreigabe.
Informationen für eine vergleichbare Anfrage
Stellen Sie 2D-Zeichnung, 3D-Modell, Werkstoff und Zustand, Stückzahl, kritische Toleranzen, Bezugssystem, Oberfläche, Kantenanforderungen, Reinigung oder Passivierung, Berichtsformat, Zertifikate, Rückverfolgbarkeit, Verpackung und Zieltermin bereit. Besonders hilfreich ist die Angabe, welche Bohrungen und Flächen die Detektorausrichtung bestimmen.