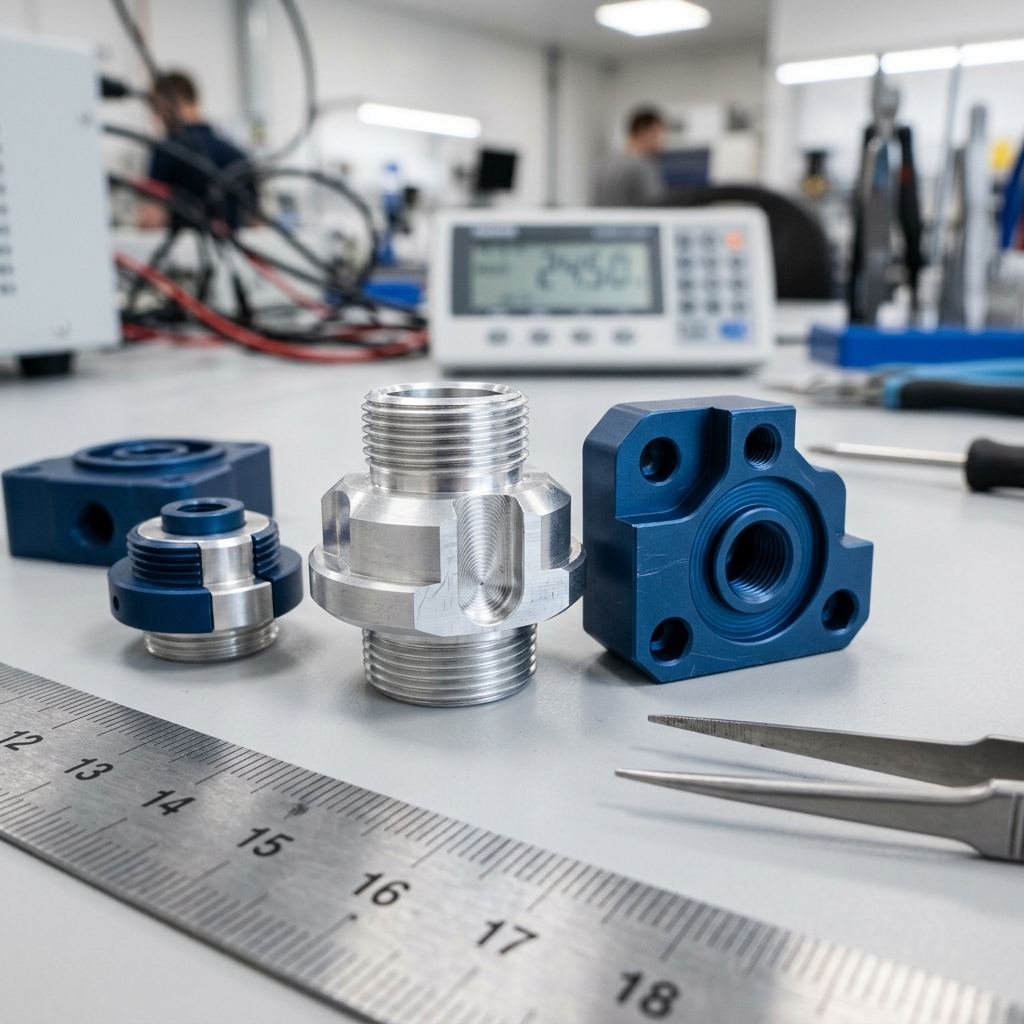
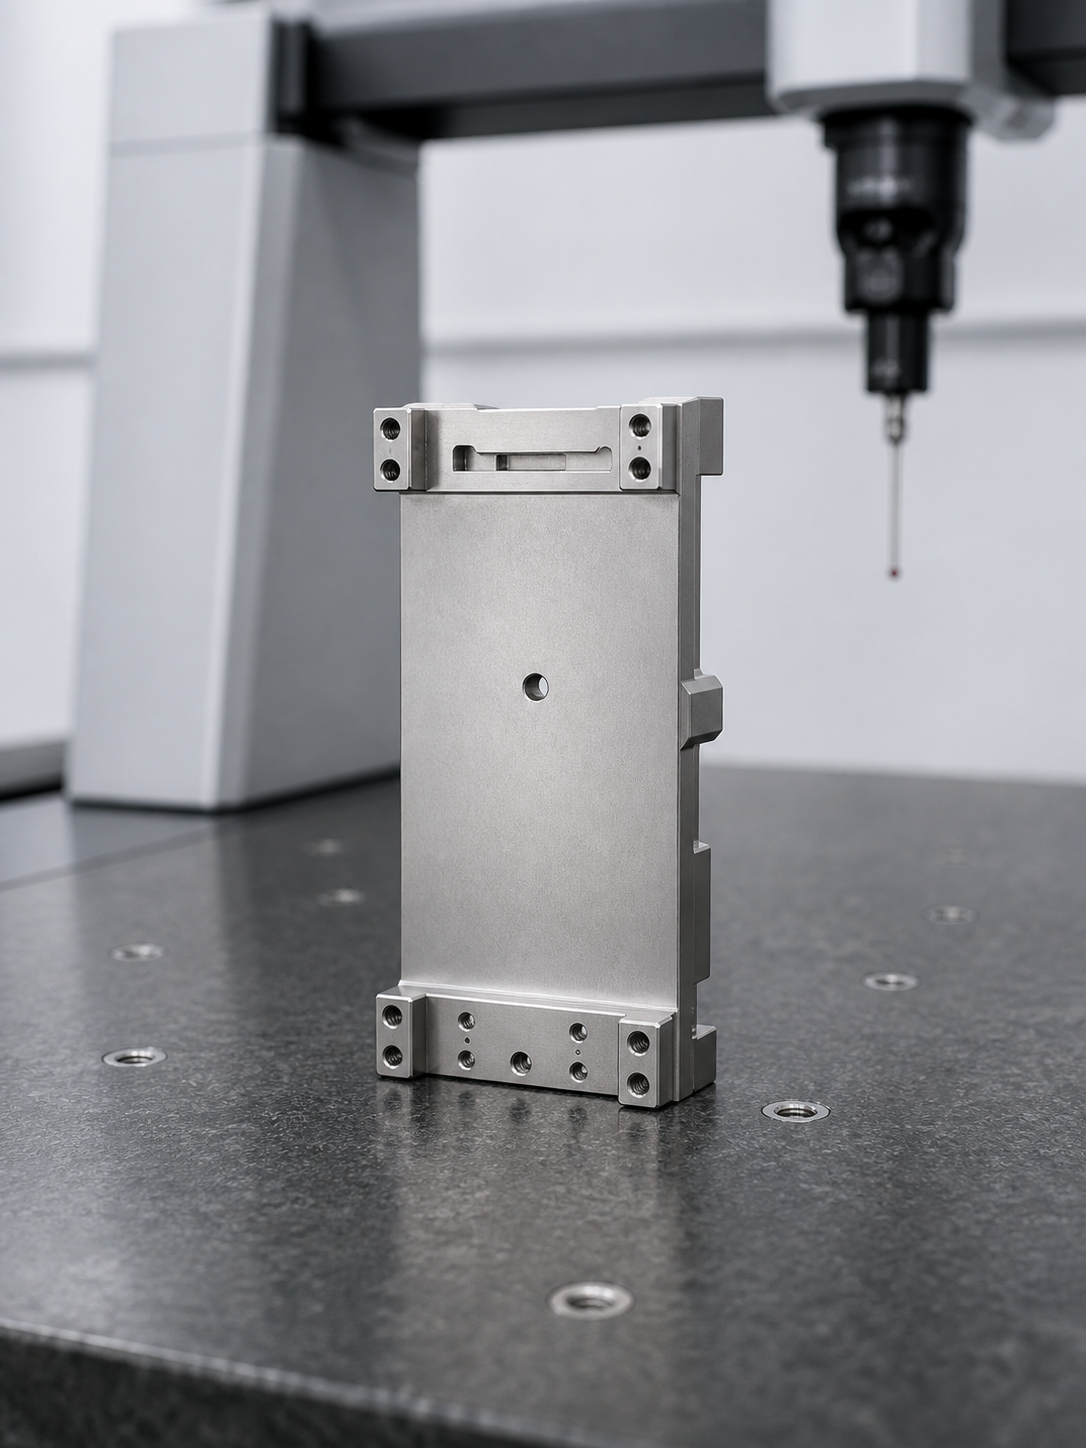
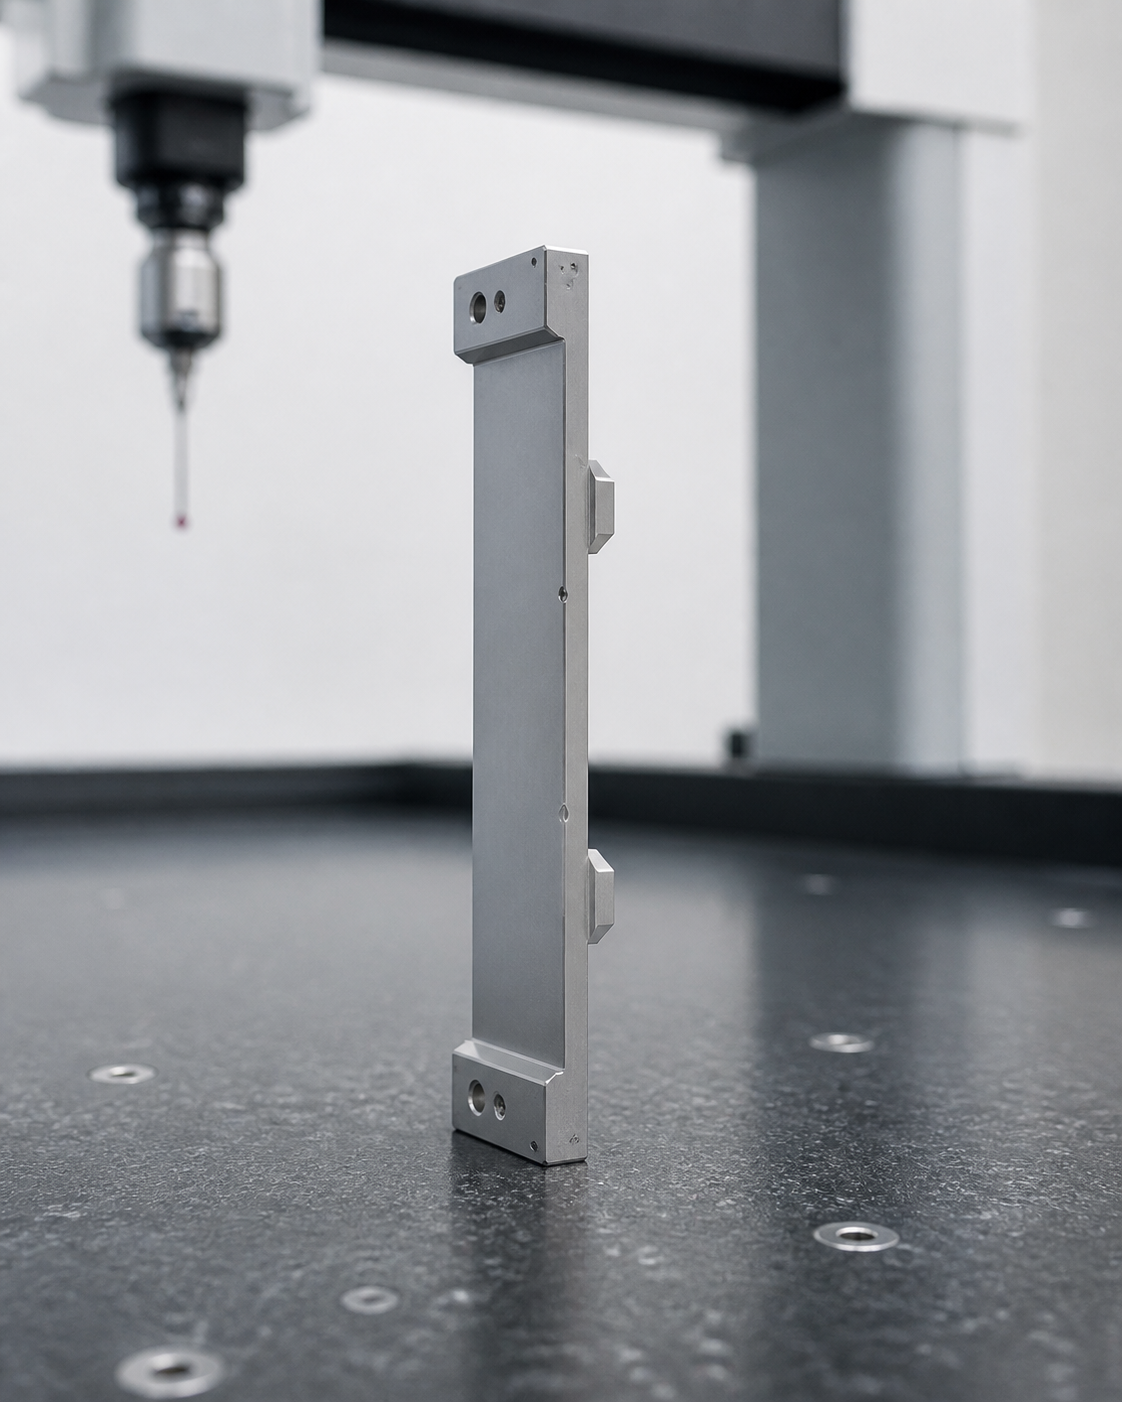
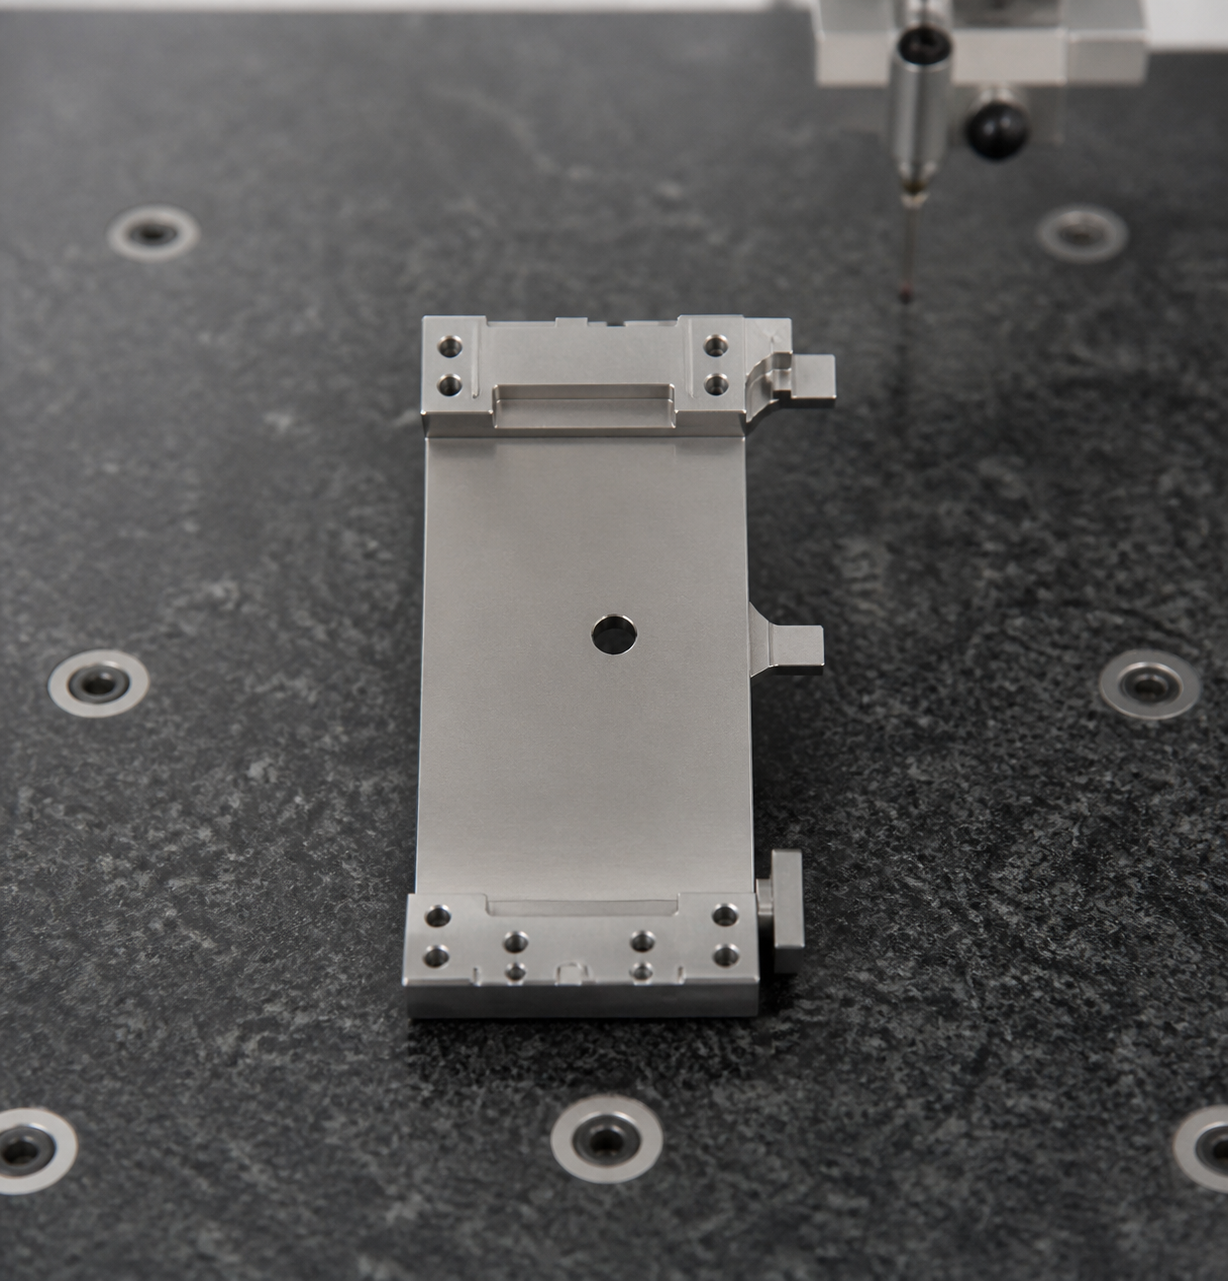
Este caso técnico anonimizado describe una ruta propuesta de fabricación e inspección para un bastidor delgado de acero inoxidable utilizado en equipos de imagen médica o diagnóstico. La pieza es una placa rectangular alargada con bloques de montaje reforzados en ambos extremos, varios orificios de precisión, escalones mecanizados, pestañas laterales de posicionamiento y un orificio central de referencia. Aunque su forma parece sencilla, la combinación de una pared amplia y delgada, bordes estrechos y múltiples puntos de montaje relacionados crea riesgos importantes de deformación, transferencia de referencias e inspección.
La aplicación descrita es una interpretación de ingeniería basada en el plano suministrado. La pieza se considera un componente de equipo que no es implante ni tiene contacto directo con el paciente. El cliente debe definir el material, las tolerancias, la limpieza, la trazabilidad y los requisitos de validación conforme al dispositivo final y su entorno normativo.
Contexto del proyecto y función de la pieza
El bastidor se evaluó como soporte y elemento de alineación para un detector, panel de imagen o módulo de calibración. La placa central proporciona una superficie de referencia estable, mientras que los bloques superior e inferior conectan el bastidor con la estructura del equipo. Los orificios pequeños pueden alojar tornillos, pasadores o elementos de ajuste. Las pestañas laterales pueden establecer la posición transversal o relacionarse con cubiertas, guías y elementos de gestión de cables.
La repetibilidad depende de la relación entre todas estas características. Un orificio puede cumplir su tolerancia de diámetro y aun así producir un error de montaje si su posición respecto al datum principal es incorrecta. Del mismo modo, una placa aparentemente plana puede arquearse después del mecanizado y hacer que el detector se apoye de forma irregular. Por ello, el proceso debe controlar el sistema completo de referencias y no tratar cada cota de manera aislada.
Revisión del plano y decisiones DFM
Antes de cotizar, el plano 2D debe revisarse junto con un modelo 3D controlado. El plano define tolerancias, referencias, controles geométricos, textura superficial e inspección. El modelo aclara escalones, cambios locales de espesor y pequeñas características laterales. Cualquier discrepancia debe resolverse antes de programar.
Las características críticas probables son la planitud de la placa principal, el paralelismo y la separación entre los bloques de los extremos, la posición del orificio central, las ubicaciones de los orificios de montaje, la perpendicularidad de las caras laterales y la altura de las pestañas. Si el bastidor sostiene un detector de imagen, la superficie funcional puede requerir una relación más estricta con el patrón de montaje que el contorno general.
Durante la revisión deben aclararse varias preguntas: si los orificios son roscados, escariados o pasantes; cuáles establecen posición y cuáles solo aprietan; si el orificio central es funcional; si las pestañas son superficies reales de localización; si la placa trabaja libre o restringida; y si se exige pasivado. Estas respuestas afectan a herramientas, amarre, inspección y coste.
Material propuesto: acero inoxidable 316L
Se propuso acero inoxidable 316L por su resistencia útil a la corrosión en equipos médicos, de laboratorio y sometidos a limpieza frecuente. También puede pasivarse cuando así lo indique la especificación de compra. La selección del material no establece por sí sola el cumplimiento de una norma médica; el cliente debe indicar condición, certificados, limpieza y validación aplicables.
El 316L exige un proceso estable. Puede endurecerse por deformación si la herramienta roza y suele producir rebabas persistentes en orificios pequeños y bordes finos. Herramientas de carburo afiladas, avance constante, contacto controlado, refrigeración eficaz y buena evacuación de viruta ayudan a conservar la calidad. El desgaste debe vigilarse porque el aumento de fuerza puede empujar la placa y modificar su planitud.
Proceso de mecanizado CNC
La ruta comienza con placa certificada o un blank rectangular cercano a la forma final. Se verifica la identidad del material y se corta con sobrematerial. Un planeado ligero por ambas caras crea referencias paralelas sin retirar demasiado material de un solo lado.
En la primera puesta se establecen la cara principal y dos bordes de referencia. Las zonas superior e inferior se desbastan mediante trayectorias equilibradas, alternando la retirada de material para evitar concentrar calor y tensión en un extremo. La placa central, los escalones y las pestañas se dejan con sobrematerial uniforme. El desbaste pesado se completa antes de que las paredes alcancen el espesor final.
En la segunda puesta, la pieza se posiciona con mordazas blandas, apoyo por vacío o un útil dedicado. La presión se reparte sobre zonas estables y no debe obligar a una pieza deformada a parecer plana. Los pases finales llevan las caras a espesor, terminan los bloques, escalones y pestañas, y producen los orificios mediante taladrado, escariado, mandrinado o fresado de rosca según el plano.
Control de deformación y rebabas
La deformación es el riesgo principal. La retirada desigual de material, un amarre excesivo, el calor y las tensiones residuales pueden mover la placa. El proceso utiliza mecanizado simétrico cuando es posible, pasadas conservadoras y comprobaciones repetidas en estado libre. Si la pieza se mueve después del desbaste, puede introducirse una estabilización intermedia.
Las trayectorias evitan permanencias prolongadas y cambios bruscos de contacto. Los pases finales mantienen dirección y carga constantes; las compensaciones se corrigen con datos medidos. El desbarbado se realiza bajo aumento cuando sea necesario. Se revisan orificios, pestañas e intersecciones desde varias direcciones. Los bordes funcionales reciben el chaflán especificado sin redondear datums ni cambiar el ancho útil.
Estrategia de inspección CMM
La inspección parte del sistema de datums del plano. Una máquina de medición por coordenadas puede verificar planitud, paralelismo y separación de los bloques, posiciones de orificios, ubicación del orificio central, perfil de pestañas y alturas de escalones. El programa no debe crear un sistema cómodo pero distinto de la referencia funcional del montaje.
La planitud se comprueba en estado libre salvo indicación contraria. Las áreas de montaje se miden en varios puntos para detectar inclinación o torsión. Los orificios se evalúan como patrón y las pestañas se controlan respecto al plano principal y al datum longitudinal. Para prototipos o primeras piezas puede entregarse un informe dimensional completo, junto con certificados y trazabilidad cuando se soliciten.
Limpieza, pasivado y embalaje
Después del mecanizado y la inspección, el bastidor se limpia para eliminar refrigerante, virutas y residuos de manipulación. Si se exige pasivado, la norma, los criterios de aceptación y la documentación deben figurar en el plano o pedido. La pieza se seca y se inspecciona visualmente. Bolsas limpias, separadores o bandejas evitan el contacto metal con metal y protegen la superficie de referencia.
Resultado técnico
La ruta propuesta relaciona mecanizado, amarre e inspección con el sistema funcional de datums desde el principio. La retirada equilibrada y la presión controlada reducen la deformación. Producir los orificios relacionados desde una referencia común mejora el montaje repetible, mientras que el desbarbado y la limpieza protegen cables, sellos y módulos sensibles. La CMM aporta evidencia de que el patrón de alineación funciona como un sistema completo.
Este caso muestra por qué los bastidores delgados para equipos médicos se benefician de una revisión temprana. Un plano claro, un modelo 3D controlado y un plan de inspección acordado reducen el riesgo de interpretación y aceleran la aprobación de la primera pieza.
Información para una solicitud similar
Incluya plano 2D, modelo 3D, material y condición, cantidad, tolerancias críticas, datums, acabado, requisitos de borde, limpieza o pasivado, formato del informe, certificados, trazabilidad, embalaje y fecha objetivo. Explicar qué orificios y superficies establecen la alineación del detector permite evaluar mejor la fabricabilidad.