6061-T6-Durchflusssensorgehäuse für Anästhesiegeräte: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
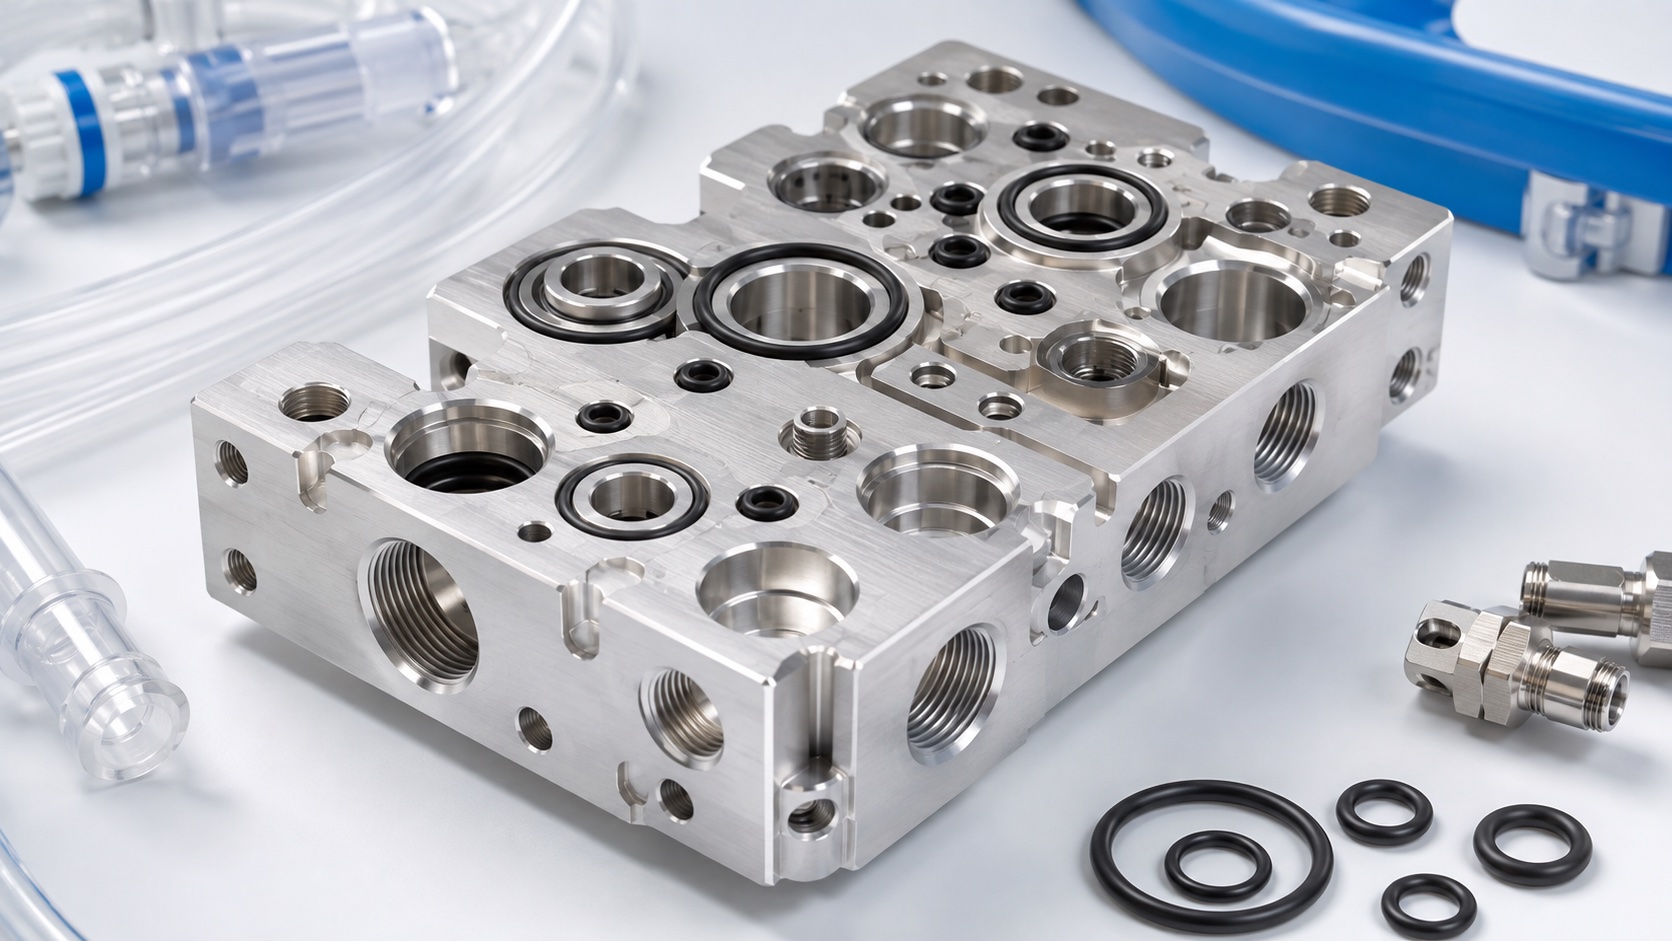
Dieser Fall beschreibt ein 6061-T6-Gehäuse um ein Durchflusssensormodul in der Gassteuerung eines Anästhesiearbeitsplatzes. Das Teil enthält Hauptkanal, Sensortasche, Druck- oder Probenahmeports, Dichtflächen und Montageelemente. Es ist ein Fertigungsbeispiel, keine Aussage über ein zertifiziertes Gerät. Der Hersteller kontrolliert Pneumatik, Kalibrierung und Validierung; der Lieferant Material, CNC-Prozess, Prüfung, Reinigung und Lieferung.
Freigegebenes Fertigungspaket
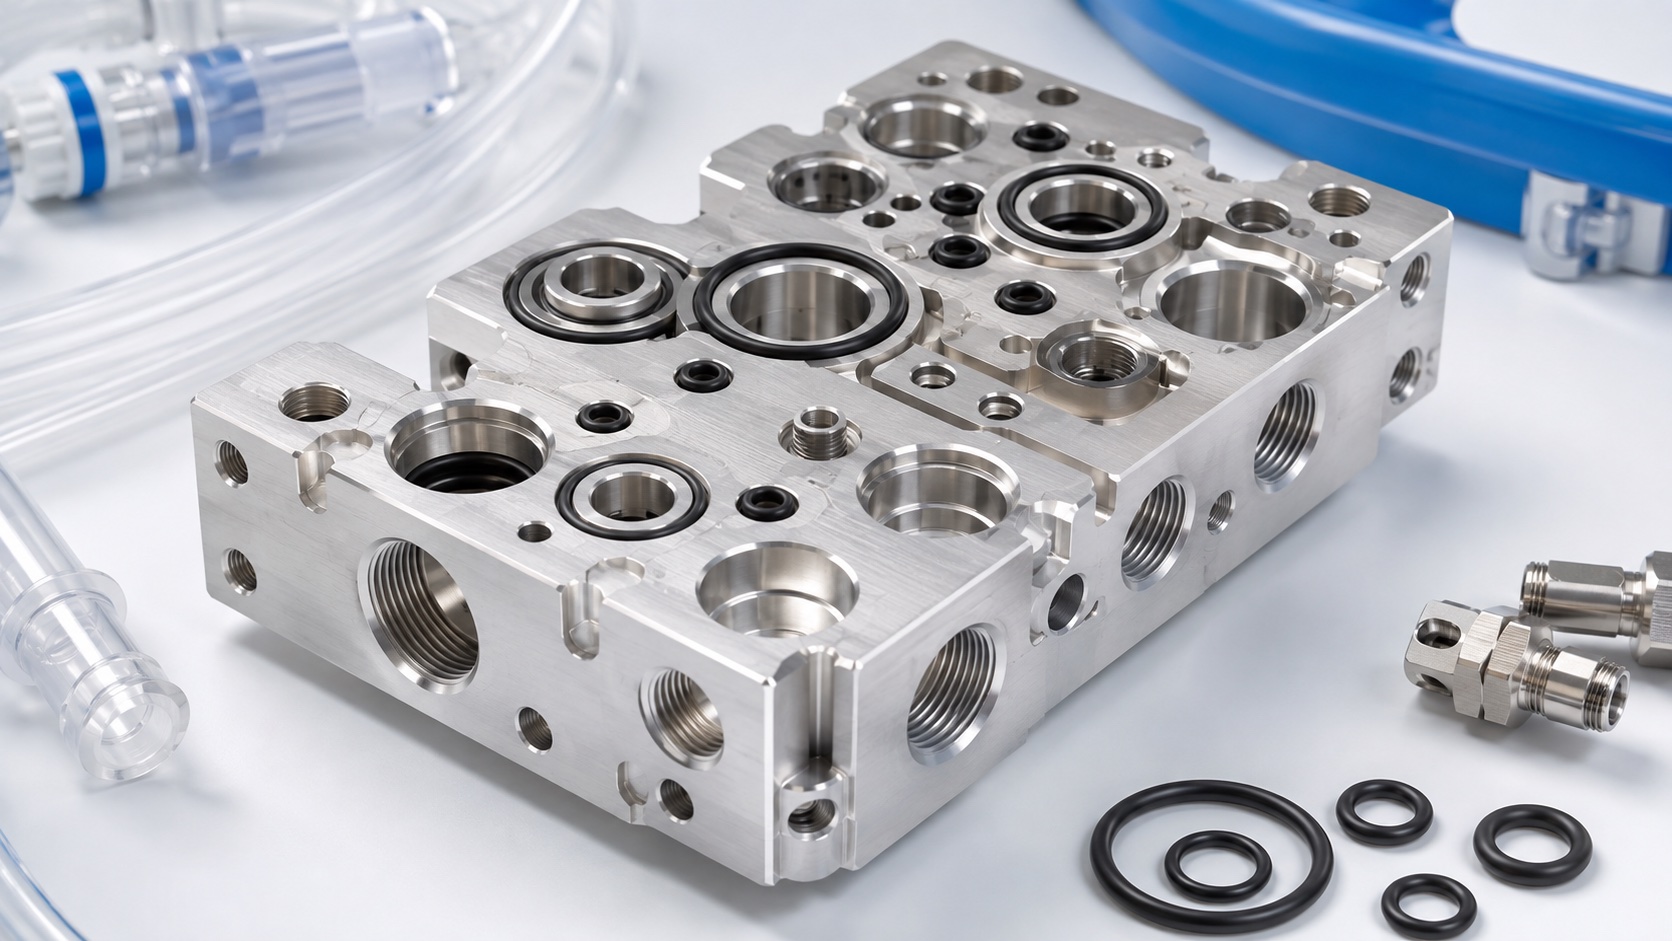
Das Paket enthält 2D-Zeichnung, 3D-Modell, Revision, kritische Merkmale und Finish- oder Maskenplan. Grundfläche, Seitenbezug, Bohrungsachse, Dichtland, Ports und Gewinde sind markiert. Vor dem Angebot werden Wandstärken an Kreuzungen, Werkzeugzugang, Entgratzugang, Schichtzugabe, Spannflächen und Messbarkeit nach Finish geprüft. Fehlende Test- oder Sauberkeitswerte gehen zur Klärung zurück.
Werkstoff und Rohling
Zertifiziertes 6061-T6 erhält Aufmaß für Bezüge, Taschen und Finish. Die Charge bleibt über den Laufzettel mit Bearbeitung, Finish und Versand verbunden. Schruppen erfolgt ausgewogen, damit Bohrungsdom und Dichtfläche nicht wandern. Wird anodisiert, werden Passflächen sowie elektrische oder thermische Kontakte vor dem ersten Teil geprüft. Änderungen von Legierung, Zustand oder Finish brauchen Kundenfreigabe.
CNC-Aufspannung und Bearbeitung
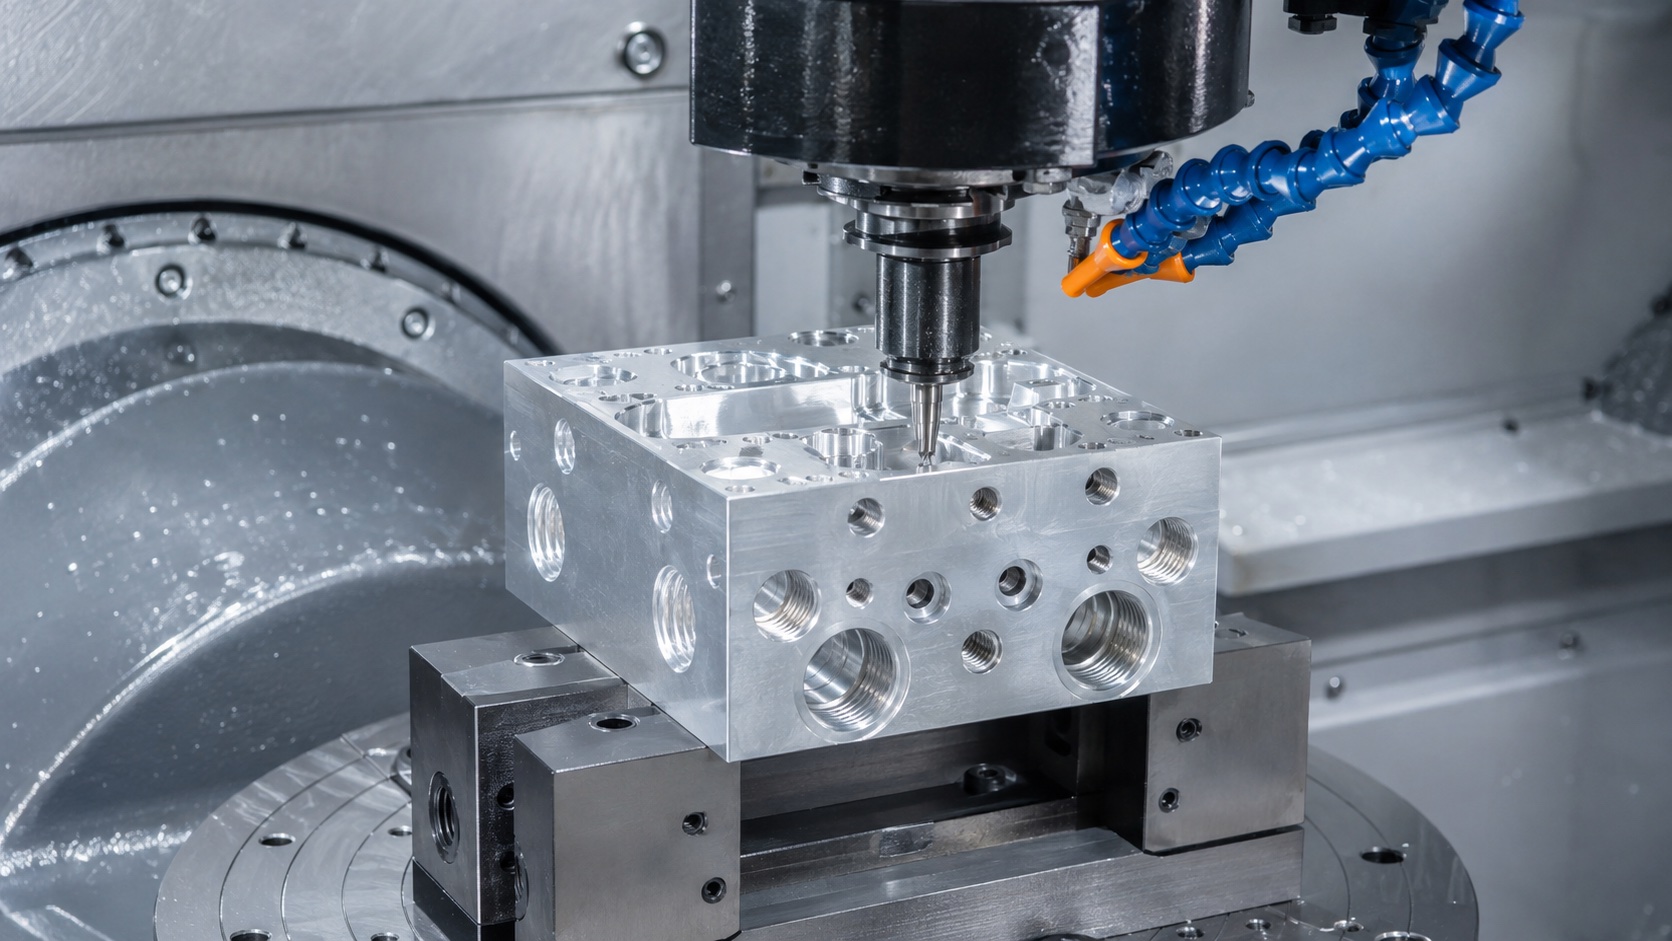
Die erste Aufspannung erzeugt die Montagebasis und schruppt die Außenform. Danach werden Gasdurchgang, Sensortasche, Druckabgriffe sowie Gewinde oder Passstifte aus demselben Koordinatensystem gefertigt. Die Präzisionsbohrung wird fertig bearbeitet, wenn das Teil stabil ist und die Vorrichtung die Wand ohne Verzug stützt. Werkzeugwege reduzieren Austrittsgrate; Werkzeugstandzeiten an kleinen Merkmalen werden überwacht.
Bohrung und Dichtung kontrollieren
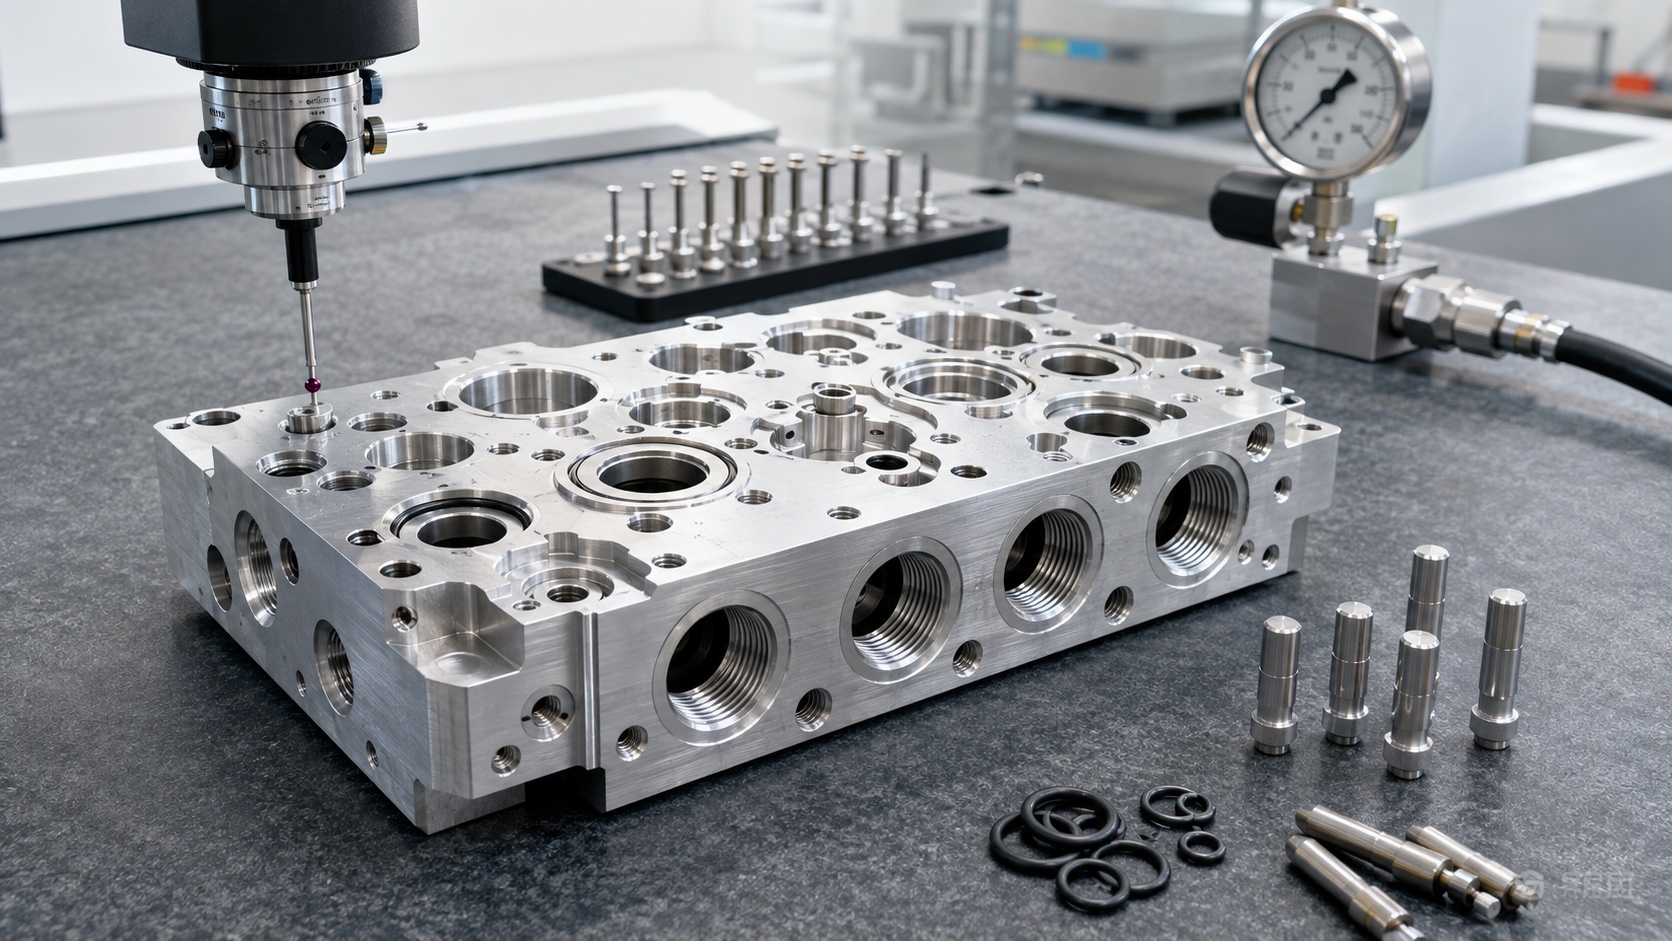
Sensorbohrung, nahe Ports und O-Ring-Nut werden als Gruppe geprüft. Die Größe folgt der Zeichnungsmethode, die Lage den Funktionsbezügen; die Nut wird auf Tiefe, Breite und Oberfläche kontrolliert. Dichtländer werden beim Handling geschützt, weil kleine Eindrücke Leckpfade erzeugen können. Bei Beschichtung legt der Prüfplan Maskierung, Endmaßprüfung oder freigegebene Nacharbeit fest.
Entgraten, Reinigen und Nachweise
Gaswegkanten erhalten kontrolliertes Entgraten statt ungeführtem Polieren. Kreuzungen, Gewindeanfänge und Portausgänge werden mit Vergrößerung oder Endoskop geprüft, wenn direkte Sicht fehlt. Reinigung entfernt Späne, Kühlschmierstoff und lose Partikel. Die Erstbemusterung kann Zeugnisse, Maßbericht, Fotos kritischer Kanten, Finishprüfung und Reinigungsbestätigung enthalten.
Grenze des Funktionstests
Ein Leck- oder Durchflusscheck wird ergänzt, wenn der Kunde eine Spezifikation liefert: Medium, Druck oder Durchfluss, Zeit, Verschlussplan, Vorrichtung, Temperatur und Grenzwert. Das nackte Gehäuse unterscheidet sich vom kompletten Sensormodul. Der Bericht nennt den tatsächlichen Prüfzustand und bleibt mit Charge und Revision verbunden. Abweichungen laufen über die freigegebene Kundenmethode.
Verpackung und Wiederholung
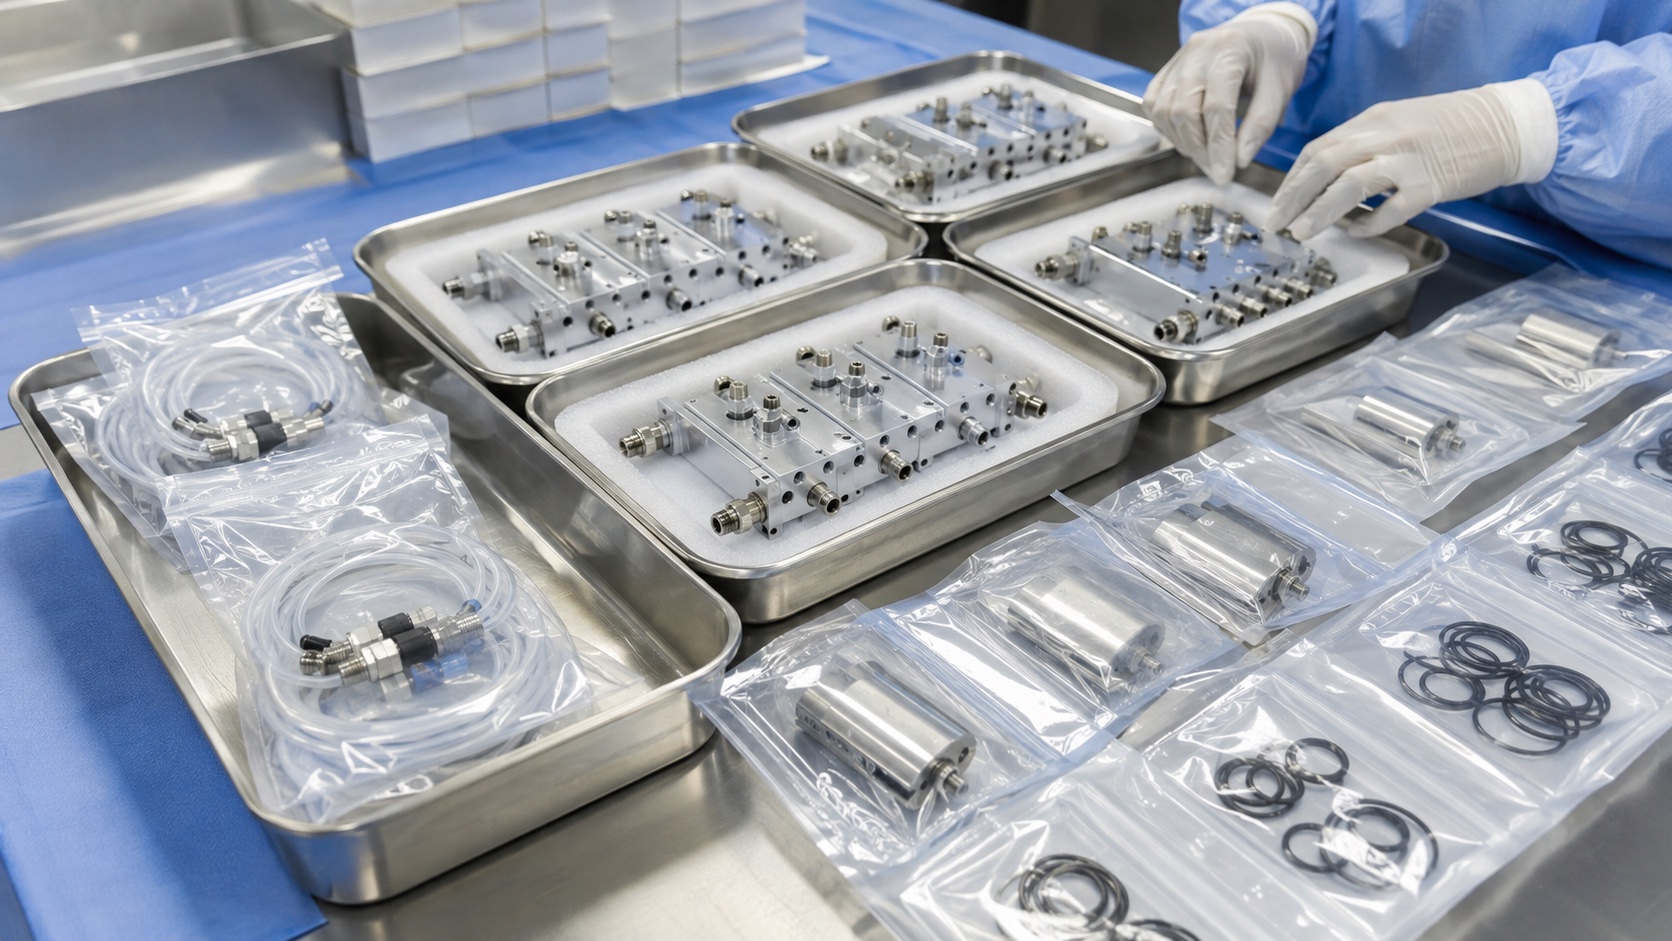
Fertigteile liegen getrennt in sauberen Trays oder Einzelverpackungen, damit Bohrung, Dichtland und Gewinde geschützt bleiben. Etiketten nennen Teil, Revision, Werkstoffcharge, Finishcharge und Prüfstatus. Für Wiederholfertigung bleiben Programm, Vorrichtung, Werkzeuggrenzen, Finishplan, Reinigung und Prüfung unter Änderungskontrolle. Trends für Bohrungslage, Nuttiefe und Ebenheit zeigen Drift vor Montageproblemen.
FAQ
Ist dies ein zertifiziertes Anästhesiegeräteteil?
Es ist ein beispielhafter Fertigungsfall; Zertifizierung und Systemvalidierung liegen beim Gerätehersteller.
Warum 6061-T6?
Es bietet geringe Masse und gute Zerspanbarkeit; Gasverträglichkeit, Finish, Erdung und Reinigung bestätigt der Entwickler.
Welche Prüfdaten sind nützlich?
Bohrungsgröße und Lage, Nutmaße, Ebenheit, Portpositionen, Gewinde, Gratbild und Finishzustand.
Beeinflusst Anodisieren die Bohrung?
Ja. Schicht kann Passmaße ändern; Maskierung, Nachkontrolle oder Messung im Endzustand müssen definiert sein.
Darf der Lieferant Prüfdruck wählen?
Nein. Medium, Druck, Zeit, Ports und Grenzen kommen aus der Kundenspezifikation.
Wie werden Teile geschützt?
Durch saubere Verpackung, getrennte Teile und Schutz von Bohrungen, Dichtflächen und Gewinden mit Bezug zu Charge und Revision.