Carcasa 6061-T6 para sensor de flujo de anestesia: caso de mecanizado CNC de precisión
Aplicación representativa
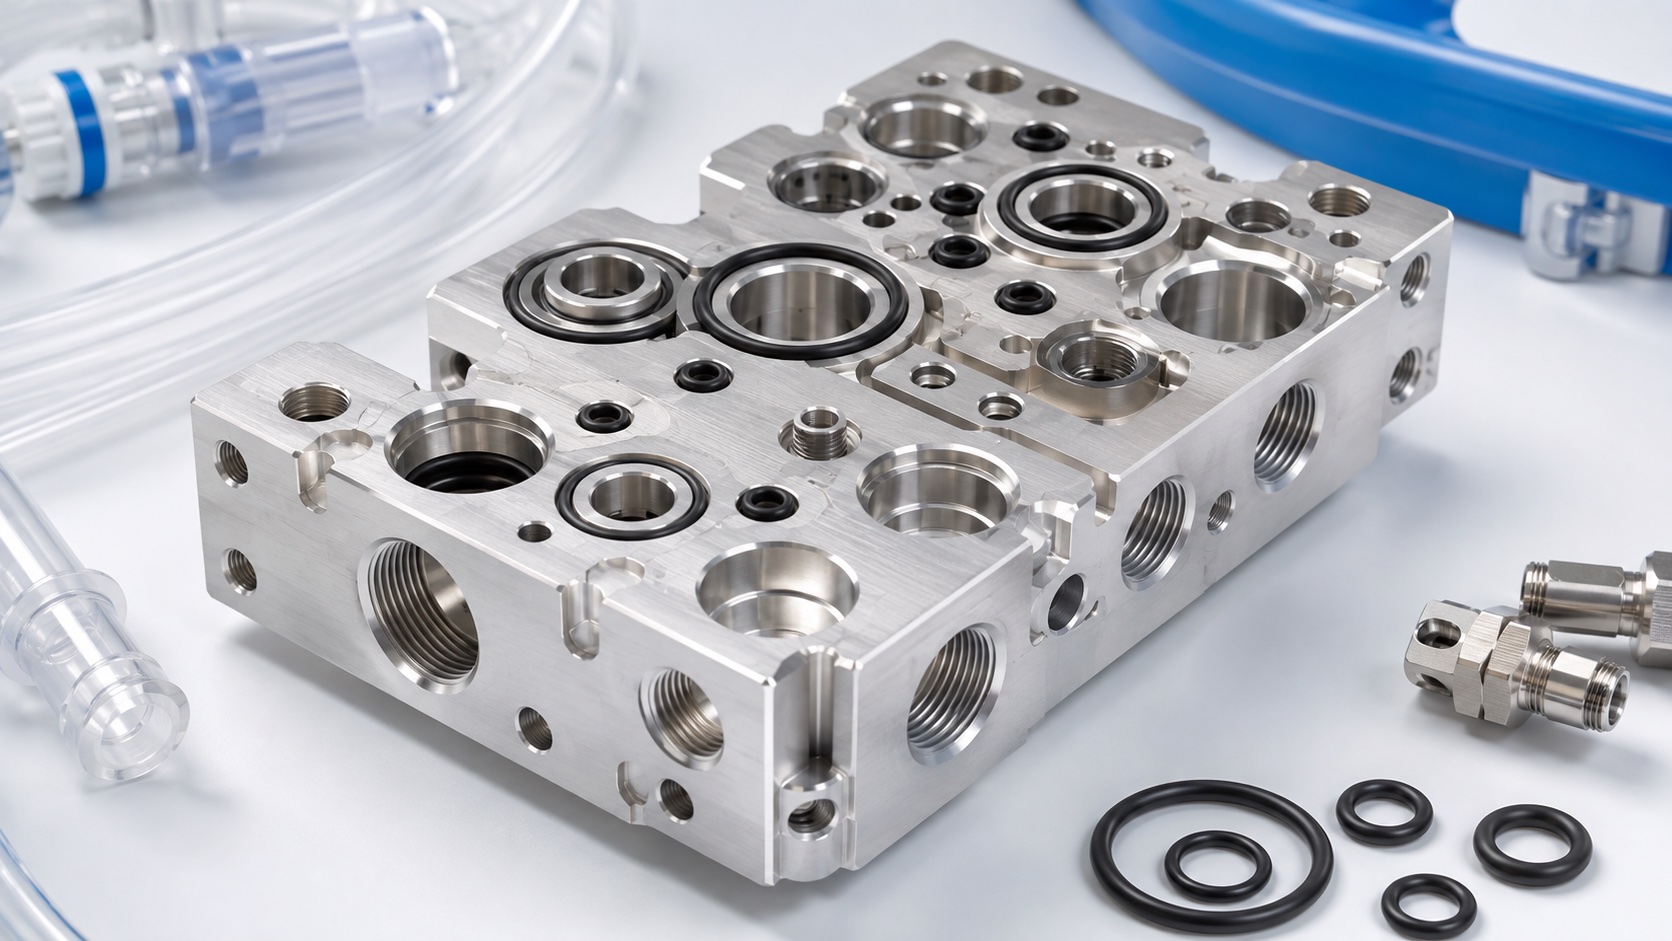
Este caso describe una carcasa 6061-T6 usada alrededor de un módulo de sensor de flujo en el subsistema de control de gas de una estación de anestesia. La pieza integra paso principal, alojamiento del sensor, puertos de presión o muestreo, juntas y montaje. Es un caso de fabricación, no una afirmación sobre un dispositivo certificado. El fabricante controla neumática, calibración y validación; el proveedor controla material, proceso, inspección, limpieza y entrega.
Paquete de fabricación
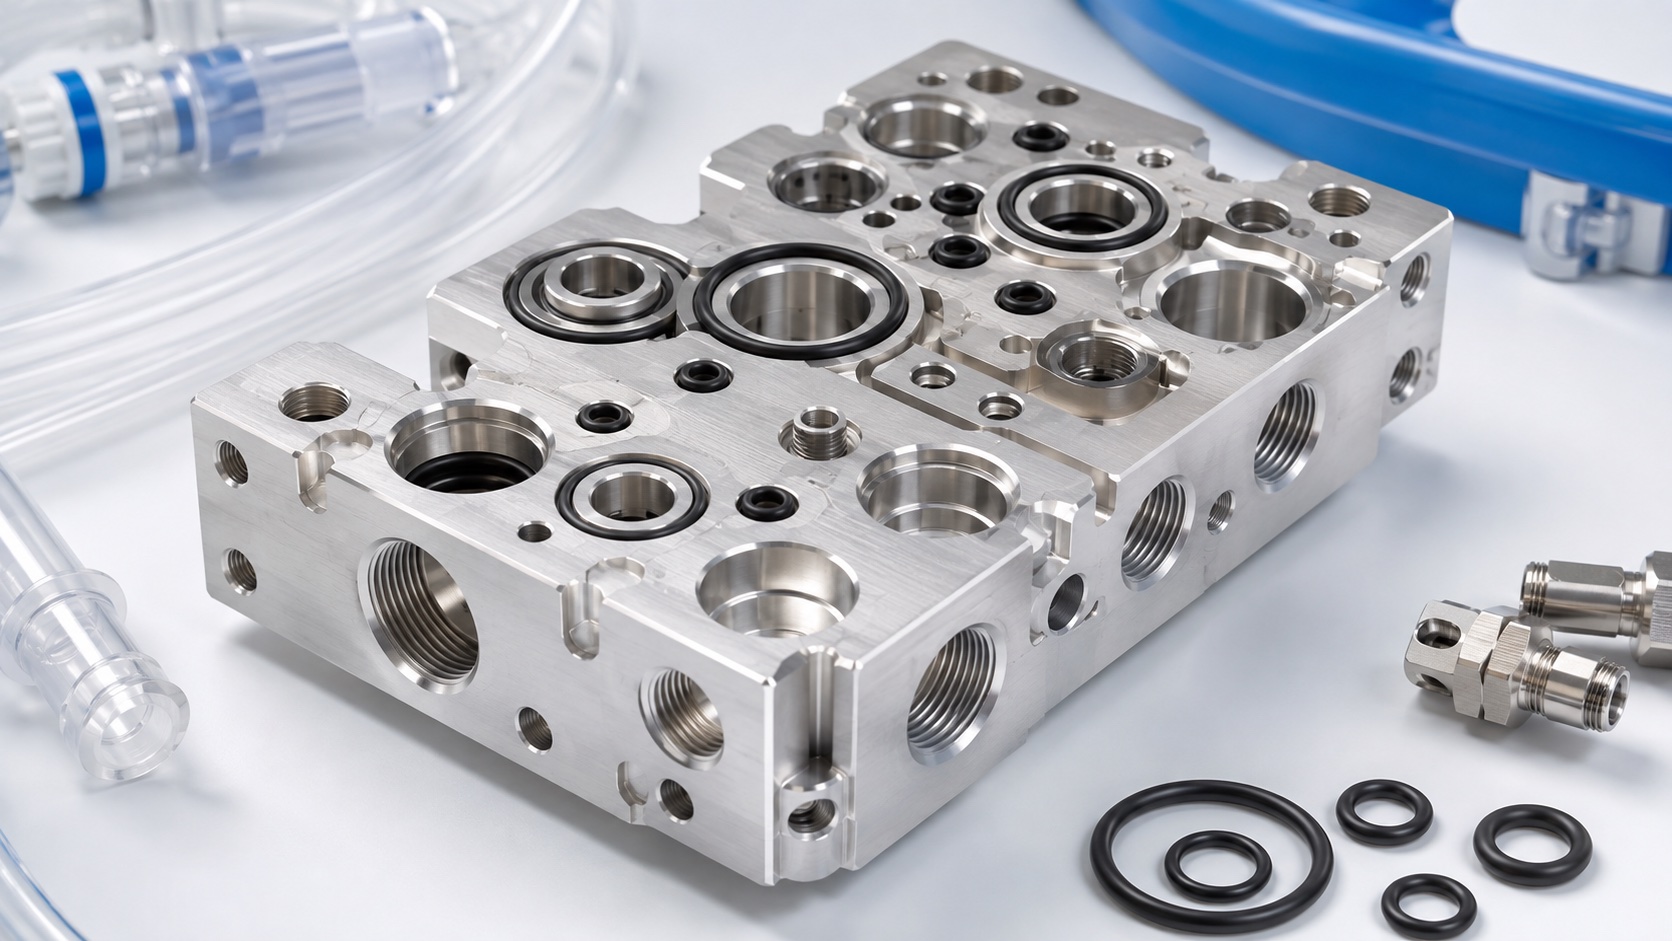
El paquete liberado incluye plano 2D, modelo 3D, historial, lista de características críticas y mapa de acabado o máscara. Se identifican cara principal, referencia lateral, eje del taladro, zona de junta, puertos y roscas. Antes de cotizar se revisan paredes cerca de cruces, acceso de herramienta, acceso para desbarbar, recubrimiento, apoyos de fijación y medición de superficies críticas después del acabado.
Material y bruto
Se selecciona 6061-T6 certificado con sobremedida suficiente para referencias, cavidades y acabado. El lote queda vinculado a la hoja de proceso. El desbaste retira material de forma equilibrada para no desplazar el boss del taladro ni la cara de junta. Si se requiere anodizado, se revisan ajustes y contactos antes del primer artículo. Cualquier cambio de aleación, temple o acabado necesita aprobación.
Configuración CNC
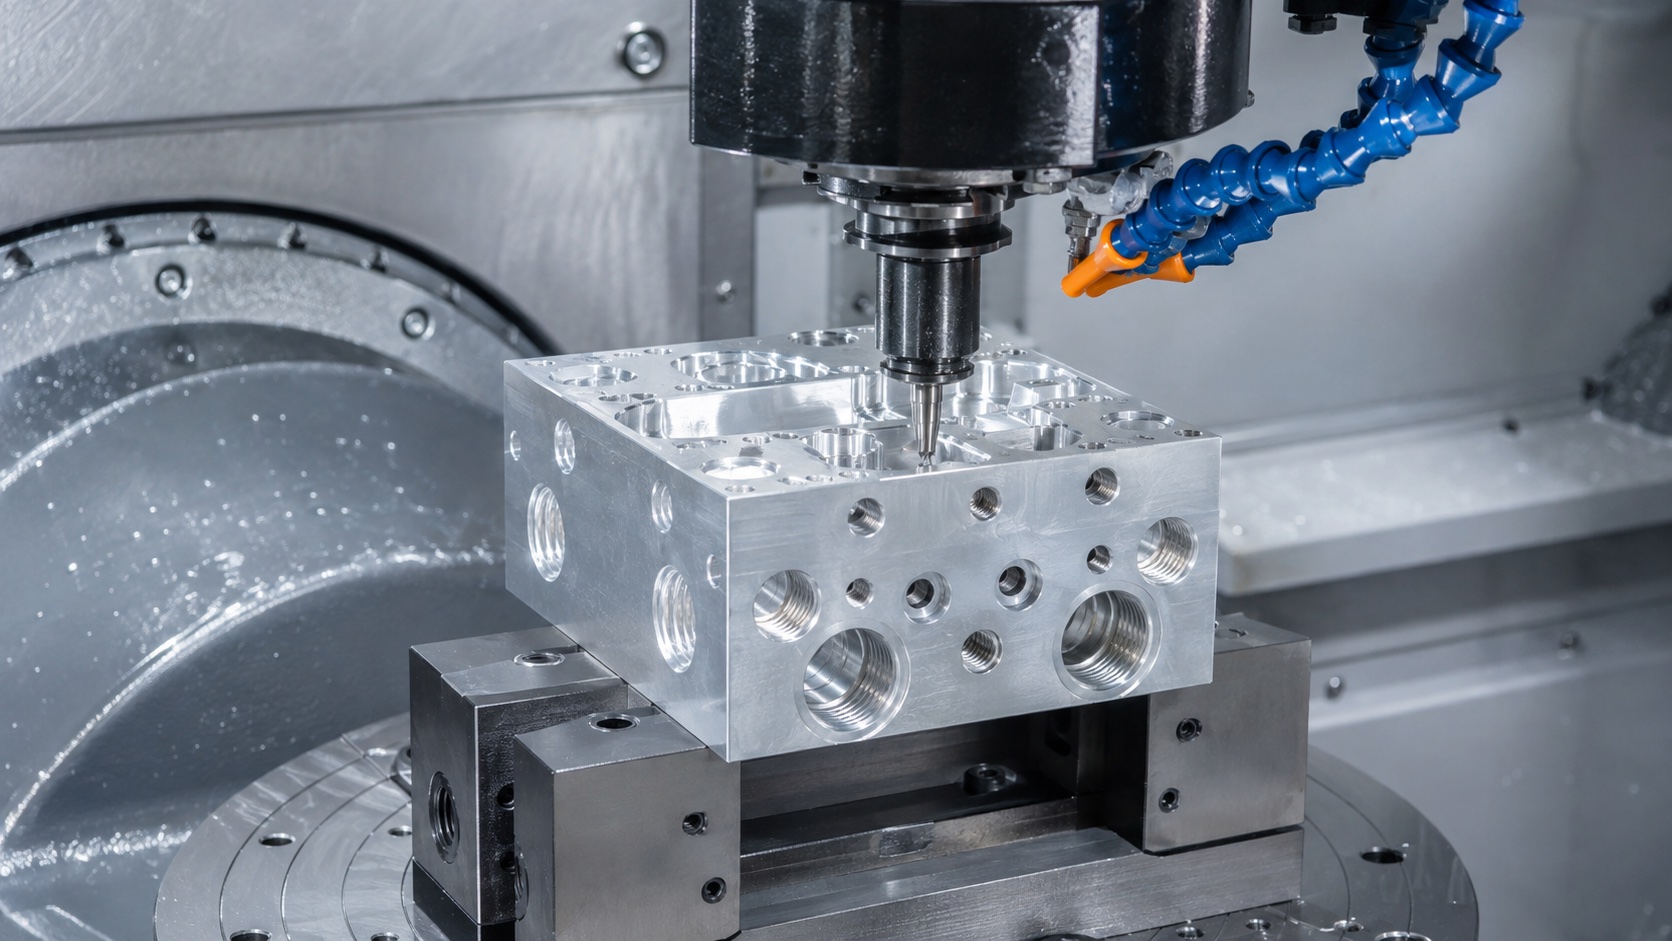
El primer amarre establece la referencia de montaje y desbasta el contorno. Después se abre el paso de gas, se mecaniza el alojamiento del sensor, se taladran tomas y se crean roscas o pasadores desde el mismo sistema. El acabado del taladro se deja para cuando la pieza es estable. Las trayectorias reducen rebabas de salida y se controlan límites de vida de herramienta en detalles pequeños.
Control de taladro y sellado
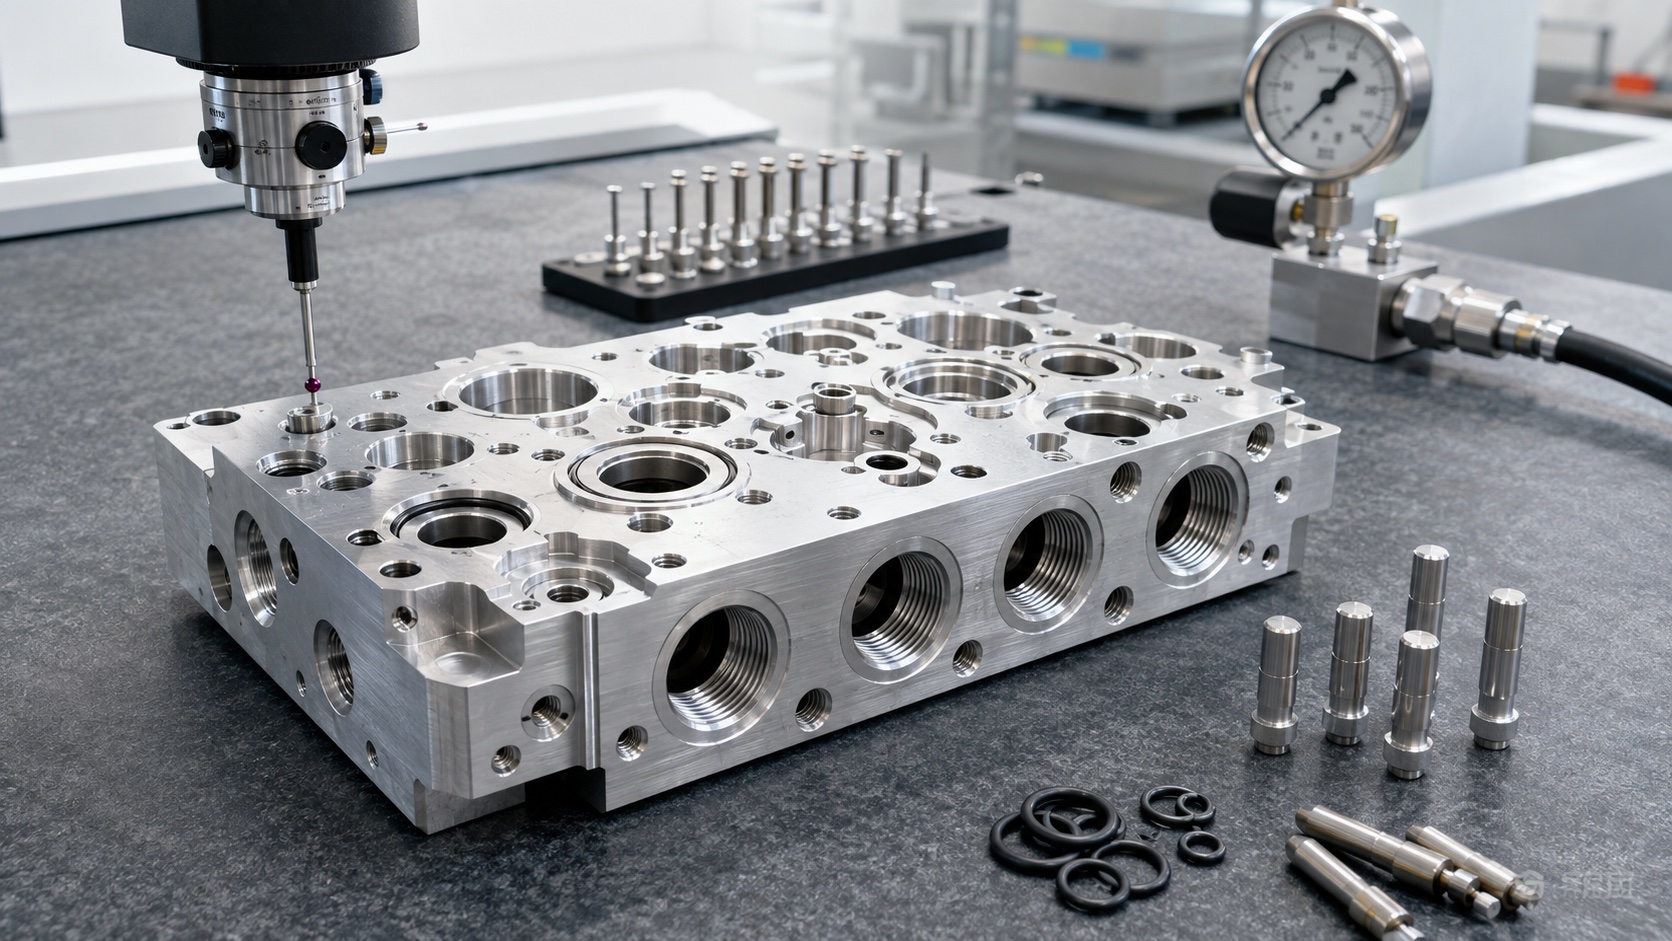
El taladro del sensor, los puertos próximos y la ranura de junta se inspeccionan como un grupo relacionado. El tamaño se mide según plano, la posición se referencia a datums funcionales y la ranura se comprueba en profundidad, anchura y superficie. Las caras de junta se protegen durante la manipulación. Si hay recubrimiento, el plan define máscara, medición final o proceso posterior aprobado.
Desbarbado, limpieza y registros
Los bordes de la ruta de gas se desbarban de forma controlada. Cruces, entradas de rosca y salidas de puerto se examinan con aumento o boroscopio cuando no hay visión directa. La limpieza retira virutas, refrigerante y partículas del paso principal y puertos pequeños. El primer artículo puede incluir certificados, informe dimensional, fotos, revisión de acabado y confirmación de limpieza.
Límite de prueba funcional
Una prueba de fuga o flujo se añade cuando el cliente entrega especificación: medio, presión o flujo, tiempo, configuración de tapones, interfaz de útil, temperatura y valor aceptable. Probar la carcasa desnuda es diferente de probar el conjunto sensor completo. El registro identifica el estado real de la pieza y se conserva con lote y revisión.
Embalaje y repetición
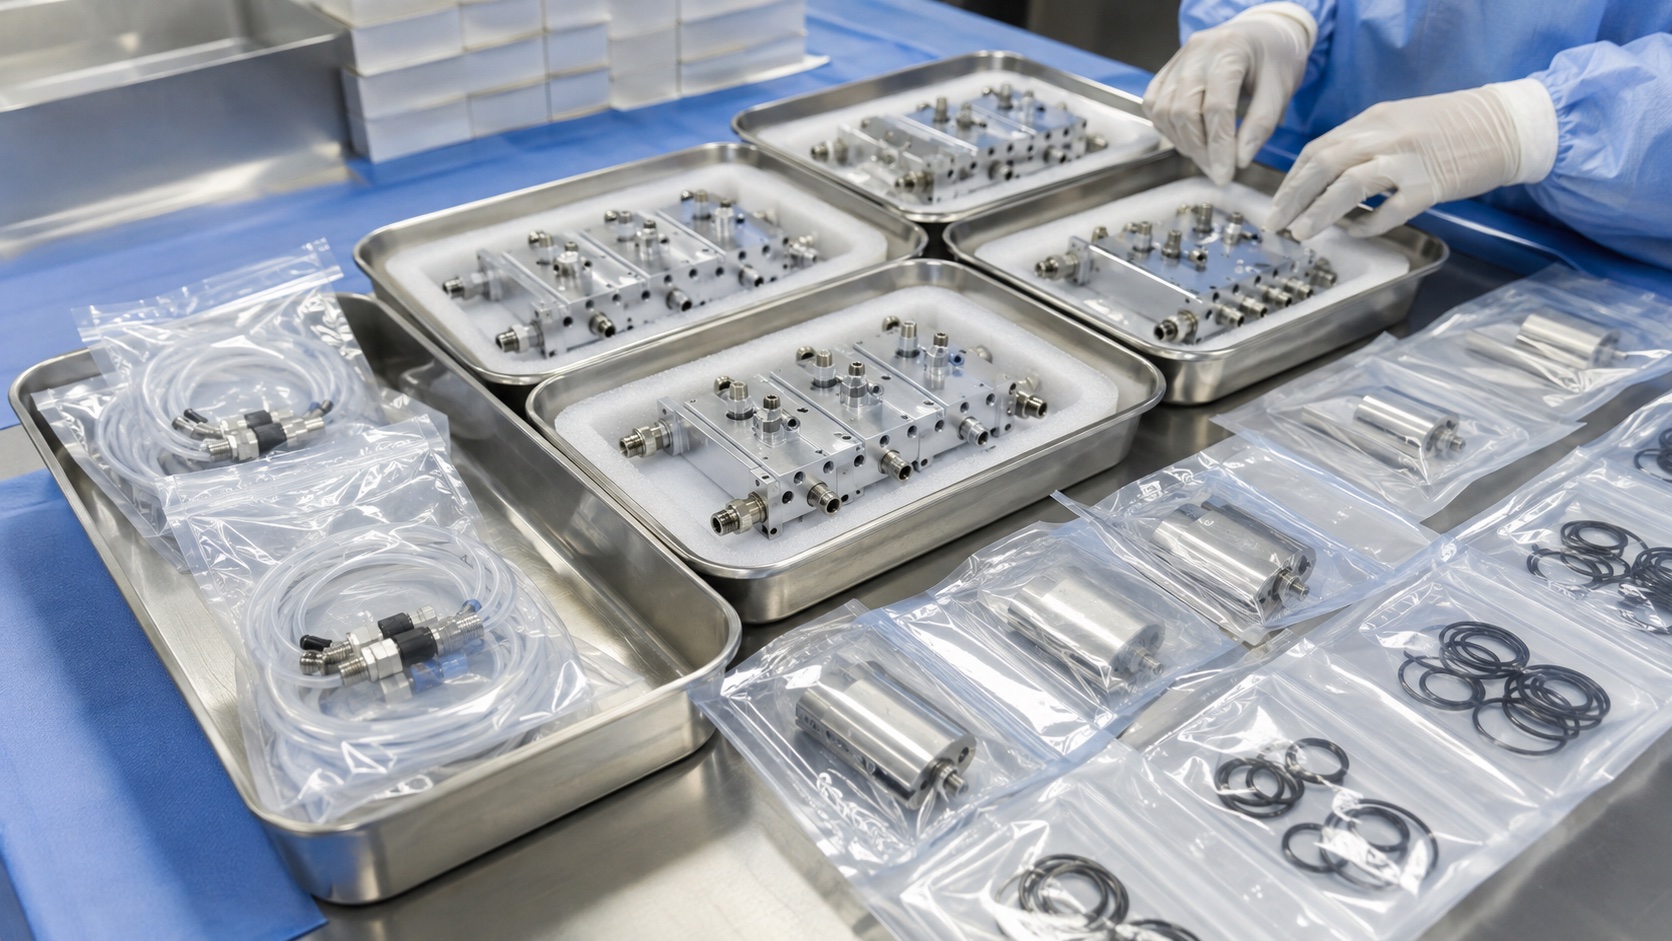
Las piezas terminadas se separan en bandejas limpias o embalaje individual para proteger taladro, junta y roscas. Las etiquetas identifican pieza, revisión, lote de material, lote de acabado e inspección. Para repetición se controlan programa, útil, vida de herramienta, mapa de acabado, limpieza e inspección. Las tendencias de posición, ranura y planitud ayudan a detectar deriva antes del montaje.
FAQ
¿Es un componente certificado?
Es un caso representativo de fabricación; la certificación y validación del sistema corresponden al fabricante del equipo.
¿Por qué 6061-T6?
Ofrece bajo peso y buena mecanización, pero el diseñador confirma compatibilidad con gas, acabado, tierra y limpieza.
¿Qué datos de inspección ayudan más?
Tamaño y posición del taladro, ranura, planitud, puertos, roscas, rebabas y estado de acabado.
¿El anodizado afecta al taladro?
Sí. Puede cambiar cotas ajustadas; deben definirse máscara, control posterior o medición en condición final.
¿Puede el proveedor elegir presión de prueba?
No. Medio, presión, tiempo, puertos y límites pertenecen a la especificación del cliente.
¿Cómo se protegen las piezas?
Con embalaje limpio, separación de piezas y protección de taladros, juntas y roscas vinculada a lote y revisión.