6061-T6-Grundplatte für ophthalmische OCT: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
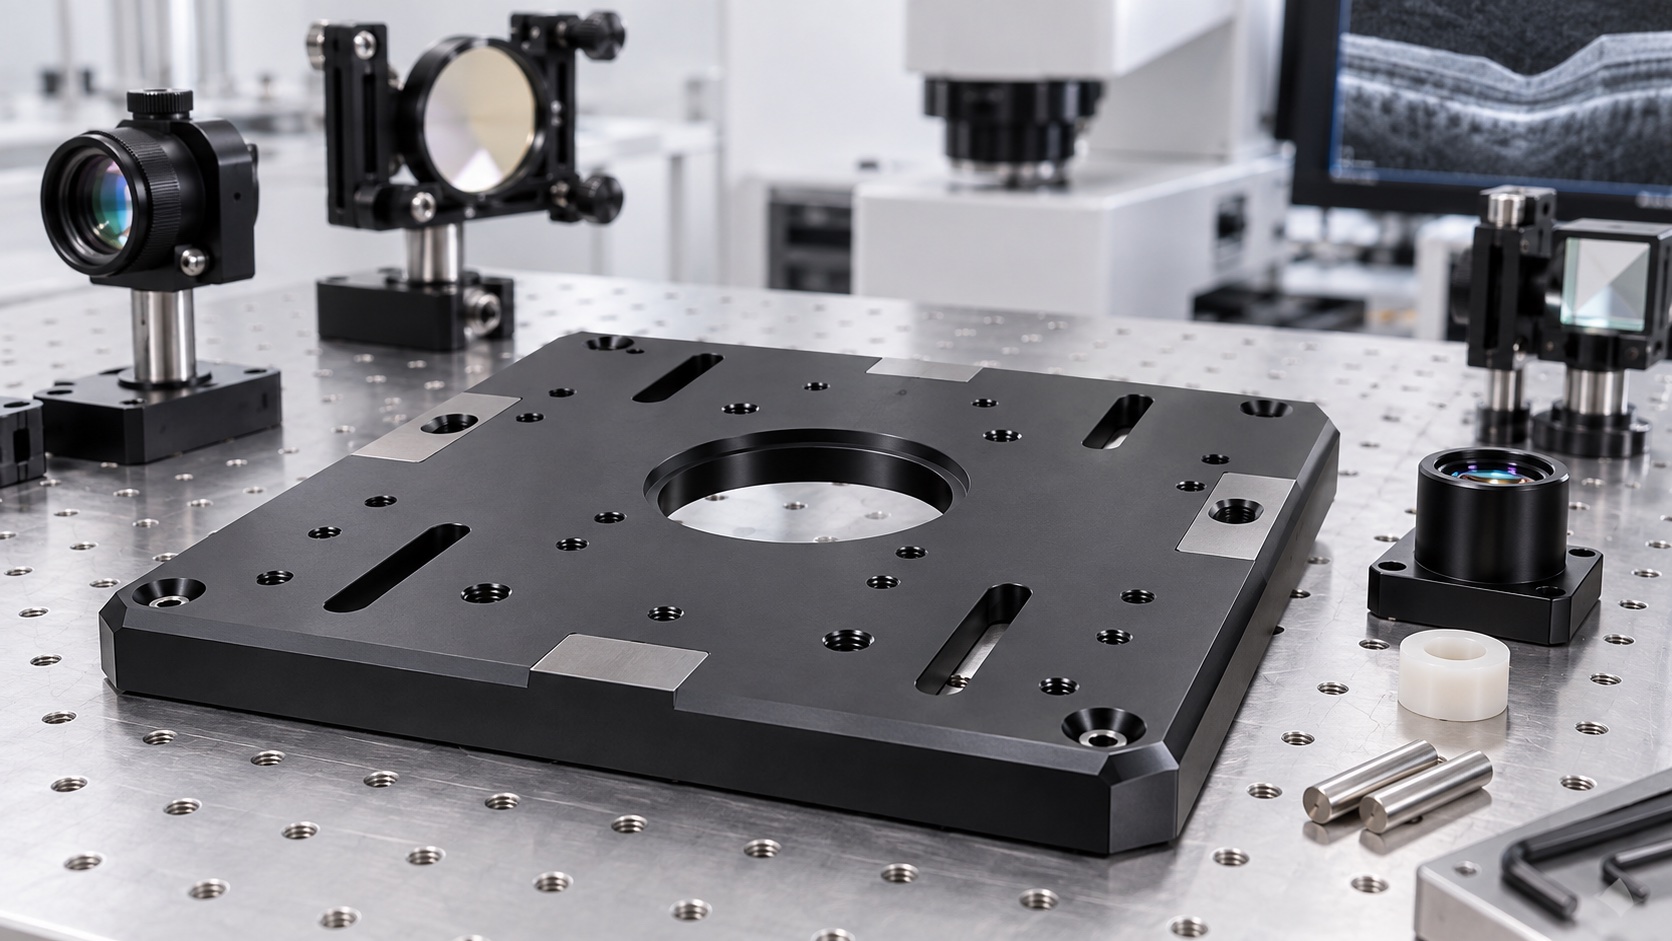
Dieser Fall beschreibt eine 6061-T6-Grundplatte für die Optikeinheit eines ophthalmischen OCT. Sie trägt Scanner, Referenzarm, Detektor und Linsenhalter über Pads, Passbohrungen, Pilotdurchmesser, Gewinde und Schlitze. Es ist ein Fertigungsbeispiel, keine Aussage über ein zertifiziertes Gerät. Der Hersteller kontrolliert Optik, Kalibrierung, Sicherheit und Validierung; der Lieferant Werkstoff, Ablauf, Finish, Prüfnachweise und geschützte Lieferung.
Freigegebenes Datenpaket
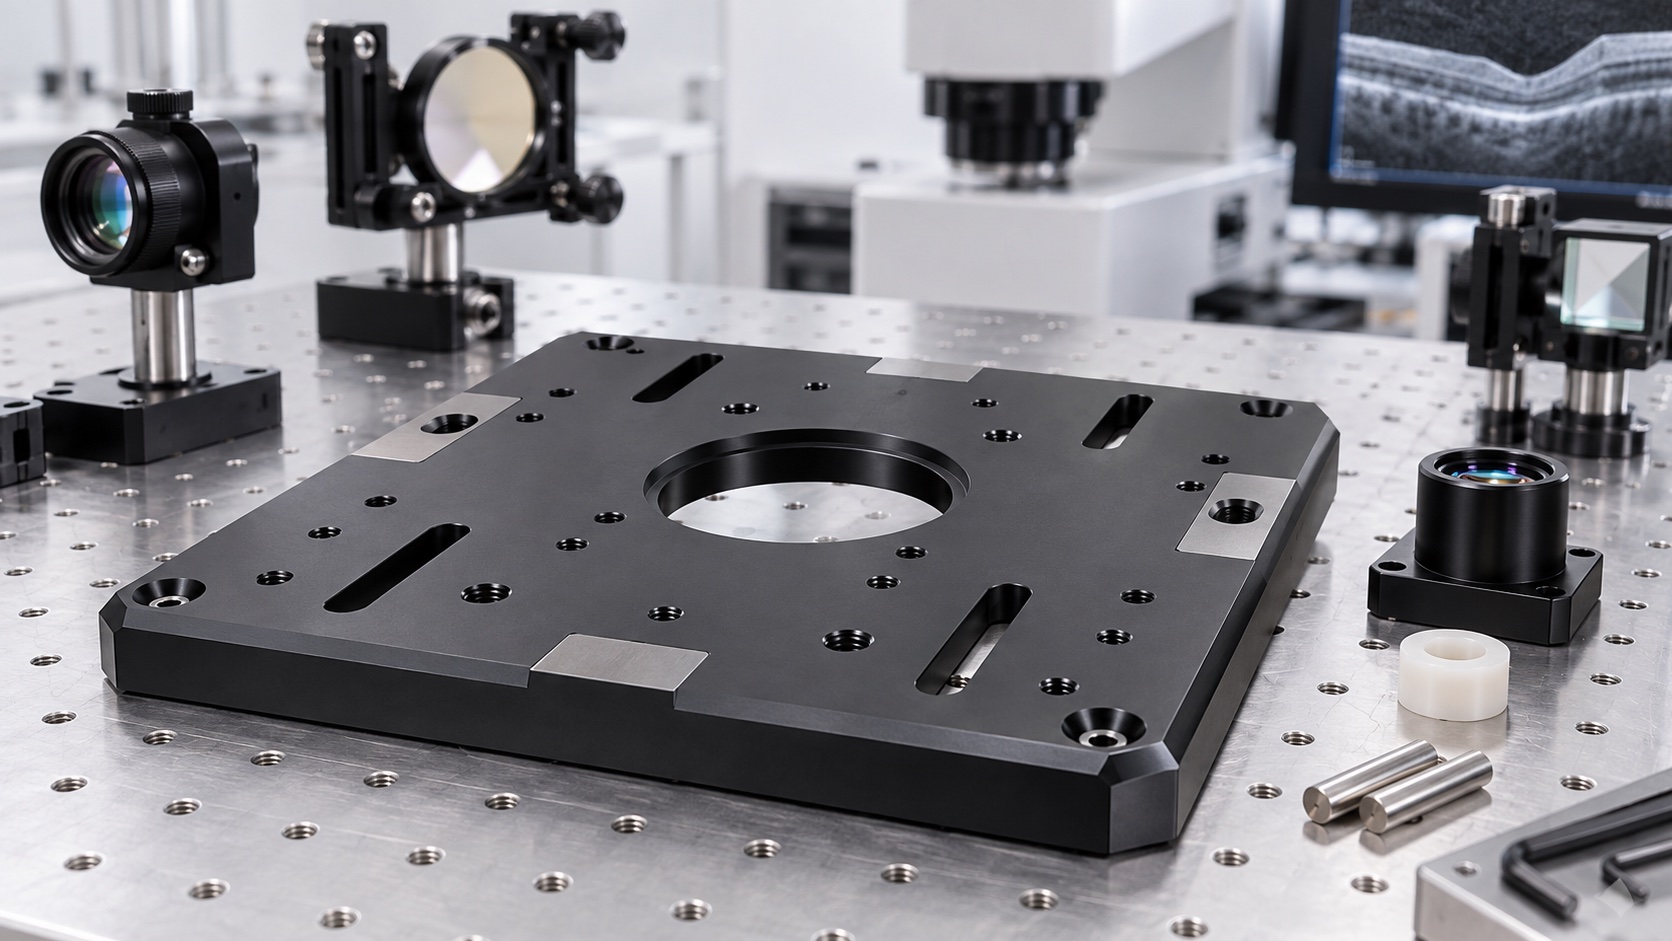
Das Paket enthält 2D-Zeichnung, passendes 3D-Modell, Revision, kritische Merkmale und Maskenplan. Grundfläche, Taktkante, Anschlag, Pads und Passungen sind markiert. Haltermodelle und freigegebene Lehren bestätigen Freiräume. Vor Angebot werden Dicke, Taschen, Werkzeugzugang, Restwände, Gewinde, Schichtzugabe und Messbarkeit nach Finish geprüft.
Werkstoff und Rohling
Zertifizierte 6061-T6-Platte kommt mit Chargenbezug und Aufmaß auf beiden Seiten. Schäden und Anfangsebenheit werden geprüft. Orientierung und Identität bleiben bis Anodisieren und Verpackung erhalten. Da große Platten beim Öffnen von Taschen wandern können, bleibt ausgewogenes Material für Zwischenentspannung und Finish. Änderungen an Legierung, Zustand oder Form brauchen Freigabe.
Bearbeitungsfolge
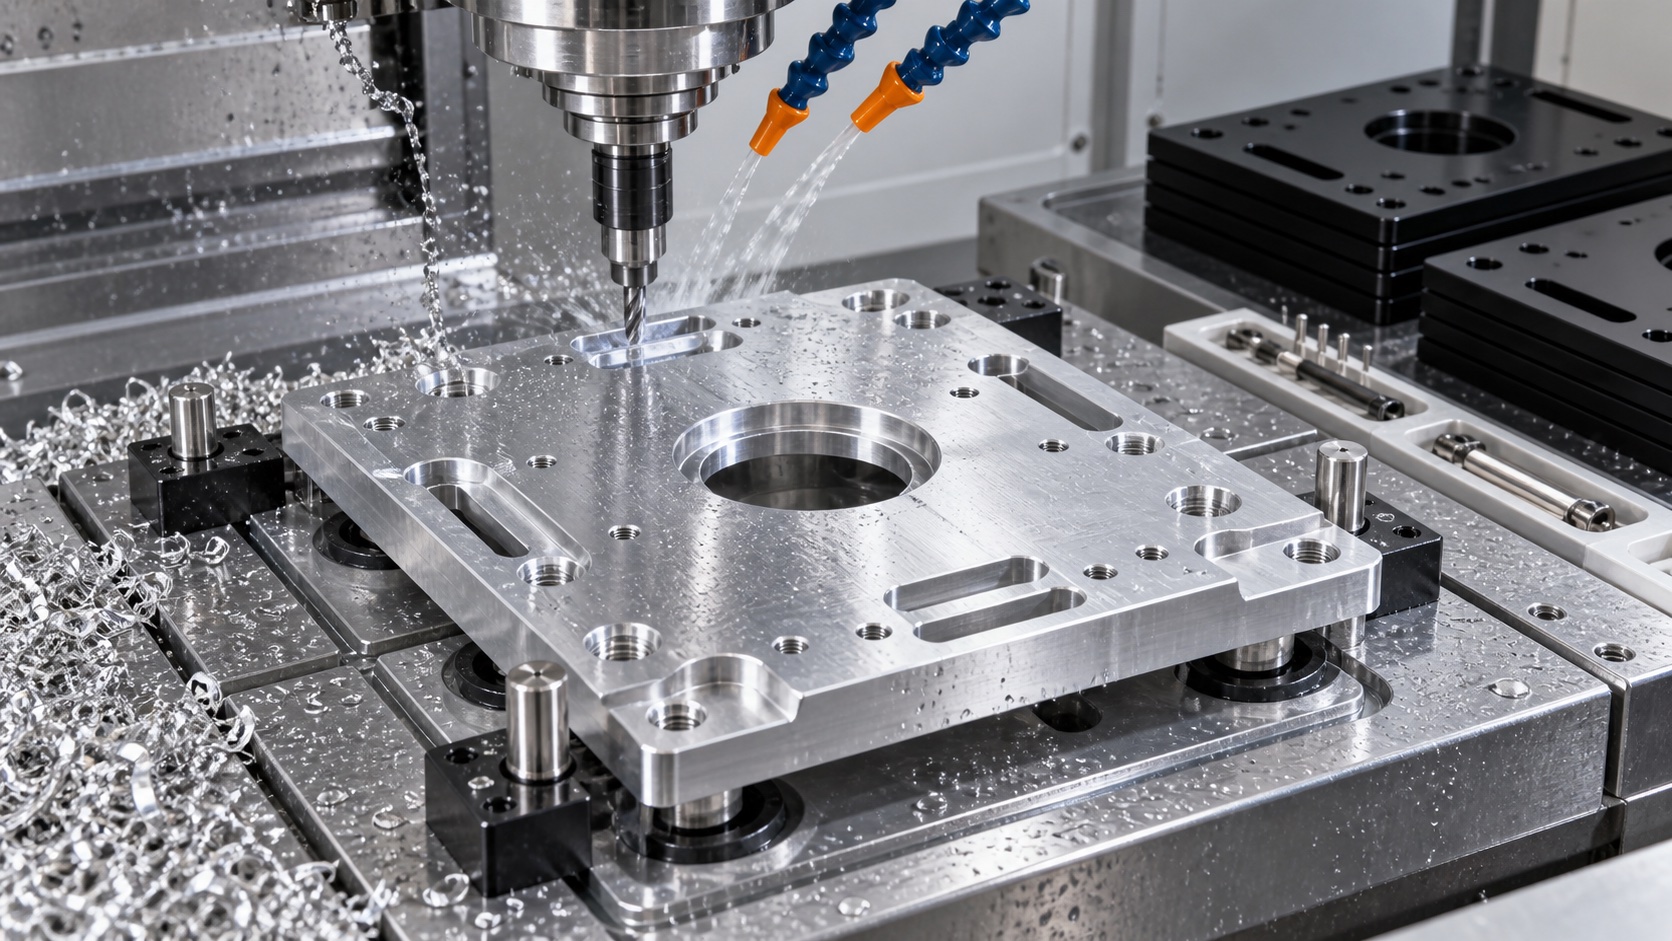
Die erste Spannung erzeugt Bezüge und schruppt Taschen mit Unterstützung an den Pads. Danach wird das Teil gelöst, stabilisiert und neu bezogen. Endflächen bestimmen Ebene und Höhen; dann folgen Piloten, Passbohrungen, Schlitze und Gewinde aus dem gemeinsamen System. Fünf Achsen reduzieren Transfers, freie Ebenheit wird dennoch geprüft. Werkzeugstand und Gratkontrolle schützen kleine Merkmale.
Präzisionsschnittstellen
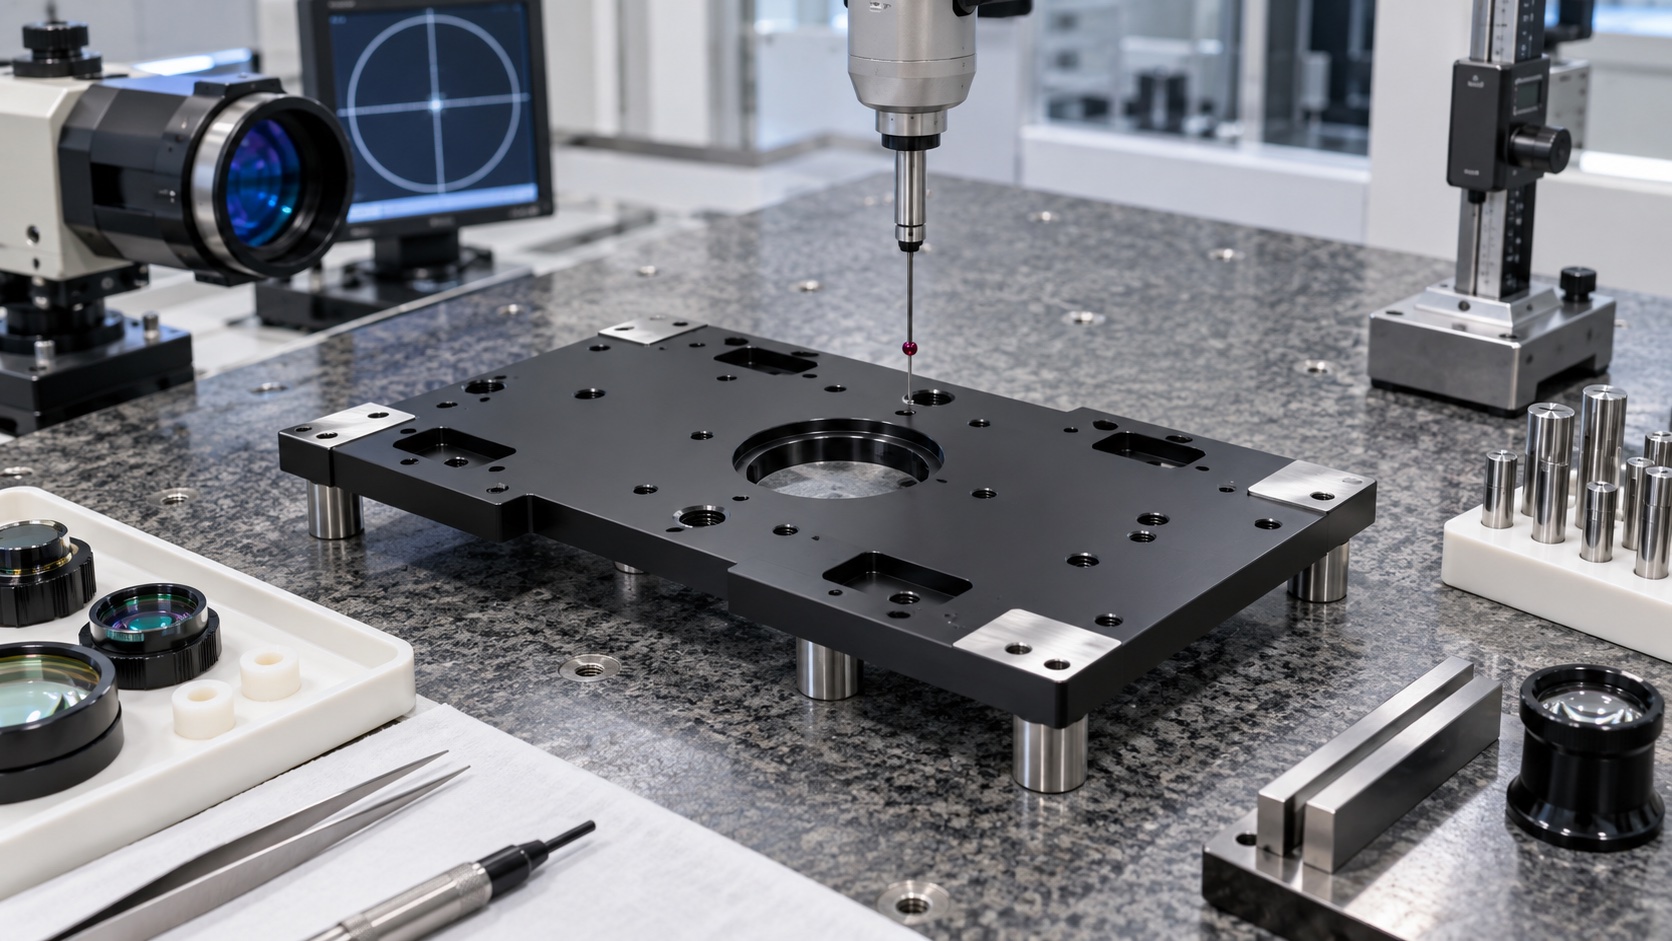
Passbohrungen und Piloten werden erst am stabilen Teil fertiggestellt. Das KMG verbindet ihre Lage mit Ebene und Kante; kalibrierte Lehren prüfen Größen. Gewinde werden auf Tiefe und Eingang geprüft. Scanner- und Detektorzonen erhalten wegen Höhe und Winkel besondere Aufmerksamkeit. Eine Probe mit Dummy-Haltern bestätigt mechanische Kompatibilität, aber keine optische Leistung.
Schwarzes Anodisieren
Die Platte wird zum Schutz und gegen Reflexion schwarz anodisiert. Passungen, ausgewählte Pads, Erdung und Wärmekontakte werden nach Plan maskiert. Danach werden Deckung, Grenzen, freie Zonen und Maße kontrolliert. Schichteinlauf wird freigegeben behandelt. Unkontrolliertes Polieren oder Schaben ist ausgeschlossen, weil es den Bezug verändern und blankes Aluminium undokumentiert lassen kann.
Erstbemusterung
Der Bericht enthält Zeugnis, freie Ebenheit, Padhöhen, Positionen, Durchmesser, Gewinde, Masken und Finish. Jede Messung nennt Revision, Gerät, Auflage und Zustand vor oder nach Anodisieren. Fotos dokumentieren geschützte und interne Zonen. Kundenlehren können einbezogen werden. Mechanische Abnahme bleibt getrennt von optischer Ausrichtung, Kalibrierung, Schock, Vibration und Temperaturprüfung.
Reinigung und Verpackung
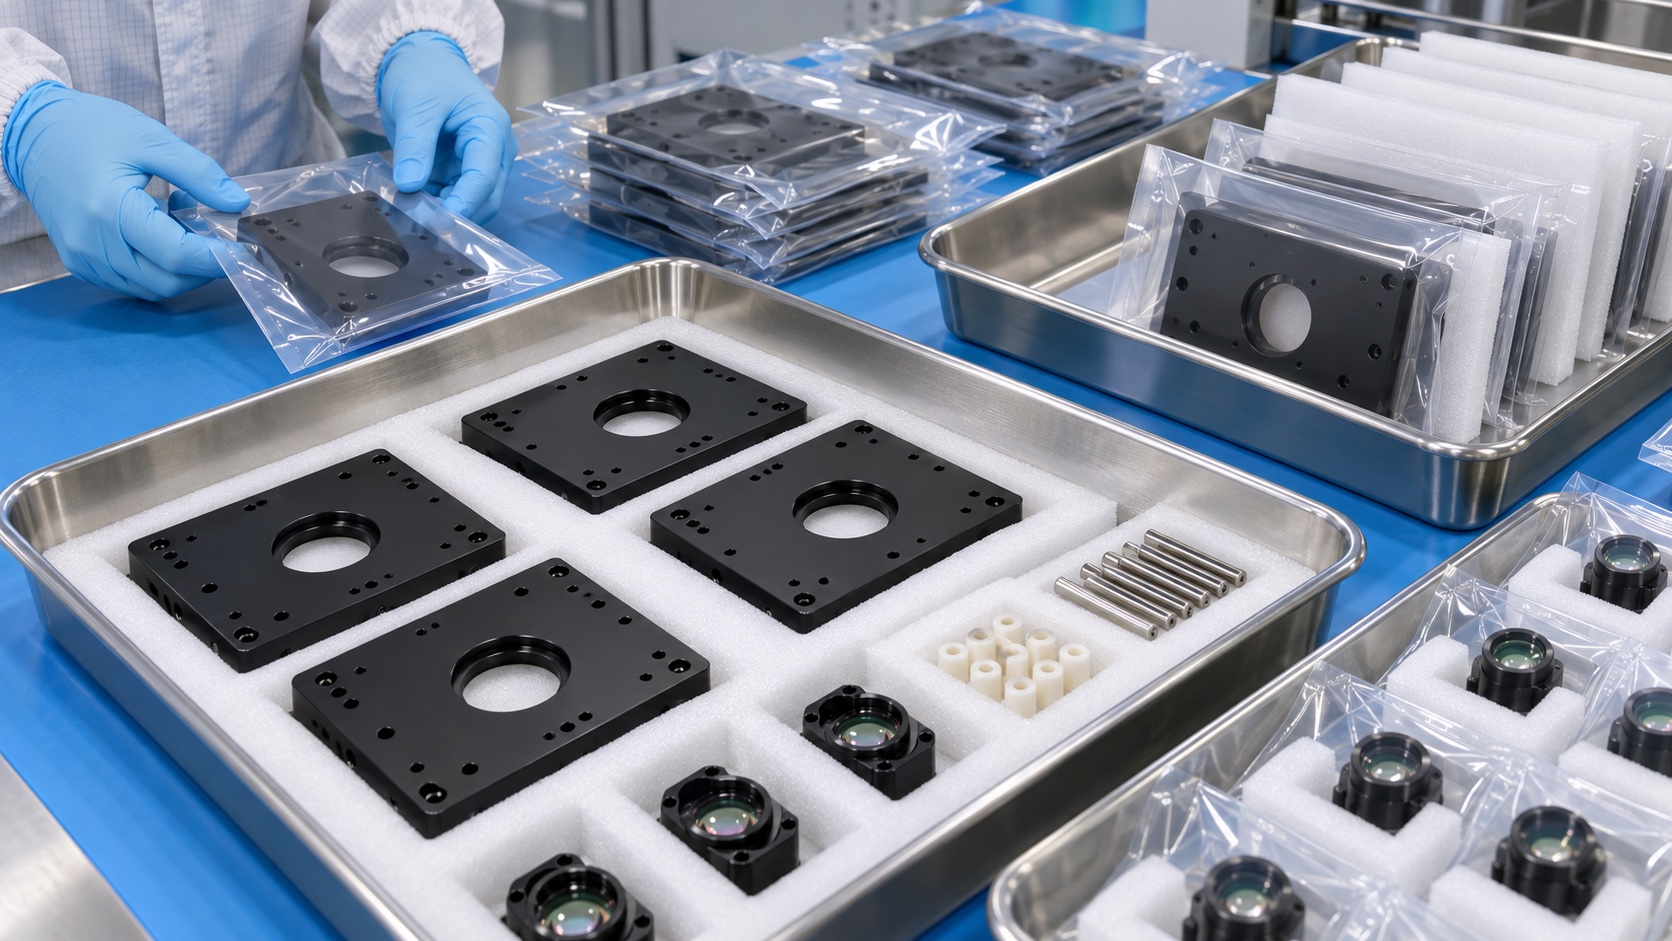
Späne, Abrieb und lose Schichtpartikel werden aus Taschen, Gewinden und Bohrungen entfernt. Pads und Passungen erhalten fusselfreien Schutz; jede Platte liegt getrennt in einer festen Schale. Kennzeichnung nennt Teil, Revision, Werkstoff- und Finishcharge, Menge und Prüfstatus. Die Verpackung ist sauber, nicht steril ohne validierte Forderung. Optikelemente werden nur bei vereinbartem Umfang montiert.
Wiederholfertigung
Programm, Vorrichtung, Werkzeuggrenzen, Anodisierung, Maske und Prüfung bleiben unter Änderungskontrolle. Trends von Ebenheit, Höhe und Passstiftlage zeigen Drift. Forecast und Losgröße sichern Werkstoff und Finish. Änderungen an Modulen, Isolatoren, Drehmoment, Temperatur, Beschichtung oder Lochbild lösen eine dokumentierte Prüfung der Ausrichtungskette aus.
FAQ
Ist die Grundplatte ein vollständiges Augengerät?
Nein. Sie ist eine Beispielkomponente; der Hersteller validiert das komplette OCT-Instrument.
Wozu dient schwarzes Anodisieren?
Es schützt und mindert Reflexionen; Maskierung erhält definierte Passungen, Erdung, Wärmekontakte und Pads.
Wie werden Passbohrungen kontrolliert?
Sie entstehen aus dem Funktionsbezug und werden im definierten Finishzustand per KMG und Lehre geprüft.
Wie wird Verzug begrenzt?
Ausgewogenes Schruppen, Zwischenlösen, stabile Spannung und Finish nach Spannungsverteilung unterstützen freie Ebenheit.
Beweist eine Passprobe optische Ausrichtung?
Nein. Sie bestätigt Mechanik; Ausrichtung und Kalibrierung erfolgen am montierten OCT-System.
Welche Nachweise sind lieferbar?
Zeugnisse, Chargenbezug, Erstbemusterung, Maße, Maskenprüfung, Lehrenresultate und freigegebene Abweichungen.