Base óptica 6061-T6 para OCT oftálmica: caso de mecanizado CNC de precisión
Aplicación representativa
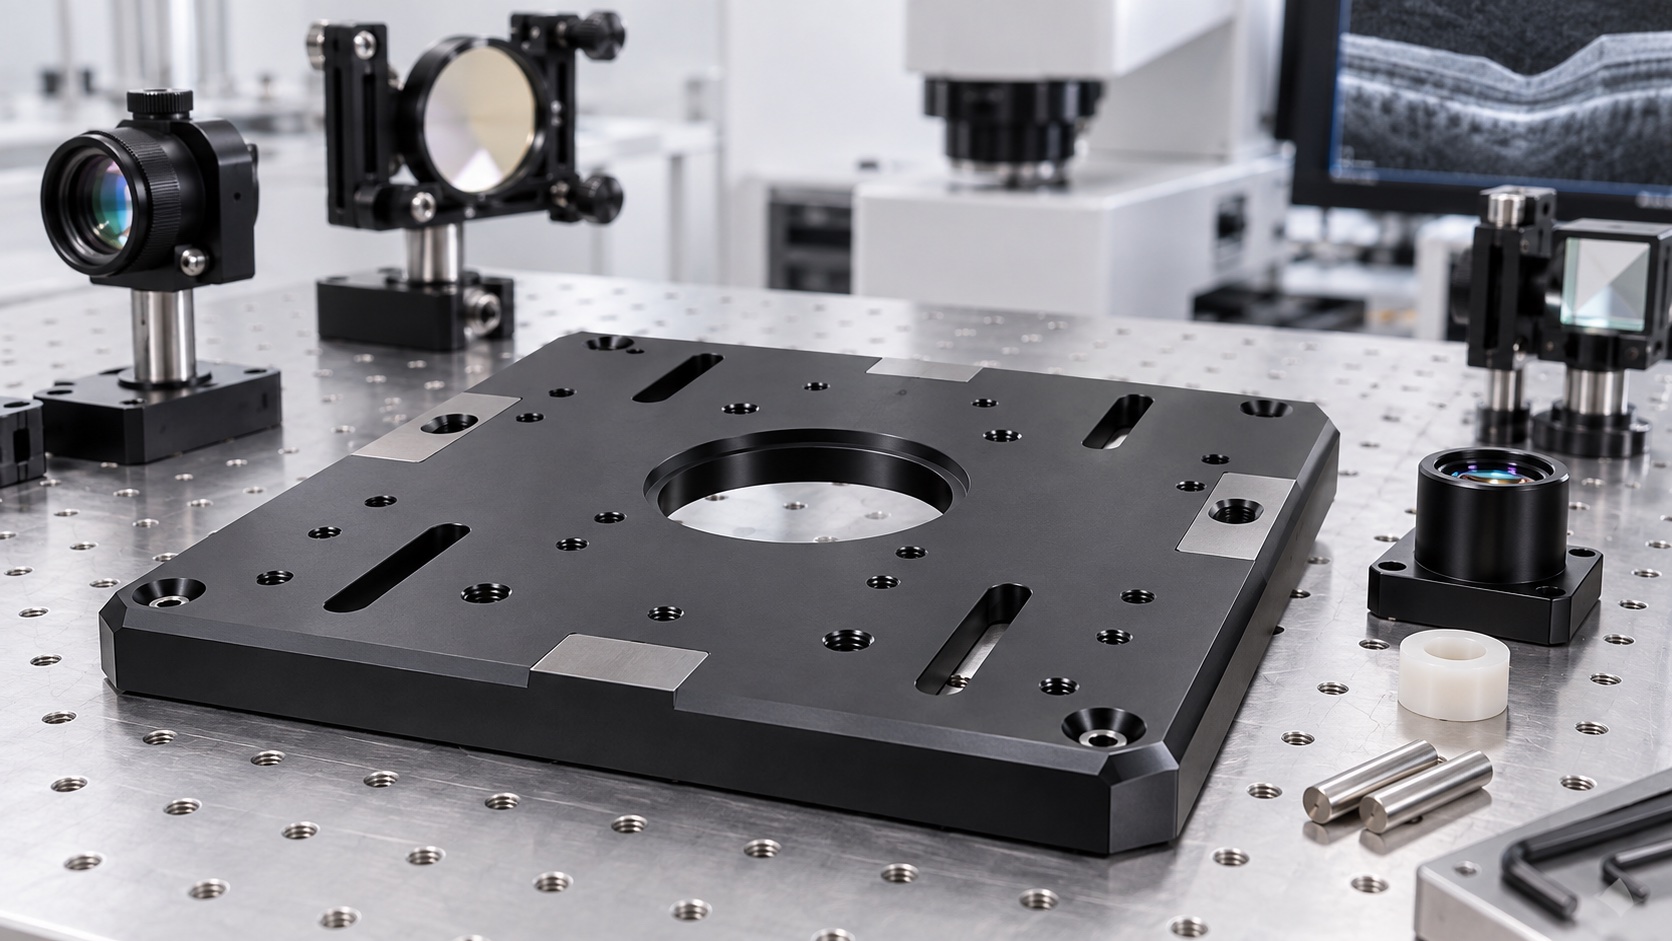
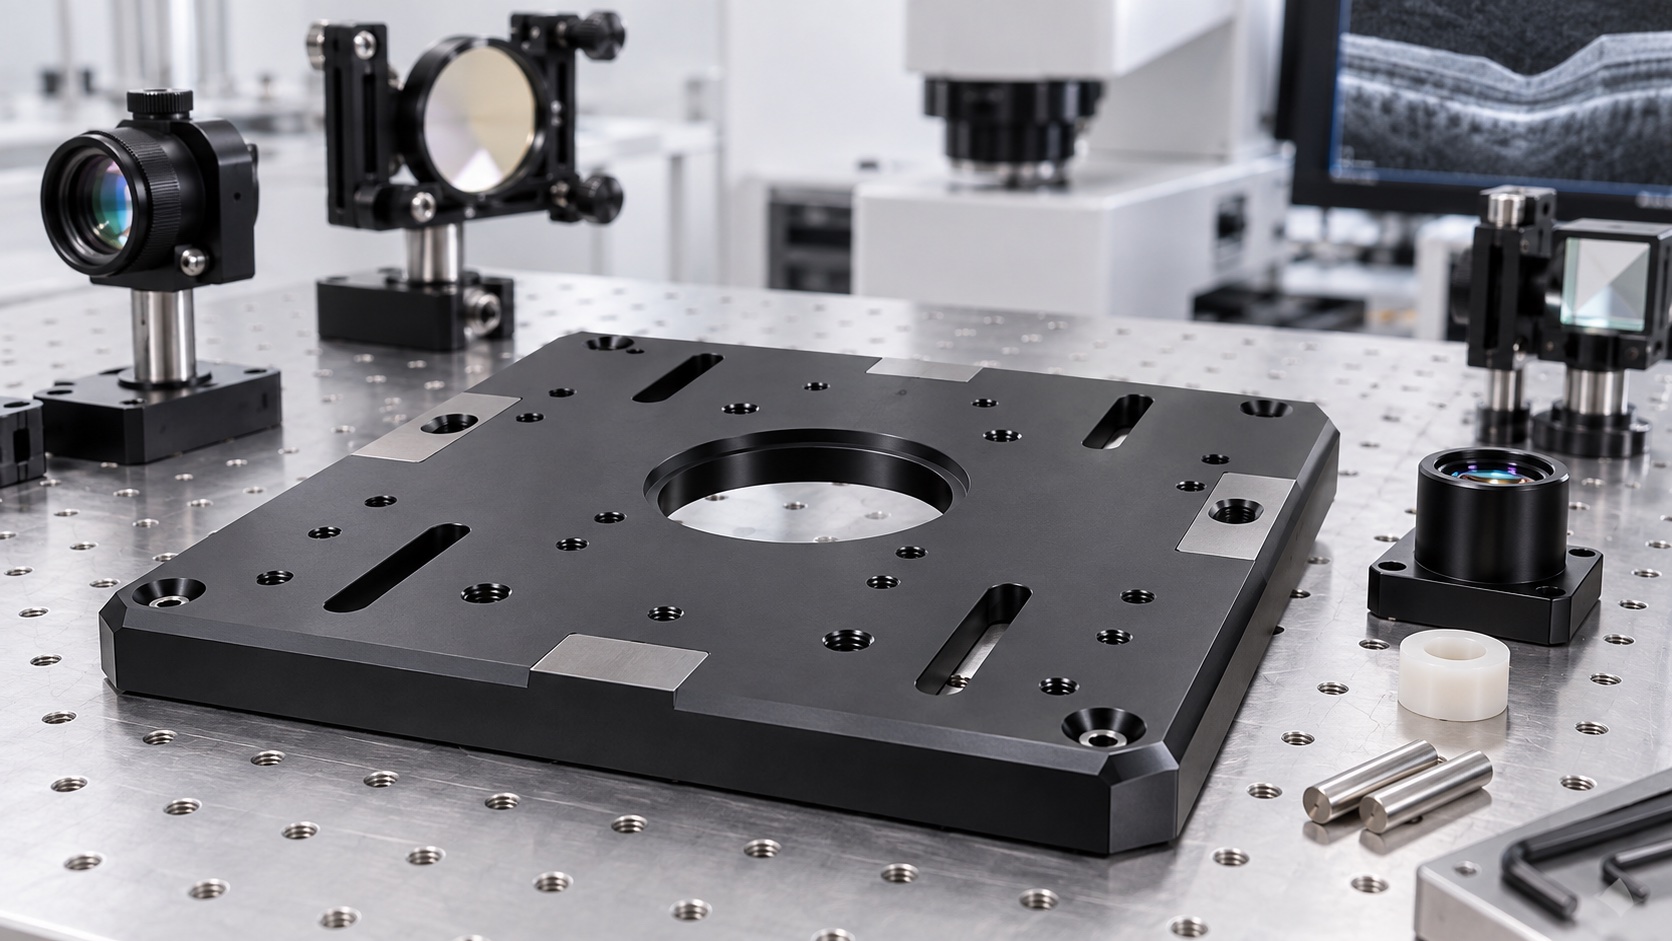
Este caso describe una base 6061-T6 para el motor óptico de un OCT oftálmico. Soporta escáner, brazo de referencia, detector y monturas mediante apoyos, pasadores, pilotos, roscas y ranuras. Es un ejemplo de fabricación, no la afirmación de un dispositivo certificado. El fabricante controla diseño, calibración, seguridad y validación. El proveedor controla material, secuencia, acabado, evidencia de inspección y entrega protegida.
Paquete liberado
El paquete contiene plano 2D, sólido coincidente, historial, lista de características críticas y mapa de máscara. Se identifican plano principal, borde de orientación, tope, apoyos y ajustes. Modelos de monturas y galgas aprobadas confirman holguras. Antes de cotizar se revisan espesor, bolsillos, acceso, paredes, roscas, recubrimiento y capacidad de medir cada detalle después del acabado.
Material y preparación
La placa 6061-T6 certificada se recibe con trazabilidad y sobremedida en ambas caras. Se revisan daños y planitud inicial. Orientación e identidad acompañan la pieza hasta anodizado y embalaje. Como una placa grande puede moverse al abrir bolsillos, el proceso deja material equilibrado para relajación y acabado. Cambiar aleación, temple o formato exige aprobación por su efecto en rigidez, tensión y color.
Secuencia de mecanizado
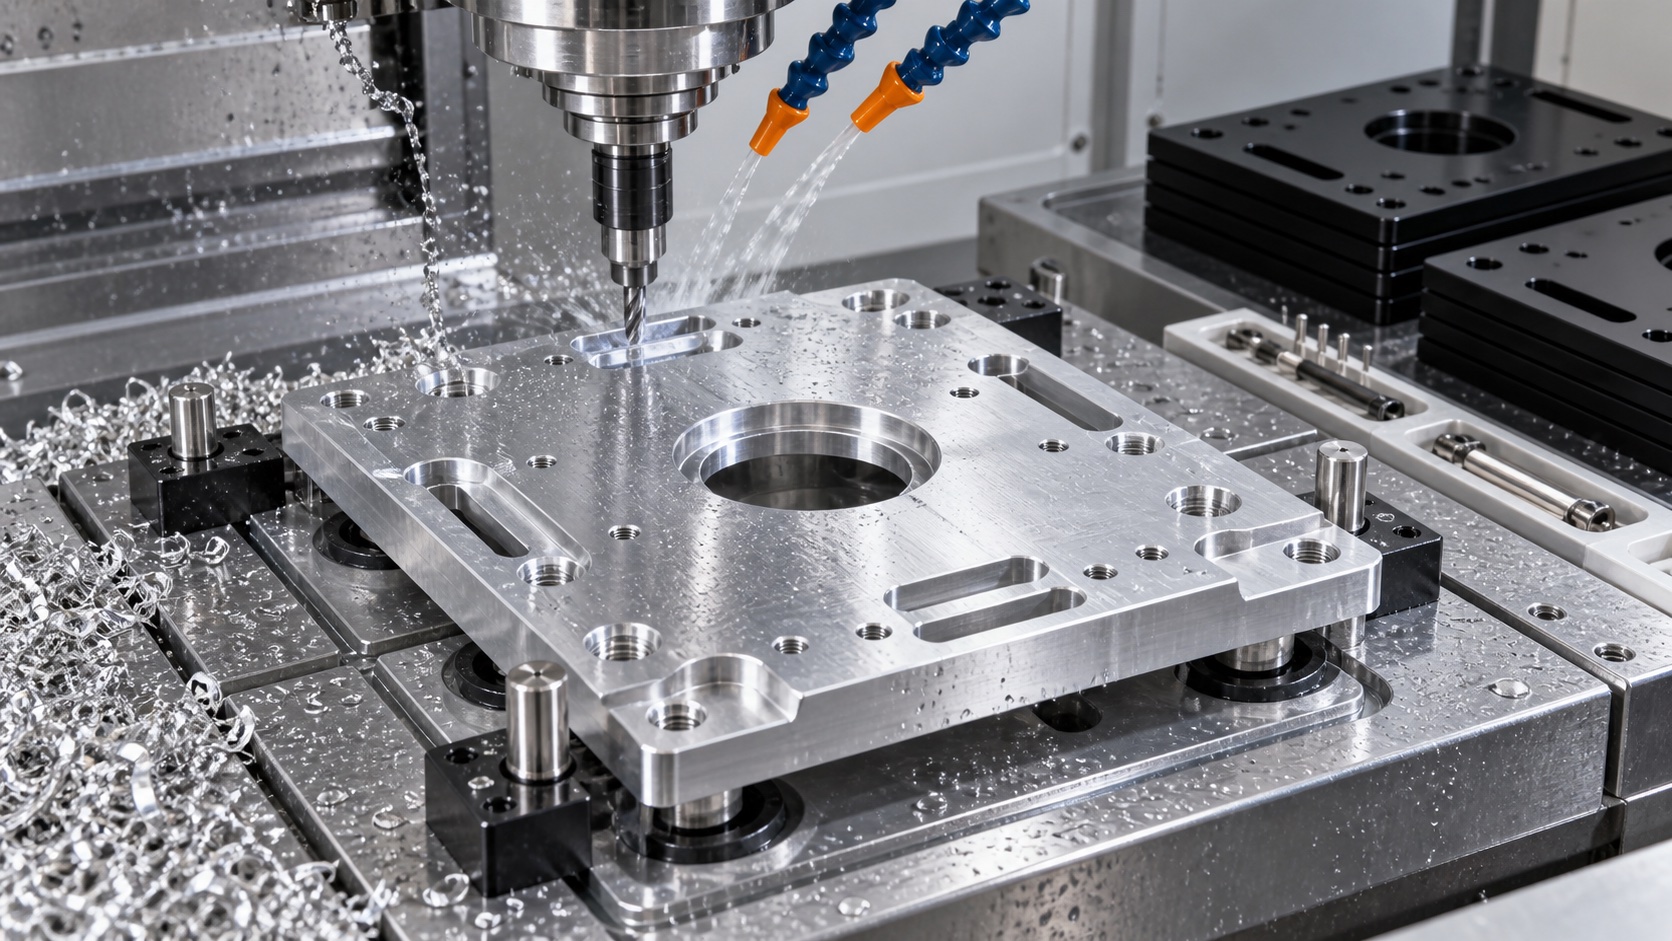
El primer amarre crea referencias y desbasta bolsillos conservando apoyo cerca de los pads. La pieza se libera, estabiliza y vuelve a referenciarse. Los cortes finales establecen plano y alturas; luego se terminan pilotos, pasadores, ranuras y roscas desde el sistema común. Cinco ejes reducen transferencias, pero la planitud libre se comprueba igualmente. Vida de herramienta y control de rebaba protegen detalles pequeños.
Interfaces de precisión
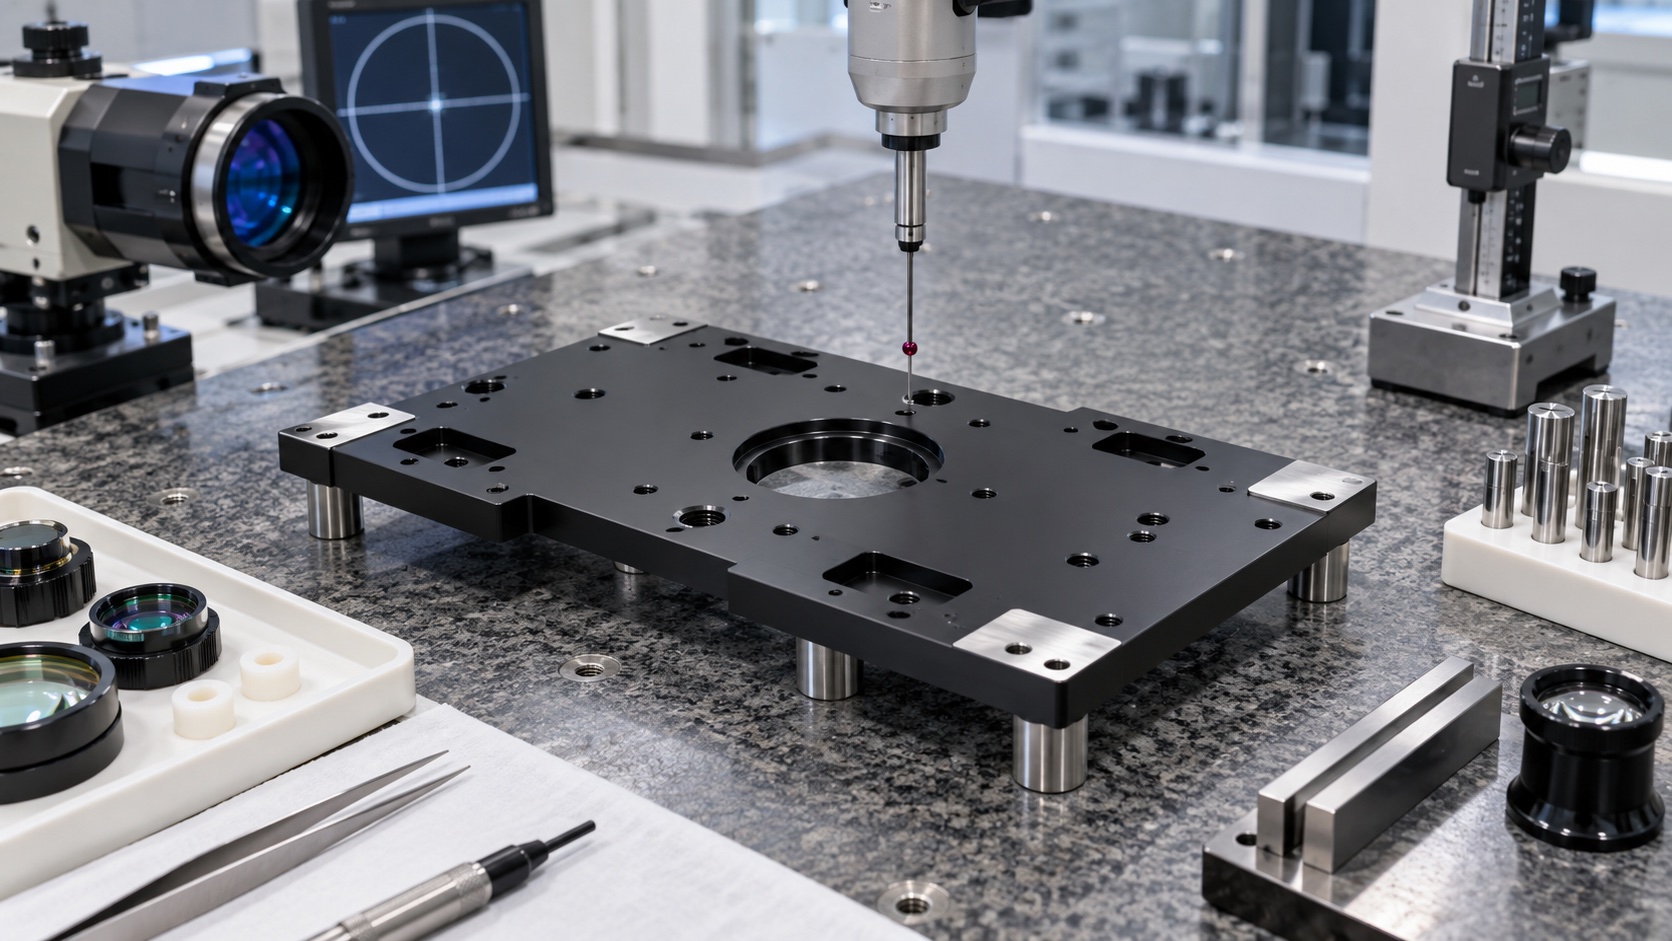
Pasadores y pilotos se terminan cuando la placa es estable. La CMM relaciona su posición con plano y borde; galgas calibradas confirman tamaño. Las roscas se comprueban en profundidad y entrada. Las zonas de escáner y detector reciben atención por altura y ángulo. Una prueba con monturas ficticias confirma compatibilidad mecánica, pero no certifica el rendimiento óptico.
Anodizado negro y máscara
La base recibe anodizado negro para protección y control de reflejos. Ajustes, apoyos seleccionados, tierra y contactos térmicos se enmascaran según el mapa. Después se revisan cobertura, bordes, zonas expuestas y cotas. La intrusión de capa se trata mediante disposición aprobada. No se raspa ni pule sin control, porque se puede cambiar la referencia y dejar aluminio sin documentación.
Inspección de primer artículo
El registro incluye certificado, planitud libre, alturas, posiciones, diámetros, roscas, máscara y acabado. Cada medida identifica revisión, instrumento, fijación y estado antes o después de anodizado. Fotografías documentan zonas protegidas y áreas internas. Pueden incluirse galgas del cliente. La aceptación mecánica es independiente de alineación, calibración, choque, vibración y ensayo térmico del fabricante.
Limpieza y embalaje
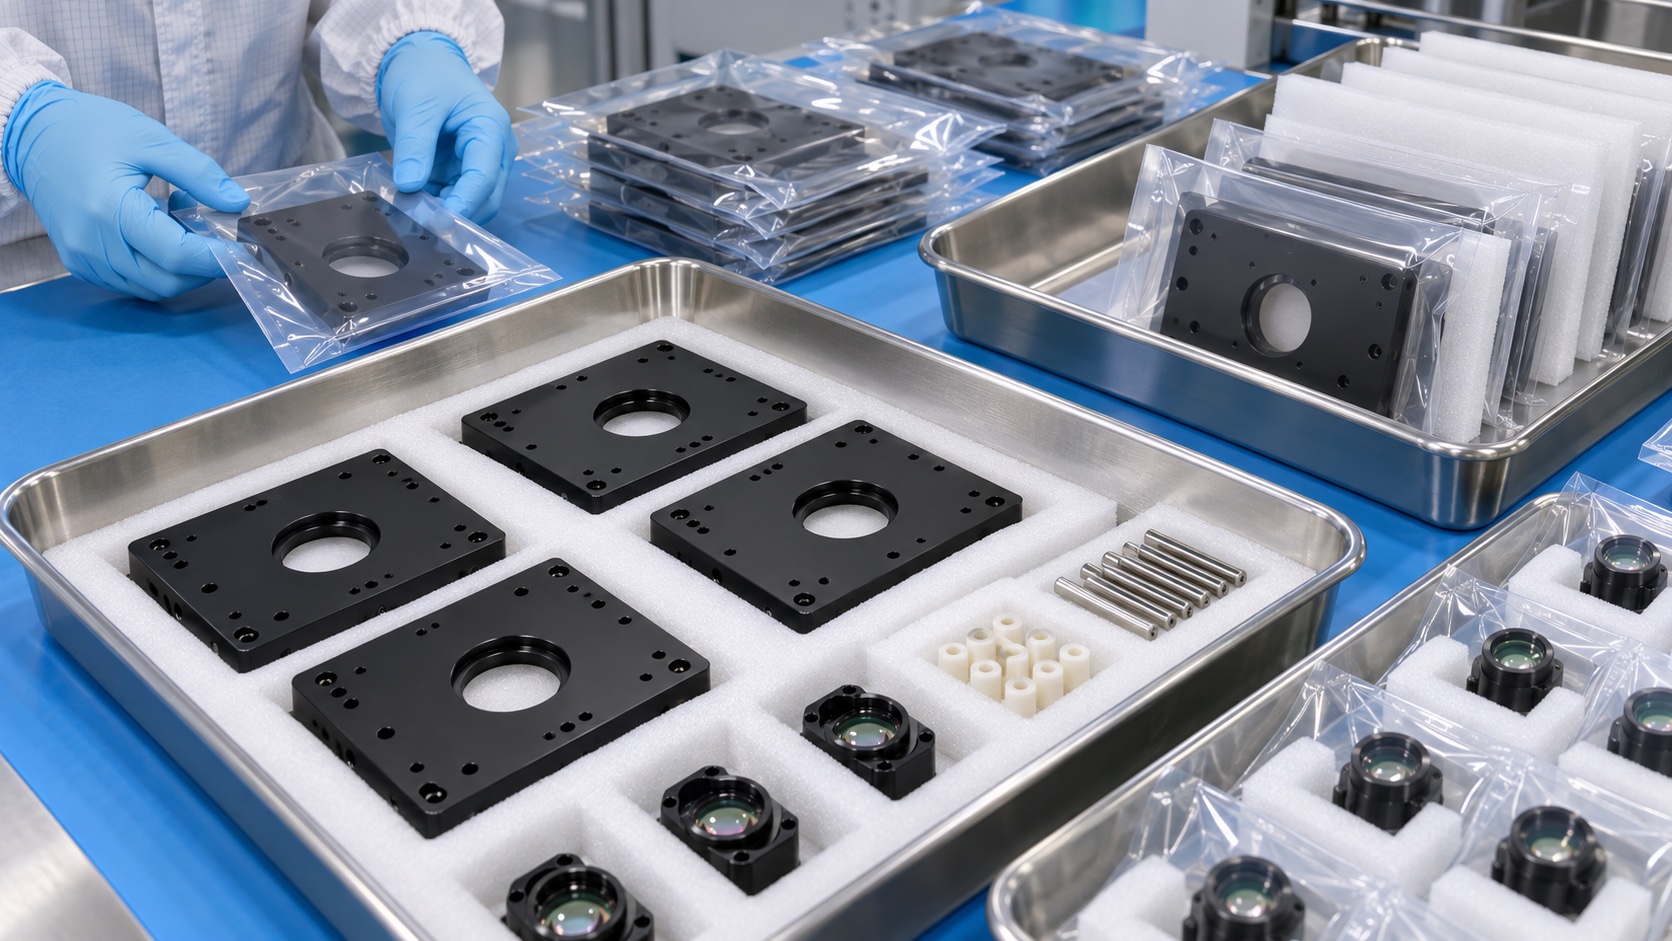
Se eliminan virutas, abrasivos y partículas de recubrimiento de bolsillos, roscas y agujeros. Los apoyos y ajustes se protegen con materiales limpios, y cada base queda separada en bandeja rígida. La etiqueta identifica pieza, revisión, lotes, cantidad y estado. El embalaje es limpio, no estéril salvo requisito validado. Los elementos ópticos solo se montan si el alcance lo incluye.
Control de repetición
Programa, fijación, límites de herramienta, anodizado, máscara e inspección permanecen bajo control de cambios. Tendencias de planitud, altura y pasadores detectan deriva. Previsión y lote ayudan a reservar material y acabado. Cambios de módulos, aisladores, par, temperatura, recubrimiento o patrón activan una revisión documentada de la cadena de alineación.
FAQ
¿Es la base un equipo oftálmico completo?
No. Es un componente representativo; el fabricante valida el instrumento OCT completo.
¿Para qué sirve el anodizado negro?
Protege y reduce reflejos; la máscara conserva ajustes, tierra, contactos térmicos y referencias definidos.
¿Cómo se controlan los pasadores?
Se terminan desde referencias funcionales y se revisan por CMM y galgas en la condición final indicada.
¿Cómo se reduce la deformación?
Desbaste equilibrado, liberación intermedia, fijación estable y acabado tras redistribuir tensión controlan la planitud.
¿Una prueba de ajuste demuestra alineación óptica?
No. Solo confirma compatibilidad mecánica; la alineación y calibración se hacen en el OCT ensamblado.
¿Qué registros pueden entregarse?
Certificados, trazabilidad, primer artículo, mediciones, inspección de máscara, galgas y desviaciones aprobadas.