6061-Aluminium-Rückdeckel für tragbaren Patientenmonitor: CNC-Fertigungsfall
Beispielhafte Anwendung
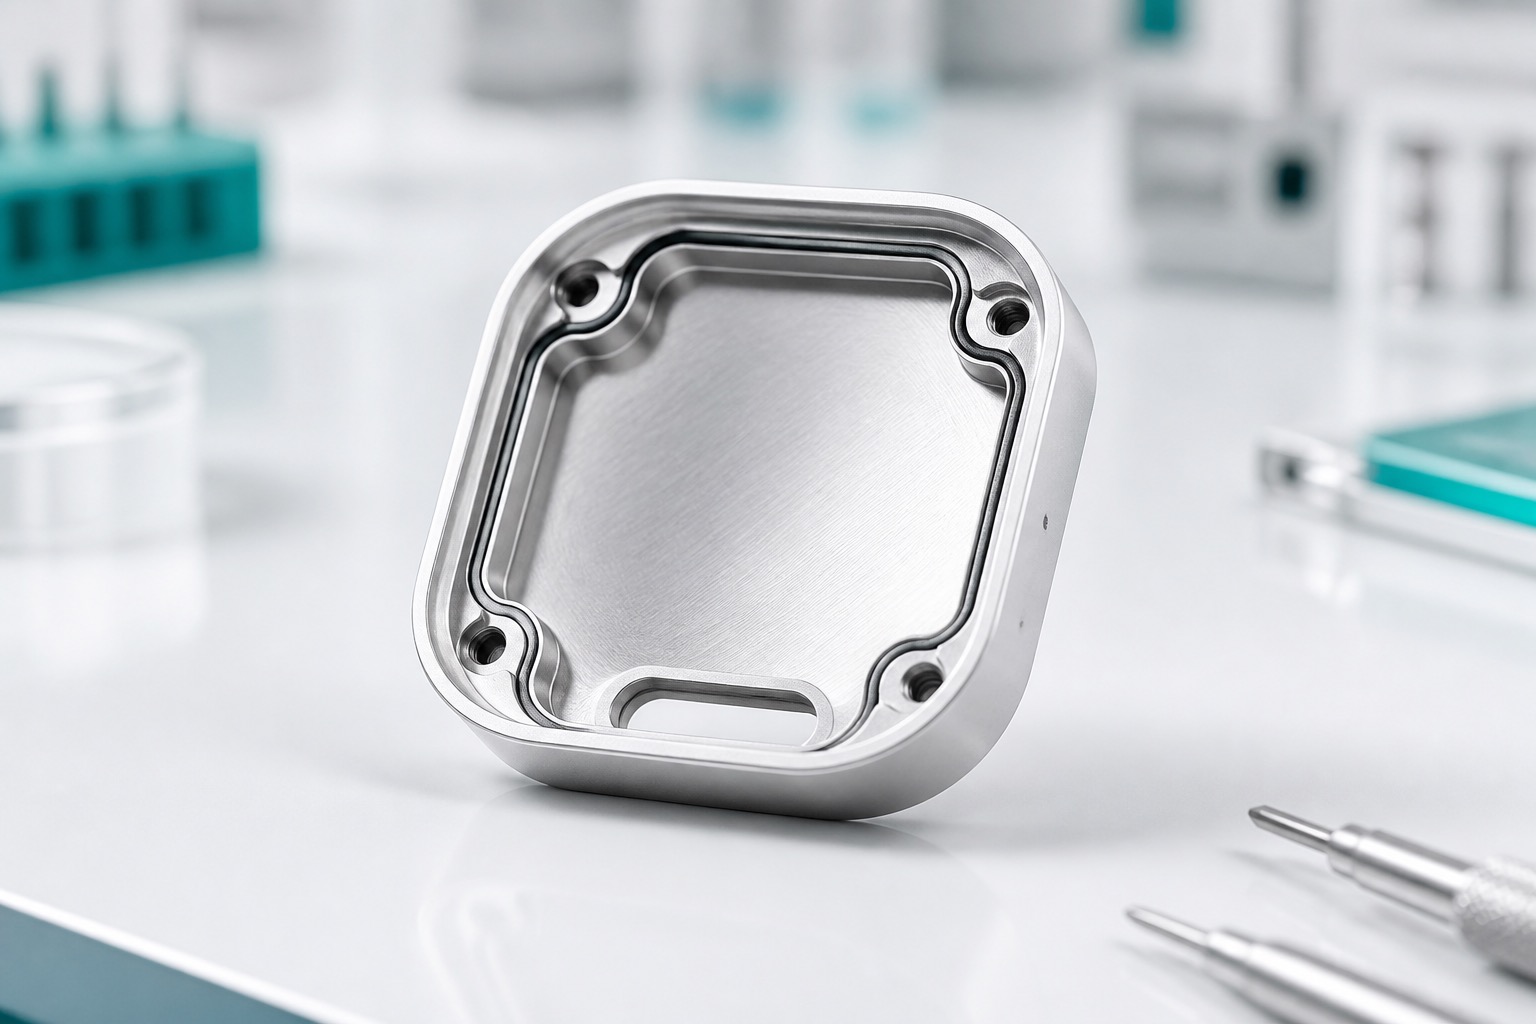
Dieser Fall beschreibt einen 6061-Aluminium-Rückdeckel für einen tragbaren Patientenmonitor. Das Teil trägt die Elektronik, besitzt eine umlaufende Dichtnut und positioniert Schraubdome, Ladebereich und Sensorbezüge. Es ist ein Fertigungsfall, keine Gerätezertifizierung. Biokompatibilität, elektrische Sicherheit, Schutzart und Validierung liegen beim Kunden. Die Fertigung liefert die mechanische Schnittstelle und Nachweise.
Eingangspaket
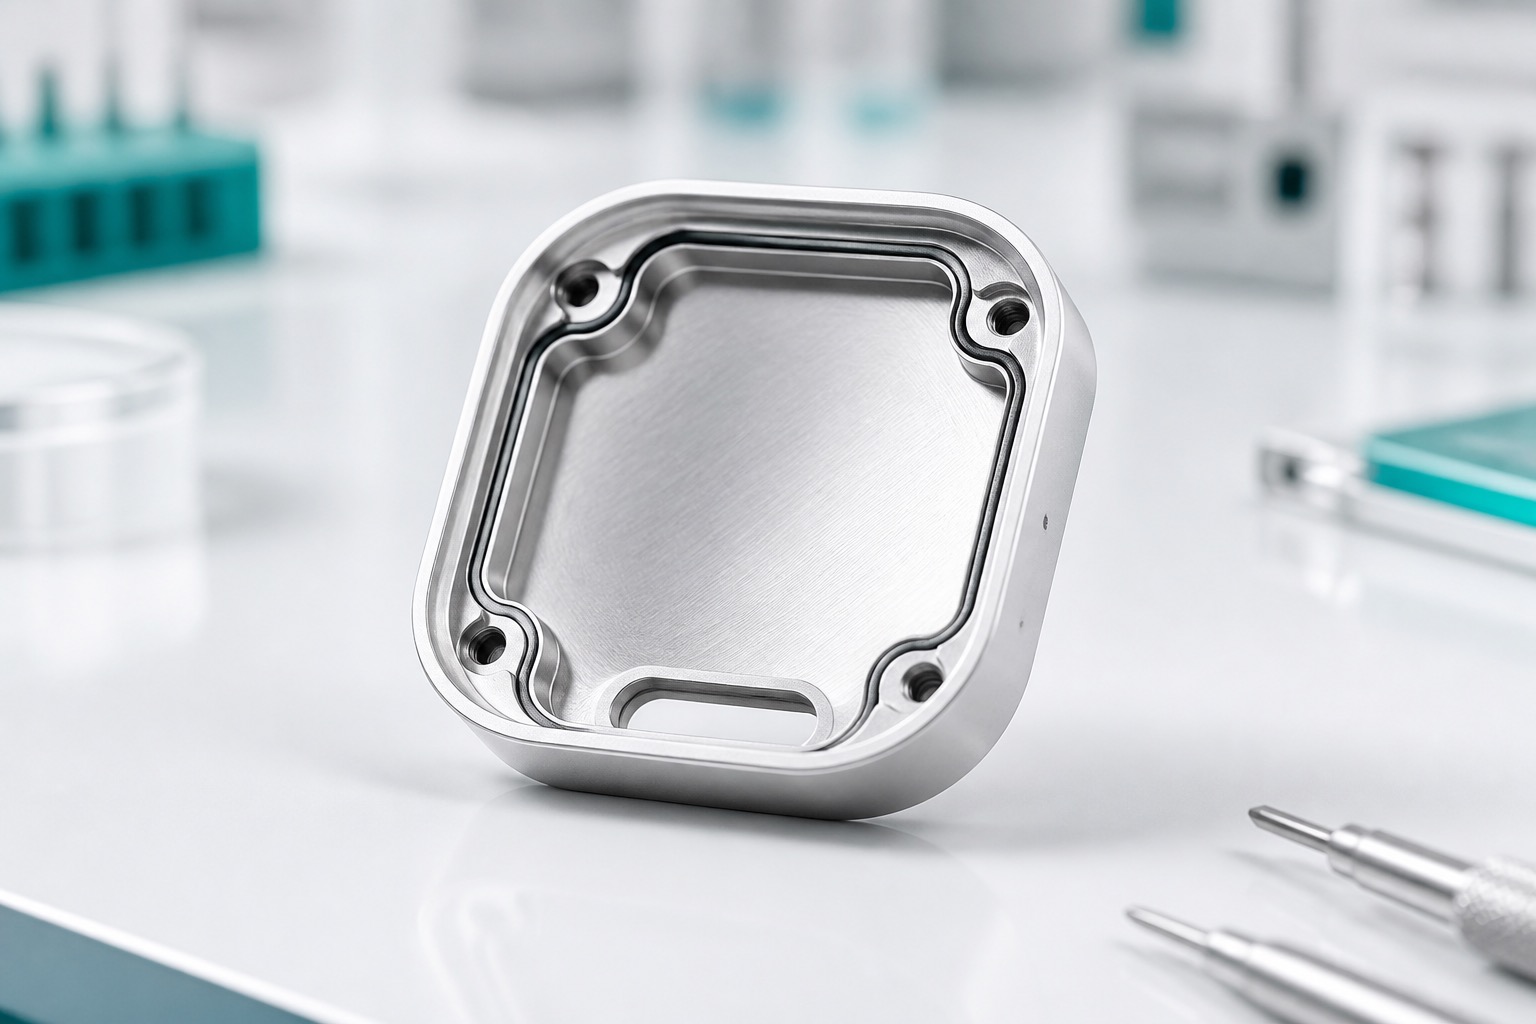
Der Übergang umfasst freigegebene Zeichnung, 3D-Modell und Revisionshistorie. Die Zeichnung kennzeichnet Sichtfläche, innere Leiterplattenauflage, Dichtnut, Dome, Steckertasche und beschichtungsfreie Bereiche. Der Kunde liefert Dichtung, Zielverpressung, Drehmomentannahmen und Finish. Vor dem Angebot werden Wandstärke, Werkzeugzugang, Gewinde und Messzugang geprüft.
Werkstoff und Rohteil
6061-Aluminium wird wegen Gewicht, Bearbeitbarkeit und Anodisierbarkeit gewählt, sofern die Geräteentwicklung zustimmt. Das Rohteil braucht Materialzugabe für einen stabilen Endschnitt am Dichtland. Die Vorrichtung muss dünne Wände stützen, ohne Sicht- oder Dichtflächen zu markieren. Die Chargenidentität verbindet Zeugnisse, Finish und Prüfdaten.
CNC-Strategie
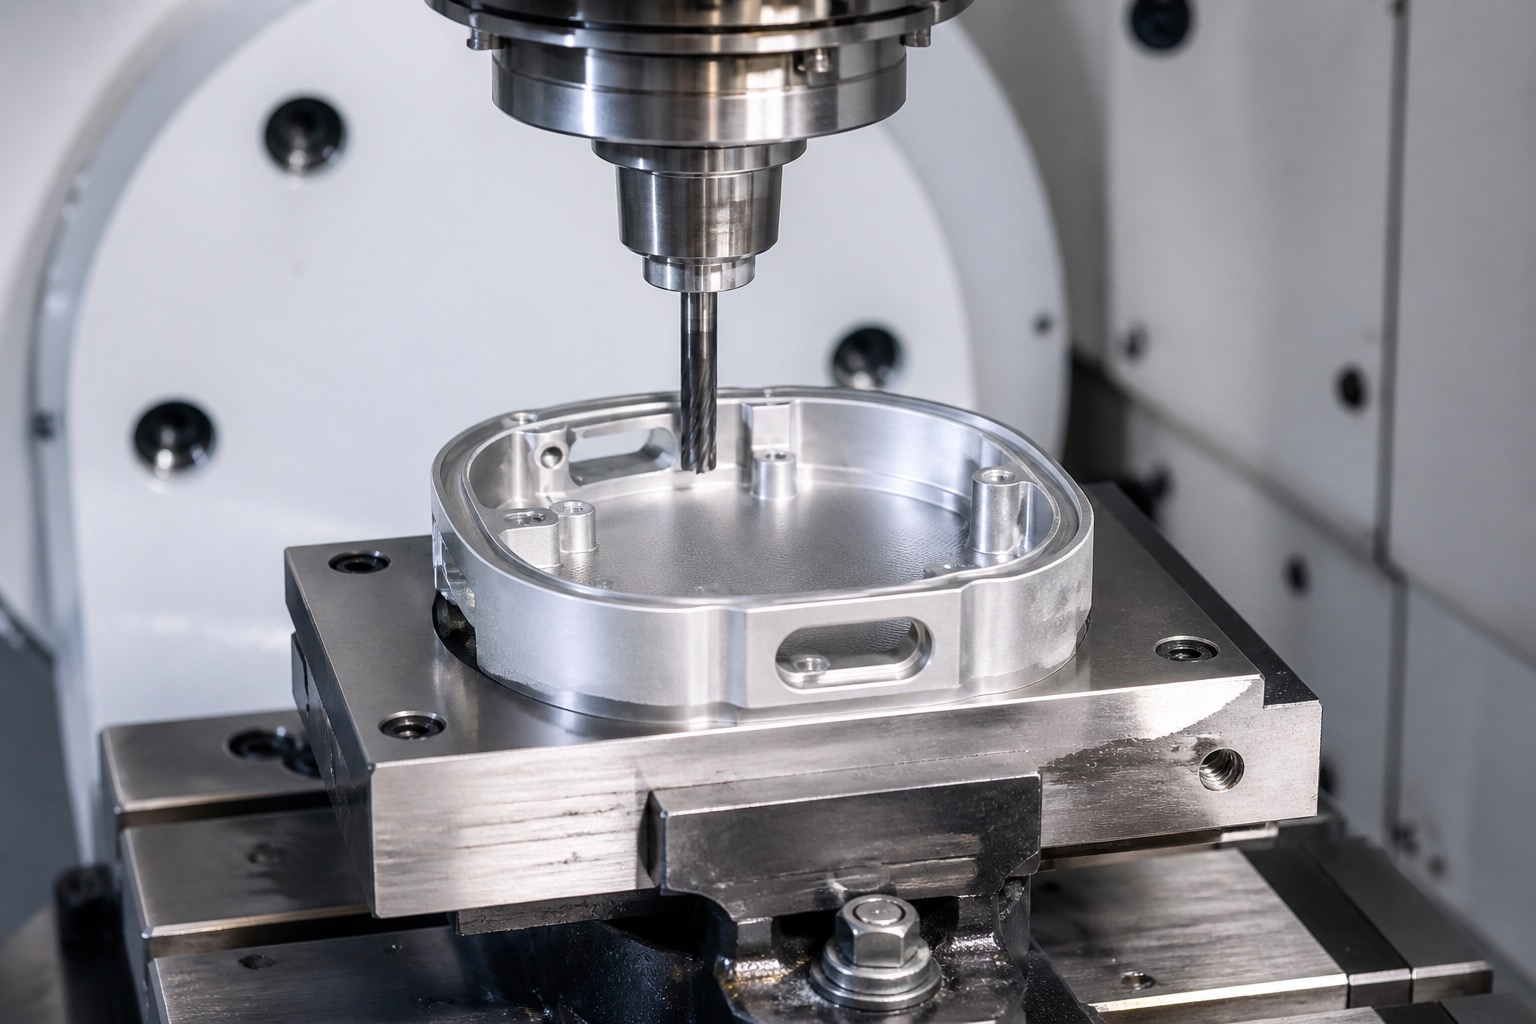
Der Prozess kann zuerst den Außenbezug herstellen, dann die Tasche schruppen und Leiterplattenauflagen, Dome sowie Nut in kontrollierten Aufspannungen fertig bearbeiten. Endkontur und Entgraten schützen Handkontaktkanten, ohne die Dichtung zu verändern. Kleine Nutradien erfordern passende Werkzeuge und Verschleißkontrolle. Anschluss- und Ladefeatures werden zu Leiterplattenbezügen bearbeitet.
Kontrolle der Dichtnut
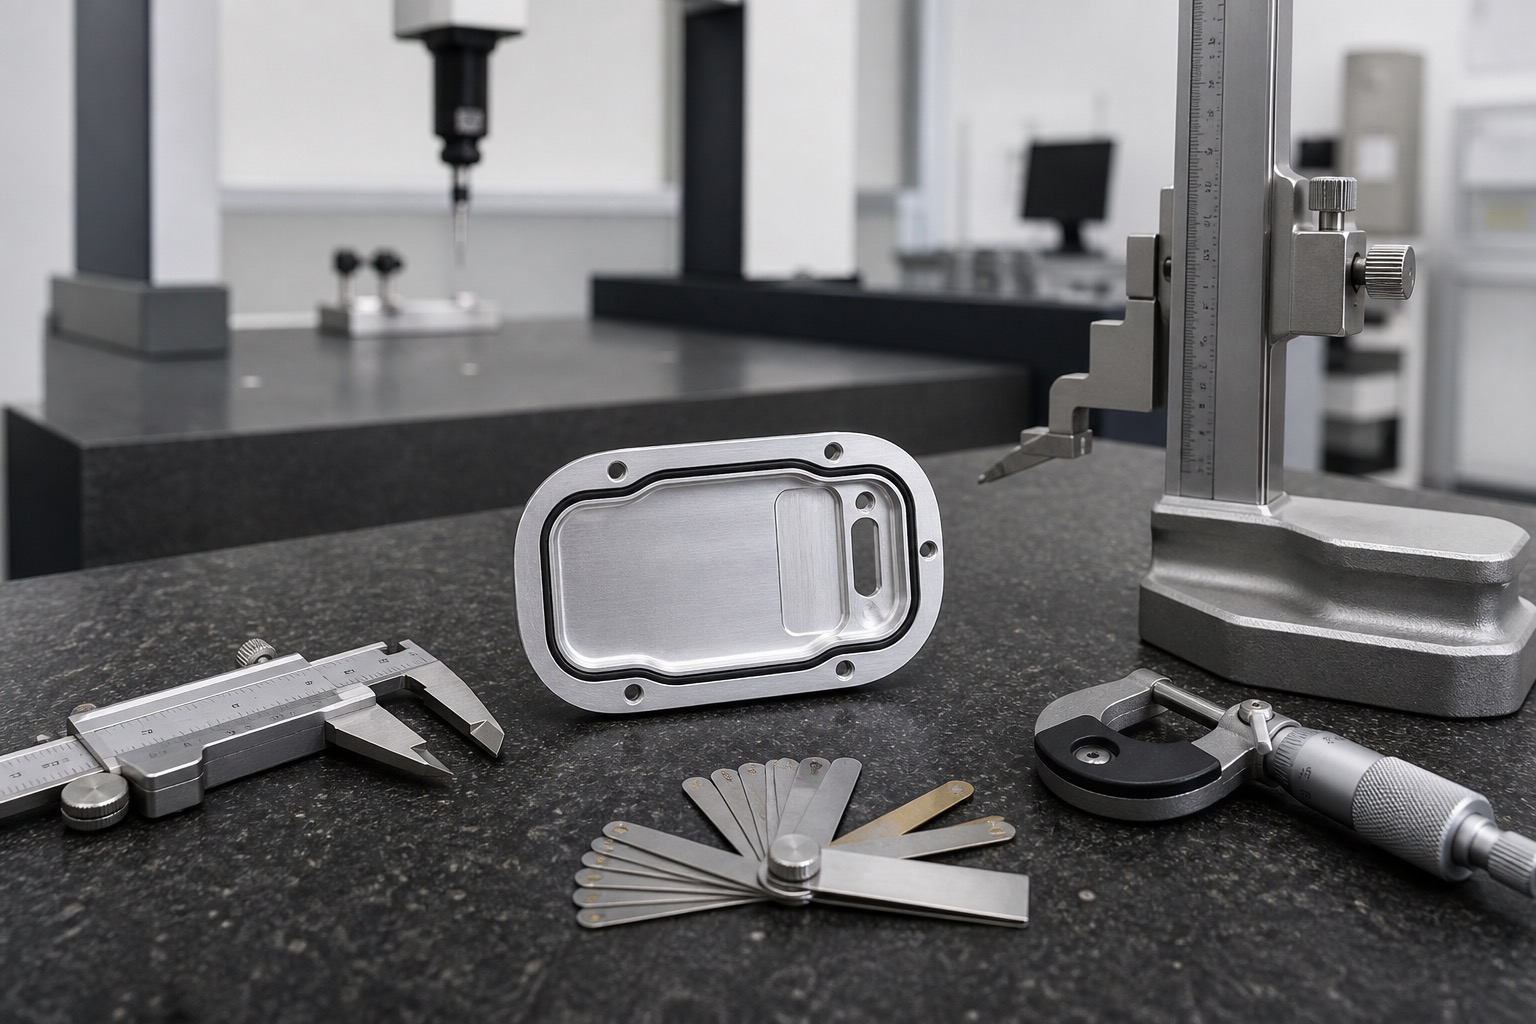
Die Nut ist der Hauptrisikobereich. Tiefe, Breite, Radius und Oberfläche bestimmen die Kompression. Grat, Beschichtungsaufbau oder Wandverzug können einen Leckpfad schaffen. Die Zeichnung muss festlegen, ob Maße vor oder nach Anodisieren gelten und welche Zonen maskiert sind. Musterteile werden optisch, mit Tiefenmessung und Ebenheitsprüfung kontrolliert.
Finish und Erscheinungsbild
Medizingehäuse brauchen kontrollierte Optik und funktionale Oberflächen. Werkzeug-, Spann- und Handhabungsmarken werden in kosmetische und funktionale Zonen getrennt. Anodisieren verbessert Aussehen und Verschleiß, kann aber Farbe, Bohrungen oder Gewinde beeinflussen. Nach dem Finish muss das Teil geschützt werden, damit Dichtland und Sensorbezüge nicht beschädigt werden.
Prüfung und Unterlagen
Eine Erstbemusterung kann Werkstoff, Schlüsselmaße, Nutprofil, Domhöhe, Lochlage, Gewinde, Finish und Fotos enthalten. In der Serie werden Werkzeugverschleiß an Nut und Fenstern überwacht. Unterlagen nennen Revision, Charge, Vorrichtung und Methode. Falls ein Ingress-Test nötig ist, definiert der Kunde den Montagezustand.
Verpackung und Lieferung
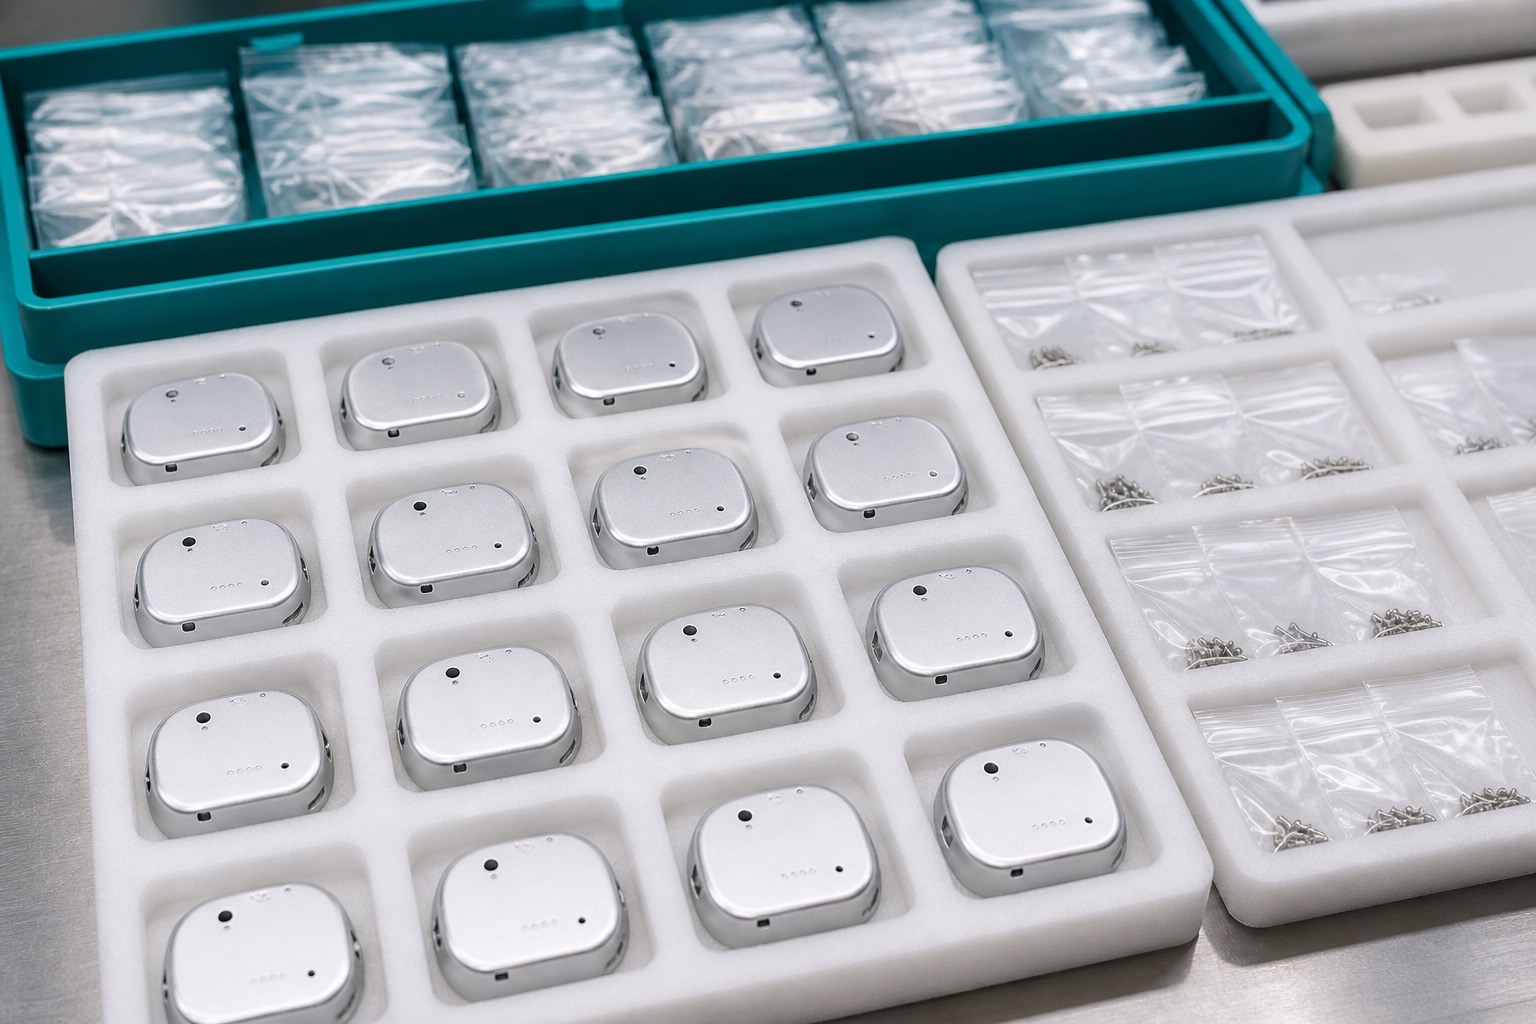
Die Rückdeckel werden nach Bearbeitung und Finish gereinigt, um Späne und Rückstände zu entfernen. Trays oder Einzelverpackung trennen Sichtfläche, Nut und Bezüge. Etiketten zeigen Teilenummer, Revision, Charge und Menge. Zur Lieferung gehören je nach Auftrag Prüfberichte, Materialdokumente, Finish-Zertifikate und freigegebene Abweichungen.
FAQ
Ist der Rückdeckel ein fertiges Medizinprodukt?
Nein. Er ist eine bearbeitete Komponente; Zertifizierung und Validierung liegen beim Gerätehersteller.
Warum 6061-Aluminium?
Es bietet geringes Gewicht, gute Bearbeitbarkeit und übliche Finishes, abhängig von Design, Reinigung und Einsatzumgebung.
Was ist an der umlaufenden Nut schwierig?
Tiefe, Breite, Radius, Gratfreiheit und Steifigkeit wirken zusammen; kleine Abweichungen ändern die Kompression.
Vor oder nach Anodisieren messen?
Das muss die Zeichnung festlegen. Kritische Passungen, Gewinde und Dichtflächen brauchen oft Nachprüfung oder Maskierung.
Welche Dokumente sind möglich?
Werkstoffzeugnisse, Maßberichte, Finish-Daten, Rückverfolgbarkeit, Fotos kritischer Merkmale und freigegebene Abweichungen.
Kann der Lieferant Ingress testen?
Nur wenn der Kunde Montagezustand, Dichtung, Schrauben, Drehmoment, Methode und Grenzwert definiert.