Tapa trasera de aluminio 6061 para monitor portátil de pacientes: caso de mecanizado CNC
Aplicación representativa
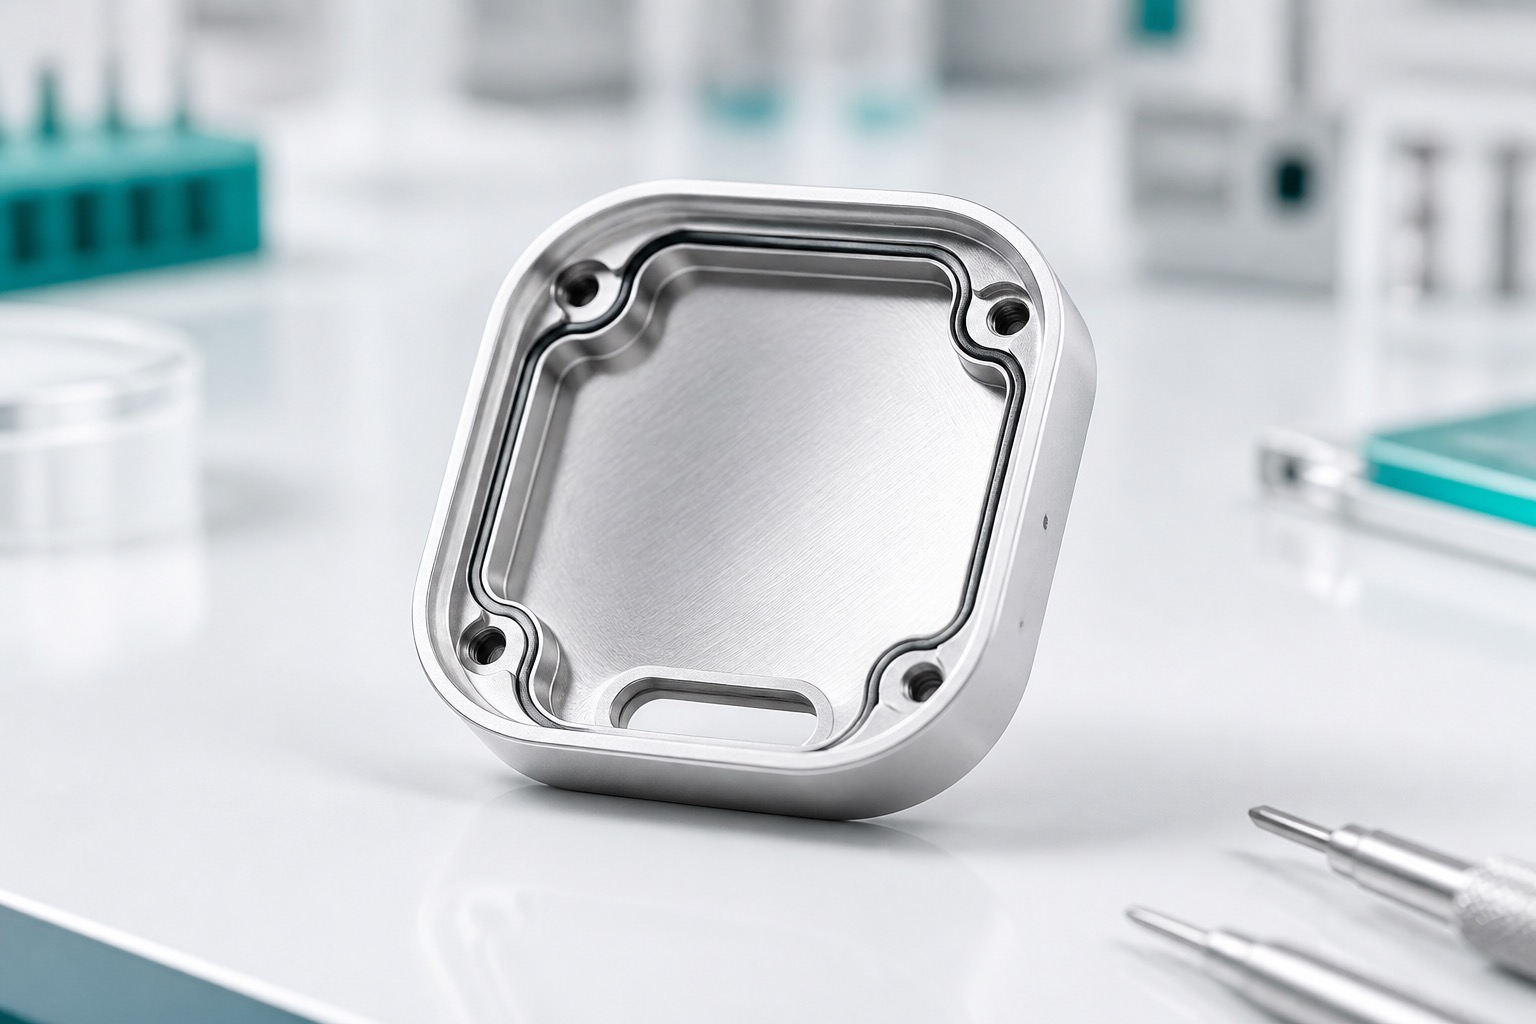
Este caso describe una tapa trasera de aluminio 6061 para un monitor portátil de pacientes. La pieza soporta la electrónica, integra una ranura de junta continua y posiciona bosses, carga y referencias de sensor. Es un caso de mecanizado, no una certificación. El cliente valida biocompatibilidad, seguridad eléctrica, protección de ingreso y dispositivo completo. El taller produce la interfaz mecánica y documenta las características especificadas.
Paquete de entrada
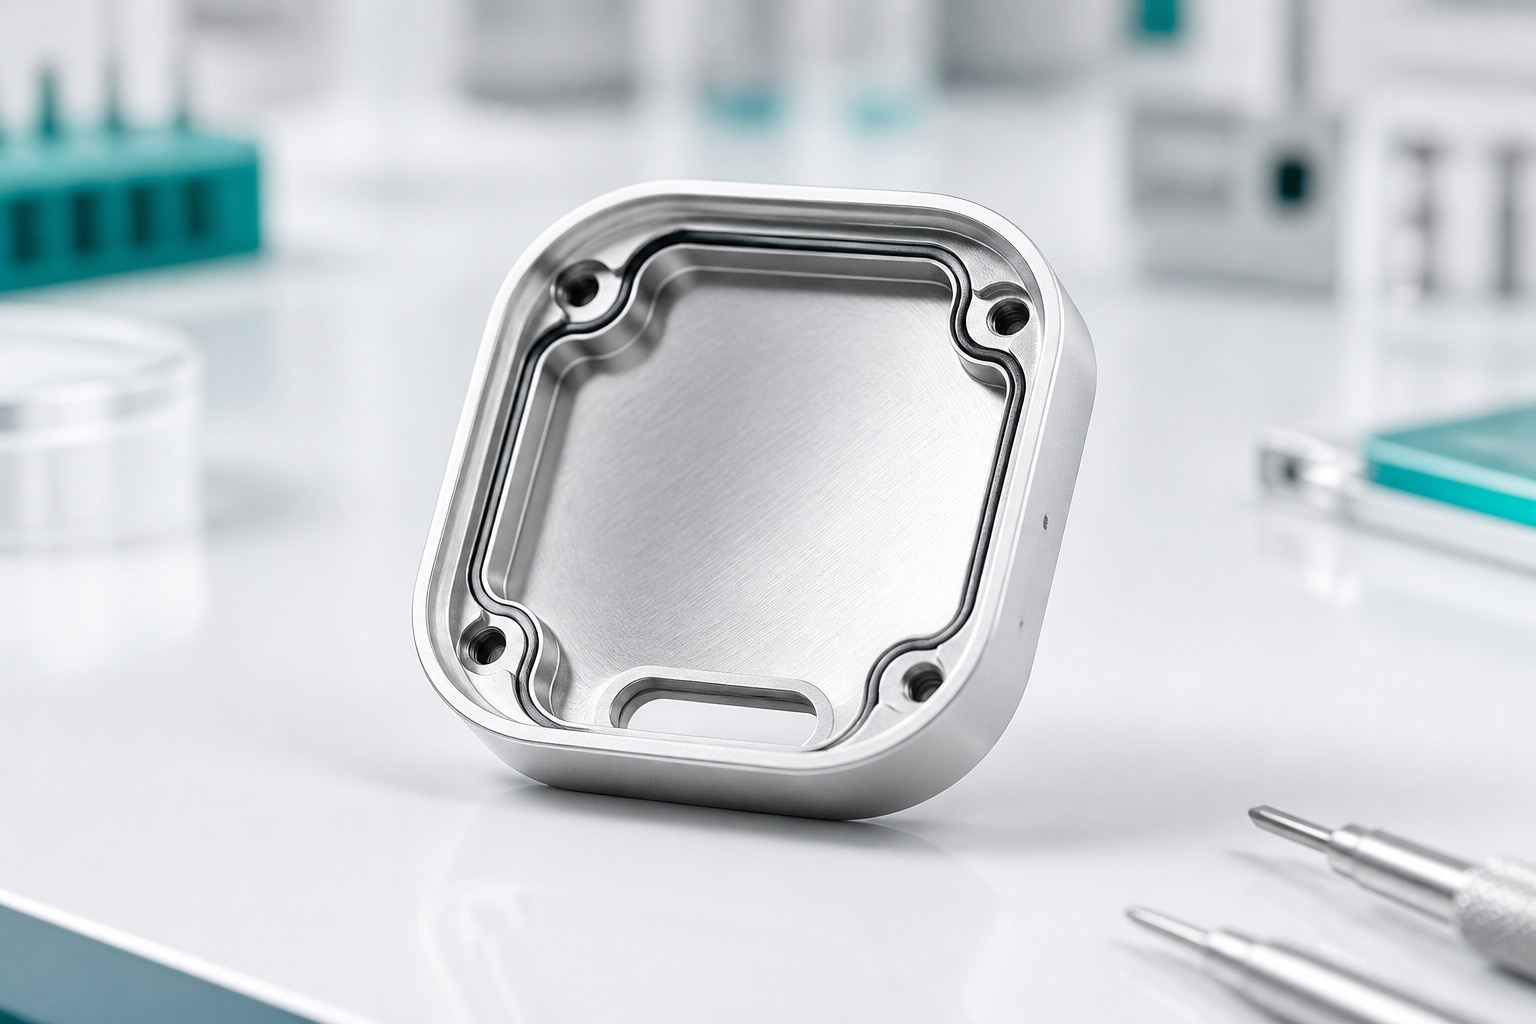
La transferencia incluye plano liberado, modelo sólido e historial de revisión. El plano identifica superficie cosmética, repisa interior, ranura, bosses, bolsillo de conector y zonas sin recubrimiento. El cliente entrega tamaño de junta, compresión, par supuesto y acabado. Antes de cotizar se revisan espesores junto a la ranura, acceso de herramienta en esquinas, roscas y medición de referencias.
Material y blank
El aluminio 6061 se usa por bajo peso, mecanizabilidad y respuesta al anodizado, según revisión de diseño. El blank debe dejar material para un acabado estable del apoyo de junta tras liberar tensiones. La fijación debe sostener paredes finas sin marcar superficies visibles o de sellado. La identidad de lote acompaña al viajero para unir certificados, acabado e inspección.
Estrategia CNC
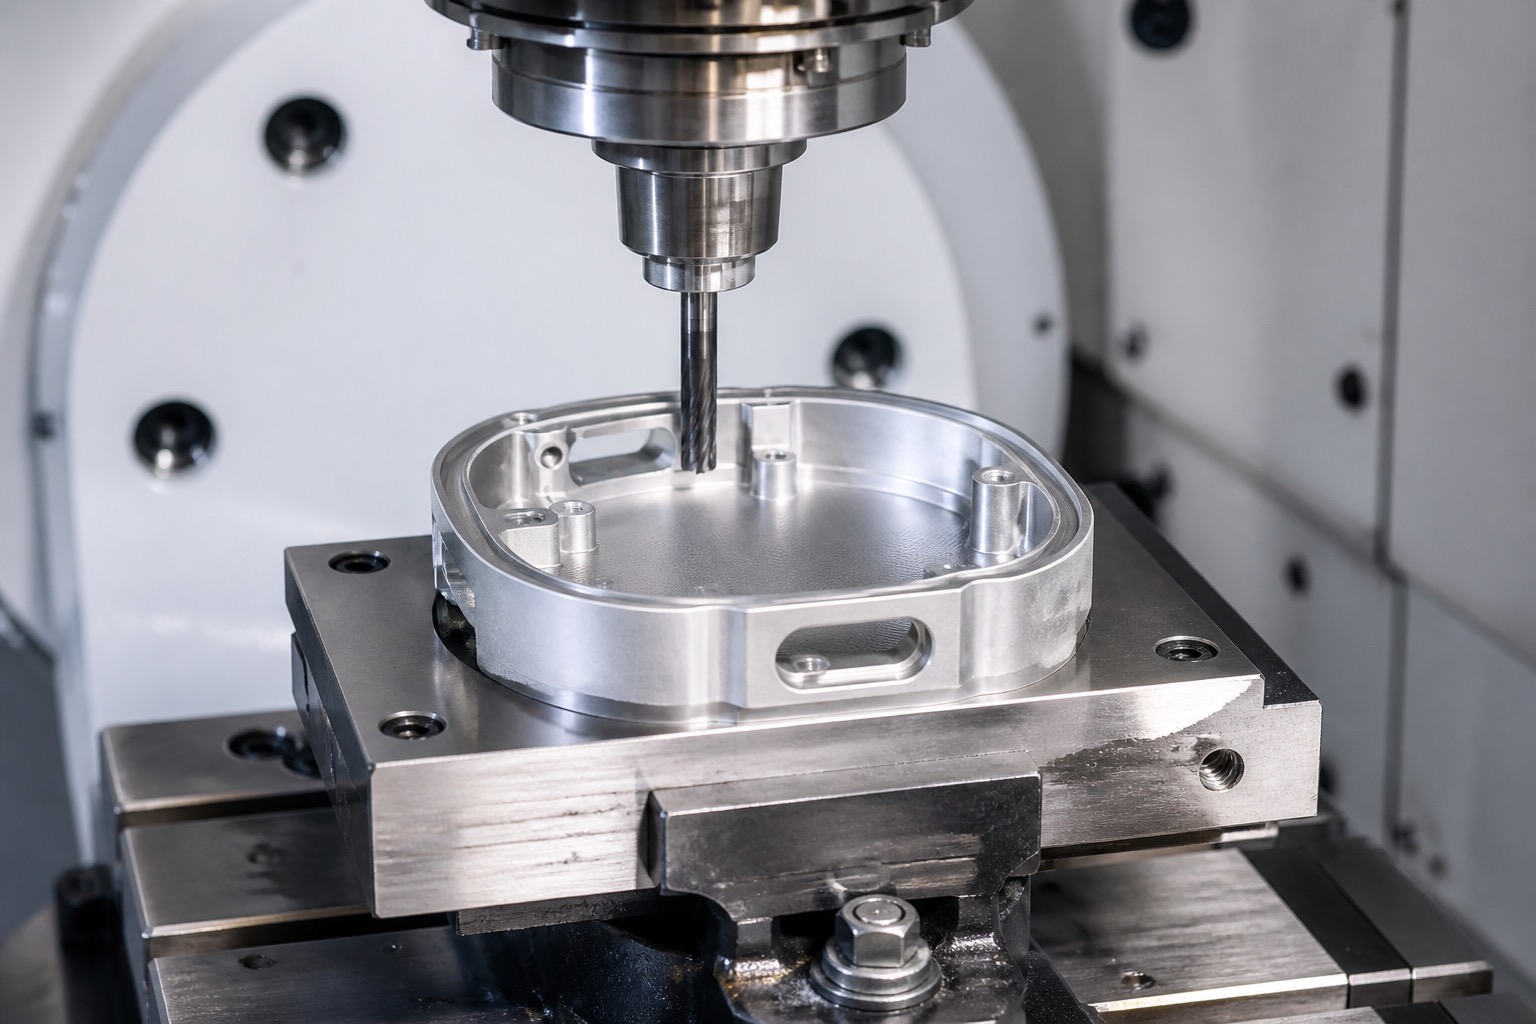
El proceso puede crear primero la referencia exterior, desbastar el bolsillo y terminar repisas, bosses y ranura en amarres controlados. El contorneado final y desbarbado protegen bordes de contacto manual sin alterar la junta. Los radios pequeños de ranura exigen diámetro de herramienta y control de desgaste. Conectores y carga se mecanizan relativos a referencias de placa.
Control de la ranura
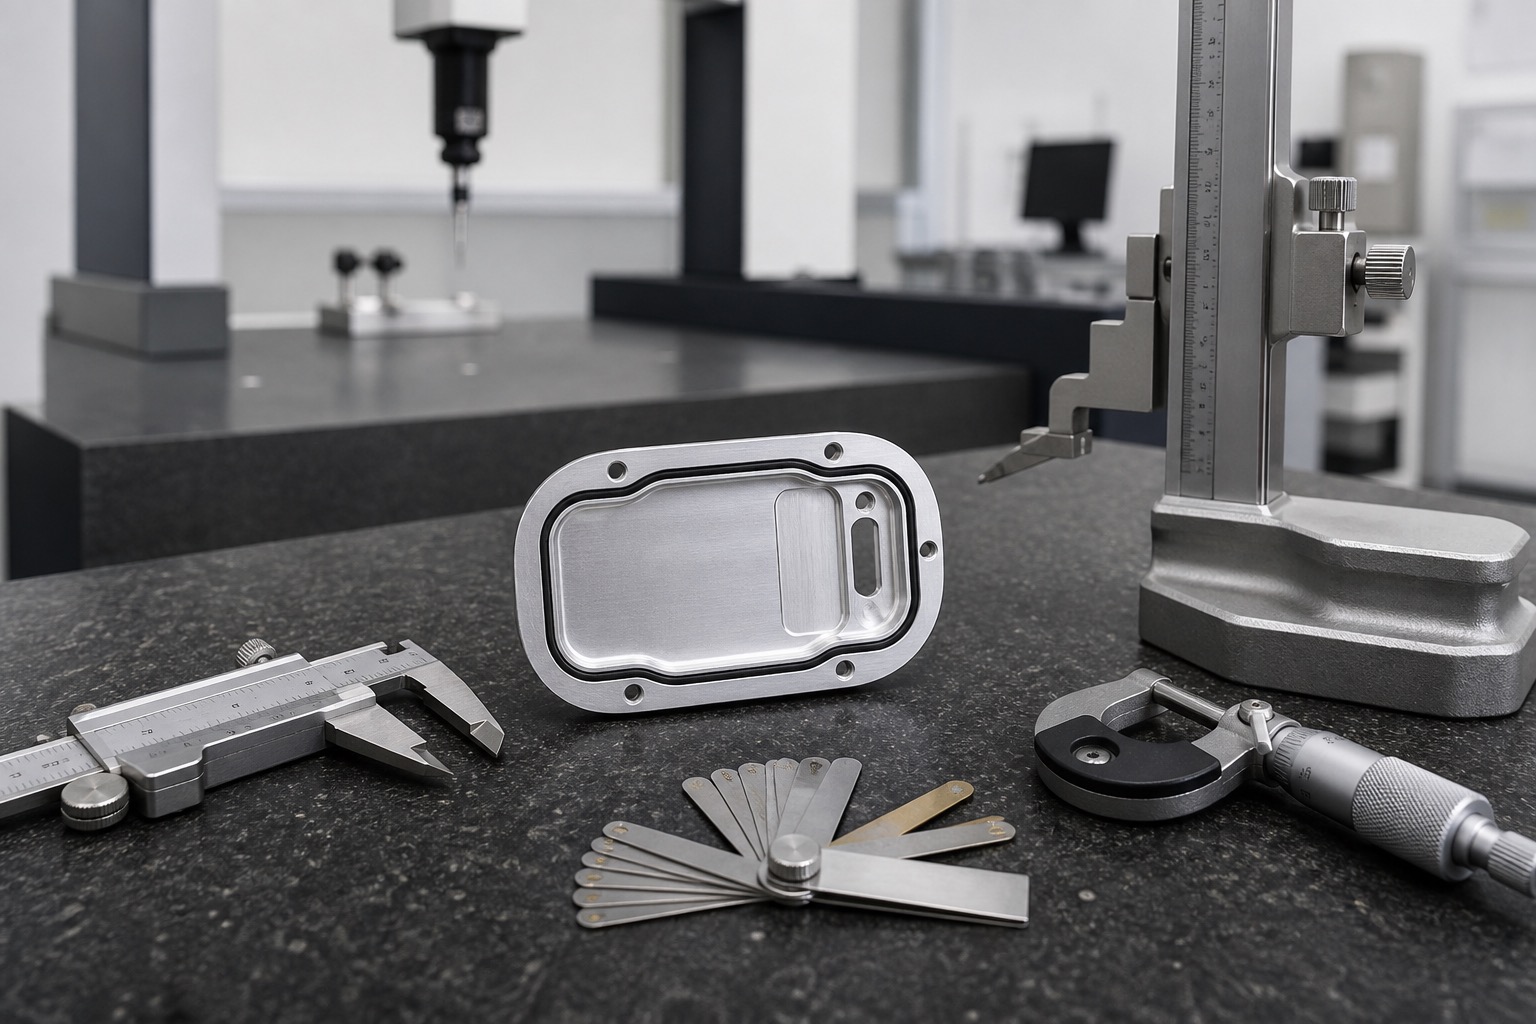
La ranura es el punto principal de riesgo. Profundidad, anchura, radio y superficie afectan la compresión. Rebabas, recubrimiento acumulado o deformación local pueden abrir una vía de fuga. El plano debe decir si las cotas son antes o después del anodizado y qué zonas se enmascaran. Las muestras se inspeccionan con óptica, profundidad y planitud.
Acabado y apariencia
Las carcasas médicas necesitan apariencia controlada y superficie funcional. Marcas de herramienta, sujeción y manipulación se separan en zonas cosméticas y funcionales. El anodizado mejora aspecto y desgaste, pero puede cambiar color y afectar agujeros o roscas. La pieza debe protegerse al terminar para no dañar la junta ni referencias de sensor.
Inspección y registros
El primer artículo puede incluir material, cotas clave, perfil de ranura, altura de bosses, posición de agujeros, roscas, acabado e imágenes. En producción se vigila el desgaste alrededor de ranuras y ventanas. Los registros identifican revisión, lote, fijación y método. Si se requiere prueba de ingreso, el cliente define el estado de montaje.
Embalaje y entrega
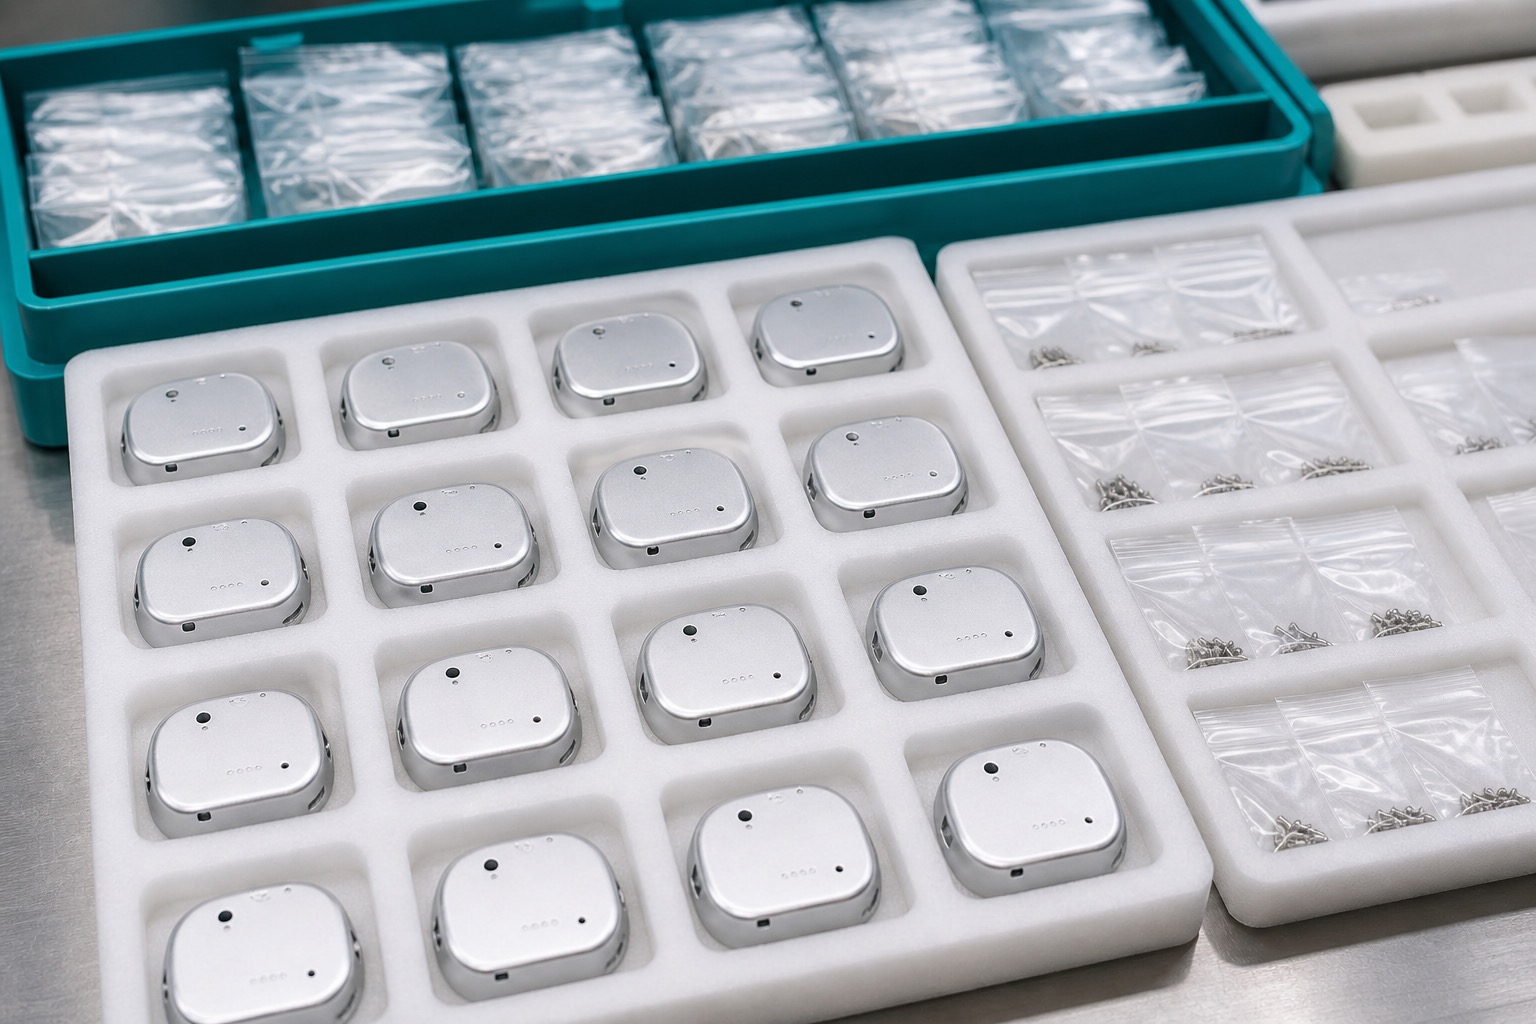
Limpiar las tapas tras mecanizado y acabado para retirar virutas y residuos. Usar bandejas o envoltorios que separen superficie visible, ranura y referencias. Las etiquetas indican número de pieza, revisión, lote y cantidad. La entrega puede incluir informes, documentos de material, certificados de acabado y desviaciones aprobadas.
FAQ
¿Es un dispositivo médico terminado?
No. Es un componente mecanizado; certificación y validación pertenecen al fabricante del dispositivo.
¿Por qué aluminio 6061?
Aporta bajo peso, buena maquinabilidad y acabados comunes, siempre según diseño, limpieza y entorno de uso.
¿Qué dificulta la ranura continua?
Combina profundidad, anchura, radio, rebabas y rigidez; pequeñas desviaciones cambian la compresión.
¿Medir antes o después de anodizar?
Debe definirlo el plano. Ajustes, roscas y sellos críticos suelen requerir confirmación posterior o enmascarado.
¿Qué documentos se entregan?
Certificados de material, informes dimensionales, acabado, trazabilidad, fotos y desviaciones aprobadas.
¿Puede el proveedor probar ingreso?
Solo si el cliente define ensamble, junta, tornillos, par, método y límite de aceptación.