
Repräsentatives Beispiel und Nachweisgrenze
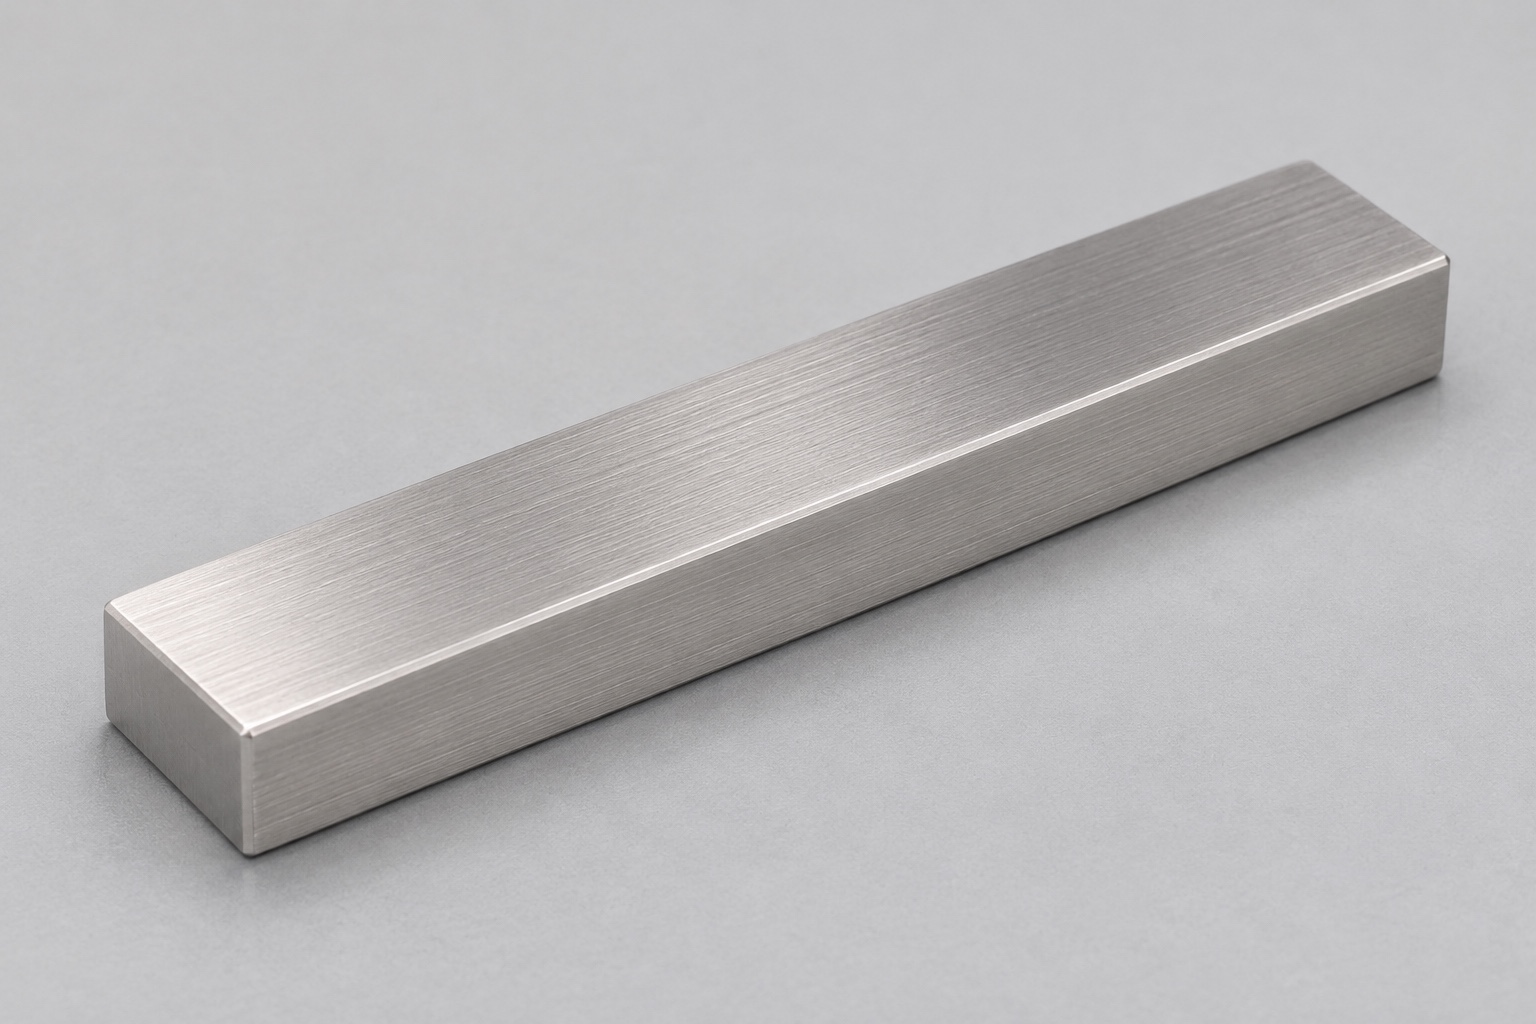
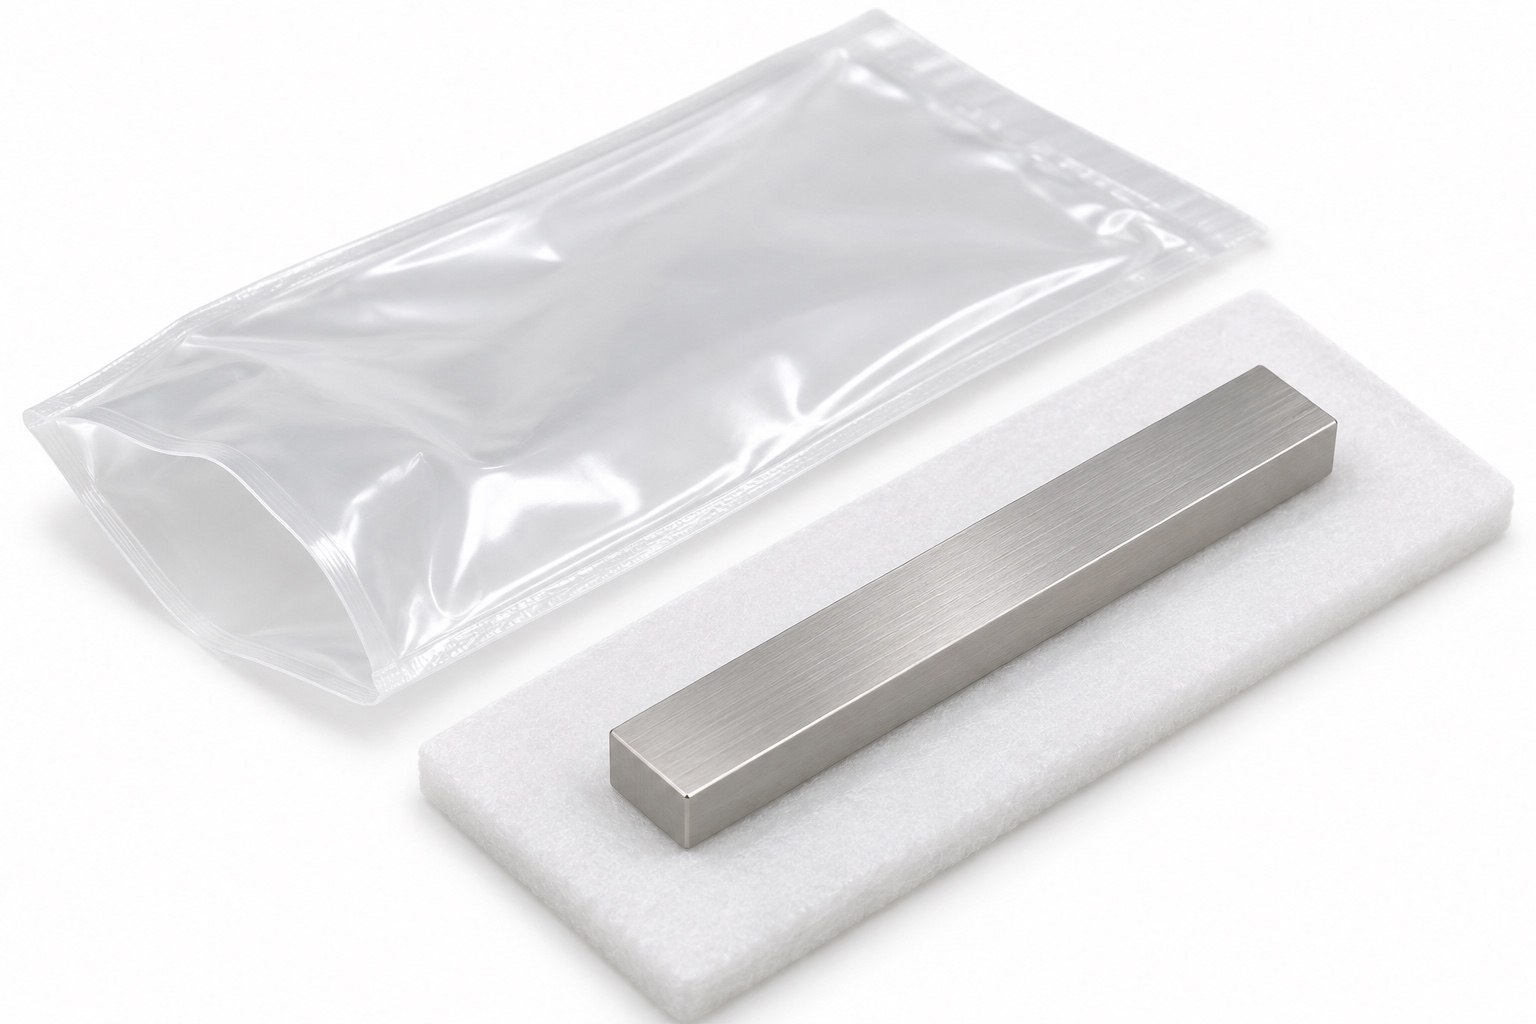
In diesem Fall wird ein massiver rechteckiger Referenzleiste aus 316L für eine inerte Endoskop-Montagevorrichtung vorgeschlagen. Es handelt sich um ein repräsentatives Fertigungsbeispiel, nicht um eine dokumentierte Kundenbestellung oder abgeschlossene Lieferung. Es werden keine erreichten Toleranzen, Zertifizierungen, Montagewiederholgenauigkeiten, Haltekräfte oder klinischen Ergebnisse gemeldet. Ziel ist es, die Zeichnungsprüfung, den Bearbeitungsweg und die Inspektionsnachweise zu organisieren, die vor einem tatsächlichen Kauf erforderlich sind. Die Qualifizierung des gesamten Vorrichtungs- und Endoskopsystems bleibt getrennt. Die beigefügten Bilder zeigen das ausgewählte Bauteil und mögliche Fertigungseinstellungen; Es handelt sich nicht um Materialzertifikate, Messberichte oder Nachweise eines erfolgreichen Kundenprojektes.
Vorgeschlagene Geometrie ohne Zusatzmerkmale
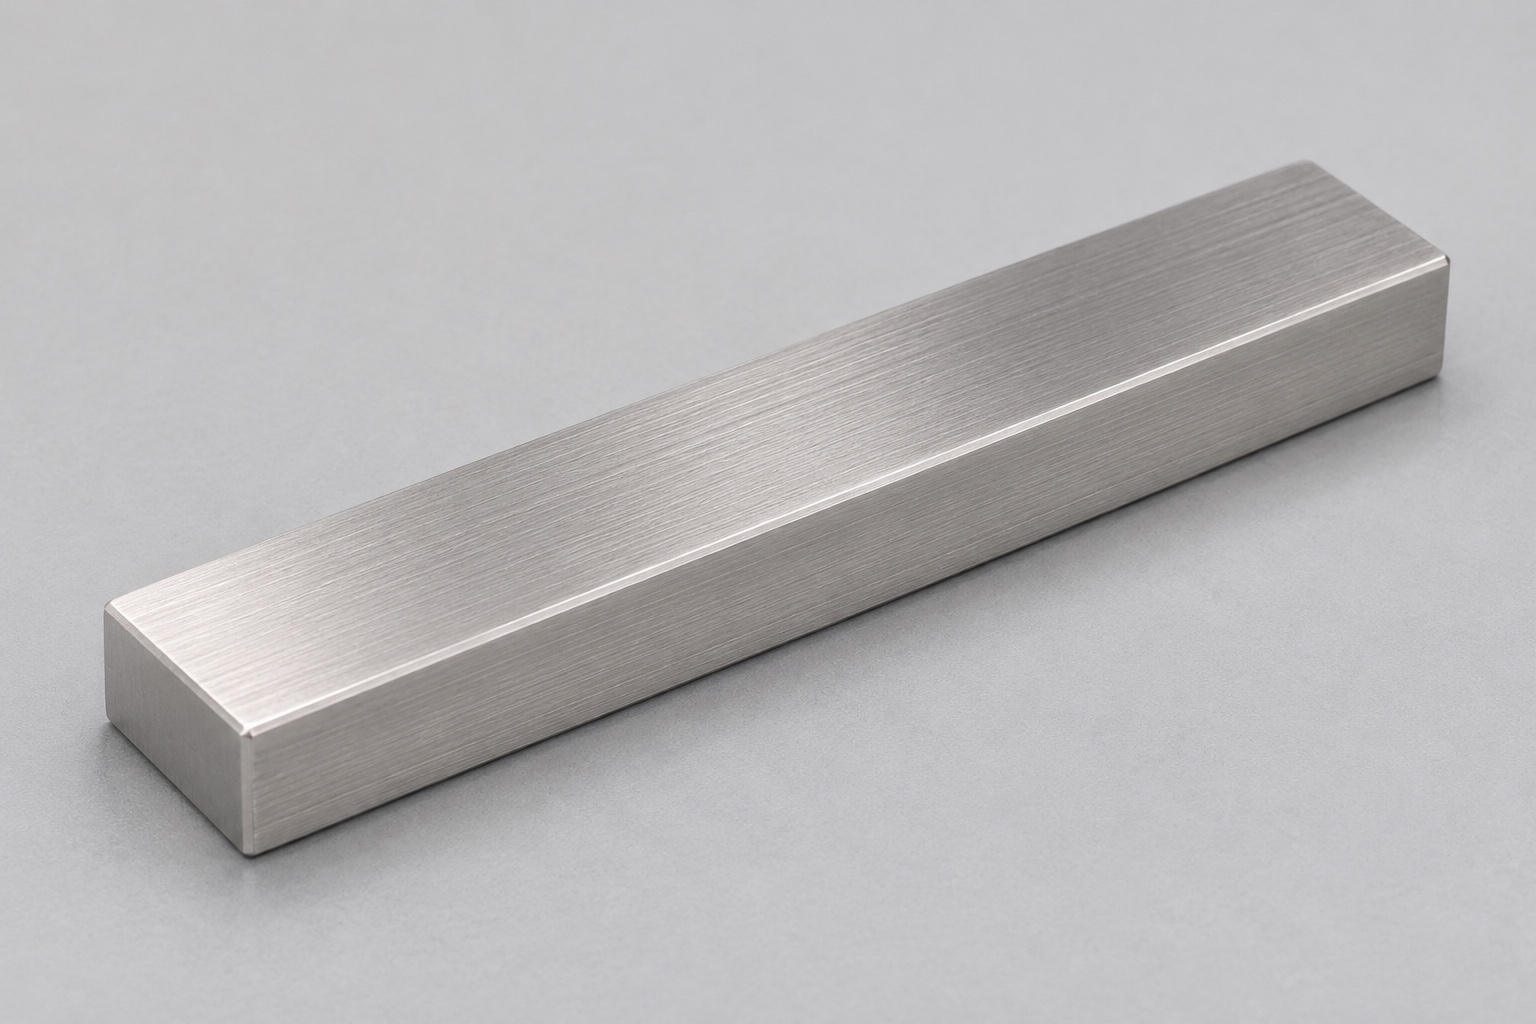
Die vorgeschlagene Referenzleiste ist ein gerades rechteckiges Prisma mit ebenen Ober- und Unterseiten, zwei langen ebenen Seiten und zwei ebenen Stirnflächen. Nur kleine zeichnungsgemäße Kantenfasen sind vorgesehen. Bohrungen, Schlitze, Nuten, Stufen, gerundete Enden, Stifte und angefügte Befestigungsteile fehlen. Ein Modell oder Foto berechtigt nicht dazu, ein halbkreisförmiges Ende oder eine zusätzliche Freistellung einzuführen. Die kontrollierte Zeichnung würde Abmessungen, nutzbare Kontaktzonen und Abnahmebedingungen festlegen. Der Vorrichtungskonstrukteur würde bestimmen, wie die Leiste positioniert und gehalten wird, anstatt aus einer allgemeinen Bauteilbezeichnung eine Standardpassung abzuleiten.
Kontakt und Positionierung definieren
Der Zeichnungsverantwortliche würde seitlich positionierende Flächen, vertikale Auflage und Freiraumzonen identifizieren. Die Prüfung würde Funktionsbreite, nutzbare Kontaktlänge und eine mögliche Anschlagfunktion der Stirnflächen klären. Die Aussage, dass die Leiste passen müsse, definiert diese Merkmale nicht vollständig. Eine kontrollierte Gegenreferenz könnte eine begrenzte inerte Beobachtung unterstützen, aber keine Standardpassung begründen. Haltekraft, Verschleiß und Wiederholbarkeit der gesamten Vorrichtung blieben getrennte Anforderungen mit eigenen Nachweisen. Sie würden nicht allein aus der rechteckigen Form oder einer günstigen manuellen Platzierung abgeleitet.
Maße und Flächengeometrie abstimmen
Eine echte Ausschreibung würde Breite, Höhe und Länge zusammen mit der spezifizierten Form, Ausrichtung und Oberflächenanforderungen umfassen. Die Parteien würden festlegen, welche Bereiche gemessen werden und wie Fasen ausgeschlossen werden. Ein lokaler Größenwert würde nicht als vollständiger Beweis der Flächengeometrie gewertet. Ebenso würde ein Sweep, der sich auf die tragende Unterseite bezieht, nicht automatisch zu einem unabhängigen Ebenheitsergebnis für die Oberseite werden. Jeder Konflikt zwischen Modell und Zeichnung wird vor der Bearbeitung zur Klärung zurückgesandt. Dies gibt sowohl dem Lieferanten als auch dem Käufer ein kohärentes Abnahmeschema und nicht mehrere vage benannte Präzisionsanforderungen, die verschiedene Prüfer möglicherweise unterschiedlich interpretieren.
316L-Rohmaterial rückverfolgbar zuordnen
Das identifizierte 316L-Rohmaterial würde mit den erforderlichen Herkunftsunterlagen verknüpft. Durch die Vorbereitung des Rohlings würde ein ausreichender Spielraum für Arbeitsflächen und vorübergehende Halteanforderungen geschaffen, ohne dass der endgültigen Komponente unzulässige Merkmale hinzugefügt würden. Aufzeichnungen würden das Teil durch Fräsen, Endbearbeiten und jede separat genehmigte Behandlung verfolgen. Wenn die direkte Kennzeichnung eingeschränkt wäre, würde ein kontrollierter Behälter- und Herstellungsnachweis die Identität wahren. Dieses Beispiel liefert kein tatsächliches Zertifikat, Passivierungsergebnis oder Reinheitsmessung. Es erklärt die Dokumentation, die eine echte Bestellung erfordern würde, und vermeidet gleichzeitig die Annahme, dass das rostfreie Aussehen die Materialidentität, die Behandlungsleistung oder die Eignung für eine medizinische Exposition beweist.
Eine abgestimmte Fräsfolge vorschlagen
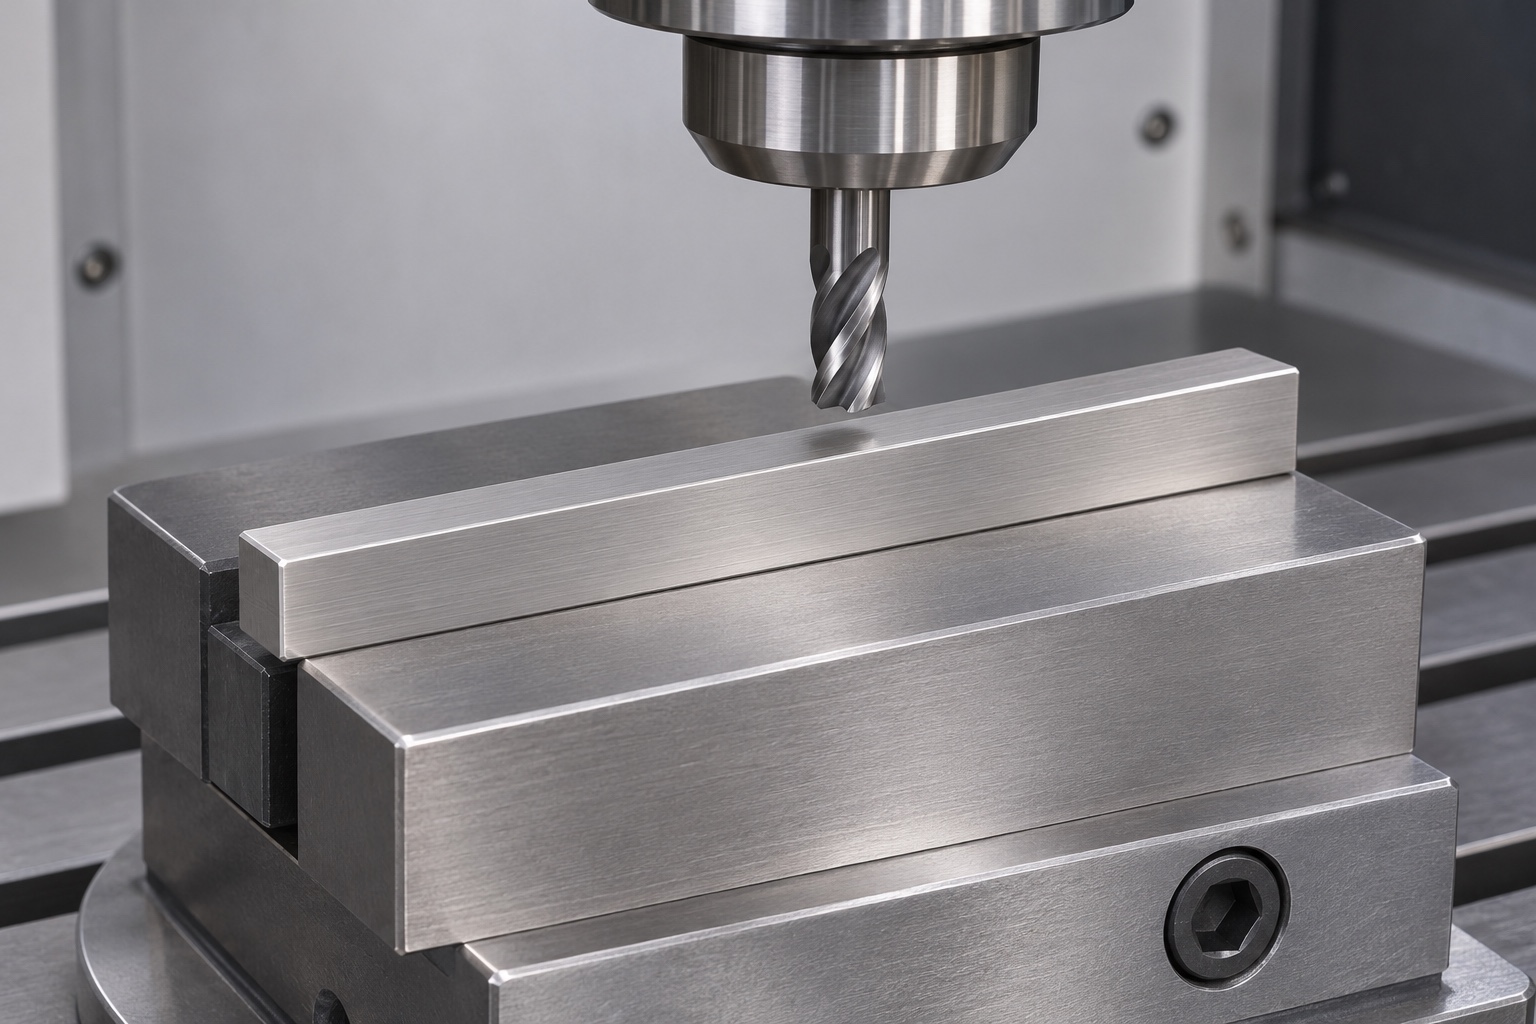
Eine mögliche Fräsfolge würde geeignete Bezüge schaffen und Längsflächen, Höhe und Stirnseiten über die erforderlichen Aufspannungen abstimmen. Abstützung, Zugang und Schutz fertiger Flächen würden geprüft. Beim Umspannen würde der Plan erklären, wie die vorgesehenen geometrischen Beziehungen wiederhergestellt werden. Eine Maschinenkoordinate ist nicht automatisch ein physischer Zeichnungsbezug. Zusätzliches Endbearbeiten würde ausdrücklich definiert, falls es tatsächlich erforderlich ist. Geschwindigkeiten, Vorschübe, Zykluszeiten und erreichte Toleranzen werden nicht erfunden. Die Route ist ein Diskussionsvorschlag, kein Nachweis eines bereits gefertigten und akzeptierten Loses.
Ausspannen und Kantenbearbeitung berücksichtigen
Der Prozessplan würde identifizieren, wann der endgültige Schlüssel aus der Halterung entfernt wird und welche späteren Vorgänge sich auf seine Arbeitsflächen auswirken können. Die Messung, während eine Stange festgehalten wird, stellt nicht automatisch den Lieferzustand dar. Durch das Entgraten würden die nutzbare Breite, der Sitzbereich und die flachen Enden erhalten bleiben. Eine großflächige kosmetische Politur würde kontrollierte Fasen nicht ersetzen. Jede neue Entlastung oder Änderung der Kontaktlänge erfordert eine Zeichnungsgenehmigung und eine entsprechende Inspektionsprüfung. Wenn Entwicklungsbeobachtungen eine Änderung der Unterstützung oder Reihenfolge nahelegen würden, würden diese Ergebnisse aufgezeichnet und überprüft und nicht hier als nicht gemessener Verzerrungswert oder garantierte Verbesserung dargestellt.
Prüfmethoden nach Merkmal auswählen
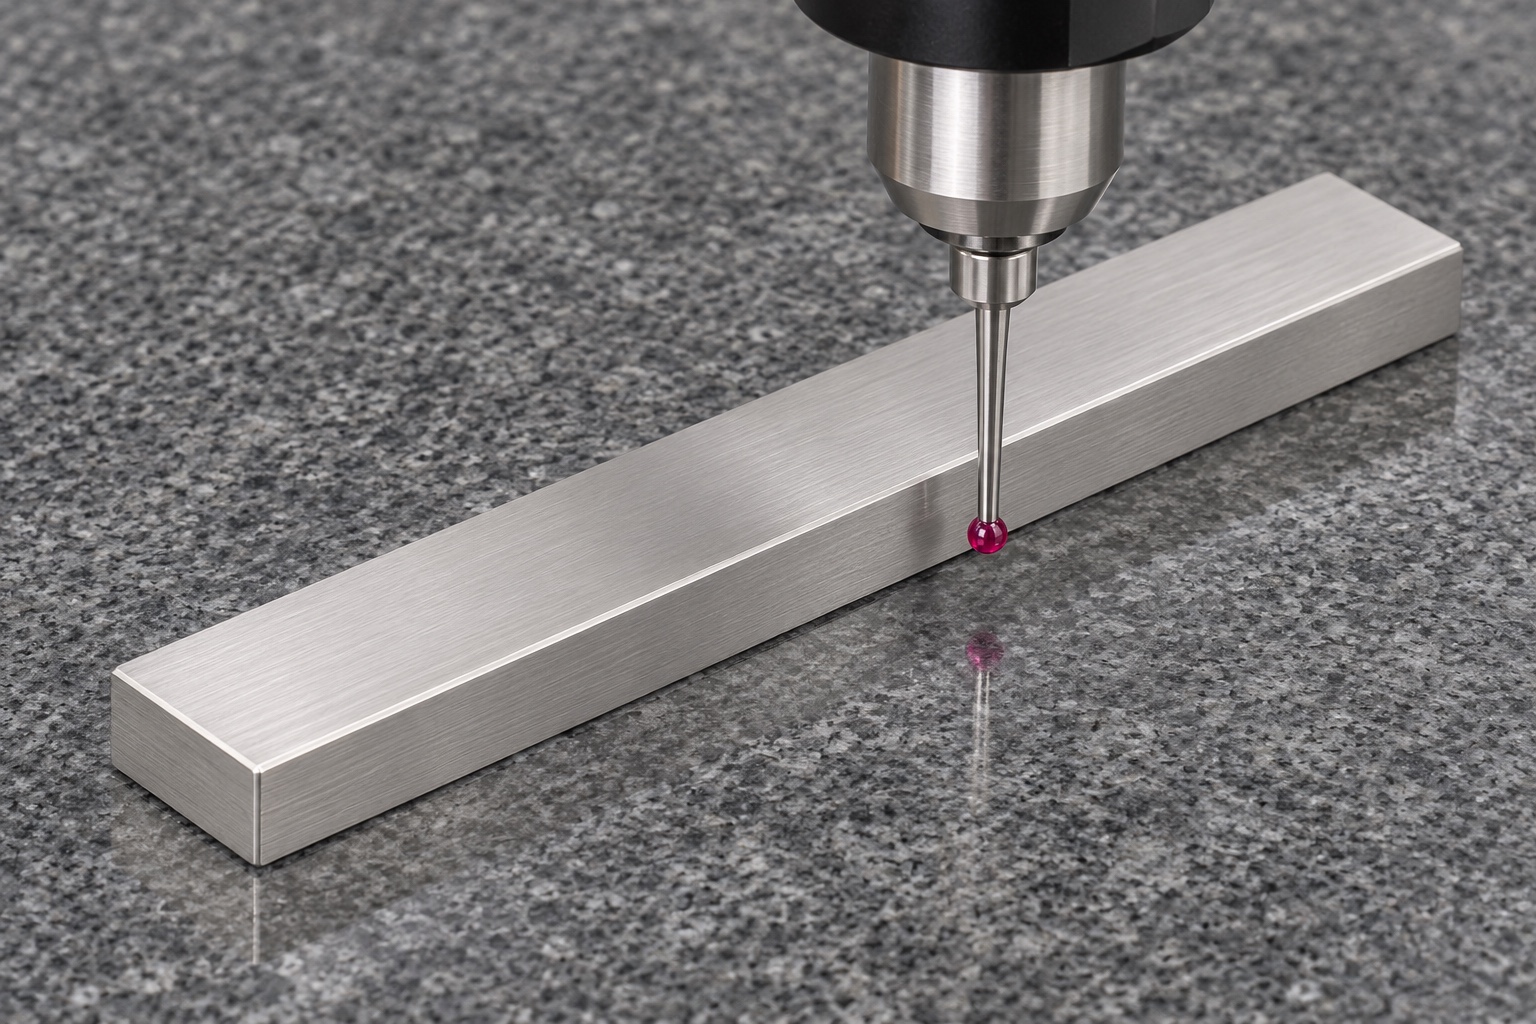
Der vorgeschlagene Inspektionsplan würde Arbeitsbreite, Höhe, Länge, Flächenform, Ausrichtung, Kanten und spezifizierten Oberflächenzustand unterscheiden. Für jede Methode sind geeignete Fähigkeiten, Zugang und Abdeckung für den tatsächlichen Bedarf erforderlich. Ein Zweipunktinstrument könnte eine Größe ermitteln, ohne das gesamte Flächenprofil zu prüfen. Eine Koordinatenmethode würde immer noch einen expliziten Ausrichtungs- und Bewertungsplan erfordern. Der Bericht würde Auflage- und Spannbedingungen angeben und nicht nur die Ausrüstung nennen. Da für diesen repräsentativen Fall keine verifizierten Produktionsdaten vorliegen, wird kein numerisches Ergebnis beansprucht. Für die tatsächliche Freigabe wären Beobachtungen von fertiggestellten Teilen nach Arbeitsgängen erforderlich, die zu einer Änderung der akzeptierten Geometrie führen könnten.
Erstmusterunterlagen nachvollziehbar verknüpfen
Ein echter Erstmusterdatensatz würde Zeichnungsrevision, genehmigte Klarstellungen, Rohmaterialidentität, endgültigen Verarbeitungszustand und Ergebnisse nach Merkmal verknüpfen. Nominale Modellwerte würden von Beobachtungen und Berechnungen getrennt gehalten. Zwischenprüfungen könnten die Prozesskontrolle unterstützen, würden aber nicht stillschweigend einen späteren Fertigzustand darstellen. Alle unzugänglichen Eigenschaften oder Unsicherheitsbedenken würden vor der Abnahme geklärt. Abweichungen würden einem autorisierten Dispositionsprozess folgen. Diese vorgeschlagene Beweisstruktur würde nachvollziehbare Entscheidungen über eine tatsächliche Komponente unterstützen und nicht eine plausible Prozessbeschreibung oder ein Foto einer Prüfausrüstung in eine abgeschlossene Fertigungsleistung verwandeln.
Optionale inerte Montagebeobachtung begrenzen
Auf Wunsch könnte eine kontrollierte inerte Gegenreferenz zur Beobachtung von Einführung, Kontakt und offensichtlichen Kollisionen dienen. Revisionen und Bedingungen würden dokumentiert. Ein günstiger manueller Sitz würde weder eine Maßabweichung aufheben noch Haltekraft, Wiederholbarkeit, Lebensdauer oder Endoskopausrichtung nachweisen. Ein ungünstiges Ergebnis könnte mit der Leiste, der Gegenaussparung oder den Haltebedingungen zusammenhängen; diese Möglichkeiten wären zu untersuchen. Ein tatsächlich durchgeführter Versuch wird hier nicht behauptet. Das Beispiel beschreibt nur, wie eine angeforderte Montagebeobachtung die Bauteilprüfung ergänzen könnte, getrennt von vollständiger Vorrichtungsqualifizierung und klinischer Bewertung.
Kontaktflächen und Kennzeichnung schützen
Der vorgeschlagene Versorgungsplan würde lange Flächen und Endkontakte vor benachbarten Kanten, losen Teilen und Handhabungsspuren schützen. Die Teile-, Material- und Revisionsidentität würde dem Paket ohne unkontrollierte Etiketten auf Funktionsbereichen beiliegen. Jede gewünschte Reinigungsbedingung oder Rückstandsgrenze würde einen vereinbarten Prozess und eine Überprüfung umfassen. Eine schützende Unterlage und ein gewöhnlicher Beutel würden keine sterile Verpackung, keine validierte Reinigung oder keinen qualifizierten Transport darstellen. Es wird keine tatsächliche Lieferung beansprucht. Der dokumentierte Bearbeitungs- und Handhabungsumfang des Lieferanten bleibt explizit, wobei etwaige zusätzliche Anwendungsqualifikationen vom verantwortlichen Vorrichtungsprojekt gesondert spezifiziert werden.
Einen messbaren Kleinserienumfang vereinbaren
Vor der Produktion würden die Parteien Arbeitsflächen, Größen, Geometriekontrollen, Material, Endbehandlung, Endbearbeitung und Prüfbedingungen genehmigen. Die DFM-Überprüfung würde Fragen zu Abstützung, Bezugsübertragung und Zugang klären. Tatsächliche Erstmusterergebnisse, genehmigte Abweichungen und dokumentierte Änderungen würden dann wiederholte Kaufentscheidungen unterstützen. Das Angebot würde einen messbaren 316L-CNC-Fräsumfang beschreiben und nicht ein Montageergebnis aus einer einfachen rechteckigen Stange garantieren. Dieses repräsentative Beispiel bietet eine praktische Grundlage für diese Diskussion ohne fiktive Kunden, Zertifizierungen oder erzielte Leistungen, die der vorgeschlagene Bearbeitungsweg allein nicht belegen kann.
FAQ
Handelt es sich tatsächlich um eine Endoskoplieferung an einen Kunden?
Nein. Dies ist ein repräsentativer Fertigungsvorschlag. Es werden weder eine gelieferte Charge noch erreichte Toleranzen, Zertifizierungen, Montageergebnisse oder klinische Anwendungen behauptet. Ein realer Auftrag benötigt eigene Material-, Prüf- und Freigabenachweise.
Hat der vorgeschlagene Referenzleiste abgerundete Enden oder Schlitze?
Nein. Die Leiste besitzt ebene Stirnflächen, gerade Längsflächen und nur kleine spezifizierte Fasen. Gerundete Enden, Schlitze, Bohrungen oder zusätzliche Freistellungen wären genehmigungspflichtige Geometrieänderungen.
Warum zwischen Größe und Flächengeometrie unterscheiden?
Eine korrekte lokale Breite oder Höhe legt nicht automatisch alle Form- und Ausrichtungsanforderungen fest. Im Zeichnungs- und Prüfplan sind ggf. Merkmal, Messbereich, Referenzen und Abnahmeverfahren gesondert festzulegen.
Kann die Prüfung im eingespannten Zustand das zugeführte Teil automatisch darstellen?
Nein. Der vereinbarte Messzustand ist entscheidend. Die Einspannung kann die beobachtete Form beeinflussen; der Bericht muss Auflage und Spannbedingungen nennen und erklären, ob die Abnahme nach dem Ausspannen erfolgt.
Würde eine Handanpassung die Wiederholbarkeit beweisen?
Nein. Es würde nur die definierte Montagebeobachtung mit einer kontrollierten Referenz unterstützen. Wiederholbarkeit, Retention, Verschleiß und Instrumentenausrichtung erfordern separat konzipierte Bewertungen der relevanten Baugruppe.
Was unterstützt eine Nachbestellung?
Verwenden Sie genehmigte Zeichnungen und Materialien, tatsächliche Endkontrollergebnisse, genehmigte Änderungen und vereinbarte Verpackungsanforderungen. Dieser repräsentative Prozess und seine Bilder stellen keine abgeschlossene Produktion oder Vorrichtungsqualifizierung dar.
tanghangyun@oemach.com