
Alcance representativo sin compromisos de entrega
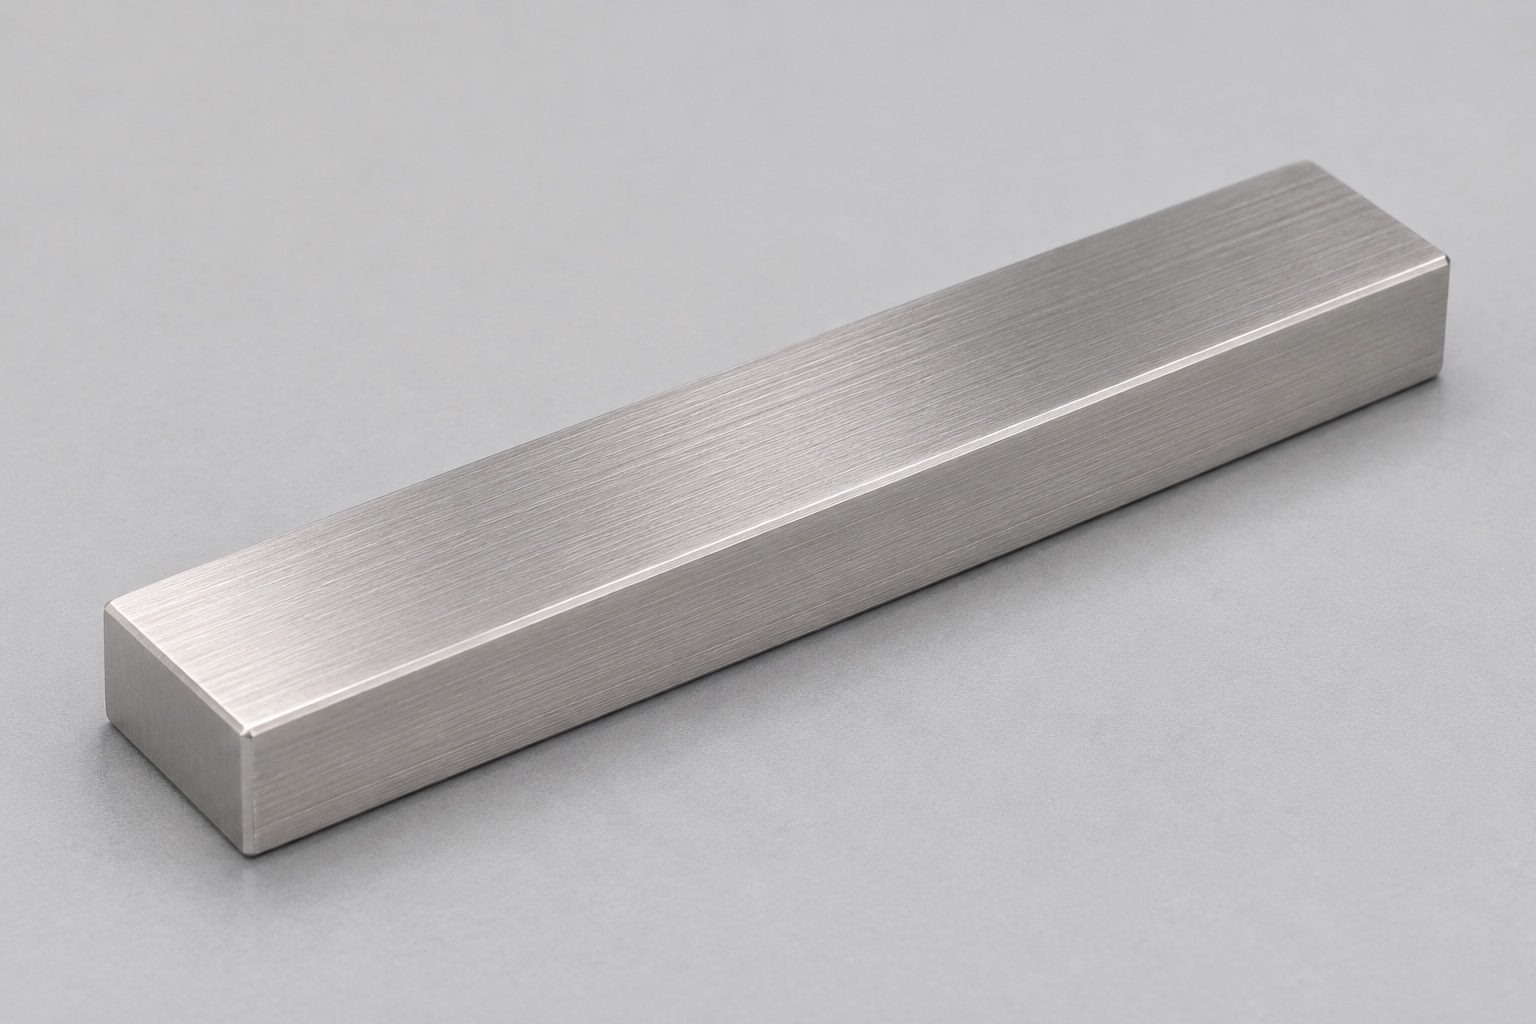
Este caso representativo propone una barra rectangular maciza de 316L para un útil inerte de montaje de endoscopios. Es planificación de fabricación, no una entrega documentada. No atribuye cliente, certificación, tolerancia lograda, repetibilidad ni fuerza verificadas. Organiza revisión de plano, ruta e inspección antes de un pedido real. La cualificación del conjunto permanece separada. Las imágenes no sustituyen certificados de material, mediciones ni registros de un proyecto entregado.
Geometría propuesta y características excluidas
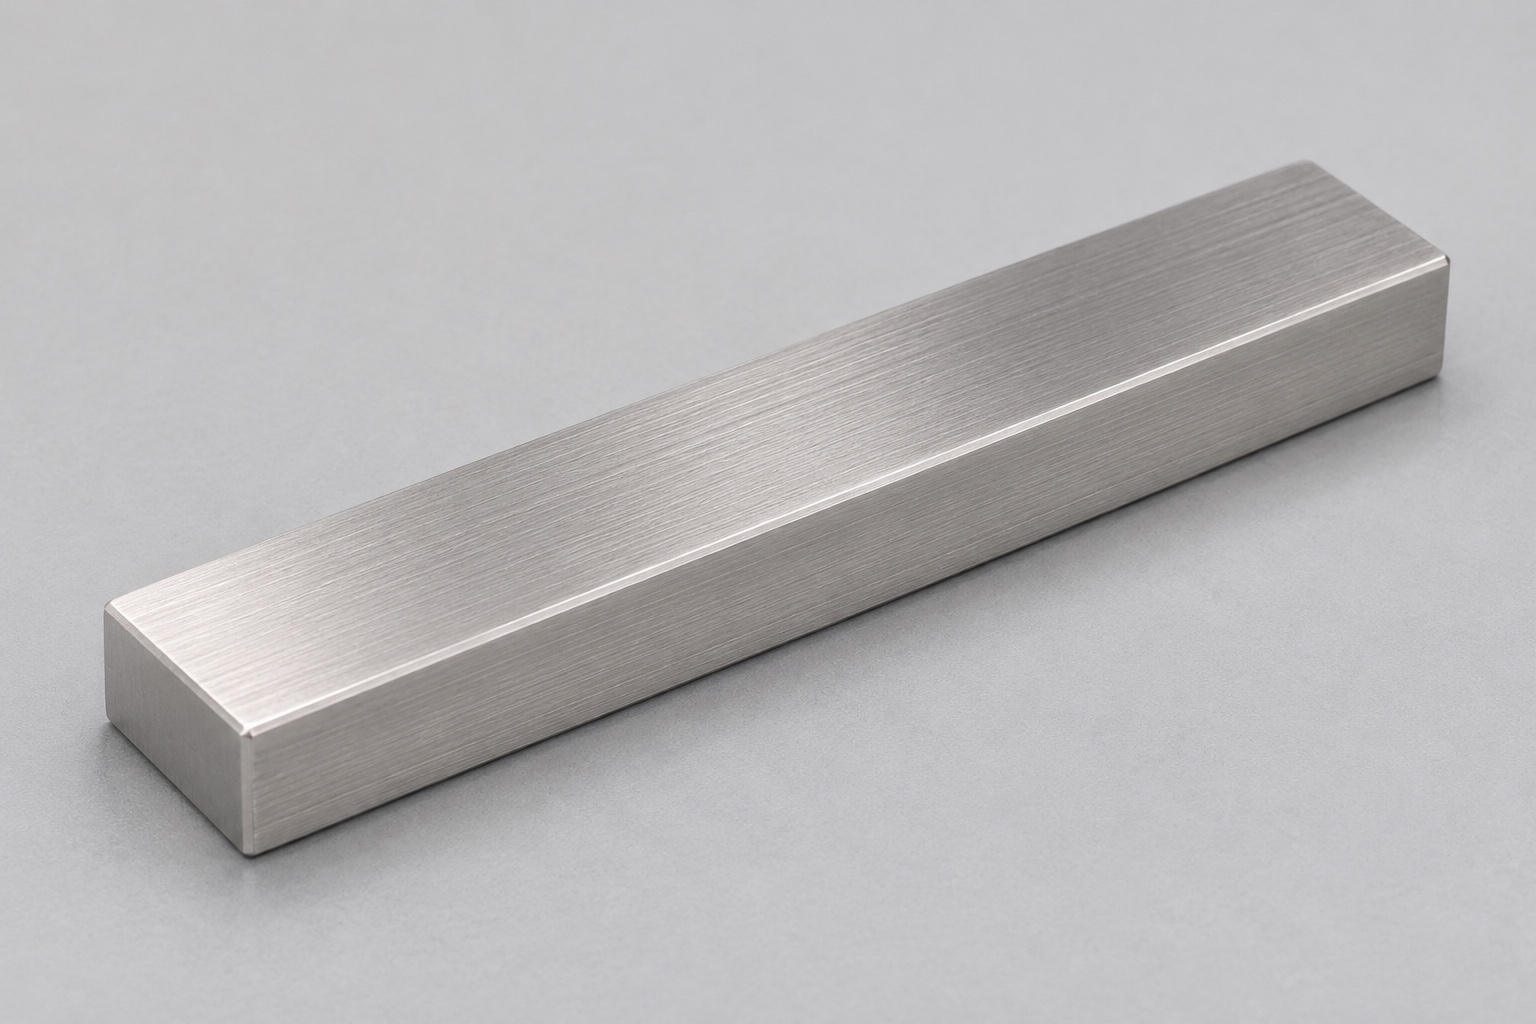
La pieza propuesta es un prisma rectangular recto con caras superior e inferior planas, dos laterales longitudinales y extremos planos. Solo incorpora pequeños chaflanes definidos en el plano. No tiene orificios, ranuras, surcos, escalones, extremos redondeados ni herrajes. No debe añadirse un extremo semicircular o un alivio basándose en una fotografía. El plano establecería dimensiones, zonas de contacto y aceptación; el diseñador definiría posicionamiento y retención. La denominación por sí sola no autoriza un ajuste estándar.
Identificar la interfaz de trabajo antes de asignar los controles
El diseñador identificaría superficies de posicionamiento lateral, asiento vertical y holgura. Revisaría anchura de trabajo, longitud de contacto y función de los extremos. Decir que la barra debe encajar no define todos esos requisitos. Una referencia complementaria controlada podría apoyar una observación limitada, pero no establecería un ajuste estándar. Retención, desgaste y repetibilidad del útil necesitarían criterios y evidencia propios, en lugar de inferirse de una forma rectangular sencilla.
Conciliar los requisitos dimensionales y geométricos
Una solicitud de cotización (RFQ) real incluirá la anchura, la altura y la longitud, junto con los requisitos especificados de forma, orientación y estado de las superficies. Las partes deben determinar qué zonas se miden y cómo se excluyen los chaflanes. Un valor dimensional puntual no constituye una prueba completa de la geometría de una cara. Del mismo modo, una medición de planitud realizada en relación con la cara inferior de apoyo no equivale automáticamente a un resultado independiente de planitud para la cara superior. Cualquier discrepancia entre el modelo y el plano debe aclararse antes de proceder al mecanizado. Esto proporciona tanto al proveedor como al comprador un criterio de aceptación coherente, evitando requisitos de precisión vagamente definidos que podrían ser interpretados de forma distinta por diferentes inspectores.
Mantener la vinculación con el material y la revisión
El acero 316L permanecería vinculado a los documentos de origen durante preparación, fresado y tratamientos autorizados. El sobrematerial permitiría apoyo y acabado sin añadir elementos al componente final. Si el marcado estuviera restringido, registros y recipientes conservarían la identidad. Este ejemplo no aporta certificado, resultado de pasivado o medición de limpieza reales. Explica qué documentación requeriría una orden auténtica, sin interpretar la apariencia inoxidable como cualificación médica.
Proponer una secuencia de fresado basada en referencias
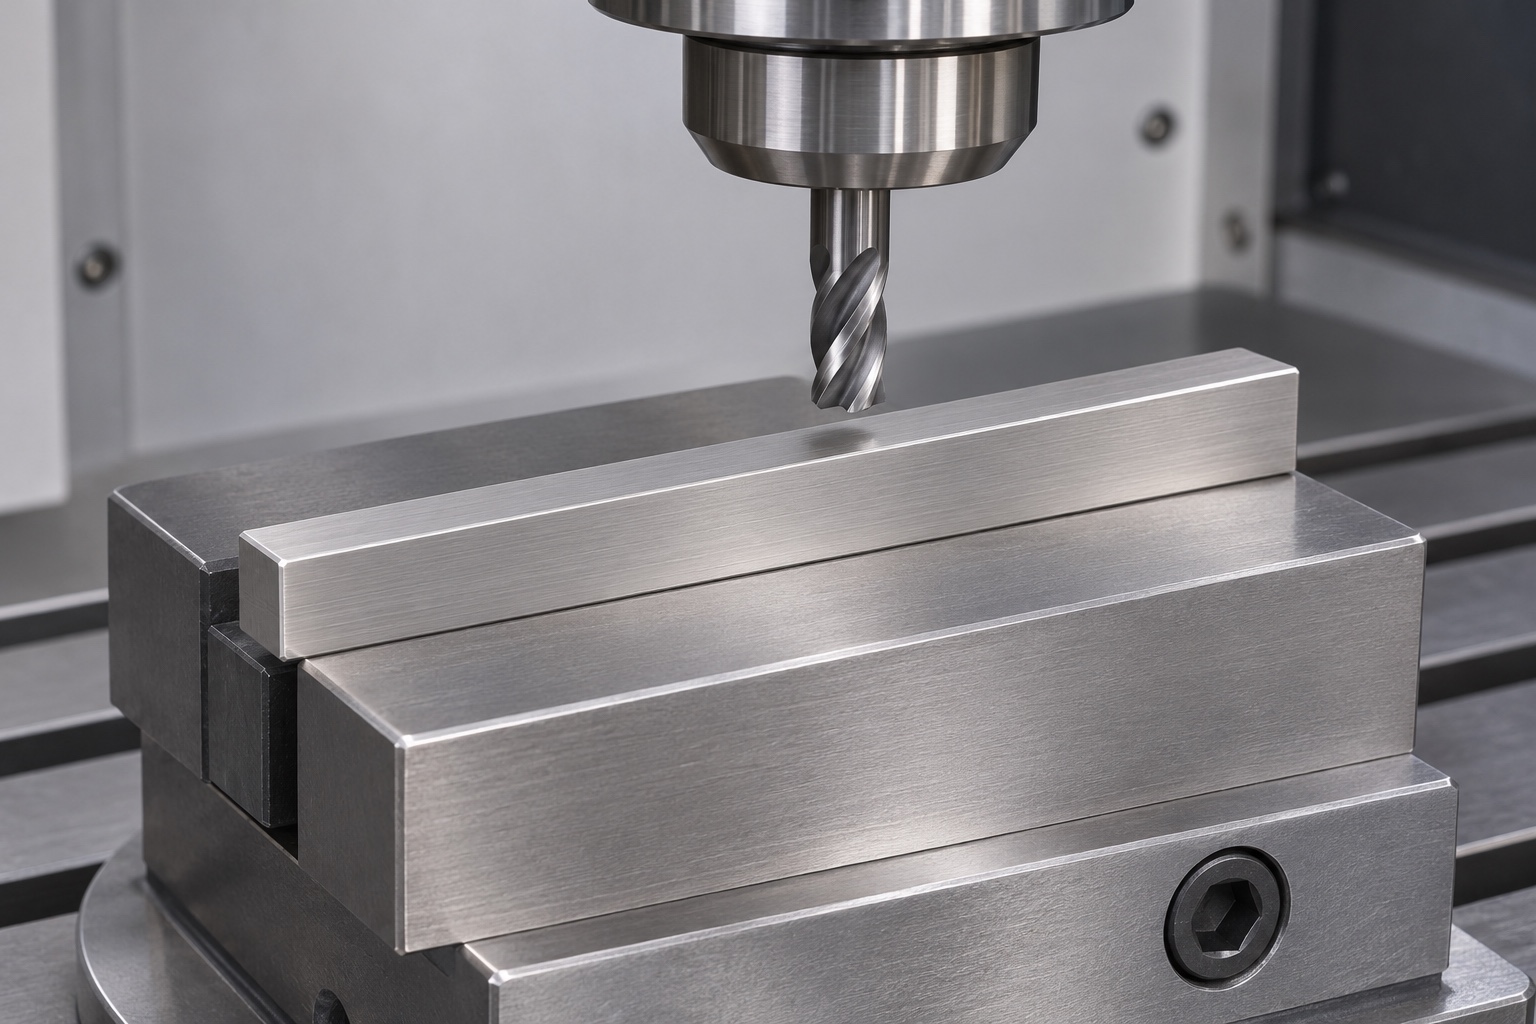
La ruta propuesta prepararía referencias planas y coordinaría caras largas, altura y extremos mediante los montajes necesarios. Revisaría apoyo, acceso y protección de superficies terminadas. Cada transferencia explicaría cómo recuperar las relaciones geométricas, sin convertir automáticamente una coordenada de máquina en referencia del plano. Cualquier acabado adicional se especificaría. No se inventan avances, velocidades, tiempos ni precisión lograda: es una propuesta de evaluación, no un lote aceptado.
Considerar el estado final de la pieza y el tratamiento de los bordes
El plan definiría cuándo se retira la barra de la sujeción y qué operaciones posteriores pueden modificarla. Una medición bajo restricción no representa automáticamente el suministro. El desbarbado conservaría anchura útil, asiento y extremos planos. Los chaflanes controlados no se sustituirían por pulido general. Nuevos alivios o cambios de contacto exigirían aprobación. Las observaciones de desarrollo se documentarían y verificarían, sin presentarlas aquí como deformaciones medidas o mejoras garantizadas.
Seleccionar métodos de inspección para cada característica
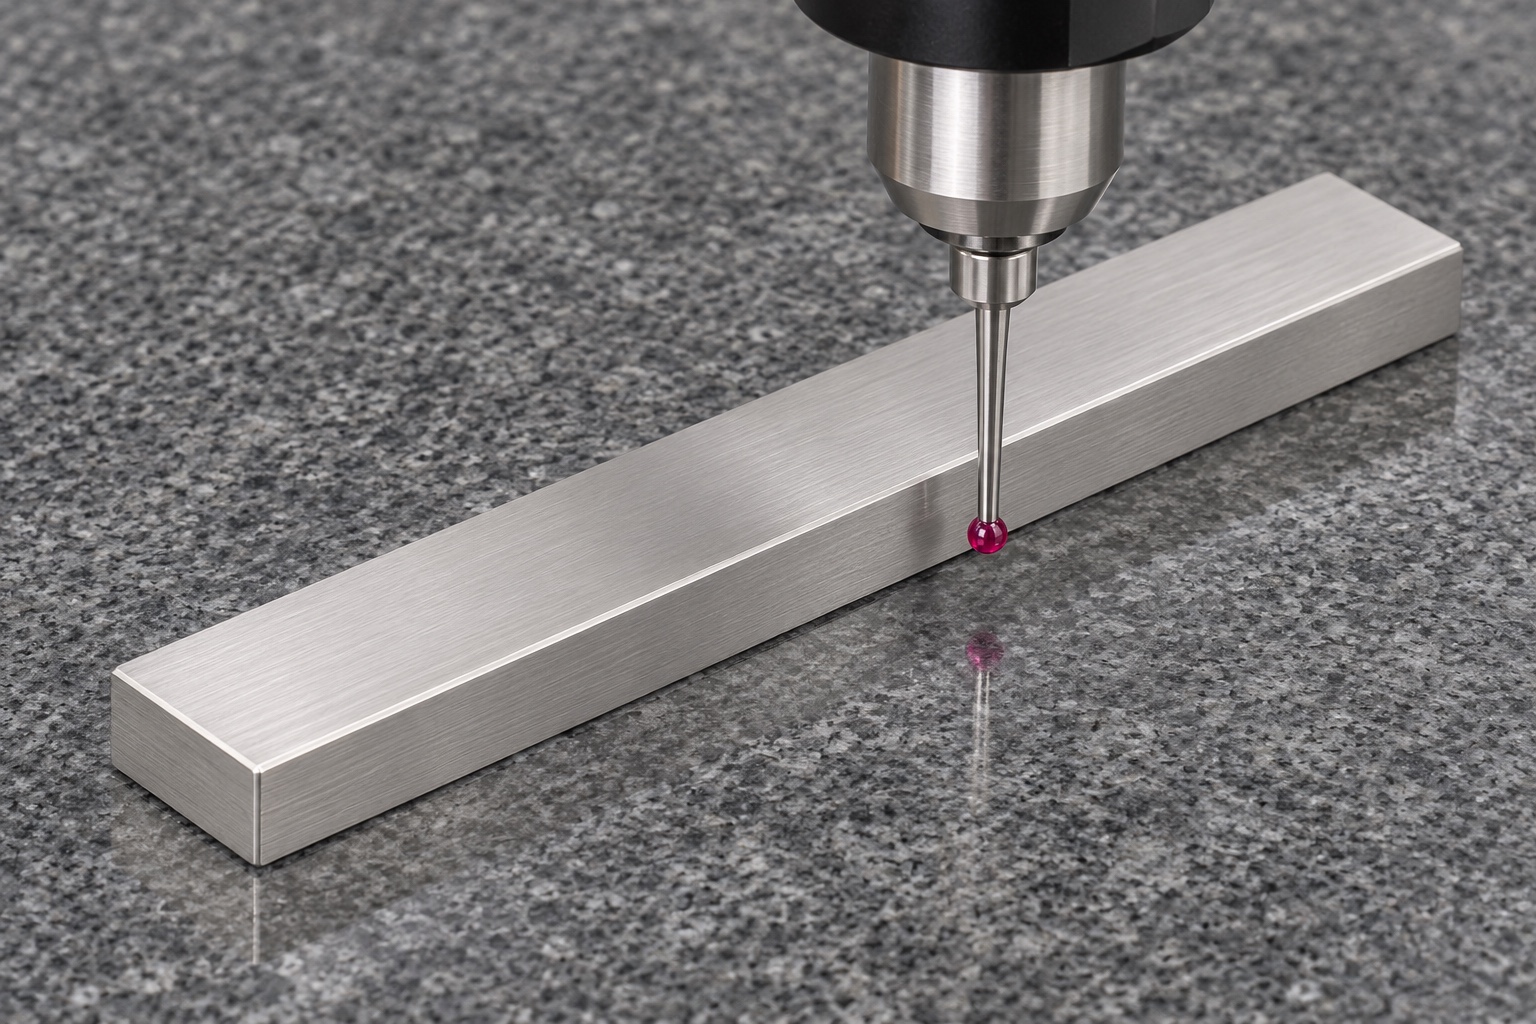
El plan de inspección propuesto debe distinguir entre la anchura funcional, la altura, la longitud, la forma de las superficies, la orientación, los bordes y el estado superficial especificado. Cada método debe ofrecer la capacidad, el acceso y la cobertura adecuados para los requisitos específicos. Un instrumento de medición entre dos puntos puede determinar una dimensión, pero no garantiza la verificación del perfil completo de una superficie. Un método basado en coordenadas requeriría, además, un plan explícito de alineación y evaluación. El informe debe detallar las condiciones de apoyo y sujeción, en lugar de limitarse a enumerar el equipo utilizado. Dado que este caso de ejemplo no cuenta con datos de producción verificados, no se presenta ningún resultado numérico. La validación final requerirá observaciones realizadas sobre piezas terminadas, tras haber completado todas las operaciones que pudieran alterar la geometría aceptada.
Estructurar la evidencia de la primera pieza (first-article) basándose en las piezas finales
Un expediente real de primera pieza vincularía revisión, aclaraciones, material, proceso final y resultados por característica. Separaría nominales, observaciones y cálculos. Una inspección intermedia no representaría silenciosamente el estado modificado después. Los problemas de acceso e incertidumbre se resolverían antes de aceptar, y las desviaciones seguirían autorización. Esta estructura respalda decisiones trazables; una ruta plausible o una fotografía de equipos no equivale a evidencia de fabricación terminada.
Limitar las observaciones realizadas en condiciones de acoplamiento estático
Si se solicita, puede utilizarse un dispositivo de referencia controlado para observar la inserción, el contacto o la presencia de interferencias evidentes. Tanto las revisiones aplicables como las condiciones bajo las cuales se realizó la observación deben quedar registradas. Una colocación manual favorable no subsanaría el incumplimiento de un requisito dimensional, ni garantizaría la retención, la repetibilidad, la vida útil frente al desgaste o la alineación del endoscopio. Un resultado desfavorable podría estar relacionado con la pieza de referencia, el alojamiento correspondiente o el método de sujeción de ambos elementos. Estas posibilidades requerirían una investigación, en lugar de basarse en suposiciones. En este caso, no se afirma que se haya realizado una prueba; se explica cómo dicha prueba podría servir como complemento a la inspección de los componentes, manteniéndose al margen de la cualificación completa del dispositivo (fixture) o de la cualificación clínica.
Definir la manipulación protectora y el estado de entrega
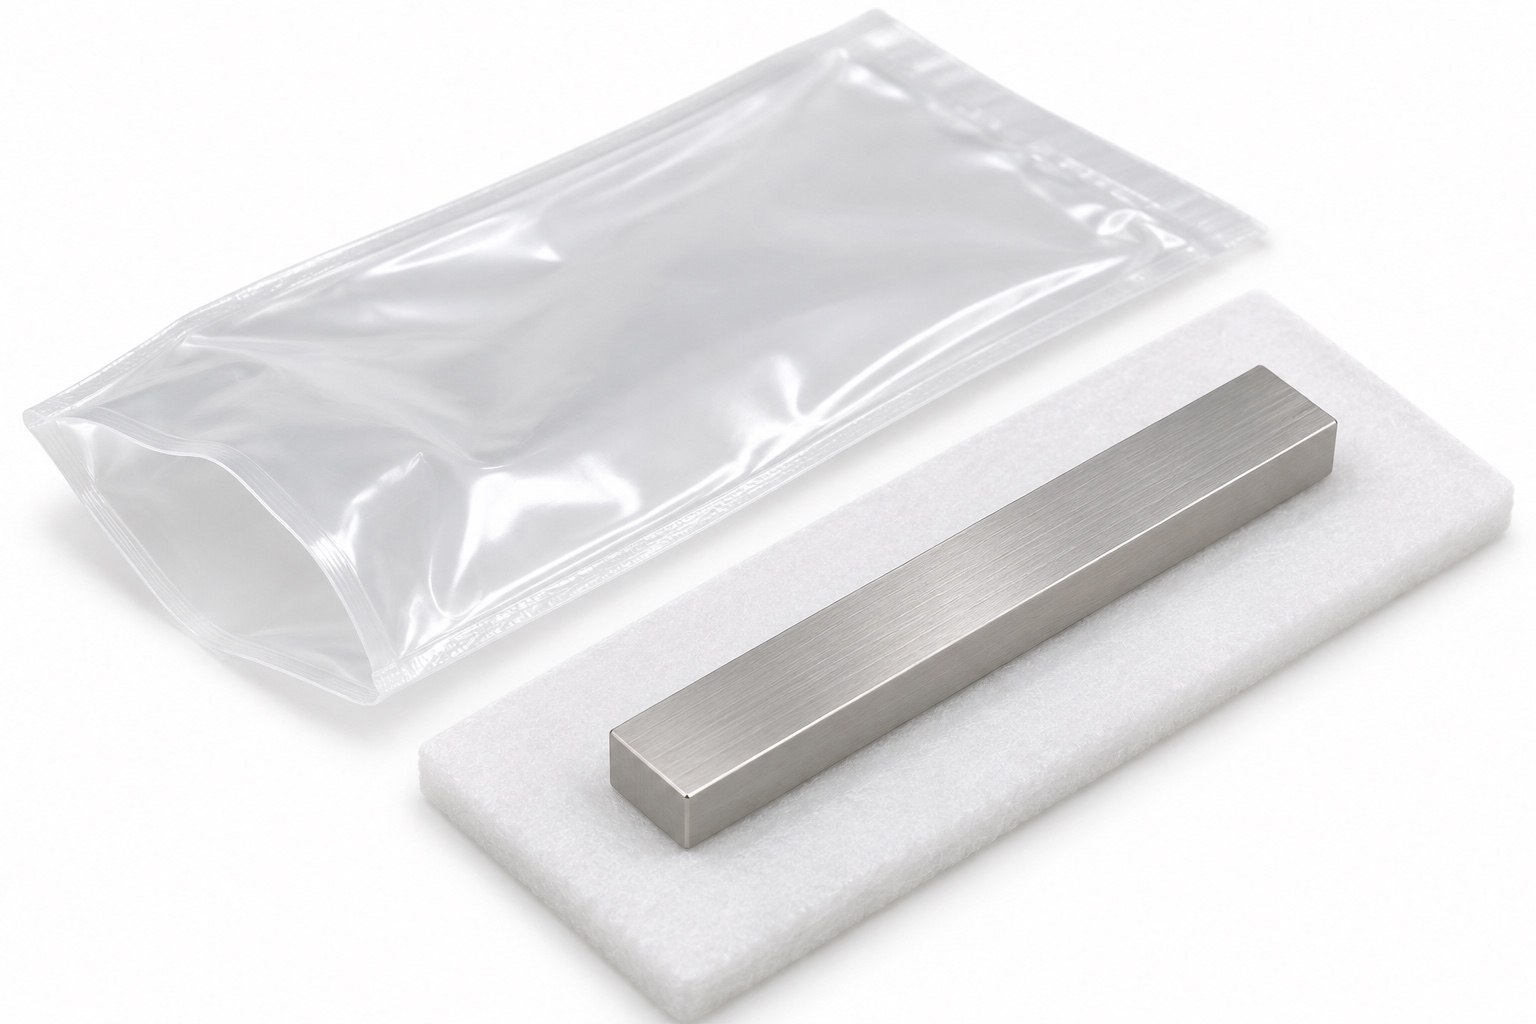
El suministro protegería caras largas y extremos frente a bordes vecinos, piezas sueltas y marcas de manipulación. La identificación acompañaría al embalaje sin etiquetas sobre zonas restringidas. Cualquier limpieza o límite de residuos solicitado incluiría proceso y verificación acordados. Una base protectora y una bolsa convencional no demostrarían esterilidad, limpieza validada o transporte cualificado. No se afirma un envío real; las exigencias adicionales tendrían alcance y evidencia separados.
Obtener la aprobación antes de realizar un lote pequeño real
Antes de producir, las partes aprobarían superficies funcionales, dimensiones, geometría, 316L, extremos, acabado e inspección. La revisión DFM resolvería apoyo, transferencias y acceso. Resultados auténticos de primera pieza, desviaciones autorizadas y cambios documentados respaldarían pedidos posteriores. El presupuesto describiría fresado CNC medible, no garantizaría resultados de montaje por la forma de la barra. El caso evita clientes ficticios, certificaciones prestadas o prestaciones no verificadas.
FAQ
¿Se trata de una entrega real para un cliente del sector de los endoscopios?
No. Es una propuesta de fabricación representativa. No implica la entrega de ningún lote, ni garantiza tolerancias específicas, certificaciones, resultados de ensamblaje o usos clínicos. Un pedido real requeriría su propia documentación sobre materiales, inspección y liberación.
¿La pieza propuesta tiene extremos redondeados o ranuras?
No. Presenta extremos planos, caras longitudinales rectas y únicamente pequeños chaflanes en los bordes, según lo especificado. La inclusión de extremos redondeados, ranuras, orificios o relieves adicionales modificaría la geometría definida y requeriría una aprobación previa.
¿Por qué distinguir entre dimensiones y geometría de las caras?
Un ancho o una altura correctos en un punto determinado no garantizan, por sí solos, el cumplimiento de todos los requisitos de forma y orientación. El plano y el plan de inspección deben definir, por separado cuando sea necesario, la característica, la zona de medición, las referencias y el método de aceptación.
¿Puede una inspección con la pieza sujeta representar automáticamente la pieza suministrada?
No. Las condiciones de medición acordadas son fundamentales. La sujeción puede influir en la forma observada; por tanto, el informe debe especificar el tipo de soporte utilizado y aclarar si la geometría aceptada se evalúa una vez liberada la pieza.
¿Demostraría la repetibilidad un ajuste realizado manualmente?
No. Solo serviría para confirmar el ajuste definido respecto a una referencia controlada. La repetibilidad, la retención, el desgaste y la alineación de los instrumentos requieren evaluaciones diseñadas específicamente para el ensamblaje en cuestión.
¿Qué sustenta un pedido recurrente?
Utilice planos y materiales aprobados, resultados reales de la inspección final, modificaciones autorizadas y los requisitos de embalaje acordados. Este proceso representativo y sus imágenes no constituyen una validación completa de la producción ni del dispositivo (útil).
tanghangyun@oemach.com