
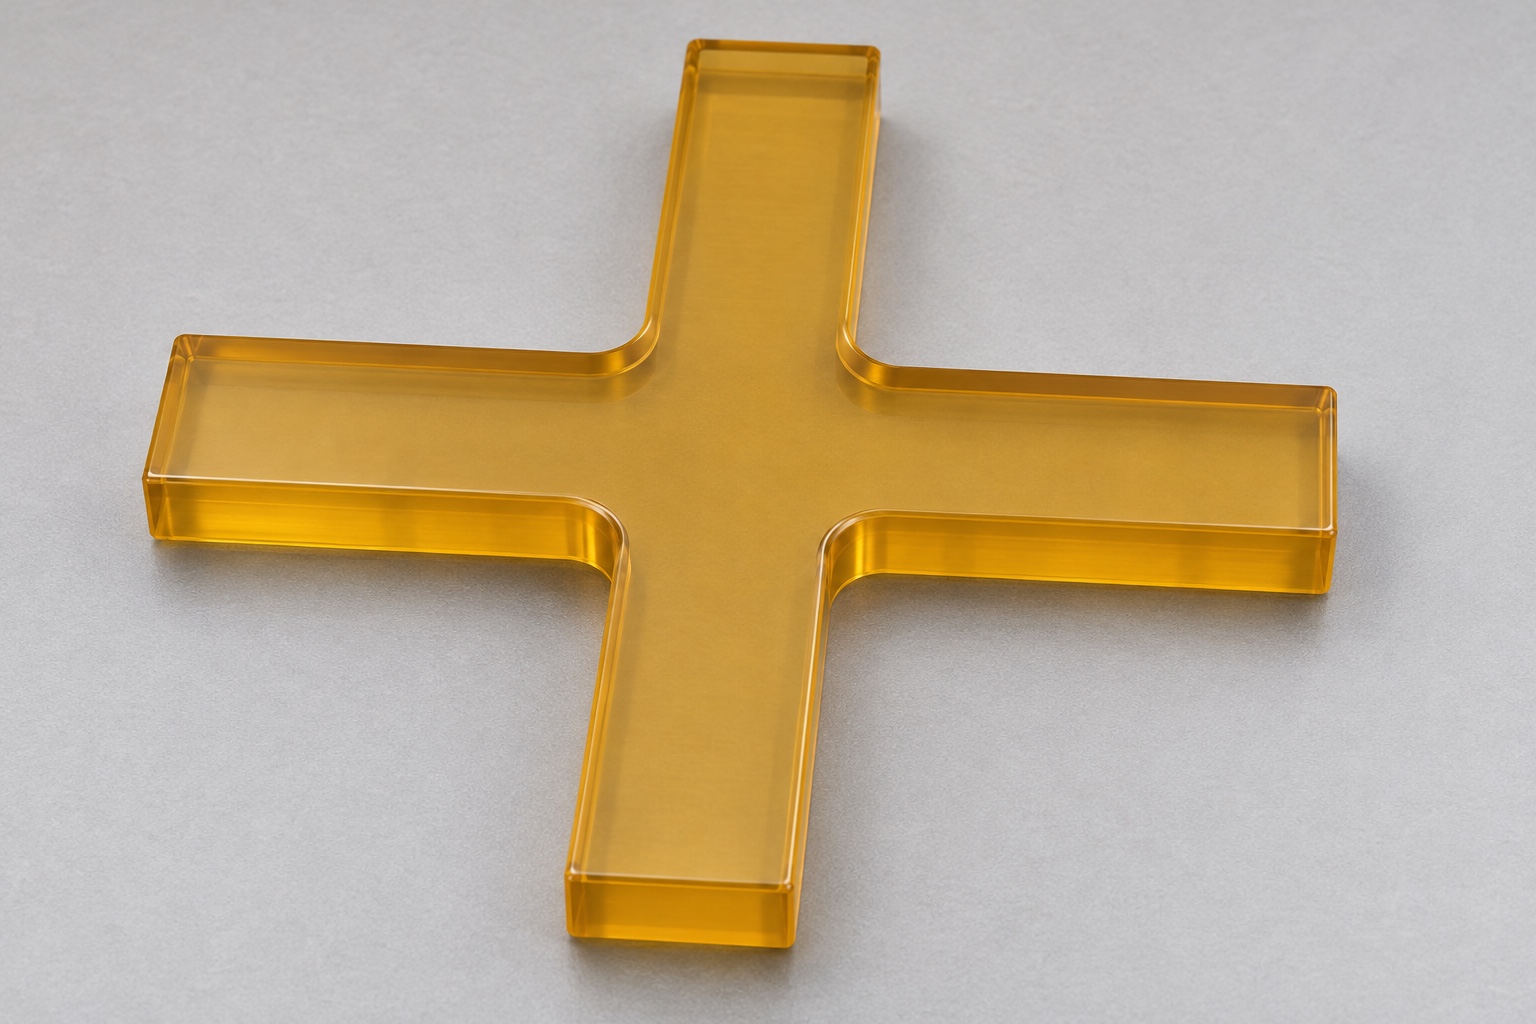
Repräsentativer Fertigungsumfang
In diesem Fall wird ein einteiliger kreuzförmiger PPSU-Trenner für eine inerte chirurgische Zubehörtrayanordnung vorgeschlagen. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel, nicht um eine dokumentierte Kundenlieferung oder ein qualifiziertes Tray-Produkt. Es werden keine erreichten Toleranzen, Zertifizierungen, Reinigungsergebnisse, Lebensdauer des Sterilisationszyklus oder klinische Eignung beansprucht. Der Zweck besteht darin, zu erklären, wie Geometrie, Material und Prüfung vor einer tatsächlichen Bestellung festgelegt werden können. Das verantwortliche Tray-Projekt würde die tatsächlichen Zubehör-, Kontakt- und Qualifikationsbedürfnisse definieren. Ein Herstellungsweg und die dazugehörigen Bilder belegen weder die Anwendungsleistung noch ersetzen sie die für ein abgeschlossenes medizinisches System erforderlichen Nachweise.
Einteilige Kreuzgeometrie beschreiben
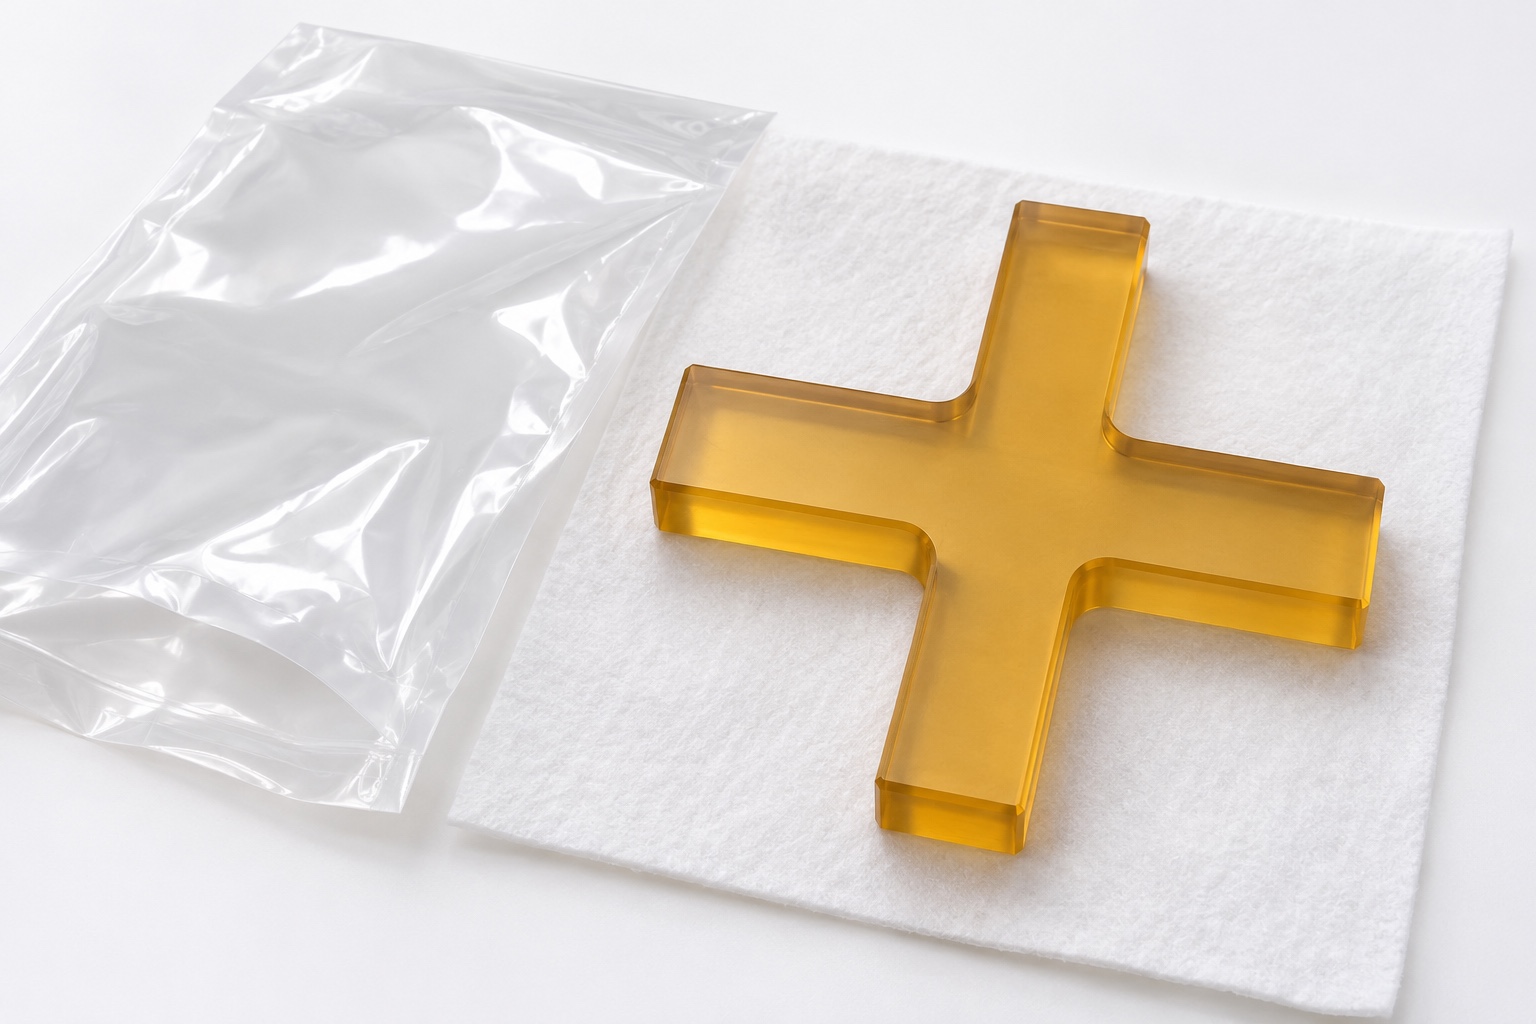
Die vorgeschlagene Komponente ist ein dickes, flaches Plus-förmiges Teil mit vier orthogonalen rechteckigen Armen gleicher Länge, die sich in einem zentralen Bereich treffen. Jeder Arm hat die gleiche Breite und die gleiche konstante axiale Dicke. Die Ober- und Unterseite sind durchgehende flache Flächen, und kleine konkave Ausrundungen verbinden benachbarte Armseiten nahe der Mitte. Es gibt keine Löcher, Schlitze, Füße, gestapelte Stangen oder separate Verbindungen. Dies unterscheidet das Beispiel von einem aus sich kreuzenden Streifen zusammengesetzten Trennsteg. Die freigegebene Zeichnung würde die Abmessungen und zulässigen Übergänge definieren, während die Fotos nur dazu dienen würden, das ausgewählte Teil und die Fertigungsumgebung verständlich zu machen.
Zubehör- und Tray-Schnittstellen definieren
Der Zeichnungsverantwortliche würde Auflage, Kontakt der Armseiten und Freiraum für die Zubehör-Hüllkonturen definieren. Die Kreuzform allein bestimmt weder Lage noch Haltefunktion. Diese Schnittstellen würden das Bezugssystem und die Abnahmekriterien begründen. Eine angeforderte inerte Platzierungsprüfung hätte kontrollierte Hüllkonturen und dokumentierte Revisionen. Sie belegt weder Haltefestigkeit noch Instrumentenschutz oder Drainageleistung. Das Beispiel trennt solche begrenzten Montageinformationen von der Maßabnahme des Trenners und von der Validierung der tatsächlichen Trayanordnung. Es erfindet keine nicht vorgelegten Gegenstücke oder bereits ausgeführten Systemprüfungen.
Profilmaße und Innenradien klären
Eine Angebotsprüfung würde Gesamtspannweiten, einzelne Armlängen, Breiten und den definierten Mittelbereich unterscheiden. Es würde alle Anforderungen an Gleicharmigkeit, Symmetrie oder Rechtwinkligkeit klarstellen, anstatt sich auf ein optisch ausgewogenes Kreuz zu verlassen. Inneneckenradien würden zusammen mit dem örtlichen Freiraum und dem Zugang zum Fräser überprüft. Überflüssige Toleranzen oder Konflikte zwischen Modell und Zeichnung werden zur Klärung zurückgegeben. Ein kleinerer konkaver Radius könnte den vorgeschlagenen Prozess verändern, während ein übergroßer Radius den nutzbaren Raum verringern könnte. Weder ein Freischnitt noch eine überarbeitete Ecke würden stillschweigend als bequemer Ersatz für das freigegebene Profil eingeführt.
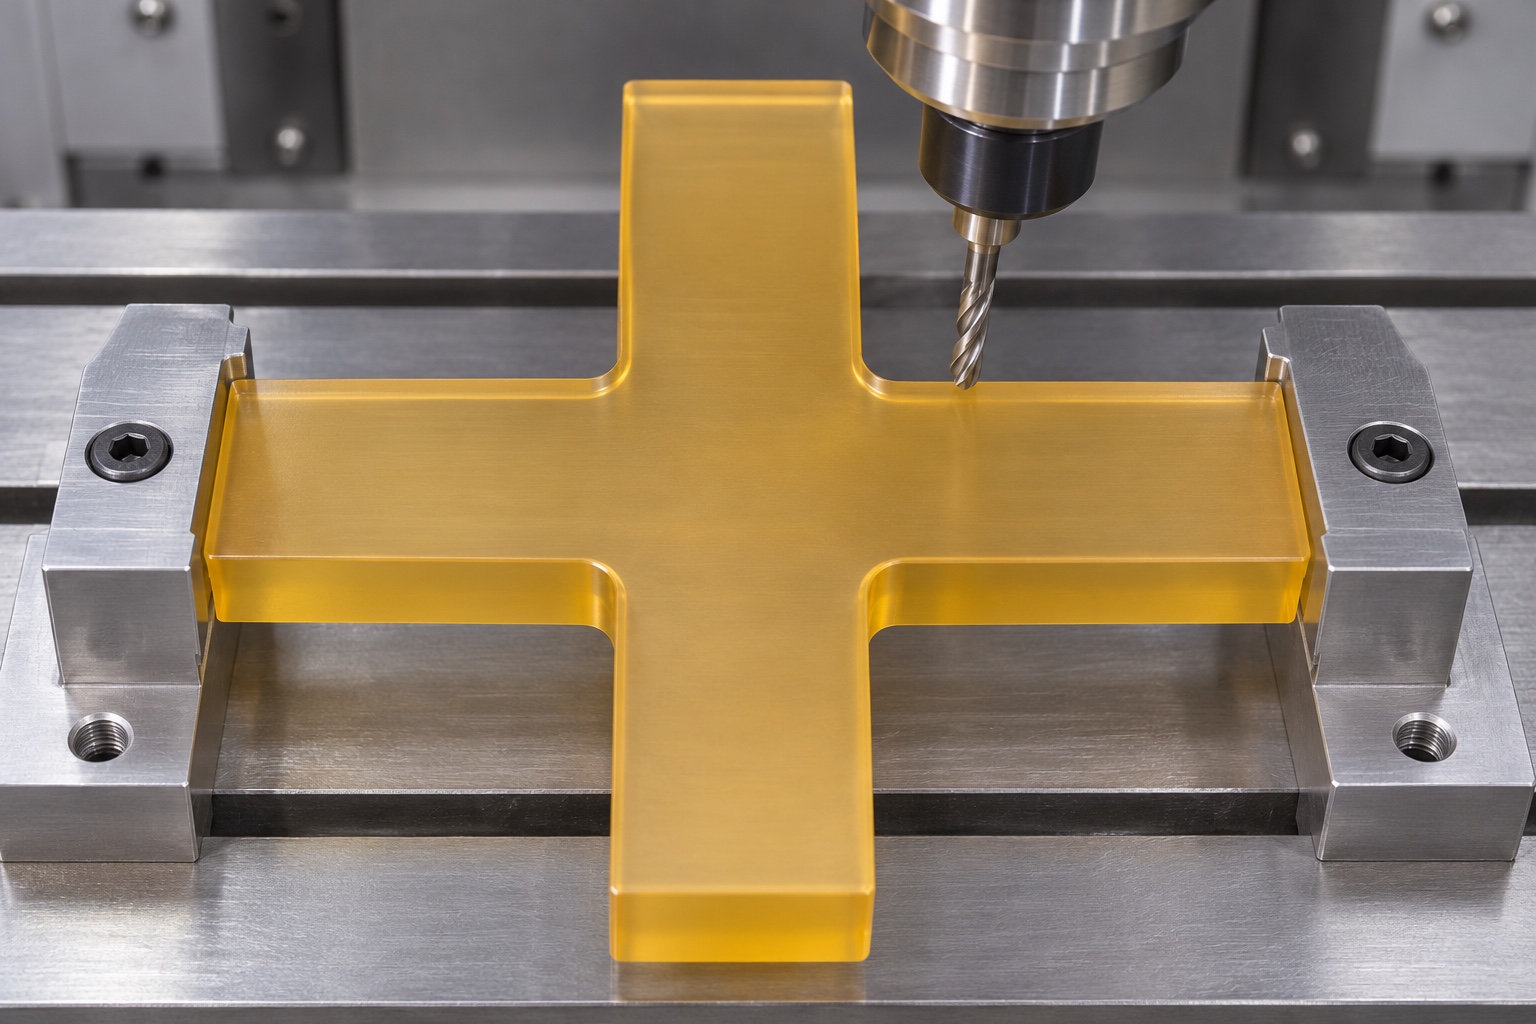
Ungefülltes PPSU eindeutig identifizieren
Ein tatsächlicher Auftrag würde die genaue ungefüllte PPSU-Sorte, Halbzeugform und Herkunftsunterlagen festlegen. Eine amberfarbene Optik wäre kein Materialnachweis. PPSU dürfte nicht wegen ähnlicher Bezeichnung durch PSU ersetzt werden. Die Dokumentation bliebe dem Bauteil bei Rohteilvorbereitung, Fräsen und genehmigten Folgeschritten zugeordnet. Dieses Beispiel legt kein Materialzeugnis vor und beansprucht keine fremde medizinische Zertifizierung. Reinigungsbelastung, biologische Bewertung und wiederholte Sterilisation bräuchten eine eigene projektspezifische Grundlage. Der Materialdatensatz würde das Gelieferte identifizieren, nicht alle Leistungsanforderungen der vollständigen Trayanordnung belegen.
Abgestützte Fräsfolge vorschlagen
Eine mögliche Route würde nützliche flache Referenzen vorbereiten, eine angemessene Unterstützung beibehalten und das vierarmige Profil mit Zugang zu den Innenecken bearbeiten. Die Reihenfolge zum Entfernen des umgebenden Materials und zur Fertigstellung der endgültigen Oberflächen wird anhand der tatsächlichen Proportionen, des Materialzustands und der Toleranzen ausgewählt. Das Halten von Kontakten darf einen akzeptierten Kontaktbereich nicht beschädigen. Der Prozess könnte sich nach der Entwicklungsprüfung ändern, Änderungen und ihr Zweck würden jedoch aufgezeichnet. Es werden hier keine universellen Werkzeugparameter, Wartezeiten oder Produktionszeiten geltend gemacht. Hierbei handelt es sich um eine vorgeschlagene Reihenfolge zur Diskussion und nicht um einen Beweis dafür, dass ein bestimmter Prozess bereits akzeptierte Trenner hervorgebracht hat.
Messung nach dem Ausspannen planen
Der repräsentative Plan würde die für die Endkontrolle verwendete Unterstützung und Konditionierung angeben. Ein Trenner, der flach gegen eine Vorrichtung gedrückt wird, würde nach dem Ausspannen nicht automatisch die Form des gelieferten Teils wiedergeben. Wenn eine Zwischenkontrolle oder ein Stabilisierungsschritt erforderlich wäre, würden der Grund und die Bedingungen dokumentiert. Der Fall meldet keine gemessene Verzerrung und verspricht nicht, dass eine Arbeitsreihenfolge alle Dimensionsänderungen beseitigt. Stattdessen wird die Notwendigkeit identifiziert, den Herstellungsweg und die Abnahmemethode an den beabsichtigten Zustand anzupassen. Tatsächliche Entwicklungsergebnisse müssten an realen Teilen verifiziert werden, bevor sie zu Prozessnachweisen werden.
Profil bei der Kantenbearbeitung erhalten
Beim Entgraten wären Armenden, Seitenkanten und konkave Übergänge zu bearbeiten, ohne festgelegte Längen, Breiten oder Innenradien zu verändern. Eine breite manuelle Verrundung könnte den Freiraum beeinflussen, obwohl das Kreuz erkennbar bleibt. Fasen und Freistellungen außerhalb der Zeichnung benötigen Genehmigung. Oberflächenoptik ist von Rauheits- und Sauberkeitsanforderungen zu trennen. Werkzeuge und Handhabung müssten dem Lieferzustand entsprechen. Sichtprüfung belegt weder chemische Verträglichkeit noch Reinigbarkeit. Der Endbearbeitungsplan würde festlegen, welche Merkmale nach beeinflussenden Operationen erneut zu bestätigen sind.
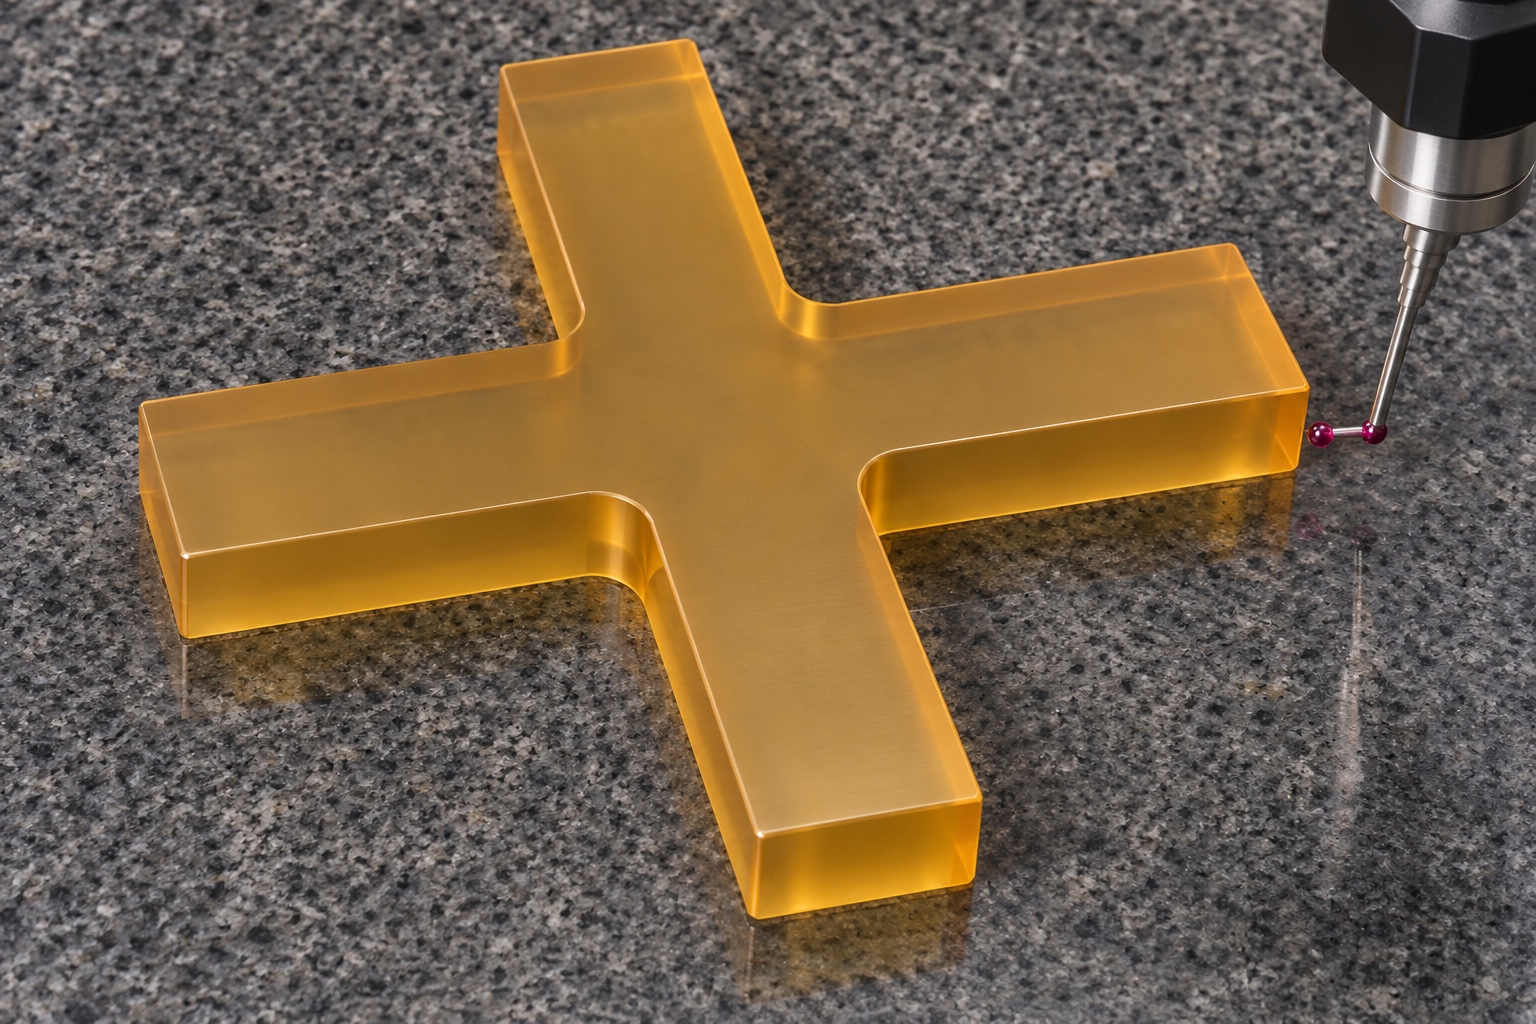
Merkmalsbezogene Erstmusternachweise vorbereiten
Der Erstmusterdatensatz würde die Zeichnungsrevision, das Material, den endgültigen Verarbeitungszustand, Referenzen und geeignete Ergebnisse für jedes kontrollierte Merkmal identifizieren. Sofern angegeben, werden Gesamtspannweiten, einzelne Arme, Breiten, Innenradien, Winkelverhältnisse und Flächenanforderungen bewertet. Ein Koordinaten- oder optischer Ansatz würde Fähigkeiten und Zugang erfordern, die für das durchscheinende Polymer und die tatsächlichen Toleranzen geeignet sind. Abgeleitete Dimensionen würden die zugrunde liegenden Beobachtungen identifizieren. Nominale Modellwerte würden nicht in gemessene Felder kopiert. Da für diesen Fall keine verifizierten Lieferdaten vorliegen, wird kein erreichtes numerisches Ergebnis gemeldet. Eine tatsächliche Freigabe würde die Erstellung von Nachweisen für die fertiggestellten Teile erfordern.
Inerte Anordnungsprüfung begrenzen
Eine vereinbarte Platzierungsprüfung könnte eine offensichtliche Beeinträchtigung einer Traywand oder eines Zubehör-Hüllkonturs ergeben. Es würde Referenzrevisionen, Unterstützung und den Beobachtungsumfang identifizieren. Es würde weder Sterilisationsleistung noch Reinigungswirksamkeit, Transportbeständigkeit, Instrumentenschutz oder klinische Verwendbarkeit feststellen. Eine günstige visuelle Anordnung würde eine fehlerhafte Komponentenabmessung nicht außer Kraft setzen. Wenn ein Problem auftritt, müssten sowohl der Trenner als auch seine zugehörigen Referenzen überprüft werden, anstatt das Problem ohne Beweise einem Feature zuzuordnen. In diesem Fall wird nicht behauptet, dass ein solcher Prozess durchgeführt wurde; Es wird erläutert, wie es als Zusatzinformation definiert werden könnte.
Schützende Handhabung und Kennzeichnung festlegen
Die vorgeschlagene Verpackung würde Trennwände trennen und Armspitzen, flache Flächen und Innenecken vor losen Teilen und Kontaktschäden schützen. Die Teile- und Revisionsidentität würde der Verpackung ohne unkontrollierte Etiketten auf Funktionsoberflächen beiliegen. Eine geforderte Rückstandsgrenze oder Reinigungsbedingung würde einen vereinbarten Prozess und eine Überprüfung erfordern. Eine schützende Unterlage und ein gewöhnlicher Beutel würden keine sterile Verpackung, validierte Reinigung oder ein qualifiziertes Versandsystem darstellen. Es wird kein Versandergebnis behauptet. Die Lieferbeschreibung würde innerhalb des dokumentierten Bearbeitungs- und Schutzumfangs des Lieferanten bleiben und zusätzliche Qualifikationen explizit und nicht durch das Wort „medizinisch“ implizieren.
Fertigungsumfang vor einem realen Los freigeben
Vor einer echten Kleinserienbestellung würden die Parteien Profilgeometrie, Innenradien, Referenzen, Materialqualität, Oberflächenzustand und Endkontrollzustand genehmigen. Die DFM-Überprüfung würde den Eckenzugang, die Unterstützung während der Profilvervollständigung und die zulässige Kantenbearbeitung klären. Tatsächliche Erstmusterergebnisse, Abweichungen und genehmigte Änderungen würden spätere Kaufentscheidungen unterstützen. Der Vorschlag würde dann eine klare Grundlage für den Vergleich kundenspezifischer PPSU-Bearbeitungsdienste ohne fiktive Kundenerfolge bieten. Die Komponentenanforderungen des Trenners können genau definiert werden, während Reinigung, Sterilisation und Anwendungseignung separat kontrollierte Zuständigkeiten des Tray-Projekts bleiben.
FAQ
Beschreibt dies eine gelieferte sterile Traykomponente?
Nein. Es handelt sich um einen repräsentativen Herstellungsvorschlag. Es wird keine Kundenlieferung, kein steriles Produkt, keine Zertifizierung, keine erreichte Toleranz oder kein validiertes Reinigungsergebnis beansprucht. Für die tatsächliche Versorgung und Qualifikation wären eigene kontrollierte Nachweise erforderlich.
Werden zwei Stäbe zu einem Kreuz zusammengesetzt?
Nein. Das vorgeschlagene Teil wird als ein durchgehendes Stück mit vier Armen und flachen Ober- und Unterseiten bearbeitet. Eine Konstruktion aus verbundenen Stäben wäre eine andere Konstruktion mit zusätzlichen Schnittstellenanforderungen.
Warum Armlängen und Gesamtgröße überprüfen?
Gesamtspannweiten allein stellen möglicherweise nicht jeden Arm, den zentralen Bereich oder die Symmetrie dar. Die Zeichnung sollte Messkonventionen und lokale Profilanforderungen definieren, damit die Akzeptanz nicht von einem ausgewogenen Erscheinungsbild abhängt.
Kann der Lieferant automatisch Eckentlastungen hinzufügen?
Nein. Zusätzliche Freistellungen können Spiel- oder Kontaktgrenzen verändern. Überprüfen Sie den Werkzeugzugriff und den angegebenen Innenradius während des Angebots und holen Sie vor der Herstellung die Genehmigung für jede vorgeschlagene Geometrieänderung ein.
Belegt eine flach eingespannte Komponente ihre ausgespannte Ebenheit?
Nein. Die Abnahmebedingung muss definiert sein. Eine Vorrichtung kann den Kunststoff in eine andere Form zwingen als im Lieferzustand. Vereinbaren Sie bei Bedarf Auflage, Konditionierung und Messung nach dem Ausspannen.
Was ist vor einer Nachbestellung erforderlich?
Verwenden Sie genehmigte Geometrie und Qualität, tatsächliche Endkontrollergebnisse, genehmigte Änderungen und vereinbarte Reinigungs- und Verpackungsanforderungen. Diese repräsentative Route und ihre Bilder stellen keine abgeschlossene Produktions- oder Anwendungsqualifikation dar.
tanghangyun@oemach.com