
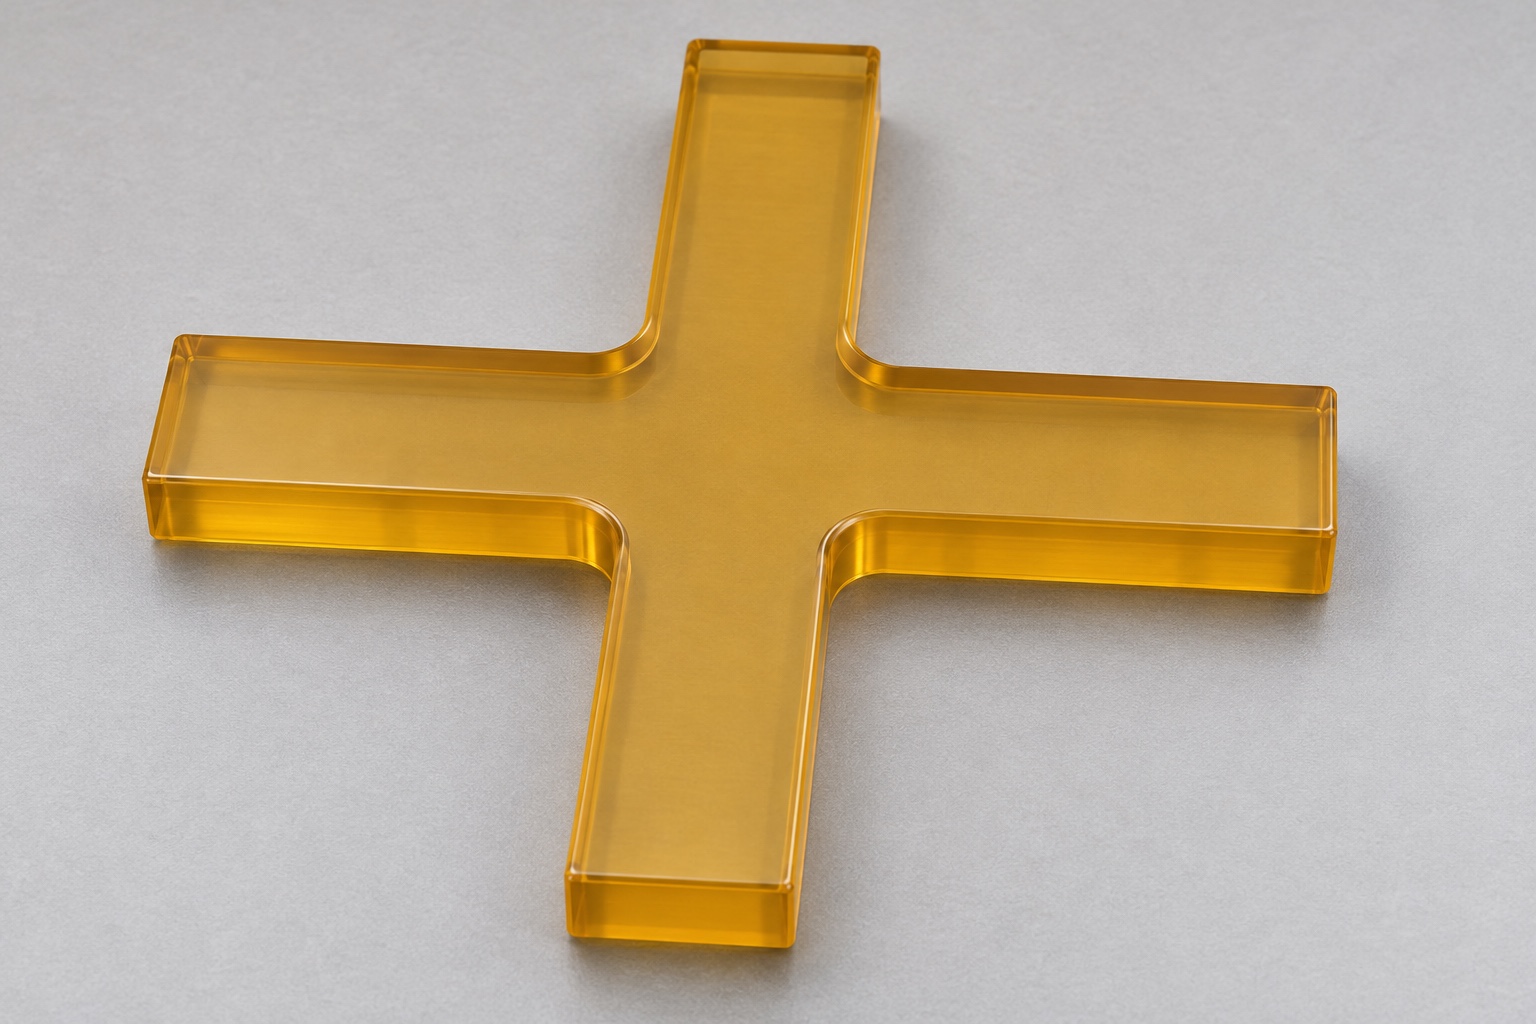
Alcance representativo de fabricación
Este caso representativo propone un separador monolítico de PPSU para una disposición inerte de accesorios quirúrgicos. No documenta entrega, producto cualificado, tolerancias logradas, certificaciones, limpieza o vida en esterilización. Explica cómo definir geometría, material e inspección antes de un pedido. El proyecto de bandeja conserva la responsabilidad de interfaces y cualificación. La ruta y las imágenes no establecen prestaciones ni sustituyen evidencia del sistema completo.
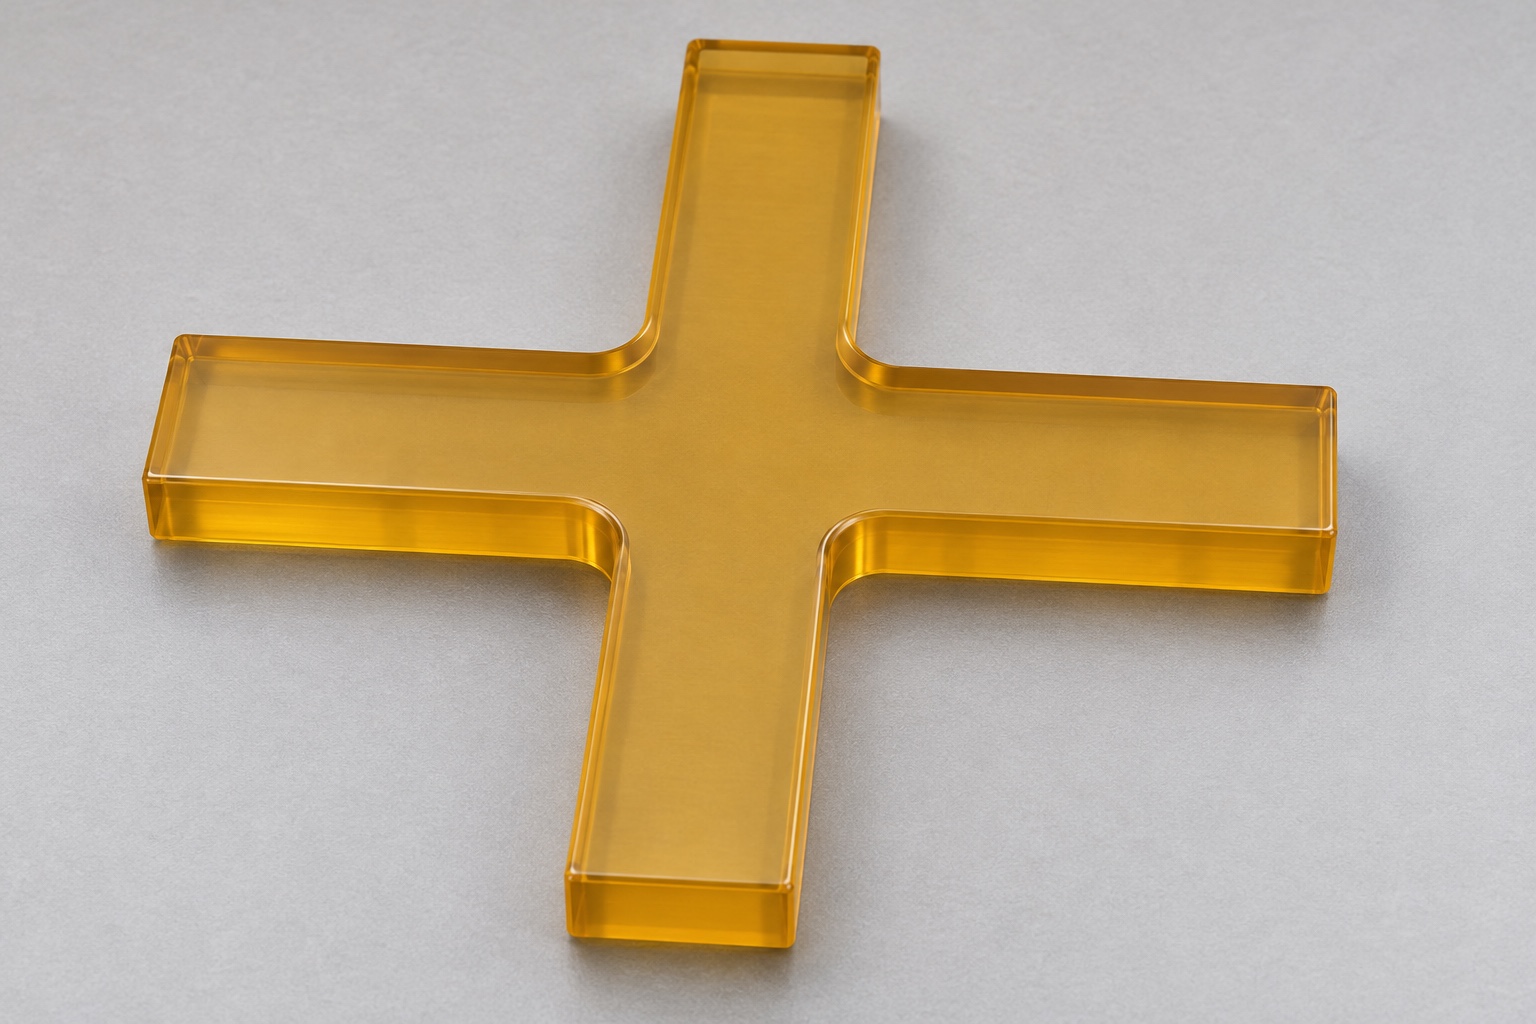
Configuración propuesta para la pieza en forma de cruz
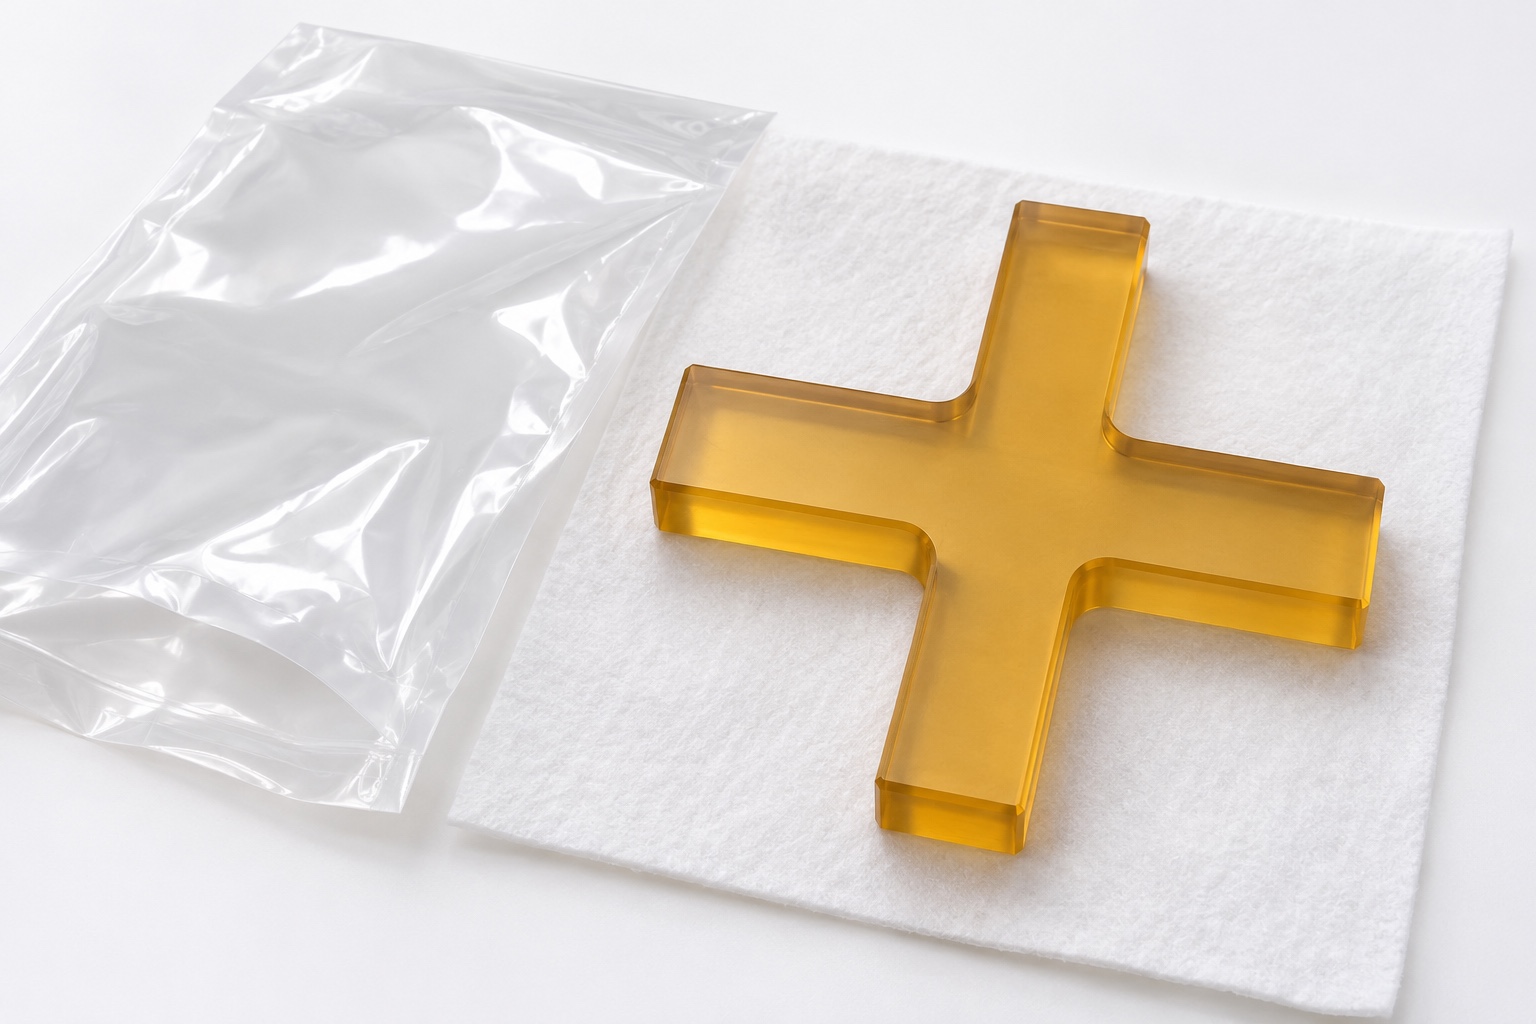
El componente propuesto consiste en una pieza plana y robusta con forma de cruz, compuesta por cuatro brazos rectangulares ortogonales de igual longitud que convergen en una zona central. Todos los brazos presentan la misma anchura y un espesor axial constante. Las caras superior e inferior son superficies planas continuas, y los lados de los brazos adyacentes están conectados cerca del centro mediante pequeños radios de acuerdo cóncavos. La pieza carece de orificios, ranuras, soportes, barras superpuestas o uniones independientes. Esta característica distingue el ejemplo de un separador formado por el ensamblaje de tiras cruzadas. El plano emitido definirá las dimensiones y las transiciones admisibles, mientras que las fotografías servirán únicamente para facilitar la comprensión de la pieza seleccionada y el entorno de fabricación.
Definir las interfaces entre el accesorio y la bandeja
El diseñador identificaría asiento, contactos laterales y holguras de los accesorios. La forma de cruz no define por sí sola posición ni retención. Esas interfaces guiarían referencias y aceptación. Si se solicita una colocación inerte, usaría envolventes y revisiones controladas. No demostraría fuerza, protección del instrumental o drenaje; sería información complementaria, separada de la aceptación dimensional y validación de la bandeja real.
Definir las dimensiones del perfil y los requisitos de las esquinas
Durante la revisión de la cotización, se distinguirán las dimensiones totales, las longitudes individuales de los brazos, las anchuras y la región central definida. Se aclararán los requisitos relativos a la igualdad de los brazos, la simetría o la perpendicularidad, en lugar de asumir una configuración de cruz visualmente equilibrada. Se revisarán los radios de las esquinas internas, teniendo en cuenta la holgura local y el acceso de la herramienta de corte. En caso de detectar tolerancias redundantes o discrepancias entre el modelo y el plano, se solicitarán aclaraciones. Un radio cóncavo más pequeño podría obligar a modificar el proceso propuesto, mientras que un radio excesivamente grande podría reducir el espacio útil. No se introducirán modificaciones, como cortes de alivio o cambios en las esquinas, sin una justificación explícita, ni se utilizarán como sustitutos arbitrarios del perfil aprobado.
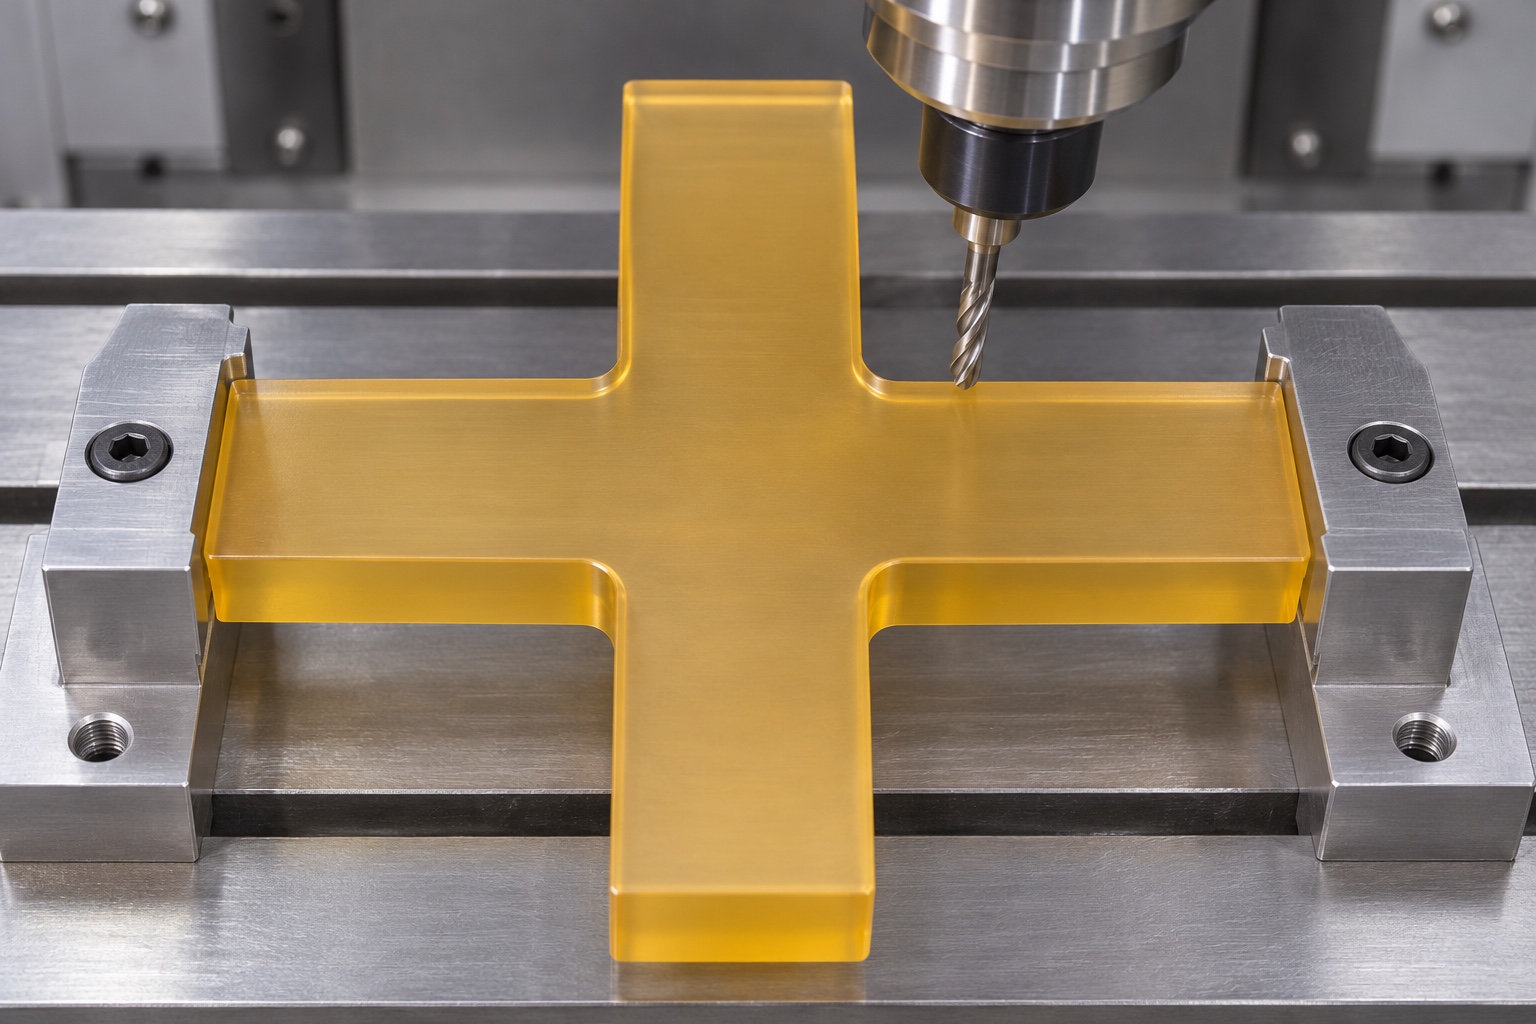
Identificar el material PPSU específico (sin cargas)
La compra especificaría grado PPSU, formato y documentos de origen. El aspecto ámbar no identificaría material, y PSU no se sustituiría por similitud de nombre. Los registros seguirían vinculados durante preparación y fresado. No se aporta certificado ni se atribuye certificación médica de terceros. Limpieza, evaluación biológica o esterilización repetida requerirían base específica del proyecto y no se deducirían del registro de suministro.
Propuesta de una secuencia de mecanizado con los apoyos adecuados
La secuencia candidata prepararía referencias y apoyo antes de perfilar los cuatro brazos y radios internos. La retirada de material y acabado dependerían de proporciones y tolerancias reales. Los contactos de sujeción no dañarían zonas aceptadas. Cualquier cambio se documentaría con su motivo. No se afirma presión, tiempo de espera o producción universales: se propone una ruta para evaluar, no un proceso que haya producido piezas conformes.
Planificación de la medición tras la liberación de las sujeciones de mecanizado
El plan definiría apoyo y acondicionamiento de inspección tras retirar restricciones de mecanizado. Una pieza forzada contra un útil no representa automáticamente su geometría libre. Una estabilización adicional necesitaría razón y condiciones documentadas. El caso no inventa deformaciones medidas ni promete eliminarlas con una secuencia. Los resultados de desarrollo deberían verificarse en piezas reales antes de convertirse en evidencia para la aceptación.
Preservación del perfil durante el acabado
El desbarbado deberá realizarse en los extremos, los bordes laterales y las transiciones cóncavas, sin alterar las longitudes y anchos de los brazos ni los radios de las esquinas especificados. Un retoque manual general podría modificar la zona de holgura, aunque la geometría global siguiera siendo reconocible. Cualquier chaflán o rebaje propuesto que no figure en el plano requeriría aprobación. El aspecto superficial debe considerarse de forma independiente a los requisitos especificados de rugosidad y limpieza. Las herramientas y la manipulación deben ser coherentes con el estado final previsto del componente; asimismo, las inspecciones visuales no deben presentarse como prueba de compatibilidad química o facilidad de limpieza. El plan de acabado debe especificar qué características requieren verificación tras aquellas operaciones que puedan alterar el perfil final.
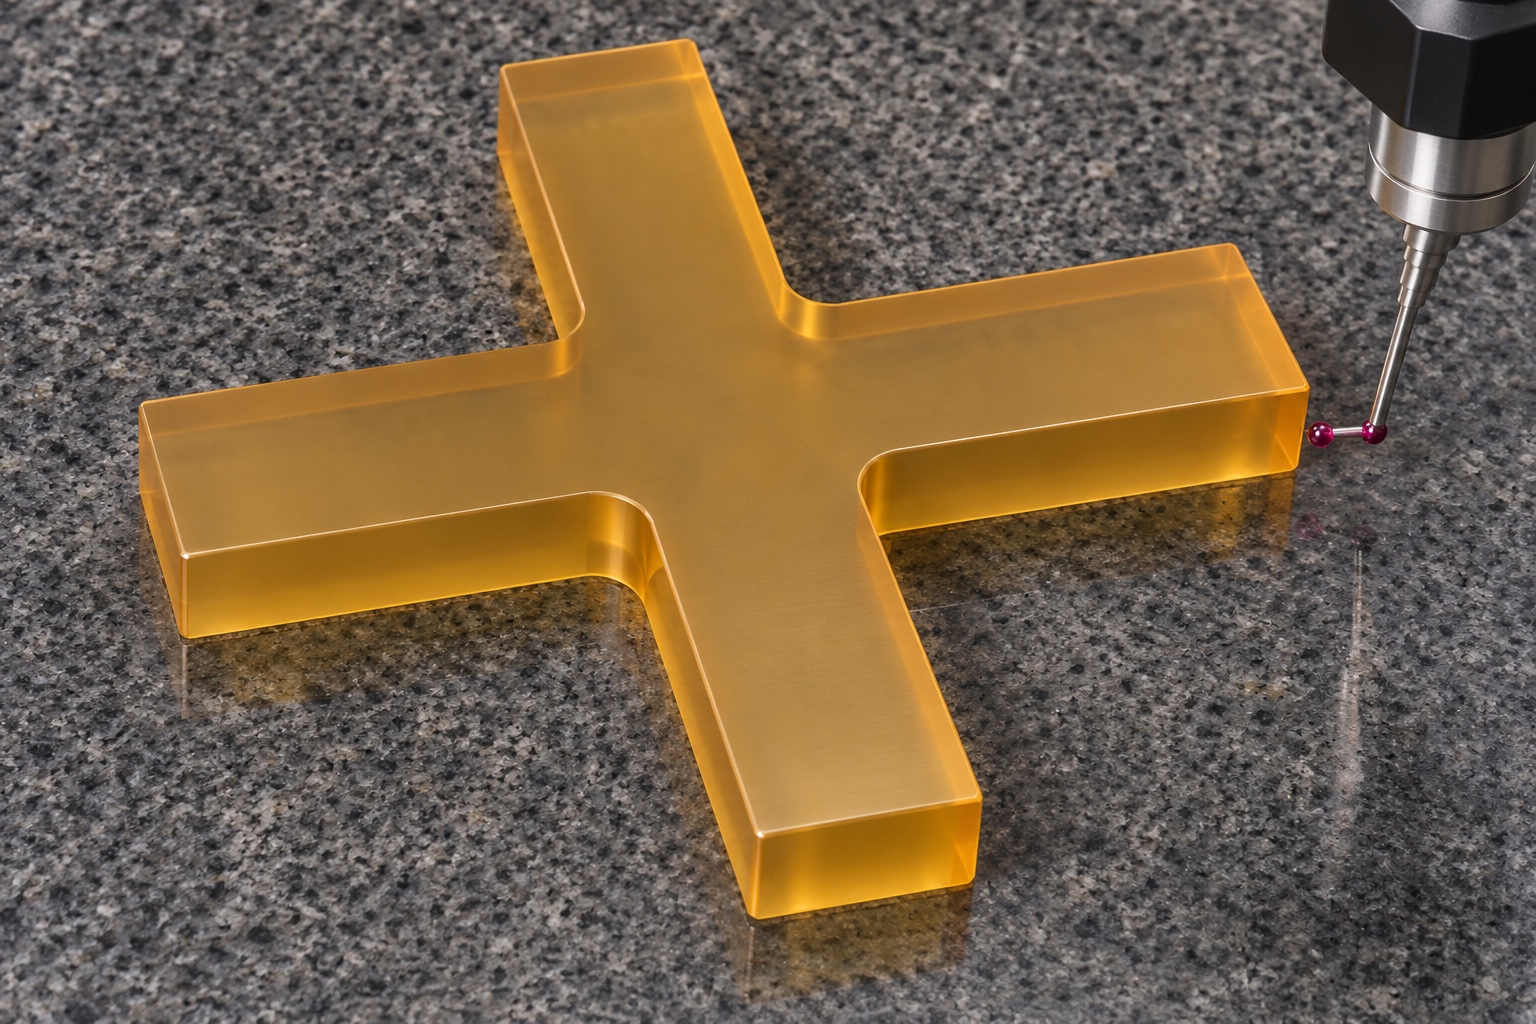
Elaborar la documentación de la primera pieza (primera pieza evidence)
El informe propuesto vincularía revisión, material, estado final y resultados de características controladas. Evaluaría brazos, anchuras, radios, ángulos y caras según plano, con métodos adecuados al polímero translúcido. Los cálculos identificarían mediciones de origen. No se copiarían nominales como resultados. Sin datos de entrega verificados, este caso no afirma cifras logradas; una liberación real exigiría evidencias de los componentes terminados.
Limitar cualquier comprobación de montaje en estado inerte
Una verificación de colocación acordada podría revelar una interferencia evidente con la pared de una bandeja o con el espacio asignado a los accesorios. Dicha verificación identificaría las revisiones de referencia, los soportes y el alcance de la observación. No obstante, no determinaría el rendimiento de la esterilización, la eficacia de la limpieza, la retención durante el transporte, la protección de los instrumentos ni la usabilidad clínica. Una disposición visual favorable no anularía el hecho de que las dimensiones de un componente sean incorrectas. Si surgiera algún problema, sería necesario revisar tanto el separador como los elementos de referencia con los que interactúa, en lugar de atribuir el fallo a un único componente sin pruebas que lo respalden. Este caso no afirma que se haya realizado una prueba de este tipo; simplemente explica cómo podría definirse como información complementaria.
Especificar la manipulación protectora y la identificación
La protección separaría piezas y preservaría puntas de brazos, caras y radios internos frente a elementos sueltos. El embalaje llevaría identidad y revisión sin etiquetas sobre contactos restringidos. Un límite de residuos exigiría proceso y verificación acordados. Una bolsa convencional no acreditaría esterilidad, limpieza validada o transporte cualificado. No se afirma envío; la descripción quedaría limitada al mecanizado y manejo documentados.
Aprobar el alcance real de fabricación antes de producir un lote
Antes de un lote real, apruebe perfil, radios, referencias, material, acabado y condición de inspección. DFM resolvería acceso, apoyos durante el contorneado y bordes permitidos. Primera pieza real, desviaciones y cambios autorizados respaldarían decisiones posteriores. La propuesta permite comparar servicios de mecanizado PPSU sin resultados ficticios. Limpieza, esterilización y aptitud de aplicación seguirían bajo responsabilidades separadas del proyecto de la bandeja.
FAQ
¿Describe esto un componente de bandeja suministrado como estéril?
No. Se trata de una propuesta de fabricación representativa. No implica la entrega al cliente, la provisión de un producto estéril, certificaciones, el cumplimiento de tolerancias específicas ni resultados de limpieza validados. El suministro y la cualificación reales requerirían sus propias evidencias documentadas y controladas.
¿Se ensamblan dos barras para formar la cruz?
No. La pieza propuesta se mecaniza como una sola pieza continua con cuatro brazos y superficies superior e inferior planas. Una construcción realizada mediante la unión de barras constituiría un diseño diferente, con requisitos adicionales en las zonas de unión.
¿Por qué revisar tanto la longitud de los brazos como el tamaño total?
Las dimensiones totales por sí solas pueden no definir correctamente cada brazo, la zona central o la simetría. El plano debe especificar las convenciones de medición y los requisitos de perfil local, de modo que la aceptación no dependa únicamente de una apariencia equilibrada.
¿Puede el proveedor añadir vaciados en las esquinas de forma automática?
No. Los vaciados adicionales pueden alterar los espacios libres o las superficies de contacto. Es necesario revisar el acceso de la herramienta y el radio interno especificado durante la fase de cotización, y obtener la aprobación para cualquier modificación geométrica propuesta antes de proceder a la fabricación.
¿Una pieza plana bajo apriete demuestra su planitud en estado libre?
No. Es necesario definir el criterio de aceptación. Un dispositivo de sujeción puede forzar a un polímero a adoptar una forma distinta a la que presenta en su estado libre. Se deben acordar los puntos de apoyo, el acondicionamiento y el método de medición tras la liberación de la pieza, cuando sea necesario.
¿Qué se requiere antes de realizar un pedido recurrente?
Se deben utilizar la geometría y el material aprobados, los resultados reales de la inspección final, los cambios autorizados, así como los requisitos acordados para la limpieza y el embalaje. Este proceso de referencia ,y las imágenes que lo acompañan, no constituyen una validación completa de la producción ni de la aplicación final.
tanghangyun@oemach.com